



Opverwarmingsovens: Typen, Functies en Industriële Toepassingen
Opverwarmingsovens worden in warmwalzmolens gebruikt om het staalvoorraadmateriaal (brammen, bloemen of platen) op te warmen tot de waltemperaturen van ongeveer 1200 °C, wat geschikt is voor plastische vervorming van staal en dus voor walzen in de molen. Het verwarmingsproces in een opverwarmingsoven is een continu proces waarbij het staalvoorraadmateriaal aan de oveninlaat wordt geladen, in de oven verwarmd, en aan de ovenuitlaat wordt uitgevoerd. Warmte wordt overgedragen aan het staalvoorraadmateriaal (Afbeelding 1) tijdens zijn doorloop door de oven voornamelijk door middel van convectie en straling van de brander gassen en de ovenwanden.
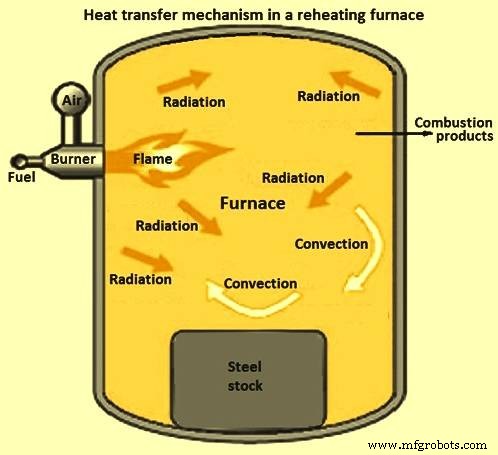
Figuur 1: Warmteoverdrachtsmechanisme in een opverwarmingsoven
De oplaadtemperatuur van het staalvoorraadmateriaal kan variëren van omgevingstemperatuur tot 800 °C. De doeluitvoertemperatuur van het staalvoorraadmateriaal wordt bepaald door de eis van het walzproces, wat afhangt van de walsnelheid, voorraaddimensies en staalsamenstelling. Staalkwaliteitsaspecten stellen beperkingen op temperatuurgradiënt en oppervlaktetemperatuur. Brandstof in deze ovens kan vast, vloeibaar of gasvormig zijn. Het schematisch diagram van een duwtype opverwarmingsoven is in Afbeelding 2 getoond.
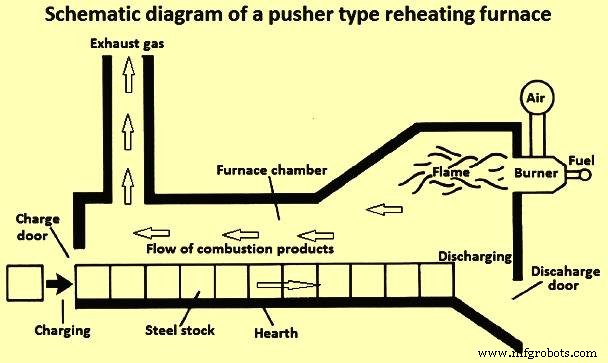
Figuur 2: Schematisch diagram van een duwtype opverwarmingsoven
De grootte van een opverwarmingsoven wordt meestal uitgedrukt als de capaciteit om warm staalvoorraadmateriaal aan de walzmolen te leveren vanuit koud voorraadmateriaal en wordt uitgedrukt in ton per uur. De energie-efficiëntie van een opverwarmingsoven wordt meestal gedefinieerd als de toename van de warmte-inhoud van het staalvoorraadmateriaal bij opwarming van 10 °C tot 1200 °C gedeeld door de brandstofenergie (latente warmte plus gevoelige warmte) die hiervoor gebruikt wordt. Een typische longitudinale doorsnede van een opverwarmingsoven is in Afbeelding 3 weergegeven.
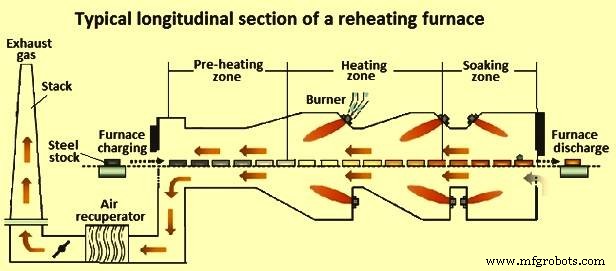
Figuur 3: Typische longitudinale doorsnede van een opverwarmingsoven
Vele ontwerpkenmerken van de oven beïnvloeden de energie-efficiëntie. Deze omvatten: (i) type branders, (ii) ovenafmetingen, (iii) aantal ovenzones, (iv) type wand- en dakisolatie, (v) rolontwerp, en (vi) voorverhitting van brandstof en verbrandingslucht in recuperatoren door de hete rookgassen die uit de ovenuitlaat komen. Een efficiënte oven is zo ontworpt dat in een gegeven tijd het staalvoorraadmateriaal volgens de ovencapaciteit wordt opgewarmd tot een uniforme temperatuur met de minste mogelijke brandstof en man-uren. De parameters die belangrijk zijn voor ovensontwerp omvatten: (i) de hoeveelheid warmte die aan de lading toe te kennen, (ii) generatie van voldoende warmte die beschikbaar is binnen de oven om het staalvoorraadmateriaal te verwarmen alsook alle warmteverliezen te overwinnen, (iii) overdracht van gegenereerde warmte aan het oppervlak van het te verwarmen staalvoorraadmateriaal, (iv) equalisatie van temperatuur binnen het staalvoorraadmateriaal, en (v) warmteverlies van de oven tot het minimum.
Operationele Praktijken en Efficiëntie
Operationele praktijken zijn ook belangrijk voor de energie-efficiëntie. De ideale situatie is om de oven op de genomineerde capaciteit te draaien met één type staalvoorraadmateriaal met dezelfde samenstelling en uniforme afmetingen. Maar in de praktijk gebeurt dit niet en de factoren die de ovenefficiëntie beïnvloeden zijn: (i) staalvoorraadmateriaal van verschillende afmetingen, samenstelling en initiële temperatuur kan tegelijkertijd in de oven verblijven, (ii) walsvertragingen kunnen de beweging van staalvoorraadmateriaal in de oven vertragen of stoppen, (iii) brandstofsamenstelling en beschikbaarheid kunnen variëren, en (iv) branders en oveninterne condities zijn gedegradeerd.
Energie-efficiëntie van een oven wordt normaal weergegeven door een Sankey-diagram. Een typisch Sankey-diagram voor een opverwarmingsoven met koude lading is in Afbeelding 4 getoond.
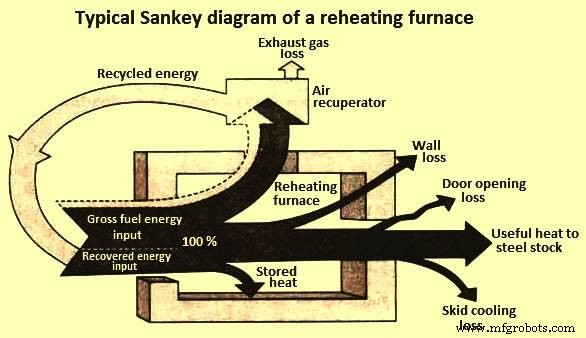
Figuur 4: Typisch Sankey-diagram van een opverwarmingsoven
Classificatie van Opverwarmingsovens
De opverwarmingsovenclassificatie kan op vier manieren gedaan worden: (i) gebaseerd op de verwarmingsmethode, (ii) gebaseerd op de lademethode, (iii) gebaseerd op de beweging van staalvoorraadmateriaal in de oven, en (iv) gebaseerd op de warmteherstelmethoden.
Gebaseerd op de verwarmingsmethode kan een opverwarmingsoven verbrandingsverwarmingstype of elektrische verwarmingstype zijn. Het verbrandingsverwarmingstype kan vast, vloeibaar of gasvormig brandstof gebruiken.
Gebaseerd op de lademethode kan de opverwarmingsoven geclassificeerd worden als batchtype of continu type. In batchovens blijft het geladen materiaal op een vaste positie op de hearth tot het opgewarmd is tot wals-/smeedtemperatuur, terwijl in continue ovens het geladen materiaal door de oven beweegt en wordt opgewarmd tot waltemperatuur naarmate het door de oven voortschrijdt.
Gebaseerd op de beweging van staalvoorraadmateriaal binnen de oven, kan continue oven verder geclassificeerd worden als duwoven, roterende hearth oven, loopbalk oven, loophearth oven, en rolhearth oven.
Gebaseerd op warmteherstel kan de opverwarmingsoven regeneratief type of recuperatief type zijn. Regeneratief type opverwarmingsoven gebruikt regeneratieve branders, terwijl recuperatief type oven recuperatoren gebruikt voor warmteherstel van de uitlaatgassen.
Typen Opverwarmingsovens
Batchoven
Dit zijn de oudere typen ovens die in staat zijn om alle graden en formaten van staal op te warmen. Het te verwarmen staalvoorraadmateriaal in dit type oven wordt geladen en getrokken deur voordeuren door een laadmachine. Deze ovens variëren in grootte, variërend van hearths van minder dan een vierkante meter met een enkele toegangdeur tot degene met hearths van ongeveer 6 m diepte en ongeveer 15 m lengte en met 5 tot 6 toegangdeuren. Batchovens kunnen bediend worden om materialen op te warmen tot temperaturen van ongeveer 1320 °C meer bevredigend dan een continue oven. Ze kunnen ook gebruikt worden als reservoir voor het vasthouden van heet materiaal direct van de primaire molen voor later walzen in de afwerkingsmolen.
Nadelen van batchovens zijn: (i) hoge kapitaalinvestering per productie-eenheid, (ii) lage hearthoppervlakte-efficiëntie, (iii) hoge man-uren per ton verwarmd product, (iv) praktisch geen flexibiliteit, en (v) beperking op lengte van te verwarmen stukken.
Duwtype Oven
In de duwtype oven wordt koud staalvoorraadmateriaal met behulp van duwers aan de laadkant voorwaarts geduwd. Eerder waren deze ovens ontworpen voor het opwarmen van brammen of kleinere bloemsecties. De hearth van eerdere ovens was kort in lengte en longitudinale afwaarts hellend naar de uitvoerkant om gemakkelijke passage van staalvoorraadmateriaal door de oven te permitteren. Tegenwoordig zijn duwovens langer met hearths van ongeveer 25-30 m lengte. Deze ovens zijn uitgerust met ofwel bovenstooking ofwel boven- en onderstooking. Deze ovens hebben normaal drie zones: (i) voorverwaringszone, (ii) verwaringszone, en (iii) instookzone. Meerdere zone ovens zoals vijf-zones bramopverwarmingsoven zijn ook ontworpen en bediend.
Koud staalvoorraadmateriaal kan in zo'n oven ofwel vanaf het einde ofwel door een zijdeur geladen worden. In elk geval wordt het staalvoorraadmateriaal voorwaarts bewogen door het laatst geladen stuk te duwen met een duwer aan het laadende. Bij elke duw van het koude staalvoorraadmateriaal tegen de continue lijn van materiaal, wordt een verwarmd stuk aan de uitvoerkant uitgevoerd ofwel door zwaartekracht door een einddeur op een rollentafel die de walzmolen voedt, ofwel geduwd door een zijdeur naar de molenrollentafel door geschikte handmatige of mechanische middelen, ofwel onttrokken door de einddeur door een mechanische extractor.
Voordelen van duwtype ovens zijn: (i) hoge productie per kapitaalinvesteringseenheid, (ii) hoge hearthoppervlakte-efficiëntie, (iii) hogere specifieke productie per eenheid benutte ruimte, (iv) lage onderhoudskosten, (v) gemakkelijke lading en ontlading van materiaal, (vi) lagere temperatuurverschillen tussen twee stukken materiaal geduwd, (vii) meer controle over de verhittingsnelheid op alle temperatuurniveaus, (viii) geleidelijke temperatuurstijging stelt lading van alle graden koud materiaal in staat, en (ix) kan gebouwd worden voor grotere lengte van te verwarmen stuk om hogere walzmolenopbrengst te hebben.
Nadelen van duwtype ovens zijn: (i) beperkt het doorsnede van het staalvoorraadmateriaal aangezien het contactoppervlak vierkant moet zijn om opstapeling van staalvoorraadmateriaal in de oven te voorkomen, (ii) heeft praktisch geen flexibiliteit voor efficiënt opwarmen van kleine hoeveelheden of diktes staalvoorraadmateriaal, (iii) watergekoelde rol onderhoud is moeilijk, (iv) watergekoelde rollen resulteren in koudere strepen op het verwarmde staalvoorraadmateriaal, (v) beperkt de dikte van staalvoorraadmateriaal tot een maximum van 300-350 mm wanneer watergekoelde rollen gebruikt worden, (vi) opbouw van schil op hearth veroorzaakt problemen en leegmaken van de oven aan het einde van het schema is duur, (vii) niet wenselijk om gemengde formaten staalvoorraadmateriaal door de oven te duwen.
Roterende Hearth Oven
Een roterende hearth oven wordt gebruikt voor het opwarmen van ronde brammen in pijpwalzmolens en voor het opwarmen van korte lengte bloemen of brammen in smeedplaatsen. De roterende hearth oven bestaat uit de oven en de hulapparatuur voor laden en lossen. De oven heeft een vast ovendak, ondersteund op een vaste ovenwand, en een roterende cirkelvormige hearth, zoals in Afbeelding 5 getoond. Een positieve druk wordt in de oven gehandhaafd om externe koude lucht binnenkomst te voorkomen. Oven heeft interne en externe waterafdichting voor drukbehoud in de oven.
Branders zijn gemonteerd op de externe en interne wanden of het ovendak. De externe wand van de oven heeft laad- en losdeuren, en laden en lossen geschiedt met behulp van laad- en losmachines. Laden en lossen gaan simultaan. Wanneer een ronde bram in de oven geplaatst wordt, roteert de bodem onder een bepaalde hoek. Ronde brammen volgen een radiale weg binnenin de oven en zijn gerangschikt in één of meerdere rijen. De oven roterende hearth is verdeeld in voorverwarings-, verwarings- en instookzones. Er zijn geen branders in de voorverwaringszone. Een rookopening is gerangschikt in de zijwand bij de laaddeur. Hoge temperatuur uitlaatgas stroomt in tegengestelde richting door de roterende hearth, gaat in de rookgasafvoer en schoorsteen buiten de oven, en verlaat naar de atmosfeer. Tijdens het stroomproces van het hoge-temperatuur uitlaatgas worden de brammen in de voorverwaringszone voornamelijk door convectie verwarmd. De lengte van de voorverwaringszone bedraagt ongeveer een vierde van de omtreklengte van de roterende oven. De lengte van de instookzone is ongeveer drie-twintigste van de omtreklengte van de roterende hearth oven. Daarnaast is er geen ronde bram en brander tussen de laad- en losdeuren. Een scheidingswand wordt in het midden geplaatst. De afstand tussen de laad- en losdeuren is ongeveer een tiende van de omtreklengte van de roterende oven.
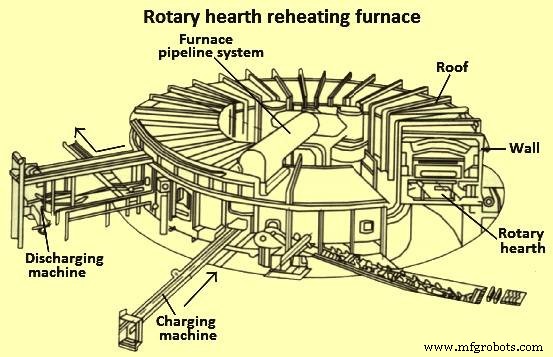
Figuur 5: Roterende hearth opverwarmingsoven
Het staalvoorraadmateriaal in de roterende hearth oven beweegt voorwaarts op horizontale of matig hellende hearth. Dus het heeft niet het nadeel van de excessief hellende hearth van een continue duwoven. Deze oven heeft betere middelen om de verhittingsnelheid op alle temperatuurniveaus te controleren vergeleken met een batchtype oven. De nadelen van deze oven zijn: (i) hoge kapitaalkosten per productie-eenheid, (ii) hoge ruimte per eenheid verhouding, (iii) lage hearthoppervlakte-efficiëntie, en (iv) wandrefractories en afdichtingen op hearthniveau vereisen hoog onderhoudsniveau.
Loopbalk Ovens
Initieel waren loopbalk ovens ontworpen met legeringstaal loopbalken die direct blootgesteld waren aan de ovenwarmte en ook aan warmtecorrosie onderworpen. Daarom werden deze ovens bediend bij maximum temperaturen van 1065 °C. Deze ovens waren niet geschikt voor het opwarmen van stalen waar de opwarmtemperatuur tot 1320 °C is.
Tegenwoordig is de loopbalk gemaakt van watergekoelde staalleden bekleed met refractories zodat alleen de refractories blootgesteld zijn aan de ovenwarmte. Alternatief zijn de balken en ondersteuningen geconstrueerd uit watergekoelde pijpsecties met knoppen op de bovenste oppervlakken om het hete materiaal van direct contact met de watergekoelde pijpen fern te houden. Loopbalk ovens worden nu gebruikt om brammen, bloemen en platen op te warmen.
Loopbalk ovens hebben twee sets balken. Het staalvoorraadmateriaal rust op de stationaire of vaste balken. Voor voorwaartse beweging wordt het staalvoorraadmateriaal getild door bewegende balken die voorwaarts bewegen op een vooraf ingestelde afstand en het materiaal plaatsen op de volgende stap op de hearth. Na het plaatsen van het materiaal op de volgende stap op de hearth, keren de bewegende balken terug naar de oorspronkelijke positie. Dit is in Afbeelding 6 getoond.
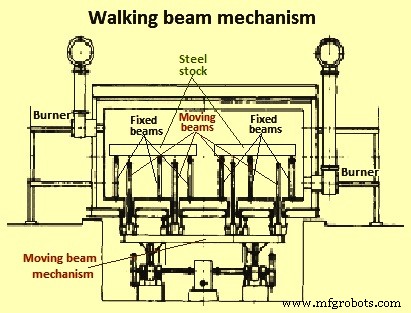
Figuur 6: Loopbalk mechanisme
Loopbalk ovens worden meestal ontworpen met eind- of zijlading en -lossing. De balken kunnen hydraulisch of mechanisch geactiveerd worden. Kruisstooking met zijwandbranders boven en onder het te verwarmen materiaalvoorraad worden gebruikt. In sommige ovens wordt het materiaal verwarmd met stralingsdakbranders of met branders geplaatst in het dak en onder het materiaal.
Voordelen van loopbalk ovens zijn: (i) het te verwarmen materiaal kan van elkaar gescheiden worden om stikken te voorkomen, (ii) opstapeling in de oven en verblijftijd in de oven worden verminderd, (iii) het is haalbaar om de oven van beide kanten te leegmaken door de balkmechanismen te activeren, (iv) rolstrepen zijn er niet omdat er geen lijncontact is met watergekoelde rollen, (v) hearthslijtage en materiaalschade is praktisch afwezig omdat er geen wrijving is tussen het materiaal en met de hearth, (vi) betere hearthbenutting kan verkregen worden bij laden van gemengde formaten door het selecteren van het juiste aantal loopbalken, en (vii) er is potentieel beschikbaar voor uitbreiding van de algehele ovenlengte om de benutting van ovenafvalgassen te verbeteren en brandstofverbruik te verminderen.
Nadelen van loopbalk ovens zijn: (i) systeemcomplexiteit, (ii) hoge kapitaalkosten, (iii) hoog onderhoud van hearthafdichtingen en hearthrefractories, en (iv) problemen veroorzaakt door de schil die afvalt tijdens het verwarmen van het materiaal.
Loophearth Ovens
Dit is vergelijkbaar met de loopbalk oven wat betreft de doorloop van staalvoorraadmateriaal door de verwarmingskamer. Het verschil ligt in de transportmethode in deze twee ovens. In de loophearth oven rust het staalvoorraadmateriaal op vaste refractaire pilaren. Deze pilaren strekken zich uit door openingen in de hearth en hun topen zijn boven het hearthoppervlak tijdens de tijd dat het materiaal stationair is in de oven. De ovengassen kunnen dus circuleren tussen het grootste deel van de bodem van het werk en de hearth.
Voor beweging van het materiaal naar het uitlaatende van de oven, wordt de hearth verticaal getild om eerst contact te maken met het materiaal en dan verder getild voor een korte afstand boven de pilaren. De hearth beweegt dan voorwaarts naar een vooraf ingestelde afstand, stopt, laat het materiaal op zijn nieuwe positie op de pilaren zakken, daalt verder tot zijn laagste positie en beweegt dan terugwaarts naar zijn startpositie naar het laadende van de oven om de volgende slag af te wachten. De voordelen en nadelen van een loophearth oven zijn vergelijkbaar met die van een loopbalk oven. Het mechanisme van loophearth opverwarmingsoven is in Afbeelding 7 getoond.
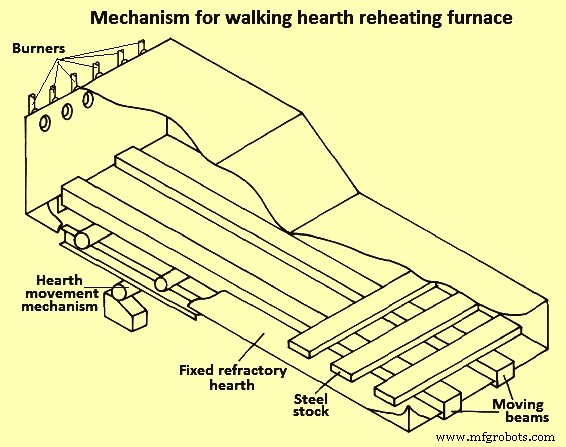
Figuur 7: Mechanisme van loophearth opverwarmingsoven
Rolhearth Opverwarmingsoven
Rolhearth ovens worden met voordeel gebruikt bij het opwarmen van zeer lange brammen, bloemen of platen in situaties waar het niet praktisch is om in een duw- of loopbalk oven op te warmen. In de rolhearth oven bestaat de hearth uit een set watergekoelde aangedreven rollen waarop het staalvoorraadmateriaal voorwaarts beweegt. Een doorsnede van rolhearth oven is in Afbeelding 8 getoond.
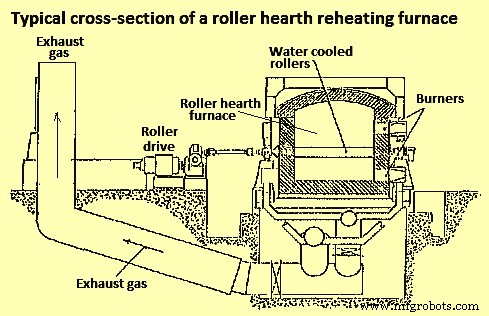
Figuur 8: Typische doorsnede van de rolhearth oven
Voordelen van rolhearth opverwarmingsovens zijn: (i) het kan zeer lange stukken handelen, (ii) zonecontrole in deze oven is eenvoudiger wanneer kruisstooking toegepast wordt, (iii) materiaal lijdt weinig of geen mechanische schade, (iv) rolstrepen zijn er niet, en (iv) rolhearth oven is zelf-lemmend.
Nadelen van rolhearth oven zijn: (i) hoge initiële kosten per capaciteitseenheid, (ii) als de rollen niet goed geïsoleerd zijn, dan is er verhoogd warmteverlies door waterkoeling van de rollen, en (iii) rolhearth ovens zijn smaller en langer dan duwtype of loopbalk ovens van dezelfde capaciteit.
Algemene Kwesties bij Opverwarmingsovens
Er zijn enkele algemene kwesties gerelateerd aan continue opverwarmingsovens. Ovens met enkele zone stooking zijn geassocieerd met hogere schilverliezen. Enkelvoudige zone gestookte ovens hebben ook een hogere neiging om decarburisatie van hoog koolstofstaal te veroorzaken dan boven- en ondergestookte ovens omdat het staal blootgesteld is aan ovengassen met waterstof en waterdamp combinaties voor een langere duur. Het schillen van staal wordt soms bewust toegepast om de gedecarburiseerde oppervlaktelaag te verwijderen. Ovens met bovenstooking hebben langere hearths voor gelijke productie vergeleken met ovens met boven- en onderstooking. Zijdeur lossing heeft minder luchtingang aan het warme einde dan einddeur lossing. Einddeur lossing van de gebruikelijke zwaartekrachttype induceert koude lucht in de oven door het schoorsteeneffect aan het uitlaatende van de oven. Echter, einddeur lossing is mechanisch eenvoudiger voor het verwijderen van het verwarmde materiaal. Een vlakke hearth elimineert het schoorsteeneffect van hearths die opwaarts hellen naar het laadende. Dit schoorsteeneffect trekt koude lucht in de oven aan het warme einde en veroorzaakt daarom hoger brandstofverbruik en schilverliezen.
Productieproces
- Warme en Koude Kamer Doodgieten: Typen, Toepassingen, Voordelen
- Draaibanken: typen, classificaties en praktische toepassingen
- Plandermachine Types en Specificaties Ontdekken voor Optimale Prestaties
- Types Schaafmachines & Hun Classificaties – Een Uitgebreide Gids
- Slijpmachines Begrijpen: Types en Functies
- Sleufmachines: Types, Kenmerken en Specificaties
- Metaltypen verkend: classificaties en belangrijke eigenschappen
- Energievormen Verkend: Kinetische, Potentiële Energie en Praktische Voorbeelden
- Ontdek Moersleutel Variëteiten: Typen, Gebruik en Kenmerken
- Druktypen in de Techniek: Functies, Materialen en Best Practices
- Klemmen Begrijpen: Typen, Gebruik en Toepassingen