



Grondslagen van staalwalsen: van gieten tot eindproducten
Basisprincipes van staalwalsen
Vloeibaar staal wordt meestal gegoten in continu gietmachines in de vorm van blokken, bloemen of platen. In sommige installaties wordt het ook gegoten in de vorm van dunne platen of 'dog bone' profielen. Deze vormingen worden verwerkt door warmwalsen door ze door vlakke of gegolfde cilindrische roterende walsen te laten passeren om platen, bladen, staven, constructieprofielen, buizen, etc. te produceren.
Het walsproces is een van de belangrijkste en meest toegepaste industriële metaalvormingsbewerkingen. Het biedt hoge productie en nauwe controle van het eindproduct. Het werd ontwikkeld in de late 1500s. Het staat voor 90% van alle metalen geproduceerd door metaalbewerkingsprocessen.
Walsen van staal is een metaalvormingsproces waarbij staal door een paar roterende walsen wordt geleid voor plastische vervorming van het staal. Plastische vervorming wordt veroorzaakt door de drukkrachten toegepast via de roterende walsen. Hoge drukspanningen zijn het resultaat van de wrijving tussen de walsen en het staalvoorraadooppervlak. Het staalmateriaal wordt tussen het paar walsen ingedrukt, waardoor de dikte vermindert en de lengte toeneemt. Walsen wordt geclassificeerd volgens de temperatuur van het gewalste staal. Als de temperatuur van het staal boven de rekristallisatietemperatuur ligt, heet het proces warmwalsen. Als de temperatuur van het staal onder de rekristallisatietemperatuur ligt, heet het proces koudwalsen.
Walsstanden en molenconfiguraties
De walsen draaien op massive neklagers gemonteerd in behuizingen van enorme kracht en worden aangedreven krachtige elektrische motoren. Deze worden molenstanden genoemd. Een walsmolenstand bevat twee of meer walsen voor plastische vervorming van staal tussen roterende walsen. Het bestaat in wezen uit (i) walsen, (ii) lagers, (iii) een behuizing voor het bevatten van deze onderdelen, (iv) een tandwielkast, (v) een aandrijving (motor) voor het toepassen van vermogen op de walsen, (vi) snelheidscontrole apparaten voor het controleren van de snelheid, en (vii) hydraulische systemen. De walsmolenstand vereist een zeer stijve constructie en grote motoren om voldoende vermogen te leveren. Er zijn verschillende typen walsmolenstanden zoals hieronder gegeven.
- Twee-hoge stand – Het is het basistype walsmolenstand waarin twee tegenovergestelde walsen worden gebruikt. De stand heeft niet-terugkerende walsen die in dezelfde richting draaien. Daarom kan het werkstuk niet van de andere kant worden ingevoerd. Twee-hoge stand kan ofwel een horizontale stand of een verticale stand zijn. Horizontale stand heeft beide walsen horizontaal, terwijl de verticale stand beide walsen verticaal heeft.
- Twee-hoge overloop stand – Het walsstaalvoorraad wordt teruggebracht naar de ingang voor verdere reductie.
- Twee-hoge stand, omkeerbaar – Het werk kan heen en weer door de walsen worden geleid door hun rotatierichting om te keren. Dergelijke molen verhogen de productiviteit.
- Drie-hoge stand – Het bestaat uit drie walsen. De bovenste en onderste walsen worden aangedreven, terwijl de middelste wals door wrijving draait. Eerste walsen vindt plaats in één richting tussen de onderste en middelste paar walsen. Vervolgens wordt het werk in richting omgekeerd en door de middelste en bovenste paar walsen geleid. Dit verbetert de productiviteit.
- Vier-hoge stand – Het heeft kleine diameter walsen (minder sterkte en stijfheid) die ondersteund worden door grotere diameter ondersteuningswalsen. Walsvermogen is recht evenredig met walsdiameter. Kleinere diameter walsen kunnen daarom vermogensinvoer reduceren. Sterkte van kleine diameter walsen is slecht. Daarom kunnen walsen buigen. Als resultaat worden grotere diameter ondersteuningswalsen gebruikt voor het ondersteunen van de kleinere walsen. Dunne profielen kunnen gewalst worden met kleinere diameter walsen.
- Universele molen stand – Deze stand heeft twee horizontale walsen en twee verticale walsen. Verticale walsen worden gebruikt om de breedte van het werkstuk gelijktijdig te controleren.
- Cluster molen of Sendzimir molen stand – In deze walsmolenstand wordt elk van de werkwalsen ondersteund door twee ondersteuningswalsen. Cluster molen en Sendzimir molen worden gebruikt voor het walsen van dunne strippen van hoge sterkte materialen en foliën [0,0025 mm dik]. De werkwals in deze molen kan zo klein zijn als 6 mm diameter – gemaakt van wolframcarbide.
- Planeet molen – Het bestaat uit een paar zware ondersteuningswalsen omringd door een groot aantal planeet walsen. Elke planeet wals geeft een bijna constante reductie aan de plaat terwijl het een cirkelvormig pad uitschuift tussen de ondersteuningswalsen en de plaat. Naarmate elk paar planeet walsen ophoudt contact te hebben met het werkstuk, maakt een ander paar walsen contact en herhaalt die reductie. De totale reductie is de sommatie van een reeks kleine reducties door elk paar walsen. Daarom kan de planeet molen een plaat direct tot strip warm reduceren in één doorloop door de molen. De operatie vereist voerwalsen om de plaat in de molen te introduceren, en een paar planiissche walsen aan de uitgang om de oppervlakteafwerking te verbeteren.
Een continue walserij heeft een reeks walsmolenstanden opgereiht in opvolging om de productiviteit te verhogen. Het staalvoorraad beweegt met verschillende snelheden op elke stand in de molen.
In bredere zin is een walserij een automatisch systeem of lijn van molenstanden samen met een reeks apparatuur die zowel walsen als hulponderingen uitvoert: transport van het oorspronkelijke blok/bloem/plaat van de voorraad naar de opwarmovens en de molenwalsen, overbrenging van het gewalste materiaal van de ene molenstand naar de andere, draaien of vrichten in het geval van sommige molen, transport van het metaal na walsen, snijden, afkoelen van het gewalste materiaal op afkoelbed in sommige molen, merken of stempelen, trimmen, verpakken, en transport naar de voorraad van eindproduct. In sommige molen (bijv. warm bandmolen, draadmolen, handelmolen, en koudwalsmolen), wordt het gewalste product opgerold in een opwinder of een opwindhaspel.
Warmwalsen versus koudwalsen
Meestal wordt gewalst bij hoge temperatuur, warmwalsen genoemd, vanwege de eis van grote vervormingen. Warmwalsen resulteert in een residual stress-vrij product. Echter, schilvorming is een groot probleem tijdens warmwalsen, waardoor dimensionale nauwkeurigheid moeilijk te handhaven is.
Koudwalsen van warmgewalst staal is belangrijk, vanwege hoge nauwkeurheid en afwezigheid van oxydeschil. Het wordt uitgevoerd onder de rekristallisatietemperatuur en introduceert werkverharding. Het startmateriaal voor koudgewalst staalblad is gelekt warmgewalste rol van de continue warmbandmolen. De totale reductie bereikt door koudwalsen zal over het algemeen variëren van ongeveer 50% tot 90%. De reductie in elke stand moet uniform verdeeld worden zonder veel onder de maximale reductie per pas te vallen. Over het algemeen vindt de laagste percentage reductie plaats in de laatste pas om betere controle van vlakheid, dikte, en oppervlakteafwerking te permitteren.
Factoren die de mechanica van walsen beïnvloeden
De hoofdfactoren die de mechanica van walsen beïnvloeden zijn als hieronder gegeven.
- De diameter van de walsen
- Hoeveelheid reductie in één pas
- De initiële dikte van het te walsen materiaal
- De wals snelheid die de vervormingssnelheid bepaalt
- De voor- en achterspanningen
- De aard van wrijving tussen de walsen en het staal dat gewalst wordt
- Het temperatuur bereik van het staalmateriaal en de walsen
- De fysieke eigenschappen van het staalmateriaal dat gewalst wordt
- De vorm van de walscontour van de wals pas waarin het staalmateriaal vervormd wordt
- Het molen gedrag onder belasting
- Het effect van vorige behandeling van het materiaal resulterend in werkverharding of andere effecten
- De elastische vervorming van walsen onder belasting
- De vervormingsweerstand van het metaal zoals beïnvloed door metallurgie, temperatuur en vervormingssnelheid.
- De toestand van anisotropie van het materiaal
- De aspect ratio, of de verhouding van de breedte van de walsvoorraad tot de initiële dikte
De bovenstaande parameters kunnen afzonderlijk of gezamenlijk, in combinaties van twee of meer, secundaire parameters en verschijnselen genereren die directer gerelateerd zijn aan en gemeenschappelijk geassocieerd met het walsproces. Walsdruk, koppel, werk en vermogen worden beïnvloed door deze factoren. De belangrijkste van deze parameters zijn als hieronder gegeven.
- Coëfficiënt van reductie, absolute reductie en relatieve reductie, die vastgesteld worden door de initiële reductie, die vastgesteld worden door de initiële en finale gemiddelde diktes van de walsvoorraad.
- Glijdend wat gekenmerkt wordt door het verschil van de lineaire snelheid van de walsvoorraad en de omtreksnelheid van de walsen. Neutrale hoek wordt bepaald door het punt van geen glijden.
- Uitzetting is het verschil in breedte van het uitgaande materiaal vergeleken met de binnenkomende walsvoorraad.
- Coëfficiënt van rek is afhankelijk van de relatieve waarden van de reductie en uitzetting.
- Walsbeet wat een functie is van reductie, walsdiameter, wrijvingscoëfficiënt en binnenkomende dikte.
Fundamenteel concept van walsen
Fundamenteel concept van walsen van staal is als hieronder gegeven.
- De boog van contact tussen de walsen en het staal is een deel van een cirkel.
- De wrijvingscoëfficiënt is constant in theorie, maar in de praktijk varieert hij langs de contactboog.
- Het staalmateriaal wordt beschouwd om plastisch te vervormen tijdens walsen.
- Het volume van de voorraad die gewalst wordt is constant voor en na walsen. Praktisch kan het volume echter een beetje afnemen door afsluiting van poriën.
- De snelheid van de walsen wordt aangenomen constant te zijn.
- De staalvoorraad rekent alleen in de walsrichting en geen rek in de breedte van het materiaal.
- De dwarsdoorsnede normaal op de walsrichting wordt niet vervormd.
Met uitzondering van koudwalsen met stripspanning, is het de externe wrijving, of de wrijving tussen het oppervlak van de walsen en het materiaal dat gewalst wordt, de fundamentele factor in de reductie van staalmateriaal door walsen. Het is de kracht die het materiaal tussen de walsen trekt, en is wat het fundamentele verschil markeert tussen walsen en trekken. Wrijving beïnvloedt in grote mate de grootte en verdeling van de druk die optreedt tussen de walsen en het materiaal, en daardoor beïnvloedt het het benodigde vermogen voor de reductie van het materiaal. Het controleert ook de hoeveelheid reductie die mogelijk is te nemen. Normaal, hoe hoger de wrijvingscoëfficiënt, hoe groter de mogelijke reductie. Afhankelijk van de condities waaronder het staalmateriaal in de walskloof beweegt, kunnen de volgende twee situaties optreden.
- Het staal wordt gegrepen door de walsen en meegetrokken in de walskloof.
- Het staal glijdt over het walsoppervlak, wordt niet gegrepen en walsen vindt niet plaats.
De grootte van de wrijvingskracht hangt af van de toestand van de oppervlakken in contact en neemt toe met toenemende ruwheid, op de relatieve snelheid tussen de walsen en de walsdruk uitgeoefend.
Strategieën om walskracht te reduceren
De volgende zijn de strategieën om walskracht te reduceren.
- Wrijving reduceren aan de wals-werkstuk interface
- Kleinere diameter walsen gebruiken om het contactoppervlak te reduceren
- Kleinere reducties per pas nemen om het contactoppervlak te reduceren
- Walsen bij verhoogde temperaturen om de sterkte van het materiaal te verlagen
- Voor- en/of achterspanningen toepassen op de gewalste voorraad
Wanneer het gesmeede of gegoten staalproduct warmgewalst wordt, wordt de korrelstructuur, die grofkorrelig is, fijner in grootte, maar uitgerekt langs de richting van walsen. Dit type geteksteerde korrelstructuur veroorzaakt richtingsgebonden eigenschap [anisotropie] voor het gewalste product. Om de korrels te verfijnen, wordt warmtebehandeling direct na walsen uitgevoerd, wat resulteert in rekristallisatie na walsen.
Typen walserijen
Er zijn verschillende typen walserijen. Deze zijn als hieronder gegeven.
- Continue walserij
- Omkeerbare walserij
- Transversale walserij – Gebruikt cirkelvormige wigwalsen. De verwarmde staaf wordt op lengte geknipt en transversaal tussen walsen ingevoerd. Walsen draaien in één richting in de molen.
- Profielwalsen of profiel walserij – Profielwalserijen zijn staafmolen, handelmolen, draadmolen, constructiemolen, balkmolen, en railmolen.
- Ringwalsmolen – In deze molen wordt de donutvormige voorvorm tussen een vrij draaiende binnenwals en een aangedreven buitenwals geplaatst. De ringmolen maakt de doorsnede dunner terwijl de ringdiameter toeneemt.
- Poederwalsmolen – Metaalpoeder wordt tussen de walsen geïntroduceerd en gecompacteerd tot een 'groene strip', die vervolgens gesinterd wordt en onderworpen wordt aan verdere warmbewerking en/of koudbewerking en uitgloeicycli.
- Dunne plaat giet- en walsmolen – Dit wordt gebruikt voor de productie van warme strippen. Vloeibaar staal wordt gegoten in dunne platen (dikte 50 mm tot 80 mm) die gewalst worden in de afwerk molen van de warmbandmolen na temperatuuruitlijning in een oven.
- Draadrolmolen – In deze molen worden dijzen tegen het oppervlak van een cilindrisch roer geperst. Naarmate het roer rolt tegen de in-voerde dijzvlakken, wordt het materiaal verplaatst om de wortels van de draad te vormen, en het verplaatste materiaal stroomt radiaal naar buiten om de draadkruin te vormen.
Krachten en geometrische relaties in walsen
Een staalblad met een dikte ho komt de walsen binnen op het ingangsplan xx met een snelheid vo. Het passeert door de walskloof en verlaat het uitgangsplan yy met een verminderde dikte hf en met een snelheid vf. Gegeven dat er geen toename in breedte is, wordt de verticale compressie van het staal vertaald in een rek in de walsrichting. Aangezien er geen verandering in staalvolume is op een gegeven punt per eenheidstijd doorheen het proces, daarom
bxhoxvo = bxhfxvf = bxhxv
Waar b de breedte van het blad is v is de snelheid op elke dikte h tussen ho en hf.
Fig 1 toont de geometrische relatie en krachten tijdens walsen.
Op slechts één punt langs het contactoppervlak tussen de wals en het blad, werken twee krachten op het staal namelijk (i) een radiale kracht Pr, en (ii) een tangentiële wrijvingskracht F. Tussen het ingangsplan (xx) en het neutrale punt beweegt het blad langzamer dan het walsoppervlak, en de tangentiële wrijvingskracht, F, werkt in de richting (zie Fig 1) om het staal in de wals te trekken. Aan de uittredingszijde (yy) van het neutrale punt beweegt het blad sneller dan het walsoppervlak. De richting van de wrijvingskracht is dan omgekeerd en weerstaat de aflevering van het blad van de walsen.
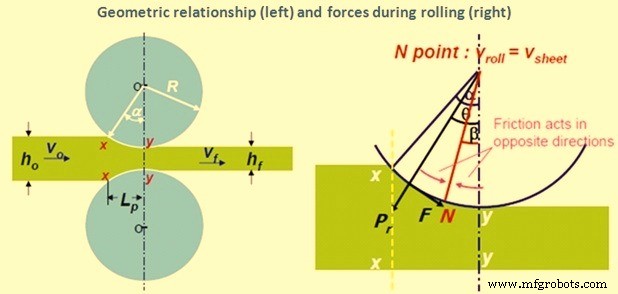
Fig 1 Geometrische relatie en krachten tijdens walsen
Kernpunten over walsen
De volgende zijn de kernpunten in het walsen van staal.
- Walsen is het meest uitgebreid gebruikte staal metaalvormingsproces en zijn aandeel is ruwweg 90%
- Het te walsen materiaal wordt door middel van wrijving in de twee roterende walskloof getrokken
- De drukkrachten toegepast door de walsen verminderen de dikte van het materiaal of veranderen zijn dwarsdoorsnede
- De geometrie van het product hangt af van de contour van de walskloof
- Walsmaterialen zijn gietijzer, gegoten staal en gesmeed staal vanwege hoge sterkte en slijtvaste eisen
- Warmwalsmolen walsen zijn over het algemeen grof zodat ze het werk kunnen bijten, en koudwalsmolen walsen zijn geschlopen en gepolijst voor goede afwerking
- Bij walsen raken de korrels uitgerekt in de walsrichting. Bij koudwalsen behouden kristallen min of meer de uitgerekte vorm maar bij warmwalsen beginnen ze te hervormen na het verlaten van de vervormingszone
- De omtreksnelheid van walsen bij ingang overstijgt die van de strip, die ingetrokken wordt als de interface wrijving hoog genoeg is.
- In de vervormingszone wordt de dikte van de staalvoorraad verminderd en het rekkt uit. Dit verhoogt de lineaire snelheid van het gewalste staal bij de uitgang.
- Dus bestaat er een neutraal punt waar wals snelheid en strip snelheden gelijk zijn. Op dit punt keert de richting van de wrijving om.
- Wanneer de contacthoek de wrijvingshoek overstijgt, kunnen de walsen geen verse strip intrekken
- Wals koppel, vermogen etc. nemen toe met toename in wals-werk contactlengte of walsstraal
Productieproces
- De Deegroller: Van Etrusken tot Moderne Vakmanschap
- Stalen Wol: Geschiedenis, Productie en Veiligheidsinformatie
- Stalen Pijp: Typen, Geschiedenis en Moderne Productie
- De Kunst van de Schaar: Van Oude Veerbladen tot Moderne Precisie-instrumenten
- De Evolutie van Badkuipen: Van Oude Baden tot Moderne Productie
- Zink: Eigenschappen, Toepassingen en Productieproces
- Roestvrij staal: eigenschappen, productie en toekomstige toepassingen
- Rollende Alarmrobot: Een Slim, Mobiel Wakker-systeem Aangedreven door Raspberry Pi en Google Calendar
- De Rol van Stikstof in Staaleigenschappen
- Essentiële Gids voor Continu Gieten van Staal: Proces & Voordelen
- Vormbewerkingen van Materialen: Kernprocessen & Mechanica