



Essentiële Materialen voor Staalproductie in een Basiszuurstofoven
Benodigde Materialen voor Staalproductie in Basiszuurstofoven (BOF)
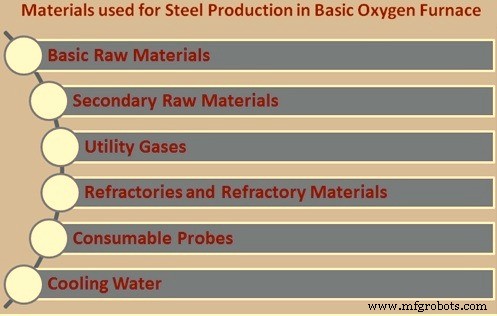
De volgende typen materialen zijn nodig voor de productie van vloeibaar staal in het basiszuurstofoven (BOF) staalproductieproces (Figuur 1):
- Basisondergrondstoffen zoals gietijzer, schroot en kalk etc.
- Secundaire grondstoffen zoals ontgiftingsmiddelen en verkoolingsmiddelen.
- Nutsgoederen gassen zoals zuurstof, stikstof en argon etc.
- Refractairen en refractaire materialen zoals voeringsmateriaal, instootmateriaal en vloeimateriaal etc.
- Verbruiksonderzoeken zoals temperatuursonden en bemonsteringssonden etc.
- Koelwater voor koeling van zuurstofblaaslans en rookgassen.
Basisondergrondstoffen
De basisondergrondstoffen voor staalmaken in de BOF-converter omvatten: (i) gietijzer uit de hoogovens, (ii) staalschroot en/of andere metallische ijzerbronnen, (iii) ijzererts, en (iv) fluxen. Schroot, geladen vanuit een schrootbak, is het eerste materiaal dat in de BOF wordt geladen. Het gietijzer wordt daarna uit een gietijzerlaadbak in de converter gegoten, waarna het blazen met zuurstofgas begint. De fluxen, meestal in brokvorm, worden na aanvang van de zuurstofblaas via een binsysteem in de BOF geladen. De fluxen kunnen ook in poedervorm door de bodemtuyeren in de oven worden geïnjecteerd. De samenstelling en hoeveelheden basisondergrondstoffen variëren per staalsmeltwinkel, afhankelijk van beschikbaarheid en proces-economie.
Gietijzer (Vloeibaar IJzer)
Gietijzer is de primaire bron van ijzereenheden en energie. Gietijzer wordt uit de hoogovens ontvangen in open of torpedo wagens. Bij open bakken wordt gietijzer in een gietijzermenger gegoten om de temperatuur te handhaven voordat het in de BOF-converter gaat. De chemische samenstelling kan aanzienlijk variëren, maar typisch bevat het: 3,8-4,5% C, 0,5-1,5% Si, 0,25-1,5% Mn, 0,05-0,15% P, 0,03-0,08% S.
Het zwavelniveau kan in een gietijzer-ontzwavelingsinstallatie tot 0,001% worden gereduceerd. De samenstelling hangt af van de praktijk en lading in de hoogoven. Over het algemeen neemt de siliciumgehalte af en de zwavelgehalte toe als de hoogoven op kouder regime draait. De fosforinhoud van gietijzer stijgt als de fosforinhoud in de hoogovenlading hoog is.
Koolstof en silicium zijn de hoofdbijdragers aan energie. Het gietijzersilicium beïnvloedt de hoeveelheid schroot die in de BOF-converter kan worden geladen. Bij hoog silicium wordt meer warmte gegenereerd door oxidatie, dus meer schroot kan worden geladen. Gietijzersilicium beïnvloedt ook het slaginvolume, en dus de kalkverbruik en resulterende ijzeropbrengst.
Gietijzer is meestal verzadigd met koolstof; de koolstofconcentratie hangt af van temperatuur en concentratie van andere oploselementen zoals silicium en mangaan. Koolstofgehalte stijgt met stijgende temperatuur en mangaan, en daalt met stijgend silicium.
Het is belangrijk om de temperatuur en koolstofgehalte van gietijzer te weten op het moment dat het in de BOF-converter wordt gegoten voor procescontrole. De temperatuur wordt normaal gemeten in de gietijzerlaadbak voor het laden. Typisch 1300-1350°C.
Ontzwaveling wordt begunstigd bij hoge temperaturen en lage zuurstofpotentialen. De aanwezigheid van andere oploselementen zoals koolstof en silicium verhoogt de activiteit van zwavel, wat ontzwaveling bevordert. Dus lage zuurstofpotentiaal en hoge koolstof/silicium maken condities gunstiger om zwavel uit gietijzer te halen dan uit staal in de BOF. Niet alle gietijzer wordt ontzwaveld. Gietijzer voor staalsoorten met strikte zwavelspecificaties wordt ontzwaveld waarbij reagentia zwavel tot 0,001% kunnen reduceren, maar typischerwijs 0,004-0,005%. Het is cruciaal dat de slags na ontzwaveling effectief wordt verwijderd door slagsafschuimen. Deze slags bevat veel zwavel en eventuele overslag in de BOF, waar condities niet gunstig zijn voor ontzwaveling, veroorzaakt zwavelopname in het vloeibare staal.
Het wegen van gietijzer gebeurt op een weegschaal voordat het in de BOF wordt gegoten. Accuraat gewicht is cruciaal; fouten veroorzaken problemen in aftoerchemie, temperatuur en heetgrootte. Dit gewicht is ook een belangrijke invoer voor het statische lademodel.
Schroot
Schroot is de op een na grootste bron van ijzereenheden in de BOF na gietijzer. Schroot is basisrecyclaat ijzer of staal, of gegenereerd binnen de staalfabriek (bijv. afsnijden bij CCM, walschroot, herwonnen schroot uit afval, onderhoudsschroot) of aangekocht van derden.
Het is belangrijk dat de verschillende schroottypen in juiste hoeveelheden worden geladen om aan de schrootmix in de schrootbak te voldoen. De schrootbak wordt gewogen om het exacte schrootgewicht te weten. De schrootmix en het gewicht zijn cruciale parameters; anders wordt de aftoerprestatie van de heet in de BOF nadelig beïnvloed.
Over het algemeen wordt lichter schroot vooraan en zwaarder schroot achteraan in de schrootbak geladen. Dit zorgt ervoor dat lichter schroot eerst in de BOF landet bij het kantelen. Het is wenselijk dat lichter schroot eerst op de voering valt, voor de zwaardere schroot, om impact en dus schade aan de voering te minimaliseren. Omdat zwaar schroot moeilijker smelt, is het wenselijk dat het bovenaan zit, dichtbij het gebied van zuurstofstraalimpingement, zodat het sneller smelt. Te grote schrootstukken worden geknipt met scharen, vlammenknippen, of zuurstoflanzen. Dunne, kleine stukken (bladschaarstukken, punchings) worden in ballen geperst met speciale hydraulische pressen. Normaal zijn grotere, zwaardere stukken moeilijker te smelten. Niet gesmolten schroot kan significante procescontrolproblemen veroorzaken: hoge temperaturen of gemiste chemieën bij aftoer.
Gecombineerde blaaspraktijk in BOF kan de mengkarakteristieken aanzienlijk verbeteren en dus de smelting van grotere schrootstukken verbeteren. Bepaalde elementen in schroot (koper, molybdeen, tin, nikkel) worden via schrootlading in de BOF geïntroduceerd. Deze kunnen niet geoxideerd worden en worden dus niet verwijderd tijdens het blazen. Ze lossen gelijkmatig op in het vloeibare bad. Andere elementen (aluminium, silicium, zirconium) kunnen volledig geoxideerd worden en gaan in de slags op. Elementen in de midden categorie (fosfor, mangaan, chroom) verdelen zich tussen metaal en slags. Zink en lood worden meestal als damp verwijderd tijdens het blazen. Staalsmeltwinkels gebruiken typisch 10-35% van hun totale metallische lading als schroot, afhankelijk van lokale condities en economie. Technisch hangt de schroot/gietijzer verhouding af van factoren als silicium, koolstof en temperatuur van gietijzer, gebruik van een post-combustielans.
Direct Gereduceerd IJzer (DRI)
DRI wordt in sommige staalsmeltwinkels gebruikt als koelmiddel en bron van ijzereenheden. DRI bevat typisch 89-94% totaal ijzer (88-96% metallisatie), 0,1-4% C, 2,8-6% gecombineerde alumina en silica, 3-8% FeO, kleine hoeveelheden CaO en MgO. Fosfor 0,005-0,09%, zwavel 0,001-0,03%, lage stikstof (meestal <20 ppm).
DRI wordt normaal in brok- of gebriketteerde vorm (ca. 25-30 mm) in de BOF gevoerd. DRI-briketten worden gepassiveerd om spontane verbranding te voorkomen voor veilige hantering. DRI wordt meestal via het binsysteem in de BOF-converter gevoerd.
Ruwijzer (Pig Iron)
In sommige staalsmeltwinkels wordt ruwijzer ook als bron van ijzereenheden gebruikt. Ruwijzer heeft warmte nodig voor smelting en gedraagt zich in de BOF als gietijzer zodra gesmolten. Ruwijzer wordt via de schrootbak geladen samen met de schrootmix.
IJzererts
IJzererts wordt meestal in brokvorm in de BOF geladen als koelmiddel en vaak als schrootvervanger. IJzererts zijn nuttige schrootvervangers omdat ze lagere residuele elementen (koper, zink, nikkel, molybdeen) bevatten. Het koeleffect van ijzererts is ongeveer drie keer hoger dan schroot. De reductie van ijzeroxide in het erts is endotherm; meer gietijzer en minder schroot zijn nodig bij gebruik van ijzererts voor koeling. IJzererts moeten vroeg in de blaas worden geladen wanneer de koolstofinhoud in het vloeibare bad hoog is om de ijzeroxide effectief te reduceren. De reductie produceert aanzienlijke hoeveelheden gas, wat de neiging tot slagschuiming en overslag vergroot. Laat toevoeging van ijzererts heeft nadelig effect op ijzeropbrengst en eindpuntslagschemie. Als ijzererts alleen als koelmiddel net voor aftappen wordt gebruikt, wordt de slags hoog geoxideerd en vloeibaar, wat slagsoverslag in de pan vergroot. De vertraging in koelreactie van het ongereduceerde ijzererts veroorzaakt een plotselinge temperatuurdaling of heftige panreactie met over-oxidatie van het vloeibare staal.
Molenschil (mill scale) kan in geschikte hoeveelheden als koelmiddel in de BOF worden gebruikt. Molenschil is effectief in het verhogen van de gietijzer/schroot verhouding. Echter, het zwaargewicht slopping veroorzaakt. Molenschil en andere ijzeroxide toevoegingen worden tijdens de hoofdblaas gereduceerd, wat ijzer en zuurstof vrijmaakt. Deze additionele zuurstof versnelt de algehele reactie. Slopping wordt waarschijnlijk veroorzaakt door het verhoogde slaginvolume (meer gietijzer = meer SiO2 en CO) en de verhoogde reactiesnelheid.
Tijdens staalmaken in BOF hangt het verbruik van gebrand kalk af van: gietijzersilicium, gietijzer/schroot verhouding, initiële (gietijzer) en finale (staaldoel) zwavel- en fosforgehaltes. Gebrande kalk wordt geproduceerd door calcinatie van kalksteen. De kwaliteitseisen voor gebrande kalk in BOF staalmaken worden beschreven in een apart artikel.
Omdat grote hoeveelheden gebrande kalk in korte tijd in de BOF worden geladen, is zorgvuldige selectie van kalkkwaliteit belangrijk voor snelle oplossing in de slags. Over het algemeen hebben kleine brokken met hoge porositeit hogere reactiviteit en bevorderen snelle slagsvorming. Meest voorkomende kwaliteitsproblemen: ongebakken binnenkernen, hydratatie, overmaat fijne deeltjes, te lage reactiviteit.
Gebrande dolomiet wordt samen met gebrande kalk geladen om de slags met MgO te verzadigen en de oplossing van MgU uit de ovenrefractairen in de slags te verminderen. Typisch bevat gebrande dolomiet 36-40% MgO en 54-58% CaO. De toevoeging moet zodanig zijn dat het MgO-niveau van de slags boven de verzadigingsgrens blijft. MgO boven verzadiging maakt de slags minder corrosief en vermindert/elimineert chemische aanval op de ovenrefractairen.
In sommige staalsmeltwinkels wordt rauwe dolomiet direct in de BOF toegevoegd. Dit werkt als koelmiddel en bron van MgO om de slags te verzadigen, maar met vertraagd effect omdat de calcinatiereactie in de BOF plaatsvindt. Bij verhitting vindt de endotherme calcinatiereactie plaats, wat een temperatuurdaling in de BOF veroorzaakt.
Gebrande dolomiet wordt ook toegevoegd voor de conditie van de slags voor slagsplashing. Het is belangrijk dat de chemie en grootte van de gebrande dolomiet gecontroleerd wordt.
In sommige BOF-winkels wordt kalksteen of rauwe dolomiet frequent als koelmiddel gebruikt in plaats van als flux. Kalksteen wordt vaak gebruikt om het bad te koelen als de aftoertemperatuur hoger is dan het doel. Bij verhitting vindt de endotherme calcinatiereactie plaats, producerend CaO en CO2, wat een temperatuurdaling veroorzaakt. De mate van temperatuurdaling net voor aftappen hangt af van heetgrootte en slagsconditie. Bijvoorbeeld, bij 150 ton heetgrootte, zorgt 1 ton kalksteen voor ~12°C daling.
Calciumfluoride of fluoriet (CaF2) is een slagsvloeistofmaker dat de viscositeit van de slags verlaagt. Bij toevoeging aan de BOF bevordert het snelle kalkoplossing in de slags door de dicalciumsilicaat (2CaO·SiO2) laag rond de kalkdeeltjes op te lossen, wat de kalkoplossing vertraagt. Tegenwoordig wordt fluoriet zeer spaarzaam gebruikt vanwege de zeer corrosieve aanval op alle typen refractairen, inclusief BOF-converter en staaltoeigietpan. Ook vormen fluoriden sterke zuren in het afgasafvangssysteem die structurele delen corroderen en ongewenste emissies zijn.
Secundaire Grondstoffen
Secundaire grondstoffen zijn ontgiftingsmiddelen en verkoolingsmiddelen. Deze worden normaal in de staaltoeigietpan tijdens het aftappen van de heet uit de converter toegevoegd.
Ontgifting is de laatste stap in staalmaken. Tijdens staalmaken bevat het staalbad op het moment van aftappen 400-800 ppm zuurstofactiviteit. Ontgifting gebeurt tijdens aftappen door toepasselijke hoeveelheden ferrolegeringen of andere speciale ontgiftingsmiddelen in de gietpan toe te voegen.
Ontgiftingsmiddelen zijn meestal bulk ferrolegeringen zoals ferrosilicium, silicomangaan en ferromangaan. Ze worden in staalmaken gebruikt voor ontgifting en voor introductie van legeringselementen. Ze zijn de meest economische manier om legeringselementen in het staal te brengen. Ferrolegeringen geven bijzondere kwaliteiten aan stalen.
Ferrolegeringen worden ook toegevoegd voor korrelgroottecontrole en verbetering van mechanische eigenschappen. Afhankelijk van het staalmakingsproces en het type staal, varieert de behoefte aan verschillende ferrolegeringen wijd. Toevoeging van ferrolegeringen verhoogt corrosie- en oxidatiewestandheid, verbetert verhardbaarheid, trekkracht bij hoge temperatuur, slijt- en abrasiewerstand met toegevoegde koolstof en verhoogt andere gewenste eigenschappen zoals Krieksterkte. Ferrolegeringen zijn vitale invoer voor alle staalsoorten. Ze worden als grondstof gebruikt in de productie van legeringsstaal en roestvrij staal.
Als aan het einde van de blaas de koolstofgehalte van het staal onder specificaties ligt, wordt het vloeibare staal ook herverkoold. Dit gebeurt door gecontroleerde toevoeging van verkoolingsmiddelen in de gietpan. Veelvoorkomende verkoolingsmiddelen: koksspoel en petroleumkoks. Echter, grote toevoegingen in de gietpan hebben nadelig effect op de temperatuur van het vloeibare staal.
Nutsgoederen Gassen
In het BOF-converter staalmakingsproces wordt een watergekoelde lans gebruikt om zuurstof met zeer hoge snelheden op het vloeibare bad te injecteren om staal te produceren. Met toenemende eisen om hogere kwaliteit stalen met lagere onzuiverheden te produceren, moet zuurstof van zeer hoge zuiverheid worden geleverd. De zuurstof voor staalmaken moet minstens 99,5% zuiver zijn, ideaal 99,7-99,8%. De rest is 0,005-0,01% stikstof en de rest argon.
In de BOF-converter wordt de zuurstof met supersonische snelheden (Mach >1) met convergent/divergente (Laval) duizen aan de top van de watergekoelde lans geinjecteerd. Een krachtige gasstraal doorpenetreert de slags en botst op het vloeibare metaaloppervlak om het staal te raffineren. Tegenwoordig werken de meeste BOFs met lanspuntten met 4-5 duizen en zuurstofstromen van 640-900 Nm³/min.
Stikstof wordt normaal in BOF gebruikt voor gecombineerd blazen en slagsplashing. Stikstofgas voor verbetering van de menging van het metaalbad wordt door bodemgemonteerde tuyeren of permeabele elementen geblazen. De roering van het bad wordt met stikstofgas uitgevoerd in het hoge koolstofbereik van de smelt in het bad. De bodemstroomsnelheden zijn normaal <0,2 Nm³/t min. In typische praktijk wordt stikstofgas in de eerste 60-80% van de zuurstofblaas via de bodem geïntroduceerd. De snelle evolutie van CO-gas in het eerste deel van de zuurstofstroom voorkomt stikstofopname in het staal.
Stikstof wordt ook gebruikt voor het splashen van de geconditioneerde vloeibare slags op de wanden van de BOF-converter na het aftappen van de heet voor het creëren van een beschermende laag slagscoating op de refractairen.
Argon wordt normaal in BOF gebruikt voor gecombineerd blazen. Argon gas voor verbetering van de menging van het metaalbad wordt door bodemgemonteerde tuyeren of permeabele elementen geblazen. De roering van het bad wordt met argon gas uitgevoerd in het lage koolstofbereik van de smelt in het bad. De bodemstroomsnelheden zijn normaal <0,2 Nm³/t min. In typische praktijk wordt argon gas in de laatste 20-40% van de zuurstofblaas via de bodem geïntroduceerd.
Refractairen en Refractaire Materialen
Er zijn drie typen refractaire materialen nodig voor BOF-converter staalmaken: (i) basische stenen, meestal magnesia-koolstof (MgO-C) refractairen, (ii) magnesia-gebaseerd instootmengsel voor het instooten van beschadigde delen van de refractairen, (iii) vloeimateriaal (meestal gebroken gebruikte stenen) voor het vloeien van de geërodeerde bodem van de converter. Deze worden beschreven in een apart artikel.
Verbruikssonden
Verbruiksmaterialen voor staalproductie in de BOF-converter zijn eenmalige sondes voor het bemonsteren van het staal voor analyse na afloop van de blaas en voor het meten van temperaturen van gietijzer in de laadbak en van vloeibaar staal in de BOF-converter na afloop van de blaas.
Koelwater
Water is nodig voor staalproductie in de BOF-converter voor de koeling van de zuurstofblaaslans en duizel alsook voor de koeling van de rookgassen.
Koelwater is nodig in de lans om verbranding van de zuurstoflans in de BOF te voorkomen. Zowel de koperen lansduizel als de stalen lans worden gekoeld door recirculerend water bij een druk van ~6 kg/cm². Belangrijke componenten van een lans zijn de waterkoelkanalen waar het koelwater door het centrum van de duizel stroomt en via de buitenste pijp van de lans afvoert. Ontworpen om maximale koelwatersnelheid in het duizelgebied te krijgen, dat blootgesteld is aan de hoogste temperaturen. Koelwater is kritisch voor hoge lanslevensduur. De flowsnelheden moeten op ontwerpsnelheid worden gehandhaafd. De uitlaattemperatuur van koelwater mag 60-65°C niet overschrijden.
Het CO-rijke gas dat uit de converter komt, wordt eerst indirect gekoeld in de converterkap door koelwater of door een verdampend koelsysteem (ECS) om de nominale temperatuur van 1600-1700°C te verlagen tot ~900°C. Bij verdampend koelsysteem is gedemineraliseerd water nodig voor de koeling van de rookgassen omdat warmte in de vorm van stoom wordt herwonnen.
In sommige staalsmeltwinkels is de topkegel van de BOF-converter watergekoeld. De twee componenten in de topkegel die baat kunnen hebben bij waterkoeling als middel om lage bedrijfstemperaturen te handhaven, zijn de kegelschil zelf en de lipring aan de bovenhoek van de kegel.
De waterkwaliteit is een belangrijke parameter. Als het water verontreinigd is met oxiden of stof, vormen zich normaal afzettingen in de buizen, wat een negatief effect heeft op warmteoverdracht.
Productieproces
- Optimalisatie van refraktaire voering voor maximale beschikbaarheid in basische zuurstofovens
- Optimaliseren staalproductie: hot metal gebruik in elektrisch boogovens
- Efficiënt Gasherwinning- en Reinigingssysteem voor Basiszuurstofovens
- De Chemie Achter Basic Oxygen Furnace Staalproductie
- Geoptimaliseerde Refractairen voor Basische Zuurstofoven: Verlenging Voering Levensduur & Productiviteit
- De Juiste Metaal Kezen voor CNC-bewerking: Sterkte, Duurzaamheid & Kosten
- Staalmaterialen & Pon Gereedschappen: Kracht, Duurzaamheid en Prestaties
- Optimale Materialen voor Precisie CNC-gedraaide Onderdelen
- Expert Gids Metaal 3D‑Print Materialen: Staal, Superlegeringen, Titanium, Koper en Aluminium
- 7 Gangbare Metalen en Hun Dagelijkse Toepassingen
- Top grondstoffen voor betrouwbare metal stamping: Een praktische gids