



Efficiënt Beitsen van Warmgewalste Koolstofstalen Strippen om Oxideschillen te Verwijderen
Beitsen wordt uitgevoerd om het stalen oppervlak voor te bereiden (schil of oxiden verwijderen) voor het volgende proces van koudwalzen. Het oxideschil moet volledig van warmgewalste staalstrook verwijderd worden voordat het koudgewalst wordt om slijtage op de walzen te voorkomen en oppervlaktedefecten in het koudgewalste product te vermijden. De dikte van het schil hangt voornamelijk af van de verwerkingsparameters van de warmwalzmolen, de hoofdfactor zijnde de wikkeltemperatuur, hoewel het walzproces zelf ook een duidelijke invloed heeft.
Oorsprong van het Oxideschil
Het oxideschil ontstaat tijdens het warmwalzen van staal, wanneer het oppervlak van het staal reageert met zuurstof (O2) in de lucht om ijzeroxiden (Fe) te vormen. De oxidelag heet walzschil. Het walzschil bestaat eigenlijk uit drie lagen ijzeroxiden met verschillende verhoudingen van Fe en O2 (Afbeelding 1). Hematiet, Fe2O3, met 30,1% O2, is het buitenste oxider in de schillaag, terwijl wüstiet, FeO, met 22,3% O2, het binnenste oxider is. Magnetiet, Fe3O4, de middelste laag, bevat 27,6% O2. Wanneer alle oxiden aanwezig zijn, is de middelste laag magnetiet. Bij temperaturen boven 566 °C is wüstiet het overwegende oxider, maar tijdens afkoeling onder 566 °C transformeert een deel ervan naar ijzer en magnetiet (4FeO = Fe3O4 + Fe). Bij snelle afkoeling, wat kan voorkomen bij draad- en staafwalzen, blijft aanzienlijke hoeveelheid wüstiet in het afgekoelde product. Bij relatief langzame afkoeling na warmwalzen, zoals bij gewikkelde strook, is magnetiet het hoofdoxiderbestanddeel van het schil in het afgekoelde product.
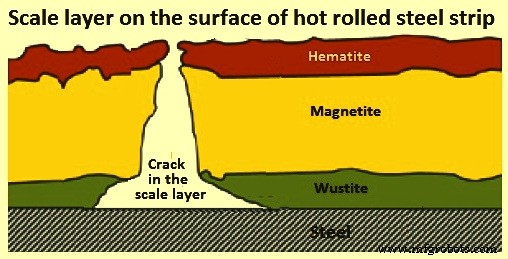
Figuur 1: Schillaag op het oppervlak van warmgewalste strook
Beitsproces
Beitsen is het meest gangbare van verschillende processen om schil van stalen oppervlakken te verwijderen. De term beitsen verwijst naar de chemische verwijdering van schil door onderdompeling in een waterige zuuroplossing. Het proces dateert uit de late 1700s, wanneer staalplaten gedeschild werden door onderdompeling in vaten met azijn. Er zijn grote variaties mogelijk in het type, de sterkte en de temperatuur van de zuuroplossingen, afhankelijk van tijdsbeperkingen (batch tegen continu operaties), alsmede de dikte, samenstelling en fysieke aard (krakken) van het schil. Afbeelding 2 toont de belangrijkste in- en outputs van het beitsproces.
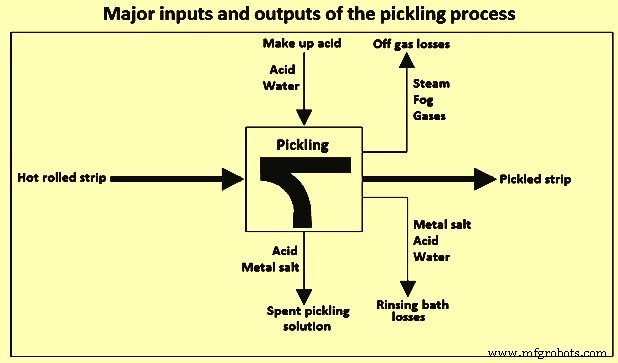
Figuur 2: Belangrijkste in- en outputs van het beitsproces
De oppervlakken van warmgewalste staalstrook en gebeitste staalstrook zijn in Afbeelding 3 getoond.
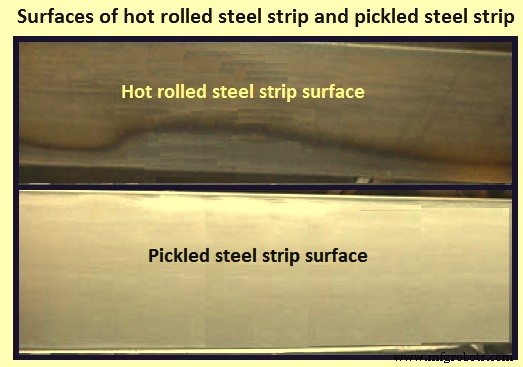
Figuur 3: Oppervlakken van warmgewalste en gebeitste staalstrook
Beitsoplossingen
Voor koolstofstaal (C) wordt zwavelzuur (H2SO4) in de meeste batch-beitsoperaties gebruikt, terwijl zoutzuur (HCl) sinds 1994 het beitsmiddel van keuze is geworden voor continue operaties met warmgewalste strook. Beitsen met HCl startte in 1964 en langzaam zijn veel beitsinstallaties overgeschakeld op HCl-beitsen. Mengsels van HCl en H2SO4 zijn ook in batch-beitsen gebruikt, vaak door keukenzout (NaCl) toe te voegen aan een H2SO4-beitsbad. Dergelijke praktijken worden verwacht om de heldere, gebeitste staaloppervlaktekenmerken van HCl te geven en de beitsnelheid te verhogen, maar niet zonder nadelen. De verhouding HCl tot H2SO4 die nodig is om de snelle schilverwijderingssnelheid van alleen HCl te bereiken, is te hoog om economisch te zijn, en de gemengde zuren kunnen niet goed afgehandeld worden door veel van de nu gebruikte afvoermethoden voor verbruikte beitsloeien.
Voor- en nadelen van H2SO4-beitsen
Voordelen: (i) zuur kan vaker vernieuwd worden, (ii) verhoging van temperatuur stelt lagere zuurconcentraties in staat om effectief te beitsen, (iii) gemakkelijke herwinning van ijzer(II)sulfaat (FeSO4), (iv) beitsnelheid kan gecontroleerd worden door temperatuur te variëren.
Nadelen: (i) grotere zuuraanval op basistaal, (ii) grotere H2-diffusie in het staal, (iii) beitsresten zijn meer hechtend, (iv) zuuroplossing moet verwarmd worden.
Voor- en nadelen van HCl-beitsen
Voordelen: (i) verlaging van verwarmingskosten omdat beitsoplossingen bij kamertemperatuur gebruikt worden, (ii) uitgebreidere schilverwijdering, (iii) minder penetratie van H2 door diffusie, (iv) minder afzetting van Fe-zouten op het gebeitste oppervlak.
Nadelen: (i) rookvorming bij verhoging boven omgevingstemperatuur, (ii) zuurherwinningsystemen zijn duur, (iii) meer corrosief voor apparatuur, (iv) hogere afvalkosten dan H2SO4.
Tabel 1 vergelijkt beitsen met H2SO4 en HCl in continue beitslijnen.
| Tabel 1: Vergelijking beitsen met H2SO4 en HCl in continue beitslijnen | ||||
|---|---|---|---|---|
| Nr. | Onderwerp | Eenheid | H2SO4 | HCl |
| 1 | Gewicht uitgaande strook | ton | 0,99 | 0,98 |
| 2 | Specifiek verbruik | |||
| 3 | Vermogen | kWh | 18,5 | 18,5 |
| 4 | Water | m³ | 2,1 | 1,4 |
| 5 | Aanvulzuur | kg | ||
| 6 | H2SO4 (25% oplossing) | kg | 85 | |
| 7 | HCl (17% oplossing) | kg | 140 | |
| 8 | Arbeid | Man-uren | 0,35 | 0,35 |
| 9 | Reststoffen | |||
| 9a | Verbruikt zuur | kg | 90 | 160 |
| 9b | Sulfaat in verbruikt zuur | kg | 18 | |
| 9c | Chloride in verbruikt zuur | kg | 22 | |
Andere zuren dan HCl of H2SO4 zijn gebruikt om roest en schil van koolstofstaal te verwijderen. Citroenzuur, oksalzuur, mierenzuur, fluorwaterstofzuur, fluoroboorzuur en fosforzuur zijn allemaal in staat om walzschil van staal te verwijderen, maar de verwijderingssnelheden worden doorgaans niet als nuttig of economisch beschouwd voor de meeste commerciële toepassingen, zeker niet voor continue operaties.
Werkingsmechanisme van Schilverwijdering
Beitsen door mineralen zuren omvat penetratie van zuur door krakken in het schil, gevolgd door reactie van het zuur met de binnenste schillaag en basistaal. De aanwezigheid van waterstofgas (H2), dat vormt wanneer het zuur reageert met de basistaal, en de oplossing van FeO helpen bij het loslaten van de buitenste schillaag van het stalen oppervlak.
De reacties van H2SO4 met FeO of met schil dat grotendeels Fe3O4 gemengd met Fe is, vormen FeSO4 en water: (i) FeO + H2SO4 = FeSO4 + H2O, en (ii) Fe3O4 + Fe + 4H2SO4 = 4FeSO4 + 4H2O. De reactie van H2SO4 met basistaal vormt FeSO4 en H2-gas: Fe + H2SO4 = FeSO4 + H2 (g).
Bij beitsen met H2SO4 vindt het zuur zijn weg naar het staaloppervlak door krakken in het walzschil en lost het oppervlakte-ijzer op. Er vormen zich H2-bellen. Het schil wordt losgemaakt door de H2. De oplossing van het schil in het zuur is een langzaam proces en daalt langzaam in het bad op en lost langzaam op. Beide beitsreacties zijn exotherm maar compenseren niet voor de warmteverlies geassocieerd met het verwarmen van de koude strook en warmteverliezen aan de omringende atmosfeer, dus badverarming is nodig. De verwarming gebeurt door stoom. Aangezien beitsen plaatsvindt door aanval van zuur op staal, is de kans op overbeitsen hoog. Het product van beitsen is FeSO4, groen van kleur, en wordt doorgaans herwonnen tijdens regeneratie van H2SO4. H2SO4-beitsen hangt af van concentratie en temperatuur van het zuur. De beitsnelheid stijgt evenredig als de zuurconcentratie stijgt van 0% tot 25%. Boven 25% is de toename langzaam. Het effect van temperatuur op beitsnelheid is dat de snelheid verdubbelt voor elke stijging van 6-8 °C tussen 25 °C en 95 °C.
Bij HCl betreft schilverwijdering voornamelijk directe aanval op de oxiden. Echter, penetratie van zuur door krakken in het schil draagt ook bij, hoewel het effect iets minder is dan bij H2SO4. De reacties van HCl met FeO of schil (Fe3O4 gemengd met Fe) vormen FeCl2 en water: (i) FeO + 2HCl = FeCl2 + H2O, en (ii) Fe3O4 + Fe + 8HCl = 4FeCl2 + 4H2O. De reactie van HCl met basistaal vormt FeCl2 en H2-gas: Fe + 2HCl = FeCl2 + H2 (g).
Beitsen met H2SO4 levert bevredigende resultaten bij batch-beitsen van C-staal draad en staaf (tot 0,60% C) en voor continue reiniging, als de Fe-concentratie in het bad minder dan 8 g/100 cm³ is. Commercieel H2SO4 wordt normaal geleverd bij 93% concentratie, HCl bij 31% of 35%. Een voordeel van H2SO4 is minder rookvorming. Nadelen zijn donkerdere oppervlakken en vuilproductie, vooral bij hoog C-staal, evenals een grotere remmende invloed van Fe-zouten in het bad op H2SO4.
Emissies van H2SO4-beitsen kunnen sproeien bevatten (druppels beitsoplossing door zuuraanval op basistaal die H2 genereert). Adequate ventilatie is nodig om gelokaliseerde corrosie van apparatuur en onbevredigende werkomstandigheden te voorkomen.
Beitsen met HCl wordt voorkeur gegeven voor batch-beitsen van warmgewalst hoog C-staal. Continue beitsoperaties gebruiken ook HCl om de zeer uniforme oppervlaktekenmerken te produceren die vereist zijn voor zowel laag als hoog C-staal. De mogelijkheid van overbeitsen is geminimaliseerd in deze korte-tijd operaties.
Bedrijfsomstandigheden voor batch-beitsen in HCl-oplossingen omvatten typisch zuurconcentraties van 8-12 g/100 cm³, temperaturen van 38-40 °C, en dompeltijden van 5-15 minuten, met een maximaal toelaatbare Fe-concentratie van 13 g/100 cm³. Bij beitsen met HCl wordt normaal een chemische inhibitor gebruikt om de aanval van het zuur op de basistaal te verminderen.
HCl biedt een aantal voordelen ten opzichte van H2SO4 en andere zuren. Het produceert consequent een uniform lichtgrijs oppervlak op hoog C-staal. De mogelijkheid van overbeitsen is kleiner. Effectief beitsen kan verkregen worden met Fe-concentraties tot 13 g/100 cm³. Spoelen wordt vergemakkelijkt door de hoge oplosbaarheid van chloriden. Het hoofdnadeel van HCl is de noodzaak voor een goed rookcontrolsysteem. Emissies van HCl-beitsen omvatten HCl-gas wat adequaat geventileerd moet worden om gelokaliseerde corrosie en onbevredigende werkomstandigheden te voorkomen.
De beitsnelheid wordt beïnvloed door verschillende variabelen, waaronder basistaalsamenstelling, type hechting van oxiden, zuurconcentratie en FeSO4 of FeCl2 concentratie in de oplossing, temperatuur, roeren, dompeltijd, en aanwezigheid van inhibitors. Beitsnelheid stijgt als zuurconcentratie of temperatuur stijgt. Naarmate beitsen voortduurt, wordt vrij zuur (H2SO4 of HCl) opgebruikt en bouwt Fe-zout op in de beitslooi totdat beitsen niet meer effectief kan plaatsvinden en de kwaliteit van het behandelde staaloppervlak achteruitgaat. Op dat moment wordt de beitslooi uit de beitstank naar een opslagtank afgevoerd, en de beitstank bijgevuld met verse zuuroplossing. Zuuroverdracht gebeurt continu of in batch-modus.
Overmatige verontreiniging van het beitsbad door geoliëerde staal resulteert in niet-uniform beitsen en vlekken op het staal. Om dit te voorkomen, moet geoliëerd staal ontvet worden vóór beitsen. Bij beitsen van geoliëerd of ontvet staal verhoogt het gebruik van een benettingsmiddel in de zuuroplossing de effectiviteit en efficiëntie van het bad, waardoor de dompeltijd verkort. Veel commerciële beitsinhibitors zijn geformuleerd met een benettingsmiddel.
Beitslijnen rapporteren vaak zuur- en Fe-zoutconcentraties in gewicht/volume (w/v) eenheden van g/100 cm³. Hoewel deze eenheden soms losjes als 'procent' worden aangeduid, moeten concentraties in g/100 cm³ gedeeld worden door de dichtheid van de oplossing in g/cm³ om te converteren naar ware gewichtsprocent (w/w). Hiervoor zijn benaderingsvergelijkingen ontwikkeld uit gepubliceerde data over H2SO4-FeSO4 en HCl-FeCl2 oplossingen: D = 0,9971 + (0,00633) × C(H2SO4) + (0,0099) × C(FeSO4) en D = 0,9971 + (0,00446) × C(HCl) + (0,00815) × C(FeCl2), waar D in g/cm³ bij 25 °C en concentraties in g/100 cm³.
Inhibitors
Inhibitors worden aan zuurbeitsoplossingen toegevoegd om: (i) zuuraanval op basistaal met overmatig Fe-verlies te minimaliseren, (ii) putvorming door overbeitsen te vermijden, wat leidt tot slechte oppervlaktekwaliteit, (iii) zuuroplossingssproei door H2-vorming bij zuuraanval op staal te verminderen, (iv) zuurverbruik te verlagen, (v) risico op H2-embritlement te minimaliseren. Bij juiste concentraties beïnvloeden inhibitors de schilverwijderingssnelheid niet noemenswaardig. Verschillende additieven zijn gebruikt in beitsoplossingen om zuuraanval op stalen te remmen. Natuurlijke producten zoalszemelen, gelatine, lijm, bijproducten uit petroleumraffinage en cokesovens, en houtteer werden oorspronkelijk gebruikt. Moderne inhibitors zijn grotendeels formuleringen van benettingsmiddels met mengsels van actieve synthetische materialen, waaronder stikstof (N2) base verbindingen (pyridine, quinidine, hexametheen tetramine, en andere amines of polyamines), aldehyden en thioaldehyde, acetylenische alcoholen, en zwavel (S) bevattende verbindingen zoals thioureum en thioureumderivaten.
Vaak leveren twee of meer actieve ingrediënten een synergistisch effect, waarbij de mengsel effectiever is dan de som van de individuele componenten. Een goede inhibitor mag geen 'breakout' tonen (slib dat op het werkstuk neerslaat), een kenmerk van veel eerdere natuurlijke producten. Het moet stabiel zijn bij de temperatuur van het beitsbad en geen onaangename geuren afgeven. Moderne inhibitors met H2SO4 bevatten vaak thioureum of een gesubstitueerd thioureum met een amine. De meeste nieuwere inhibitors voor HCl bevatten amines of heterocyclische N2-verbindingen als actieve ingrediënten. Bij H2SO4-beitsen remt de FeSO4-opbouw in een uitgeput beitsbad ook de activiteit van het zuur en vermindert de effectiviteit voor reinigen en blankmaken van het staal. De meeste stalen reageren met zuur en vereisen geïnhibeerde oplossingen.
Stalen met hoge fosforgehalten (0,03% of meer) zijn bijzonder gevoelig voor overbeitsen. Geïnhibeerde zuuroplossingen worden doorgaans gebruikt in continue strooklijnen om de binnenste oppervlakken van pijpen te reinigen. Hoewel de dompeltijden tijdens continue strookbeitsen aanzienlijk korter zijn dan bij batch-operaties, treedt overmatig verlies van basistaal op bij een lijnstop, als inhibitors niet gebruikt worden. Dit is niet alleen bezwaarlijk vanwege het ruwe overbeitste oppervlak, maar ook vanwege het effect op kritische einddikte-eisen van het product.
Toevoegingen zijn het beste proportioneel aan de zuurtoevoegingen aan beitstanks of aan het zuurvolume in grote opslagtanks. Een slechte methode is inhibitor toevoegen aan het bad op bepaalde tijdstippen die niet gerelateerd zijn aan daadwerkelijke zuurtoevoegingen. Voor inhibitor toevoegingen moet het bad onder-geïnhibeerd zijn, en net na toevoegingen kan het over-geïnhibeerd zijn.
Het is algemeen geaccepteerd dat de primaire stap in de werking van inhibitors in zuuroplossingen adsorptie op het staaloppervlak is. De geadsorbeerde inhibitor werkt dan om de kathodische en/of anodische electrochemische processen van corrosie te vertragen. Wanneer inhibitorconcentraties ver onder aanbevolen niveaus liggen, kan de geadsorbeerde inhibitorlaag op het staaloppervlak onvolledig zijn, wat kan leiden tot preferentiële aanval op onbeschermde gebieden.
Voor gewone C-stalen met minder dan 0,40% C, en batch-beitsbaden met 10-14% H2SO4 (specifiek gewicht 1,82) werkend bij 70 °C of hoger, worden sterke inhibitors gebruikt in concentraties van 0,25-0,50% rauw zuur in de tank. Wanneer FeSO4-concentratie 30% bereikt, moet de oplossing verworpen worden, aangezien dit Fe-zoutniveau het beitsproces vertraagt en vuil kan veroorzaken op het productoppervlak. Wanneer Fe-niveaus deze concentratie benaderen bij batch-beitsen met H2SO4, zijn verdere inhibitor toevoegingen niet nodig. Gewone C-stalen met 0,40% C of meer worden in soortgelijkebaden beitst met iets lagere temperaturen (60-66 °C) en FeSO4-concentraties onder 20%.
Bij HCl worden sterke inhibitors gebruikt in concentraties van 0,125-0,25% van rauw zuur. Omdat beitsnelheden in zowel H2SO4 als HCl neigen te dalen wanneer de beitsoplossing hoge Fe-niveaus bevat (hogere niveaus zijn tolereerbaar met HCl), vooral gekoppeld met lage zuurconcentratie, worden commerciële beitsbadadditieven of versnellers soms gebruikt om beitsnelheden te verhogen. Deze proprietaire materialen zijn meestal geformuleerd met inhibitors om overmatige basismetaalaanval door het zuur tijdens schiloplossing te voorkomen.
Ongeïnhibeerde zuuroplossingen worden vaak gebruikt voor beitsen van hooggelegeerde stalen, omdat meer chemische actie nodig is om het oxider te verwijderen. Als een inhibitor gebruikt wordt bij beitsen van legeringen, worden concentraties iets lager dan die aanbevolen voor gewone C-stalen voorgesteld.
Continue Strook Beitslijnen
Continue strook beitslijnen met horizontale beitstanks kunnen rollen verwerken die kop-aan-staart zijn gelast. Het hart van de beitslijn zijn de zuurbaden die meestal uit drie of vier tanks in een rij bestaan en de beitszuur bevatten. De inlaatsectie omvat een roltransportband, een of twee ontwikkelaars, een of twee processors, een of twee scharen, en een lasmachine. Processors zijn geïntegreerd met de ontwikkelapparatuur en bestaan uit een mandrel, houdrol, en een reeks kleinere diameter rollen. Als de strook door de processor buigt, treedt enige scheuring op in de schillaag. Goed lassen en letsel snijden is essentieel om strookbreuken in de lijn te voorkomen.
De continue beitslijn heeft de rollen nodig om kop-aan-staart samengevoegd te worden. Hiervoor snijden hydraulische scharen aan de inlaatkant een stukje van elk uiteinde van de rol, squaren de uiteinden en verwijderen beschadigde buitenste wikkelingen. Om de voorbereiding van elke rol te versnellen, wordt het kopuittede kort na het snijden van de strook geschoren, voordat het op de lijn geladen wordt. De kop van de volgende te laden rol wordt tegen de staart van de vorige rol gezet, en hoogspanning (en stroom) wordt over de naad aangelegd, de twee uiteinden smelten. De twee strippen worden dan hydraulisch samen geduwd (upset), wat een 'butt-weld' oplevert. Snijgereedschappen direct na de lasser snijden de flash die tijdens de upset uit de naad geduwd wordt. De kwaliteit van de las is cruciaal omdat strookbreuken in de lijn herinvoeren vereisen, wat tijdrovend is.
De sectie voor de beitstanks gebruikt bridles voor strookspanning, een strookaccumulator, ofwel in de vorm van natte lusputten, of voor modernere lijnen, een rolwagen-accumulator, en een rek-nivelleerder die niet alleen effectief het schil kraakt, maar ook bijdraagt aan superieure strookvorm.
De beitssectie bevat meestal drie of meer tanks. Zogenaamde 'diepe tanks' zijn typisch 1,2 m diep en tot 32 m lang. Zuretanks zijn staalschillen met lagen rubber gebonden aan het staal. Het rubber is beschermd tegen slijtage door een bekleding van silica-gebaseerd zuurbestendig baksteen. De meeste lijnen hebben een cascadestroom van beitsoplossingen counter-current tot de strookbewegingsrichting. Wanneer vers zuur aan de laatste tank wordt toegevoegd, heeft het de hoogste zuurconcentratie. Zuurconcentraties dalen van de laatste naar de eerste tank, waaruit de verbruikte beitslooi wordt afgevoerd. Een spoelsectie volgt de beitssectie.
In sommige moderne lijnen zit de beitsoplossing in ondiepe tanks met vloeistofdijktes van ca. 0,4 m en lengtes tot ca. 36 hoewel ze een cascadesysteem gebruiken, wordt de oplossing in elke tank hercirculeerd door een warmtewisselaar. Bij een lijnstop kan de beitsoplossing snel uit ondiepe tanks in individuele opslagtanks worden afgevoerd en teruggepompt bij herstart. Lijnen met diepe tanks hebben meestal strookoptillers om de strook uit de zuuroplossing te tillen bij een verlengde lijnstop. Tankdeks kunnen van fiberglas of polypropyleen zijn. Sommige lijnen hebben squeegee-rollen, bekleed met zuurbestendig rubber, boven en onder de strook bij elke tankuitgang om zuuroverdracht van de ene naar de andere tank te minimaliseren. Turbulente-stroom, ondiepe-tank continue-strooklijnen die claimen effectievere beitsactie te bieden, worden ook gebruikt.
Een bijzonder effectieve spoelmethode die op veel continue lijnen gebruikt wordt, is het cascadespoelsysteem. Verschillende spoelcompartimenten worden gebruikt, en vers water wordt aan het laatste compartiment toegevoegd. De oplossing in dat compartiment loopt over overlopen in de voorgaande compartimenten. De overloop uit het eerste compartiment gaat naar het afvalwaterbehandelingssysteem (een deel kan gebruikt worden als aanvulwater in de beitstanks). Elk compartiment bevat minder zuur dan het vorige. Na spoelen wordt de strook luchtgedroogd en verlaat de droger met een matte zilveren structuur.
Aan het uitlaatende van de lijn is normaal een uitlaatstrookaccumulator. Zowel aan de inlaat als uitlaat zijn grote strookaccumulators. Ze heten ook lusputten en zijn geïnstalleerd aan beide uiteinden van de zuurtanks om de strook door de beits- en spoeltanks met constante snelheid te laten lopen wanneer de in- en uitlaat stoppen voor rolwisseling. Dit is niet alleen belangrijk voor productiviteit maar ook om vlekken te voorkomen die kunnen ontstaan wanneer de strook stopt tussen de zuurtanks en de droger.
Andere apparatuur aan het uitlaatende zijn stuurrollen, een strookinspectiestation, dubbele zijkanten snijders, een oliër, en een of twee wikkelaars. Aan het uitlaatende worden de randen van de gebeitste strook door rotatieschaar 'messen' (dubbele zijkantensnijders) besnoeid wanneer nodig, wat resulteert in een meer uniforme breedte en randaandacht. Typisch verwijdert snijden van de randen aan de beitslijn ca. 30-50 mm 'zijkantbesnoeiing' van de breedte. Olie wordt op het oppervlak van de strook aangebracht net voordat het gewikkeld wordt. De oliër brengt olie met S-additieven aan om de schoonheid van het eindproduct te verbeteren. Gegalvaniseerde producten worden typisch niet geoliëerd na beitsen. De gebeitste staal wordt dan gewikkeld. Beitslijnen moeten rookgasscrubbers hebben om emissies/sproeien van de beitstanks op te vangen.
Maximale snelheden in moderne lijnen in de beitssectie kunnen zo hoog zijn als 300-460 m/min. Hoewel duurzame operatie op dergelijke snelheden beperkt is door andere aspecten van rolhandling, moeten de selectie van beitstank zuurconcentraties en temperaturen zodanig zijn dat complete schilverwijdering bereikt wordt tijdens periodes van hoge-snelheidsoperatie. Een schematisch diagram van een typische continue beitslijn is in Afbeelding 4.
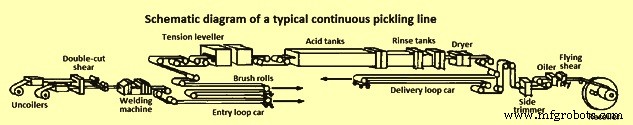
Figuur 4: Schematisch diagram van een typische continue beitslijn
Enkele beitslijnen maken gebruik van verticale torens waarin een of twee HCl-sproeikolommen worden gebruikt. De zuursproeikolommen zijn gemonteerd en afgedicht in secties van glasvezel-versterkte polyester, met een torenhoogte van 21-46 m. De tanksecties zijn van rubber bekleed staal. Na gebruik vloeit het zuur in een put en wordt teruggevoerd naar de circulatietank. De samenstelling van het zuur in de recirculatietanck wordt typisch gehandhaafd bij 11 g/100 cm³ HCl en 13% FeCl2. Het wordt door een C-blok warmtewisselaar geleid en aan de sproeien geleverd bij 77 °C. De meeste lijnen van dit type hebben zuurregeneratiefaciliteiten. In- en uitlaat rolhandling is vergelijkbaar met de meer gangbare horizontale lijnen.
Typen Beitslijnen
In essentie zijn er drie typen beitslijnen: (i) duw-en-trek type beitslijn, (ii) semi-continue beitslijn, en (iii) continue beitslijn.
Duw-en-trek type beitslijnen
Deze typen lijnen worden normaal gebruikt voor kleine tot middelgrote productiecapaciteiten. De voorkeurst dikte van warme strook is meer dan 1,5 mm. In deze lijnen wordt de strook niet gelast noch gestikt, maar strip voor strip door de lijn geduwd of getrokken.
Het voordeel van de duw-en-trek beitslijn is de hoge flexibiliteit gecombineerd met hoge productiviteit bij lage investeringskosten. Kostintensieve apparatuur zoals lasmachines, lusputten en bridle-rollen is niet vereist. Het ondiepe beitstankontwerp zorgt voor hoge turbulente en verminderde beitstijd.
Duw-en-trek beitslijnen kunnen strookdikten van 1-16 mm en breedtes tot 2.100 mm verwerken, met verschillende staalkwaliteiten en afmetingen, rol voor rol, en in directe opvolging. Deze lijnen voor C-staal kunnen een maximale capaciteit van 1,2 Mton/jaar hebben. Het geoptimaliseerde beitsproces, met individuele circulatie- en verwarmingssystemen, zorgt voor geminimaliseerd nutverbruik, terwijl een volledig gebeitste en defectvrije strookoppervlakte wordt geleverd. Schematische tekening in Afbeelding 5.
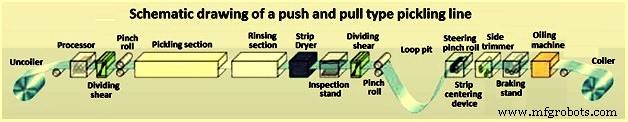
Figuur 5: Schematische tekening van een duw-en-trek type beitslijn
Semi-continue beitslijnen
Uitstekende kenmerken van semi-continue beitslijnen zijn de kleine lusputten die ervoor zorgen dat de strook in de processectie niet volledig hoeft te stoppen terwijl de strippen in de inlaatsectie door een stikmachine samengevoegd worden. Als gevolg hoeft niet elke strooklengte herinvoerd te worden. Deze lijnen zijn geschikt voor kleine of middelgrote productiecapaciteiten. Ze zijn geschikt voor dunne en ultradunne strookdikten (minder dan 3 mm). Een toegevoegd voordeel is dat ze later geüpgraded kunnen worden naar continue modellen. Schematische tekening in Afbeelding 6.
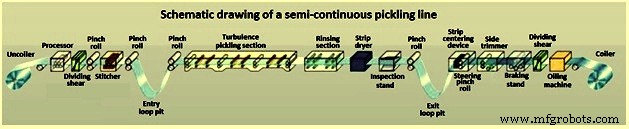
Figuur 6: Schematische tekening van een semi-continue beitslijn
Continue beitslijnen
Deze lijnen zijn bedoeld voor middelgrote tot hoge capaciteiten en ook voor dunne tot middelgrote strookdikten. In deze lijnen voegt een lasmachine aan de inlaat van de continue beitslijn individuele strippen samen tot een eindeloze strook en zorgen horizontale lusputten voor continu hoge snelheid in de verwerkingssectie. Dit betekent dat topkwaliteitsstandaarden bij zeer hoge capaciteiten bereikt kunnen worden. Continue beitslijnen kunnen ook gekoppeld worden aan koudwalzmolens. Schematische tekening in Afbeelding 7.
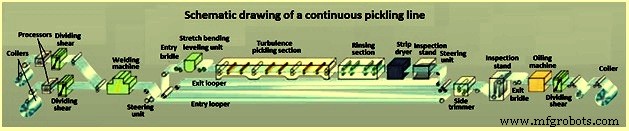
Figuur 7: Schematische tekening van een continue beitslijn
Productieproces
- Roestvrij Staal Passiveren: Corrosiebestendigheid & Prestaties Verbeteren
- Stalen Strook Slijtlijnen Uitgelegd: Kenmerken en Productieworkflow
- Warm-gewalst vs koud-gewalst staal: Kernverschillen uitgelegd
- Warm- vs koudgewalst staal: De juiste optie kiezen voor uw project
- Middelkoolstofstaal Uitgelegd: Eigenschappen, Toepassingen en Voordelen
- Warmgewalste staalkwaliteiten & toepassingen – een uitgebreide gids
- Warmgewalst vs. koudgewalst staal: kernverschillen & het juiste materiaal kiezen
- AISI 1008 Warmgewalst Staal – Uitgebreid Eigenschappenoverzicht
- AISI 1015 Warmgewalst Staal – Belangrijkste Eigenschappen & Toepassingen
- DIN 17111 Graad R10S10 Warmgewalst Staal – Ideaal voor Bouten, Moeren & Nieten
- DIN 17111 Graad R7S6 Warmgewalst Staal – Ideaal voor Bevestigingselementen