



Verlenging van hoogovencampagnelevensduur: Bewezen herstellende strategieën
Herstellende maatregelen en campagnelevensduur van een hoogoven
De kosten van herbouw of herbekleding van een hoogoven (HO) zijn zeer hoog. Daarom zijn technieken om de campagnelevensduur van de HO te verlengen belangrijk en moeten actief worden nagevolgd.
Grote HO's hebben meestal een iets hogere campagne-opbrengst per eenheidsvolume. Dit verschil komt doordat grotere HO's doorgaans van moderner ontwerp zijn en goed geautomatiseerd. Aangezien de levensvatbaarheid van een geïntegreerde staalfabriek afhangt van een continue voorraad van rauw ijzer (RI), wat in een fabriek met een klein aantal grote HO's, grote betekenis heeft voor een lange campagnelevensduur.
De technieken voor verlenging van de HO campagnelevensduur vallen onder de volgende drie categorieën.
- Operationele praktijken – De controle van het HO-proces heeft een grote invloed op de campagnelevensduur. De HO moet niet alleen bediend worden voor het voldoen aan de productiebehoefte maar ook om de levensduur te maximaliseren. Daarom is het nodig om operationele praktijken aan te passen naarmate de campagne vordert en in reactie op de probleemgebieden voor de maximalisatie van de campagnelevensduur.
- Herstellende maatregelen – Eenmaal slijtage of schade die de levensduur van de HO beïnvloedt duidelijk wordt, moeten ingenieursreparatietechnieken gebruikt of ontwikkeld worden om de campagnelevensduur te maximaliseren.
- Verbeterde ontwerpen – Naarmate verbeterde materialen en apparatuur worden ontwikkeld, moeten deze in toekomstige herbouwen geïntegreerd worden om de levensduur van kritieke gebieden van de HO te verlengen, waar het kosteneffectief is om dat te doen.
Herstellende maatregelen voor het verbeteren van de campagnelevensduur van de HO worden in dit artikel besproken. De maatregelen die normaal worden aangenomen voor het verbeteren van de campagnelevensduur van de HO worden hieronder beschreven.
Koude reparaties en gunitreparatie
De schacht vuurvast baksteenwerk is meestal blootgesteld aan mechanische slijtage in het bovenste deel en ook aan thermische en chemische slijtage in het onderste deel van de HO. Voor het garanderen van een stabiele bedrijfsvoering van de HO doorheen zijn campagnelevensduur, is het nodig dat de schacht bekledingsprofiel van de HO in een gebalanceerde toestand in de omtrekkelijke richting wordt gehouden.
Intermediaire herbekleding (herbakstenen) van het schachtgebied wordt gedaan nadat de HO afgeblaazen is. Dit is tijdrovend maar geeft een verlenging van de HO campagnelevensduur die normaal meer dan 5 jaar is met normale operationele praktijken.
De schacht en het boshgebied kunnen gegunit worden met alumina-gebaseerde gietmassen door koude gunitpraktijk toe te passen wat betekent de HO volledig af te koelen en het bouw van het steigerwerk waarvandaan de gunitoperators het gunitwerk kunnen uitvoeren. Echter dit proces is tijdrovend. Om de stoptijd te verminderen, is een remote control gunit systeem ontwikkeld.
Met behulp van het remote control gunit systeem, kunnen reparaties met alumina-gebaseerde gietmassen aan zowel de schacht als boshgebieden worden gemaakt met gesloten televisiesysteem om het werk te monitoren. Dit systeem elimineert de noodzaak voor werknemers een hete oven binnen te gaan. De totale afsluiting nodig voor de toepassing van de gietmassen aan de bosh- en schachtgebieden van de HO door gebruik van deze remote control gunittechniek is slechts een paar dagen. Het aantal dagen hangt af van de grootte van de oven, de omvang van benodigde gunit, en de hoeveelheid voorbereidend werk uitgevoerd.
Het remote control gunit toestel wordt opgehangen aan een kragarm balk door kabels en ingevoegd deur een deur in de zijkant van de schacht nabij de HO-top. Het wordt dan gecentreerd in de HO met een portalkraan. De gunitoperator gebruikt een continue voer vuurvast pistool om een mengsel van monolithisch materiaal en water aan de wand van de HO aan te brengen op een uniforme afstand en vanuit een constante 90 graden hoek. Het gunitmechanisme kan 360 graden gedraaid worden en kan getild en gelaten worden om de operator toe te laten alle delen van de schacht te bereiken. Naarmate elke omwenteling voltooid is, wordt het gunittoestel simpelweg getild naar het volgende niveau. De operator kan de rotatie stoppen om meer te guniten in de ernstig geërodeerde gebieden. Het toestel is normaal uitgerust met verlichting om de zichtbaarheid van de operator te verbeteren.
Het voordeel van deze techniek is dat de herprofilerings van de HO binnen een paar dagen stilstand voltooid kan worden tegenover een groot aantal dagen nodig voor koude gunit. Aangezien de apparatuur op afstand bediend wordt vanaf een platform dat buiten de HO gelegen is, is er geen noodzaak om te wachten tot de HO afkoelt voordat de gunitreparaties kunnen beginnen.
Voor de gunitoperatie, is schoonmaken van de schacht en verwijdering van grote korsten een belangrijke voorvereiste. De verwijdering van losse vuurvast materialen en/of aanwas kan gedaan worden door waterstraal en schoonmaken van de schacht kan ongeveer 10 tot 15 uur duren. Tijdens gunit, is terugslag van het materiaal te controleren. Terugslagmateriaal moet gesmolten worden nadat de oven start. Het smelten van een hoge terugslagmateriaal kan verschillende problemen voor de HO-operator meebrengen.
Wanneer de gunitprocedure voltooid is, wordt de HO normaal gedroogd door gecontroleerd blazen van lage temperatuur hete blast door de HO. De topgastemperatuur wordt progressief verhoogd tot ongeveer 400 °C door de hete blasttemperatuur te verhogen. Het doel is om de temperatuur op 150 mm achter het toegepaste materiaal te verhogen tot 120 °C om het vocht af te drijven afkomstig van de gunitoperatie. Als dit niet gedaan wordt, dan kan er tijdens de snelle opwarming nadat de HO gestart is, massive spalling optreden.
De lengte van een afsluiting voor deze robot gunit hangt af van de HO-grootte en de omvang van benodigde gunit en normaal is het in het bereik 4 tot 8 dagen. De levensduur van de gegunite vuurvast materialen varieert en hangt af van verschillende factoren. Voor een HO die op hoge productiviteitsniveaus draait na gunitreparaties en zonder frequente stilstanden, kan de verwachte levensduur van de gegunite vuurvast materialen in het bereik van 9 tot 15 maanden liggen.
De levensduur van gegunite reparaties kan verlengd worden door de toevoeging van bevestigingen aan de ovenmantel. In de hex-frame gunitmethode, wordt een staalframe met hexagonale roosters aan de mantel bevestigd, waar de baksteenbekleding slecht gesleten is, en een gietbaar vuurvast materiaal wordt op het frame gegunit tot een dikte van 150 tot 200 mm om de bekleding te herbouwen. Het voordeel van deze methode is dat het gietbare materiaal volledig gegunit kan worden tot de achterkant van de roosters en dat het gegunite gietbare materiaal hoge sterkte heeft. De hex-frame gunitmethode wordt verwacht de levensduur van de bovenschachtbekleding onder lage thermische belasting te verlengen. De installatie van koelpijpen in de bovenschacht kan ook additionele steun geven aan gegunite vuurvast materialen.
Verbeterde koeling
Verbeterde koeling in kritieke gebieden van de HO-wandgebieden is één manier om verlenging van de HO campagnelevensduur te bevorderen. Een kritiek gebied is de tapopening in een hoogoven. In sommige HO's wordt een koelunit (een chiller) gebruikt om het water dat naar de staven direct onder de tapopening wordt gepompt (het gebied met de meeste koolstofslijtage) te koelen. Stavenwatertemperatuur wordt gereduceerd tot ongeveer 5 °C vergeleken met de normale 30 tot 35 °C zonder het gebruik van gekoeld water. Dit gekoelde water helpt een snellere opbouw en dikke schedel in dit gebied. Als resultaat neemt de dikte van de verzilverde laag in de kuiper toe en de koolstofbaksteentemperatuur daalt overeenkomstig.
Een onder kuiper koelsysteem wordt soms gebruikt in het geval er een trend is van stijgende temperatuur in de kuiperbodem. Onder kuiper koelpijpen op een gewenste afstand van 500 mm worden geïnstalleerd bij de HO op geplande stilstanden. Recirculerend water wordt door deze pijpen gepasseerd om warmte te onttrekken. Dit helpt bij de scherpe daling van de lokale temperatuur. Een chillersysteem om de temperatuur van het recirculerende water te koelen wordt ook soms gebruikt om de warmte-onttrekking effectiever te maken.
Voor verdere verbetering in de duurzaamheid van de bovenschachtbekleding, is een methode ontwikkeld waarbij watergekoelde gietijzeren gietstukken geïnstalleerd worden. Watergekoelde gietijzeren gietstukken worden op zo'n manier geïnstalleerd dat ze in de HO blootgesteld zijn, en een gietbaar vuurvast materiaal wordt in de opening tussen de gesleten baksteenbekleding en de watergekoelde gietijzeren gietstukken geinjecteerd. Watergekoelde gietijzeren gietstukken kunnen thermische belastingvariaties beter weerstaan dan vuurvast materialen. Watergekoelde gietijzeren gietstukken worden in sommige HO's in de bovenste schachtgebied van de HO geïnstalleerd voor campagneverlenging.
Cilindrische koelelementen (bekend als sigaar koelers) worden ook gebruikt als een watergekoelde vuurvast anker of staafinsert tijdens de herstellende reparaties van de HO's voor de verlenging van de campagnelevensduur. Sigaar koelers bieden ook kosteneffectieve alternatieven voor het verlengen van de levensduur van nieuwe vuurvast bekledingen, of geïnstalleerd tijdens herbekledingen, reparaties of in nieuwe ovens. Behalve de installatie van dergelijke koelers in een nieuw herbeklede HO en als vuurvast ankers, omvatten hun montageplaatconfiguraties ingebouwde injectiepoorten voor grout om installatiekosten en tijd te besparen. Daarnaast kunnen speciale tweeling cilindrische koelers op een gemeenschappelijke flens of plaat met zo'n ingebouwde groutinjectiepoort gemonteerd worden. Deze tweeling eenheid kan dan op elke locatie op de ovenschacht die grout vereist geïnstalleerd worden, zonder de noodzaak om gaten in de schacht te boren en groutinjectiebuizen te lassen. Cilindrische koelers kunnen ook gebruikt worden om koeling in gefaalde staven te herstellen. De koelers worden door de mantel in openingen geïnsereerd die in de staaf voorzien zijn. Deze openingen kunnen gelanst of hoge druk water snijden gebruikt worden. Het locatiepatroon en de grootte van de koelers is afhankelijk van de daadwerkelijke staafconfiguratie en de locatie van de ingegoten pijpen, montagebouten en piping verbindingen.
Groutinjection en lassen van HO-mantel
Groutinjection van HO-mantel is een bekende technologie om een lange campagnelevensduur te bevorderen. Groutinjectie van HO-kuiper, namelijk de injectie van plastisch vuurvast materiaal door de mantel van het exterieur, wordt uitgevoerd (i) om te achtervullen na reparaties, (ii) om gaslekken in het tapopening gebied tegen te gaan, (iii) in de 'bros zones' van de kuiperwand, en (iv) in het geval van temperatuurstijging in de kuiperwand.
Bij het uitvoeren van groutinjectie in het gebied van de kuiper, moeten razernen en elleboogtoppen gesloten worden. Aangezien het groutinjectiemateriaal goed stroomt, is het voldoende om de druk voor injectie op 5 kg/cm² in te stellen. Dit voorkomt dat eventuele baksteenresten door opbouw van groutdruk in de HO worden geduwd. De HO-mantel moet gekoeld worden om excessieve verdamping van plastifieerders en gevolglike scheurvorming te voorkomen. Watervrije massa's worden normaal gebruikt.
Uitblazen van gas uit de tapopening wordt veroorzaakt door onvoldoende verbranding van massa vanwege de hoge thermische geleidbaarheid van SiC stenen gebruikt in dat gebied en door verval van mortel gebruikt tussen baksteen en mantel. Voor het voorkomen van uitblazen van gas, worden verbeterende tegenmaatregelen toegepast. Deze tegenmaatregelen zijn hieronder gegeven.
- Injectie van teer en hars door de HO-mantel rond de tapopening voor propstoppen van de gasgang.
- Stampen van de binnenkant van de tapopening. Om de gasgang door tapopening baksteenvoegen te onderscheppen, wordt doorgaans stampen van een hars-type materiaal gedaan.
- Injectie van hars in tapopening voor het onderscheppen van de gasgang door tapopening baksteenvoegen, harsinjectie in tapopeningen met een modderpistool wordt soms gedaan.
- Verbetering in de methode en materiaal voor de toepassing van gunit rond de tapopening om de generatie van hohlrumtes te voorkomen.
De HO-mantel moet hoge operationele en vuurvast drukken, thermische spanningen, beladingslasten en talloze uittredingen voor interne waterkoelsysteemverbindingen weerstaan. Scheuren in de mantel veroorzaken gaslekken. De volgende concepten om scheuren te minimaliseren worden toegepast.
- De vorm moet zo simpel mogelijk zijn.
- Een ontwerp dat mantelbeweging beperkt, zoals een ringwervel, moet vermeden worden.
- Manteldikte moet zo dun als haalbaar zijn.
Om aan deze voorwaarden te voldoen, moet het materiaal van de HO-mantel uitstekende elasticiteit en lasbaarheid hebben. Het gebruik van elementenmethode technieken stelt significant dunner mantelplaat toe, vergeleken met gesofistikeerde ontwerppraktijk en geoptimaliseerd ontwerp, om een groter vermogen te geven om scheuring in het latere deel van de campagne te weerstaan.
Uitknippen van gescheurde secties van de mantel en vervanging met een voorbekleid stuk mantel wordt bij sommige HO's uitgevoerd. Over het algemeen wordt gezien dat bijna gelijktijdig met het begin van de schade van koelplaten, scheuren optreden in de mantel, beginnend in de hoek van de sectie waar de koelplaat gemonteerd is. Deel van de mantel moet dus tijdens afblazen uitgeknippen worden en een mantel voorbekleed met gietbare vuurvast materialen voor ongeveer 150 mm moet geïnstalleerd worden.
Vervanging van staven en koelers
Beschadigde koelplaten zijn gemakkelijker te vervangen, terwijl het praktisch heel moeilijk is om koelstaven te veranderen en vaak het nodig wordt om de HO af te blazen. Het deel van de ovenmantel op de plaats van de beschadigde staaf wordt uitgeknippen en verwijderd samen met de beschadigde koelstaaf. Indien nodig moet het materiaal uitgegraven worden en de gesneden randen van de HO-mantel voorbereid voor lassen. Dan wordt het nieuwe stuk mantelplaat samen met de koelstaven erop gemonteerd in de plaats geduwd en uitgelijnd. De mantelplaat wordt dan gelast. Tijdens de verandering van de koelstaaf, is het nodig om voorziening te maken voor groutinjectie. Na het lassen, moet groutinjectie uitgevoerd worden om de hohlrumtes tussen de vervangende koeler en de balans van de bekleding van de HO te vullen. Het veranderen van de beschadigde staafkoeler verbetert de campagnelevensduur van de HO.
Luchtblower en koude blast-hoofdleiding
Het is belangrijk om blower en koude blast-hoofdleiding falen te voorkomen aangezien dit de HO plotseling van blast kan halen en dat ook in een onbeheerste manier. In dergelijke gevallen kan slak in razeren en zelfs blastbuizen binnengaan, en in uitzonderlijke gevallen, in de buspijp en hete blast-hoofdleidingen. Dergelijke problemen noodzaken lange ongeplande periodes van blast, die een nadelig effect hebben op de campagnelevensduur van de HO. Om de mogelijkheid van dergelijke falen te verminderen, is een reserve blower, goed onderhoud, en routinematige inspectie van het koude blast systeem noodzakelijk.
Isolatie van het koude blast systeem, vaak uitgevoerd om energie te besparen, verhoogt meestal de werktemperatuur van het koude blast systeem en maakt routinematige inspecties moeilijker.
Hete blastovens en hete blast-hoofdleiding
Hete blastoven is een kritieke apparatuur met betrekking tot de campagnelevensduur van de HO. De oven moet probleemloos en non-stop tijdens de gehele campagnelevensduur van de HO werken. Hete blastoven met externe verbrandingskamers is de state-of-the-art technologie voor hete blasttemperaturen boven 1200 °C. Deze ovens zijn normaal uitgerust met keramische branders. De blasttemperatuur wordt geregeld in een spherische mengkamer. Een speciale beschermende bekleding wordt vaak gebruikt om het optreden van interkristallijne spanningcorrosie te voorkomen.
Naast hete blastovens, heeft het hete blast-hoofdleidingssysteem ook aandacht nodig zodat het veilig en economisch bediend kan worden. Gelijke uitzetting van de buspijp naar het HO-centrum is heel belangrijk. Hiervoor is het gebruik van drie-punt hangers aan de buspijp gewenst. De gelijke ringuitzetting wordt normaal bereikt door kleine verticale bewegingen. Met dit ontwerp wordt een optimum van operationele veiligheid bij de razeren bereikt, samen met gemakkelijke toegang om de razeren te veranderen.
Tuyèrefornuizen met meervoudige compensatoren worden gekenmerkt door lage drukkeverliezen en goede stroomkenmerken, dus garanderen lage warmtestraling met optimale bekleding.
Wat betreft het vaste punt van de hete blast-hoofdleiding aan de oven, is bekend dat de hete blast-hoofdleiding manteluitzetting groot is, aangezien het een lange afstand aflegt tussen de HO en de eerste hete oven. Met een drie-verbindings regeling worden uitzetting en vuurvast bekledingsproblemen meestal overwonnen.
Normaal zijn de mondingen van de hete blast-hoofdleiding en de hete blastmonding van de oven op dezelfde as. Afhankelijk van de lengte van de hete blastklep uitzettingscompensator, is de beweging in dit gebied normaal beperkt tot +/- 10 mm. Om deze reden moeten vaste punten voor of tussen de ovens gebouwd worden die in staat zijn de duw van de uitzettingscompensators alsook de wrijvingskracht van de vuurvast bekleding op te vangen. Afhankelijk van de grootte van het hete blast-hoofdleidingssysteem, kunnen deze krachten in het bereik van 60 tot 120 ton liggen. Als geen vaste punten bestaan, is er nog een soort beperkende maatregel door de opbouw van een zwaartepunt in het centrum van de hete blast-hoofdleiding regeling, waardoor de uitzetting in beide richtingen beweegt, richting de oven en de laatste oven. Dit genereert veel problemen bij de buspijp en de hete blastklep uitzettingscompensatoren.
In moderne hoogovensovens zijn er drie tot zes hete blastkleppen (afhankelijk van het fabriekssysteem en het aantal ovens) geïnstalleerd als ovenafsluitkleppen, HO-isolatiekleppen en ontluchtingskleppen voor de buspijp. Deze hete blastkleppen werken doorgaans bij hete blasttemperaturen die tot 1500 °C kunnen oplopen en blastdrUKKEN tot 5,5 kg/cm². Hete blastkleppen zijn tegenwoordig van gefabriceerd staalontwerp en watergekoeld.
Een brander met goede verbrandingsprestaties is een van de voorwaarden voor probleemloze hete ovenbedrijfsvoering. Ovenbrandervervanging kan in koude toestand in ongeveer drie maanden tijd gedaan worden, of in warme toestand in ongeveer twee weken tijd. De reparatie van beschadigde ovenbranders en de implementatie van een computermodel om ovenverbrandingsinstellingen aan te passen stelt efficiëntere hete blastovenbedrijfsvoering in staat en stelt het hete blastsysteem in staat om hogere hete blasttemperatuur te leveren. In het algemeen moeten pulsatie en oventrilling gecontroleerd worden.
Hete blast regelaar
Hete blast regelaar (HBR) is ontwikkeld om de stroomsnelheid van de hete blast bij elke razere van de HO te regelen. Met deze kleppen is het mogelijk om de omtrekkelijke balans van de voorraadlijnniveau aan de top te controleren en dit leidt tot verbeteringen in de toestand van de HO. HBR helpt ook bij sommige innovatieve HO-operaties zoals pulsblazen en nieuwe tapcontrole. Bedrijfsvoering met HBR stelt de HO-operateurs in staat om de snelheid van beladingsdaling aan te passen, verwijdering van steigerwerk op de ovenwand en verlenging van de taptijd. Als resultaat van de reductie van tapt frequenties, is de HO-bedrijfsvoering stabieler.
Gietloods loopsystemen
De stroomsnelheid van RI en vloeibare slak in het loop systeem is gestegen met de toename in de productiviteit van HO's. Daarom is het ontwerp van de RI-loop een extreem belangrijke parameter geworden. Als de loop te kort is dan is de RI-vloeibare slak scheiding slecht, hoge slijtage verwacht in het scheiderblokgebied, en de vloeibare slaktemperatuur is hoog wat nadelig is voor de secundaire aflop. Aan de andere kant, als de loop te lang is, dan is er hoge uitzetting en corrosie van de loop. Daarom moet de looplengte optimaal zijn. Verder, als de loop te smal is, is de stroom turbulente en de bekledingstemperatuur hoog, beide leiden tot verhoogde corrosie van de vuurvast bekleding. Integenstelling, als de loop te breed is, dan zijn de thermische verliezen onevenredig hoog en een grotere hoeveelheid vuurvast materiaal is vereist voor de initiële bekleding.
De duurzaamheid van de vuurvast materialen voor de RI-loop wordt bepaald door de mechanische, chemische en thermische belasting. De eigenschapsvereisten van het vuurvast materiaal voor de loop zijn als volgt. (Fig. 1)
- Weerstand is vereist tegen chemische aanval van RI en vloeibare slak.
- Erosie- en oxidatiewiderstand van de individuele bestanddelen van het loopmateriaal.
- Noodzaak van volume stabiliteit bij hoge temperaturen.
- Weerstand tegen thermische schokken is nodig.
- Gemak van verwerking.
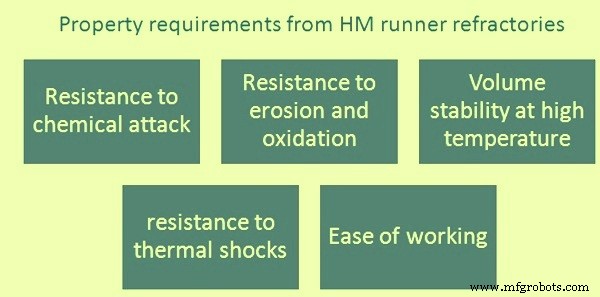
Fig 1 Eigenschapsvereisten van RI-loop vuurvast materialen
Vuurvast materialen voor loop moeten vervaardigd worden uit hoge zuiverheid grondstoffen. Ze moeten chemisch neutraal zijn aangezien ze lang in contact blijven met RI en vloeibare slak. De basale grondstoffen die tegenwoordig gebruikt worden voor de loop vuurvast materialen zijn gesmolten korund, bauxiet, andalusiet en chamotte. SiC en Si₃N₄ worden toegevoegd als anti-oxidatie middelen. Verder worden metallische materialen zoals aluminium en siliciumpoeder soms nodig om de materialen te binden. Voornamelijk water wordt als vloeibare fase toegevoegd.
Een niet-toxische stampmengsel en niet-gevaarlijke, laag vocht gietbaar materiaal is ook ontwikkeld voor gebruik in de lopen van de HO. De bekledingstechnieken voor de hoofdlopen zijn parallel ontwikkeld met de verbetering in de kwaliteit van de loopmaterialen van normaal, monolithische materialen met stampen tot de zeer moderne giettechniek.
Tapopening boor- en gunitmachines
De tapopening boor- en gunitmachines moeten geïnstalleerd worden op plaatsen waar ze veilig zijn betreffende brand, stof en vuil. Naast dit, moet de beschikbaarheid hoog zijn en onderhoud makkelijk, om gietvertragingen te voorkomen.
Gietloods emissiecontrole
Gietloods emissiecontrole in HO is geen wettelijke vereiste in veel landen. Echter, waar zo'n vereiste is, is volledige beschikbaarheid van het stofafscheidingssysteem noodzakelijk voor het garanderen van de continuïteit van de HO-bedrijfsvoering. Vanwege de steeds strengere milieuwetgeving in sommige landen, is een reductie in gietloods rookemissie noodzakelijk geworden voor sommige operators, tijdens de lopende campagne van de HO. Zakfilters kunnen problemen veroorzaken in termen van temperatuurmogelijkheden, omdat afval lucht met een temperatuur van meer dan 150 °C gereinigd moet worden bij het openen van de tapopening.
Gasreinigingsinstallatie
Het natte type topgasreinigingssysteem van een moderne HO bestaat meestal uit een stofvanger, de cyclone en de natte wasser. Drukverliezen treden op in de stofvanger en cyclone, alsook in de venturiwasser. Het bedienen van een HO met hogere chloorinvoer kan corrosieproblemen in het wassysteem veroorzaken. Afhankelijk van de snelheid, introduceert de injectie van kolen een extra 0,2 kg/tRI tot 0,3 kg/tRI chloor in de HO en dit veroorzaakt corrosieproblemen bij het natte topgasreinigingssysteem. Dit maakt bekleding van de wasser noodzakelijk, alsook additionele actie betreffende de pH-waarde van het water. Speciale aandacht is nodig voor de slijtage in de gasreinigingsinstallatie. Gesmolten basaalt bekleding wordt normaal gebruikt. Een bekleding van zuurvast materiaal aan de instroomkegel wordt bevorzugd.
Beladings- en verdelingssysteem
HO's die bediend worden met centrale gasstroom, ondervinden meestal hoge topgastemperaturen in het midden. Deze temperatuur kan oplopen tot 1000 °C. In zo'n geval is koeling van de goot van het kloploze topbeladingssysteem een mogelijke oplossing.
De levensduur van de slijtageplaat op de kloploze topgoot bepaalt de maximumtijd tussen de twee stilstanden van de HO. De frequentie van stilstanden kan verlengd worden door de kwaliteit van de gebruikte materialen te verbeteren. De kloploze topapparatuur tandwielkast is ook kritiek voor HO-bedrijfsvoering. Problemen zoals olieverlies van de hoekverstelling tandwielkasten en schade aan het draairing tandprofiel kunnen plaatsvinden. Het ontwerp van de hoekverstelling tandwielkast moet toestaan dat de segmentasafdichtingen tijdens stilstandcondities vervangen kunnen worden.
Algemene elektronica en controlesysteem
Normaal is elektronica en controlesysteem niet gekoppeld aan HO campagnelevensduur. Maar, naarmate de campagnelevensduur van de HO toeneemt, wordt het probleem van corrosie en verval van het elektronica en controlesysteem, dat verwacht wordt de duur van de hele campagne te duren, een kwestie van grote zorg. Bovendien, over een lange campagne, wordt de beschikbaarheid van elektronische reserveonderdelen moeilijk, aangezien de technologie in elektronisch veld zich op een zeer snelle snelheid verandert.
Daarom is het raadzaam om een reserve-eenheid te hebben voor kritieke elektronische controlesystemen. Dit kan de downtime van de HO verminderen door falen van het elektronische controlesysteem. Dit kan op zijn beurt een zeer positief effect hebben op de HO campagnelevensduur.
Koelcircuits
In HO koelsysteem, verlaming in de pijpleidingen verlaagt de stroomsnelheid en dienovereenkomstig de warmteoverdracht door conductie wordt gereduceerd. Verlaming in koelcircuits treedt op door interne corrosie en afzetting. Om het te voorkomen, kan chemisch behandeld water gebruikt worden. Zuurreiniging en geperviseerd waterstralen worden ook soms gebruikt om afzettingen uit koelpijpen en warmtewisselaars te verwijderen.
Waterstroomsnelheid wordt meestal verhoogd voor het verbeteren van de efficiëntie van koeling naast het verlagen van de watertemperatuur aan het vlak van de koelers.
Meting van blaststroomsnelheid bij elke razere
Een meting van de blaststroomsnelheid bij elke razere is belangrijk wanneer de HO bediend wordt met razere koolwaterstofinjectie. In het geval er een blokkade is van de razereopening, misschien door een grote aanwas, kan de koolwaterstof injectant verbranden in de razerefornuis of buspijp. Dit kan resulteren in uitgebreide schade en dus een onmiddellijke, mogelijk verlengde HO-stilstand vereisen. De meting van drukval over de razerefornuizen wordt frequent voor dit doel gebruikt, met een automatische afkoppeling van razereinjectant wanneer een beperkte razere stroom wordt geïndiceerd.
Meting van razere koolwaterstof injectant bij elke razere is nodig om goede controle van razereomstandigheden te mogelijk te maken, voor gelijke omtrekkelijke bedrijfsvoering. Om omtrekkelijke balance te optimaliseren, kan het nuttig blijken om de injectantstroom aan de blaststroom aan te passen.
Keel pantserplaten
Voor het verlengen van de HO-levensduur, en om onderhoudskosten te reduceren, is een regeling ontwikkeld voor wisselbare keel pantserplaten. Deze regeling is in praktijk gebruik in veel HO's. De platen worden retrospectief aangebracht, op de gesleten keel pantser. Voorbereidingen voor hun installatie, met name drukboren en lassen, worden uitgevoerd tijdens productie, met weinig voorbereidende stilstanden, gevolgd door een langere (typisch 2 tot 3 dagen) stilstand. Een veel langere stilstand zou vereist zijn om keel pantserplaat op traditionele wijze te repareren.
Productieproces
- Hoogovenslak: Essentieel voor optimale ovenbedrijf
- Belangrijke ontwerpoverwegingen voor hoogovens en hun auxiliaire apparatuur
- Hoogpresterende automatisering, meting en controle voor hoogovens
- Inductieoven-staalmaking: efficiënte elektrische smelttechnologie
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Optimalisatie van Hoogovensoperaties met Nootscokes: Efficiëntie en Kostenvoordelen
- Optimaliseren van hoogovenproductiviteit: sleutelparameters en strategieën
- Optimalisatie van Hoogovensprocessen met Hoge-Aluminaslak
- Voorkomen van Onregelmatigheden in Hoogovenoperatie: Bewezen Strategieën
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- CO₂-Emissiereductie in Hoogoven-IJzerproductie