



Premium walswalzen & walswinkel – Expert oplossingen voor prestaties en duurzaamheid
Walswalzen en walswinkel
Walzen zijn de belangrijkste en zeer kostbare verbruiksartikelen in een walserij. Ze worden gebruikt om staal te walzen en hun prestaties hangen af van veel factoren, waaronder de gebruikte materialen en de belasting waaraan ze tijdens de dienst worden blootgesteld. Het walzontwerp wordt beïnvloed door de beperkingen die gelden voor de walskracht, de walsterkte en het beschikbare koppel voor walsen. In het geval van platwalsen wordt het ook beïnvloed door de toelaatmade voor walbuiging en door het cambreren van de walzen. Het walzontwerp moet rekening houden met de belasting en het koppel dat voor elke pas nodig is. Daarnaast moet het garanderen dat de fysieke afmetingen en het materiaal van de wal in staat zijn de zwaarste belasting te weerstaan die tijdens de walsreeks ontstaat. Een ander belangrijk factor waar wallevensduur betreft is de slijtvaste eigenschappen van het walmateriaal.
Walmaterialen
Bij het walsen van stalen moet het materiaal van de walzen in staat zijn belasting te weerstaan die het walsmateriaal plastisch deformeert zonder zelf plastisch gedeformeerd te worden. Bij het walsen van warm staal is dit geen moeilijk probleem en zijn ijzeren of stalen walzen geschikt als ze bij een aanzienlijk lagere temperatuur worden bediend dan het walsmateriaal. Of ijzeren of stalen walzen worden gebruikt in een bepaald geval hangt af van de specifieke taak die ze moeten uitvoeren en of zwaartekracht, weerstand tegen thermische kraking, schokbelasting of harde slijtvastheid het belangrijkst is.
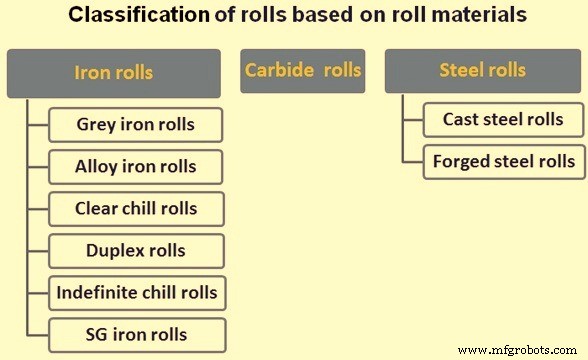
Walzen kunnen worden geclassificeerd volgens de walmaterialen (figuur 1) en de productiemethode, de eerste hoofdverdeling zijnde (i) ijzeren walzen, en (ii) stalen walzen. Deze verdeling hangt af van de koolstofinhoud van het materiaal. Bij walzen wordt de scheidingslijn meestal genomen op ongeveer 2,4% C. Normaal worden walzen aangeduid als staalbasis onder deze waarde, en ijzerbasis boven deze waarde. Er is een duidelijke structurele onderscheid tussen deze twee typen omdat er geen vrij grafietkoolstof in staalbasiswalzen zit. Stalen walzen kunnen gegoten of gesmeed zijn, wat een verdere verdeling geeft. Een andere verdeling die de bovengenoemde classificatie doorsnijdt, is die van dubbel gegoten duplex walzen die kunnen worden gegoten met een hard metaal buitenoppervlak en een tougher en sterker metaal dat het centrum van de wal vormt.
IJzeren walzen
- Grijze ijzeren walzen – Deze worden gegoten door zandgieten en bestaan uit grijze gietijzer (bevat vlammen van vrij grafiet). De structuur van de wal is uniform doorheen en is zeer weerstandig tegen brandkraking. Het is tot op zekere hoogte zelf-smerend door het vrij grafiet, wat een voordeel is waar duwkragen worden gebruikt om eindduw tijdens walsen te weerstaan. Een typische analyse van het walmateriaal is koolstof (C) – 2,5% tot 3%, silicium (Si) – 0,5% tot 1%, mangaan (Mn) – 0,4% tot 0,8%, fosfor (P) – 0,5% max, en zwavel (S) 0,1% max. De P wordt tot 0,5% toegestaan om de vloeibaarheid van het metaal tijdens gieten te verhogen, maar het is voordelig om dit te verlagen als hogere giettemperaturen mogelijk zijn aangezien P schadelijk is voor de eigenschappen van gietijzer. S wordt op een minimum gehouden en Si wordt gekozen om de inhoud van vrij grafiet te regelen, aangezien de aanwezigheid van Si grafitisatie bevordert. Mn wordt gebruikt om de S te neutraliseren en het metaal te deoxide. Een te hoog Mn-gehalte weerstaat grafitisatie.
- Gelegerde ijzeren walzen – Om de kwaliteit van de grijze gietijzer te verbeteren kunnen verschillende legeringselementen worden toegevoegd om de wal een verhoogde hardheid te geven. Deze gelegerde ijzeren walzen hebben alleen kleine hoeveelheden nikkel (Ni), chroom (Cr) en molybdeen (Mo) en ze geven iets betere slijtvastheid en sterkte dan de rechte grijze ijzer. De gelegerde ijzeren wal met hogere hoeveelheden legeringstoevoegingen is veel harder en slijft beter, hoewel het natuurlijk duurder is en een hogere gewalste tonnage moet opleveren. De aanwezigheid van Ni bevordert de vorming van grafiet, maar omdat het in een zeer fijn verdeelde vorm is, leidt het tot grotere zwaartekracht en weerstand tegen brandkraking. Cr verhoogt de neiging om gecombineerd koolstof te vormen en beperkt grafietvorming, wat een veel harder maar meer broos ijzer geeft. Mo en wolfram (W) bevorderen de vorming van gecombineerd koolstof en voegen bovendien hoge temperatuursterkte toe. Bij een Cr-gelegerd ijzer is er een neiging tot kraagbreuk in profielwalzen door de broosheid en bovendien is een goede watervoorziening nodig voor het koelen van de walzen om brandkraking te voorkomen. Een typische analyse van de wal is C- 3%, Si- 1%, Ni – 1% (of Mo -0,5%) en Cr – 1%. Een veelvoorkomend merk van gelegerde ijzeren wal is 'Adamite' ijzer. De hardheid van walzen is een maat voor de weerstand tegen slijtage en wordt meestal uitgedrukt in graden Shore-scleroscoop hardheid. De relatief zachte grijze ijzeren walzen hebben een hardheid van 30-40 graden Shore, maar deze kan verhoogd worden tot het bereik 38-50 graden in de gelegerde ijzeren walzen. Deze laatste is een grijze ijzer, maar het grafiet is fijn verdeeld en de matrix is harder. Zachtere walzen worden begunstigd voor de ruw- en tussengewalsfasen en de harder gelegerde korrelwalzen voor afwerking.
- Klar chill of definite chill walzen – Een klar chill wal heeft een oppervlaktelaag van wit ijzer geproduceerd door het induceren van snelle afkoeling aan het oppervlak (middels een chill in de vorm) wat de vorming van vrij grafiet beperkt. De kern is van grijze ijzer door de langzamere afkoelingsgraad en de intermediaire zone is een mengsel van wit en grijze ijzer. De nekken en wobblers of spaadseinden mogen niet gechilled worden en behouden dus grotere zwaartekracht. De gechillde laag is hard en slijtvast maar broos. Het is doorgaans ongeveer 25 mm dik op gladde walzen, maar kan verhoogd worden waar ondiepe nopen vereist zijn. De analyse is vergelijkbaar met grijze ijzeren walzen, hoewel de C-inhoud hoger is. Lagere C geeft een lagere hardheid, maar versterkt de wal en verlaagt de incidentie van oppervlakte-kraking en spalling, dus wordt het gebruikt in gevallen van hoge spanning zoals bij plaatwalsen. De oppervlaktehardheid kan tussen 55 en 65 graden Shore liggen, maar de walzen hebben goede weerstand tegen temperatuurverandering en brandkraking. Een deels chill wal wordt geproduceerd door gekozen delen van de trommel te chillen (bijv. afwerkpasses) en de rest als grijze ijzer te laten. Legeringselementen kunnen aan chill walzen worden toegevoegd om hardheidswaarden van 65 tot 90 graden Shore te geven en kunnen ongeveer 4,5% Ni bevatten met Cr de neiging om vrij grafiet te vormen in evenwicht brengend. De Ni-dragende chill walzen claimen een werkverhardingstendens te hebben en zijn meer geschikt voor koudwalsen door hun gevoeligheid voor brandkraking.
- Composiet of duplex wal – Een methode om een heel hard oppervlak met een zwaartekern te combineren is om de wal te gieten door dubbele gieting. De eerste gieting geeft een mantel van hoog gelegerd wit ijzer dat snel afkoelt op het oppervlak in een chill vorm, waarna de tweede gieting (vaak van grijze ijzer) het vloeibare centrum van het legerde ijzer verdringt en vervangt door een zwaartekern. De mantelhardheid is 75–95 graden Shore.
- Indefinite chill – Bij dit type wal is er een heel dunne duidelijk gedefinieerde wit grafietvrije chill en geen intermediaire mengzone. De oppervlaktelagen bevatten zeer kleine deeltjes grafiet en de structuur verandert glad in de grijze kern. De hardheid daalt langzaam aan vanaf het oppervlak met een snelheid van ongeveer 1 graad Shore per 10 mm diepte en dan sneller naar het zachte centrum. Er is dus een goede bruikbare diepte. Het oppervlak is meer weerstandig tegen brandkraking en spalling dan de definite chill wal en de walzen grijpen het walsmateriaal beter. Een gelegerde indefinite chill wal met een oppervlaktehardheid van 55 tot 75 graden Shore kan Ni, Cr, en Mo bevatten. Deze walzen kunnen warmtebehandeld worden om ze zwaarder te maken tegen schokbelasting. Een voorbeeld van dit type is de Adamite indefinite chill. Deze walzen kunnen warmtebehandeld worden en zijn weerstandig tegen spalling en brandkraking.
- Sferoidale grafiet ijzeren walzen – Sferoidale grafiet (SG) ijzeren walzen vinden toepassing in sommige walserijen. Het heeft grafiet in nodulaire vorm wanneer gegoten door gebruik van een speciale gietprocedure met toevoeging van magnesium (Mg). Het sferoidale grafiet ijzer heeft veel grotere sterkte en zwaartekracht, de eerste ongeveer tweemaal die van een hoge belasting vlam-grafiet ijzer en de laatste verhoogd ongeveer twaalf keer. De meeste walzen hebben een perlietische structuur, maar de aciculaire structuur is ook beschikbaar, wat betere slijtvastheid geeft. Een goede afwerking kan op de walzen worden verkregen, hoewel voorzichtigheid bij bewerking noodzakelijk is aangezien noxieuze rookontwikkeling plaatsvindt. De slijteigenschappen van SG ijzeren walzen zijn dat ze gelijkmatig en met een vergelijkbare snelheid slijten als vlam-grafiet ijzer. Ze zijn geschikt voor gebruik waar een normale ijzeren wal niet sterker genoeg is en waar stalen walzen slechte levensduur geven door overmatige slijtage, maar aangezien ze duurder zijn dan zowel ijzeren als stalen walzen, is voorzichtigheid bij de keuze van toepassing nodig. Hardheid kan verkregen worden tot 80 graden Shore of meer.
Stalen walzen
Stalen walzen kunnen gegoten of gesmeed zijn. Ze zijn veel sterker en zwaarder dan ijzeren walzen en worden daarom gebruikt waar een ijzeren wal als niet sterk genoeg wordt beschouwd. Ze staan zwaardere reducties toe, met name waar diepe nopen vereist zijn. Breuken door schokbelasting zijn veel minder waarschijnlijk en de eigenschappen kunnen aanzienlijk gevarieerd worden door geschikte warmtebehandeling. Echter, C-stalen walzen slijten sneller dan ijzeren walzen door hun lage hardheid.
- Gegoten stalen walzen – Deze kunnen aanzienlijk variëren volgens analyse. De rechte C-wal heeft 0,40% tot 0,90% C en de hardheid is 28 tot 36 graden Shore. Zware walserijen (blooming, slabbing en zware ruwwalsen) gebruiken de lagere graden (tot 0,60% C) terwijl draadstaaf ruwwalsstanden de hogere graden gebruiken. De toevoeging van ongeveer 0,5% Mo aan dit type wal samen met kleine hoeveelheden Ni en Cr (of hogere Mn) geeft verhoogde sterkte en vermindert de ernst van eventuele brandkraken. De hardheid is 30–42 graden Shore. Meer hooggelegde walzen liggen meestal binnen de analysereikwiddes C – 0,80% tot 1,0%, Mn – 0,60% tot 0,90%, Ni – 1,0% tot 2,5%, Cr – 0,50% tot 1,10% en Mo – 0,20% tot 0,40%. Een C-Cr wal (C -1%, Cr – 1,5% tot 1,75%) wordt ook gemaakt. Deze walzen worden meestal warmtebehandeld, het hardheidsbereik is 35-55 graden Shore en ze worden veel gebruikt als ondersteuningswalzen in 4-hoge walserijen. Een legeringstaal met wolfram (W) en een hardheid van 40-50 graden Shore is zeer weerstandig tegen brandkraking en wordt soms gebruikt voor ruwwalsen in warm bandwalserijen. Gegoten legeringstaal basiswalzen worden ook gemaakt met analyse variërend C – 0,9% tot 2,5%, Si – 0,5% tot 1,0%, Mn – 0,4% tot 0,6%, Ni – 0,25% tot 1,0%, en Cr – 0,5% tot 1,5%. De C-inhoud ligt in een hoger bereik dan in de gegoten stalen wal. Het gehele C is in gecombineerde vorm. Het hardheidsbereik is 30–55 graden Shore, afhankelijk van C-inhoud, en de walzen slijten goed en zijn sterk. De levensduur is in lijn met de kosten. Goede waterkoeling is vereist.
- Gesmeede stalen walzen – Deze walzen worden gesmeed van een gegoten staalblok en de benodigde mechanische bewerking resulteert in een verbeterde zwaardere structuur. In de C-staalvorm (0,35% tot 0,75% C) worden ze gebruikt voor blooming, slabbing en zware ruwwalserijen in het lagere einde van het C-bereik en voor kleinere tussengewalserijen in het hogere einde van het bereik. Dit is enigszins arbitrair en hangt af van de specifieke molencondities. Ze worden genormaliseerd voor gebruik en het hardheidsbereik is 24–30 graden Shore. In de legeringstaalvorm kunnen ze warmtebehandeld worden om een wijd bereik van hardheid te geven. In het bereik 50–55 graden Shore worden ze gebruikt voor grote ondersteuningswalzen, rond 80 graden Shore voor kleine ondersteuningswalzen in koudwalsen, en 90–100 graden Shore bereik (volledig gehard) voor werkwalzen in koudwalsen. Een typische analyse is 1% C, 1,5% tot 1,75% Cr en 0,5% Ni. Gesmeede stalen walzen in het warmwals hardheidsbereik zijn zeer weerstandig tegen schokbelasting.
Carbide walzen
Wolframcarbide, WC of W₂C, is een chemische verbinding die wolfram en koolstof bevat. De extreme hardheid maakt het nuttig in de vervaardiging van walswalzen voor verlengde levensduur in toepassingen waar lange walscampagnes vereist zijn. WC in combinatie met de bindermaterialen in poedervorm worden gemengd, gemalen, gegranuleerd, en gecompacteerd tot nabij-netto vorm blanks die uiteindelijk gesinterd worden in een vacuuumoven. Sommige walzen worden vervolgens warm isostatisch geperst (HIP). De walzen worden dan geschreven met diamantschijven of gedraaid met zeer harde draaigereedschappen tot de vereiste afmetingen. Deze walzen worden normaal gebruikt in draadstaaf afwerkblokken en in sommige profielwalsapplicaties. Deze walzen vereisen hoge kwaliteit koelwater in een smal pH-bereik en beperkte hardheid. Het gebruik van walkoelwater buiten het aanbevolen pH-bereik logt de binder uit de wal, wat leidt tot voormatige waloppervlakte-falen. Verschillende graden van carbide walzen zijn beschikbaar op basis van korrelgrootte, binderinhoud en bindersamenstelling. Het toepassingsbereik in de laatste jaren heeft het gebruik van carbide walzen uitgebreid naar de tussengewalserijen door gebruik van een carbide manga gemonteerd op een staalas. De montage wordt uitgevoerd door een mechanische methode of door een composietwal te creëren door een carbide ring op de as te persen en te sinteren.
Effect van legeringselementen op walzen
De effecten van legeringselementen op walzen zijn gegeven in tabel 1.
| Tabel 1: Effecten van legeringselementen op walzen | ||
|---|---|---|
| Element | Gelegerde ijzeren walzen | Gelegerde stalen walzen |
| Koolstof (C) | Verhoogt hardheid, broosheid en slijtvastheid. Vermindert duktiliteit, diepte van chill | Verhoogt hardheid, broosheid en slijtvastheid. Vermindert weerstand tegen schok. |
| Silicium (Si) | Verhoogt grafiet, voegt zuiverheid toe, Vermindert diepte van chill | Zuivert staal in verhouding 0,20%–0,35%, Voegt hardheid toe, Deoxideerder, bevordert geluid gieten |
| Fosfor (P) | Verhoogt hardheid en broosheid. | Verhoogt hardheid en broosheid, Vermindert duktiliteit, Heeft neiging tot segregatie |
| Zwavel (S) | Verhoogt hardheid, broosheid, en diepte van chill | Verhoogt hardheid en broosheid. Vermindert duktiliteit. Moet met discretie gebruikt worden |
| Mangaan (Mn) | Vermindert chill in lagere bereiken, verhoogt chill in hogere bereiken, verhoogt hardheid in combinatie met nikkel en chroom, verhoogt broosheid | Verhoogt hardheid en broosheid. Reiniger voor treksterkte en slijtvastheid |
| Nikkel (Ni) | Verhoogt sterkte, hardheid en slijtvastheid. Vermindert diepte van chill | Verhoogt sterkte, hardheid en weerstand tegen brandkraking in combinatie met Cr en anderen |
| Molybdeen (Mo) | Verhoogt sterkte, hardheid, en weerstand tegen brandkraking, maakt fijn korrel | Verhoogt sterkte en hardheid |
| Vanadium (V) | Verhoogt chill diepte, sterkte, en weerstand tegen brandkraking, Verlaagt duktiliteit | Verhoogt zwaartekracht, hardheid en vatbaarheid voor warmtebehandeling |
| Chroom (Cr) | Verharder op alle tijden; gebruikt in combinatie met Ni of Mo of beide, verhoogt diepte van chill | Verharder – werkt best in combinatie met Ni of Mo of beide |
| Koper (Cu) | In kleine hoeveelheden vergelijkbaar met Ni | Vergelijkbaar met Ni |
| Boor (B) | Verharder, met discretie gebruikt | Verhoogt hardheid |
Typen walzen gebruikt in diverse warmwalserijen
De typen walzen gebruikt in blooming en slabbing molen, draadstaaf en handelsstaaf molen, profielmolens, plaatmolen, en warm bandmolen zijn gegeven in tabel 2, tabel 3, tabel 4, tabel 5 en tabel 6 respectievelijk. De selectie van een specifieke wal hangt af van productie-eisen, initiële kosten, specifieke kwaliteiten vereist, etc. Nauwe samenwerking met de walfabrikant is wenselijk om te garanderen dat deze eisen zoveel mogelijk vervuld worden.
| Tabel 2: Typen walzen voor blooming en slabbing molens | |
|---|---|
| Type wal | Oppervlaktehardheid (graden Shore) |
| Gesmeed staal, 0,4% C | 24-30 |
| Gegoten staal, 0,4 tot 0,9% C, Duktil | 28-36 |
| Gegoten legeringstaal, 0 tot 0,5% Mo + Ni, Cr, Mn, sterk, zwaar, weerstandig tegen brandkraking | 30-42 |
| Adamite gegoten staal, Hoog C in complete oplossing + Ni, Cr, Goede slijtage maar heeft veel waterkoeling nodig om temperatuurschommelingen te voorkomen | 30-48 |
| Tabel 3: Typen walzen voor draadstaaf en handelsstaaf molens | |
|---|---|
| Type wal | Oppervlaktehardheid (graden Shore) |
| Gesmeed staal 0,75% C, Ruwwalsstand walzen | 35 |
| Gegoten staal – 0 tot 0,5% Mo + Ni, Cr, Mn, Sterk, zwaar, weerstandig tegen brandkraking | 30-42 |
| Perlietische korrel walzen, Gegoten ijzer, Sterk zwaar en weerstandig tegen brandkraking, Streng walzen | 30-38 |
| Speciale korrel walzen, Verbetering op bovenstaande | 35-40 |
| Adamite gegoten staal, Hoog C in complete oplossing + Ni en Cr, Goede slijtage maar heeft veel temperatuurschommelingen, Ruwwalsen | 30-48 |
| Rechte C indefinite chill walzen, Temperatuurschommelingen moeten vermeden worden, Tussenstand walzen | 35-40 |
| Adamite legerde korrel walzen, Zeer goede harddiepte, vereist temperatuurcontrole en kan wijd bereik van hardheid en sterkte hebben, Streng walzen | 35-50 |
| Rechte C chill walzen, Hoge weerstand tegen temperatuurveranderingen, breuk en oppervlakte krakeel, Kleine profiel walzen | 55-65 |
| Adamite legerde indefinite chill walzen verbetering op rechte C, Ovale en leidingswalzen | 55-70 |
| Volhard legerde indefinite chill walzen, Verbetering op Adamite bijv. Nironite | 65-85 |
| Hoog legerd gietijzer chill walzen met goede werkverharding, Leidingsmolen walzen | 65-90 |
| Sferoidale grafiet, Draadstaaf ruwwalsen | 55 |
| Sferoidale grafiet, Staafmolens. Meeste standen weerstandig tegen brandkraking, Ruwwalsen | 60-65 |
| Tabel 4: Typen walzen voor profielmolens | |
|---|---|
| Type wal | Oppervlaktehardheid (graden Shore) |
| Gesmeede stalen walzen, Ruw-, Tussen- en Afwerkwalzen | 24-30 |
| Gegoten staal, 0,4 tot 0,9% C, Ruwwalsen | 28-36 |
| Perlietische korrel walzen, Sterk, zwaar en weerstandig tegen brandkraking, Ruw-, Tussen- en Afwerkwalzen | 30-38 |
| Gegoten staal, 0 tot 0,5% Mo + Ni, Cr, Mn, Sterk, zwaar en met goede brandkraking weerstand, Ruwwalsen | 30-42 |
| Adamite gegoten staal, Hoog koolstof in complete oplossing + Ni, Cr, Goede slijtage maar heeft veel koeling nodig om temperatuurschommelingen te voorkomen, Ruwwalsen | 30-48 |
| Speciale korrel walzen - verbetering op bovenstaande | 35-40 |
| Hyper Eutectoid staal met Ni, Cr, en Mo, Slijtvastheid en sterkte in ongeveer gelijke verhoudingen, Ruw- en Half-afwerkwalzen | 35-45 |
| Rechte C indefinite chill walzen, Temperatuurschommelingen moeten vermeden worden, Tussenstand walzen | 38-40 |
| Adamite legerde walzen, Zeer goede harddiepte, Vereisen temperatuurcontrole, Gemaakt in wijd bereik van hardheid en sterkte, Tussen- en Afwerkwalzen | 38-50 |
| Gegoten staal met Cr en W, Hoge weerstand tegen krakeel en brandkraking, Half-afwerkwalzen | 40-50 |
| Adamite legerde indefinite chill walzen, Verbetering op bovenstaande, Tussen- en Afwerkwalzen | 55-70 |
| Sferoidale grafiet voor Omkeerbare ruwwalsen | 45 |
| Sferoidale grafiet voor Kleine profielmolens | 60-65 |
| Tabel 5: Typen walzen voor plaatmolens | |
|---|---|
| Type wal | Oppervlaktehardheid (graden Shore) |
| Perlietische korrel walzen, Gegoten ijzer, Sterk, zwaar en weerstandig tegen brandkraking, Ruwwalsen | 30-38 |
| Gegoten ijzer, 0 tot 0,5% Mo + Ni, Cr, Mn, Sterk, zwaar en met goede brandkraking weerstand | 40-42 |
| Speciale korrel walzen, Verbetering op Perlietische | 35-40 |
| Rechte C chill walzen, Hoge weerstand tegen temperatuurveranderingen, breken en oppervlakte krakeel | 55-65 |
| Zoals boven maar met 0,4 tot 1,0% Mo, Werkwalzen, Molencondities moeten stabiel zijn | 55-65 |
| Legerde indefinite chill walzen. Temperatuurschommelingen moeten vermeden worden door koeling, Werk- en Afwerkwalzen | 65-85 |
| Legerde chill walzen, Gegoten Ni legerd ijzer, Goede werkverharding, Afwerkwalzen | 65-90 |
| Samengestelde legerde chill walzen, Buitenschil van legerd wit ijzer vormend werkoppervlak en rest van een zwaar grijze ijzer, Goed voor superfijne afwerkingen voordeel van schil zelf-verhardend, Werkwalzen | 75-95 |
| Tabel 6: Typen walzen voor warm bandmolens | |
|---|---|
| Type wal | Oppervlaktehardheid (graden Shore) |
| Gesmeede stalen walzen, Werkwalzen | 24-30 |
| Adamite gegoten staal, Hoog koolstof in complete oplossing met Ni en Cr, Goede slijtage maar heeft temperatuurcontrole door koeling nodig, Werkwalzen | 30-38 |
| Hyper Eutectoid staal met Ni, Cr en Mo, Slijtvastheid en sterkte in gelijke verhoudingen, Ruwwalsen | 35-45 |
| Rechte C indefinite chill walzen, Temperatuurschommelingen moeten vermeden worden, Tussenstand walzen. | 38-40 |
| Adamite legerde korrel walzen, Zeer goede harddiepte maar vereisen temperatuurcontrole, Gemaakt in wijd bereik van hardheid en sterkte, Tussen- en Afwerkwalzen | 35-50 |
| Gegoten staal met Cr en W, Hoge weerstand tegen krakeel en brandkraking, Ruwwalsen | 40-50 |
| Rechte C chill walzen, Hoge weerstand tegen temperatuurveranderingen, breuk en oppervlakte krakeel | 55-65 |
| Zoals boven maar met 0,4–1,0% Mo, Molencondities moeten stabieler en nauwkeuriger gecontroleerd zijn, Werkwalzen | 55-65 |
| Adamite legerde indefinite chill walzen, Verbetering op bovenstaande, Warme Afwerk- en Planischwalzen | 55-70 |
| Legerde indefinite chill walzen, Verbetering op Adamite, Werkwalzen | 65-85 |
| Legerde chill walzen gegoten ijzer wal, Vergelijkbaar maar verbeterde kwaliteiten tot indefinite chill walzen | 65-90 |
| Manganite legerde indefinite chill walzen, Zeer weerstandig tegen brandkraking, staartmarkering, beuking en spalling, Trein Werkwalzen | 75-85 |
| Sferoidale grafiet, Ruwwalsen | 60-65 |
| Sferoidale grafiet, Afwerkwalzen | 65-70 |
| Sferoidale grafiet, Ondersteuningswalzen | 50-55 |
Walswinkel
De functies van de walswinkel omvatten het volgende.
- Ontvangen van walmontage uit de walserij na voltooiing van een walscampagne.
- Wassen van de walmontage en demonteren van de walzen uit de montage.
- De walzen worden geïnspecteerd op brandkraken en diameter wordt gemeten. Ook geïnspecteerd worden de individuele onderdelen van de walzen en walslagers gedraaid waar nodig.
- Het slijpen/hernopen van de wal wordt gepland en uitgevoerd volgens plan.
- De geslepen/hernopen wal wordt opgeslagen in walrekken en wacht op haar montage volgens het walsrooster van de molen.
- De kragen na demontage worden naar montagegebied gestuurd voor het monteren van de geslepen/hernopen wal volgens het walsrooster.
- De montage van de wal en krag wordt in paren uitgevoerd.
- Het gemonteerde walpaar wordt naar de walserij gestuurd.
Krag- en lagerinspecties worden periodiek uitgevoerd. De functie van de walswinkel omvat ook het slijpen van de schaarmessen die stumpf zijn geworden tijdens hun gebruik in de walserij. De moderne walswinkel in een walserij heeft de volgende faciliteiten.
- Zware, middelzware en lichte, volledig automatische CNC walslijpmachines en willaders in geval van platmolens
- Zware, middelzware en lichte, volledig automatische CNC walnopenslijpmachines en willaders in geval van profiel- en lange producten molens.
- Wolframcarbide wal- en ringslijpmachines in geval van draadstaafmolens en lichte profielmolens
- Krag- en ontkragmachines voor alle waltypen
- Textuurmachines
- Walsdraaibanken
- Draaibanken, freesmachines en boormachines
- Inductieve verharding en verhardingsapparatuur
- Wasinstallaties voor kragen
- Kantelaar voor kragen
- Schaarmessenslijpmachines
- Wal koel- en wasfaciliteiten
- Walopslagrekken
- Walswagentjes
- Andere apparaten gebruikt in dagelijkse walswinkel operaties
De walswinkel houdt individuele walprestatiegegevens bij en voert door analyse van de walgegevens uit voor verbetering van de wallevensduur. Hiervoor werkt de winkel in nauwe samenwerking met de walleveranciers om verbetering in de wal chemische en fysieke specificaties in de volgende inkoopcyclus door te voeren. De walswinkel werkt ook samen met het onderzoekagentschap tijdens walbreukanalyse in geval van een walbreuk door hun de walhistorische gegevens uit hun archief te verstrekken.
De functies van de walswinkel omvatten ook het nemen van tijdige inkoopactie voor de walzen zodat ze de walzen beschikbaar kunnen maken voor de molen volgens de molenvereiste. De inkoopactie moet genomen worden met een oog op de walvoorraad die onder controle moet worden gehouden.
Wanneer de levensduur van de wal voorbij is en de schrootdiameter bereikt is, wordt deze naar het schrootwalgebied verplaatst voor hun afvoer. Op dezelfde manier worden gebroken walzen ook naar het schrootwalgebied verplaatst na afloop van het onderzoek naar de walbreuk.
Er zijn twee softwareoplossingen die worden gebruikt door moderne walswinkels. Dit zijn walswinkel beheersysteem (WWBS) en waldefect beheersysteem (WDBS) voor volledige controle en analyse van walswinkel operaties. WWBS stelt analyses in van het daadwerkelijke slijpen/nopen proces monitoring tot verzameling en verwerking van productie, verbruik en behoefte gegevens, met minimale inzet van middelen. WDBS is een krachtig instrument dat productiviteit verbetert en optimaliseert door diepgaande defectbeheersfuncties en automatische correctieve acties. Verder moet de walswinkel volledig geïntegreerd zijn met de walserij en er moet gegevensuitwisseling zijn tussen het molensysteem en het walswinkelsysteem.
De indeling van de walswinkel is zeer belangrijk voor het optimaliseren van de logistiek van walbewegingen. Verder moeten passages voorzien worden voor de vrije beweging van heftrucks.
De automatisering van walhandling binnen de walswinkel vereist de toepassing van veiligheidsmaatregelen om personeel te weren van die gebieden waar operaties automatisch worden uitgevoerd, en dus niet direct beheerd door personeel. Er is noodzaak om veiligheidsbarrières te voorzien om de grenzen van het automatische werkgebied aan te duiden. In dit gebied is toegang alleen voor onderhoud of noodgevallen toegestaan.
Productieproces
- Dunne Bram Gieten & Walzen: Verbetering van Plat Product Productie
- Walschil: Ontstaan, Transport en Praktische Toepassingen in Staalfabricage
- Universele (I/H) Profielen: Ontwerp, Walsen en Toepassingen
- Warmbandwalserij staalwalsen: Van herverhitting tot wikkelen
- De walsproces in lange-producten walserijen onder de knie krijgen
- Grondslagen van staalwalsen: van gieten tot eindproducten
- Moderne langproducten-walzmolen: Efficiënte staalwalztechnieken
- Roll Pin Ponzen: Belangrijke Toepassingen & Industriële Gebruik
- Begrip van Mill-Turn en Turn-Mill: Gedetailleerde Gids
- Freesmachines begrijpen: typen, functies en toepassingen
- Warm vs. koud walsen: metalen vormgevingsprocessen begrepen