



Belangrijke factoren in warmgewalste spoelproductie bij warmbandwalzery's
Belangrijke aspecten van walzen van warmgewalste spoel in warmbandwalzery
Continu gegoten platen met diktes hoger dan 200 mm worden gebruikt om warmgewalste band te maken. De transformatie van de platen in bladen/platen met een dikte van slechts enkele millimeters is de belangrijkste fase tijdens platstaalwalzen. De operaties worden uitgevoerd in een warmbandwalzery (HSM). Warmgewalste spoel is het verlengde staalblad/plaat (band) dat in spoelvorm geproduceerd wordt voor de gemakkelijke hantering en transport.
Warmbandwalzery's tegenwoordig zijn ofwel conventionele warmbandwalzery's ofwel walzery's voor het walzen van continu gegoten dunne platen. De primaire functie van de conventionele HSM is om de half-fabricageplaten op te warmen tot de wals-temperaturen en ze vervolgens dunner en langer te walzen door een reeks walzery-stands aangedreven door grote motoren en ten slotte de verlengde staalblad/plaat (band) op te winden voor gemakkelijke hantering en transport.
Tijdens de periode van de jaren 1960 en 1970, werden HSM's ontworpen als volledig continue walzery's of driekwart continue walzery's met 5 tot 7 ruwstands. Huidige walzery's bereiken jaarproductie variërend van 3 miljoen ton (Mt) en 5,5 Mt in semi-continue opstelling met 1 tot 2 ruwstands.
Banden worden geproduceerd in diktes tot 25 mm. Warmgewalste spoelen worden geproduceerd met een binnen-diameter van 750 mm op de winders, met een buiten-diameter van tot 2.600 mm en met de beperkingen van spoelgewicht tot 22 kg per mm breedte. Warmgewalste spoelen worden gebruikt voor koudwalzen, en voor bandsnijden in kleinere breedte-spoelen en scheren in rechte lengte bladen/platen. Het bereik van HSM's voor het walzen van warmgewalste spoelen heeft in de afgelopen decennia significante veranderingen ondergaan met minimale dikte van de warmgewalste banden is verminderd van 1,8 mm tot 2 mm naar 0,8 mm tot 1,2 mm. Banden van dergelijke dikte werden vroeger alleen in koude walzery's geproduceerd.
Verscheidene eisen moeten voldaan worden door de HSM. Deze eisen zijn: (i) hoge walzery-beschikbaarheid gekoppeld met hoge productiviteit en hoge opbrengsten, (ii) laag onderhoud, (iii) laag energieverbruik, (iv) verbeterde productkwaliteit door het voldoen aan strakke dikte- en profieltoleranties, en (v) flexibele walsschema's om korte levertijden en economische walzing van kleinere lotgrootte te garanderen.
Basisequipment van een conventionele warmbandwalzery
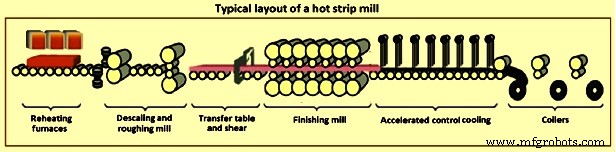
De basisequipment van een conventionele warmbandwalzery zijn opverwarmingsoven, ruwstand/standen, afwerkstands, versnelde controle-koeling (ACC) van de band, en winders (afbeelding 1). Na het verlaten van de ruwstand/standen, passeert de plaat continu door de afwerkstands die de dikte progressief verlagen. Naarmate het staal dunner wordt, wordt het ook langer en beweegt het sneller door de rollen. Omdat verschillende delen van hetzelfde staalstuk met verschillende snelheden reizen door de verschillende rollen, vereist dit proces zeer nauwkeurige computercontrole van de snelheden aan elke individuele rol van elke stand. Op het moment dat het het einde van de walzery bereikt, kan het staal reizen met snelheden tot 20 m/sec. Als de lange bandstaal van de bandwalzery afkomt, wordt het opgerold en laten afkoelen.
De tussensstands-faciliteiten zijn ook kritisch belangrijk voor de productie van warmgewalste band met goede oppervlakkwaliteit. Belangrijke tussensstands-equipment omvat: (i) invoer-gidsen en uitvoer-gidsen, (ii) werkrol-koelsysteem, (iii) anti-peeling apparaat, (iv) rolspeling-smeringssysteem, en (v) tussensstands-koeling en descaling-systemen. Nauwe wisselwerking van al deze faciliteiten is nodig om een optimaal resultaat te bereiken. Zijwand met hydraulische breedte-aanpassing zorgt voor exacte positionering binnen minimum tijd. De bandgids-gebieden zijn zo ontworpen dat alle slijtage-onderdelen snel vervangen kunnen worden.
De tussensstands-koelefficiëntie wordt verbeterd door geoptimaliseerde selectie en rangschikking van sproeiers. De combinatie van rolspeling-koeling, rolspeling-smering en verbeterde uitvoerkant-koelsystemen verlaagt de roltemperatuur. Dit resulteert in een dunner oxydelaag op het roloppervlak met minder werkrol-peeling als resultaat. Smering binnen de rolspeling minimaliseert wrijving, wat walskrachtvermindering van 20% tot 30% mogelijk maakt. Op deze manier is het mogelijk om de walskracht te herverdelen voor het optimaliseren van het pass-schema en dunner eindige banddijken. Hierbij worden trillingen of vibraties in de stand voorkomen wat leidt tot langere roldienlevensduur.
Warmgewalste spoelen produceren bladen of platen na het afrollen van de spoelen, richten, en scheren in een scherlijnen naar rechte lengte stukken van gewenste lengte. Deze bladen of platen worden geïdentificeerd door hun breedte die meerdere keren hoger is dan hun dikte. Ze hebben een rechthoekige doorsnede waarin lengte en breedte meer dan 100 keer de dikte zijn. De bladen worden gedefinieerd als de rechthoekige doorsnedes met dikte tot 5 mm. Dikte van 5 mm en boven lengtes worden platen genoemd.
Warmgewalste spoelen die in HSM gewalst worden, zijn van verscheidene staalsoorten. Naast de conventionele staalsoorten zoals laag-koolstof-stalen, hoog-koolstof-stalen, en stalen voor koudwalzen, worden warmgewalste spoelen van speciale stalen geproduceerd in de HSM. HSM moet ook in staat zijn om warmgewalste spoelen van speciale stalen te produceren zoals buisleidingstaal, DP (duale-fase) staal, TRIP (transformatie-geïnduceerde plasticiteit) staal, HSLA (hoog-sterkte-laag-legering) staal, IF (interstitieel-vrij) staal, en silicium (Si) staal etc.
Een moderne HSM heeft normaal: (i) hoge-prestatie apparatuur, (ii) hoge kwaliteit van het bandoppervlak met nauwkeurige afmetingen, (iii) verbeterde mechanische eigenschappen van het staal, (iv) hoge productiviteit van de walzery en apparatuur, (v) hoge bruikbare opbrengst, en (vi) lage productiekosten. In de afwerkwalzery van HSM wordt een belangrijke taak uitgevoerd door een hydraulische arm, de lus (looper) genoemd, geplaatst in het midden tussen de twee opeenvolgende stands en wiens doel is om de bandspanning op een constante waarde te houden. Dit mechanische systeem is onderworpen aan bijzondere onstabiele dynamica wat het controlevraagstuk lastig maakt in de HSM.
Een van de belangrijkste doelstellingen in het walzen van de band in HSM is het bereiken van de doeldikte met optimale kwaliteit in termen van kroon en platheid van de band de walzery verlaten. Tijdens diktereductie is het heel belangrijk om een constante reductie over de bandbreedte te hebben om een uniforme utrekking tussen het midden en de rand van de band te hebben. Als aan deze voorwaarde niet voldaan wordt, wordt een interne spanningsconditie gegenereerd, wat platheidsdefecten veroorzaakt (middenkrullen of golvende randen).
Met een toenemende behoefte aan hogere opbrengst, processtroomlijning, en automatisering aan de staalgebruikerskant in de recente jaren, worden warmgewalste spoelen verwacht om aan deze eisen te voldoen. Vanwege deze reden zijn de kwaliteitseisen van warmgewalste band strenger geworden, met hogere nauwkeurigheid gevraagd niet alleen op de eigenschappen van het staal, maar ook op dergelijke dimensionale en vorm-eisen als dikte, breedte, platheid, en profiel.
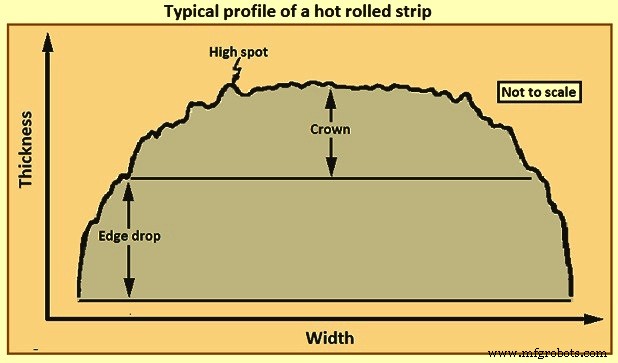
De vorm van een gewalste band wordt gekenmerkt door zijn dwarsdoorsnedeprofiel (kroon) en door zijn platheid. De nauwkeurigheid van de bandvorm is een belangrijke parameter die de kwaliteit van de warmgewalste band bepaalt. Bandvorm is een onmisbare factor in het bepalen van de marktconcurrentiekracht van de gewalste band. Aangezien de bandvorm een sleutelindicator van kwaliteit is, is de vormcontroletechnologie de kerntechnologie van warmbandproductie. Er zijn verscheidene factoren die de vorm van gewalste band in de HSM beïnvloeden. Afbeelding 2 toont een breedtegewijze verdeling van band, bestaande uit bandkroon die een middenhoogte van band aangeeft, hoog punt voortvloeiend uit lokale slijtage van rol, en randaafval. Voor het voldoen aan deze eisen, zijn gesofisticeerde technieken nodig voor het walzen van warmgewalste spoelen in de HSM.
Opwarmen van de plaat
De eerste grote operatie in de HSM is het opwarmen van de plaat. Wanneer de plaat het gietterijgebied verlaat, is het warm met een temperatuur boven 900 °C. De plaat wacht in de plaatgaard voordat het in de opverwarmingsoven geladen wordt en de temperatuur wordt verlaagd, fluctuerend tussen 100 °C en 800 °C. Deze plaat is warme plaat. De plaat wordt koude plaat genoemd, wanneer de plaat afkoelt tot omgevingstemperatuur in de plaatgaard voordat het in de opverwarmingsoven geladen wordt.
De technologie alsook de bediening is belangrijk voor de opverwarmingsoven. De bediening van de opverwarmingsoven is heel belangrijk voor de metaalopbrengst, milieu-emissies, en kosten. Ongeveer 30% van de variabele kosten van het walzen van een plaat in een warmgewalste spoel wordt besteed aan brandstofgas. Tijdens het plaat-opwarmen in de opverwarmingsoven, wordt de vereiste brandstofenergie substantieel verminderd door de opverwarmingsoven te laden met platen bij hoge temperatuur (d.w.z. warm laden) en de benodigde opwarmtemperatuur zo laag mogelijk te houden. Het laatste wordt gedaan door het verminderen van warmteverlies tijdens het walzen in de HSM. Stralingsverliezen worden verminderd met warmtepaneelen. Bij het toepassen van waterbesproeiing, zoals in het geval van descaling, moet ook aandacht gegeven worden aan de convectieve verliezen.
De belangrijke kwesties betreffende het opwarmen van de plaat in de opverwarmingsoven zijn dat: (i) er direct vlamcontact is in de opverwarmingsoven wat het plaatoppervlak oxideert resulterend in typisch ongeveer 1% materiaalverlies door schaalvorming, en (ii) de inertie van een opverwarmingsoven hoog is. Aanpassing van de bediening van de opverwarmingsoven door verandering van de plattetemperatuur kost tijd. De ontlaadtemperatuur kan alleen geleidelijk gewijzigd worden.
De opverwarmingsoven is niet geschikt voor een nauwkeurige, plaat-tot-plaat aanpassing van de ontlaadtemperatuur in overeenstemming met de beoogde in- en uitgaande afwerkwalzery-temperatuur. Deze gebrek aan flexibiliteit is een nadeel tijdens het opwarmen van de plaat in de opverwarmingsoven. Aangezien het niet mogelijk is om de ontlaadtemperatuur van plaat tot plaat te veranderen, worden opeenvolgende platen normaal opgewarmd tot een temperatuur voldoende hoog om de plaat te accommoderen die de hoogste ontlaadtemperatuur nodig heeft. Dit is normaal de plaat die gewalst gaat worden tot een kleine dikte (d.w.z. hoog warmteverlies) of met een hoge afwerk-walstemperatuur. Als resultaat worden de andere platen in de reeks opgewarmd tot een hogere temperatuur dan wat nodig is. Dit veroorzaakt niet alleen te veel energie-input in de platen, maar het beïnvloedt ook de productiesnelheid aangezien de plaat op de rollertafel moet wachten om af te koelen. Dus er is energie-uitgave in de opverwarmingsoven en er is ook verlies van de walscapaciteit. De faciliteiten in HSM om deze gebrek aan flexibiliteit in de opverwarmingsoven te overwinnen zijn: (i) transfer-balkoeling, en (ii) inductieverwarmen.
Fundamentele concepten tijdens bandwalzen in HSM
Fundamentele concepten toepasbaar tijdens het walzen van band in HSM zijn: (i) de boog van contact tussen de rollen en het materiaal dat gewalst wordt is een deel van een cirkel, (ii) de wrijvingscoëfficiënt is constant in theorie, maar in de realiteit varieert het langs de boog van de contact, (iii) het materiaal dat gewalst wordt wordt beschouwd om plastisch te vervormen tijdens het walzen, (iv) het volume van het materiaal is constant voor en na het walzen (in de praktijk kan het volume een beetje afnemen door opsluiting van poriën), (v) de snelheid van de rollen wordt verondersteld constant te zijn, (vi) het materiaal strekt zich alleen uit in de walsrichting en geen uitrekking in de breedte van het materiaal, en (vii) de dwarsdoorsnede normaal op de walsrichting is niet vervormd.
Hoofdfactoren die het walzproces beïnvloeden
De hoofdvariabelen die het walzproces beïnvloeden tijdens het walzen van de band in HSM zijn: (i) roldiameter, (ii) vervormingsweerstand van het materiaal zoals beïnvloed door metallurgie, temperatuur, en vervormingssnelheid, (iii) materiaal-strooms spanning, (iv) wrijving tussen de rollen en het materiaal dat gewalst wordt, en (v) aanwezigheid van de voor-spanning en/of achter-spanning in het vlak van de band.
Walzen van band in HSM is een complex proces waar de kwaliteit van het product wordt beïnvloed door een reeks factoren zoals inkomend materiaal, mechanische en elektrische apparatuur, bedrijfsparameters, smering, en automatiserings- en controlestrategieën. De significante kwaliteitsparameters zijn materiaaldikte, materiaalsvorm en oppervlak, en de homogeniteit van spanningsverdeling. Voor geoptimaliseerde kostenefficiëntie en om materiaalgebruik te maximaliseren, zijn strakke toleranties voor de dikte nodig, om de band zo dicht mogelijk bij de minimaal toelaatbare dikte te walzen. Productkwaliteit kan alleen effectief geoptimaliseerd worden als de mechanische, elektrische en instrumentatie-apparatuur serta de controlestrategie-oplossing goed samenspelen.
Productieplanning van spoelen
Er zijn verscheidene factoren die de planning van de productie van spoelen beïnvloeden. Deze zijn: (i) productkwaliteitsspecificaties, (ii) proces-efficiëntienormen, (iii) productiviteit, en (iv) doelleverdatum. Elke plaat heeft verscheidene belangrijke kenmerken zoals breedte, dikte, kwaliteit (chemische samenstelling), laadtemperatuur, uitlaadtemperatuur, aggregaatchtige kracht (kracht nodig om de dikte van een plaat te verlagen), en dijk (vereiste dikte van de band die geproduceerd moet worden), onder andere. De belangrijkste beperkingen vereisen soepele veranderingen in vier aspecten namelijk: (i) breedte, (ii) aggregaatchtige kracht, (iii) dijk, en (iv) verblijftijd in de opverwarmingsoven.
Walsschema speelt een beslissende rol in het walzen van band in HSM. Traditioneel is de belangrijkste factor de evolutie van de profielen van de rollen in de walzery's veroorzaakt door hun slijtage en thermische uitdijding. Hieruit voortvloeit het 'coffin'-schema wat betekent: start smal, bouw snel op naar breder materiaal naarmate de thermische kronen op de rollen toenemen, en laat geleidelijk terugvallen naar smal naarmate de rollen slijten.
Walsschema heeft een belangrijk effect op de capaciteit van de walzery. Het walzery-schema omvat reductie-, snelheids-, en temperatuurschema's. Reductieschema bepaalt wals-passes en de reductie per pass. Snelheidsschema bepaalt de beet-snelheid, door-snelheid en maximale wals-snelheid zonder variatie in versnelling en afremming van de motor. Temperatuurschema controleert de temperatuurdaling van de walzery-huis en afwerk-walstemperatuur door koelwaterstroom volgens start-walstemperatuur. De kwesties die belangrijk zijn voor het walsschema zijn: (i) de vorm van de band is goed en de kroon voldoet aan de specificaties-eis, (ii) de opbrengst van de walzery, en (iii) de goede prestaties van de band. Het walsschema moet garanderen dat de banden geproduceerd in de HSM voldoen aan de eisen van afmetingen, uitgebreide eigenschappen en microstructuur van de band.
Werkrolprestaties en slijtage
De werkrollen van de HSM moeten extreme dienstomstandigheden weerstaan. Bij het verlaten van de opverwarmingsovens, is de plattetemperatuur ongeveer 1250 °C. Tijdens het walzen, door contact met de band, verhit het roloppervlak van 50 °C tot 80 °C (stationaire omstandigheden) tot zeer hoge temperaturen (500 °C tot 600 °C in de initiële stands) in slechts één seconde, waterbesproeiing koelt het vervolgens terug naar 80 °C in ongeveer 4 seconden. Deze thermische veranderingen bevorderen severe thermische vermoeidheidscycli die een diepte van 1 mm tot 2 mm beïnvloeden. Longitudinale en omtrekkelijke compressiespanningen worden gegenereerd naarmate het roloppervlak opwarmt tot het roloppervlak plastisch toegeeft (de hoge-temperatuur-uithoudsterkte en de thermische-uitdijdingscoëfficiënt van de legering bepalen dit punt). In de koelhelft van de cyclus, worden trekkspanningen gegenereerd en treedt verdere toevorming op. Afbeelding 3 toont de thermische spanningen op het werkroloppervlak.
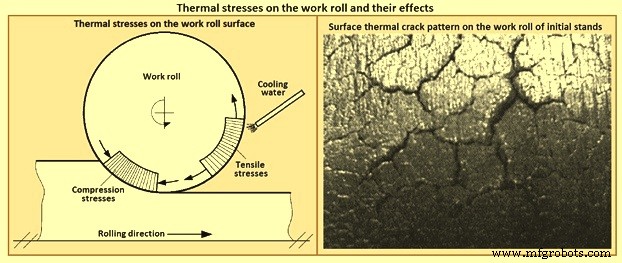
De thermische spanningen op de werkrollen zijn zo hoog dat een patroon van kraken ontstaat na een korte werkperiode. Deze kraken zijn meestal diep in de rollen bij de initiële stands, maar meestal ondiep bij de laatste afwerkstands (afbeelding 3). Deze vuurkraken groeien en vertakken ook door de hoge spanningen gegenereerd in elke omwenteling in het contact tussen de werkrol en de achtersteunrol (Hertz-spanningen hoger zelfs dan 2.000 MPa). De Hertz-spanningen nemen toe met de walsbelasting naarmate de band afkoelt in contact met de rollen van de verschillende stands van de walzery.
Verder lijdt het werkroloppervlak ook aan oxidatie en abrasieve slijtageprocessen. Slijtage wordt geproduceerd door de compressieve walsbelasting in combinatie met het glijden tussen rol en band langs de contacthoek en met name door de aanwezigheid van een oxideschaal op het oppervlak van de band. Deze schaal bestaat uit drie lagen waarbij de buitenste laag Fe2O3 is, de middenlaag Fe3O4 en de binnenste laag FeO, hun gemiddelde hardheden bij kamertemperatuur zijn respectievelijk 1.000 HV, 450 HV en 350 HV. Bovendien is de dikte van deze lagen afhankelijk van de bandtemperatuur. De band onder de ruwstands met temperaturen in het bereik van 1.150 °C tot 1.250 °C heeft een substantiële inhoud van abrasieve Fe2O3 schaal, terwijl onder de laatste afwerkstands met temperaturen in het bereik van 850 °C tot 950 °C zachte FeO-schaal overheerst. Dit is de hoofredene die de verschillende slijtagepatronen normaal waargenomen bij de verschillende stands van de HSM onderligt.
Ook treedt hoog-snelheid impact op met de koude voor- en achterkanten van de band elke 2 minuten tot 3 minuten. Verder kunnen de werkrollen ook buig- en torsiespanningen lijden die maximale waarden bereiken nabij de rolhalsen.
De werkrolprestaties in HSM hangen af van de getonnen gewalst per millimeter op het moment van rolverwijdering na bereiken van de minimum roldiameter. Het hangt ook af van de hoeveelheid slijtage of afdressering nodig na elke roll-run. Aan het einde van de run, wordt het oppervlak van de werkrol non-destructief geïnspecteerd en vervolgens geschoven om alle defecten (oppervlakte-kraken) en de uiterste verslechterde laag te elimineren. Daarna wordt de rol opnieuw geïnspecteerd voordat hij in de walzery gemonteerd wordt. Elk werkrolpaar wordt gebruikt tot een minimum diameter bereikt is. Daarom heeft elke verbetering van het walsrolgedrag in de walzery een directe impact op grote kostenaspecten. Dit is vanwege: (i) betere bandkwaliteit (oppervlak en vorm), (ii) hogere productiviteit (getonnen gewalst voor verwijdering), (iii) verminderd aantal walsrol-wisselingen en lagere rolvoorraad, en (iv) verbeterde werkomstandigheden van HSM walsrollen.
Verbetering mechanische eigenschappen
Er zijn verscheidene methoden om de mechanische eigenschappen van de band te verbeteren. Deze methoden omvatten legeren, warmtebehandeling, gecontroleerd walzen en versnelde controle-koeling. De meest veelbelovende voor de verbetering van de bandkwaliteit is gecontroleerd walzen met daaropvolgende versnelde controle-koeling (ACC). Tijdens de ACC wordt koeling uitgevoerd vanaf de walswarmte door de warmte te verwijderen door de koelomgeving (water) toegevoerd aan het warme oppervlak van de band. In dit geval beïnvloeden de methode en de voersnelheid van water op het bandoppervlak de eind-eigenschappen van de band aanzienlijk.
Het ACC-systeem is ontworpen als een laminaire-stroomsysteem aan zowel boven- als onderkant, met een lijn-zijde kop-tanksysteem. De koelzone is verdeeld in de benodigde koelbanken die bestaan uit intensieve koelbanken voor snellere koeling, normale koelbanken voor regelmatige koeling, en de koelbanken voor fijn temperatuurcontrole om de gewenste koelpatronen en wieltemperaturen voor de DP- en TRIP-stalen te bereiken. De combinatie van laminaire koeling en randmaskeringssysteem voorkomt overmatige koeling van de bandranden, wat spanningverschillen over de bandbreedte minimaliseert.
Automatisering en controle
Verscheidene stappen betrokken tijdens de verwerking van plaat tot warmgewalste band in de HSM zijn complex en omvatten mechanische en automatiseringstechnologieën. Warmwalzen van de band in een HSM heeft niet alleen mechanische oplossingen nodig maar ook geschikte controlertechnologieën. Het proces van walzen in de HSM kan gecontroleerd worden door een standaard software- en automatiseringsarchitectuur die vier automatiseringsniveaus omvat namelijk niveaus 0, 1, 2, en 3 respectievelijk.
Het gebruik van geavanceerde controle- en modelleringoplossingen voor HSM is in de afgelopen 40 tot 50 jaar onderworpen aan verscheidene ontwikkelingen in diverse richtingen. Deze omvatten: (i) het gebruik van multivariable controlltechnieken voorgesteld voor de afwerkwalzery sinds de jaren 1970 en nu beschouwd als een geconsolideerd hulpmiddel voor het controleren van de generieke walzerystand samen met de downstream lus of de downstream winder, (ii) ontwikkeling van verscheidene modellen om de materiaalkenmerken te voorspellen volgens de materiaaltemperatuur en het walzproces en toepassing van controles voor het regelen van de wieltemperatuur, (iii) ontwikkeling van geavanceerde controlltechnieken toegepast om wrijvingsverschijnselen te compenseren, (iv) ontwikkeling van modellen en controllers om de materiaalplatheid en profiel te verbeteren, en (v) ontwikkeling van stuurcontroletechnieken recent geïntroduceerd om de productiviteitsniveaus te verhogen door de kans op kabels te verminderen.
Een betrouwbaar automatiseringssysteem is nodig voor de hoge prestaties van de mechanische en hydraulische apparatuur van de walzery. Het automatiseringssysteem moet de walzery-instelling beslissen die het schema van walzen van de hoge-kwaliteit band berekent rekening houdend met walzery-beperkingen, energieverbruik, verslechtering van de apparatuur en de walzery-productiviteit. Het walsschema wordt berekend door de wiskundige modellen voor elke plaat die gewalst moet worden om rekening te houden met de variantie inherent aan de walzery, bijv. mogelijke verschillen in temperatuur tussen de twee constitutieve platen die de walzery binnengaan en de impact van dit verschil op de walskracht nodig om dezelfde einddikte te bereiken, of de slijtage van de werkrol waaraan het onderhevig is, plaat voor plaat, en zijn impact op de dikte van de band die gewalst wordt.
Het automatiseringssysteem is niet de enige determinant van de prestaties van de HSM. Echter, voor een gegeven configuratie van mechanische en elektrische apparatuur, wordt de potentiële prestatie van de walzery alleen bereikt met hoge-prestatie controle en automatisering. De basisgegevens voor het automatiseringssysteem omvatten: (i) geometrische en fysieke gegevens van de ingaande plaat (afmetingen en staalkwaliteit), (ii) doelgegevens voor de band (dikte, breedte, temperatuur, en profiel etc.) en (iii) walzery-gegevens en de grenzen van de HSM.
De automatiseringstechnologie toegepast in de HSM is normaal verdeeld in vier niveaus aangeduid als niveaus 0, 1, 2, en 3, respectievelijk (afbeelding 4). Al deze automatiseringsniveaus moeten hiërarchisch samenwerken om de beste prestaties te bereiken. Voor de hoogste productiviteitsniveaus van de walzery, moeten een aantal controlertechnologieën, wiskundige modellen van fysische verschijnselen, en optimalisatie-algoritmen in de walzery geïmplementeerd worden.
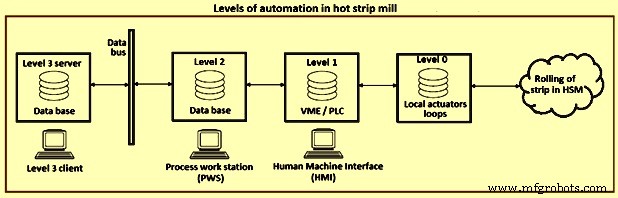
Referenties aan niveau-1 automatiseringssysteem en aan de actuatoren worden berekend door de wiskundige modellen voor elke band die gewalst moet worden om rekening te houden met de variantie inherent aan de walzery. Bijvoorbeeld, er kan mogelijk verschil in temperatuur zijn tussen de twee platen die de walzery binnengaan, en de impact van dit verschil op de walskracht nodig om dezelfde eindbanddikte te bereiken, of de slijtage van een werkrol waaraan het onderhevig is, band voor band, en zijn impact op de banddikte.
Niveau-2 automatisering neemt bijzondere zorg om de band te traceren van de invoer van de plaat in de walzery tot de tijd dat warmgewalste spoel geproduceerd wordt en de HSM verlaat. Traceren van elke band die gewalst wordt houdt rekening met alle banden door de gehele walzery. Het stelt meting-acquisitie in en beheert alle operaties waarin walzery-instelling en aanpassing moet lopen. Er zijn drie factoren die bijdragen aan walzery-instelling. Deze zijn: (i) walsstrategieën, (ii) wiskundige modellen en (iii) model-aanpassing.
Het niveau 3 functioneert voornamelijk als een planner van de warmbandwalzery. Het neemt het orderboek voor de walzery en organiseert het in rondes van, typisch, 100 werkstukken tot 200 werkstukken die voldoen aan de planningsregels ontwikkeld voor de walzery. Naast de HSM zelf, neemt niveau 3 rekening met upstream en downstream processen en voorraadgebieden. De planningsregels gebruikt in HSM zijn, in essentie, een globaal model van de walzery wat de planner in staat stelt om de ronde te organiseren zodat de vereiste kwaliteitsparameters bereikt kunnen worden binnen de beperkingen opgelegd door de walzeryapparatuur.
Productieproces
- Warmgewalste staalkwaliteiten & toepassingen – een uitgebreide gids
- AISI 1008 Warmgewalst Staal – Uitgebreid Eigenschappenoverzicht
- AISI 1015 Warmgewalst Staal – Belangrijkste Eigenschappen & Toepassingen
- AISI 1017 Warmgewalst Staal – Belangrijkste Eigenschappen & Toepassingen
- AISI 1006 Warmgewalst Staal – Eigenschappen & Prestaties
- AISI 1010 Warmgewalst Staal: Eigenschappen & Toepassingen
- AISI 1012 Warmgewalst Staal – Eigenschappen & Specificaties
- AISI 1016 Warmgewalst Staal – Belangrijkste Eigenschappen & Prestaties
- AISI 1018 Warmgewalst Staal – Eigenschappen & Toepassingen
- AISI 1025 Warmgewalst Staal: Belangrijkste Eigenschappen & Prestaties
- Legering 52 Strip/Coil – 51% Ni Gecontroleerde Uitzettingsstaal voor Hoogprestatie‑toepassingen