



Refractaire Voeringsoplossingen voor Continu Giet Gietkruiken
Refractaire Voering van een Continu Giet Gietkruik
Bij het continu gieten (CC) van stalen is de gietkruik een buffer refractaire gevoerde vat die zich bevindt tussen de pan en de CC gietvorm. De gietkruik dient als reservoir en distributievat. Door de jaren heen zijn er dramatische veranderingen in CC gietkruiken gekomen. Van een puur reservoir en distributievat is de gietkruik vandaag de dag gezien als een staal raffinagevat en een volledig nieuw veld in het staalverwaringsproces is ontstaan wat bekend is als gietkruik metallurgie. De gietkruik vult vandaag ook bepaalde metallurgische functies in zoals het voeden van het vloeibare staal naar de gietvorm met een gecontroleerde snelheid, en thermische en chemische homogenisatie etc. Het richt zich ook op de continue verbetering van veel kwaliteitsgerelateerde parameters zoals vloeistofdynamica, thermische isolatie, inclusievlottering en verwijdering, en waterstofopname etc.
Verschillende refractarimaterialen geassocieerd met gietkruik omvatten gietkruik voeringsmaterialen (zowel permanente als werkvoering), dammen en overstorten, inslagkussen, stroomcontrolesysteem (monoblok stoper of schuifpoort), gietstroom bescherming tussen gietkruik en gietvorm (schroef of gedompte instroommond, SEN), gietkruik mond, en zitblok. Dammen en overstorten zijn gemaakt van magnesiet (MgO) platen of alumina (Al₂O₃) stenen. Vloeibaar staal van gietkruik naar gietvorm wordt gevoed door mond gedompeld in vloeibaar staal in gietvorm. SEN moeten bestendig zijn tegen corrosie en spalling, mond verstopping is ook belangrijk. Isostatisch geperste SEN met alumina grafiet-gefuseerde silica zijn gangbaar.
Fig 1 toont typische gietkruik samen met zijn refractarimaterialen.
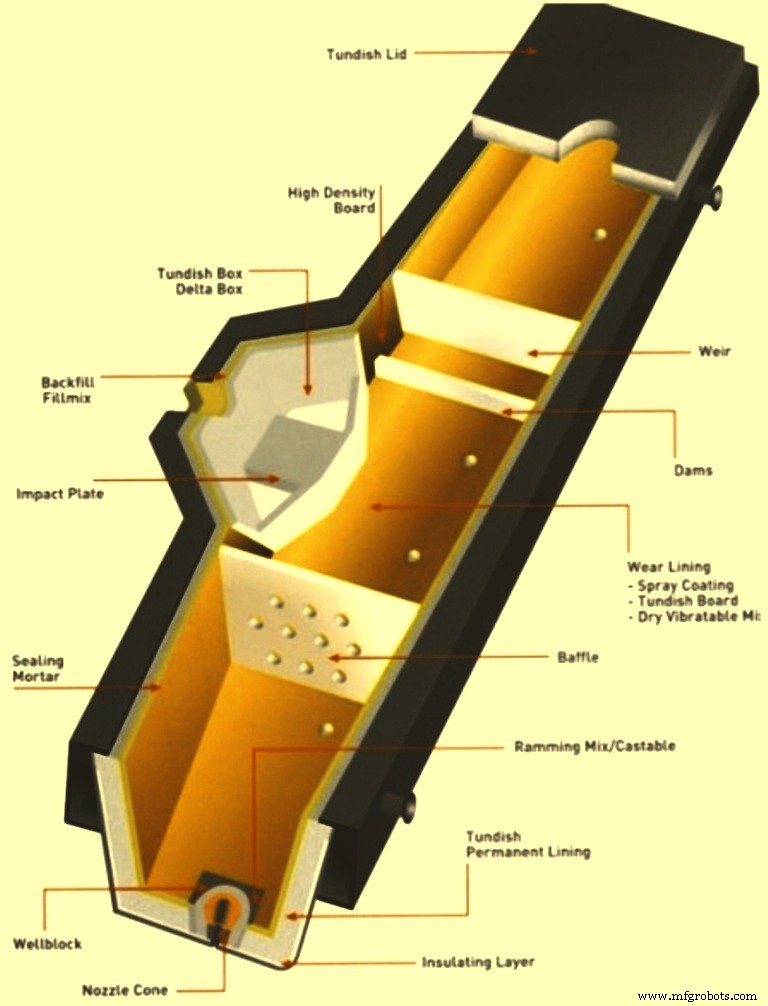
Fig 1 Typische gietkruik samen met zijn refractarimaterialen
Het refractaire voeringsontwerp en de kwaliteit van de gebruikte refractarimaterialen voor voering hebben grote invloed op de operationele parameters van CC machines zoals oververhittingsvereisten, snelheid van de machine, verschijnselen als initiële koude lopende stoper, mond verstopping, gietkruik doorbraak etc. Vanwege de extreme temperaturen, moeten refractaire voeringen van de gietkruik ontworpen zijn om thermische schok te weerstaan, thermisch verlies te voorkomen, oxidatie te voorkomen, en erosie en corrosie te weerstaan terwijl het vloeibare staal ontheemd blijft van ongewenste onzuiverheden. Selectie van refractarimaterialen voor een gietkruik is ook kritisch vanwege lange gietsequentie, snellere gietkruik omlooptijd, hogere campagne levensduur, schoonheid van staal, en omdat gietkruik refractarimaterialen hoge specifieke kosten vormen in CC operatie.
Het gietkruik voeringsmateriaal heeft een directe invloed op de kwaliteit van het vloeibare staal, aangezien het dicht bij de solidificatie fase is. De gietkruik werkvoering blijft in contact met staal en erosie begint aan het vloeibare staal-lucht interface met fluctuatie van vloeibaar staal niveau in de gietkruik. Verschillende metallische oxiden aanwezig in het vloeibare staal zijn de primaire erosieve agenten voor de gietkruik refractaire voering. Slag die in contact komt met gietkruik refractair tijdens gieten en het gietkruik bedekpoeder zijn ook verantwoordelijk voor de erosie. Het startpunt van erosie is de vorming van 'haarkruiken' aan het vloeibare staal-lucht interface door thermische spalling. Penetratie van vloeibaar staal en slag vindt plaats door deze haarkruiken en vervolgens treedt erosie op. Verder kunnen complexe interacties aan het refractair-vloeibaar staal interface ook de staalkwaliteit beïnvloeden door de vorming van inclusies. Lagere erosie van werkvoering zorgt voor minder niet-metallische inclusies in het staal.
De refractaire voering van een gietkruik heeft een gedefinieerde levensduur afhankelijk van de kwaliteiten van de voering en de typen gietkruik slag. Chemische reactie tussen de refractaire werkvoering laag en de gietkruik slag is erg belangrijk met name in het geval waar er hoge sequentie gieten is. De refractaire werkvoering in de gietkruik wordt blootgesteld aan verschillende spanningen voortvloeiend uit de thermo-chemische belasting. De slag chemie en slag viscositeit spelen een belangrijke rol in de slijtage van de refractaire voering. In de praktijk varieert gietkruik slag samenstelling wijd zelfs gedurende een enkele sequentie. Daarom geeft geen van de refractaire samenstellingen goede prestaties met alle typen gietkruik slagen die normaal tijdens de operatie worden tegengekomen.
Het is gewenst dat de gietkruik refractaire voering een aantal verschillende functies vervult waaronder weerstand tegen vloeibaar staal (hoge solidus temperatuur), weerstand tegen gietkruik slag, lage warmtegeleiding (goede thermische isolatie eigenschappen), goede stabiliteit (geen erosie van refractair tijdens gieten), hoge weerstand tegen thermische schok, chemische inertie, na gebruik afvoerbaar, en redelijk in prijs. Verder moet gietkruik refractaire voering lage zuurstofpotentieel hebben, goede mechanische weerstand, lage waterstofopname door staal, en gemakkelijk deskuillen.
Er zijn diverse gietkruik refractaire voeringspraktijken in gebruik. Deze omvatten (i) steen voering, (ii) instortbare voering, (iii) gietkruik plank voering, (iv) bespuitbare gietkruik voering, en (v) droge gietkruik voering. Elke praktijk heeft zijn voor- en nadelen zowel in termen van operaties als impact op staalkwaliteit. Deze gietkruik voeringspraktijken worden hieronder beschreven.
Steen Voering
Steen voering van gietkruik kwam in bestaan samen met de introductie van CC technologie voor gieten van vloeibare stalen in de jaren '60. Dit is basisweg een uitbreiding van pan refractaire praktijken naar de gietkruik. In dit type voering worden normaal hoge alumina stenen gebruikt. De stenen zijn na voorverwarmen in direct contact met vloeibaar staal.
De voordelen van dit type voering zijn laag risico op opname van waterstof door vloeibaar staal, lage voorraad, geen investering in gespecialiseerde voeringsapparatuur, en laag risico op voering uitspoelen.
Nadelen van steen voering zijn vereiste van intensieve uitharding, lange gietkruik voorbereidingstijd, hoge arbeidsintensiviteit, slechte isolatie, hoge warmtegeleiding leidend tot hoger temperatuurverlies, geen mogelijkheid van koude start, kans op gietkruik doorbraak door aanwezigheid van zwakke vochten, moeilijke stripping van gebruikte voering, en de vereiste van grote aantallen gietkruiken.
Instortbare Voering
Instortbare voeringen in gietkruik werden initieel geïntroduceerd door de Japanse staalindustrie om de problemen van de steen voering te overwinnen. In deze methode wordt het droge refractaire poeder van de juiste samenstelling na vloeibaarmaking overgebracht en geïnstalleerd op de gietkruik wand door gebruik van een instortmachine om een monolithische voering te verkrijgen. Initieel waren dit alumino-silicaten gebaseerd en later omgezet naar basisch type (magnesiet gebaseerd) om te helpen bij de metallurgische praktijk. Conventionele gietkruik instortmaterialen zijn ontworpen om een lage sterkte te hebben tussen 1000 °C tot 1250 °C.
Deze eigenschap helpt bij de vorming van een zwakke zone tussen de reserve voering en de gesinterde zone, wat op zijn beurt gemakkelijke deskuilling vergemakkelijkt. Een van de veel nadelen van gietkruik instortmateriaal is de krimp bij hoge temperatuur die de prestaties van instortmateriaal verslechtert. Een hoge krimp veroorzaakt hoge spanning en daaropvolgende kruikvorming tijdens de operatie terwijl een lage krimp een barrière kan zijn voor gemakkelijke deskuilling.
Dit type voering biedt een monolithische vochtloze structuur en relatief verbeterde deskuillingsoperaties maar weinig wordt gewonnen wat betreft de voorverhitings tijden of warmteverliezen vanwege de hoge dichtheid van de geïnstalleerde voeringen. Dit type voering heeft de neiging te kraken en te spallen tijdens snelle voorverhitting en daarom kan de gietkruik met de instortbare voeringen niet onderworpen worden aan koude start praktijken.
De voordelen van instortbare voering zijn laag risico op opname van waterstof door vloeibaar staal, lage voorraad, geen vochten, minder arbeidsintensief, relatief gemakkelijke installatie in minder tijd, en relatief minder moeilijk te deskuillen.
Nadelen van dit type voering zijn vereiste van intensieve uitharding, hoog afval vanwege terugslag verliezen, slechte isolatie, geen mogelijkheid van koude start, hoog risico op uitspoelen, lage thermische stabiliteit, stofproblemen, energie-intensief, hoge kosten, moeilijkheden bij toepassen van variabele dikte, en investering nodig voor instortapparatuur.
Gietkruik Plank Voering
Kort na de introductie van continu gieten werd beseft dat een type afvoerbare voering vereist was om de refractaire kosten te verlagen en de thermische isolatie te verbeteren. Stenen en conventionele instortproducten waren onbetrouwbaar en booden geen thermische isolatie. De introductie van lage dichtheid, afvoerbare, voorvervormde en vooruitgeharde gietkruik planken in midden jaren '70 bood goede thermische isolatie en laag refractaire verbruik. Echter de gietkruik plank voeringen hebben het nadeel van hogere bemanning en tijd vereist voor hun voorbereiding.
Deze voering met silica (SiO₂) gebaseerde planken is populair geworden in gebieden waar arbeidskosten laag zijn en toepassingstechnologieën niet direct beschikbaar zijn. De populariteit van gietkruik plank voering is ook te danken aan de lage kosten, geen investeringsbehoefte in apparatuur, en gemakkelijke deskuilling. Het gebruik van SiO₂ gebaseerde planken laat alleen koude start praktijk toe. Tijdens jaren '80 werden magnesiet (MgO) gebaseerde planken geïntroduceerd om te voldoen aan de vereiste van voorverhitbaarheid voor een warme start praktijk wat nodig is voor lage waterstof overwegingen in de fabricage van hoge legering kwaliteits stalen. SiO₂ planken worden gebruikt voor zachte stalen en MgO planken voor speciale stalen en voor stalen met hoge calcium inhoud. De reden is dat silica aangevallen wordt door kalk, alumina en ijzeroxide aanwezig in het staal.
De voordelen van de gietkruik plank voering omvatten minder gietkruik voorraad, lage waterstof opname in geval van planken met warme start, uniforme vorm van de voering, geen uitharding nodig, goede isolatie, mogelijkheid van koude start en dus energiebesparing, gemakkelijkere deskuilling, lage energievereiste, geen investering nodig in apparatuur, laag risico op uitspoelen, en betere werkomgeving.
De nadelen van gietkruik plank voering omvatten aanwezigheid van vochten, zand achtergrond, gevaar van waterstof opname in geval van koude start, arbeidsintensief, behoefte aan hoge voorraad, probleem van hantering/breuk, en hoge kosten in geval van magnesiet gebaseerde planken.
Bespuitbare Gietkruik Voering
De bespuitbare gietkruik voering werd voor het eerst in 1982 ontwikkeld en wordt wijd gebruikt sinds de tweede helft van de jaren '80. Momenteel wordt het in meer dan 50% van de gietkruiken over de wereld gebruikt. Dit type voering combineert met succes veel van de voordelen van gietkruik plank voering en instortbare voering, terwijl de nadelen als vochten, zand achtergrond, terugslag verliezen, stofproblemen, en slechte isolatie etc. worden geëlimineerd. De kwaliteit van de voering is afhankelijk van de vaardigheid van de spuitoperator en de droogapparatuur.
Bij bespuitbare gietkruik voering wordt een dikke slurrie van refractaire materialen grondig gemengd en getransporteerd en aangebracht op de gietkruik na verstuiving met gecomprimeerde lucht. De gebruikte refractaire materialen zijn hoofdzakelijk MgO en SiO₂. De MgO inhoud is meestal in het bereik van 70% tot 90% met de balans percentage SiO₂. Voor langere duur van sequentie gieten is een hogere hoeveelheid MgO samen met een hogere dikte van de voering nodig. De voeringsoperatie kan ook uitgevoerd worden met robotische toepassingssysteem.
Omdat homogene menging in deze voering gedaan wordt voordat het product wordt aangebracht, is de incorporatie van speciale chemische additieven mogelijk wat helpt de thermische stabiliteitseigenschappen van de voering te verbeteren en goede flexibiliteit te geven. Voor chemische binding in de gespoten massa is voorverwarmen op ongeveer 1000 °C nodig.
Bespuitbare gietkruik voering heeft significante voordelen van lagere dichtheid van de voering en betere controle van de voeringsdikte vergeleken met de instortbare voeringen. In dit type voering worden normaal vezels en andere chemicaliën aan de refractaire massa toegevoegd. De voering wordt voorverhit in geval van warme start gietkruik, of wordt toegestaan af te koelen tot kamertemperatuur en als koude start gietkruik genomen. De voeringsintegriteit moet gewaarborgd worden tijdens uitharding en dit vereist aanbrenging van het voeringsmateriaal op de gietkruik permanente voering nadat de temperatuur lager is dan 100 °C. Omdat het een nat proces is met gebruik van tot 30% water en met de aanwezigheid van slangen en overspattingen, creëert het proces arbeidsomstandigheden en veiligheidskwesties.
De voordelen van bespuitbare gietkruik voering omvatten laag risico op waterstof opname, afwezigheid van vochten, lagere voorraad, minder arbeidsintensief, gemakkelijk te deskuillen, goede isolatie-eigenschappen, mogelijkheid van koude start, en controleerbare voeringsdikte.
Nadelen van voering omvatten vereiste van investering in apparatuur, behoefte aan intensieve uitharding, en matig risico op uitspoelen.
Droge Gietkruik Voering
Droge gietkruik voering werd op hetzelfde moment ontwikkeld als bespuitbare gietkruik voering. Echter, de hoge prijs van fenolhars poeder en geassocieerde gezondheids- en veiligheidskwesties hebben ertoe geleid dat droge gietkruik voeringen slechts in een handjevol staalfabrieken gebruikt worden. Recent hebben harsvrije binder systemen (natriumsilicaat binder, of glucose binder) eventuele gezondheids- en veiligheidskwesties geëlimineerd en bovendien is de tweede generatie droge gietkruik producten geïntroduceerd met aanzienlijk verminderde gietkruik voorbereidingstijd.
Droge gietkruik voeringsproces verschilt van andere voeringsprocessen aangezien het in droge poedervorm wordt aangebracht en geen toevoeging van water vereist. Normaal maakt deze voering gebruik van een harsbinding. De toegevoegde hars geactiveerd door het toepassen van een kleine hoeveelheid warmte. De vorming van de voering wordt uitgevoerd door gebruik van een vormer en het voeden van het droge poeder in de ruimte tussen de permanente voering en de vormer. Speciale droogregeling is vereist voor het drogen van deze massa op ongeveer 300 °C gedurende 24 uur om polymerisatie van hars te ontwikkelen wat sterkte geeft. Voor de activatie van de hars om een binding te ontwikkelen is hete lucht van ongeveer 400 °C nodig.
De behoefte aan vibratie van het droge poeder hangt af van het product dat wordt gebruikt. De droge gietkruik voering heeft relatief lagere isolatie vanwege de hogere dichtheid. Het heeft de dienst van de kraan van de gietkruik baai nodig voor de installatie. In het geval van droge voering, aangezien geen water gebruikt wordt, is er geen directe adhesie aan de permanente gietkruik voering. Dit helpt bij goede deskuilling en verlengt de levensduur van de gietkruik voering.
Een voordeel van droge gietkruik voering is dat het langzame waterstof opname in het staal garandeert omdat het geen water voor toepassing vereist. Ongeveer 0,7-0,9 ppm waterstof opname wordt gerapporteerd vergeleken met 1,8-2,4 ppm in bespuitbare gietkruik voering. De gladde afwerking op een droge voering en vermogen om consistent de voeringsgeometrie te reproduceren biedt verbeteringen in staalkwaliteit en betere erosieweerstand resulterend in de potentie om sequentielengtes te verhogen. Aangezien dit type product een vrijstroomend poeder is, is installatieapparatuur relatief eenvoudig en gemakkelijk te onderhouden. Andere voordelen van droge voering zijn een monolithische voering, lagere voorraad, minder arbeidsintensief, lagere gietkruik voorbereidingstijd, lager risico op uitspoelen, gemakkelijk te deskuillen omdat er geen directe adhesie is aan permanente voering, milieuvriendelijke toepassing, mogelijkheid van lange sequentie, en gemakkelijke en snelle installatie.
Nadelen van de voering omvatten hoge investering nodig, lagere isolatie en afhankelijkheid van winkel kraan.
Productieproces
- Geavanceerde automatisering & modellering in continu staalgieten
- Optimalisatie van refraktaire voering voor maximale beschikbaarheid in basische zuurstofovens
- Optimaliseren van Continu Gieten met Luchtmistkoeling: Efficiëntie & Kwaliteit
- Premium continu gietmouldpoeders voor superieure staalproductie
- De toepan: sleutel tot kwaliteit bij continu staalgieten
- Essentiële Gids voor Continu Gieten van Staal: Proces & Voordelen
- Staalkwaliteit verbeteren met contactloze elektromagnetische roeren bij continu gieten
- Kokken: Het cruciale onderdeel bij continu staalgieten
- Hoogovenschacht Refractaire Voering: Bescherming van Schillen voor Continu Bedrijf
- Geavanceerde secundaire koeltechnieken voor optimale continue gieting
- De Ultieme Gids voor Precisiegieten: Technieken & Toepassingen