



Zandgieten Uitgelegd: De Fundamenten van Metaalvormfabrikatie
Hoe complexe gietstukken te vormen met zandvormen
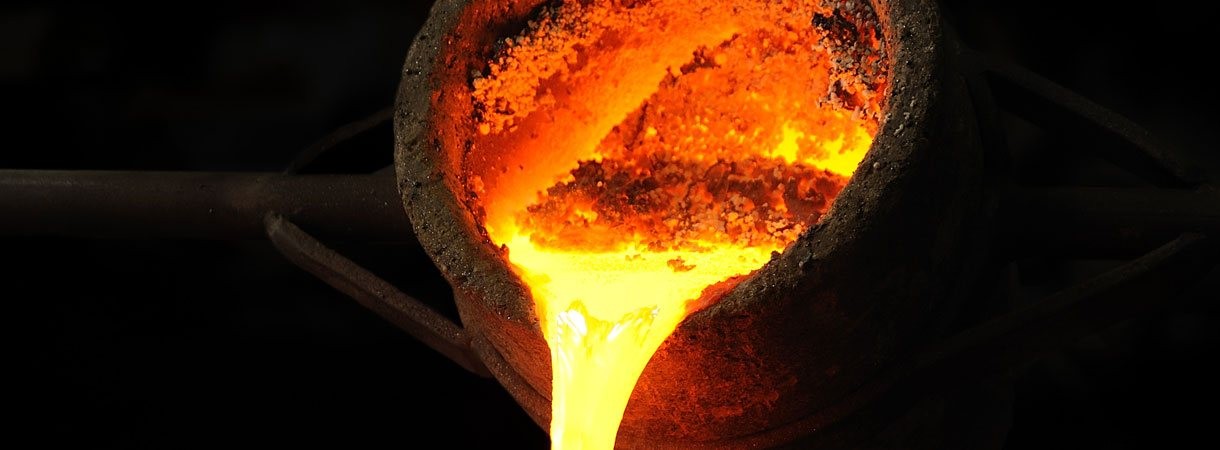
Zandgieten is een proces dat niet-herbruikbare zandvormen gebruikt om metaalgietstukken te vormen. Aan de ene kant is gieten een bedrieglijk simpel productieproces: iedereen die ooit zandkastelen op het strand heeft gemaakt, weet dat zand gebruikt kan worden om gedetailleerde vormen te maken. Echter in een gieterei, met de hitte van vloeibaar metaal, moeten veel factoren overwogen worden voor succes. Gieten wordt gebruikt om metalen componenten van alle maten te maken, variërend van enkele ons tot verschillende tonnen. Zandvormen kunnen gevormd worden om gietstukken te creëren met fijn exterieurdetail, binnenkernen, en andere vormen. Bijna elk metaallegering kan zandgegoten worden. Holtes worden gemaakt in bevochtigd zand, gevuld met vloeibaar metaal, en gelaten om af te koelen.
Wat is Vormzand?
Vormzand heeft drie belangrijke voordelen over andere vormmaterialen:
- het is goedkoop,
- het is gemakkelijk te recyclen, en
- het kan extreme hoge temperaturen weerstaan.
Zandgieten is een van de wenige beschikbare processen voor metalen met hoge smelttemperaturen zoals stalen, nikkel en titanium. Vanwege zijn flexibiliteit, hittebestendigheid, en relatief lage kosten, is zandgieten het meest gebruikte gietproces.
Gietstukken worden geproduceerd door vloeibaar metaal in een vormholte te gieten. Voor een succesvol gietstuk moet de vormholte zijn vorm behouden tot het metaal afgekoeld en volledig verstijfd is. Puur zand valt gemakkelijk uiteen, maar vormzand bevat bindmiddelen die de vermogen om hitte te weerstaan en vorm te behouden vergroten.
Groenzand (een agregaat van zand, gepulveriseerde steenkool, bentoniet klei, en water) is traditioneel gebruikt in zandgieten, echter moderne chemisch gebonden vormsystemen worden populairder. Het meest gebruikte gietzand is silica (SiO2).
Eigenschappen van Vormzand
Sterkte
Het vermogen van de zandvorm om zijn geometrische vorm te behouden onder de condities van mechanische spanning.
Permeabiliteit
Het vermogen van een zandvorm om de ontsnapping van gassen en stoom tijdens het gietproces toe te staan.
Vochtgehalte
Vochtgehalte beïnvloedt de sterkte en permeabiliteit van een vorm: een vorm met te weinig vocht kan uiteenvallen, terwijl een vorm met te veel vocht stoombellen kan laten vangen in het gietstuk.
Vloeibaarheid
De capaciteit van het zand om kleine holtes in het model te vullen. Hoge vloeibaarheid creëert een nauwkeurigere vorm, en is dus nuttig voor gedetailleerde gietstukken.
Korrelgrootte
De grootte van de individuele deeltjes zand.
Korrelvorm
Deze eigenschap evalueert de vorm van de individuele zandkorrels op basis van hoe rond ze zijn. Over het algemeen worden drie korrelcategorieën in gietereizand gebruikt:
- Ronde Korrel zanden bieden relatief slechte bindingssterkte, maar goede vloeibaarheid en oppervlakteafwerking.
- Hoekige Korrels hebben grotere bindingssterkte door vergrendeling, maar slechtere vloeibaarheid en permeabiliteit dan ronde korrel zanden.
- Sub-hoekige Korrels zijn de middenweg. Ze bezitten betere sterkte en lagere permeabiliteit ten opzichte van ronde korrels, maar lagere sterkte en betere permeabiliteit dan hoekige korrels.
Instortbaarheid
Het vermogen van het zandmengsel om onder kracht in te storten. Grotere vorminstortbaarheid laat het metalen gietstuk vrij krimpen tijdens verstijving, zonder risico op hete scheuren of barsten.
Refractaire Sterkte
De vorm mag niet smelten, branden, of scheuren als vloeibaar metaal erin gegoten wordt. Refractaire sterkte meet het vermogen van vormzand om extreme hitte te weerstaan.
Herbruikbaarheid
Het vermogen van vormzand om hergebruikt te worden (na zandconditionering) om andere zandgietstukken in volgende productie-operaties te produceren.
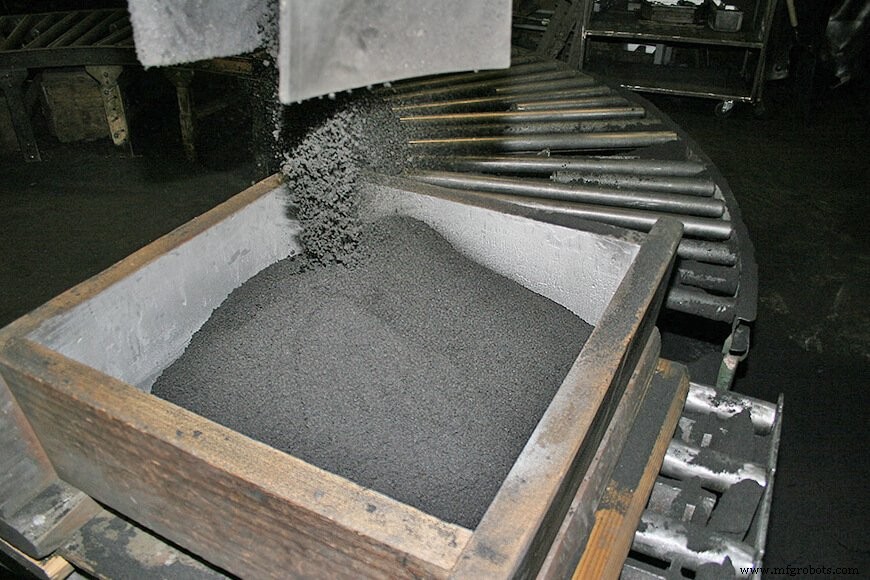
Veel eigenschappen van vormzand hangen af van de korrelgrootte en verdeling van zanddeeltjes: kleine korrelgrootte verhoogt vormsterkte, maar grote korrelgrootte is meer permeabel. Fijnkorrelig zand levert gietstukken met een goede oppervlakteafwerking op, maar bezit lage permeabiliteit, terwijl grofkorrelig zand het tegenovergestelde biedt.
Speciale additieven of bindmiddelen kunnen aan het basisagregaat van zand, klei, en water toegevoegd worden om de cohesie te vergroten. Deze bindmiddelen kunnen ofwel organisch of anorganisch zijn. Veelvoorkomende bindmiddelen zijn granen, gemalen pech, zeekool, gilsonite, brandstofolie, houtmeel, silicameel, ijzeroxide, perliet, melasse, dextrine, en eigen materialen.
De perfecte combinatie vinden is niet makkelijk. Sommige eigenschappen van een zandagregaat zijn tegenstrijdig: een vormzand met grotere instortbaarheid heeft minder sterkte, en een met grotere sterkte heeft minder instortbaarheid. Afwegingen zijn vaak nodig om een compromis te bereiken dat geschikte eigenschappen biedt voor het specifieke onderdeel en giettoepassing. Precieze controle van vormzandeigenschappen is zo essentieel dat zandlaboratoria een veelvoorkomende toevoeging aan moderne gietereien zijn geworden.
Onderdelen van een Zandgietvorm
Een metalen gietstuk wordt gevormd door de vorm die gebruikt wordt om het te produceren – een goede vorm is een voorwaarde voor een goed gietstuk. Vormen hebben meerdere onderdelen die samenwerken om het eindproduct te beïnvloeden.
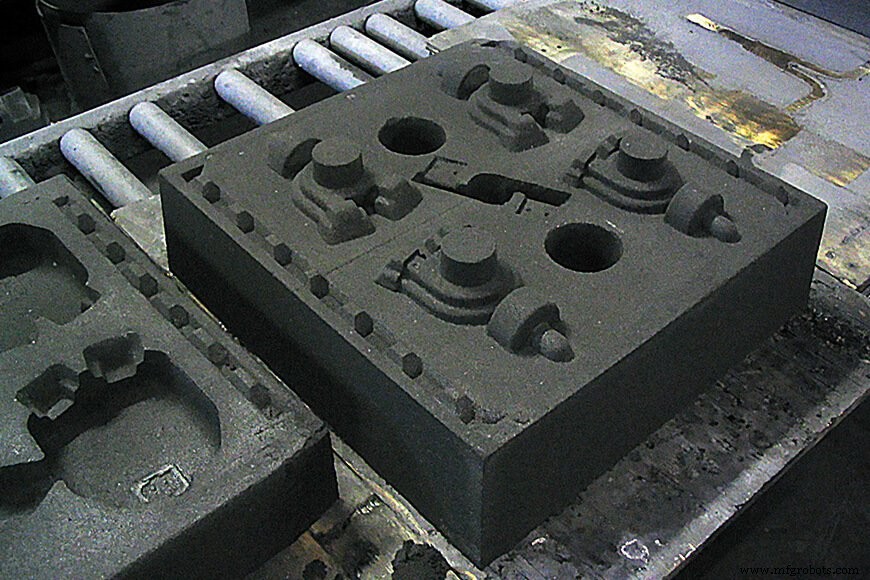
De vormholte wordt gevormd door het model, een volwassen model van het onderdeel dat een indruk in de zandvorm maakt. Sommige interne oppervlakken zijn niet in het model opgenomen, en worden in plaats daarvan gecreëerd door aparte kernen.
Een kern is een zandvorm ingevoegd in de vorm om de interieur van het gietstuk te vormgeven, inclusief kenmerken zoals gaten of doorvoeringen. Kernen worden meestal gemaakt van vormzand zodat ze uit het gietstuk uitgechud kunnen worden. Een kernafdruk is een regio toegevoegd aan het model, kern, of vorm om de kern in de vorm te lokaliseren en te ondersteunen.
Verdere kernondersteuning wordt geboden door chaplets – kleine metalen stukjes die tussen de kern en het holteoppervlak bevestigd worden. Om die ondersteuning te behouden, moeten de chaplets samengesteld zijn uit een metaal met een dezelfde of hogere smelttemperatuur dan dat van het metaal dat gegoten wordt. Na verstijving zullen de chaplets in het gietstuk ingesloten zijn.
Zandkernen kunnen geproduceerd worden met veel van dezelfde methoden als zandvormen: zoals vormen gevormd worden door een model, worden zandkernen gevormd door een kernkast; ze zijn vergelijkbaar met een vorm en kunnen van hout, kunststof, of metaal gemaakt zijn. De kernkasten kunnen ook meerdere holtes bevatten om verschillende identieke kernen te produceren.
Een riser is een extra holte in de vorm ontworpen om overtollig metaal te bevatten. Het voorkomt krimpholtes in het hoofdgietstuk door vloeibaar metaal aan de vormholte te voeden terwijl het verstijft en krimpt.
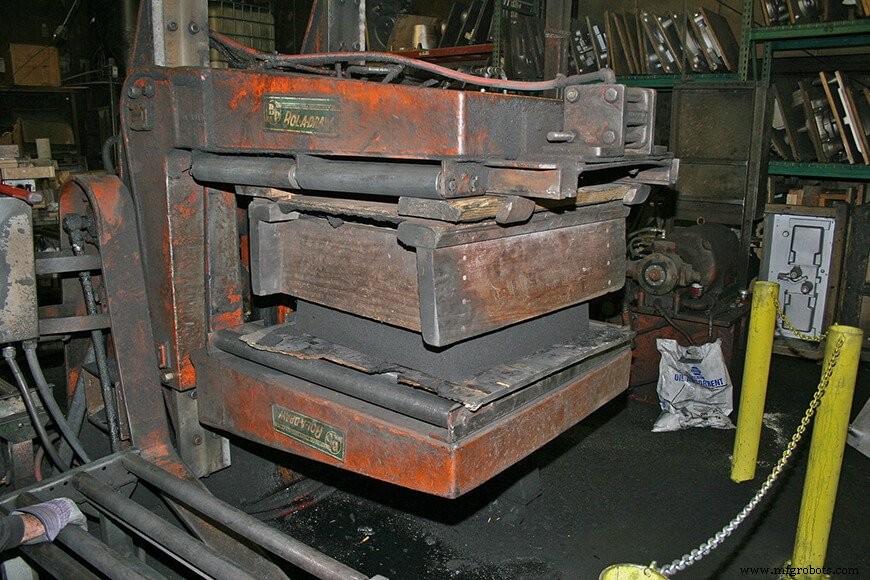
De gehele zandvorm zit in een doos genaamd de vormkast. In een twee-delige vorm, wat typisch is voor zandgieten, wordt de bovenste helft (bevattende de bovenhelft van het model, vormkast, en kern) de kop genoemd. De onderste helft heet de trek. De scheidingslijn is de lijn of het oppervlak dat de kop en trek scheidt.
Hoe een Zandgietstuk te Maken
Zandgieten omvat vier basisstappen: de zandvorm samenstellen, vloeibaar metaal in de vorm gieten, het metaal laten afkoelen, dan het zand weghalen en het gietstuk verwijderen. Natuurlijk is het proces complexer dan het klinkt.
De eerste stap van vormmontage is de trek deels met zand vullen. Het model, kernafdruk, kernen, en gietstelsel worden nabij de scheidingslijn geplaatst. De kop wordt dan gemonteerd aan de trek. Extra zand wordt op de kophelft gegoten tot het model, kern, en gietstelsel bedekt zijn, en dan wordt het zand gecompacteerd door trilling of mechanische middelen. Overmaat zand wordt verwijderd met een afstrijkbalk.
Nu de vorm gevormd is, wordt de kop van de trek verwijderd zodat het model uit de vorm geëxtraheerd kan worden.
Modelextractie wordt zorgvuldig uitgevoerd om het breken of vervormen van de net gevormde vormholte te voorkomen. Dit wordt vergemakkelijkt door een onttrekkingsschuining te ontwerpen: een verticale tap loodrecht op de scheidingslijn. De onttrekkingsschuining is meestal ten minste 1°. Hoe ruwer het oppervlak van het model, hoe meer schuining gegeven moet worden.
Voordat het met vloeibaar metaal gevuld kan worden, moet de complete vorm voorbereid worden; de vormholte wordt vaak gesmeerd met vormwassen om gietstukverwijdering te vergemakkelijken. Dan worden de kernen gepositioneerd, extra vormmaterialen zoals koop touw toegevoegd om afloop te voorkomen, en de vormhelften gesloten en stevig gespannen; de kop en trek secties behouden de juiste uitlijning met behulp van pennen en geleiders.
De vormhelften moeten veilig blijven zodat vloeibaar metaal niet door de scheidingslijn kan lekken. Voor het gieten van vormkastloze vormen, worden houten of metalen giet jassen vaak rond de vorm geplaatst en gewichten op de bovenkant gezet om de kop te voorkomen op te tillen.
Vloeibaar metaal gaat de vormholte in via een gietstelsel: vloeibaar metaal wordt in een vorm gegoten via de gietbeker, gaat door de spruit (het verticale deel van het gietstelsel), en dan door de loopkanalen (horizontale delen). Opgebouwde gassen en verplaatste lucht ontsnappen door ventilaties. De meerdere punten waar metaal in de vormholte vanuit de loopkanalen wordt geïntroduceerd, heten de toeloopen.
Na afkoeling van het gietstuk, wordt het uit de zandvorm gebroken. Het proces van het verwijderen van zand van de gietstukken heet uitschudden. Het gietstuk kan handmatig of door geautomatiseerde machines verwijderd worden. Trillingstafels en draaiende trommels worden veel gebruikt.
Er zijn variaties op dit basiproces afhankelijk van het model, vormkast type, en mechaniseringsniveau:
- Bankvormen is gewenst voor kleine klussen. De hele operatie wordt op een bank van gemakkelijke hoogte uitgevoerd.
- Vloervormen wordt gebruikt voor middellage en grote klussen. Zoals de naam suggereert, wordt de vorm op de vloer gezet voor het gieten.
- Machinevormen wordt ingezet voor massaproductie. Machinevormen bespaart arbeid en biedt superieure nauwkeurigheid en uniformiteit, wat het mogelijk maakt toleranties binnen smalle marges te handhaven bij een hoge snelheid. De primaire operaties die uitgevoerd worden door vormmachines zijn: indampen van het vormzand, omdraaien van de vorm, toeloop vormen, rappen van het model en het intrekken ervan.
Recyclen van Vormzand
Na het zand van een voltooien gietstuk is afgeschud, worden de klonters afgekoeld en gekruist. Alle deeltjes en metaalkorrels worden verwijderd, vaak met hulp van een magneetveld. Alle zand en bestanddelen worden gezeefd met schudders, draaischermen, of trillingsschermen. Schoon zand kan dan weer geïntroduceerd worden aan het begin van de vormzandproductiecyclus.
Vormzanden worden bereid in mengmachines (mullers), die het zand, bindmiddel, en water mengen. Aeratoren worden in combinatie gebruikt om het zand los te maken om het meer vormgeefbaar te maken.
Klaar zand wordt aan de vormvloer geleverd, meestal door schopwagens of bandtransporten, waar het in vormpjes gevormd wordt; de vormpjes kunnen op de vloer geplaatst of door bandtransporten naar een gietstation geleverd worden. Na het gieten, worden de gietstukken van het hechtende zand verwijderd op een uitschudstation. Het gebruikte zand, op zijn beurt, wordt teruggebracht naar de opslagbakken door bandtransport of andere middelen.
Gietzand wordt typisch gerecycled en hergebruikt door vele productiecycli. Volgens industrieschattingen worden jaarlikjs ongeveer 100 miljoen ton zand in productie gebruikt. Van dat aantal worden alleen vier tot zeven miljoen ton weggegooid, en zelfs dat zand wordt vaak door andere industrieën gerecycled.
Zandvormprocessen en Methoden
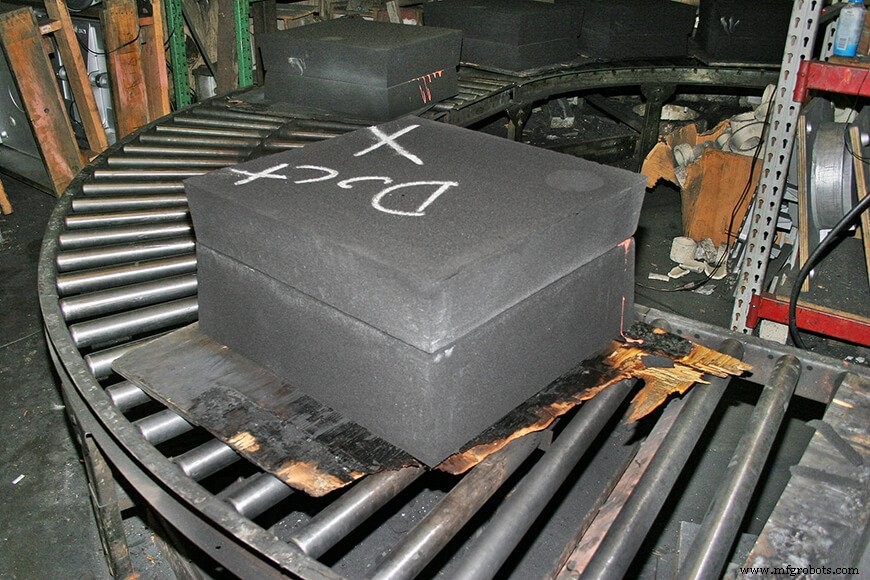
Groenzandvormen
Een typisch groenzandmengsel bevat 89 procent zand, 4 procent water, en 7 procent klei. Groenzand is een industrie-favoriet vanwege de lage kosten en solide algehele prestaties. Het "groen" in groenzand verwijst naar het vochtgehalte dat aanwezig is in het mengsel tijdens het gieten.
Groenzandvormen hebben voldoende sterkte voor de meeste zandgiettoepassingen. Ze bieden ook goede instortbaarheid, permeabiliteit, en herbruikbaarheid. De hoofdproblemen ontstaan door het vochtgehalte. Te veel vocht kan defecten in het gietstuk veroorzaken, met de vochttolerantie afhankelijk van het metaal dat gegoten wordt.
Koud Verhardingsprocessen
Soms worden niet-traditionele bindmiddelen gebruikt in industriële zandgieten. Conventionele gietbindmiddelen vereisen hitte om te verharden, terwijl deze alternatieve bindmiddelen chemisch bij kamertemperatuur binden wanneer gemengd met zand – vandaar de term koud verhardingsprocessen. Technisch geavanceerd, zijn deze relatief recente zandgietprocessen in populariteit groeiend. Koud verhardingsprocessen zijn duurder dan groenzandvormen, maar produceren gietstukken met uitzonderlijke dimensionale nauwkeurigheid.
Schilvormen
Schilvormgieten is een relatief recente uitvinding in vormtechnieken voor massaproductie en gladde afwerking; het werd eerst door Duitsland gebruikt tijdens de Tweede Wereldoorlog. Het vormmateriaal is een mengsel van droog, fijn silica zand met minimaal kleigehalte en 3-8 procent thermohardende hars (fenolformaldehyde of siliciumvet). Wanneer het vormmengsel op het verwarmde modelplaat valt, wordt een harde schil van ongeveer 6 mm dikte gevormd. Om de schil volledig te verharden, moet het verhit worden tot 440 tot 650°F (230 tot 350°C) voor enkele minuten.
Maatwerk Gietdiensten
Reliance Foundry werkt samen met klanten om het model en de vormmethode te ontwerpen voor elk maatwerk gietstuk. Vraag een offerte aan om meer informatie te krijgen over hoe onze gietdienst uw projectvereisten kan matchen.
Gerelateerde Artikelen
- Diepgang Gietgids: De Levenscyclus van een Gietstuk serie
- American Foundry Society. "Sand Molding Processes".
Afbeeldingscredits
- Vormkast vullen: OKFoundry, CC BY 2.0, via Flickr
- Kop getrokken uit vormkast: OKFoundry, CC BY 2.0, via Flickr
- Open zandvorm: OKFoundry, CC BY 2.0, via Flickr
- Gesloten vorm: OKFoundry, CC BY 2.0, via Flickr
Productieproces
- CI Gieten uitgelegd: Samenstelling, kleur en scheurpreventie
- Vormzand uitgelegd: Samenstelling, toepassingen en voordelen in zandgieten
- Gietpersmachines: werking, typen en voordelen
- Groenzand vs. harszand gieten: Welk proces levert betere kwaliteit en kostenefficiëntie?
- Zandgieten vs Smeden: de juiste metaalfabricatiemethode kiezen
- Zandgieten uitgelegd: een bewezen, kosteneffectieve metaalfabricatiemethode
- Zandgietapparatuur verkennen: typen en toepassingen
- Terminologie Zandgieten: Uitgebreide Gids
- Niet-verbruikbare Vormgieten Begrijpen: Typen, Voordelen En Toepassingen
- Scherpe zand begrepen: samenstelling, toepassingen en voordelen
- Zandzeven Begrepen: Cruciale Filtratie in Olie- en Mijnbouw