



Refractaire Voering van de Elektrische Boogoven: Essentiële Materialen voor Hoge-Temperatuur Staalproductie
Refractaire Voering van de Elektrische Boogoven
Refractaire materialen zijn stoffen die hoge temperaturen weerstaan zonder significante verandering in chemische of fysieke eigenschappen. Deze materialen zijn cruciaal voor de werking van de elektrische boogoven (EBO) omdat ze de vloeibare staal in de ovenbodem vasthouden zonder de ovencostructie te beschadigen. De EBO vereist diverse refractaire producten, waarvan degenen in direct contact met het vloeibare staal het belangrijkst zijn.
De keuze van refractaire materialen voor de EBO-voering hangt af van het ovontwerp. De bedrijfsomstandigheden hebben eveneens grote invloed op de prestaties. De EBO vereist chemisch basische refractairen met uitstekende weerstand tegen hoge temperaturen en thermische cycli. Moderne EBO's hebben een excentrische bodemtapgat (EBT) en vereisen gespecialiseerde refractairen. Een typische doorsnede van de EBO met de verschillende zones is weergegeven in Fig. 1.
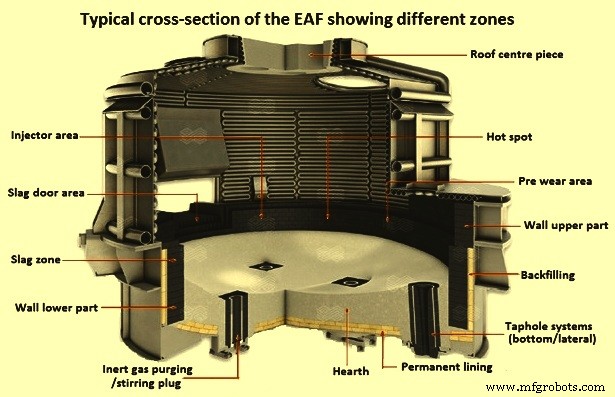
Fig. 1 Typische doorsnede van de EBO met de verschillende zones
Er zijn verschillende ontwerpkenmerken van de EBO, maar deze worden hoofdzakelijk ingedeeld in drie categorieën: (i) tapontwerp zoals zijtap of bodemtap, (ii) stroomtype zoals AC (wisselstroom) of DC (gelijkstroom), en (iii) het gebruik van aanvullende zuurstof (O₂) voor verhoogde smeltsnelheid.
Zijtap EBO's hebben een loop die zich uitstrekt vanaf de ovenzijwand voor het tappen van het vloeibare staal in de pan. De loop is refractair gevoerd, en een tapgat door de zijwand verbindt de ovenbinnenkant met de loop. Zijtap EBO's kantelen ongeveer 45 graden, wat een hogere refractaire zijwandvoering aan de tapse kant vereist. Bodemtap EBO's hebben hun tapgat door de bodemhearth-sectie en vereisen gespecialiseerde tapgat-refractairen. Bodemtap maakt een lagere taphoogte van de refractaire zijwand mogelijk door een kleinere kantelhoek van 15 tot 20 graden. Deze twee typen worden weergegeven in Fig. 2.
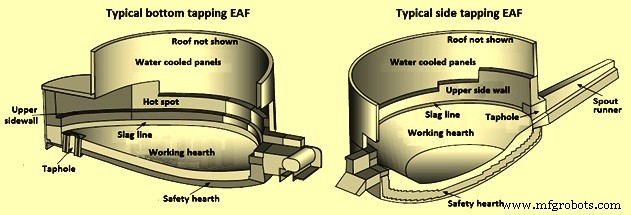
Fig. 2 Twee typen tapontwerpen
AC-ovens vereisen drie elektrodenkolommen voor de drie elektrische fasen. Deze veroorzaken verhoogde booguitstraling die op de refractaire zijwanden kan impingeren, resulterend in hittepuntjes. Deze moeten in het refractaire ontwerp worden aangepakt. AC EBO heeft ook drie gaten door het refractaire dak, waarbij het centrumgedeelte tussen de elektroden vaak een prestatielimiterende factor is. DC EBO heeft één elektrode door het dak, waarbij de boog direct naar het vloeibare staalbad gaat en contact maakt met de bodem-anode. DC EBO heeft minder booguitstraling en dus geen hittepuntjes. Het dakontwerp is eenvoudiger, maar de ovenbodem moet de bodemelektrode bevatten, wat het refractaire ontwerp vercompliceert.
Het gebruik van aanvullende O₂-lansen en -brammers voor hogere smeltsnelheid beïnvloedt het refractaire ontwerp. O₂ kan door schroot of lademateriaal worden afgebogen en op de voering impingeren, wat lokale oververhitting en verslechterde slijtage veroorzaakt. Lokale oxidiserende omstandigheden kunnen de erosie van de voering versnellen.
Slijtmechanismen van Refractairen in de EBO
EBO-refractairen worden blootgesteld aan diverse slijtmechanismen tijdens staalproductie. Het begrijpen van deze mechanismen per zone is essentieel voor een goed ontwerp en beheer van het refractaire systeem.
Corrosie
Dit is het belangrijkste slijtmechanisme. Corrosie ontstaat door chemische reacties tussen metallische oxiden (FeO, SiO₂, MnO) in de slak en de refractaire materialen. Magnesia (MgO) uit de voering lost op in vloeibare slak, met verzadigingsniveaus van 6–14%, afhankelijk van FeO-gehalte en badtemperatuur. De reactieproducten worden onderdeel van de slak. Corrosie kan worden geminimaliseerd door FeO te neutraliseren met fluxen, de O₂-inhoud van de slak te controleren, of de slak te verzadigen met MgO via externe toevoeging (bijv. gekalcinnerde dolomiet of magnesiet). Een andere methode is het gebruik van koolstofhoudende refractaire stenen. De koolstof deoxideert de corrosieve slak aan de grensvlak, wat de corrosie remt.
Oxidatie
Bij oxidatie wordt de koolstof in de voering geoxideerd door O₂ of FeO in de slak. Naarmate de koolstof reageert, daalt de koolstofinhoud en verliest het refractair aan sterkte, waarna het weggespoeld wordt. Oxidatie kan ook aan de koude zijde van de steen optreden als er gaten in de staalmantel zijn; zuurstof uit de lucht reageert dan met de koolstof en het achterste deel van de voering wordt poeder.
Erosie
Erosie is de fysieke slijtage doordat vloeibaar staal en slak over het voeringsvlak stromen en het fysiek afslijten. Dit is een veelvoorkomend mechanisme bij het tapgat, de slaklijn, de elektrodegaten in het dak en de afvoerkanalen.
Smelting
De ongeschermde elektrische boog genereert temperaturen ver boven het smeltpunt van veel refractairen. Smelting is de eenvoudige faseovergang van vast naar vloeibaar; de vloeibare fase wordt daarna weggespoeld. Dit kan een ernstig probleem zijn als het niet tijdig wordt gedetecteerd en gecorrigeerd.
Hydratatie
Door het uitgebreide watergebruik in moderne EBO's treden lekkages op. Refractairen worden eenvoudig beschadigd door water of stoom door hydratatie van MgO of kalk in het product. Hydratatie zorgt voor expansie van de individuele korrels, die groeien en barsten, wat de voering verstoort.
Spalling (Afschilfering)
Spalling treedt op bij snelle verwarming of afkoeling, wat spanningen in de voering veroorzaakt. Wanneer deze spanningen de inherent sterkte van het materiaal overschrijden, ontstaat scheuring. Kruisen scheuringen, dan vallen stukken refractair uit de voering. Dit mechanisme wordt vaak waargenomen in dakrefractairen door cyclische verwarming en afkoeling.
Zones van de EBO
Op basis van de bedrijfsomstandigheden kan de oven worden verdeeld in specifieke zones, elk met eigene refractaire eisen. De hoofd zones zijn: (i) de hearth (bodem) die het vloeibare staal en de initiële ladematerialen bevat, (ii) de slaklijn als overgangszone tussen hearth en zijwand, (iii) de bovenste zijwand boven de slaklijn en onder de watergekoelde panelen, (iv) het tapgat voor het tappen van vloeibaar staal, en (v) het dak met een refractair gedeelte (delta) voor elektrodegaten en rookgasafvoer.
Moderne EBT-ovens gebruiken doorgaans magnesiet (MgO) of magnesiet-koolstof (Mag-C) refractairen in de contactzones met vloeibaar staal. Gespecialiseerde refractairen met goede thermische schokweerstand worden gebruikt in het dak/delta, het tapgat en de loop/runner. Hieronder volgen algemene aanbevelingen per zone.
Hearth (Bodem)
De hearth houdt vloeibaar staal bij hoge temperatuur en weerstaat de impact van zware ladematerialen. Daarnaast moet het de corrosie door vloeibare slak tijdens tappen weerstaan. Een typische EBO gebruikt een tweekomponenten hearth van ~230 mm stenen als veiligheidsvoering op de bodemmantel (sub-bodem) en 300–600 mm monolithisch magnesiet als werkvoering. Sommige ovens hebben een volledig gestene hearth, waarbij monolithische materialen alleen voor reparaties dienen. Teer-geïmpregneerde MgO-stenen worden gebruikt voor de veiligheidsvoering (90–97% MgO). Deze fungeren als permanente voering en hoeven niet frequent vervangen te worden.
De monolithische werkvoering heeft ook een hoge MgO-gehalte (60–95%) en bestaat uit droog korrelmateriaal. De korrelgrootte is zo samengesteld dat het gemakkelijk gecompacteerd kan worden met vibrators tijdens installatie. Monolithische hearth-materialen bevatten meestal verontreinigingsoxiden zoals FeO om sintrering te vergemakkelijken. De hoge temperatuur van de eerste hitte zorgt voor sintrering (binding, verdichting, versterking). De voering is zo ontworpen dat het bovenste derde volledig gesinterd is, het midden gedeeltelijk, en het onderste derde niet gesinterd tegen de veiligheidsvoering. Dit laag-effect vergemakkelijkt patching: beschadigde, gesinterde magnesiet kan worden verwijderd en gerepareerd met nieuw monolithisch materiaal, dat tijdens de volgende hitte sintert.
Moderne EBO-bodemontwerpen omvatten vaak gasroerelementen die poröse refractaire materialen of tuyères door dichte refractairen vereisen om roergas aan het vloeibare staal toe te voeren. Deze gassen kunnen erosie van de hearth-refractairen veroorzaken, wat regelmatig onderhoud vereist.
Slaklijn
De slaklijn is de overgangszone tussen hearth en zijwand. Deze zone wordt blootgesteld aan hoge temperaturen door booguitstraling, oxidatie, vlamimpingement van O₂-injectie, en vooral slakaanval door hoge-temperatuurslakken met FeO, SiO₂ en MnO. De refractaire keuze moet afgestemd zijn op de verwachte slakchemie. Bij koolstofstaalproductie ontstaat kalkrijke, FeO-SiO₂-slak met een kalk:zilica-verhouding >2:1, wat basische refractairen vereist. In de slaklijn worden doorgaans Mag-C-stenen of teer-geïmpregneerde magnesietstenen gebruikt. Voor roestvrij staal kan een meer neutrale, gesmelte magnesiet-chroomsteen worden gebruikt.
Het slaklijn-ontwerp combineert stenen en monolithische refractairen. Een veelvoorkomend ontwerp gebruikt Mag-C-stenen van 300–450 mm dikte met 10–20% koolstofinhoud. De koolstoffase bestaat uit grafiet en een koolstofhoudende harsbinding. Deze hebben uitstekende weerstand tegen slakaanval en hoge temperaturen. Koolstof is echter vatbaar voor oxidatie; om dit te beschermen worden metalen poeders (aluminium, silicium, magnesium) toegevoegd die karbiden vormen met hogere oxidatiewestandheid en de stenen versterken. Deze sterkte is nodig tegen de erosieve werking van vloeibare slak en staal. Mag-C-stenen worden additioneel beschermd door monolithische refractairen. De initiële installatie dekt meestal alle of een deel van de slaklijnstenen. Door de zware omstandigheden corroderen de refractairen; additionele bescherming gebeurt door gunitieren met MgO-gebaseerde gunitiermengsels om een beschermende laag op te bouwen. Deze opbouwactiviteit moet frequent herhaald worden, afhankelijk van de zwaarte van de omstandigheden.
Bovenste Zijwand
De bovenste zijwand is gevoerd met Mag-C-stenen vergelijkbaar met de slaklijn. Deze zone wordt blootgesteld aan booguitstraling (zeer hoge temperaturen) en impingement door zwaar schroot tijdens laden. Tijdens tappen, wanneer de oven kantelt, zijn vloeibaar staal en slak in contact met de bovenste zijwand aan de tapse kant. De stenen moeten ook corrosie door slak en vlamimpingement van O₂-lansen en zuurstof-branders weerstaan. Mag-C-stenen met 5–20% koolstofinhoud zijn geschikt. Verschillende kwaliteiten en zuiverheden van magnesiet, grafiet en metalen poeders worden gebruikt. In AC EBO's met hittepuntjes in de bovenste zijwand zijn hogere kwaliteitsstenen nodig, gebaseerd op gesmelte magnesia-korrels in plaats van gesinterde. Gesmelte magnesia-stenen hebben verbeterde hoge-temperatuurweerstand, maar zijn aanzienlijk duurder.
Tapgat Refractairen
Tapgatrefractairen zijn nodig voor zowel zijtap- als bodemtap-ovens. De omstandigheden zijn vergelijkbaar: hoge-snelheidsstroming van vloeibaar staal en in mindere mate slak door een tapgat van 125–200 mm diameter. De hoge snelheid erodeert de tapgatrefractairen. Bij zijtap-ovens bestaan verschillende ontwerpen. Het simpelste laat een opening in de zijwand bij de initiële voering; na afwerking wordt een refractaire tapgathuls of een staalbuis geplaatst en de ruimte gevuld met MgO-gunitiermengsel. Een alternatief is een grote tapgatassembly met een voorgevormd tapgat, geplaatst vóór de zijwandstenen.
Tapgatrefractairen moeten van hoge kwaliteit zijn. Bij gunitiermengsel om een staalbuis moet het mengsel de hoogste kwaliteit hebben voor maximale sterkte en erosieweerstand. Bij een refractaire huls in een assembly moet deze ook hoge kwaliteit Mag-C zijn met koolstof en metalen poeders. Metallische toevoegsels bieden extra sterkte en oxidatiewerstand in deze kritieke toepassing.
De zijtap-oven heeft een loop die zich uitstrekt van het tapgat naar de pan. De loop is een voorgegoten monolithische runner-vorm in de runner-staalmantel. Als slak in het tapgat en de loop komt, wordt een MgO-gebaseerd gietbaar gebruikt voor slakweerstand. Als de praktijk slakintroductie beperkt, worden hoge-sterkte, hoge-alumina gietbaren gebruikt, die doorgaans langere levensduur hebben door betere thermische schokweerstand en hogere sterkte.
Bodemtap-ovens vereisen gespecialiseerde tapgathulzen en een eindblok. De tapgathuls zit in de hearth in een tapgat-zitassembly van steen- of voorgegoten vormen, resulterend in een ~450 mm gat door de hearth-refractairen. De huls gecentreerd, en een basisch gietbaar of rammengsel wordt in de ringopening gepakt. Tapgathulzen zijn Mag-C-blokken van hoge zuiverheid magnesia of gesmelte magnesia-korrels met 10–15% koolstof. Metalen poeders versterken voor maximale erosie- en oxidatiewerstand. Het tapgat strekt zich buiten de ovenmantel uit via een eindblok, een vergelijkbare Mag-C-steen vastgehouden door een eigencasting. Het eindblok is blootgesteld aan de omgeving en moet uitstekende oxidatie- en erosieweerstand hebben. Het eindblok is vaak de beperkende factor voor tapgatprestaties. Bij slijtage begint de tapstroom te flaren, wat heroxidatie van het vloeibare staal verhoogt. Het is dan essentieel een warme reparatie uit te voeren om het eindblok en de tapgathuls te vervangen.
Dak en Delta
EBO-dakrefractairen voor zowel AC- als DC-ovens zijn normaal hoge-alumina (70–90% Al₂O₃) voorgegoten vormen met hoge sterkte. Omdat het dak opheft en wegzwenkt tijdens laden, worden de refractairen blootgesteld aan uitgebreide thermische schok. De lagere thermische uitdijning van hoge-alumina gietbaren ten opzichte van basische gietbaren biedt een voordeel. Verder hebben hoge-alumina gietbaren hogere sterkte, wat beter weerstaat aan spanningen bij het tillen en verplaatsen. EBO-dakrefractairen duren normaal langer.
Het dak laat ook de rookgassen de oven verlaten via een kanaal. Hoewel de directe uitgang meestal watergekoeld is, is er een refractair gevoerde zone in het kanaalsysteem. Refractairen in de afvoerkanalen moeten slakmeedrag en slakslijtage van deeltjes beladen rookgassen bij hoge snelheid weerstaan. Hiervoor worden alumina-stenen (50–70% Al₂O₃) of vuurvast/alumina gunitiermengsel (40–60% Al₂O₃) gebruikt, beide met de benodigde combinatie van thermische schokweerstand en slakweerstand.
Refractairen voor DC EBO's
DC-ovens hebben speciale refractaire eisen omdat de retourelektrode meestal in de bodem zit (sommige gebruiken twee grafiete elektroden). Bij een stroomleidende bodem fungeert de refractaire voering in het centrum als anode. Een koperen plaat onder de geleidende refractair verbindt met de retour-koperen busbar. De eisen zijn: lage elektrische weerstand (bijv. <0,5 milli-ohm/m), lage thermische geleiding, en hoge slijtweerstand.
Het hearth-ontwerp moet een bodemelektrode incorporeren. De omstandigheden zijn zwaar: gelokaliseerde hoge temperaturen en intense turbulentie aan het oppervlak van de bodemelektrode. Dit vereist refractairen met hoge temperatuurstabiliteit en sterkte. Voor DC EBO's met pin- of vin-elektroden kan droog-vibreerbaar magnesiet monolithisch refractair met 5–10% koolstof worden gebruikt, maar hogere temperatuurweerstand en hogere MgO-gehalte zijn te prefereren. Monolithische materialen kunnen warm of koud geïnstalleerd worden. Onder de werkvoering wordt een driedelige Mag-C-steen geplaatst met residuele koolstofinhoud van 10–14%.
De billet-retourelektrode gebruikt 1–4 grote staalbillets (~250 mm diameter) afhankelijk van de oven grootte. De billets zijn inbed in de bodemrefractair en omgeven met basische refractaire stenen. Voor de rest van de hearth wordt een speciaal magnesiet rammengsel gebruikt om de steenzone rond de elektrode te handhaven.
De pin-type retourelektrode gebruikt meerdere metalen pennen (250–500 mm diameter) die de refractair doorpenetreren tot de bodem waar ze aan een metalen plaat bevestigd zijn. Droog magnesiet rammengsel wordt voor de gehele hearth-voering gebruikt, geramd tussen de pennen. Alternatief kan Mag-C-steen rond de anode gebruikt worden, wat de bodemlevensduur verbetert maar duurder is.
De staalvin-retourelektrode gebruikt stalen vinnen in een ring in de ovenbodem, vormende sectoren met een horizontale aardplaat en opwaartse vinnen. Droog magnesiet rammengsel wordt tussen de vinnen en voor de hearth-voering gebruikt.
Een ander ontwerp gebruikt geleidende refractairen (steen of monolithisch), een combinatie van koolstof en magnesiet, om de stroom van het bad naar de koperen verbindingen te leiden. Deze bestaan uit een complexe mengsel van hoge zuiverheid magnesiet, grafiet en metalen poeders voor de benodigde combinatie van hoge temperatuurrefractoriteit en elektrische geleiding.
Belangrijke overwegingen bij installatie in DC EBO's zijn: zoneringpatroon, hearth-contour, slaklijnlocatie, ovencapaciteit, tapgatlocatie, -grootte en -hoek, dak/delta-orientatie, uitdijtingstoelatingen, branderpoortlocatie, slakdeurconstructie, bodemroerelementen en DC-oven bodemelektrode.
Procedure voor Installatie van Nieuwe Voering in EBO
Hieronder wordt de typische procedure voor een complete nieuwe voering beschreven.
De oven wordt in horizontale positie gebracht en de mantel wordt van alle puin gereinigd. Het helpt om het exacte centrum te lokaliseren en een markering in het bodemcentrum te maken. De voorkeursconstructie is rechthoekige magnesietsteen platgelegd met basisch korrelmateriaal als vulling voor een vlak oppervlak tegen de afgeronde staalmantel. Na het positioneren van EBT-tapgatzitblokken, eventuele bodemroerelementen en rekening houdend met de bodemelektrode bij DC EBO, wordt de eerste laag sub-hearth steen droog, strak en waterpas gelegd, en droog magnesietmortel in de voegen geveegd. Extra vullmateriaal wordt rond de omtrek van deze eerste laag geplaatst en uitgeniveleerd. De tweede laag wordt onder 45 graden ten opzichte van de eerste gelegd, weer met mortel in de voegen. Dit wordt herhaald voor drie of vier platte lagen. (Er is een alternatief, minder gewenst, veiligheidsvoering-ontwerp dat twee tot vier platte lagen volgt de gekromde contour van de staalmantel. Dit kan gebruikt worden in EBO's waar de mantel een kleine sferische straal heeft en geeft een meer uniforme dikte in het monolithische hearth-materiaal).
Op de juiste hoogte worden sleutelvormige stenen gebruikt om de eerste stadionlaag te beginnen. Het is beter om te beginnen met de grootste ring 25 mm van de mantel en naar het centrum te werken. Om de ring te sluiten, wordt een sleutelsteen op een steenzaag gezaagd tot de exacte afmetingen. Als de gesneden vorm minder dan een halve steen is, worden twee gesneden vormen gebruikt. De leegte aan het einde van de laag tot de mantel wordt gevuld met korrel magnesietmateriaal. De volgende stadionring wordt op dezelfde manier geïnstalleerd. De contour van de stadionhearth op de refractaire tekening moet zorgvuldig gevolgd worden om voldoende ruimte te laten voor het monolithische hearth-materiaal met de juiste dikte.
Voor EBT-ovens is het nog kritischer om de refractaire bodemtekening precies te volgen. Er zijn gedeeltelijke ringen met varierende stralen die uitsteken in de neussectie van de oven, die waterpas gehouden moet worden. Een manier om dit te vergemakkelijken is een gat boren in de bovenste platte laag bodemsteen in het exacte centrum en een bezemstok met een spijker als mandrel gebruiken om cirkels en bogen te trekken voor de stadionringen en gedeeltelijke ringen in de neus.
Als geen monolithisch hearth-materiaal wordt gebruikt, worden de laatste een of twee lagen in de volledig gestene hearth in rowlock (op de kant) of soldier (op het eind) gelegd. Deze constructie geeft veel meer steen-op-steen contact en minimaliseert heaving in dienst. Alle lagen in hearth en stadion worden droog gelegd en met magnesietmortel geveegd.
Zodra de stadionringen voltooid zijn, worden de slaklijnstenen laag voor laag geïnstalleerd met hetzelfde sleutelconcept. De slaklijn wordt ook >25 mm van de staalmantel geïnstalleerd voor thermische uitdijting zonder spalling of heaving. Steenringen of gedeeltelijke ringen worden voortgezet in de zijwand en hittepuntjes tot de watergekoelde panelen of de top van de oven.
De deurstippen zijn een kritisch ontwerpgebied. Verschillende ontwerpen gebruiken gewone sleutelvormen in vergrendelde lagen, wat succesvol is. Andere gebruiken speciale deurstipvormen met groter oppervlak voor betere vergrendeling en scherpere hoek die de deuropening opent en refractaire schade bij slakken vermindert. Nog andere omvatten steen- of voorgegoten vormassemblages die aan de staalmantel gelast of gebout worden. Deze worden eerst geïnstalleerd en de slaklijn- en zijwandstenen worden direct tegen deze assemblages gelegd, met zijwandringen gesleuteld halverwege tussen deur en tapgat.
Conventionele kantelende EBO's gebruiken doorgaans tapgat-modulvormen die met kraan op de juiste hoogte worden geplaatst vóór het stenen van slaklijn en zijwanden. Een alternatief is een opening in de zijwandringen laten en rammen of gunitieren om een staalbuis die het tapgat vormt; deze buis smelt uit op de eerste hitte. Refractaire tapgatvormen kunnen op dezelfde manier gebruikt worden met monolithisch materiaal dat ze op de juiste hoogte en hoek vastzet.
Het dak of delta-deel in een watergekoeld dak wordt normaal in een refractaire herlijn-gezien geïnstalleerd, en een voltooid dak wacht op de ovenherbouw. Bij watergekoelde daken en voorgegoten delta's wordt vaak een gietbaar refractair rond de omtrek van de voorgegoten vorm geplaatst om het te vergrendelen tegen het watergekoelde dak. Voor stenen dakrefractairen is een dakvorm vereist (meestal beton) die de juiste koepelvorm creëert voor de binnencontour. De mandrel(s) worden geplaatst voor de elektroden. Drievoudig getapte elektrische oven dakvormen worden in concentrische ringen gelegd tegen de dakring voor de outer twee-derde van het dak. Vaak worden gedeeltelijke ringen in een wigpatroon tussen elektroden gelegd. Elektroderingstenen omringen elke mandrel en worden met staalbanden vastgehouden. Een gietbaar refractair wordt in de holte tussen de outer ringen en elektroderingstenen gegoten of geramd.
De meeste EBO-ontwerpen gebruiken monolithisch hearth-materiaal. Dit materiaal heeft een hoge magnesietgehalte en is een zelf-sinterend, korrelvorm product. Na het installeren van EBT-tapgatzitblokken, bodemroerelementen en bodemelektrodevormen bij DC EBO, wordt de monolithische hearth-leging gestart. Het materiaal komt klaar voor gebruik in grote bulkzakken. Een kraan houdt de zak in positie over de steen sub-hearth (veiligheidsvoering) terwijl de zak wordt opengehakt en het materiaal met schoppen in plaats gebracht wordt. Na twee of drie zakken gebruiken verschillende werknemers schoppen of hooiwissels om het korrelmateriaal herhaaldelijk in te steken om lucht te verwijderen en het te verdichten. Naarmate het zich verdicht, compacteren werknemers het verder met mechanische vibrators of door erop te lopen om de juiste contour te bereiken. Extra zakken worden toegevoegd en ontlucht/verdicht tot de finale contour (meestal gemeten met kettingen of een vorm). De nieuwe hearth sintert tijdens de initiële hitte.
Opwarmschema
Bij een nieuwe EBO-voering met volledig nieuw monolithisch hearth, worden staalplaten of lichte schroot met magneet in de bodem gelost als bescherming voor het ongesinterde materiaal. Na plaatsing van deze beschermende schroot wordt de eerste emmer geladen en de boog gestoken, met een lange boog om te boren in de nieuwe monolithische bodem te voorkomen. De bodem is meestal na de eerste hitte gesinterd, hoewel inspectie van bodem en oevers op gaten of erosie door ongesinterd materiaal belangrijk is. Omdat de nieuwe voering weinig vocht bevat, zijn geen speciale voorzorgsmaatregelen nodig tijdens de initiële opwarming, behalve het gebruik van een lange boog om erosie van de bodem voor sintrering te voorkomen.
Voering Onderhoudspraktijken
EBO-voeringen worden onderhouden door gunitieren, fettelen en stenen patchen.
Gunitieren Onderhoud
Gunitieren bestaat uit water mengen met een magnesiet-gebaseerd gunitiermengsel en dit op de voering sproeien. Het wordt gebruikt voor hittepuntjes, slaklijnerosie, tapgat, deurborstgebied, of elk deel met selectieve slijtage. Gunitiermateriaal is meestal een tijdelijke maatregel en moet binnen de volgende paar hitten opnieuw aangebracht worden. Hoewel tijdelijk, biedt het gebalanceerde levensduur door het uiteenlopende slijtagepatroon uit te evenen. In AC-ovens is slijtage meestal groter in de zijwand dichtbij de mastelektrode; gunitieren hiervan maximaliseert de algehele voeringsprestatie. Meeste gunitieren wordt met een geperstise pistool gedaan: droog materiaal pneumatisch naar een watermengmond, en luchtdruk sproeit het natte mengsel op de voering. De vaardigheid van de bediener is een factor in de kwaliteit. Gunitieren kan geautomatiseerd worden met een mechanisch centrum-werp apparaat dat in een cirkelpatroon sproeit terwijl het van een kraan hangt. Dit is sneller en makkelijker, maar verspilt vaak materiaal door het daar te plaatsen waar het niet nodig is.
Basische gunitiermengsels variëren van 40–95% MgO. Hoge-temperatuur operaties en hoge-vermogen EBO's gebruiken doorgaans hogere MgO-gehalten, matige temperaturen lagere.
Fettelen Onderhoud
Fettelen is de techniek om gaten in de monolithische bodem te patchen. Een snelsinterende versie van het korrel hearth-materiaal, of het oorspronkelijke product, wordt gebruikt. Het droge materiaal wordt met schoppen of door kraan in gaten in de monolithische bodem gebracht, of een mechanische glijbaan geleverd door kraan op de hellende oevers. Soms wordt de magneet gebruikt om het patchmateriaal te nivelleren, wat dan sintert tijdens de volgende hitte.
Stenen Patching
Na diverse weken wordt gunitieren minder efficiënt. De oven wordt dan gekoeld om 30–80% van de zijwand en hittepuntjes uit te graven. De puin wordt verwijderd en nieuwe stenen in alle hittepuntjes en zijwandgebieden geïnstalleerd. Vaak wordt dezelfde kwaliteit en dikte als de initiële voering gebruikt. Alternatief kunnen mindere kwaliteit of dunner voeringen worden gebruikt, aangezien iets minder levensduur nodig is. Het stenen patch wordt afgerond door MgO-gunitiermengsel in alle gaten en scheuren in de gepatchte stenenwerk te gunitieren.
Normaal wordt tijdens een stenen patch het tapgat volledig vervangen of gerepareerd met rammengsel of gunitiermateriaal, tenzij met stenenwerk vervangen. In veel EBO-praktijken wordt een vast stenen patch-schema gevolgd, met een of twee tussentijdse patches voor elke complete zijwandjob. Deze beslissingen worden gedicteerd door de zwaarte van de bedrijfsomstandigheden.
Diverse Refractaire Onderhoud
Elke EBO heeft unieke kenmerken die specifiek onderhoud vereisen. Dak/delta-secties moeten bij falen of op vast schema vervangen worden. Tapgaten moeten vervangen of gerepareerd worden wanneer de taptijd te kort wordt of slakmeedrag begint. Conventionele EBO-tapgaten worden normaal vervangen met hoog-MgO gunitiermengsel om een staalbuis, terwijl EBT-tapgaten uitgeklopt worden en een nieuwe assembly of één-stuks buis door kraan van boven geplaatst wordt. Bodemroerelementen en bodemelektroden vereisen elk gespecialiseerde onderhoudsprocedures, variërend met ontwerp.
Productieproces
- Optimalisatie van elektrisch boogoven-operaties: Automatisering en modellering
- Optimalisatie van refraktaire voering voor maximale beschikbaarheid in basische zuurstofovens
- Granulatie van Hoogovenslak in de Gietkamer: Procesoverzicht
- Optimaliseren van hoogovenproductiviteit: sleutelparameters en strategieën
- Levensduur hoogoven hearth verlengen met TiO₂-coatings: bewezen refraktarijbescherming
- Professionele elektrische cirkelzaag voor nauwkeurig snijden
- Elektrische Hydraulische Pers – Vielzijdige Precisie voor Klinchen, Vormen en Smeden
- Premium Elektrische Buigmachine: Precisie, Betrouwbaarheid en Kostenefficiëntie
- Belangrijkste Elektrische Booglasprocessen en Toepassingen
- Elektrisch Booglaslassen: Typen, Apparatuur, Voor- en Nadelen
- Rijke refractaire metalen: eigenschappen, toepassingen en opkomende technologieën