



Metaal Gietontwerp: Duurzame, Kosteneffectieve Componenten Ontwerpen
Metalengietstukken ontwerpen voor kwaliteit en waarde
Goed metalen gietontwerp betekent het creëren van het simpelste model dat een gewenste vorm zal produceren. Dit proces vereist expertkennis van metalen en gietmethoden om de beste waarde in een kwaliteitsgietstuk te vinden.
Eindgebruikers willen vaak weten hoe een gegoten metaalobject zich zal gedragen bij impact, in verschillende warmtecondities – en het meest belangrijk, onder belasting. Zal het vervormen, barsten, of vervormen over tijd? Deze mechanische eisen bepalen wat voor metaal het beste is voor een product. Metaalontwerpen kunnen ook een bepaalde graad van afwerking vereisen voor esthetische of mechanische redenen. Een ingenieur of ontwerper kiest metalen en gietmethoden om aan deze behoeften te voldoen, en creëert een ontwerp gebruikmakend van hun ervaring over hoe materiaal en methode elkaar in de gieterei beïnvloeden. Het kennen van het gedrag van metaal in vloeibare, afkoelende, en vaste toestanden is belangrijk bij het creëren van een ontwerp dat problemen op de productievloer minimaliseert.
Variabelen in metaal gietontwerp
Metaal gietbaarheid
Er zijn vier hoofdkarakteristieken van metaal die de uitkomst van een gietontwerp beïnvloeden:
- Vloeibaarheid is de gemak waarmee verschillende metalen in een vloeibare toestand vloeien. Hoe vloeibaarder een metaal is als het vloeibaar is, des te beter het kleine details in een model kan vastleggen.
- Krimp is de contractiesnelheid van vloeibaar metaal tijdens afkoeling van een vloeibare toestand. Vloeibare krimp beschrijft de contractiesnelheid wanneer het metaal begint af te koelen, solidificatiekrimp het moment dat het metaal begint te bevriezen van vloeibaar naar vast, en vaste krimp wanneer het metaal is uitgehard. Deze snelheden kunnen spanningen en defecten voorspellen die tijdens afkoeling kunnen optreden. Als delen van het ontwerp veel sneller bevriezen dan anderen, kan dit de integriteit van het gietstuk uitdagen.
- Slak of dross vorming beschrijft de aanwezigheid van niet-metalische insluitingen in een gietstuk, en waar ze acceptabel zijn (oppervlak) of schadelijk (onderoppervlak).
- Gietttemperatuur is de temperatuur waarop een gegeven legering gegoten kan worden; hoe heter het metaal, des te meer productieuitdagingen zich voordoen.
Warmteoverdracht
Twee verschillende warmteoverdrachtsnelheden beïnvloeden hoe snel een metaal uithardt in een model. Één is de dispersie van warmte van het metaal door zichzelf, en de ander de snelheid van warmteoverdracht van waar het gietstuk het model aanraakt. Deze snelheden helpen bepalen de algehele temperatuursverschil door het gietstuk, alsmede de differentiële afkoeling die kan gebeuren als secties van het gietstuk de toestand veranderen.
Solidificatipatronen
Meestal koelt een gietstuk sneller af waar het het model aanraakt, kristallisierend van de rand naar binnen. Het kennen van de kristallisatie-, warmteoverdrachts- en krimpsnelheden van een gegeven metaal stelt een ingenieur of metallurgist in staat om het kristallisatiepatroon door het gietstuk te voorspellen. Bij het zoeken naar minimalisatie van problemen met krimp, worden modellen ontworpen met deze solidificatipatronen in gedachten. Delen van het model kunnen gekoeld worden met "chills" om snellere krimp in een sectie te creëren. Andere delen van het gietstuk kunnen verbonden worden met reservoirs, risers genoemd, die langzaam vloeibaar metaal in een afkoelend gietstuk voeden om caviteiten te voorkomen die ontstaan door het krimpen van het uithardende metaal.
Vorm en sectiegrootte veranderingen
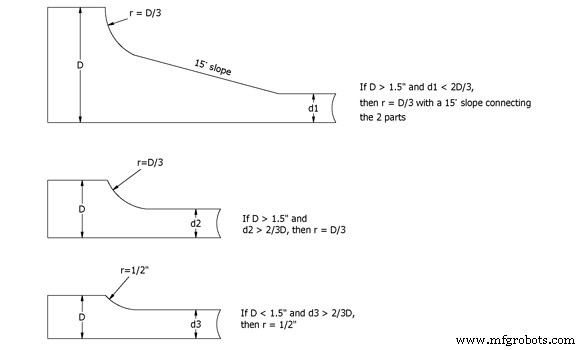
Warme plekken in afkoelende gietstukken kunnen gevormd worden waar er verhoogde dikte in materiaal is. Waar mogelijk, is het handig om gietstukken van uniforme dikte te ontwerpen, maar als dit niet mogelijk is, kunnen ontwerpen spanning minimaliseren door de helling van wanden geleidelijk te veranderen en ervoor te zorgen dat op alle plaatsen de minimale metaaldikte behouden blijft.
Overgangen tussen secties
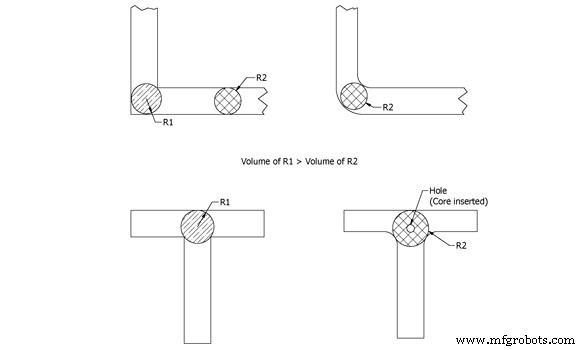
Scherpe hoeken in overgangen tussen secties zijn een gebied waar ingenieurs op letten bij het overwegen van gietdikte. Tenzij een ontwerper voorzichtig is, kunnen twee of meer secties van een gietstuk die samen komen een groter volume metaal creëren op het punt waar de secties samenkomen. Als de ontwerper deze hoeken afrondt, weg van scherpe hoeken, kan dit volume meer consistent gemaakt worden met de metaalvolumes aan weerskanten.
Modelstabiliteit
Het gietmodel moet in staat zijn om het gedrag van metaal te hanteren tijdens afkoeling. Uitzetting, krimp, en uitgassing (gassen die uit het model evolueren tijdens gieten en in het uithardende gietstuk gevangen raken) zijn allemaal mogelijkheden, afhankelijk van het gebruikte metaal. De materialen gebruikt in het model moeten in staat zijn het metaal in alle toestanden te weerstaan, zonder breuk of instorting.
Oppervlakteafwerkingscapaciteit
Verschillende modelvormingsmethoden produceren verschillende afwerkingen. Als een product een fijn afwerking nodig heeft, neigen de modelvormingsprocessen duurder te zijn. In sommige gevallen zijn precisieafwerkingen alleen nodig voor een deel van het product, en een deel van het gietstuk kan na ontmolding bewerkt worden: in die gevallen moet het metaal gemakkelijk bewerkbaar zijn. Zeer gladde afwerkingen komen meestal van meer intensieve en daarom duurdere modelvormingsprocessen, maar voor grote objecten is dit minder duur dan het hele oppervlak bewerken.
Overige modelontwerpoverwegingen
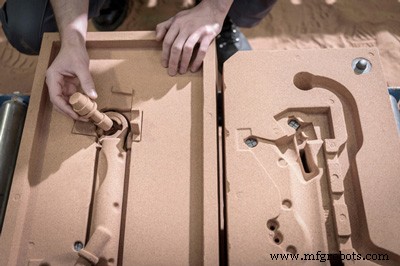
Om een uitstekend gietstuk tegen een goede prijs te produceren, moet de ontwerper dure kernen, diepe uittrekkingen (drafts), en onregelmatige scheiding minimaliseren of elimineren.
Uittrekkingen (Drafts)
Drafts verwijzen naar de afplatting op de verticale wanden van een gietstuk. Deze zijn nodig zodat een patroon, het "positieve" beeld van het te ontwerpen object, verwijderd kan worden zonder de wanden van het model te storen.
Kernen
Kernen worden gebruikt om bewuste gaten of holtes binnen een gietstuk te creëren. Ze zijn ontworpen om tijdens modelvorming op te branden of daarna uit te schudden. Ze zijn vaak duur te produceren, en in sommige ontwerpen kunnen ze vermeden worden door de "scheidingslijn" van het model of de oriëntatie van het gietstuk te veranderen.
Scheidingslijnen (Parting Lines)
Scheidingslijnen ontstaan waar de twee helften van een model bijeenkomen. Risers en poorten worden vaak langs de scheidingslijn geplaatst, en daardoor kan er extra metaalbewerking nodig zijn na verwijdering van het gietstuk, om overmaat materiaal te verwijderen. Er kunnen ook metalen lekkages in de scheidingslijn optreden, meestal dun en plat: dit heet "flash", en verwijdering van flash is een gangbare stap na gieten.
Excellentie in gietontwerp
Bij het ontwerpen van een metalen gietstuk is het begrijpen van de relatie tussen materialen en methoden de sleutel tot het maken van een product van kwaliteit en waarde. De afhankelijkheden tussen metaal en model zijn complex. Het kennen van de mechanische eigenschappen die nodig zijn voor het eindproduct zal beïnvloeden welk metaal nodig is; het gedrag van het metaal in vloeibare, afkoelende, en vaste toestanden zal enkele van de behoeften van het model bepalen. Bijvoorbeeld, metalen met minder vloeibaarheid kunnen beter presteren in modellen met minder kleine details: metalen die heel broos zijn bij afkoeling, kunnen minder geschikt zijn voor ontwerpen met scherpe randen die geneigd zijn tot afscheuren. De benodigde smelttemperatuur zal ook de uitdagingen van het proces op de gietereivloer bepalen – bijvoorbeeld vereist het hoge smeltpunt van staal een hoger niveau van monitoring en precisie door het hele gietproces. Ervaring en communicatie tussen ontwerpers, ingenieurs, en metaalwerkers kan helpen een superieur product te creëren tegen de laagste prijs.
Productieproces
- Hechters: ontwerp, productie en kwaliteitsborging – een uitgebreid overzicht
- Lost Wax Metaalgieten Begrijpen: Technieken & Geschiedenis
- Vier Belangrijke Gieterijprocessen Uitgelegd
- Expertgids voor het ontwerpen van gietsystemen voor metalen gieten
- Gieten Uitgelegd: Definitie & Types van Productieprocessen
- Uitgebreide gids tot metalen gieten: definities, typen en processen
- 8 essentiële metalen voor industriële gieterei: van basis tot moderne toepassingen
- Metaalgieten Onder de Knie: Van Vloeibaar Metaal tot Klaar Onderdeel
- Snel Metaalgieten: Belangrijkste Voordelen & Industrietoepassingen
- Metaalgieten uitgelegd: definitie, types & proces
- Kiezen Tussen Kunststof en Metaal: Expert Inzichten voor Optimale Materiaalselectie