



Levensduur hoogoven hearth verlengen met TiO₂-coatings: bewezen refraktarijbescherming
Bescherming hoogoven hearth voering door toevoeging TiO₂
Campagne-levensduurverlenging van een hoogoven (HO) is grote zorg. Verlenging campagne essentieel bij behoud hoge productiviteit voor lagere unit kapitaalkosten. Refraktarie voering HO hearth is meest kritiek en beïnvloedt campagneleven maximaal. Slijtage hearth refraktariën = ernstige zorg HO-exploitanten.
Hearth = meest blootgestelde zone: chemische aanval, oplossing koolstofstenen, stromingen slak en hot metal (HM), thermische spanningen. Meest kritisch: overgangsregio tussen ovenwand en hearth-bodem. Campagneleven normaal bepaald door erosie hearth-wand refraktariën. Naast goed voerontwerp: minimaliseren hearth-wand erosie cruciael. Methodes die levensduur hearth en HO-wanden verlengen zonder productieonderbreking = significante economische/technische waarde.
Uitputtingscauses hearth refraktariën
- Hoge omgevingstemperaturen.
- Continue beweging vloeibare smeltproducten.
- Chemische activiteit producten.
- Druk en chemische activiteit gassen.
- Vochtintrusie in HO hearth.
Hoofdoorzaken slijtage: (i) hoge ovenproductiviteit, (ii) frequentie lange ovenstilstanden (>2 dagen), (iii) waterlekken koelsysteem, (iv) kwaliteit ladingmaterialen.
Maatregelen ter reductie hearth-erosie
- Lagere HO-productiviteit.
- Lagere koolstofinjectietempo.
- Invoegen rammingmassa tussen staven en koolstofblokken.
- Tijdelijk afdichten tuyères.
- Verhogen koelsnelheid wand.
- Toevoeging TiO₂-bevattende materialen.
Verbetering voerlevensduur hearth door TiO₂-toevoeging = meest toegepaste methode. TiO₂ beschermt hearth voering tegen vooruitgaande erosie.
TiO₂-bronnen
Meest gebruikte TiO₂-materiaal via ovendeckel: ilmenieterts (natuurlijke Ti-bron). Voorkomt als titaniummagnetiet (Fe,Ti)₃O₄ of FeTiO₃, mechanische mengsel ilmeniet met ijzermineralen (magnetiet, deels hematiet). Typische samenstelling: TiO₂ 33%, Fe₂O₃ <36%, SiO₂ <25%, Al₂O₃ <8%, MgO <5%, vocht 6%. Korrelgrootte 10–40 mm. Alternatief: TiO₂ via sinter, pellet, synthetisch TiO₂-materiaal.
Huidige technologische praktijk: invoer ilmeniet genereert chemisch/thermisch stabiele titaniumcarbonitriden Ti(C,N). Deze accumuleren primair op beschadigde punten → 'hot repair' effect. Figuur 1 toont Ti(C,N) depositie in HO hearth.
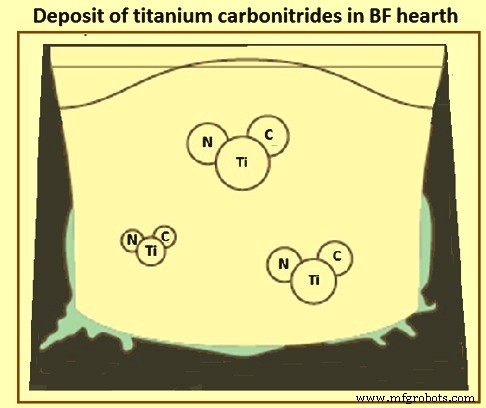
Gebruik geschikte hoeveelheid Ti-bevattende materialen in HO = effectieve manier hearth-wand te beschermen. Toevoeging Ti-materialen bevordert vorming beschermlaag ('titanium bear') op refraktarijsteen. 'Titanium bear' = neerslag van carbiden, nitriden, carbo-nitriden van Ti, vormt in hearth-gebied bij aanwezigheid TiO₂ in voeding. Tabel 1 toont eigenschappen TiN en TiC.
| Tabel 1 Eigenschappen titaniumcarbide en titaniumnitride | ||||
|---|---|---|---|---|
| Nr | Eigenschap | Eenheid | TiC | TiN |
| 1 | Kleur | Grijs metaal | Koperkleur | |
| 2 | Dichtheid | g/cm³ | 4,93 | 5,4 |
| 3 | Smeltpunt | °C | 3157 | 2950 |
| 4 | Thermische geleiding | W/(m·K) | 29 | 38 |
| 5 | Hardheid (Mohs) | 9 | 9 | |
| 6 | Hardheid (Knoop) | 2470 | 1800 | |
| 7 | Oplosbaarheid in hot metal (1400°C) | % | <0,01 | <0,01 |
| 8 | Kristaltype | Kubisch vlakgecentreerd | Kubisch vlakgecentreerd | |
| 9 | Roosterafstanden | nm | 0,4305–0,4327 | 0,4323–0,4342 |
| 10 | Uitzettingscoëff 25–100°C | 10⁻⁶ 1/K | 7,3 | 7,3 |
| 11 | Elasticiteitsmodulus | GN/m³ | 320 | 260 |
| 12 | Specifieke elektrische weerstand | 10⁻⁵ Ω·m | 7 | 3 |
Doel Ti-toevoeging: genereren hoge-temperatuur, hoge-slijtvaste Ti(C,N) verbindingen, temperatuurafhankelijke oplosbaarheid in HM. Bij bereiken oplosbaarheidsgrens door temperatuurdaling (bij beschadigde hearth-gebieden door hogere warmtestroom/verlies) → Ti(C,N) neerslaan uit HM in zwaar beschadigde refractaire zones → intrinsieke 'hot-repair'.
Benaderingen TiO₂-toevoeging
- Preventieve benadering: TiO₂ regelmatig laden om beschermlaag Ti(C,N) neerslag op hearth op te bouwen/onderhouden.
- Curatieve benadering: relatief grote hoeveelheden TiO₂ laden wanneer hearth-temperaturen kritieke niveaus overschrijden. Behouden tot temperaturen stabiliseren op acceptabel niveau.
Tabel 2: typische parameters tijdens TiO₂-toevoeging.
| Tabel 2 Typische parameters tijdens TiO₂-toevoeging in HO | ||||
|---|---|---|---|---|
| Nr | Onderwerp | Eenheid | Preventief | Curatief |
| 1 | Lading TiO₂ | kg/ton HM | 3–5 | 5–20 |
| 2 | Ti-concentratie in HM | % | 0,05–0,1 | 1,0–1,5 |
| 3 | TiO₂-concentratie in slak | % | 1,0–1,5 | 1,5–3,0 |
Mechanisme chemische reacties TiO₂
Ilmeniet = natuurlijke erts met ijzertitanaten (Fe,Ti)₃O₄ of FeTiO₃. Eerst afbraak in HO tot FeO en TiO₂ via energie (cokesverbruik 3–10 kg/ton ilmeniet) voordat Ti(C,N) kan ontstaan.
Drie basismechanismen TiO₂-toevoeging in HO:
- Thermodynamische berekeningen: TiO₂ in evenwicht met Ti(C,N) in slak op tuyère-niveau bij ~1,2% TiO₂ in slak.
- Bij concentraties >1,2%: TiO₂ gereduceerd en neergeslagen als Ti(C,N).
- Viscositeit vloeibare slak toeneemt; maximum TiO₂ in slak en maximum Ti in HM te controleren: bovengrens TiO₂ in slak 3%, max Ti in HM 0,3%.
- Hogere Ti/TiO₂-verdeling begunstigd door hogere Si in HM en hogere basiciteit slak.
Ti(C,N) depositie = interface-reactie. Ti-niveaus moeten door slak/HM-interface stijgen voor effectieve reactie Ti-bronnen. Voordeel: fijn gedispergeerde Ti-druppels met hoge hoeveelheid en specifiek oppervlak zo snel mogelijk. Fijn gedispergeerde Ti-druppels = gunstig voor hoge hoeveelheid Ti(C,N). Grote Ti(C,N)-kristallen op C-blokken in hearth = infiltratie-geïnduceerde concentratie op refractair oppervlak → versnelde kristalgroei → stabilisatie depositie.
Ti-bevattende materialen in HO gereduceerd enkel via directe reductie: TiO₂ + 2C = Ti + 2CO; ΔH = 169.773 kcal/mol. Carbo-nitridevorming = diffusie-gestuurd → meer tijd nodig. Ti na reductie uit TiO₂ neerslaat in HM, reageert met C en N in HM → Ti(C,N) → beschermlaag op hearth. Succesvolle vorming beschermlaag bij geérodeerde hearth-gebieden hangt af van stroom en warmteoverdracht HM → ovenbedrijfscondities. Hoeveelheid TiO₂-materiaal: voldoende voor beschermlaag, maar geminimaliseerd want overtollig → nadelige effect op nabewerking HM en slak.
Mechanisme vorming Ti(C,N) beschermlaag:
- Metaalijzer nodig als katalysator voor conversie TiO₂ → Ti(C,N). TiO₂ lost in slakfase, gereduceerd tot metaal-Ti door Si of C op fase-interface HM/slak: (i) TiO₂ + C = Ti + CO₂, (ii) TiO₂ + Si = Ti + SiO₂.
- Gevormd Ti lost direct op in HM (hoge oplosbaarheid).
- Ti-gerijkt HM getransporteerd met HM-stroom naar beschadigde hearth-zones.
- Opgeloste metaal-Ti reageert met C en N in HM → Ti(C,N) verbindingen: xTi + yC, zN = TiN, TiC, Ti(C,N).
- Ti(C,N) neerslaat op locaties met lagere temperatuur (hoge warmtestroom gebieden) wanneer oplosbaarheid in HM laag is.
Figuur 2 visualiseert mechanisme vorming Ti(C,N) beschermlaag in HO hearth en stuk beschermlaag uit HO na stop voor hervervoering.
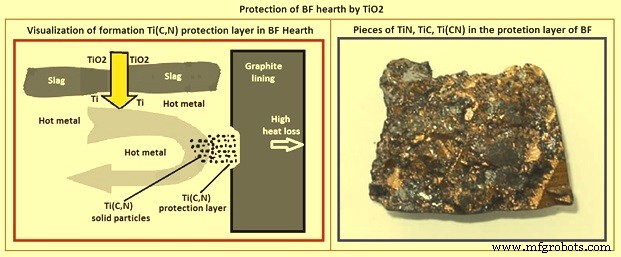
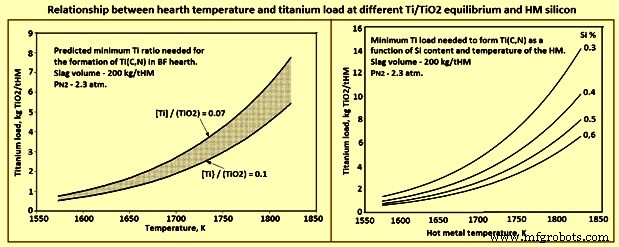
Factoren beïnvloedend [Ti]/[TiO₂] evenwicht in HO-bedrijf: (i) hearth-temperatuur, (ii) slakbasiciteit, (iii) Si-niveaus in HM. Typische relaties temperatuur en TiO₂-lading bij verschillende Ti/TiO₂-evenwichten en HM-Si in Figuur 3. Ti(C,N) (smeltpunt 2959°C) neerslaat op hearth-bodem en -wanden. Opgebouwde depositie beschermt binnenkant hearth-voering → verlengd campagneleven. Bewezen door grote Ti(C,N)-deposities in salamanders van uitgeblazen HO's.
Methode TiO₂ laden in HO
TiO₂-bevattende stoffen toevoegen met ladingmaterialen via ovendeckel of injecteren via meerdere tuyères.
- Laden via ovendeckel: distributie over gehele schachtlengte → reactievertraging → hogere ladingen dan nodig, compromitteren slakkwaliteit, occasionele depositie in schacht (inactieve lading). Ti uniform verdeeld over HO-dwarsdoorsnede, maar alleen nodig in wandzones hearth → hogere input, negatief effect HM/slakkwaliteit. Toename Ti in HM → meer TiO₂ in slak → beperkende factor voor slak als cementadditief.
- Injectie via tuyères: fijnkorrelig synthetisch TiO₂-materiaal geïnjecteerd via tuyère in nabijheid hearth. Lokale injectie fijnkorrelig TiO₂ direct in hearth-zone = effectievere methode. Voordelen: (i) injectie in directe nabijheid bedreigde refractaire zones → beste resultaten met lage input, (ii) kortere vertraging voor reparatieve actie, zelfs bij 'hot spots', (iii) geen accumulatie TiO₂ in HO-schacht, (iv) TiO₂-materiaal direct bij reactiesite (tuyère/hearth) → directe invloed op gas/metaal/slak-interacties, onafhankelijk van reacties in schacht/cohesieve zone, (v) lagere inputsnelheden, hogere conversie-efficiëntie Ti(C,N) → verbeterde slakkwaliteit (lagere TiO₂ in slak) → geen kwaliteitsvermindering HO-gegraanuleerde slak.
Industriële toepassing synthetische TiO₂-bron toont aanzienlijke temperatuurdaling bij systematische injectie in kritische hearth-zones. Precisie-injectie → snelle reparatie 'hot spots'. Injectiesysteem nodig: opslagbin, druksluis, voedervat, roterende voeder met uitstootmond, corresponderende transportleidingen voor gelijktijdige levering tot 4 tuyères. Leveringscapaciteit ~10–60 kg/min. Meest geschikte tuyères selecteerbaar per behoefte. Automatisering → volledig geautomatiseerd behalve vullen opslagbin.
Productieproces
- Optimalisatie van refraktaire voering voor maximale beschikbaarheid in basische zuurstofovens
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Granulatie van Hoogovenslak in de Gietkamer: Procesoverzicht
- Optimalisatie van Hoogovensoperaties met Nootscokes: Efficiëntie en Kostenvoordelen
- Optimaliseren van hoogovenproductiviteit: sleutelparameters en strategieën
- Optimaliseren van Hoogovenefficiëntie met Geplette Steenkoolinjectie
- Voorkomen van Onregelmatigheden in Hoogovenoperatie: Bewezen Strategieën
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- Geoptimaliseerde bovenaf laadsystemen voor hoogovens: efficiëntie en veiligheid
- IJzerproductie optimaliseren: De chemie van hoogovensmelterij
- Hoogovenschacht Refractaire Voering: Bescherming van Schillen voor Continu Bedrijf