



Optimaliseren van hoogovenproductiviteit: sleutelparameters en strategieën
Hoogovenproductiviteit en beïnvloedende parameters
Hoogoven (HO) ijzerproductie is de meest levensvatbare manier om hot metal (HM) te produceren vanwege bewezen prestaties, flexibel grondstoffengebruik, hoge thermische energiebesparing. Het is het meest betrouwbare ijzerproductieproces. Geen definitieve data voor aanvang HO-ijzerproductie, maar belangrijke ontwerpaanpassingen en re-engineering in Europese ijzerovens vanaf 14e eeuw. Sindsdien continue ontwikkelingen voor productieverhoging en economie.
HO heeft enorme modificaties en ontwikkelingen ondergaan voor productieverhoging en efficiëntieverbetering. Technologische ontwikkeling en wetenschappelijk onderzoek hebben HO-technologie gebracht tot optimale bedrijfscondities. Technologie is volwassen; HO-proces nu hoog ontwikkeld, dichtbij thermodynamische efficiëntiegrens.zelfs alternative smeltingsprocessen ondervinden stevig concurrentie van HO-technologie.
HO is essentieel een counter-current bewegend bedoven met vastestoffen (ijzerhoudende lading, cokes, flux), later vloeistoffen, naar beneden door de schacht. Pulverized coal en zuurstofverrijkte hete luchtblast geïnjecteerd op tuyère-niveau nabij basis. Reducerende gassen (gevormd door reacties) bewegen opwaarts door ovenschacht, reduceren ijzerhoudende materialen bovenaan.
Multivariaat systeem
HO-proces = multivariaat systeem met veel onderling beïnvloedende variabelen die prestaties bepalen. Noodzakelijk om wederzijdse invloed te isoleren om rol van elke variabele te begrijpen. Prestaties bepaald door meerdere parameters, waarvan productiviteit de belangrijkste.
HO gecreëerd door lange ervaring met enorme modificaties/verbeteringen tot huidige status. Intensief werk voor productiviteitsverhoging. Werkvolume HO toegenomen van <100 m³ tot >5000 m³. Oven deze grootte produceert ~10.000–13.000 ton HM/dag, jaarliks >4 miljoen ton HM. Gerapporteerd: HO met interne volume 3000–5000 m³ optimaal voor prestaties. Productiviteit gecorreleerd met specifieke productiviteit (efficiëntie) in ton/dag/m³ werkvolume. Sommige landen gebruiken nuttig volume. Verschillende HO's opereren ~2,5 t/d/m³ specifieke productiviteit.
Ovenformaat is slechts één variabele. Veel andere parameters beïnvloeden productiviteit. Ontwikkeling geladen lading, ovenontwerp, injectietechnologieën, procesregeling helpen productiviteit. Bijv. HO bell-less top ladingssysteem ontwikkeld voor goede verdeling ladingmaterialen in oven → verbeterde gasstroom en productiesnelheid.
HO-productiviteit = quotiënt tussen mogelijke gasdoorvoer per tijdseenheid en vereiste specifieke gasopwekking per ton HM. Productiviteitsverhoging vereist: (1) hogere gasdoorveer → verbeterde ovenpermeabiliteit, (2) lagere specifieke gasbehoefte → lagere specifieke reductantverbruik.
Factoren die HO-productiviteit beïnvloeden
Let op: aangegeven niveaus gelden bij geïsoleerde beschouwing. Invloeden niet additief; HO-werking is geïntegreerd, parameters interageren (versterkend of verzwakkend).
Rauwmaterialen
Naast brandstoffen/reductanten (HO-cokes, notencokes, pulverized coal) heeft HO nodig voor HM-productie: (i) ijzerhoudende materialen: sinter, pellet, gekalibreerd lump erts (gesorteerd ijzererts), (ii) fluxmiddelen: kalksteen, dolomiet, kwartsiet, (iii) diverse materialen (additieven): mangaanerts, titanifer ijzererts.
- Hoger Fe-gehalte in ijzerhoudende materialen → minder gangue in oven → minder flux voor slakvorming → lagere slakvolume → hogere productiviteit. Elke 1% Fe-toename in ladingmix: +2,4% productiviteit (Fe ≤50%), +2% (Fe 50–55%), +1,7% (Fe 55–60%). Schroot in HO: +0,6% per 10 kg/ton HM Fe-input via schroot.
- Kalksteen/dolomiet direct geladen → calcinatie in HO → warmte nodig → hoger specifiek brandstofverbruik. Via sinter/pellets → calcinatie buiten HO → werkvolume effectiever voor ijzerhoudende materialen → hogere productiviteit. Elke 10 kg/ton HM reductie rauwe kalksteen → +0,5% productiviteit. Dolomiet: +0,4% per 10 kg/ton HM.
- Hoge permeabiliteit en homogeneousiteit lading essentieel. Ondergrote lading controleren voor productiviteit. Elke reductie <5 mm fractie in ijzerhoudende lading → +1% productiviteit.
- Hoge reduceerbaarheid lading → kortere verblijftijd. Lage gehaltes tramp elementen (Zn, Pb, alkali) om storingen te voorkomen. HO-productiviteit hangt sterk af van sinterkwaliteit. Sinter: optimale korrelverdeling, hoge sterkte, hoge reduceerbaarheid, hoge porositeit, verzachtings-temp >1250°C, constant FeO 7–8%, constante basiciteit.
- Ladingverdeling controle: stabiele lagingdaling, gasstroomregeling in wand (vermijd hoge warmtebelasting zonder inactieve zone), goed vast-stof contact. Uniformere verdeling ertsladingen op straal ovendeckel: twee-bel lading → +2% productiviteit; bell-less → +3%. Vervanging twee-bel door bell-less → +4%.
Brandstof / reductanten
Twee typen: (1) metallurgische cokes (HO-cokes) bovenaan geladen, (2) pulverized coal / aardgas / cokesovengas / olie / kooltaar geïnjecteerd op tuyère-niveau.
- HO-cokes beïnvloedt productiviteit op veel manieren. Hoge asgehalte → meer slakvormende materialen → meer flux → hoger slakvolume. Elke 1% asreductie → +1,3% productiviteit.
- Andere cokeseigenschappen: CSR (coke strength after reaction), CRI (coke reactivity index), Micum indices (M40, M25 of I40 en M10 of I10). Beïnvloeden permeabiliteit schacht en mechanische sterkte cokes op tuyère-niveau. M40 = verterbaarheid, M10 = slijtbaarheid. Hogere CSR en M40, lagere CRI en M10 → verbeterde productiviteit. Elke 1% toename M25 → +0,6%; elke 1% toename CSR → +0,7%. Elke 1% afname M10 → +2,8%. Figuur 1 toont invloed cokeseigenschappen.
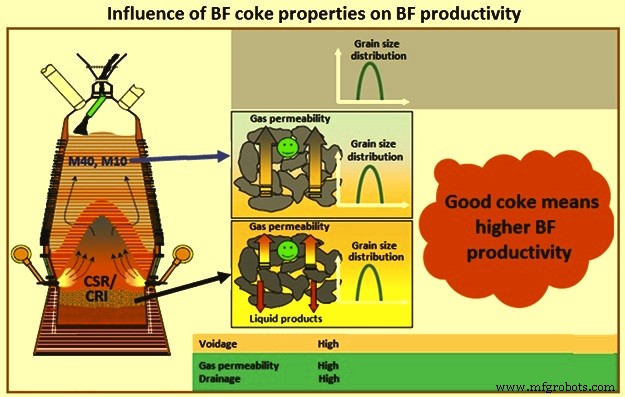
- Zwavelgehalte cokes: reductie per 0,1% verhoogt productiviteit 0,18–0,71% (afhankelijk van zwavelniveau in HM: 0,05%→0,18%, 0,04%→0,22%, 0,03%→0,27%, 0,02%→0,38%, 0,01%→0,71%).
- Cokesgrootte: elke 1% reductie +80 mm fractie → +0,2%; elke 1% reductie -25 mm fractie → +1%.
- Pulverized coal etc. beïnvloeden specifieke gasstroom → lagere top-temperatuur, hogere adiabatische temperatuur (RAFT) in tuyères. Gecompenseerd door substitutieve brandstofinjectie. Auxiliere brandstofinjectie geen effect op productiviteit, maar door zuurstofinjectie wel productiviteitstoename.
Hete luchtblast en zuurstofverrijking
- Temperatuurverhoging hete luchtblast (zonder zuurstofverrijking): elke 10°C → 800–900°C: +0,5%; 900–1000°C: +0,4%.
- Met zuurstofverrijking ≤25%: elke 10°C → 1000–1100°C: +0,3%; 1100–1200°C: +0,28%; 1200–1300°C: +0,25%; 1300–1400°C: +0,22%.
- Zuurstof 25–35%: elke 10°C → 1000–1100°C: +0,25%; 1100–1200°C: +0,2%; 1200–1300°C: +0,2%; 1300–1400°C: +0,18%.
- Zuurstof 35–40%: elke 10°C → 1000–1100°C: +0,2%; 1100–1200°C: +0,18%; 1200–1300°C: +0,16%; 1300–1400°C: +0,14%.
- Luchtvochtigheid afname: per 1 g/m³ bij luchtvolume 1500–1600 m³/ton HM → +0,14%; bij 1000–1100 m³/ton HM → +0,06%.
- Zuurstofverrijking: per 1% (absoluut) verrijking ≤25% → +2%; 25–30% → +1,7%; 30–35% → +1,4%; 35–40% → +1,6%.
- HO-topgasdruk toename: per 10 kPa toename tot 200 kPa (overdruk) met corresponderende toename hete luchtblast massa → +1% productiviteit.
- Differentiedruk gassen: versnelling smeltproces. Elke 1% toename tot grenswaarden → +0,5%; boven grenswaarden → +0,3%.
Hot metal en vloeibare slak
- Tappraktijk cruciaal voor hoge productiviteit: goede tapholelengte, tijdige opening, tapsnelheidscontrole, goede hearth-drainage, sluiten na droge oven. Kwaliteit tapholemassa essentieel.
- Ziliumgehalte HM verlagen: positief effect. Door betere erts/cokes-verhouding en cohesive zone naar beneden → kleiner volume voor Si-overdracht naar HM. Elke 0,1% Si-verlaging → +1,2% productiviteit.
- Mangaangehalte HM verlagen: positief. Elke 0,1% Mn-verlaging → +0,22–0,44% (afhankelijk van Mn-gehalte erts; hogere Mn in erts → lagere invloed).
- Fosforgehalte HM verlagen: elke 0,1% P-verlaging → +0,6% productiviteit.
- Slakeigenschappen: lagere specifieke volume, lagere viscositeit → hogere productiviteit. Dalning 10 kg/ton HM slak → +0,6% productiviteit (onafhankelijk van totaalbedrag en Fe-gehalte lading).
Overige factoren
- Korte stilstanden HO verminderen 1% → +1,5% productiviteit.
- Reductie HO op gereduceerde blast 1% → +1% productiviteit.
- Vermindering vertraging openen taphole 1% (gemiddelde duur 0,5x interval tussen tappings) → +0,1% productiviteit.
- Automatische procesregeling: verbetert productiviteit (minimaliseert reductantverbruik, voorkomt storingen: hangen, glijden, scaffolding, gaskanalisering via directe tegenactie, stabiliseert HM/slak parameters). Effect: 3–5% productiviteitstoename.
Productieproces
- Hoogovenslak: Essentieel voor optimale ovenbedrijf
- Hoogpresterende automatisering, meting en controle voor hoogovens
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Granulatie van Hoogovenslak in de Gietkamer: Procesoverzicht
- Levensduur hoogoven hearth verlengen met TiO₂-coatings: bewezen refraktarijbescherming
- Optimalisatie van Hoogovensprocessen met Hoge-Aluminaslak
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- IJzerproductie optimaliseren: De chemie van hoogovensmelterij
- Optimalisatie van hoogovengietshuis operaties voor efficiëntie en betrouwbaarheid
- CO₂-Emissiereductie in Hoogoven-IJzerproductie
- Pons & Matrijs Onderhoud: Efficiëntie & Precisie in Fabricage Verhogen