



Hoogpresterende automatisering, meting en controle voor hoogovens
De efficiënte bediening van de moderne hoogoven vereist een hoge mate van automatisering in combinatie met een meetsysteem en een monitoring- en controlsysteem. Het hoogovenprocesregelsysteem in combinatie met het hoogovenoptimalisatiesysteem creëert een hoog niveau van intelligente hoogovenautomatisering. De optimale interactie tussen gesophisticeerde modellen en het expert systeem biedt uitgebreide ondersteuning aan de installatieoperators en minimaliseert het risico op menselijke fouten.
Complexiteit en realtime vereisten
De problemen met betrekking tot het hoogovenprocesautomatisering, meting en controlsysteem variëren van problemen uit de klassieke regelteorie van lineaire en niet-lineaire, enkele en multivariabele systemen in procescontrole, tot vraagstukken van operationele en productiecontrole. Hiervoor moeten complexe besturingssystemen worden toegepast. Deze systemen moeten speciale programmamodules ('taken') automatisch starten en stoppen, zonder de operator, om de zo genoemde 'realtime voorwaarde' te voldoen waarbij de computer volledig moet hebben gereageerd binnen een duidelijk gedefinieerde maximumtijd (deadline) op een gebeurtenis in het proces. De deadlines variëren van enkele minuten tot enkele seconden.
Economische effectiviteit en strategiewijziging
Hoogovenprocesautomatisering, meting en controlsysteem is een van de hoofdijdragers tot de succesvolle hoogovenbedrijfsvoering en behoort tot de sleutelfactoren van de economische effectiviteit. De complexiteit van het hoogovenproces in combinatie met de groeiende eis naar effectiviteit en het verminderen van de milieueffecten heeft een verandering in de procescontrolestrategie genoodzaakt. In het verleden werden statische berekeningen op basis van black-box principes gebruikt om enkele fundamentele instelpunten vooraf te bepalen met beperkte terugkoppeling van het proces. Dit type controle kan acceptabele resultaten geven alleen wanneer het proces een kleine afwijking heeft van een stationair werkpunt. Vanwege procesinstabiliteit kunnen kleine storingen een aanzienlijke afwijking van het werkpunt veroorzaken die instelpuntcorrectie vereist waarvoor AI (kunstmatige intelligentie) methoden normaal gebruikt worden.
Met variatie in de laadsamenstelling en diverse operationele praktijken moet de dynamica van het proces in rekening worden gebracht met herberekening van instelpunten en directe terugkoppeling in realtime. Een voorwaarde voor dynamische procescontrole was de ontwikkeling van sensoren en meettechnieken die realtime informatie geven over de processtaat. De evaluatie van dynamische modellen maakt het mogelijk om van procesupervisie over te gaan naar proactieve realtime controle. Verschillende benaderingen weerspiegelen specifieke situaties en controlefilosofie. Momenteel is het hoogovenprocesregelsysteem gebaseerd op dynamische modellen en staat online controle toe. De basisaanpak is om de hoogoven te beschouwen als een systeem inclusief waterkoeling, waar materiaal en energie worden toegediend, exotherme en endotherme chemische reacties plaatsvinden, en energie wordt gedissipeerd in de vorm van warmteverliezen naar watergekoelde oppervlakken en als gevoelige warmte in rookgas.
Kernuitdagingen en voordelen
Kosten-geoptimaliseerde bediening, procesverbeteringen die de selectie van laadmateriaal niet compromitteren, de hoogste productkwaliteit, en het bereiken en handhaven van de gewenste productiviteit zijn de kernuitdagingen voor geavanceerde hoogovenprocesautomatisering, meting en controlsysteem. De geoptimaliseerde laadberekening met precieze chemische doelen en daaropvolgende gesloten-lus controles vormen de basis voor het produceren van gietijzer en slak van hoge kwaliteit, terwijl tegelijkertijd het energieverbruik wordt verminderd. Het optimalisatiesysteem biedt gemakkelijke toegang tot alle procesparameters, materiaaleigenschappen, en productiviteitsdata die laadinformatie, chemische en fysieke laadmateriaal, en procesmetingen omvatten, zodat de optimale condities voor het produceren van gietijzer en slak op het beste kwaliteitsniveau kunnen worden bepaald.
Het hoogovenprocesautomatisering, meting en controlsysteem is een hoge nauwkeurigheid procescontrole met snelle online grafische informatie. Het biedt een stabiele, reproduceerbare bediening van de hoogoven met constante gietijzerkwaliteit. Het garandeert schift-onafhankelijke Anlagenbediening waarbij handmatige interacties tot een minimum worden gereduceerd. Het resultaat is een soepel hoogovenproces de hele tijd, verhoogde apparatuele levensduur, en verminderde productiekosten. Figuur 1 toont een overzicht van het hoogovenprocesautomatisering, meting en controlsysteem.
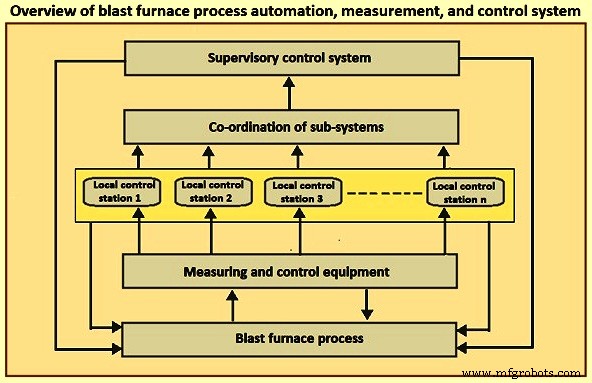
Figuur 1 Overzicht van hoogovenprocesautomatisering, meting en controlsysteem
De voordelen van het hoogovenprocesautomatisering, meting en controlsysteem omvatten: (i) hoge productiviteit wat betekent het handhaven van de hoogoven op piekprestaties terwijl het verbruik van elektrische energie en brandstof wordt geminimaliseerd, (ii) hoge en uniforme productkwaliteit wat betekent handhaven van de chemische eigenschappen van gietijzer en slak op de gewenste niveaus, (iii) verminderd brandstofverbruik terwijl de temperatuur van het gietijzer constant blijft door kleine aanpassingen van het brandstoftempo, gebaseerd op de thermische condities van de hoogoven, (iv) stabiele, schift-onafhankelijke en best-practice hoogovenbedrijfsvoering gedurende de hele dag voor efficiënte productie, (v) gemakkelijke integratie van een uitgebreid scala metallurgische modellen en pakketten met de automatisering, meting en controlsysteem, (vi) snelle en flexibele reacties op veranderingen in de eisen, (vii) mogelijkheden voor toekomstige systeemuitbreidingen, en (viii) zeer snelle terugverdientijd.
Systeemarchitectuur en instrumentatie
Het hoogovenprocesautomatisering, meting en controle bestaat normaal uit PLC (programmeerbare logische controller) en HMI (human machine interface) systemen op Niveau-1 automatisering, welke de controle zijn voor alle kritische processen. Deze controlemiddelen worden aangevuld door Niveau-2 oplossingen (procesmodellen, expert systemen, en programma tools), die de gehele BF operatie of specifieke delen van het ijzerproductieproces dekken (heetblasthovens, en hoogoven laden etc.). Een expert systeem wordt gebruikt voor de geïntegreerde Niveau-2 oplossingen voor de hoogoven. Dit geavanceerde procesondersteuningssysteem omvat hoogovencontrole en realtime data analyse en procesoptimalisatie alsook uitgestelde hoogoven data analyse. Het stelt operators in staat om gietijzerproductie te optimaliseren, ondersteund te worden door een kennisgebaseerd systeem en prestatie-indicatoren en productiecijfers te rapporteren.
In de algemene procesautomatisering, meting en controlsysteem worden computers, programmeerbare controllers, en microcontrollers gebruikt die in de vorm van een lokaal gebied controlenetwerk zijn verbonden om alle communicaties van het bedrijfsniveau naar beneden in de installatie en vice versa op een optimale manier uit te voeren. De intelligente motorcontrolesystemen, geïntegreerd met het controlsysteem, bieden gedistribueerde controle en additionele onderhoudsdata voor verhoogde diagnostiek en veldapparatuurprestaties.
Hoogovenprocesautomatisering, meting en controlsysteem heeft: (i) hoge snelheid, open, en redundantie-geschikte netwerken, (ii) complete veld I/O (input/output) kabelbeleg en ontwerpoverwegingen om de geïnstalleerde kosten te verminderen, (iii) als minimum, HART (Highway Addressable Remote Transducer protocol) instrumentatie met HART interfaceeringscapaciteit in het controlsysteem, (iv) een asset management systeem capabel van het onderhouden van alle installatie-activa inclusief het controlsysteem, (v) naadloze interface naar Niveau 2 applicaties voor procesoptimalisatie (indien niet al uitgevoerd in Niveau 1) en historische data met Niveau 2 gemakkelijk meegroeit met het Niveau 1 controleplatform, (vi) een Niveau 0/1 data wordt opgeslagen op het historiebestand, voor gebruik bij de HMI, of bij Niveau 2/3, (vii) proces- en operationele rapportages, en (viii) operator- en onderhoudsdata / diagnostische systemen. Het HART communicatieprotocol is een hybride analog + digitaal industriële automatisering open protocol. De meest opvallende voordelen is dat het kan communiceren over legacy 4–20 mA analoge instrumentatiestroomlussen, de draadparen delend die gebruikt worden door de analoge-only host systemen.
Een typisch hoogovenautomatiseringssysteem gebruikt procescontrollers, bedieningsstations geïntegreerd over een hoge snelheid 'Modbus plus' peer-to-peer netwerk. Dit resulteert in hoge nauwkeurigheid procescontrole met snelle online grafische informatie. Vooral heetblasthoven en laadoptimalisatie met de fool proof vergrendelingen voor betrouwbare en veilige hoogoven lading en laadverdeling resulteren in stabiele, reproduceerbare bediening van de hoogoven met constante kwaliteit van het gietijzer.
Monitoring en controle van ovencondities
Omdat de hoogoven een heel simpele reactievat is, is het moeilijk om de condities erin direct en delicaten te controleren. Bovendien, omdat de processen in de hoogoven zich heel langzaam veranderen, is het eenmaal de stabiele bediening van de oven verstoord, heel moeilijk om een normale toestand te herstellen. Het is dus noodzakelijk voor het handhaven van stabiele bediening om heel kleine veranderingen in de conditie binnenin de oven te monitoren en passende tijdige actie te ondernemen. Hiertoe verzamelt en berekent een procescomputer data van sensoren geïnstalleerd op diverse posities van de hoogoven, en monitoren zo de conditie van de oven in realtime. Wanneer het een verandering detecteert die de stabiele bediening van de hoogoven nadelig kan beïnvloeden, geeft het actiebegeleiding uit voor de ovenoperators.
Specifieker omvatten de monitoring- en controlerende functies van een procesregelsysteem van een hoogoven: (i) laadcontrole van erts en cokes door berekening van het laadverhouding van ijzererts en cokes en de sequentiële volgorde van hun lading, (ii) laadoperatiecontrole door instellen van de bedieningsmodus van de roterende laadgoot zodat een adequate omtreksverdeling van erts en cokes gerealiseerd wordt, (iii) heetblasthovencontrole door controle van de verbranding in hete ovens zodat heetblast stabiel wordt toegeleverd, (iv) ovencontrole door schatting van de conditie binnenin de oven op basis van informatie van diverse sensoren, en (v) controle van het aftappen van gietijzer en vloeibare slak met controle van de hoeveelheid en kwaliteit van getapte gietijzer. Zoals hierboven gezegd, heeft het hoogovenprocesautomatisering, meting en controlsysteem zeer belangrijke rollen in de bediening van een hoogoven.
De moderne hoogoven heeft bijna duizend sensoren in zich geïnstalleerd. Dit enorme aantal sensoren in conventionele analoge instrumentatie is moeilijk te installeren in het brede ijzerproductiegebied. De vooruitgang van micro-elektronica en datacommunicatiesystemen zoals de data highway maakt het mogelijk om gedistribueerde digitale instrumentatie te introduceren. Er zijn diverse voordelen van digitale instrumentatie ten opzichte van conventionele analoge instrumentatie zoals: (i) in staat om ruisvrije systemen te bouwen, vooral elektromagnetische ruis, (ii) in staat om geavanceerde signaalverwerking en geavanceerde controlefuncties te gebruiken, (iii) betrouwbaarheid van het systeem kan worden verbeterd door het gebruik van dubbele functies, (iv) door gebruik van een CRT (kathodestraalbuis) display is het mogelijk om meer informatie te ontvangen van een compact controlepaneel dan het vorige enorme analoge instrumentenpaneel, (v) het is veel gemakkelijker om de systemen of functies te wijzigen of te verbeteren, (vi) het is gemakkelijker om informatie uit te wisselen met host computersystemen, en (vii) installatiekosten zijn veel goedkoper dan conventionele analoge instrumentatie vanuit het oogpunt van verhoogde functies. Om deze redenen wordt digitale instrumentatie normaal gebruikt voor het hoogovenprocesautomatisering, meting en controlsysteem.
Meettechnieken voor ovencondities
Efficiënte hoogovencontrole heeft betrouwbare metingen van de condities binnenin de oven nodig. De temperaturen in de onderhelft van de oven kunnen stijgen tot meer dan 2.000 °C, waar de meeste invasieve meettechnologieën onbetrouwbaar zijn, zodat de meeste in-oven metingen boven of nabij het laadoppervlak worden uitgevoerd. Betrouwbare sondes zijn belangrijk om op een reguliere basis data verwerking, ovenprocesmodellen, en ovenbedrijf supervisory systemen te ondersteunen. Betrouwbare sondes helpen de hoogovenoperator om vast te stellen: (i) topgas temperatuurprofiel en topgaschemie, (ii) materiaal vallende trajecten, voorraadlijn niveau en profiel, (iii) laagopbouw, menging en daalgedrag, (iv) gas- en temperatuurprofielen in de laadkolom, (v) raceway en cokesbed condities, en (vi) gietijzerkwaliteit en aftapoperaties. De belangrijkste technieken voor directe of indirecte kwantificering van de laadverdeling omvatten: (i) boven-laad sonde, (ii) in-laad sonde, (iii) voorraadlijn detector, (iv) profielmeter, (v) verticale sonde, (vi) thermocouples, (vii) drukmeters aan de ovenwand, en (viii) diverse metingen. Figuur 2 toont een typische indeling van enkele van de sondes die in de hoogoven worden gebruikt.
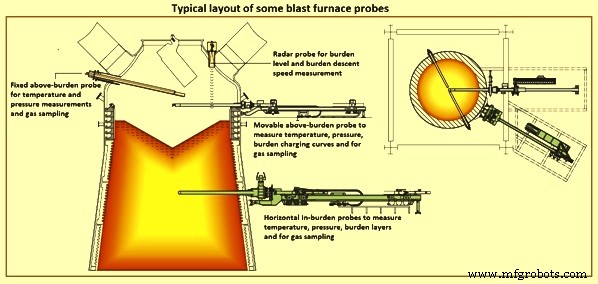
Figuur 2 Typische indeling van enkele hoogovensondes
Boven-laad sonde
De boven-laad sonde heeft een aantal thermocouples bevestigd aan het apparaat om de gastemperaturen op verschillende radiale posities boven het laadoppervlak te meten. Dit levert informatie over de gasstroomcondities in de oven. Gebieden met lagere permeabiliteit laten minder gas stromen wat de gastemperatuur verlaagt vergeleken met gebieden met hogere permeabiliteit. Daarom geven de temperatuurmeteringen informatie over de permeabiliteitscondities in de oven.
Een issue met de boven-laad sonde is dat het gas dat uit het laadoppervlak komt mengt voordat het de sonde bereikt. Daarom kunnen sommige temperaturen onderschat of overschat worden. De sonde moet dus dichter bij het laadoppervlak gemonteerd worden, wat moeilijk te realiseren is omdat het laadoppervlak tijdens het proces en met de productiesnelheid kan veranderen. Verder kan een plotselinge stijging in de voorraadlijn veroorzaakt door vloeibaarmaking de sonde beschadigen.
In-laad sonde
In-laad sondes worden normaal geïnstalleerd op elke hoogte onder het laadoppervlak en boven de cohesieve zone. Daarom moeten deze sondes hogere temperaturen en abrasie doorstaan vergeleken met de boven-laad sondes. Dit is de reden waarom ze normaal ingetrokken kunnen worden en alleen worden ingevoegd wanneer bemonstering wordt gedaan. De in-laad sonde meet de gastemperatuur en de samenstelling op verschillende radiale punten. De metingen zijn in het algemeen nauwkeuriger dan de signalen van de boven-laad sonde omdat menging niet in dezelfde mate voorkomt. Echter, strikt genomen hangt het resultaat af van de laag waarin het bemonsteringspunt zich op het moment van meten bevindt.
Voorraadlijn detector
Voorraadlijn detectors worden gebruikt om informatie te verkrijgen over de hoogte van het laadoppervlak, bekend als 'voorraadlijn', na het laden van elke dump in de oven. De hoogoven is geprogrammeerd zodat een dump in de oven wordt geladen alleen wanneer het laadoppervlak is gedaald boven een bepaalde verticale niveau. Voorraadlijn detectors kunnen mechanische apparaten zijn (voorraadstaven) waar een gewicht aan het einde van een ketting of draad wordt gelost totdat weerstand in de vorm van laadoppervlak wordt bereikt. Moderne ovens gebruiken contactloze technieken, zoals radarsystemen die het tijdsverlies tijdens het verlaten van het gewicht in de oven elimineren. Een plotselinge daling in de voorraadlijn is een indicatie van een glijding, wat een zorg kan zijn voor de ovenoperator.
Profielmeter
Profielmeters zijn oorspronkelijk mechanische apparaten geweest maar zijn nu vervangen door contactloze methoden, bijvoorbeeld beweegbare radars (bewegende sonde) langs een horizontale kanaal die de laadoppervlaktehoogte op verschillende radiale punten meten. De profielmeter kan ook de laaddaalsnelheid schatten. Hedendaagse profielmeters hebben radars vastgezet op draaigewrichten en 3D laadoppervlakken kunnen worden geschat, wat een veel beter begrip geeft dan metingen langs een enkele richting. Contactloze niveau meting met radar in hoogoven heeft diverse voordelen waaronder: (i) betrouwbare meting, onafhankelijk van stof, materiaalsamenstelling en hoge temperaturen, (ii) hoge meetzekerheid zelfs tijdens vullen, en (iii) slijtage- en onderhoudsvrije bediening.
Verticale sonde
Verticale sondes worden gebruikt om de temperatuur en de gassamenstelling langs de hoogte van de hoogoven te leveren. Deze sondes kunnen bestaan uit kabels op verschillende radiale posities die worden gelost tot het laadoppervlak en worden meegetrokken door bewegende vastestoffen tot de top beschadigd is, omdat de kabels hoge temperaturen bereiken in de lagere deel van de oven. De sondes meten normaal temperatuur en druk en kunnen gas bemonsteren voor samenstelling. Deze sondes kunnen uitgerust worden met een camera voor deeltjesgrootteverdeling. De lengtes van de geërodeerde sondes geven ook de locatie van de cohesieve zone in de oven aan. Hoewel verticale sondes maximale informatie over de oven leveren, worden ze zelden gebruikt omdat ze duur zijn en complexe voederapparatuur nodig hebben.
Thermocouples
Hoogovenwanden zijn uitgerust met thermocouples die ook cruciale informatie over de ovenbedrijfsvoering leveren. Plotselinge veranderingen in thermocouple metingen kunnen bijvoorbeeld het vallen van schedel aangeven, wat een stationaire gestolde massa is gevormd aan de ovenwanden.
De harde omstandigheden veroorzaakt door hoge temperaturen en hoge drukken in de oven verminderen de levensduur van de thermocouples aanzienlijk, door contaminatie en migratie van de topmaterialen. De metalen mantels gebruikt om conventionele thermocouples te beschermen zijn niet leefbaar boven 1.200 °C. Alternatieve mantels zijn gemakkelijk gebroken of beschadigd door de uitdijning en krimp van de keramische bakstenen tijdens de verwarmingscyclus. Bovendien kan plotselinge drukverlichting (of 'snorting') een daling in de temperatuurmetering van tussen 20 °C tot 30 °C voor ongeveer 30 seconden veroorzaken. Dit maakt het thermocouplesignaal ongeschikt voor gebruik in automatische ovenomkeer controlsystemen. Correct geïnstalleerd, levert een infrarood pyrometersysteem nauwkeurige temperatuurmettingen voor ovenapplicaties terwijl het verschillende van de problemen die ontstaan met het gebruik van thermocouples overwint.
Drukmeters aan de ovenwand
Gasdruk wordt gemeten op verschillende punten aan de wanden. Aangezien het gas door de cokesspleten stroomt is de richting horizontaal, wat de druk aan de wanden beïnvloedt. Daarom kan de drukinformatie worden gebruikt om de vorm van de cohesieve zone te schatten.
Overige metingen
Enkele van de andere metingen bij de hoogoven omvatten: (i) druk, temperatuur, en samenstelling van het topgas, (ii) stroomsnelheid en temperatuurstijging van het koelwater, (iii) blastcondities, (iv) gietijzer- en slakvariabelen, (v) gebruik van buiksonde, etc. (vi) infrarood camera's om laadoppervlaktetemperatuur te meten, en (vii) huidstroom thermocouples (of mini-sondes). Deze metingen worden indirect beïnvloed door de laadverdeling.
Enkele van de additionele meetzondes die in de hoogoven worden gebruikt zijn: (i) materiaalscanner sonde, (ii) tuyere sonde, (iii) kernbemonsteraar, (iv) impactsondes, (v) torpedo ladle niveau radar sonde, en (vi) weerstandsmeting in de ovenmantel.
Kernfunctionaliteit voor hoogovenoptimalisatie
Hoogovenoptimalisatie is een innovatief procesoptimalisatiesysteem dat hoogovenprocesautomatisering, meting en controlsysteem tillt naar een volledig nieuw niveau. De typische oplossing gebaseerd op een goed geteste en bewezen basissysteem garandeert de hoogste beschikbaarheid en combineert efficiënt data-acquisitie, verwerking, en visualisatie. Het systeem demonstreert betrouwbaarheid en kostenbesparing.
Een breed spectrum van rauwe databronnen (inclusief front-end signalen, hoeveelheid geladen materiaal, laboratoriumdata, gebeurtenissen, modelresultaten, en kostendata) wordt opgeslagen gedurende de hele installatietijd. Gespecialiseerde tools worden geleverd waarmee procesinformatie gekoppeld kan worden aan analyse data en laadmatrices. Flexibele interfaces, modularisatie, en betrouwbare softwarearchitectuur bieden de middelen om het systeem gemakkelijk aan te passen en te onderhouden in een zich steeds veranderende omgeving van grondstoffen, operatiefilosofie, en connectiviteit met derden systemen.
Naast het robuuste basissysteem, ondersteunen een aantal interactieve procesmodellen operators en lijnmanagers in hun dagelijkse beslissingen. De metallurgische procesmodellen maken het hoogovenproces transparant. Installatiespecifieke eisen worden normaal geïntegreerd in deze metallurgische procesmodellen.
Het doel van dynamische modellen is om continu de processtatus weer te geven en te voorspellen. Het stelt ook in staat om diverse procesparameters te controleren met de toepasselijke processtrategie. De processtatusbepaling is gebaseerd op informatie opgehaald van veldeninstrumenten. Enkele voorbeelden van de modellen die zijn ontwikkeld zijn: (i) materiaalverdeling en positie van specifieke materiaalzones, (ii) gasverdeling, (iii) temperatuurverdeling, (iv) thermische toestand van de oven en zijn delen, (v) gietijzer en slak chemische samenstelling in de valzone, (vi) hearth vloeistofniveau, (vii) geometrie van materiaalzones (cohesieve zone, valzone, dode man, en lange termijn thermische weerstand), en (viii) schachtgeometrie (gerustbouw). Ontwikkelde modellen zijn van analytische, empirische, en heuristische aard. De berekening loopt cyclisch en de output van deze modellen zijn geometrische, thermische, en materiaalstaat van de oven en zijn kenmerken.
Het voorspellende model maakt realtime simulatie gebaseerd op actuele data over de oveninvoeren. Het model is van zonale type. De gemodelleerde processen zijn gasstroom, materiastroom, thermisch proces, chemisch proces, fysiek proces, en geometrisch proces. De ovenstaat wordt bepaald voor elk element met warmte- en materiaalbalans. De berekening is gebaseerd op informatie opgehaald van het laboratorium en veldeninstrumentatie waardoor de balansen worden gesloten. De basischemische reacties worden in het model gebruikt.
End-to-end transparantie in realtime door up-to-date data visualisatie en metallurgische procesmodellen leiden tot betere samenwerking, verbeterde werkstromen, en verminderde fouten terwijl ook de besluitvorming wordt ondersteund. Zelfs belangrijke procesparameters zoals de vlamtemperatuur en indirecte reductie percentage zijn geïmplementeerd als zachte sensoren, wat ze ononderscheidbaar maakt van conventionele metingen.
De informatietechnologie van de ijzer- en staalindustrie verplaatst zich, en mobiele toegang wordt verwacht om desktop-gebaseerde toegang te overstijgen. De HMI moet ontworpen zijn om responsief en flexibel te zijn, of het nu een desktop is of een nieuwe multi-touch interface. Het moet eenvoudig zijn zodat operators efficiënter en effectiever kunnen werken.
Met het gebruik van verschillende metingen samen en met verleden ervaring, kunnen operators een holistisch beeld krijgen van de condities in de hoogoven en de oorzaak van oneigenlijke ovencondities identificeren. De procesautomatisering, meting en controle van verschillende gebieden van de hoogoven wordt hieronder kort beschreven.
Automatisering van voorraadhuis en ovenlading
Automatisering van voorraadhuis en ovenlading kan geïmplementeerd worden van weegwagensystemen tot volledig automatische band/zeef/voedersystemen, die erts, cokes en diverse materialen leveren aan skip of bandgevoede ovens. Dit omvat de mogelijkheid om batchrecepten op afstand te creëren of via de HMI met een volledig geautomatiseerd 'charge master' programma. Het programma volgt de stroom van materiaal van de voorraadhuis opslagbunkers tot levering aan de oventop, compleet met drooggewicht-foutcorrectie en weegfoutcompensatie, om de juiste laadsamenstelling en niveau te handhaven. Een essentieel onderdeel voor een volledig geautomatiseerd systeem is de toevoeging van een stofafscheidingssysteem om emissies geproduceerd door het materiaalhandlingsproces te verwijderen en te onttrekken.
Het materiaal-gebaseerde laadsysteem stelt dynamische toewijzing van verschillende materialen aan de voorraadhuis bunkers toe. De laadmatrix is gerelateerd aan beschikbare materialen alleen en niet aan de bunkers. Het effect is een flexibele installatiebedrijfsvoering zonder behoefte aan programma-aanpassingen. Alternatief kan een meer uitgebreide versie van de conventionele bunker-gebaseerde laadmatrix ook worden gebruikt. Onafhankelijk van het type laadmatrix, wordt een intelligente compensatie van doseringsafwijkingen als vanzelfsprekend beschouwd. De voorraadhuiscontrole berekent alle mogelijkheden van materiaaloverlapping op de laadband in het geval van bandgevoede oven. Samen met uitgebreide materiaalvolgsfuncties van het voorraadhuis tot de oventop, wordt een soepele en efficiënte operatie bereikt.
Automatisering van oventop lading
Automatisering voor oventop lading omvat: (i) controlsysteem programmering van kleine klok/grote klok materiaallevering alsook controle voor klokloze systemen, (ii) voorraadlijn niveau monitoring en controle, (iii) oventop verpressurisering en ontlastingssystemen, (iv) smeersystemen, (v) als minimum, HART instrumentatie met HART interfaceeringscapaciteit in het controlsysteem, en (vi) veilig en veilig ontwerp voor de controle van oventop drukontlasting bleeder kleppen, inclusief de bijbehorende hydraulische systemen.
Verschillende laadapparatuur bieden verschillende graden van controle over het laadproces, wat uiteindelijk de laadverdeling bepaalt. Zelfs met een paar opties kan het laadproces erg gecompliceerd worden en tegenintuitief zijn.
Slimme verdelingsoplossingen voor alle standaardtypen materiaalverdelingssystemen worden normaal geleverd in het geval van klokloze toplading. Een slimme versie van de meest voorkomende ringverdelingslogica wordt verbeterd door de opties om spiraallading, volle ringen, en gewichts- of tijdsverdeling toe te staan. Als resultaat zijn flexibele en marginale verdelingswijzigingen tussen individuele batches mogelijk. Spot- en sectoraarding bieden een flexibele en gemakkelijke mogelijkheid om te reageren op de actuele ovenstatus onder veeleisende hoogovencondities. Gladde vrije vormverdeling is een combinatie van ring- en spotverdeling waarbij snelheidsvariaties worden toegepast op het verdelingsapparaat. Deze modus combineert de stabiele ring-modus verdeling met de flexibiliteit van vrije-vormverdeling.
Gesloten-lus laadverdelingscontrole is een uniek kenmerk van het automatiseringssysteem voor hoogovenprocesstabilisatie en vermindering van brandstofverbruik. Gebaseerd op radiale temperatuurmettingen in de hoogovenschacht, berekent het model wijzigingen van het verdelingspatroon om een doeltemperatuurprofiel te bereiken. Het systeem ondersteunt ofwel een in-laad sonde of boven-laad temperatuurmettingen gebaseerd op conventionele en akoestische technieken.
Automatisering van oven zelf en hearth
Automatisering van oven zelf en hearth omvat controles voor proces-temperatuur monitoring, trending en alarmgeving, rookgasanalyse, en boven-laad en in-laad sonde systemen. Als onderdeel van het monitoringsysteem worden proces- en productieberekeningen en derdenmodellen gebruikt om operationele richtlijnen te leveren. Enkele van deze data omvatten: (i) hearth en zijwand isothermen, (ii) laadverdeling, (iii) kolen malen en gepulveriseerde kolen injectie, (iv) tuyere lekkagedetectie en warmteverlies, (v) procesberekeningen zoals adiabatische vlamtemp, permeabiliteit, en tuyere snelheid, en (vi) data naar / van Niveau 2 systemen (historie databestanden en procesmodellen).
Geoptimaliseerde hoogovenbedrijfsvoering heeft nauwkeurige lading van de grondstoffen nodig, inclusief gesinterde erts, pellets, ertsen, cokes, fluxen, en additieven. Voor het wijzigen van de laadinstelpunten, moeten het cokestempo, slakbasiciteit, en actuele grondstofanalyses en hun invloed op de hoogovenparameters in overweging worden genomen. Deze procedure is complex en heeft hulp van een computermodel nodig. Laadcontrolemodel berekent de laadmatrix gebaseerd geoptimaliseerde laadsamenstelling terwijl het laadverdelingsmodel de gasbenutting verbetert door nauwkeurige materiaalverdeling.
Met het hoogovenoptimalisatiesysteem hebben operators complete data transparantie over het gehele proces. Deze enorme verscheidenheid aan proces- en meta-data (bijvoorbeeld, schichten, alarmen, en materialen) wordt transparant, toegankelijk en begrijpelijk gemaakt door de beknopte rapportages gegenereerd door het systeem. Slimme tegels dienen als geglazuurde deuren die automatisch live informatie tonen van de favoriete applicaties van de operator, zelfs als de applicatie niet draait. In het geval van een significante afwijking van normale procesparameters, komen gerelateerde productiedata tot leven op het startscherm, wat de operator in staat stelt om belangrijke beslissingen te nemen en correctieve actie te ondernemen voor de situatie.
Het doel van het laadcontrolemodel is om een nauwkeurige laadsamenstelling vast te stellen die de toegewezen doelwaarden vervult voor cokes en brandstofinjectietempo's, slakbasiciteit, gietijzerkwaliteit, en laadvoedertempo's. Het eindresultaat van het laadcontrolemodel is een laadmatrix die kan worden overgedragen aan het basale automatiseringssysteem voor uitvoering met een enkele muisklik. In combinatie met het expert systeem, is het laadcontrolemodel het centrale deel van de volledig automatische laadsamenstelling optimalisatie in de bediening van de hoogoven.
De voordelen van het laadcontrolemodel omvatten: (i) constante productkwaliteit wat betekent handhaven van de chemische samenstellingen van gietijzer en slak op de gewenste niveaus, (ii) schift-onafhankelijke laadwijzigingen aangezien de berekening van de nieuwe laadsamenstelling automatisch wordt uitgevoerd met behulp van de recentste grondstofanalyses en gestandaardiseerde berekeningsprocedures, en (iii) geen handmatige operatorinteractie nodig voor het berekenen en activeren van een nieuwe laadmatrix.
Klokloze laadgoten alsook klok-type laadapparatuur met beweegbare pantser stellen een nauwkeurige verdeling van erts- en cokeslagen in de hoogoven in staat. Het laadverdelingsmodel assisteert de operators en/of lijnmanagers om de actuele verdeling te wijzigen om het gasstroampatroon en laadpermeabiliteit te verbeteren volgens de actuele procesvereisten. Het model simuleert de laaddaling door de hoogovenschacht en berekent de actuele vorm van de materiaallagen in de bovenste deel van de schacht. Het berekent ook het radiale volume, chemische eigenschappen, en deeltjesgrootteverdeling, rekening houdend met materiële segregatie.
Het online laadverdelingsmodel voert de berekening uit gebaseerd op actuele laaddata en actuele metingen van de voorraadlijn en berekent de huidige laadverdeling in de bovenste schacht van de oven. Dit geeft de operator de mogelijkheid om onregelmatigheden in de laadverdeling tijdig te detecteren. In de offline modus is de modelberekening gebaseerd op een laadmatrix en een vooraf gedefinieerde voorraadlijn. Het offline laadverdelingsmodel is een waardevol hulpmiddel voor het ontwerpen van nieuwe verdelingsmatrices voor geoptimaliseerde gasstroampatronen en laadpermeabiliteit.
3D hearth voering monitoring
3D hearth voering monitoring is voor veilige, duurzame, betrouwbare productie bij de hoogoven. De campagneduur van een hoogoven wordt voornamelijk bepaald door de levensduur van zijn hearth. Het is dus duidelijk dat het monitoren van de refractairedikte in de hearth wand en bodemgebieden belangrijk is voor het schatten van de levensduur van de hearth voering.
Het hearth slijtagemodel omvat wiskundige algoritmen die het inverse warmteoverdrachtsprobleem in 3 ruimtelijke dimensies oplossen gebaseerd op de statistische evaluaties van de thermocouple metingen en de warmtegeleidbaarheden van de refractairen. Het model berekent het slijtageprofiel en de vorming van de gestolde schedellaag. De berekende slijtagesnelheid samen met de overgebleven wanddikte stelt de hoogovenoperators en lijnmanagers in staat om de levensduur van de hearth refractair te voorspellen.
Het 3D hearth voering monitoring model omvat gebruikersinterfaces en rapportages voor het visualiseren van de resultaten van het model over de hele levensduur van de hoogoven. Voor elke berekening tonen de HMI schermen 3D grafieken van de actuele en maximale slijtagelijnen. Dit betekent dat de contour efficiënt kan worden vergeleken met de oorspronkelijke voering, een enkele isothermische zone met configureerbare temperatuur (bijv. 1.150 °C) kan worden weergegeven, en horizontale en verticale hoekbereiken kunnen worden geselecteerd.
Thermische index berekeningsmodel
Het energieverbruik en de productiviteit van de hoogoven worden weerspiegeld door de thermische index, die vervolgens kan worden gebruikt om de ontwikkeling van de gietijzertemperatuur en siliciumgehalte te voorspellen. Het modelresultaat wordt gebruikt als invoer voor het hoogoven expert systeem voor het controleren van de thermische toestand van het hoogovenproces.
Schachtberekeningsmodel
Het model voert een massabalance berekening uit gebaseerd op actuele laaddata gebruikmakend van de materialen van één lading, bestaande uit één cokes- en één laadlaag. Deze individuele ladingen worden getrackt van de oventop naar beneden tot het tuyere gebied. De resultaten worden grafisch weergegeven en staan de operator toe om laadsamenstelling en laadverdelingsveranderingen te volgen. Het model berekent ook het tijdstip waarop laadveranderingen effectief worden op gietijzer en slak.
Massa- en energiebalans plausibiliteitsmodel
Dit model genereert automatisch rapportages gebaseerd op actuele lading, proces-, en productiedata over een vooraf gedefinieerde tijdsperiode, rekening houdend met de materiaalretentietijd in de hoogoven. De massa- en energiebalansberekening wordt gebruikt om de opbouw van alkalische en zinkcircuits te detecteren of om systematische meeton nauwkeurigheden te identificeren. Het daaropvolgende balans plausibiliteitsalgoritme geeft de meest waarschijnlijke bronnen van meetfouten aan.
Automatisering van gietplaats
Stabiele en reproduceerbare aftapoperaties zijn noodzakelijk voor zowel de gietijzerkwaliteit als de vestiging van een soepel, efficiënt hoogovenproces. Verder is een schone en veilige werkomgeving in de gietplaats bereikbaar met een goede indeling, toegankelijkheid en ergonomie. De gietplaatsmachines moeten samenwerken om deze omgeving te leveren. Gietplaatsautomatisering voorziet in consistente, veilige bediening van de gietplaats. Het omvat: (i) controle van moderklep en taphole boorapparatuur, (ii) aflopen en loper temperatuurmonitoring, (iii) kantelende loper bediening en monitoring van het niveau van gietijzer in de ladle, (iv) procesparameters van slakgranulatie, (v) monitoring van de gietplaats rookafvangsystemen, en (vi) regelschema's omvatten radiobediende buikdoos ontwerpen tot volledig geautomatiseerde gun-up en geautomatiseerde boorlogica.
Het aftapmanagementmodel berekent de actuele gietijzer- en slakproductiesnelheden alsook de afvoersnelheden door de open tapholes. Hierdoor kan het continu de actuele hoeveelheid en niveau van gietijzer en slak in de hearth berekenen. Het modelresultaat wordt gebruikt als invoer voor het hoogoven expert systeem, wat een aanbeveling doet over het openen van een taphole.
Automatisering van ovencoelingssysteem
Van ovenmantel spuitkoeling tot gesloten lus staafkoeling, de diverse opties voor ovencoeling en temperatuurmonitoring en controle worden beheerd door een goed geïnstrumenteerd en geïntegreerd controlsysteem. Warmtestroommonitoring en waterbehandelingsystemen zijn integraal voor juiste ovencoeloperaties en levensduur.
Lekkagedetectiesysteem voor kritieke koelcircuits
Lekkagedetectiesysteem is essentieel vanuit het oogpunt van veiligheid. Er is risico betrokken als er geen snelle detectie van lekkages is. Uitrekkende scheurtjes of kleine waterlekkages in koelingssysteempijpen kunnen de kwaliteit van gietijzer beïnvloeden, leiden tot stilstand van productie, schade aan oven, of in het ergste geval, levensverlies.
Een systeem dat effectief lekkage detecteert is dus niet alleen een van de belangrijkste onderdelen van het hoogovenprocesautomatisering en controlsysteem, maar belangrijker nog, een integraal onderdeel van de hoogoven. Om deze reden is de lekkagedetectie zo ontworpen dat hij voldoet aan de eisen van de veiligheidsstandaard voor geïnstrumenteerde systemen voor procesindustrie sector.
Automatisering van ovens en heet blast levering
Ovenautomatisering is voor het leveren van automatische cycling van ovenkleppen om ononderbroken en consistente heet blast aan de hoogoven te leveren. Ovencycling systemen zijn ontworpen voor 2, 3, en 4 ovenoperatie. Ovenautomatisering omvat controle van de procesgassen en verbrandingsstrategieën, inclusief Niveau 1 controle optimalisatie, en branderbeheermogelijkheden. Bovendien worden voorverwarmde lucht en gastoeleveringen gebruikt om de hoeveelheid verrijkingsgas te verminderen die in de ovenverwarmingscyclus wordt gebruikt. Koude blast monitoring en controle en heet blast temperatuurcontrole, brandstofinjectiecontrole is opgenomen binnen het heet blast leveringssysteem.
Hedendaagse hoogovens worden typisch zeer dicht bij de maximum heet blast temperatuur bediend die de ovens kunnen volhouden. Als de koepeltemperatuur niet snel genoeg stijgt, worden gesophisticeerde controles geleverd om het hoogovengas te verrijken met een brandstof van hogere calorische waarde om een snellere verwarmingssnelheid te bereiken. Het gebruik van de geoptimaliseerde verbrandingscontrole bestaat uit een aantal kenmerken zoals: (i) controle van overmaat lucht, (ii) overweging van rookgas zuurstof of chemische brandbare analyse, of beide, (iii) koepeltemperatuur invloeden op de gasverrijkingsverhouding, en (iv) sequentie voor ofwel drie of vier ovens.
Optimalisatie van hete oven is nodig voor het bereiken van hoge efficiëntie, flexibiliteit, en energiebesparing. Het blastverhittingsproces biedt aanzienlijke energiebesparingspotentialen. De uitdaging voor de installatieoperators en lijnmanagers is om de energie-invoer aan de hete blastovens te optimaliseren terwijl de blasttemperatuur op gegeven doelen van de blaststroomsnelheid en de blasttijd wordt gehouden. Het ovenmodel zorgt voor ovens optimalisatie, en energiebesparingen door de ovenefficiëntie te verhogen.
Het hete blast ovens controlemodel combineert korte termijn directe controle en langere zelf-afstellende algoritmen. Snelle controle wordt gebruikt om het verbrandingstempo te corrigeren voor het handhaven van de juiste ovenoperatieparameters. De snelle controles verminderen koolstofdioxide (CO2) emissies en maximaliseren de ovenefficiëntie. Kunstmatige intelligentie algoritmen worden gebruikt om de efficiëntieprestaties van de hete blastovens te optimaliseren. Deze zelf-lerende algoritmen stellen operators in staat om meetfouten te identificeren en te corrigeren.
Het hete blast ovens controlemodel ondersteunt alle operatiemodi in combinatie met diverse rijke gastypen. Alle typen ovens (zoals Cowper of Kalugin) alsook voorverwarmin- en warmterawinningsystemen worden normaal gedekt in het model.
Automatisering van gasreinigingsinstallatie
Hoovengas wordt gereinigd met diverse methoden inclusief een cyclone of stofvanger om grote deeltjes te verwijderen en ofwel annulaire gat water sproeien of elektrostatische precipitatoren. Half-gereinigd gas is ook gebruikt om een TRT (top gas herwinning turbine) systeem te drijven voor energierawinning. In beide gevallen bieden gasreinigingssystemen oventop drukcontrole, alsmede gereinigd gas om te hergebruiken voor diverse processen inclusief ovenverhitting, en voor gebruik in de ketelhuis van de elektriciteitscentrale.
Gesloten-lus hoogoven expert systeem
Het gesloten-lus hoogoven expert systeem is normaal ontworpen volgens het principe 'zo min mogelijk acties, zoveel als essentieel'. Het doel is om de hoogovenbedrijfsvoering te optimaliseren en operatorinteracties tot een minimum te reduceren. Het expert systeem, wat normaal ontworpen is als een regel-gebaseerd besluitssysteem, tegengaat procesfluctuaties veroorzaakt door veranderingen in laadmateriaal samenstelling en kwaliteit, menselijke factoren, en procescondities. Hoe vroeger het systeem reageert op een abnormale of veranderende processituatie, des te soepeler is de algemene hoogovenbedrijfsvoering. Timing controleactiviteiten nauwkeurig en storingen anticiperen zijn beiden van de utmost belangrijkheid om kritieke procescondities te vermijden en een hoge productiesnelheid te handhaven bij lage kosten. Het gesloten-lus hoogoven expert systeem zorgt voor aanzienlijke verbeteringen in productkwaliteit en verminderd brandstofverbruik met de beschikbare laadmaterialen.
Het expert systeem adviseert operationele wijzigingen in een twee-stappen proces. De eerste stap is een analyse van de huidige situatie, genaamd procesdiagnose. Het expert systeem bestudeert het voorkomen van verschijnselen in de hoogoven met behulp van een verscheidenheid aan technische berekeningen gebaseerd op een enorme hoeveelheid procesmetingen en analysedata die continu worden verzameld. In de tweede stap worden correctieve acties voorgesteld indien nodig. Een uitgebreide regelset gesmeed door ervaren hoogovenproces experts en operators op basis van oorzaak-en-genees relaties resulteert in aanbevelingen voor de best-practice en schift-onafhankelijke bediening. Correctieve acties om de soepele bediening van de hoogoven te bereiken en te handhaven worden gerapporteerd aan de operators. De acties kunnen worden uitgevoerd in gesloten-lus modus of na operatorbevestiging.
Er is een set van majeure correctieve acties die resulteren in een continue, schift-onafhankelijke hoogovenbedrijfsvoering. De begeleiding van het expert systeem, vooral tijdens opstart- en afsluitperiodes, leidt tot energiebesparingen en geminimaliseerde productieverliezen. Deze uniforme bediening bijdraagt tot het verlengen van de levensduur van de hoogoven. De set van majeure correctieve acties worden hieronder beschreven.
Brandstoftempo en injectiecontrole
Het expert systeem observeert de thermische toestand van de hoogoven hearth en stelt een wijziging van het brandstoftempo voor zodra significante afwijkingen van optimale condities worden herkend. Volgens de regels gedefinieerd in de kennisbasis, wordt ofwel een wijziging van geïnjecteerd brandstof of cokestempo voorgesteld en kan volledig automatisch worden uitgevoerd.
Slakbasiciteitscontrole
Op basis van recente slakanalyses en gietijzertemperatuurdata, adviseert het expert systeem wijzigingen in de laadsamenstelling zodra een afwijking van de doelslakbasiciteit wordt gedetecteerd. In samenwerking met het laadcontrolemodel, wordt een nieuwe laadmatrix automatisch berekend die kan worden overgedragen aan het procesregelsysteem voor uitvoering.
Controle van zuurstofverrijking en stoomtoevoeging
De zuurstofverrijkingscontrole berekent een geoptimaliseerde zuurstoftoevoegingssnelheid om de doelgietijzerproductie te bereiken. Kritieke situaties veroorzaakt door snel stijgende productiesnelheden kunnen worden vermeden. Het expert systeem gebruikt stoomtoevoeging om de laadpermeabiliteit op het gerichte niveau te handhaven. Vanwege de snelle controlecycli is het mogelijk om de toevoeging van stoom precies aan te passen aan de hoeveelheid die het proces nodig heeft. Op deze manier wordt de stoominvoer verminderd wanneer mogelijk, wat direct leidt tot energiebesparingen.
Productieproces
- Fluke 772/773 Klemmeters: Een Moderne Aanpak Voor Automatisatie Lus Probleemoplossing
- ISA publiceert bijgewerkte derde editie van Control Systems Safety Evaluation & Reliability boek
- Geavanceerde automatisering, controle en modellering in basiszuurstofstaalbereiding
- Optimalisatie van elektrisch boogoven-operaties: Automatisering en modellering
- Geavanceerde Automatiserings- en Besturingssystemen voor Sinterinstallaties
- Geavanceerde Automatiserings- & Besturingssystemen voor Cokesovenoperaties
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Optimaliseren van hoogovenproductiviteit: sleutelparameters en strategieën
- Optimalisatie van Hoogovensprocessen met Hoge-Aluminaslak
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- Geavanceerde Procesregelsystemen voor Industriële Efficiëntie