



Geavanceerde automatisering, controle en modellering in basiszuurstofstaalbereiding
In het basiszuurstofstaalbereidingsproces produceert de basiszuurstofoven of converter vloeibaar staal door de koolstofinhoud van ruw ijzer, gemaakt door de hoogovens, van ongeveer 4,5% te reduceren tot 0,03% tot 1,0%. De converter blaast grote hoeveelheden zuivere zuurstof in het ruw ijzer en raffineert het in een korte tijd tot staal. Op dit moment gebruikt het basiszuurstofstaalbereidingsproces gecombineerd blazen (boven- en onderblazen). Onderblazen wordt gedaan met inerte gas. Verschillende materialen worden door de converter tijdens raffinage gebruikt. Naast ruw ijzer en ijzerschroot als belangrijkste grondstoffen, zijn de andere materialen die in het basiszuurstofstaalbereidingsproces worden gebruikt, gebrand kalk, gebrand dolomiet of gebrand magnesiet voor correcte slakvorming en verschillende koelmiddelen (zoals erts, sponsijzer etc.) tijdens het proces. De operatie van de converter vereist de gastemperatuur hoog in te stellen en het genereert een grote hoeveelheid stof.
Het doel van het basiszuurstofstaalbereidingsproces is om het vloeibare metaal (gesmolten schroot + ruw ijzer) te raffineren en de samenstelling en temperatuur van het vloeibare staal aan te passen. Om dit doel te bereiken, wordt het automatiserings- en controlsysteem gebruikt voor het staalbereidingsproces dat normaal bestaat uit basisautomatiseringssysteem en procescontrolsysteem.
De engineering faciliteiten bij de basiszuurstofstaalbereiding zijn in de realiteit het ontwerpen en samenvoegen van diverse sub-systemen. De hoofduitrusting van de basiszuurstofstaalbereiding is een refraktair beklede convertervaas (basiszuurstofoven) waarin het staalbereidingsproces plaatsvindt. Naast de convertervaas heeft het staalbereidingsproces diverse sub-systemen bestaande uit: (i) convertervaas kantelaandrijving, (ii) zuurstof lanssysteem, (iii) inerte gas bodemroer systeem, (iv) topgas (convertergas) koeling, reiniging, analyse en herwinningsysteem, (v) sub-lans meetsysteem, (vi) oversluipreventiesysteem, (vii) materiaalhandelingssysteem, (viii) schrootlaadsysteem, (ix) flux- en koelmiddel laadsysteem, (x) ferrolegering laadsysteem, (xi) horizontale temperatuurmeting en monsterneemsysteem, (xii) automatisch aftapsysteem, (xiii) slakstopper systeem, (xiv) secundair onstoffingssysteem, (xv) vergrendelings- en alarmsysteem, en (xvi) human machine interface (HMI) systeem.
Naast deze sub-systemen moet de zuurstofstaalbereiding op een geïntegreerde manier worden bediend met up- en downstream processen. Ook moet het staalbereidingsproces gekoppeld worden aan externe systemen zoals: (i) staalsmeltwezen laboratorium dat optische emissiespectrometer, en röntgenfluorescentiespectrometers en andere analyseapparatuur huisvest, en (ii) supervisory control and data acquisition (SCADA) systemen.
Basiszuurstofstaalbereiding is een complex fysico-chemisch proces dat een groot aantal beïnvloedende factoren heeft. Twee methoden worden gebruikt voor de controle van blazen in de converter. De eerste methode gebruikt indirecte meting door de afvoergas, terwijl de tweede methode directe meting door de sub-lans gebruikt. In de tweede methode is er directe meting van de temperatuur (in graden C) van vloeibaar staal gelijktijdig tijdens blazen. Deze methode wordt ook gebruikt voor diverse doeleinden zoals badnivelering, slaknivelering, meting van zuurstofconcentratie en slakmonsterneming.
In het basiszuurstofstaalbereidingsproces geldt het klassieke procesmodel nog steeds waarbij de operator zoveel mogelijk moet weten over de invoeren, de procesparameters en de uitgangen, en hij moet deze informatie vrij beschikbaar hebben om de benodigde aanpassingen aan het proces te maken, om een prime kwaliteitsproduct te produceren. Om dit te bereiken, moeten diverse controle- en schattingstechnieken worden gebruikt en deze technieken moeten georganiseerd functioneren om de benodigde informatie voor de operatooractie te leveren.
De sub-systemen die in deze engineering hiërarchie passen zijn: (i) ruw ijzer massa meting, (ii) ruw ijzer analyse, (iii) inerte gas bodemroeren, (iv) zuurstoftoevoer, (v) laadtemperatuur en analyse, (vi) flux- en koelmiddel laadsysteem, (vii) ferrolegering laadsysteem, (viii) procescontrole computers, en (ix) management computers. Metingen die tijdens het staalbereidingsproces nodig zijn zijn: (i) temperatuurmeting, (ii) bad koolstofinhoud, (iii) baddiepte, en (iv) complete chemische analyse. Dit is normaal bereikt door het proces te stoppen, de converter te kantelen en handmatig temperaturen en monsters te nemen.
Procescontrole is een belangrijk deel van de basiszuurstofstaalbereiding operatie aangezien de oplaadproductietijden erdoor beïnvloed worden. Verschillende staalbereidingsprocescontrollestrategieën zijn vandaag de dag beschikbaar en staalfabrieken gebruiken strategieën afhankelijk van hun faciliteiten en behoeften. Procescontrolemodellen kunnen ruwweg in twee categorieën worden verdeeld: (i) statisch, en (ii) dynamisch.
De eenvormigste vorm van procescontrole is gebaseerd op een statisch procesmodel. Het bestaat uit een set balansen voor warmte, zuurstof, ijzer en slak, gecombineerd met een toestandsvergelijking. De laatste beschrijft de relatie tussen de ijzerinhoud in de slak, de actuele inhoud van mangaan en koolstof in staal, en de basiciteit van de slak. Statische modellen bepalen de hoeveelheid te blazen zuurstof en de lading aan de oven, gegeven de initiële en eindinformatie over de oplaad, maar leveren geen informatie over de procesvariabelen tijdens de zuurstofblaas. Statische modellen zijn basic zoals het schieten van een pijl. Er is geen verdere controle meer zodra de pijl de boog verlaat.
In het geval van dynamische procescontrole is nauwkeurige informatie van de actuele toestand van het blaasproces nodig. Ideaal is continue informatie over de staal-, slak- en gassamenstellingen alsook de temperatuur beschikbaar en on-line gebruikt voor procesbewaking. Elke afwijking van de voortgang van het verwachte proces kan dan gedetecteerd worden en, op basis van de modellen, kan de zuurstoftoevoer worden aangepast of additionele flux in de converter worden toegevoegd. In een basis staalbereidingsconverter is dit alleen mogelijk in een ideale situatie. In de praktijk is de situatie totaal anders. Vooral in het basiszuurstofstaalbereidingsproces zijn er sterke praktische beperkingen voor continue metingen, bijvoorbeeld trilling, stof, hoge temperatuur en vloeibare metaal- en slakfasen. Dynamische modellen maken aanpassingen tijdens de zuurstofblaas op basis van bepaalde in-blaas metingen.
De vereisten van een dynamisch gecontroleerd proces zijn: (i) het proces niet te onderbreken en (ii) realtime metingen te verkrijgen. Een sub-lans systeem dat de procescondities kan hanteren en gebruikmaakt van wegwerp sensoren in de lanspunt wordt hiervoor gebruikt. De verschillende sensoren worden gekarakteriseerd door hun meetfuncties, de belangrijkste zijn: (i) badtemperatuurmeting, (ii) badkoolstofmeting, en (iii) badniveaumeting. Elke combinatie kan worden gebruikt.
De hoofdfuncties van het basisautomatiseringssysteem omvatten zuurstof lanscontrole, materiaalcontrole, bodemroercontrole, sub-lans detectiecontrole en eindpuntcontrole. Het procescontrolsysteem voert productiebeheer, controllmodellen, procescontrole en databeheer uit. Het procescontrolsysteem wordt gebruikt om het basisautomatiseringssysteem te controleren. Eerst verzamelt het informatie over het smeltproces en detecties gemaakt door de sub-lans. Vervolgens beoordeelt het de status van het smeltproces volgens de resultaten van modelberekeningen. Ten slotte stuurt het signalen naar het basisautomatiseringssysteem om de aangepaste parameters te controleren.
De automatisering en controle van basiszuurstofstaalbereiding overweegt niet alleen de converter-specifieke procesfuncties, maar neemt ook de relevante parameters van de laadmaterialen in aanmerking, inclusief ruw ijzer voorbereiding, schrootterreinbeheer en planning logistiek. Procesoptimalisatie (Niveau-2) oplossingen zijn gebaseerd op geavanceerde algoritmische vergelijkingen, die de complexe thermodynamische metallurgische reacties nauwkeurig representeren. De oplossingen zijn voornamelijk geschikt voor een wijd bereik aan operatiecondities, bijv. variabele schroot tot ruw ijzer verhoudingen, minimum slak praktijk, en variërende fosforinhoud.
De sleuteldoelstellingen van de automatisering en controle van het basiszuurstofstaalbereidingsproces zijn: (i) voldoen aan de eisen van de staalbereiding, en (ii) operationele ondersteuning bieden. Verder is de automatisering en controle van het staalbereidingsproces een effectieve manier om: (i) uitgebreide en consistente procesinformatie te leveren voor de begeleiding van de operator, (ii) gestandaardiseerde operaties te waarborgen voor homogene kwaliteit van vloeibaar staal, (iii) de prestaties van het proces te verbeteren, (iv) de nauwkeurigheid van de eindpuntcontrole te verbeteren, (v) de oplaadcyclus te verkorten, (vi) de productiviteit te verbeteren door geoptimaliseerde staalbereiding, en (vii) de productiekosten te verlagen door gebruik van procesmodellen voor geoptimaliseerd materiaalgebruik en energie-invoer. De automatisering en controle steunt voornamelijk op computers en is onlosmakelijk verbonden met de mechanisatie van het staalbereidingsproces.
De algemene architecturale structuur van de automatisering en controle van het basiszuurstofstaalbereidingsproces omvat: (i) bedrijfsinformatiesysteem, (ii) staalsmeltwezen management informatiesysteem, (iii) procescontrole, en (iv) veldinstrumenten en apparatuur.
Zoals af te leiden is uit de diverse sub-systemen en de interfacing die tussen hen bestaat, wordt het duidelijk dat de vereiste interlinkering niet bereikt kan worden met conventionele (analoge) circuits. Wijd gebruik moet daarom gemaakt worden van digitale procescontrole apparatuur die diverse voordelen biedt zoals: (i) toevoegingen en systeemwijzigingen kunnen eenvoudig geaccommodeerd worden, (ii) geavanceerde controllstrategieën kunnen afgehandeld worden, (iii) intelligentie kan in het systeem geprogrammeerd worden, (iv) effectieve back-up faciliteiten kunnen bestaan, (v) CRT (kathodestraalbuis) operators interface kan geïntegreerd worden met een groot formaat aan weergaveopties, (v) bestaan van opgeslagen gegevens, (vi) gemakkelijke toegang tot informatie en opgeslagen gegevens, en (vii) communicatie tussen hogere en lagere hiërarchie. Figuur 1 toont het basisautomatiserings- en procescontrolsysteem van basiszuurstofstaalbereiding.
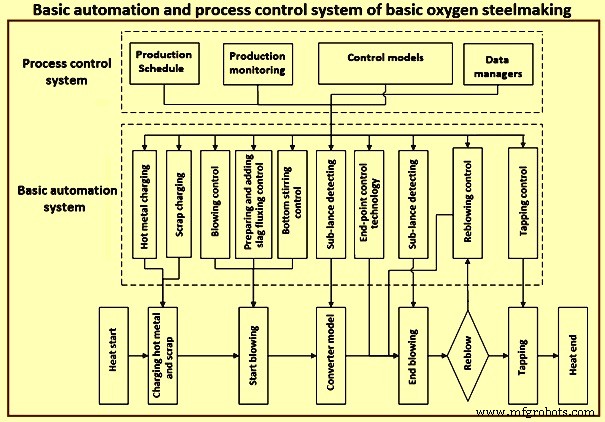
Figuur 1 Basisautomatisering en procescontrolsysteem van basiszuurstofstaalbereiding
Toegenomen snelheid en capaciteit van computers, adoptie van programmeerbare logische controllers (PLC's) in elektrische en controlsystemen, en overschakeling van analoog naar digitale instrumentatie hebben geresulteerd in opmerkelijke verbetering in de controllnauwkeurigheid. Verder heeft de toepassing van direct digitale controle in recente tijden de automatisering van het staalbereidingsproces versneld.
Samen met de vooruitgang van procescomputers en periferiemeettechnologie, is blaascontrole voor converter verschoven van een statisch controlsysteem naar een dynamisch of volledig automatisch operationeel controlsysteem. Verder, vanwege de technologische vooruitgang in de elektrische en controlsystemen, zijn controllers verplaatst van instrumentenpanelen naar CRT-displays waardoor operators de staalbereiding kunnen monitoren en controleren op de CRT-schermen. Ook, met het gebruik van wiskundige modellen en expertssysteem (met behulp van kunstmatige intelligentie programma's) is de automatisering en controle van het staalbereidingsproces meer operator-vriendelijk geworden.
Controlsystemen voor verschillende sub-systemen worden frequent geconfigureerd als DCS (gedistribueerd controlsysteem) en PLC (programmeerbare logische controller) die naadloos verbindt met het DCS van de basiszuurstofoven en geïntegreerde monitoring en controle bieden. Het unieke voordeel van deze geïntegreerde aanpak is dat het de aspecten van processtabiliteit, productkwaliteit, operatieflexibiliteit en verbeterde werkomgeving dekt terwijl efficiëntie en kosteneffectiviteit gewaarborgd worden.
De gedistribueerde controle-instrumentatie accommodeert: (i) productieoperators consoles, (ii) live mimics, (iii) instrumentweergaven en controle, (iv) trendgrafieken, (v) en logs. Gedistribueerde computers op een data-highway worden gebruikt met de vereiste I/O (input/output) om te hanteren: (i) watersystemen, (ii) weegsystemen, (iii) bodemroersysteem, (iv) zuurstofsystemen, en (v) communicatie met de hostcomputer. Management informatie/controle computer is normaal een grote capaciteitssysteem dat primair gebruikt wordt om: (i) informatie te leveren d.w.z. schicht/dag/maand rapporten, (ii) interactieve productie te hanteren, (iii) planning tussen downstream/upstream planten, (iv) voorbereiden voor lading (pre-laden van schroot etc.), (v) accommoderen van statische modellen zoals warmtebalans, bepalen van de fluxes (kalk/dolomiet) en koelmiddelen (sponsijzer/ijzererts), hoeveelheden alsook wanneer te laden, en zuurstofbalans (bepalen van de snelheid, duur en blaaspatroon), (vi) accommoderen van het dynamische model dat in werking treedt nadat de sub-lans real-time informatie heeft geleverd. Het systeem genereert een actief display dat de operator in staat stelt het proces op doel te beëindigen, de eindresultaten te berekenen en kleine wijzigingen voor te stellen en de finale legeringen toe te voegen.
De controllmodellen zijn de kern van het automatische staalbereidingscontrolsysteem. Ze integreren de kennis van smeltmechanisme, wiskundige statistiek, expertprincipes en adaptief leren. De controlevergelijkingen zijn afgeleid met behulp van de kennis van smeltmechanisme en de sleutelcontroleparameters zijn gedefinieerd door wiskundige statistiek en expertprincipes. Bovendien kunnen deze controleparameters regelmatig gewijzigd worden door adaptief leren. De controllmodellen verwijzen naar het statische controllmodel, hoofdmateriaalmodel, slakvormingsmodel, temperatuurmodel, zuurstofverbruikmodel, dynamisch controllmodel, oversluipmodel, legeringsmodel, en eindpuntmodel etc. Verder is er ook een adaptief leermodel. Verschillende detectieapparaten die gebruikt worden zijn sub-lans, massaspectrometer, vlammen spectrometer, microgolf afstandsmeter en bewakingsapparaat voor zuurstof lans trillingen etc.
Verder zijn er tegenwoordig diverse controllmodellen, zoals mechanisme model, statistisch model en incrementieel model, etc. Het mechanisme model is gebaseerd op warmte- en massa behoud. Het bepaalt de relatie tussen variabelen door wiskundige afleiding. Echter, het is niet geschikt voor toepassing vanwege de complexiteit van het smeltproces. Het statistische model is gebaseerd op de black-box theorie. Het fysico-chemische proces wordt in dit model genegeerd. Het is alleen bezig met de statistische relatie tussen invoer- en uitvoerparameters. De berekeningsnauwkeurigheid van dit model kan niet gehandhaafd worden zolang de smeltconditie verandert. Met het incrementële model kunnen de operatieve parameters verfijnd worden door te vergelijken met de productiviteitsgegevens vastgelegd. Het kan de invloed overwinnen veroorzaakt door veranderingen in de smeltcondities. Echter, het hoofdtort van dit model is lage berekeningsnauwkeurigheid. Figuur 2 toont de functies van de controlsystemen en procesmodellen.
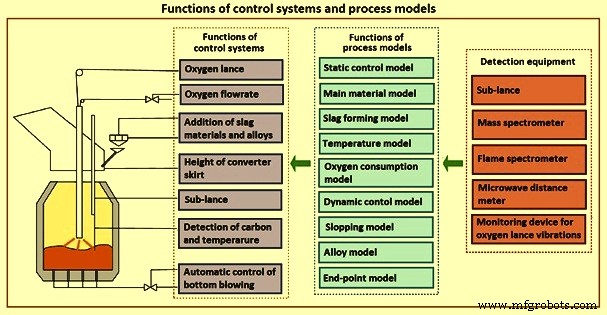
Figuur 2 Functies van de controlsystemen en procesmodellen
Eindpunt koolstofvoorspelling
Eindpunt koolstofvoorspelling heeft aanvankelijk vertrouwd op de ervaring en vaardigheid van de operator. Het is bekend dat deze methode inefficiënt en moeilijk is, met name voor het middelhoog koolstof staalsmeltproces. Met de ontwikkeling van computer- en informatietechnologie is het onderzoek naar computertcontrole van de basiszuurstofstaalbereiding uitgevoerd. Het statische laadmodel gebaseerd op computerberekening werd eerst benut door Jones & Laughlin Steel Corporation en werd gebruikt om de hoeveelheid geladen ruw ijzer, schroot en slakvormingsmaterialen te berekenen en eindpunt koolstofcontrole van vloeibaar staal te sturen.
Met de snelle ontwikkeling van auto-detectiemethoden, wiskundige modellen en algoritmen, is dynamische en intelligente eindpunt koolstofvoorspelling beschikbaar gekomen voor het staalbereidingsproces. Op basis van de kenmerken van verzamelde gegevens, die gebruikt zijn om de eindpunt koolstofinhoud te berekenen, is de eindpunt koolstofvoorspelling verdeeld in drie stadia, zoals statische voorspelling, dynamische voorspelling en intelligente voorspelling.
Statische voorspelling
Tijdens het gehele proces van basiszuurstofstaalbereiding worden operators normaal geassisteerd door een computer-gebaseerd begeleidingssysteem, dat procesparameters en operatoracties voorstelt op basis van berekeningen van massa- en energiebalans en thermodynamische berekeningen. De statische eindpunt koolstofvoorspelling steunt voornamelijk op het wiskundige model gevestigd op basis van massa- en warmtebalans, dat de eindpunt koolstofinhoud in het vloeibare staal kan berekenen op basis van de initiële laadparameters (zoals geladen ruw ijzer en schroot, en samenstelling en temperatuur van ruw ijzer). Figuur 3 toont het statische model voor eindpuntvoorspelling voor basiszuurstofstaalbereiding.
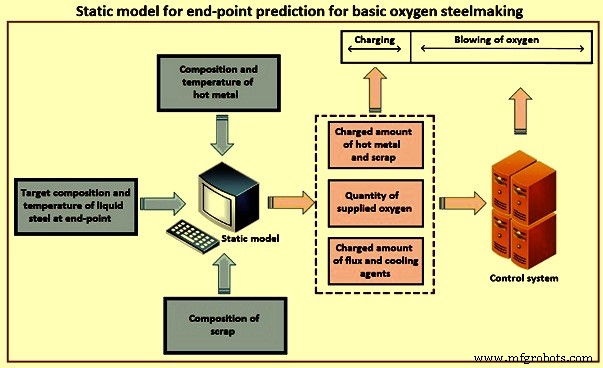
Figuur 3 Statisch model voor eindpuntvoorspelling voor basiszuurstofstaalbereiding
Het sleutelpunt van statische eindpunt koolstofvoorspelling is de redelijke vestiging van wiskundig model en verwerving van initiële hoeveelheidsgegevens. Vergeleken met de willekeur en onzekerheid van eindpunt koolstofvoorspelling gebaseerd op de ervaring en vaardigheid van de operator, kan de statische eindpunt koolstofvoorspelling een kwantitatieve berekening uitvoeren van geblazen zuurstof en eindpunt koolstofinhoud, wat de voorspellingsnauwkeurigheid van het eindpunt koolstof verbetert. De normaal gebruikte wiskundige modellen voor statische eindpunt koolstofvoorspelling omvatten voornamelijk theoretisch model en statistisch model.
Het theoretische model kan de hoeveelheid geblazen zuurstof en eindpunt koolstofinhoud berekenen op basis van de berekeningen van massa- en warmtebalans tijdens het staalbereidingsproces. Vanwege de complexe interactie tussen diverse beïnvloedende factoren in het basisstaalbereidingsproces, wordt de berekening van massa- en warmtebalans normaal voltooid met empirische waarden en onnauwkeurig, daarom toont het theoretische model een relatief slechte prestatie op basiszuurstofstaalbereidingsconverter eindpunt koolstofvoorspelling.
Het statistische model gaat alleen over de relatie tussen invoervariabelen en uitvoervariabelen met behulp van statistische analyse van verzamelde gegevens zonder rekening te houden met het chemische reactiemechanisme in het vloeibare bad, wat afgebeeld wordt door de vergelijking X = F (W, S, T, t, Z), waar 'F' een lineaire of niet-lineaire functie is, 'W' het geladen gewicht van ruw ijzer en schroot is, 'S' de doelwaarden van eindpuntsamenstelling in vloeibaar staal zijn, 'T' de initiële temperatuur van ruw ijzer is, 't' de zuurstofblaastijd is, en 'Z' andere belangrijke beïnvloedende factoren zijn (zoals toplanshoogte en zuurstofdruk).
Als een soort statistisch model, wordt het back propagation neuraal netwerk gecombineerd met verschillende algoritmen in de laatste jaren wijd toegepast op de eindpuntvoorspelling voor basiszuurstofstaalbereiding. Vergeleken met het theoretische model is het neurale netwerk gespecialiseerd in het analyseren van willekeurige afwijking en het elimineren van de invloed van willekeurige factoren en het kan een meer betrouwbare referentie leveren voor eindpunt koolstofvoorspelling. Figuur 4 toont back propagation neuraal netwerk voor eindpunt koolstofvoorspelling.
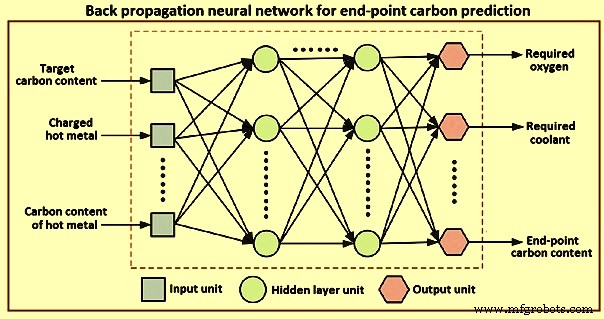
Figuur 4 Back propagation neuraal netwerk voor eindpunt koolstofvoorspelling
Echter, de theoretische en statistische modellen beschreven in de bovenstaande sectie zijn alleen gebouwd op overweging van initiële condities en statische procesgegevens (een kleine dataset zonder tijdreekskenmerk kan de daadwerkelijke productie niet vertegenwoordigen), wat statische eindpunt koolstofvoorspellingsmodellen ongeschikt maakt voor daadwerkelijke productie aangezien de voorspellingsnauwkeurigheid beperkt is. Een bijzondere uitdaging van statische eindpunt koolstofvoorspelling is de redelijke vestiging van voorspellingsmodellen gebaseerd op een grote productiedataset die een tijdreekskenmerk heeft. Op basis van de bovengenoemde uitdaging wordt de dynamische eindpunt koolstofvoorspelling snel ontwikkeld gebaseerd op statische voorspelling.
Dynamische voorspelling
Verschillend van de statische controle, kan de dynamische eindpunt koolstofvoorspelling de eindpunt koolstofinhoud in vloeibaar staal voorspellen en on-line aanpassing van operatieve parameters voldoen met de berekening van dynamische modellen gevestigd op de tijdreeksgegevens (lansbewegingen, koolstofmonoxide en koolstofdioxide niveaus van het afgas, spectrale kenmerken van de vlam) verzameld door monitoringapparaten. Op dit moment zijn het sub-lanssysteem, afgasanalysesysteem en vlam spectrometrische analysesysteem de primaire methoden die toegepast worden op dynamische eindpunt koolstofvoorspelling voor basiszuurstofstaalbereiding. Figuur 5 toont de dynamische eindpunt koolstofvoorspelling met het sub-lanssysteem.
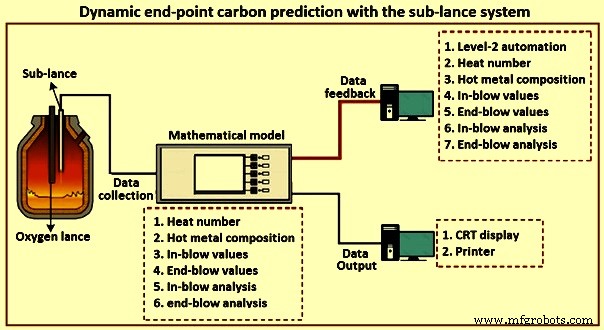
Figuur 5 Dynamische eindpunt koolstofvoorspelling met het sub-lanssysteem
De dynamische eindpuntvoorspelling met het sub-lanssysteem meet direct de koolstofinhoud van vloeibaar staal in een later stadium van het blaasproces, bouwt het on-line voorspellingsmodel en voorspelt dynamisch de koolstofinhoud met verschillende blaastijden. Met de toepassing van een sub-lanssysteem kan de invloed van initiële afwijking op geladen materialen verminderd worden en is de eindpunt koolstofvoorspelling nauwkeuriger en preciezer vergeleken met statische voorspelling. Sommige Japanse staalsmeltwezen bereiken een koolstofvoorspellingsnauwkeurigheid van meer dan 90% met een fouttolerantie van +/- 0,02%.
Door het monitoren van de afgasinformatie (koolstofmonoxide en koolstofdioxide inhoudsverandering tijdens zuurstofblazen), kan de koolstofinhoud van vloeibaar staal dynamisch afgeleid worden met een wiskundig model gebaseerd op afgasinformatie, en de eindpunt koolstofinhoud kan voorspeld en gecontroleerd worden met de terugkoppeling van berekeningsresultaten. Aangezien het een indirecte schattingsmethode is, beïnvloeden de nauwkeurigheid van verzamelde gegevens (zoals afgasinhoud en stroomsnelheid) en de responstijd van het wiskundige model de voorspellingsnauwkeurigheid van het eindpunt koolstof sterk. Daarom wordt het afgasanalysesysteem normaal samen met het sub-lanssysteem gebruikt om de eindpunt koolstof met de vereiste nauwkeurigheid in diverse staalsmeltwezen te controleren.
Spectrale kenmerken van de vlam aan de basiszuurstofconverter mond zijn gerelateerd aan de koolstofinhoud van vloeibaar staal en veranderen dus tijdens het basisstaalbereidingsproces. Op basis van de spectrale kenmerken van de vlamstralinginformatie is het vlam spectrometrische analysesysteem ontwikkeld om de eindpunt koolstofinhoud te voorspellen. De on-line voorspelling van koolstofinhoud van vloeibaar staal kan voltooid worden, door de relatie te analyseren tussen het vlaamspectrum van verschillende blaastijden en de converterbadstatus.
Optische sensoren zijn gebruikt om de koolstofinhoud van lage koolstof oplaaden (het doel eindpunt koolstofinhoud lager dan 0,06%) in basiszuurstofstaalbereiding in een staalsmeltwezen dynamisch te voorspellen, wat resulteerde in een aanzienlijke verbetering.
Hoewel de dynamische eindpunt koolstofvoorspelling een significante voorspellingsverbetering kan geven vergeleken met de statische voorspelling, is de verzameling van een echte, volledige en rijke dataset die het algehele gedrag van het gehele staalbereidingsproces kan vertegenwoordigen, zelflerend en zichzelf aanpassend van het voorspellingsmodel bijzondere uitdagingen van dynamische eindpunt koolstofvoorspelling. Daarom is de intelligente eindpunt koolstofvoorspelling opgebouwd op basis van dynamische eindpunt koolstofvoorspelling.
Intelligente voorspelling
Met de ontwikkeling van gegevensverzameling en intelligente modellen is intelligente eindpunt koolstofvoorspelling voor basiszuurstofstaalbereiding nu beschikbaar gekomen. Het is gevestigd op basis van volledige en rijke dataset met verschillende kenmerken en heeft een sterke capaciteit van zelfleren om de voorspellingsnauwkeurigheid te verbeteren. Naast het sub-lanssysteem, adopteert het automatische basiszuurstofstaalbereidingssysteem voornamelijk andere technieken namelijk: (i) on-line slakdetectie tijdens zuurstofblazen die begeleiding biedt voor slakoperatie, (ii) afgasanalysesysteem dat dynamisch de koolstofinhoud en temperatuur van vloeibaar staal schaatst tijdens het blaasproces, en (iii) intelligente modellen met sterke capaciteit van zelfleren en zichzelf aanpassen. Figuur 6 toont de vestiging van een intelligente model.
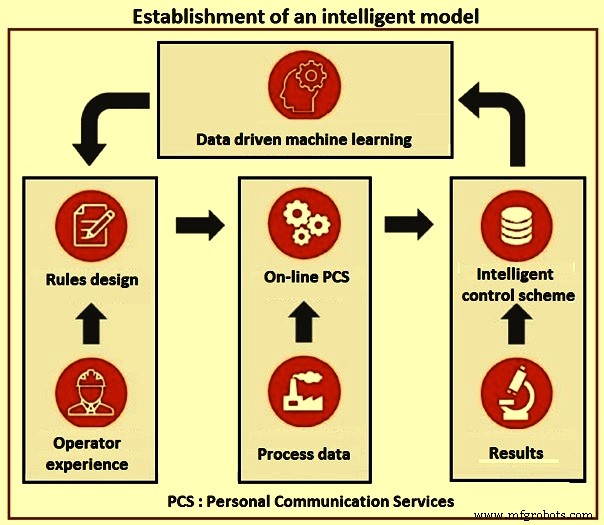
Figuur 6 Vestiging van een intelligente model
Met toepassing van bovenstaande technieken kan de intelligente eindpunt koolstofvoorspelling voor basiszuurstofstaalbereiding automatisch en efficiënt geïmplementeerd worden met computer in plaats van handmatige operatie, en de voorspellingsnauwkeurigheid van de eindpunt koolstofinhoud is aanzienlijk verbeterd. Met de praktische toepassing van intelligente eindpuntvoorspelling in een staalsmeltweez heeft de herblaasverhouding gedaald van 14% tot 1%, en de tap-naar-tap tijd is gedaald van 37 minuten tot 29 minuten, wat de efficiëntie van het basiszuurstofstaalbereidingsproces aanzienlijk verbetert.
Er is geen twijfel dat intelligente voorspelling de voorspellingsnauwkeurigheid van eindpunt koolstofinhoud aanzienlijk verbetert. Recentelijk worden steeds meer auto-detectietechnieken ontwikkeld en toegepast op de eindpunt koolstofcontrole voor basiszuurstofstaalbereiding, zoals robotische bemonstering en temperatuurmeetsysteem, draadloze samenstelling meetsysteem, enzovoort. Tegenwoordig wordt Industrial Internet of Things (IIoT) snel ontwikkeld samen met de vijfde generatie mobiele communicatietechnologie (5G) en big data analytics, en wordt geleidelijk toegepast op slimme staalfabricage. Daarom krijgt de intelligente eindpunt koolstofvoorspelling voor de basiszuurstofstaalbereiding meer aandacht in de toekomst.
Van industriële implementatie oogpunt kan het intelligente eindpunt koolstofvoorspellingsmodel met hoge nauwkeurigheid geïnstalleerd worden op bestaand processysteem, continu het proces koolstofgehalte voorspellend en begeleiding biedend voor operators op basis van de actuele gebeurtenissen en geplande gebeurtenissen tijdens het basiszuurstofstaalbereidingsproces.
Expertssysteem
Expertssysteem is de uitgebreide groep procesmodellen die het staalbereidingsproces afbeeldt en optimaliseert. Expertssysteem monitort het metallurgische en thermische proces, berekent cyclisch de actuele toestand van staalbad en slak. Dit levert de analyse en temperatuur van staalbad en slak op elk moment en de instelpuntmodelberekeningen zijn altijd gebaseerd op de actuele situatie.
De expertssysteem procesmodellen optimaliseren en controleren het staalbereidingsproces tijdens de gehele behandeling in de converter. Het Niveau-2 systeem assisteert de operator volgens de modelberekeningen gebaseerd op de opgeslagen productieschema's per staalkwaliteit. Expertssysteem informeert continu het bedienend personeel over de algehele status van de oplaad (d.w.z. gewicht, temperatuur en analyse) tijdens behandeling.
De uitgebreide groep instelpuntmodellen in expertssysteem bepaalt het expertssysteem instelpunt, wat verantwoordelijk is voor het bepalen van de benodigde voorraden van grondstoffen, gasvolumes en/of energie voor verschillende behandelingsstappen. Enkele van de instelpuntmodellen worden hier beschreven.
Expertssysteem eerste laadberekening wordt gedaan door verschillende scenario's van variabele invoergegevens toe te passen (zoals variabel schroot en variabel ruw ijzer, variabel schroot en vast ruw ijzer, of vast schroot en variabel ruw ijzer). Daarnaast kan schrootkostenoptimalisatie gebruikt worden. Als modeloutput wordt de optimale laadmix geleverd om de doelen te bereiken volgens de geplande staalkwaliteit van het productieschema.
Expertssysteem tweede laadberekening wordt onmiddellijk gedaan nadat de actuele gegevens met betrekking tot het geladen ruw ijzer en schroot, inclusief de gedeeltelijke gewichten van de verschillende schroottypen, zijn ontvangen. Het tweede laadberekeningsmodel berekent de benodigde vatactoevoegingen en zuurstofvolume om de doeanalyse en de doeltemperatuur van het staal aan het einde van blazen te bereiken.
Expertssysteem in-blaas correctie berekening wordt gedaan door sub-lansmodel. Afhankelijk van de beschikbaarheid van de gegevens (temperatuur, koolstof) neemt het cyclische on-line model de gemeten waarden over en past enige correctieve maatregelen toe vanwege het feit dat de sub-lansmeting dicht bij de hot spot wordt gedaan. Het resterende benodigde zuurstofbedrag, verhitings- of koelmiddelen en additionele slakvormers worden berekend.
Expertssysteem herblaas correctie berekening kan gestart worden als bepaalde staalbadeigenschappen (bijv. temperatuur, koolstofinhoud of fosforinhoud) niet binnen de gespecifieke doellimieten zijn aan het einde van blazen. De actuele staalbadanalyse en temperatuur worden genomen van een temperatuurmeting of van een actueel staalmonster. Het benodigde zuurstofbedrag, verhitings- of koelmiddelen en additionele slakvormers voor herblaas worden berekend.
Expertssysteem legeringsmodel berekent kosten geoptimaliseerd de benodigde legerings- en deoxidatiematerialen die in de aftapkok moeten worden toegevoegd. De analyse van de legeringsmiddelen en hun specifieke verliezen worden in rekening gebracht.
Expertssysteem voorspellingsmodel voert een simulatie uit van het complete productieproces door gebruik te maken van de resultaten van toezicht en instelpuntmodellen. Het levert een voorspelling van de voortgang en de eindconditie van de oplaad. Het voorspelt ook alle benodigde toevoegingen en acties en dient om het productieproces te optimaliseren. In het typische HMI scherm voor het voorspellingsmodel tonen de verschillende secties van het scherm de doel- en invoergegevens, modelresultaten, berekende analyses voor staal en slak en specifieke verbruiken.
Expertssysteem voorberekeningsmodel simuleert het complete staalbereidingsproces voor/na schroot en ruw ijzer in de converter geladen zijn. Expertssysteem voorspellingsmodel bepaalt de optimale blaas- en roerstrategie, alsook het exacte moment en de portionering van vatactoevoegingen. Het voorberekeningsmodel is gebaseerd op een vooraf gedefinieerde lijst van processtappen (bijv. laden, hoofdblazen, roeren en aftappen etc.) en doelwaarden van de standaard operatiepraktijk (SOP) zoals gedefinieerd door de procesingenieur.
Het voorberekeningsmodel bestaat uit vijf verschillende delen namelijk: (i) berekening van ruw ijzer en schroot invoer, (ii) berekening en verdeling van verhitings- en koelmiddelen, legeringen, schroot en fluxes om het doelgewicht, analyse en basiciteit te bereiken, (iii) berekening van blaas-instelpunten om de doel koolstofinhoud en temperatuur te bereiken, (iv) berekening van lopende reacties om het gewicht en de analyse van staal, slak en afgas na elke processtap te voorspellen, en (v) informatie en waarschuwingen voor de operator als doelwaarden voor een procesfase niet bereikt worden.
Expertssysteem toezichtsmodel wat een on-line model is berekent cyclisch de lopende reacties in het staalbad en in de slak tijdens het blaasproces. Dit omvat oxidatie- en reductiereacties, opname van zuurstof, stikstof en waterstof, zwavel- en fosforverdeling tussen staal en slak en de nadoxydatie van koolstofdioxide en waterstof. Op deze manier wordt het effect van verschillende blaas-, roer- of materiaaltoevoegingspatronen alsook de oplossing van geladen materialen in rekening gebracht voor het verloop van het proces.
Expertssysteem dynamische controle (een deel van het expertssysteem toezichtsmodel) is de dynamische blaaseindvoorspelling voor koolstof gebaseerd op actuele afgasgegevens. Van de actuele afgasgegevens (zoals afgasstroom, afgasanalyse (koolstofmonoxide, koolstofdioxide, zuurstof en stikstof) alsook van actuele procesgegevens voorspelt expertssysteem dynamische controle de koolstofinhoud aan het einde van het blaasproces van het typische profiel van de afgasgegevens dicht bij blaaseind. Het resultaat is een voorspelde koolstofinhoud aan het einde van het blaasproces (typisch voor koolstofinhoud onder 0,3%) en een blaaseindverzoek om de doel koolstofinhoud aan blaaseind te bereiken. In combinatie met het cyclische on-line model (expertssysteem toezichtsmodel) kan een complete voorspelling van staal en slak (temperatuur, analyse en gewicht) gemaakt worden waar de koolstofinhoud genomen wordt van het expertssysteem dynamische controle en alle andere gegevens berekend worden door het expertssysteem toezichtsmodel.
In het expertssysteem is de koolstofinhoudsberekening voor de in-blaas meting gebaseerd op de ruwe gegevens (d.w.z. de liquidus temperatuur Tliq) van het sub-lans meetapparaat in plaats van de koolstofinhoud berekend door het meetapparaat te gebruiken. De in-blaas koolstofinhoud wordt berekend met de vergelijking Cin-bolw = a0 + a1xTliq + a2x kwadraat van Tliq. De afstemparameters a0, a1, a2 worden bewaard in de Niveau-2 database en zijn gefit door het aanwenden van paren van liquidus temperatuur en de koolstofinhoud van het in-blaas monster.
De berekende koolstofinhoud van de in-blaas meting wordt overgenomen door het on-line model en corrigeert dus het koolstofvoorspellingsmodel. Om de bestaande automatische blaasstopfunctionaliteit voor basiszuurstofconverters gebaseerd op dynamische afgasmeting te voltooien, wordt deze functionaliteit ook voor sub-lanssystemen geadopteerd. De automatische blaasstopfunctionaliteit verlengt of verkort de finale blaasfase om de temperatuur en koolstofdoelen aan einde-van-blaas te bereiken.
Het cyclische procesmodel ook bekend als verzadigingsmodel overweegt de verzadigingsconcentraties van complexe staalbereidingsslakken door CaO (kalk) en MgO (magnesia). Kalk en dolomiet oplossing wordt opgeschort wanneer de corresponderende verzadigingsconcentratie bereikt is en gaat door wanneer de slaksamenstelling verdere oplossing van slakvormingstoevoegingen toelaat. Dus het procesmodel houdt het vloeibare slakbedrag en analyse alsook de onopgeloste fluxtoevoegingen bij. De berekening van het evenwichts fosforverdelingsverhouding is gebaseerd op het optische basiciteitsmodel. Voor het bepalen van de optische basiciteit wordt alleen de samenstelling van de vloeibare slakfase gebruikt, terwijl het deel van onopgeloste fluxes in rekening moet worden gebracht in de berekening van de massa-overdrachtscoëfficiënten. Normaal staat het verzadigingsmodel het optimaliseren van basiciteit (CaO/SiO2) en MgO en doelen toe om te voorkomen dat te veel onopgeloste fluxmaterialen aan het einde-van-blaas aanwezig zijn.
Het expertssysteem procesmodel rekent met de thermische barsting van slakvormingstoevoegingen die vóór ruw ijzer laden in de converter zijn geladen. Voor deze toevoegingen wordt het deel van koolstofdioxide en waterdamp volledig verwijderd. Dit voorkomt het overschatten van het koelingseffect van pre-laad fluxes zoals kalksteen of rauwe dolomiet en verbetert daarmee de temperatuurberekening. Verder wordt de resterende slak in de converter van de vorige oplaad deels gereduceerd door silicium na ruw ijzer laden volgens de reacties 2(FeO) + [Si] = 2[Fe] + (SiO2), 2(Fe2O3) + 3[Si] = 4[Fe] + 3(SiO2), 2(MnO) + [Si] = 2[Mn] + (SiO2) en in kleine mate ook door koolstof. In het geval van aanzienlijke hoeveelheden resterende slak, beïnvloedt de reductie van FeO, Fe2O3 en MnO het temperatuurprofiel.
Terwijl de modellen specifiek aangepast zijn aan de speciale eisen van de verschillende sub-systemen, wordt het principe van expertssysteem van het combineren van de kenmerken van voorspelling, toezicht en instelpuntmodellen voor perfecte kwaliteit door de gehele staalbereidingsautomatisering toegepast.
Productieproces
- Fluke 772/773 Klemmeters: Een Moderne Aanpak Voor Automatisatie Lus Probleemoplossing
- ISA publiceert bijgewerkte derde editie van Control Systems Safety Evaluation & Reliability boek
- Slimme huisautomatisering & beveiligingssysteem bouwen met 1Sheeld
- Geavanceerde automatisering & modellering in continu staalgieten
- Optimalisatie van elektrisch boogoven-operaties: Automatisering en modellering
- Hoogpresterende automatisering, meting en controle voor hoogovens
- Strategisch Ontwerp en Planning voor Controlesysteem-Upgrades
- Acht Bewezen Stappen om Uw Procescontrolsysteem te Diagnosticeren en Repareren
- Eenvoudige installatie- en bedieningshandleiding voor SYNTEC besturingssysteem
- Basiszuurstof-Staalproductie: Hoe 's Wereldsleidende Staalproces Werkt
- Java Input & Output beheersen: printen, lezen en formatteren