



Geavanceerde Automatiserings- en Besturingssystemen voor Sinterinstallaties
Automatisering en Besturingssysteem van Sinterinstallatie
Het sinterproces (Fig 1) is een metallurgisch proces dat op een sintermachine wordt uitgevoerd. Het is een thermisch agglomeratieproces. Het sinterproces is een energie-intensief proces, waarin een aantal parameters rekening gehouden moet worden. Het proces is complex en omvat diverse fysische en chemische verschijnselen zoals warmte-, massa- en impulsoverdracht gekoppeld met chemische reacties. Deze verschijnselen vinden gelijktijdig plaats, wat de complexiteit van het proces aanzienlijk verhoogt. De complexiteit van het sinterproces resulteert in de complexiteit van het besturingssysteem.
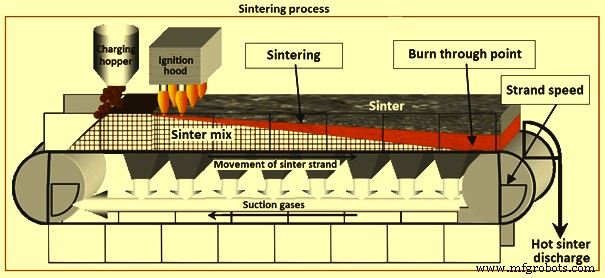
Fig 1 Sinterproces
Het sinterproces is in essentie een pre-behandelingsprocesstap tijdens de ijzerproductie die wordt gebruikt om een mengsel van ijzererts fines, terugkerende fines, fluxen, en cokesbries, met een deeltjesgrootte van minder dan 10 mm, te agglomereren, zodat de resulterende sinter, met een geziefde grootte van 5 mm tot 30 mm, de druk- en temperatuursomstandigheden in de hoogovens kan weerstaan. De agglomeratie in het sinterproces wordt bereikt door verbranding. In dit proces wordt lucht aangezogen door de sinterstreng door een bed van sintermengsel. De brandstofdeeltjes op de bovenste oppervlaktelaag worden eerst ontbrand in een oven en naarmate de streng vooruit beweegt, gaat de ontbrande of verbrandingsfront geleidelijk naar beneden door het bed tot het einde bereikt is.
Het sinterproces is een essentiële stap in de voorbereiding van de hoogovenslading waar het geagglomereerde materiaal (sinter) vereist is om geschikte eigenschappen te hebben voor de geoptimaliseerde ruwe ijzerproductie in de hoogovens. Verder is het ook zeer belangrijk om de sinterinstallatie gasemissies te controleren, die in grote volumes geproduceerd worden en een hoog aantal verontreinigende stoffen met verschillende toxiciteitsgraden bevatten.
Het sinterproces omvat een groot aantal parameters, meer dan 500, die elk een grotere of mindere invloed uitoefenen en gecontroleerd moeten worden, binnen de mogelijke grenzen, om de productiviteit, processtabiliteit, en de samenstelling en kwaliteit van de geproduceerde sinter te standaardiseren. Ook voor het voldoen aan de wettelijke milieueisen, is een verontreinigingsbeheersysteem nodig om de deeltjesmaterie en gassen die door de sinterinstallatie gegenereerd en uitgestoten worden in de atmosfeer te monitoren. Bovendien heeft het sinterproces de kenmerken van continuïteit, non-lineariteit, tijdsvariabiliteit, en onzekerheid naast complexiteit en grote hysteres. Verder worden jaar na jaar verbeteringen aangebracht aan het sinterproces in elke sinterinstallatie door de geaccumeerde ervaring van installatie-operators en de evolutie en vooruitgang in sinterkennis.
Lange tijd werd het sinterproces in grote mate gecontroleerd met de ervaring van de operators. Hierdoor namen fluctuaties plaats in de controle van het proces. Ongewenste fluctuaties in de controle van het proces waren onvermijdelijk vanwege hysterese, fluctuaties in de data-acquisitie en detectie van procesafwijkingen, verschil in kennis van operators en hun beslissingsvermogen, verantwoordelijkheidsverdeling onder operators, en andere factoren zoals fysiologische factoren, psychologische factoren en omgevingsfactoren die het proces beïnvloedden. De impact van deze factoren nam toe met de opschaling van de capaciteit van de sintermachine. Dit heeft de noodzaak gecreëerd voor de ontwikkeling van automatiserings- en besturingssystemen voor het sinterproces.
Automatisering en besturingssysteem in een sinterinstallatie is nodig om aan de bovenstaande eisen te voldoen. Het is nodig voor effectieve controle van subsystemen, tijdige levering van procesinformatie, en totale kostenminimalisatie, terwijl aan de productie- en kwaliteitseisen wordt voldaan. Verder is automatisering en besturingssysteem nodig voor het opbouwen van een database noodzakelijk voor data-analyse en het incorporeren van analytische tools voor dit doel.
Een betrouwbaar en goed beproefd basisaautomatiseringsbesturingssysteem is de ruggengraat van moderne sinterinstallatie-operaties. De hoofddoelstellingen van het sinterinstallatie procesbesturingssysteem zijn (i) brandstofverbruik minimaliseren aangezien de brandstoftarief een sleutelfactor is in productiekosten, (ii) zware controle-acties vermijden aangezien als alleen kleine controle-acties nodig zijn, de sintermachine-prestaties aanzienlijk gestabiliseerd worden, (iii) kritieke procesituaties vermijden omdat hoe eerder het systeem reageert op kritieke procesituaties, zoals een inhomogeen mengsel, slechte oppervlakte-ontbranding, of onvolledige verbranding door het sintermengsel, het soepelere het algehele sinterproces is, resulterend in een meer uniforme productkwaliteit, (iv) gecoördineerde operationele beslissingen door alle diensten heen resulteren in constante operatieomstandigheden door alle diensten heen wat de levensduur van de apparatuur verlengt en productiekosten verlaagt, en (v) emissiereductie aangezien met de gesloten-lus operatiemodus van het procesbesturingssysteem, de productieparameters geoptimaliseerd kunnen worden binnen de milieuemissiegrenzen, in het bijzonder SO2-emissies.
Het automatiserings- en besturingssysteem van de sinterinstallatie is een modern gebruiksvriendelijk hulpmiddel dat helpt de productiviteit en stabiliteit van de sinterinstallatie te verbeteren. Het helpt de prestaties van de sinterinstallatie te verbeteren door aan de behoeften van de installatie te voldoen. Het stabiliseert de productie van sinter, helpt bij het bereiken van het verwachte resultaat en heeft een immense praktische waarde. De voordelen omvatten (i) hoge productiviteit aangezien het de sinterinstallatie op piekprestaties houdt terwijl het verbruik van elektrische energie en brandstof minimaliseert, (ii) productkwaliteit wat betekent dat de sinter de chemische, fysische, en mechanische eigenschappen van sinter op de gewenste niveaus handhaaft, (iii) verminderd brandstofverbruik wat het resultaat is van de precieze menging van geladen materialen en de ideale controle van de hoeveelheid terugkerende fines rekening houdend met de thermische condities van de sinter op de streng, (iv) stabiele en dienst-onafhankelijke operatie wat efficiënte productie garandeert, (v) eenvoudige integratie van een uitgebreid bereik van metallurgische modellen in het automatiserings- en besturingssysteem, (v) snelle reactie op de eisen van de hoogovens, en (vii) snelle amortisatie met de standaardperiode kan verwacht worden minder dan één jaar te zijn.
In het sinterproces moeten chemische en fysische parameters zoals basiciteit en productgroottes voldoen aan vooraf ingestelde doelwaarden binnen gedefinieerde standaarddeviaties om aan de kwaliteitseisen van de hoogovens te voldoen. Sinterkwaliteit begint met de selectie en menging van de grondstoffen in de mengplaats en doseringsinstallatie die geïntegreerd zijn in een gemeenschappelijk besturingsmodel van het sinterproces. De chemische eigenschappen moeten gehomogeniseerd worden door een automatische aanpassing van het grondstoffenmengsel. Een verbeterd 'burn-through point' (BTP) besturingssysteem dat rekening houdt met fysische en chemische eigenschappen van het sintermengsel moet in het systeem geïntegreerd worden. Het systeem moet veranderingen veroorzaakt door fluctuaties tegengaan, wat bereikt wordt door een gesloten-lus controle van het proces.
Sinterprocesoptimalisatie heeft een innovatief procesbesturingssysteem nodig dat de installatie-automatisering naar een volledig nieuw niveau tillt. Het moet gebaseerd zijn op een goed geteste en bewezen basissysteem dat een hoge beschikbaarheid garandeert en efficiënt data-acquisitie, data-verwerking en data-visualisatie combineert. Een breed spectrum van rauwe databronnen (front-end signalen, hoeveelheid geladen materiaal, laboratoriumdata, gebeurtenissen, modelresultaten, en kostendata) moet over de hele installatielevensduur opgeslagen worden. Gespecialiseerde tools moeten worden geboden waar procesinformatie gekoppeld kan worden aan analyse-data en grondstoffenrecepten.
Automatisering en besturingssysteem van sinterinstallatie is ontwikkeld met doelstellingen van het verbeteren van de arbeidsproductiviteit, het verbeteren van de opbrengst van de sinterinstallatie, om optimale sinterkwaliteit te krijgen (fysiek, mechanisch, chemisch, en metallurgisch), en het verminderen van het energieverbruik. Het is een vitaal systeem dat de installatie-operators assisteert bij het monitoren van elke fase van het sinterproductieproces.
Aangezien de kenmerken van sintergrondstoffen, zoals chemische samenstelling en korrelgrootte, een intrinsiek element hebben om fluctuaties te veroorzaken, is het noodzakelijk om statistische methoden te gebruiken voor de evaluatie van de procesdata. Dit vereist de ontwikkeling van verschillende modellen. Modelontwikkeling in de sinterinstallatie is gecompliceerd vanwege de complexe aard van het sinterproces. Echter, modellen moeten worden ontwikkeld die in praktijk online gezet kunnen worden. Verder is sinterinstallatie-operatie vereist om flexibiliteit te hebben voor het voldoen aan de eis van kostenminimalisatie door energiebesparing etc., terwijl rekening gehouden wordt met grondstoffluctuaties, aan de eisen van het continu verbeterende ijzerproductieproces in de hoogovens wordt voldaan.
Automatisering en besturingssysteem van sinterinstallatie zorgt voor optimale en stabiele operatie gedurende het hele sinterproces. Het helpt bij het verhogen van de productiviteit en het verlagen van de operationele kosten. Voor het waarborgen van optimale en stabiele sintering, is het noodzakelijk om in-bed verschijnselen te begrijpen en het proces te sturen naar optimale operatie. De hoofdcontrolechnieken in sinteren zijn ladingdichtheidscontrole om uniforme sintering over de breedte van de streng te bereiken en palletsnelheidscontrole om optimale productiviteit en sinterkwaliteit te handhaven.
De efficiëntie van de automatisering hangt sterk af van de juiste instrumentatie. De juiste instrumenten moeten op de juiste plek worden gegeven en naadloos zijn aangebracht voor een efficiënte automatisering en besturingssysteem. Verder verhogen gevestigde en efficiënte technieken zoals servervirtualisatie de systeemflexibiliteit en beschikbaarheid en helpen hardware- en onderhoudskosten te besparen. De nieuwste industriële Ethernet-technologieen en bewezen hardware-architectuur staan een maximale prestatie toe terwijl hoge IT (informatietechnologie) beveiligingsniveaus behouden blijven.
Met het uiteindelijke doel om het sinterproces te stabiliseren, de productiviteit te verhogen, en de productiekosten te verlagen, is automatisering en besturingssysteem nodig in de sinterinstallatie om optimale en stabiele operatie gedurende het hele sinterproces te verzekeren. Voor dit doel zijn diverse pogingen gedaan om in-bed verschijnselen te begrijpen en het proces te sturen naar optimale operatie. De hoofdcontrolechnieken in sinteren zijn ladingdichtheidscontrole om uniforme sintering over de breedte van de streng te bereiken en palletsnelheidscontrole om optimale productiviteit en sinterkwaliteit te handhaven. Het automatiseringsontwerp van de sinterinstallatie wordt normaal verdeeld in zes basisequipmentlagen. Fig 2 toont de hiërarchie van het sinterinstallatie automatiseringssysteem.
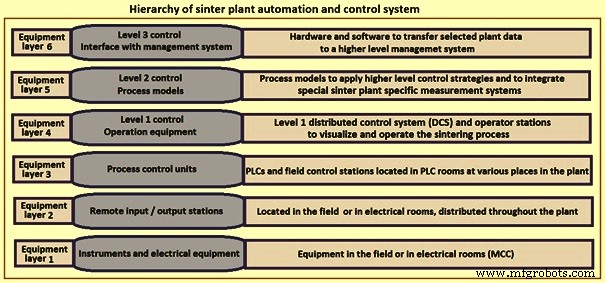
Fig 2 Hiërarchie van sinterinstallatie automatiserings- en besturingssysteem
Automatiserings- en besturingstechnologieën voor het sinterproces zijn ontwikkeld samen met sintertechnologie om aan de sinterkwaliteitseisen te voldoen die nodig zijn voor de steeds verbeterende prestatiebehoeften van de hoogovens. Computers werden voor het eerst geïntroduceerd in de sinterinstallatie voor detecteren, alarmeren, registreren, en printvereisten van het sinterproces tijdens de vroege jaren 1960 in de VS en Europa (voornamelijk in Frankrijk en België). Later werden computers gebruikt voor open en gesloten lus controle stap voor stap. Het was in de jaren 1970 toen Japan het centrum werd van de ontwikkeling van automatisering en besturing voor het sinterproces. Japanse staalorganisaties zoals Kawasaki Steel Corporation (KSC), Sumitomo Metal Industries Corporation (SMI), Kobe Steel, Nippon Steel Corporation (NSC) en Nippon Kokan Keihin (NKK) voerden belangrijke projecten uit op het gebied van automatiserings- en besturingssystemen. De volgende lijst bevat enkele voorbeelden van de werken die door de verschillende Japanse organisaties in het gebied van sinterinstallatie automatisering en besturing zijn uitgevoerd. Sinds de jaren 1980 wordt kunstmatige intelligentie bestudeerd voor het sinterproces. Daarbij zijn controle-betrouwbaarheid en precisie verbeterd.
Sinterenergie besturingssysteem (SECOS) werd ontwikkeld door KSC. SECOS kan het thermische energieniveau snel detecteren en controleren binnen een toelaatbaar bereik. Twee parameters worden door dit besturingssysteem overwogen nl. (i) koolstofhoeveelheid van het sintermengsel dat op de pallets verbrand wordt (berekend door koolstofbalans door de afvalgasvolume en samenstelling te detecteren), en (ii) hete zone verhouding van het sinterkoek dwarsdoorsnede bij het afvoereinde gemeten door een camera. Eenmaal het thermische energieniveau geëvalueerd door deze twee parameters te gebruiken, wordt de cokesmengverhouding aangepast. De implementatie van dit systeem heeft geleid tot verbeteringen in sinterkwaliteit en productiviteit.
Operatie begeleidingssysteem (OGS) werd ontwikkeld door de KSC met het doel een stabiele permeabiliteit van het sinterbed te bereiken voor optimale sinterkwaliteit. Na invoeren van productiedata van het sinterproces, evalueert het hoofdsysteem permeabiliteit, sinterkwaliteit, en productiviteit. Het heeft twee subsystemen. Een van de subsysteem wordt gebruikt om permeabiliteit te beoordelen, terwijl de ander wordt gebruikt voor auto-aanpassen van de standaardwaarde voor beoordeling.
Andere systemen waar uitgebreide werken werden uitgevoerd waren 'sub-poort operatie controle' door Kobe Steel, NKK, en KSC), 'nieuwe BTP controle op strengsnelheid' door NKK, 'kunstmatige behendige systemen' (ADONIS) door NSC, 'Kawasaki sinter automatische controle' (K-SAC) door KSC, en 'bemanningloos operatiesysteem' door NKK.
Automatisering en besturingssysteem van sinterinstallatie is gestructureerd in de klassieke niveaus, van Niveau 0 (veld Niveau) tot Niveau 3 (management Niveau). Het is een drie-niveau hiërarchisch systeem dat het gedistribueerde besturingssysteem (DCS), gecentraliseerd procescomputersysteem (PCS), en centrale computersystemen (CCS) van de staalfabriek gebruikt. DCS voert functies uit zoals meten van windsnelheidsverdeling en gastemperatuurverdeling langs de sinterstreng, en ook 'direct digitale controle' (DDC). PCS voert functies uit zoals procescontrole om sinterinstallatie-operaties te optimaliseren, en informatiediensten aan operators. Procesmodellen om hogere niveau besturingstrategieën toe te passen zijn geïntegreerd met speciale sinterinstallatie meetssystemen. CCS voert functies uit zoals planning, beheren, en data-analyse van productie en operaties gebaseerd op de algemene-doel database. De toepassing van een drie-niveau besturingssysteem verbetert flexibiliteit, vergemakkelijkt uitbreiding, en verhoogt de procesbetrouwbaarheid.
De drie niveaus van besturingssysteem bestaan uit (i) digitaal besturingssysteem (DCS) wat een geïntegreerd monitoring- en besturingssysteem is dat digitaal besturingscomputers, sensoren, en transmissieapparaten omvat, wat lokale lus controle en geavanceerde controle van het proces geeft met een standaard van ingestelde waarden van de procescomputer, (ii) procescomputersysteem dat functies heeft van verzamelen en verwerken van data verzonden door de DCS, het realiseren van ingestelde waarde controle en uitgebreide operatiebegeleiding van het proces volgens de instructies die de 'centrale computersysteem' (CCS) geeft, en (iii) CCS wat het toppunt is van het besturingssysteem en databases heeft van het ijzerproductiesysteem, wat verkregen wordt door het verzamelen en opslaan van informatie van de ondergeschikte computers, en gebruikt in de elaboratie van de planning van materiaalinkoop en productie, maar ook gebruikt in het productierapport en technische analyse van de productiedata. Op deze manier worden menselijke middelen bespaard, operatiekosten verlaagd, en operatiebeheer verbeterd. Bovendien maken intelligente systemen het sinterproces minder afhankelijk van de ervaring van de operators. Fig 3 toont het automatiserings- en besturingssysteem voor sinterinstallatie.
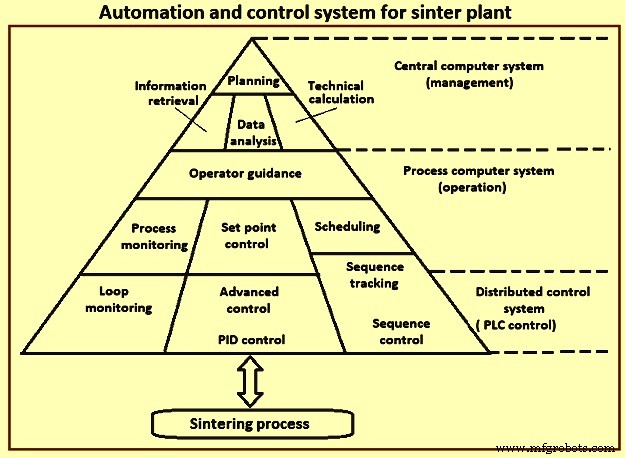
Fig 3 Automatisering en besturingssysteem voor sinterinstallatie
Toepassing van wiskundig model voor de procescontrole van het totale proces is beperkt vanwege de complexiteit van het sinterproces. Daarom is ontwikkeling van modellen gebiedsgewijs voorgegaan in de sinterinstallatie. Gebiedsgewijze modellen hebben geleid tot een modulaire benadering voor het automatiserings- en besturingssysteem van de sinterinstallatie.
Het automatiserings- en besturingssysteem van de sinterinstallatie wordt normaal gekenmerkt door een modulair systeemstructuur. Naast basisfuncties zoals data-acquisitie en set-point uitvoering, worden de technologische controles (hoofdbesturingslussen) geïmplementeerd in het basisaautomatiseringssysteem. Deze omvatten grondstoffenmengverhouding controle, grondstoffenvoeder controle, vochtcontrole, surge-hopper niveau controle, trommelvoeder controle, ontbrandingskap controle, afvalgaskoeler controle, en sinterkoeler controle. De focus van deze basise controlefuncties is om een soepel en betrouwbaar sinterproces te verzekeren en een voortgezette procesoptimalisatie mogelijk te maken.
Flexibele interfaces, modularisatie en moderne software-architectuur bieden de middelen om het systeem in een zich voortdurend veranderende omgeving gemakkelijk aan te passen en te onderhouden met betrekking tot de grondstoffen, operatiefilosofie, en connectiviteit met derde-partij systemen. Samen met het robuuste basissysteem, ondersteunen talrijke interagerende procesmodellen de operators en metallurgische ingenieurs in hun dagelijkse beslissingen. Installatie-specifieke behoeften worden geïntegreerd in deze metallurgische procesmodellen. End-to-end transparantie in real-time door up-to-date data visualisatie en metallurgische procesmodellen leiden tot betere samenwerking, verbeterde workflows en verminderde fouten ter ondersteuning van besluitvorming.
Specifieke voorbeelden tijdens de ontwikkeling van sinterinstallatie automatiserings- en besturingssysteem
KSC heeft sensoren ontwikkeld die warmtepatroon indices in het sinterbed monitoren. Deze sensoren staan meer uitgebreide operatiecontrole toe, niet alleen door operatieomstandigheden te evalueren uit de overgang van permeabiliteit, kwaliteit, opbrengst, en andere conventionele tijdreeksdata, maar ook door meer direct veranderingen in bedcondities te schatten en de windvolumeverdeling en cokesverdeling in het bed te controleren. Fig 4 toont een voorbeeld van warmtepatroon bereikt door meetsysteem in de sinterinstallatie.
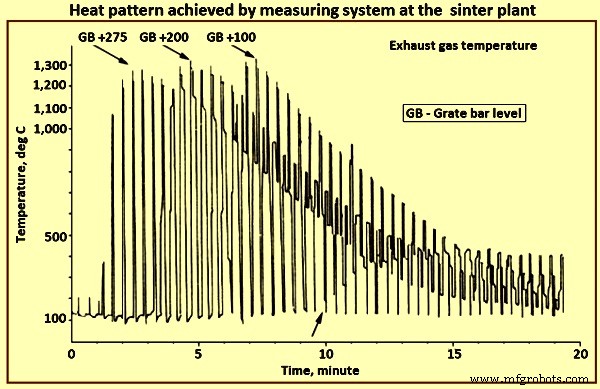
Fig 4 Warmtepatroon bereikt door meetsysteem in de sinterinstallatie
ArcelorMittal in samenwerking met het Centre de Recherches Metallurgiques (België) ontwikkelde in 1992 een expertsysteem met Nexpert Object software en VAX VMS hardware dat 200 operatieparameters elke 15 seconden controleert. De bereikte voordelen omvatten het verlagen van de standaarddeviatie van de FeO-inhoud, het verbeteren van de RDI (reductiedegradatie-index), het verbeteren van de controle van de BTP (gedefinieerd als het punt waar de temperatuur van het afvalgas zijn hoogste waarde bereikt, wat gebeurt wanneer het vlamfront de bodem van het sinterbed bereikt), en het temperatuurprofiel in de windboxen.
In 1994 installeerde ArcelorMittal een sinterstreng besturingssysteem gebaseerd op analyse van de CO (koolstofmonoxide), CO2 (koolstofdioxide), en O2 (zuurstof) inhoud in de windbox afvalgassen, gekoppeld met het gestage warmtebalans model ontwikkeld door IRSID (Institut de recherche de la siderurgie). De ervaring verkregen met het gebruik van het besturingssysteem heeft variatie aangegeven in de productiviteit, BTP, maximum vlamfronttemperatuur en de fractie smelt die in het bed vormt bij de maximum temperatuur, als een functie van de variatie van een reeks parameters. De theoretische productiviteit hangt voornamelijk af van het terugkerende fines balans en de grondstofstroom. Beoordeling van het verschil tussen echte en gemeten productiviteiten heeft getoond dat het effect van het terugkerende fines balas goed getraceerd wordt.
De berekende BTP hangt af van de stroom en de chemische samenstelling van het grondstoffenmengsel (door de koolstofinhoud in het minerale mengsel en de vochtinhoud in de brandstof) en de CO2 in de afvalgas. Beoordeling van het verschil tussen de berekende BTP en die resulterend uit temperatuurmeteringen onder het rooster heeft variaties aan beide kanten van een gemiddelde afwijking van de orde van 1 m tot 2 m getoond. Een toename in deze waarde constitutieert een waarschuwing. De berekende maximum vlamfronttemperatuur bereikt bij het vlamfront en de fractie smelt hangt af van warmte-invoer en vereisten verbonden met de chemische samenstelling van het grondstoffenmengsel.
British Steel Corporation (BSC) heeft in 1994 geïnstalleerd, een VAX 4000/500 centrale computer voor het loggen van data van 4500 signalen samen met twee MicroVAX 3100 Model 80s om als hulp machines te fungeren om terminals en printers aan te sturen. Gebruik van de computer heeft de bepaling van de optimale grondstofmengsel vocht na een sinterbedverandering verbeterd. Door in staat te zijn om constant operatiedata te monitoren, is het mogelijk geweest om permeabiliteit op een continue basis te berekenen, gebaseerd op gas- en luchtstromen in de ontbrandingsoven. Fig 5 toont de relatie tussen mengsel vochtinhoud en de permeabiliteit. Het kan gezien worden dat de optimale vocht gemakkelijk waargenomen kan worden. Het is ook mogelijk om de bekende sterke invloed van vocht op de permeabiliteit te zien.
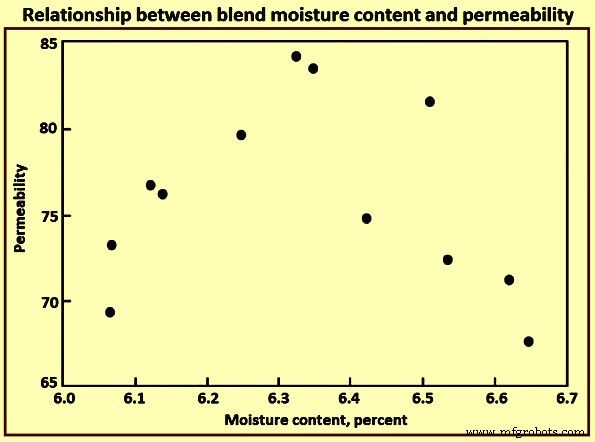
Fig 5 Relatie tussen mengsel vochtinhoud en permeabiliteit
Voor de meting van de FeO-inhoud in de sinter, is een bandspoelsysteem rond de productenband geplaatst. Verbeterde FeO-controle heeft een cokesbesparing van 1 kg per ton sinter toegestaan. Het is ook mogelijk geweest om procescontrole te verbeteren en hogere strenggebruiksefficiëntie te bereiken door het meten en controleren van de BTP, waar de maximum temperatuur optreedt. Een BTP-model is op de installatiecomputer geïnstalleerd om de BTP langs de sinterstreng te berekenen en te detecteren door de onder-streng temperatuur voor de laatste acht windboxen te meten. Het model berekent een voorgestelde strengsnelheid om de daadwerkelijke BTP in lijn te brengen met een door de gebruiker gespecificeerde instelling, en dit wordt aan de operator in controle van de streng gemeld. Wanneer strengsnelheid gecontroleerd wordt met dit model, is de strengbenutting met ongeveer 1% toegenomen.
Wuhan Iron and Steel Company (WISCO) in China in samenwerking met Voest-Alpine Industrieanlagenbau (VAI) van Oostenrijk installeerde een model dat 700 waarden berekent op twee automatiseringsniveaus en een set procesoptimalisatiemodules. Ondanks de grote complexiteit van de procesparameters, zijn de hoofddoelstellingen (i) verbetering van de opbrengst met 5%, (ii) reductie van cokesverbruik met meer dan 2%, en (iii) waarborgen van systeembeschikbaarheid hoger dan 99,5%.
Het eerste niveau van het model omvat alle hoofddata van verschillende bronnen, zoals de analyse van grondstoffen en sinters. Deze data wordt aan de operator op een zeer efficiënte manier gepresenteerd, normaal in grafische vorm. Deze data wordt door de operator in grafisch formaat geanalyseerd. Het niveau 2 model biedt gesloten-lus controle van het proces (zonder menselijke interactie). Verschillende setpoints worden door het model op elk moment berekend en tegelijkertijd geverifieerd of deze setpoints toepasbaar zijn. Deze setpoints omvatten grondstofstroom, materiaalverhoudingen, watertoevoeging, en sinterstrengsnelheid om de BTP te controleren. Het systeem kan schakelen van niveau 1 naar niveau 2, en als niveau 2 controle niet mogelijk is om welke reden dan ook, wordt controle weer overgenomen door niveau 1.
Wanneer het niet mogelijk is om de strengsnelheid op een ideale manier te regelen, kunnen snelheidsvariaties verwacht worden die onstabiele operatie veroorzaken. Voor het controleren van het proces is het noodzakelijk om complete sintering van het mengsel te verzekeren voordat het einde van de streng bereikt is, en te verzekeren dat het BTP-punt zo dicht mogelijk bij het einde van de streng is om de maximale opbrengst te bereiken. Fig 6 toont overzicht van de sinterinstallatie productiviteitscontrole.
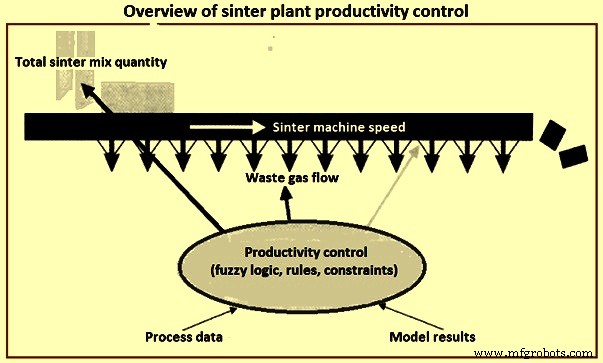
Fig 6 Overzicht van sinterinstallatie productiviteitscontrole
Pohang Iron and Steel Company (POSCO) heeft in Pohang een geïntegreerd visueel monitoring- en begeleidingssysteem in de sinterinstallatie geïnstalleerd dat bestaat uit vijftig thermokoppels, 5 op-bed stroommeters, een thermische beeldvormingsapparaat, en een sub-poort opening besturingssysteem. Fig 7 toont de indeling van dit visuele monitoringssysteem. Thermokoppels zijn geplaatst onder windboxen 15 tot 25 en de 5 stroommeters zijn op het bedvak 6. Met dit systeem kan de operator het proces in optimale en stabiele condities handhaven. De visualisatie van de strengtoestand geeft informatie over de palletsnelheid, ladingdichtheid, en brandstofinhoud aan de operator. Als resultaat, dalen fluctuaties in de afvalgastemperatuur onder de sinterpallet aanzienlijk. Ook, na automatische controle van de sub-poort opening, en dus, wordt een lagere hoeveelheid terugkerende fines geproduceerd en een hogere productopbrengst bereikt.
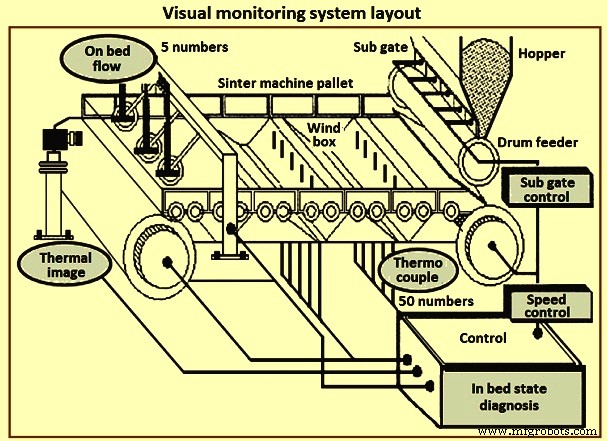
Fig 7 Visueel monitoringssysteem indeling
POSCO heeft in zijn Gwangyang-fabriek een on-line meetsysteem geïnstalleerd om de vochtinhoud in de ijzerertsen en cokes die naar de trommelmengerhoppers worden gestuurd, te controleren. Het systeem is gebaseerd op een snelle neutronenbron. Wanneer de snelle neutronen botsen met waterstofatomen in het minerale water, verliezen ze energie in verhouding tot het aantal waterstofatomen, en de vochtinhoud kan worden bepaald met een sensor die de trage neutronen detecteert die het resultaat zijn van de botsing (Fig 8). Het systeem is gekalibreerd om rekening te houden met variaties in de omgevingstemperatuur en vochtigheid over het jaar.
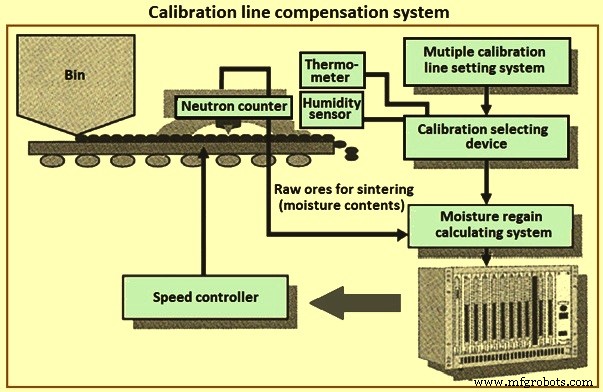
Fig 8 Kalibratielijn compensatiesysteem
Ontwikkeling van modellen voor sinterproces
Tijdens het sinterproces vinden verschillende chemische reacties en fasetransformaties plaats, niet alleen door de warmtefrontveranderingen, maar ook door de wijzigingen van de lokale gassamenstelling en initiële smelttemperaturen van het mengsel van grondstoffen. Wanneer lokale temperatuur en samenstelling van de vastestoffen bereikt is, worden de fasetransformaties voornamelijk gedreven door warmtevoorziening en diffusie die plaatsvinden binnen de deeltjesbed met het mechanisme van vloeistofvorming die de hoofdrol speelt. De materialen smelten deels af wanneer de lokale temperatuur de smelttemperatuur bereikt en naarmate het beweegt, bevordert de contact met koude gas de re-solidificatie en dus, de deeltjesagglomeratie vormt een continu porieus sinterkoek. De finale sinterkoekeigenschappen zijn sterk afhankelijk van de thermische cyclus, initiële chemische samenstelling van de grondstoffen, en de thermo-fysische eigenschappen die tijdens het sinteren ontwikkeld worden. De wiskundige modellen van het sinterproces simuleren de verschijnselen die plaatsvinden binnen de sintermachine.
De methode voor het modelleren van het sinterproces is gebaseerd op multi-fase, en multi-component transportvergelijkingen van impuls, massa, en energie voor gas, vast en vloeistof fasen rekening houdend met de lokale verschijnselen van porieus sintervorming (Fig 9). Het model overweegt de fasen die gelijktijdig interageren en de chemische soorten van elke fase wordt berekend gebaseerd op de chemische soorten behoudsvergelijkingen. De nauwkeurige beschrijvingen van snelheidsuitwisseling voor impuls, energie, en chemische reacties zijn essentieel voor de complete nauwkeurigheid van het model.
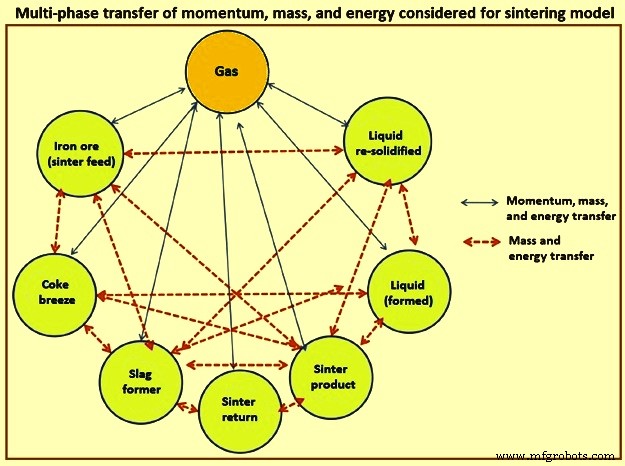
Fig 9 Multi-fase overdracht van impuls, massa, en energie overwogen voor sintermodel
De chemische soorten worden individueel in overweging genomen door de transportvergelijking van elke chemische soort van de gas- en vaste fasen op te lossen. De vaste fase rekening houdt voor het mengsel van ijzererts sintervoeding, fijn sinter (teruggekeerde fijn sinter), cokesbries (of andere vaste brandstof), schubben (fijnen van staalfabriek), en fluxen. De vloeistof fase is samengesteld uit gesmolten en gevormde componenten in de vloeistof fase. De re-solidificeerde fase omvat de vloeistoffen re-solidificeerd en fasen gevormd tijdens het re-solidificatieproces en hangt sterk af van de lokale vloeistofsamenstelling en warmte-uitwisseling. De finale sinterkoek wordt gevormd door een mengsel van deze materialen en de kwaliteit ervan hangt af van de finale samenstellingen en volumefracties van elk van deze materialen en hun verdeling binnen de mozaïek sinterstructuur.
In het sinterprocesmodel, wordt aangenomen dat de gevormde vloeistof fase samen beweegt met de overige vaste fase vanwege de viscositeit en rekening houdend met dat de vloeistof gevormd is aangehecht aan het oppervlak van de ongesmolten deeltjes, dus, vergelijkingen voor impulsoverdracht en enthalpie van de vastestoffen rekening houden voor dit mengsel van viscose vloeistof en vaste materialen. In het model, wordt aangenomen dat de temperatuur-samenstelling afhankelijke thermo-fysische eigenschappen de mengregel volgen om rekening te houden met de individuele fase-eigenschappen overwogen door hun fase volumefracties.
Tijdens 2012, werd een voorspellingsmodel ontwikkeld door Hauck et al voor het windbox temperatuurprofiel en burn-through punt positie en temperatuur, wat geïntegreerd werd in een processtabilisatie besturingssysteem. Op deze manier werden stabilisatie van de kwaliteitsparameters, verhoging van de productiviteit en reductie in de brandstofdosering bereikt.
In 2012, is een computationele simulatie van het sinterproces ontwikkeld die in staat was de meest belangrijke verschijnselen binnen het sinterbed te voorspellen. Het model was gebaseerd op het multi-fase concept met meerdere componenten beschreven door behoudsvergelijkingen van elk component gekoppeld met de impuls, chemische reacties en warmteoverdracht. De modelvalidatie werd uitgevoerd door de modelvoorspellingen te vergelijken met gemiddelde industriële data en lokale temperatuurmeteringen binnen de sinterstreng. De modelvoorspellingen presenteerden goede overeenstemming met de gemiddelde waarden gemeten op het industriële sinterproces.
In 2013 werd een sinter wiskundig model ontwikkeld door Saiz en Posada met het doel de BTP in sinterinstallaties te controleren (positie en temperatuur). Stabile BTP leidt tot stabiel sinterproces en de verbetering van zowel kwaliteit als productiviteit. Dit wiskundig model is toegepast op de sinterinstallatie van ArcelorMittal in Asturias (strengsnelheid en cokesverbruik als controle variabelen, BTP positie, en temperatuur zijn gebruikt in het controlealgoritme). Door het model toe te passen, is een verbetering in de productiviteit van 4% tot 5%, reductie in cokesverbruik van 5,2% tot 5,5% en daling in terugkerende fines van 37% tot 45% bereikt.
Fuzzy logica staat toe voor coördinatie tussen de objectieve kennis (bijv. wiskundige modellen) en de subjectieve kennis (bijv. linguistische informatie die niet gekwantificeerd kan worden door middel van de traditionele wiskunde, als de installatie-operators informatie). Op deze manier is fuzzy logica recent gebruikt. Een nieuwe benadering gebaseerd op fuzzy inferentie om de laadpoorten van de sinterinstallatie te controleren is in 2014 bestudeerd. Twee strategieën zijn vastgelegd. Een die meer invasief is binnen procesoperationele condities, gebruikt in sinterinstallaties met lage productiviteit (bijvoorbeeld wanneer de installatie herstart na een stop) met het doel de productiviteit te maximaliseren en de tweede die meer conservatief is, ook streeft naar het maximaliseren van de productiviteit maar de machine toont hoge gevoeligheid voor veranderingen op de poorten.
Tijdens 2016, is software voor sinterkostenoptimalisatie gebaseerd op de sinterkwaliteitskenmerken ontwikkeld. Bovendien, Tumbler en RDI indices zijn geschat door middel van een Sugeno-type fuzzy inferentie systeem. Historische data van 6 jaar is gebruikt in de multivariabele statistische studies, en dus, software die de minst dure mengmengsel geeft om in het sinterproces te gebruiken en de kwaliteitseisen voldoet, is ontwikkeld. Economische besparingen zijn bereikt en sinterkwaliteit is verbeterd.
Modellerings- en simulatiekennis heeft de mogelijkheid gegeven om het effect van verschillende variabelen in processen te evalueren, concrete in het sinterproces zonder direct de echte sinterinstallatie te gebruiken. Het effect van cokesverbrandingssnelheid op de temperatuurverdeling in ijzererts sinterproces en de groei van gaten en scheuren in de sinterkoek door gebruik te maken van simulatietechnieken zijn bestudeerd. Tijdens 2015, is de herwinning van afvalwarmte van het sinterkoelproces gesimuleerd en geoptimaliseerd.
Productieproces
- Fluke 772/773 Klemmeters: Een Moderne Aanpak Voor Automatisatie Lus Probleemoplossing
- ISA publiceert bijgewerkte derde editie van Control Systems Safety Evaluation & Reliability boek
- Slimme huisautomatisering & beveiligingssysteem bouwen met 1Sheeld
- Geavanceerde automatisering & modellering in continu staalgieten
- Geavanceerde automatisering, controle en modellering in basiszuurstofstaalbereiding
- Optimalisatie van elektrisch boogoven-operaties: Automatisering en modellering
- Strategisch Ontwerp en Planning voor Controlesysteem-Upgrades
- Expert Fabriek Automatisering: Ontwerp, Implementatie, en Turnkey Oplossingen
- Acht Bewezen Stappen om Uw Procescontrolsysteem te Diagnosticeren en Repareren
- Eenvoudige installatie- en bedieningshandleiding voor SYNTEC besturingssysteem
- Sinteren van refractaire metaalpoeders: processen, classificaties en prestatieresultaten