



Staaldraad & staaf trekken: Precisie metaalbewerkingsproces uitgelegd
Draad- en staaftrekproces voor staal
Trekken van draad van staalstaaf is een metaalbewerkingsproces gebruikt voor de reductie van de dwarsdoorsnede van de staaf. Op dezelfde manier worden staven getrokken van staalrondjes van grotere diameters. Tijdens het trekken blijft het volume hetzelfde en dus is er een toename in de lengte van de getrokken draad of staaf. Het wordt uitgevoerd door de draad/staaf door een enkele of een reeks trekmaterijen te trekken. In het geval van een reeks trekmaterijen, moet de opvolgende trekmaterie een kleinere boorgatdiameter hebben dan de vorige trekmaterie. Trekken wordt meestal uitgevoerd in ronde doorsnedes bij kamertemperatuur, dus het wordt geclassificeerd als een koud bewerkingsproces. Echter, het kan bij hogere temperaturen worden uitgevoerd voor grote draden om krachten te verminderen.
Trekproces wordt normaal het meest frequent gebruikt om ronde dwarsdoorsneden te produceren, maar vierkante en andere vormen kunnen ook getrokken worden. Draad/staaf trekken is een belangrijk industriële proces, dat commerciële producten levert. Staaf- en draadproducten dekken een heel wijd bereik van toepassingen waaronder assen voor krachttransmissie, machine- en constructieonderdelen, blanks voor bouten en nitten, elektrische bedrading, kabels, draadvoorraad voor hekken, staafvoorraad voor het produceren van nagels, schroeven, nitten, veren en vele anderen. Trekken van staven van staalrondjes wordt gebruikt om staven te produceren voor bewerking, smeden, en andere processen etc.
Voordelen van trekken
Voordelen van trekken in de bovenstaande toepassingen omvatten (i) nauwe dimensionale controle, (ii) goede oppervlakteafwerking, (iii) verbeterde mechanische eigenschappen zoals sterkte en hardheid, en (iv) aanpasbaarheid aan economische batch- of massaproductie.
In het proces van trekken, wordt de dwarsdoorsnede van een lange staaf of draad verminderd of veranderd door het te trekken (vandaar de term trekken) door een matrice genaamd een trekmaterie. Het trekken van de staaf door de matrice wordt gedaan door middel van een trekspaning toegepast aan de uittredende kant van de matrice. De plastische stroom wordt veroorzaakt door druk kracht, ontstaan uit de reactie van het metaal met de matrice.
Dus, het basisverschil tussen trekken en extruderen is dat bij extruderen het materiaal door een matrice wordt geduwd, terwijl bij trekken het erdoorheen getrokken wordt. Hoewel de aanwezigheid van trekspanningen duidelijk is in trekken, speelt druk ook een significante rol aangezien het staalmateriaal ingedrukt wordt als het door de matrijsopening gaat. Om deze reden wordt de deformatie die optreedt in trekken soms aangeduid als indirecte compressie.
De belangrijkste verwerkingsvariabelen in trekken zijn reductie in dwarsdoorsnede, matrijshoek, wrijving langs de matrijs-werkstuk interface, en treksnelheid. De matrijshoek beïnvloedt de trekkracht en de kwaliteit van het getrokken product.
Het basische verschil tussen trekken van staaf en draadtrekken is de grootte van het startmateriaal dat verwerkt wordt. Staaftrekken is de term gebruikt voor trekken van staven van de staalrondjes, terwijl draadtrekken van toepassing is op trekken van draden van staaldraadstaven. Draadmaten tot 0,03 mm zijn mogelijk in draadtrekken.
Treksnelheden voor stalen kunnen doorgaans zo hoog zijn als 10 meter per seconde voor zeer fijn draad. In trekken, variëren reducties in de dwarsdoorsnede per pas tot ongeveer 45%. Meestal, hoe kleiner de initiële dwarsdoorsnede, hoe kleiner de reductie per pas. Fijne draden worden meestal getrokken bij 15% tot 25% reductie per pas en grotere maten bij 20% tot 45% per pas. Een lichte reductie (maatpas) kan ook aan staven gegeven worden om hun oppervlakteafwerking en dimensionale nauwkeurigheid te verbeteren.
Trekken van staven van rondjes wordt doorgaans bereikt als een enkele trekoperatie wat betekent dat het rondje door één matrijsopening getrokken wordt. Omdat het startrondje een grote diameter heeft, is het in de vorm van een recht cylindrisch stuk eerder dan gerold. Dit beperkt de lengte van de staaf die getrokken kan worden. In tegenstelling, wordt draad getrokken van draadstaven in rollen bestaande uit diverse honderden meters en door een reeks trekmaterijen gepasseerd. Het aantal materijen varieert typisch tussen 4 en 12.
De proceskenmerken van draad/staaf trekken bestaan uit (i) trekken van de draadstaaf/rondje door de matrijs om de diameter te verminderen, (ii) trekken verhoogt de lengte van de draad/staaf als de diameter afneemt, (iii) meerdere materijen worden in opeenvolging (tandem) gebruikt voor kleine diameter draad, (iv) getrokken draad/staaf eigenschappen verbeteren door koud bewerken, en (v) draad temper kan gecontroleerd worden door swagen, trekken, en aanlaatbehandelingen.
Aangezien het trekkenproces bestaat uit het trekken van een staaf of draad door een matrijs, resulteert het in een reking of verlenging van het materiaal samen met een reductie in dwarsdoorsnede. De trekkracht is beperkt door de sterkte van het staalmateriaal. In het geval de draad/staaf te hard getrokken wordt, breekt het materiaal. De kracht nodig om de draad/staaf door de matrijs te trekken wordt bepaald door de mate van de reductie in dwarsdoorsnede. Hoe groter de reductie, hoe groter de benodigde kracht. Dus kan worden gezien dat de maximaal haalbare reductie in diameter beperkt is door de strekkingsgrens van het getrokken staal.
Strekkingsgrens hangt af van de staalsamenstelling en typisch is de reductie in oppervlakte door een matrijs in de regio van 15% tot 45%. Als een grotere reductie nodig is, dan wordt dit gedaan door de draad door een reeks materijen te trekken, elk kleiner dan de vorige. Echter, de plastische deformatie die het staalstaaf/draad ervaart als het door de matrijs getrokken wordt, neigt de hardheid te verhogen en de duktiliteit te verminderen. Hier duktiliteit refereert aan de gemak waarmee staal vervormd kan worden. Aangezien het proces van trekken in serie het moeilijker maakt om de dwarsdoorsnede te verminderen, is het vaak noodzakelijk om een aanlaatproces tussen opeenvolgende trekken uit te voeren om het proces van staaldeformatie te assisteren. Aan de andere kant, de verhoogde treksterkte als resultaat van trekken wordt vaak gezien als een zeer gewenste materiaaleigenschap.
Zeer kleine diameters kunnen verkregen worden door opeenvolgende trekken operaties door materijen van progressief kleinere diameters. Aanlaten voor elke set reducties stelt grote reductiepercentages toe. In staaltrekproces wordt het aanlaatproces ook patentering genoemd.
Draadtrekken wordt meestal koud uitgevoerd, hoewel er sommige gevallen zijn waar staalstaaf/draad warm getrokken wordt om duktiliteit te verbeteren. Matrijs smering is essentieel in koud trekken om een goede oppervlakteafwerking te bereiken alsook de levensduur van de matrijs te maximaliseren.
Draadtrekken omvat het rekken van metaal tot de vereiste vorm, en als zodanig wordt het beschouwd als deformatie in plaats van verwijderingsprocessen. Een significant voordeel van trekken is dat er heel weinig materiaalverspilling is. Echter, dit voordeel moet afgewogen worden tegen de hoge kosten van de materijen en de mogelijke noodzaak om aanlaten uit te voeren om werkverharding tegen te gaan.
Het trekkenproces is weergegeven in figuur 1. In de figuur is 'Do' de initiële diameter van de staaf en 'Df' de diameter na trekken. 'F' is de toegepaste kracht. 'Alpha' is de matrijshoek en 'Lc' is de contactlijn.
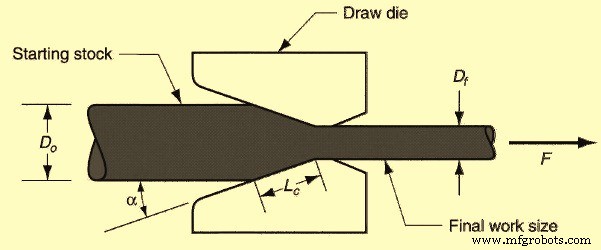
Door een staaf of draad door een matrijs te trekken wordt de dwarsdoorsnede verminderd. De percentage reductie van oppervlakte (% r) wordt gegeven door de volgende vergelijking: "% r = 100 x (Ao – Af)/Ao" Waar 'Ao' de initiële oppervlakte is en 'Af' de eindoppervlakte van de draad/staaf na trekken.
Trekproces
Vóór het daadwerkelijke trekken, wordt het te trekken materiaal correct voorbereid. Dit omvat drie stappen namelijk (i) aanlaten, (ii) reinigen, en (iii) aanprikken. Het doel van aanlaten is de duktiliteit van het startmateriaal te verhogen om deformatie tijdens trekken te accepteren. Aanlaten is soms ook nodig tussen stappen in continu trekken. Reinigen van de draadstaven/rondjes is vereist om schade aan het werkoppervlak en trekmaterie te voorkomen. Het omvat verwijdering van oppervlakteverontreinigingen (bijv. schil en roest) door middel van chemisch beitsen of korrelstralen. In sommige gevallen, wordt voor-smering van het werkoppervlak bereikt na reinigen. Aanprikken omvat de reductie in diameter van het start einde van de draadstaven/rondjes zodat ze door de trekmaterie kunnen worden ingevoegd om het proces te starten. Dit wordt meestal bereikt door swagen, rollen, of draaien. Het aangeprikte einde van de draadstaven/rondjes wordt dan gegrepen door de wagenkaken of ander apparaat om het trekkenproces te initiëren.
In het geval van trekken van roestvrije staaldraad/staaf, wordt het oppervlak van de draadstaaf/rondje eerst onderzocht. Dit wordt gedaan door trek- en hardheidstesten, en het meten van de diameter. Oppervlaktevoorbereiding wordt gedaan door beitsen in zuur (ferrietische en martensitische stalen) of basische oplossingen (austenitische stalen). De voorbereide huid wordt dan bedekt met smeringsmiddel. Koud trekken wordt uitgevoerd door diamantmatrijen of wolframcarbidematerijen tot de gewenste diameter bereikt is. Afwassen van olie/smeringsmiddel wordt dan uitgevoerd en de draad wordt warmtebehandeld (aanlaten rond 1100°C of plus huidpas).
Trekapparatuur
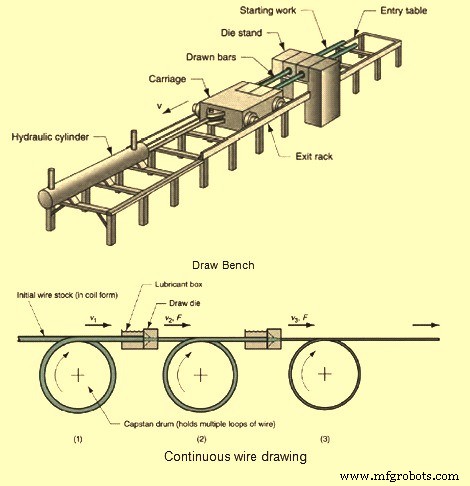
Trekken van staven van grotere diameter wordt uitgevoerd op trekbanken die bestaan uit een invoertafel, materiestand (die de trekmaterie bevat), wagen, en uitvoergestel. De wagen wordt gebruikt om de voorraad door de trekmaterie te trekken. Het wordt aangedreven door hydraulische cylinders of motor-aangedreven ketens. De materiestand is vaak ontworpen om meer dan één materies te houden, zodat verschillende staven simultaan door hun respectieve materijen getrokken kunnen worden.
Draadtrekken wordt gedaan op continue trekmachines die bestaan uit meerdere trekmaterijen, gescheiden door accumulatietrommels tussen de materijen. Elke trommel, genaamd een kapstaan of blok, is gemotoriseerd om de juiste trek kracht te leveren om de draadvoorraad door de upstream matrijs te trekken. Het handhaaft ook een bescheiden spanning op de draad tijdens het doorgaan naar de volgende trekmaterie in de reeks. Elke matrijs levert een bepaalde hoeveelheid reductie in de draad, zodat de gewenste totale reductie bereikt wordt door de reeks. Afhankelijk van het te verwerken staal en de totale reductie, is aanlaten van de draad soms vereist tussen groepen materijen in de reeks.
Trekbank voor staaftrekken en continue draadtrekken is weergegeven in figuur 2.
Trekmaterijen
Terminologie van een typische matrijs gebruikt voor trekken staaf/draad is weergegeven in figuur 3. Een typische trekmaterie heeft vier onderscheidende regio's. Deze regio's zijn (i) ingang, (ii) benaderingshoek, (iii) draagoppervlak (land), en (iv) achterste reliëf. De ingangsregio is meestal een belvormige mond die het werk niet contacteert. De vorm van de bel veroorzaakt hydrostatische druk te stijgen en bevordert de stroom van smeringsmiddel in de matrijs en voorkomt schrammingen van de getrokken draadstaaf/rondje en matrijsoppervlakken. De benadering is waar het trekkenproces plaatsvindt. Het is kegelvormig met een hoek (halve hoek) normaal variërend van ongeveer 6 graden tot 20 graden. De juiste hoek varieert volgens draadstaaf/rondje materiaal. Het draagoppervlak, of land, bepaalt de grootte van de eind getrokken draad/staaf. Het produceert een wrijvingsweerstand op de draad/staaf en verwijdert ook oppervlakteschade door matrijs slijtage, zonder afmetingen te veranderen. Ten slotte, is de achterste reliëf de uittredingszone. Het is voorzien van een achterste reliëf hoek (halve hoek) van ongeveer 30 graden. De achterste reliëf laat het staalmateriaal iets expanderen als de draad de matrijs verlaat en minimaliseert ook slijtage als het trekken stopt of de matrijs uit lijning is.
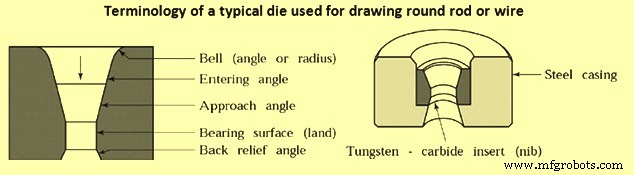
Trekmaterijen zijn gemaakt van gereedschapsstalen of gecementeerde carbiden. Voor warm trekken, worden gegoten staalmatrijen gebruikt vanwege hun hoge weerstand tegen slijtage bij verhoogde temperaturen. Materijen voor hoge-snelheid draadtrekken operaties gebruiken frequent inlegstukken van diamant (zowel synthetisch als natuurlijk) voor de slijtoppervlakken. Gecementeerd carbide is samengesteld uit carbiden van titanium, wolfram, nikkel, molybdeen, en tantalum. Gecementeerde carbiden zijn het meest gebruikt voor trekmaterijen vanwege hun superieure sterkte, zwaartekracht, en slijtvastheid. Diamantmaterijen worden gebruikt voor het trekken van fijn draad met diameters variërend van 2 micrometer tot 1,5 mm. Ze zijn ofwel gemaakt van een enkelkristal diamant of in polykristalvorm met diamantdeeltjes in een metaalmatrix (compacts). Polykristallijn diamant wordt gebruikt voor draadtrekmaterijen hebben langere materieleven, hoge weerstand tegen slijtage, kraken of dragen. Zowel carbiden als diamantmaterijen worden typisch gebruikt als inlegstukken of nibs, die ondersteund worden in een staalbehuizing.
Mechanica van draadtrekken
Deformatie tijdens draad/staaf trekken wordt beïnvloed door een aantal factoren waaronder staalchemie, benaderingshoek, smering, treksnelheid, en reductie als de meest significante.
Hoewel het feit dat volume niet verloren gaat tijdens deformatie duidelijk is, is het in feite een zeer nuttig concept dat de basis vormt voor het analyseren van een aantal trekproblemen. Een van de meest voorkomende toepassingen betreft de bepaling van draadsnelheid op verschillende standen en de benodigde kapstaansnelheden die gebruikt moeten worden. Eenvoudig gesteld, stelt constantheid van volume dat de volumetrische snelheid van draad binnenkomend in een matrijs hetzelfde moet zijn als die uitgaand. Omdat de dwarsdoorsnede verminderd wordt tijdens trekken, is het nodig dat een draad in snelheid moet toenemen voor dezelfde volumetrische snelheid van materiaal om in en uit de matrijs te gaan. Volumetrische snelheid is gedefinieerd als de dwarsdoorsnede van de draad vermenigvuldigd met de draadsnelheid.
In multi-pas trekken, moet de draadsnelheid uitgaand elke matrijs toenemen zodat de volumetrische snelheid van metaalstroom gelijk is bij alle materijen. Daarom worden kapstanen, met een hoeksnelheid gelijk aan de uitgaande draadsnelheid, gebruikt om de draad door de matrijs te trekken na elke reductie. Als dit niet gedaan wordt, breekt de draad door ongelijke draadspanning tussen materijen.
Draaddiameter neemt toe naarmate de trekmaterie slijgt tijdens het trekkenproces. Dus, gebaseerd op constantheid van volume, daalt de draadsnelheid als de matrijs in grootte toeneemt. Als de lineaire snelheid van de trekkende kapstaan afgestemd is op de draadgrootte van een nieuwe matrijs, wordt de kapstaansnelheid sneller dan de draadsnelheid als de draaddiameter toeneemt. Deze verhoogde kapstaansnelheid oefent hoge trekspanning op de draad uit, wat de draad vaak breekt. Daarom zijn kapstanen in multi-pas trekeenheden zo ontworpen dat de draad op de kapstaan glijdt als de matrijs slijgt en de draadsnelheid daalt. Glijden wordt vergemakkelijkt door het aantal omwentelingen rond de trekkende kapstaan te beperken en de draad- en kapstaanoppervlakken met treksmeringsmiddel te benatten.
Hoewel het lijkt dat de krachten en vermogen in draadtrekken geanalyseerd kunnen worden door gebruik te maken van eenvoudige trekspanning, zijn deformatiecondities in draad in feite veel complexer door druk- en sleepkrachten gegenereerd door het matrijsoppervlak. Trekkracht vertegenwoordigt de totale kracht die vereist is om toe te passen aan de matrijsblok om wrijving aan het matrijsoppervlak en weerstand van het vervormende staalmateriaal te overwinnen. Aangezien de trekkracht wordt overgedragen door onondersteund materiaal, moet de trekkracht beperkt worden om enige plastische deformatie buiten de matrijs te voorkomen. Dus vertegenwoordigt de strekkingsgrens van de getrokken draad een bovengrens voor de toelaatbare trekkingsspanning. Geaccepteerde trekkpraktijk beperkt trekkingsspanning normaal tot 60% van de strekkingsgrens van de getrokken draad. Trekkingsspanning wordt gevonden door de trekkracht te delen door de dwarsdoorsnede van de getrokken draad.
Hoewel het doorgaans lijkt dat de werk of energie verbruikt bij een gegeven trekstand gedicteerd wordt door het materiaal en de genomen reductie, is het daadwerkelijke benodigde bedrag in de praktijk aanzienlijk hoger. Dit is door de onrendementen die bestaan tijdens deformatie, die primair bepaald worden door de benaderingshoek. Dergelijke onrendementen maken geen nuttige bijdragen in het verminderen van de dwarsdoorsnede en dienen doorgaans alleen om de energievereisten te verhogen en de draad/staafkwaliteit nadelig te beïnvloeden. Het totale verbruikte werk bij een trekstand kan gepartitioneerd worden in drie componenten namelijk (i) nuttige homogene werk vereist om de dwarsdoorsnede te verminderen, (ii) werk vereist om wrijvingsweerstand te overwinnen, en (iii) redundante (inhomogene) werk vereist om de stroomrichting te veranderen.
Homogeen werk wordt bepaald door trekken (reductie), en is essentieel onafhankelijk van de benaderingshoek. Wrijving en redundant werk, aan de andere kant, zijn nauw gekoppeld aan matrijsgeometrie en hebben een tegenovergesteld effect als de benaderingshoek verandert. Onder normale trekken condities, zijn typische verliezen in de orde van 20% voor wrijvingswerk en ongeveer 12% voor redundant werk.
Redundant werk en wrijvingswerk hebben nadelige effecten op draadeigenschappen naast het verhogen van de benodigde energie voor trekken. Een gevolg is dat mechanische eigenschappen niet homogeen zijn over de draaddwarsdoorsnede. Omdat redundante en wrijvingsdeformaties geconcentreerd zijn nabij het draadoppervlak, resulteren hogere niveaus van werkverharding in de oppervlak- en nabij-oppervlaktelagen (analogoog aan temper rollen) en is groter dan de vervorming die resulteert uit dwarsdoorsnede reductie. Ook heeft redundante deformatie een nadelig effect op duktiliteit.
Duktiliteit is omgekeerd evenredig met vervorming en dus, redundante deformatie werkt ook om het aantal passen en maximale reductie die genomen kan worden vóór aanlaten te beperken. Zelfs als dit niet leidt tot problemen in trekken, kan de resulterende verlies in duktiliteit leiden tot breuk in opeenvolgende vormgevingsprocessen zoals buigen en koud koppen.
Lagen aan het draad/staaf oppervlak ondergaan doorgaans niet alleen een verandering in dwarsdoorsnede, maar ze vervormen ook in afschuiving vanwege de sleep gepresenteerd door het matrijsoppervlak. Zelfs voor hooggepolijste matrijsoppervlakken en hydrodynamische smering, is een bepaalde hoeveelheid wrijvingswerk altijd aanwezig. Wrijvingswerk domineert bij lage matrijshoeken waar oppervlaktedrag toegenomen is als resultaat van langere contactlengte in de benaderingszone voor een gegeven reductie. Wrijvingswerk kan verminderd worden door een grotere benaderingshoek te gebruiken en, in mindere mate, door smering of matrijsoppervlakconditie te verbeteren. Hoewel wrijvingskrachten ook gerelateerd zijn aan matrijsbelasting, wordt normaal weinig poging gedaan om wrijving te controleren door reductie te beperken aangezien dit additionele standen vereist. In plaats daarvan is de normale praktijk om benaderingshoek en smeringseffectiviteit te optimaliseren.
Als draad de benaderingszone van een trekmaterie binnenkomt, ondergaan materiaallagen nabij het oppervlak deformatie door de reductie in oppervlakte en verandering van stroomrichting, d.w.z., buigen om te voldoen aan de richtingsverandering gaande van de benaderingszone in de draagzone van de matrijs. Redundante deformatie, zoals wrijvingsdeformatie, is niet gelijkmatig verdeeld over de draad en is normaal op maximum aan het oppervlak met een corresponderende toename in hardheid. Redundante deformatie wordt bevorderd door grotere matrijshoeken aangezien materiaal verder van de centrumlijn een scherpere richtingsverandering ondergaat dan het materiaal nabij de centrumlijn en dus hogere niveaus van vervorming ervaart. Redundante deformatie beïnvloedt het niveau van resterende spanning in getrokken draad. Als de benaderingshoek verhoogd wordt, neemt de deformatiegradiënt tussen het oppervlak en centrumlijn ook toe. Dit leidt tot progressief hogere trekspanningen aan het oppervlak en drukspanningen in de kern. Het omgekeerde effect treedt op tijdens trekken, en centrumbarsten kunnen ontwikkelen door de hoge niveaus van trekspanningen gegenereerd in de kern van de draad.
Selectie van de juiste matrijshoek is cruciaal voor het succes van elk draadtrekoperatie. Gebaseerd op het feit dat wrijvingswerk toeneemt met afnemende matrijshoek en redundant werk toeneemt met toenemende matrijshoek, bestaat een optimale benaderingshoek. De optimale benaderingshoek minimaliseert zowel wrijvings- als redundant werk en, als gevolg, de trekkracht. Naast het minimaliseren van krachtvereisten, biedt de optimale matrijshoek ook verbeterde oppervlaktekwaliteit en afwerking.
De geometrie van het werkende deel (benaderingszone) van een matrijs is een sleutelfactor in draadtrekken. Deze geometrie kan gedefinieerd worden door de delta factor, wat de verhouding is van de cirkelboog die de middens van het matrijsoppervlak overspant tot de contactlengte tussen draad/staaf en matrijs. Lage delta waarden (kleine halve hoek of hogere reductie in oppervlakte) wijzen op grotere wrijvingseffecten en oppervlakteverhitting door langere draad/staaf contact in de benaderingszone. Hogere waarden van delta (grote halve hoek of lagere reductie in oppervlakte) zijn indicatief voor verhoogde niveaus van redundante deformatie en oppervlakteverharding door excessieve richtingsverandering tijdens stroom door de matrijs. Grote delta resulteert vaak in een grotere neiging tot vorming van gaten en centrumbarsten. Delta waarden van 1,50 presteren goed in veel commerciële trekken operaties, terwijl delta factoren boven 3,0 in het algemeen vermeden moeten worden.
Trekmaterijen kunnen slechts een kleine hoeveelheid warmte onttrekken, dus correcte aandacht is vereist voor tussendoor koeling, met name in de latere stadia van reducties. Terwijl een deel van de warmte overgedragen wordt aan de matrijs, blijft het meeste in de draad en pogingen om matrijskoeling te gebruiken om draadtemperatuur te verminderen zijn grotendeels onsuccesvol. Verschillende studies over de effectiviteit van matrijskoeling vonden dat een matrijs typisch minder dan 5% tot 20% van de gegenereerde warmte in de draad verwijdert. Dit is vanwege het feit dat een gegeven gebied van draad slechts duizendsten van een seconde in contact is met het matrijsoppervlak. Hoewel de matrijs verwacht wordt om slechts minimale warmte uit de draad te verwijderen, mogen matrijstemperaturen niet genegeerd worden, en koeling van de matrijsbehuizing is vaak noodzakelijk. Dit is met name waar wanneer carbiden inlegstukken gebruikt worden in een staalbehuizing door het grote verschil in thermische uitdijtingscoëfficiënten.
Een goede vuistregel voor temperatuurstijging per pas in droog trekken (behalve de eerste matrijs) is 60°C tot 80°C voor zachte stalen en 100°C tot 160°C voor hoogkoolstofstalen. Deze waarden zijn gehalveerd voor nat trekken. De drie modi van draadkoeling die normaal gebruikt worden zijn (i) directe koeling waar water of koelvloeistof op de draad uitgaande de matrijs of op de opneemkapstaan gesproeid wordt, (ii) indirecte koeling waar water of koelvloeistof op de matrijsbehuizing gesproeid wordt of gecirculeerd wordt aan de binnenkant van de matrijsbehuizing of opneemblok, en (iii) luchtblast waar geforceerde lucht op de draad op het blok of kapstaan inslaat.
Tussendoor koeling gebruikt vaak directe waterkoeling op de draad uitgaande een trekmaterie, en gebruikt de restwarmte in de draad om het laatste van het water door verdamping te verwijderen. Directe gecombineerd met interne blokkoeling kan de draadtemperatuur brengen tot onder 120°C, wat een redelijke starttemperatuur is voor de volgende reductie. Het is belangrijk om oxidatie en vervuiling van interne oppervlakken van de blokken te voorkomen om goede warmteoverdracht tussen de warme draad en koelwater te behouden. Effectieve middelen van koeling getrokken draad (i) zorgen dat draad zo koud praktisch in matrijs gaat, (ii) vermijden zware reductie, (iii) gebruiken de best mogelijke smering, (iv) overwegen achterwaartse trek, (v) verhogen tijdsintervallen tussen reducties, (vi) verhogen aantal omwentelingen op het blok, en (vii) verhogen blokdiameter.
Twee primaire variabelen die matrijslevensduur controleren zijn druk en temperatuur. Druk werkend op de matrijs in draadtrekken is veel lager dan gevonden in andere koude vormgevingsoperaties. Daarom is temperatuur vaak een veel kritischere factor in het controleren van matrijslevensduur. Hoewel het logisch lijkt dat slijtage uniform langs de benaderingszone plaatsvindt, is dit niet het geval in de praktijk. Maximale slijtage (gemeten in volumeverlies) treedt normaal op op het punt waar de draad/staaf initieel de matrijs contacteert. Daar wordt een diepe ringvormige krater gevormd, die normaal bekend is als een 'slijtring'. Ringen is door het impingementvlak van draad/staaf op de matrijs oscilleert om een gemiddelde positie vanwege onregelmatigheden in grootte en trilling van de draad. Als resultaat wordt een smalle zone van de matrijsboor blootgesteld aan een cyclische belasting met uiteindelijke subcutane falen door vermoeiding.
Eenmaal een slijtring ontwikkeld, kan deformatie plaatsvinden vóór het contactpunt in de trekmaterie. Dit heet 'uitbollen' en resulteert uit backup of opsetting van nabij-oppervlakte regio's van de draad als contact gemaakt wordt op de slijtringlocatie in de matrijs. Uitbollen optredend bij het initiële contactpunt in de matrijskeel beperkt smeringsmiddeltoetreding in de matrijs en versnelt matrijslijtage. Mindere hoeveelheden slijtage treden op langs de contactlengte van de benaderingszone, hoewel hier ook slijtage niet uniform is en vaak resulteert in een ovale in plaats van een cirkelvormige slijtoppervlakte.
Draden glijdend tegen het werkende gebied van een trekmaterie veroorzaken matrijslijtage zodat slijtage afhangt van het oppervlaktegebied van draad, en consequent de lengte van draad, door een trekmaterie passeren. Vaak wordt matrijslevensduur gemeten in termen van gewicht getrokken draad of tijd van trekken. Echter, dergelijke maten moeten geconverteerd worden tot lengte getrokken draad om een fundamentele indicatie van matrijslijtage te krijgen. Daarom is een praktische maat van matrijslevensduur de gemiddelde lengte getrokken draad per eenheidsverhoging in matrijsdiameter. Als algemene regel, zijn stalen met een hoge strekkingsgrens meer weerstandig tegen slijtage. Echter, recente studies hebben getoond dat matrijshardheid de matrijslijtage niet controleert, d.w.z., het verhogen van hardheid van matrijsmateriaal leidt niet tot een substantiële toename in matrijslevensduur.
Trekkinggebreken
Gebreken in de getrokken draad/staaf kunnen ofwel zijn door gebreken in het startmateriaal (naten, splinters en pijp) of geïntroduceerd door het deformatieproces.
Typische gebreken in een getrokken draad/staaf zijn centrumkraking. Het gebrek centrumbarst of kraken (beker Vorming) treedt op voor lage matrijshoeken bij lage reducties. Centrumkraken kunnen optreden in getrokken producten door grotere matrijshoek, lagere reductie per pas, en wrijving etc. Een ander belangrijk type gebrek in trekken is naten, wat longitudinale krassen of vouwen in het materiaal zijn. Naten kunnen open gaan tijdens opeenvolgende vormgevingsoperaties (zoals opsetten, koppen, draadrollen, of buigen van de staaf of draad), en ze kunnen serieuze kwaliteitscontroleproblemen veroorzaken. Verschillende andere oppervlaktegebreken (zoals krassen en matrijsmerken) kunnen ook resulteren uit onjuiste selectie van de procesparameters, slechte smering, of slechte matrijsconditie.
Omdat de materialen die getrokken worden niet-uniforme deformatie ondergaan tijdens trekken, hebben koud-getrokken producten meestal resterende spanningen. Voor lichte reducties, zoals slechts een paar procent, zijn de longitudinale oppervlakteresterende spanningen compressief (terwijl de bulk in trek is) en de vermoeidingslevensduur is dus verbeterd. Integenstelling, zwaardere reducties induceren trekspanningen aan het oppervlak (terwijl de bulk in compressie is). Resterende spanningen kunnen significant zijn in het veroorzaken van spanning-corrosie kraken van het onderdeel over tijd. Bovendien veroorzaken ze het onderdeel te vervormen als een laag materiaal vervolgens verwijderd wordt zoals door splitsen, bewerken, of slijpen.
Staven die niet voldoende recht zijn (of als rol geleverd) kunnen gestraakt worden door ze door een rangschikking van rollen geplaatst op verschillende assen te laten passeren.
Productieproces
- Geavanceerde automatisering & modellering in continu staalgieten
- De ideale locatie voor een greenfield-staalcentrale kiezen: een uitgebreide gids
- CONARC: Fusie van Converter en Lichtboogoven voor Superieure Staalproductie
- Staalwalsen: Precisieproductieproces Uitgelegd
- Staaf, draad en draadtrekken: Precisie koudvormtechnieken
- Staalmaterialen & Pon Gereedschappen: Kracht, Duurzaamheid en Prestaties
- Pon en Matrijs Prestaties Optimaliseren met Premium Gereedschapstaalkwaliteiten
- Sinker EDM vs. Wire EDM: Belangrijke Verschillen & Praktische Toepassingen
- Staal Warmtebehandeling: Verharden, Aanlassen, Normaliseren voor Duurzame Messers
- Zilverbrazen Uitgelegd: Proces, Materialen en Toepassingen
- Stap-voor-stap gids voor kabel- en draadharness-assemblage