



SKD11 gereedschapsstaal: eigenschappen, warmtebehandeling en prestaties
SKD11 vormstaal is een Japans gereedschapsstaal. De materiaal warmtebehandelingshardheid: HRC58-60. SKD11 is een soort hoog koolstof en hoog chroom legeringsgereedschapsstaal. Na warmtebehandeling heeft het hoge hardheid, slijpbaarheid, sterke verhardbaarheid en goede dimensionele stabiliteit. Goede bewerkbaarheid, fijn en uniform carbide deeltjes, vanwege de speciale toevoeging van chemische elementen molybdeen en vanadium, hoeft men zich geen zorgen te maken over aanhardingsbarsten.
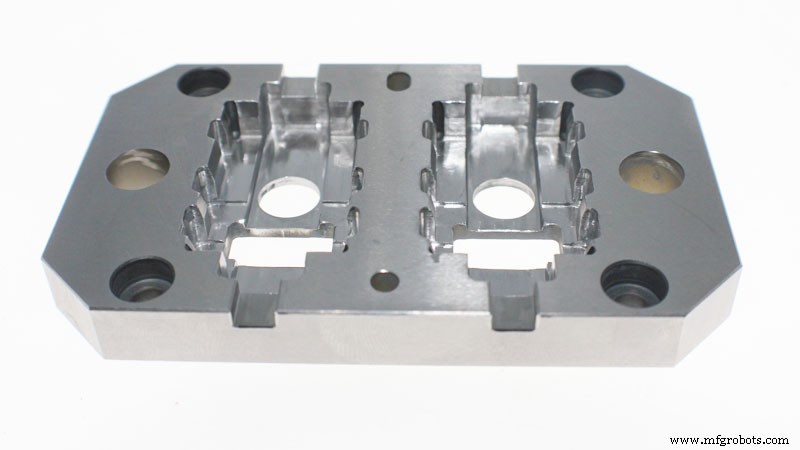
SKD11 Specifieke prestaties
- A) Hoge temperatuur sterkte en zwaarte, goede slijtvastheid, gemakkelijk snijden;
- B) Koudwerkvormstaal met goede balans van sterkte, zwaarte en hittebestendigheid,
- C) Vacuüm degressing raffinage wordt uitgevoerd, dus de interne kwaliteit is extreem schoon.
- D) Goede bewerkbaarheid.
- E) Goede verhardbaarheid, luchtkoeling kan verharden, geen zorgen over aanhardingsbarsten.
- F) De warmtebehandelingsvervorming is erg klein, en de aanhardingsafwijking is erg klein. Het is het meest geschikt voor vormen met precisievereisten.
- G) Uitstekende slijtvastheid, meest geschikt voor gebruik als uitsnijvorm voor roestig staal of hoge hardheid materialen.
- H) Goede zwaarte.
- I) Langere vormlevensduur en stabielere prestaties.
- J) Gemakkelijk te verwerken en kleine warmtebehandelingsvervorming.
Toepassingsinleiding
Platen met dikte niet meer dan 6mm, hoge-efficiënte uitsnijvormen. Ponsvormen en stampvormen diverse scharen, ingelegt mes, houtbewerkingsmes, draadrolvorm, slijtvaste schuif koudstootvorm, thermohardende hars vormgevingsvorm, geavanceerde meetinstrumenten en andere dieptrek- en koudextrusievormen.
Hoe SKD11 te gebruiken (alleen ter referentie)
- Gebruikt onder "aanharden + aanlaten" toestand
- "Aanharden + koude behandeling + aanlaten" (geschikt voor hoge precisie en dimensionele stabiliteit vereisten)
- Het wordt gebruikt onder "aanharden + aanlaten + nitrideringsbehandeling" (geschikt voor hoge oppervlaktehardheid vereisten)
- Cryogene behandeling om de hoogste hardheid en dimensionele stabiliteit te verkrijgen, wordt de vorm cryogeen -70 tot -80 ℃ direct na aanharden gehandhaafd gedurende 3-4 uur, en daarna aange laten. De hardheid van het gereedschap of de vorm na cryogene behandeling is 1-3 HRC hoger dan die van conventionele warmtebehandeling. Voor onderdelen met complexe vorm en grote afmetingsverandering, kan cryogene behandeling barstingen veroorzaken.
- Nitrideringsbehandeling na de nitrideringsbehandeling van de vorm of het werkstuk, wordt een gelaagd geharde structuur met hoge hardheid en zekere corrosiebestendigheid op het oppervlak gevormd.
- Na nitrideren bij 525 ℃, is de oppervlaktehardheid van het werkstuk ongeveer 1250 HV. De invloed van nitrideringstijd op de geïmpregneerde laag wordt in de onderstaande tabel weergegeven. Nitrideringstijd (H) 20 30 60 nitrideringslaag diepte mm 0,25 0,30 0,35
- Na zacht nitrideren bij 570 ℃, is de oppervlaktehardheid van het werkstuk ongeveer 950 HV. Over het algemeen, na 2 uur zacht nitrideringsbehandeling, kan de diepte van de geharde laag 10-20 µm bereiken. Het is gemakkelijk om slijpbarsten te produceren bij het slijpen van vormblanks of werken in lage temperatuur aanlaas toestand. Om barsten te voorkomen, moet kleine slijpvoeding worden aangenomen voor meervoudig slijpen, en goede waterkoelcondities moeten tegelijkertijd worden toegevoegd.
Wanneer draaderosie wordt gebruikt om vormen met complexe vorm of grote afmeting te verwerken, treden barsten meestal op in de laatste lijn van draaderosie.
Om barsten te voorkomen, wordt aangeraden gasaanharding en hoge-temperatuur aanlaten toe te passen om de warmtebehandelings spanning te verminderen, of voorverwerking van de vormblank uit te voeren.
Warmtebehandeling
Aanharden: eerst voorverwarmen 700 ~ 750 ℃, dan verwarmen tot 1000 ~ 1050 ℃ en afkoelen in stille lucht. Als de dikte van staalgereedschappen meer dan 6 inch is, is het beter om het te verwarmen tot 980 ~ 1030 ℃ en in olie te verharden. Aanlaten: verwarmen tot 150 ~ 200 ℙ, op deze temperatuur blijven, en dan afkoelen in stille lucht. Hardheid: boven HRC 61. Anlassen: verwarmen tot 800 ~ 850 ℃, op deze temperatuur 1 ~ 3 uur blijven, en laten geleidelijk afkoelen in de oven. Smeden: 900 ~ 1050 ℃.
Chemische samenstelling
- C 1.40-1.60
- Si 0.40
- Mn 0.50
- Cr 11.00-13.00
- Mo 0.80-1.20
- V 0.3
Productieproces
- Staalmaterialen & Pon Gereedschappen: Kracht, Duurzaamheid en Prestaties
- Duurzaamheid Ontgrendelen: Vacuum Warmtebehandeling voor Ponzen en Matrijzen
- Gereedschapstaalkwaliteiten Begrijpen: Eigenschappen en Toepassingen
- Precisie poinconen & matrijsoplossingen voor bladmaterialen & tooling
- Warmtebehandeling optimaliseren voor CNC-bewerkte metalen componenten
- Warmtebehandeling van Non-ferrometalen: Oplossingsglowen, Nitreren en Meer
- Staal Warmtebehandeling: Verharden, Aanlassen, Normaliseren voor Duurzame Messers
- De Drie Essentiële Stadia van Warmtebehandeling
- Aluminium Warmtebehandeling: Processen, Voordelen en Toepassingen
- Metaal Warmtebehandeling: Definitie, Doel, Voordelen en Nadelen
- Warmtebehandeling uitgelegd: Processen, Methoden en Voordelen