



Optimalisatie van elektrisch boogoven-operaties: Automatisering en modellering
De elektrisch boogoven (EBO) is het hoofdproces in op schroot/DRI (direct gereduceerd ijzer) gebaseerde staalproductie en de op een na belangrijkste staalproductieroute qua wereldwijde productie. Het is het belangrijkste proces voor het recycleren van ferroschroot. Uitgevonden in 1889 door Paul Héroult, werd het aanvankelijk voornamelijk gebruikt voor speciale stalen, maar vestigde zich in de tweede helft van de 20e eeuw als een van de hoofdstaalproductieprocessen.
Energie- en emissiereductie ten opzichte van de hoogoven-route
In vergelijking met de hoogoven-basiszuurstofoven-route verlaagt de EBO-route het energieverbruik met maximaal 61% en de koolstofemissies met ongeveer 77%. De procesdoeltreffendheid en productiviteit zijn spectaculair verbeterd door technische verbeteringen zoals (i) verhoogd gebruik van zuurstof, koolstof en andere bronnen van chemische energie, (ii) schuimende slak, en (iii) nadoorstoking van koolstofmonoxide. Toch blijft een aanzienlijk optimalisatiepotentieel bestaan, wat blijkt uit het verschil tussen de theoretische energiebehoefte van ongeveer 400 kWh per ton voor het smelten en verwarmen van schroot en het daadwerkelijke gemiddelde verbruik van hedendaagse EBO's van ongeveer 375 kWh per ton elektrische energie en een vergelijkbaar bedrag chemische energie, wat resulteert in een totale rendement van ongeveer 50%.
Hoge vermogensbesturing en gesloten-lus regeling
Moderne EBO's worden bediend met verhoogde boogspanningen en secundaire stromen om de productiviteit te verhogen. Vermogensinvoeren van maximaal 300 MVA worden bereikt. Het bedienen van zo'n hoog boogvermogen vereist een nauwkeurige controle van het afsmeltproces. Een boog die haar hoge vermogen naar de ovenwanden straalt, veroorzaakt enorme schade. Door dit ongewenste gedrag te voorkomen, blijven stilstandstijden laag en wordt een hoge ovenproductiviteit gehandhaafd. Hiervoor moet een gesloten-lus vermogensregeling worden opgezet. Een dergelijke regeling moet reageren op gebeurtenissen tijdens het afsmeltproces, met name op ovenwanden die niet bedekt zijn door schroot of geschikte schuimende slakpraktijken. Het cruciale punt is het verkrijgen van deze procesinformatie.
Modellering als oplossing voor onmeetbare parameters
De parameters die nodig zijn voor analyse en optimalisatie, kunnen in veel gevallen niet direct worden gemeten vanwege de harde omstandigheden in de oven. Temperatuur en samenstelling van het metaalbad en de slak kunnen bijvoorbeeld alleen via steekproefmetingen worden bepaald, eventueel met vertraging door de benodigde steekproefanalyse. Hoewel methoden voor directe en continue meting worden ontwikkeld, zijn deze nog niet beschikbaar voor de meeste ovens. Ook proeven in de fabriek om de impact van optimalisatiestrategieën te evalueren, kunnen onmogelijk zijn door verbodende kosten of veiligheidskwesties. Wiskundige modellen zijn dan een waardevolle bron van informatie over anders onbekende procesparameters. Simulaties kunnen ook dienen als goedkoper, sneller en veiliger alternatief voor fabrieksproeven. Voor de EBO is een breed scala modellen ontwikkeld met verschillende doelen en benaderingen.
Conventionele en geavanceerde automatisering
De EBO kan worden beschreven als een chemische reactor die elektriciteit gebruikt om schroot om te zetten in vloeibaar staal. De trend in EBO-ontwikkeling is hogere productiviteit door verhoging van de boogspanning en hogere stromen voor sneller en efficiënter smelten. Hogere spanning en stroom kunnen echter enorme schade aan de ovenrefractaire veroorzaken als de bogen niet met slak bedekt zijn. De gangbare manier om het afsmelten te regelen, is het sturen van de transformatortap op basis van de energie-invoer. Dit betekent dat geen online informatie wordt gebruikt voor procescontrole en operators de instelpunten handmatig aanpassen op basis van operationele diagrammen.
De groeiende complexiteit van het EBO-proces in combinatie met toenemende eisen aan productiviteit en verminderde milieubelasting vereist regelsstrategieën die rekening houden met de systeemdynamiek en realtijd-aanpassing van statische instelpunten. Ook bij toenemende productiviteit moet de operator snellere beslissingen nemen. In het 'state-of-the-art' EBO-proces is automatisering nodig om de operator te ondersteunen.
Conventionele EBO-automatisering richt zich voornamelijk op (i) automatisering van het elektrische regime, (ii) automatisering van het thermische regime, en (iii) positionering van de EBO-elektroden. Een modern en krachtig procesregelsysteem garandeert een veilige en gebruiksvriendelijke Anlagenbediening zelfs onder moeilijke omstandigheden. Het biedt hoge betrouwbaarheid en beschikbaarheid voor een soepel proces.
Automatiseringsoplossingen in EBO-staalproductie zijn ideaal voor nieuwe en bestaande EBO's van elke afmeting. Ze optimaliseren de productie van een breed scala staalsoorten, waaronder koolstofstalen, roestvrije stalen en speciale stalen, terwijl ze variabele laadverhoudingen van schroot, DRI en gietijzer accommoderen. Dit leidt tot minder staalbehandelingscorrecties, een minimum aantal gedowngradeerde hits en exacte naleving van strakke productieschema's als basis voor just-in-time levering aan downstream verwerkingseenheden.
De geautomatiseerde procescontrole is gebaseerd op diverse realtime metingen zoals temperatuur op het koelsysteem, geluid van de oven, harmonische vervorming op de stroom, trilling van de ovenvat, en rookgasanalyse. Het gebruik van geautomatiseerde procescontrole kan leiden tot vermindering van de stroom-aan-tijd, optimalisatie van geïnjecteerde koolstof, boogstabilisatie, en vermindering van de stroom-uit-tijd.
Complexe automatisering en expert systemen
Gegeven de grote complexiteit van de specifieke procedures voor staalproductie in de EBO, impliceert de complexe bediening van dit technologisch agregaat het systematisch afdekken van de stappen: (i) kwantificeren en handhaven van een voorgeschreven technologische toestand (toestand van inertie) voor het agregaat, bereikbaar via conventionele normale automatisering, en (ii) complexe automatisering van de EBO, die berust op het sturen van de processen voor het behalen van het maximum criteriumfunctiedoel volgens het wiskundige model.
De EBO-automatiseringsoplossing combineert de voordelen van PLC-gebaseerde automatiseringssystemen (bewezen kwaliteit en stabiliteit, lage hardwarekosten, fijnmazige schaalbaarheid, betrouwbare procescontrole, gebruiksvriendelijke bediening, duidelijke visualisatie, en krachtige engineering tools) met specifieke technologieoplossingen die op maat zijn gemaakt voor de specifieke behoeften van de installatie.
De basisautomatisering gebruikt hoge-snelheid microprocessor-gebaseerde systemen voor technologische controles en sequentiële controles. Het automatiseringssysteem is verdeeld in diverse automatiseringseenheden, die gecoördineerd worden om de vereiste taken uit te voeren. Elke eenheid is verbonden met de bijbehorende elektrische periferie, normaal via remote I/O-verbindingen, voor sensoren en actuatoren. De taak van bediening en monitoring via HMI (human machine interface) is de voorbereiding van de toenemende hoeveelheid procesinformatie op een manier dat de operator een duidelijke en begrijpelijke weergave van de installatie ontvangt. Het HMI-systeem ondersteunt een eenvoudige en systematische bediening van de EBO.
Procesregelsysteem op Niveau 1
Het EBO-procesregelsysteem op Niveau 1 omvat basisautomatisering en technologische controlefuncties om EBO-staalproductie op een effectieve en veilige manier mogelijk te maken. Een gebruiksvriendelijke en redundante HMI-configuratie gecombineerd met de toepassing van fail-safe state-of-the-art regelinstrumenten garandeert een hoge beschikbaarheid van het automatiseringssysteem. Typische kenmerken van EBO-procescontrole omvatten:
- Instelbare profielen – Het algemene automatiseringsconcept stelt individuele productieschema's in voor transformatortapwisselaar, reactortapwisselaar, elektroderegellijnen, burners, RCBs (raffinage gecombineerde burners) en injectoren, wat de operatoracties minimaliseert.
- Modulaire structuur – Hoog ontwikkelde standaardoplossingen maken het gemakkelijk om logica en communicatie te implementeren naar externe systemen zoals schrootplaats, stofafscheidingssysteem, materiaalhandeling, koolstof/kalk injectie, schuimende slak controle, rookgasanalysesysteem, en elektriciteitscentrale.
- Systeem- en procesdiagnostiek – Diagnostische functies zoals condition monitoring, hitte/dag/maand rapportages en trendregistratie ondersteunen probleemloze en betrouwbare EBO-bediening.
- Software simulatie – Alle geïmplementeerde functies worden gesimuleerd volgens specifieke operationele regels. Dit dekt bijvoorbeeld hydraulische station, bewegingen, en procesoperaties. De simulatie van de complete hittet cyclus verifieert de correcte functionaliteit van de automatiseringssoftware.
Geavanceerde meetapparatuur
Verder gebruiken geavanceerde moderne automatiseringsoplossingen state-of-the-art meetapparatuur. Typische meetapparatuur, zoals temperatuur/Celox handlanen, wordt als standaardtool voor elektrisch staalbereiden gebruikt. Om de prestaties van de EBO verder te verbeteren, kunnen enkele meetsystemen worden gebruikt: (i) contactloze temperatuurmeting, (ii) continu EBO rookgasanalysesysteem, en (iii) gebruik van robotsysteem voor temperatuur- en Celox-meting en bemonstering.
Het nieuwe contactloze temperatuurmeetsysteem, volledig geïntegreerd in de RCB-technologie, biedt een perfecte methode om het exacte aftaptijdstip tijdens stroom-aan te voorspellen. De gemeten temperatuur wordt geëvalueerd met regelsmodellen voor herhaalbare resultaten en een consistent proces. Het contactloze temperatuurmeetsysteem omvat drie hoofdfuncties: (i) burnermodus waarin tijdens stroom-aan tijden het systeem als burner kan worden gebruikt om het schroot voor te verwarmen met diverse vermogensinstellingen, (ii) lanenmodus waarin het systeem overschakelt om een supersonische zuurstofstroom te leveren zodra het schroot verhit is tot het punt dat een reactie optreedt tussen koolstof, ijzer en zuurstof, (iii) temperatuurmodus waarin het systeem overschakelt van lanenmodus wanneer een gedefinieerd homogenisatieniveau van de vloeibare fase bereikt is, en de temperatuurmeetcyclus kan starten. Figuur 1 toont het schema van het RCB-temperatuursysteem.
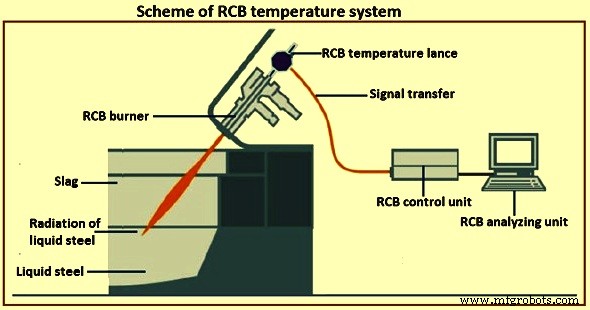
Figuur 1 Schema van RCB-temperatuursysteem
Op basis van deze methode is er geen noodzaak meer voor lansen voor temperatuurmeting. Dit resulteert in een hoog veiligheidsniveau voor operators en in lagere verbruikskosten. De energie-invoer neemt af. Dit systeem stelt een exacte voorspelling van het aftappen toe met diverse voordelen, waaronder: (i) toename van de productiviteit door vermindering van stroom-uit, (ii) herhaalbare resultaten voor consistent proces, (iii) daling van exploitatie- en verbruikskosten, en (iv) daling van de energie-invoer met nauwkeurig aftappen.
Continu EBO rookgasanalysesysteem is een oplossing voor de EBO rookgasmeting, die volledig automatische continue gasanalyse uitvoert. Het gasbemonsteringsapparaat wordt geplaatst in de watergekoelde primaire EBO rookgasafvoer. De rookgas wordt continu geanalyseerd tijdens stroom-aan tijd en tijdens stroom-uit tijd met volledig automatische bemonsteringslanen zuivering en reiniging. Hierdoor stelt het systeem bijna onderhoudsvrije bediening in, zelfs onder de zeer hete, corroderende en extreem stofbelaste omstandigheden op de bemonsteringspositie direct na de EBO-elleboog.
Integratie en geavanceerde regelsystemen
Het automatiseringssysteem heeft normaal een modulaire structuur. Het dekt elk niveau van basale installatiebesturing (Niveau 1) tot integratie met productievolgsystemen en beheer van productieorders in uitvoering (Niveau 3 en Niveau 4). Specifieke procesregelmodules optimaliseren operaties en bieden werkvloermedewerkers en proces-technologen essentiële ondersteuning. De Anlagen business line automatiseringssystemen kunnen worden gecombineerd met cutting-edge technologieoplossingen voor de optimalisatie van energiebesparing en productiviteit. Bovendien werken de automatiseringsoplossingen met innovatieve sensoren, die samenwerken met geavanceerde regelsmodellen voor dynamische, realtime controle.
De EBO-procescontrole biedt een volledig automatische, end-to-end oplossing voor elektrodecontrole in driefase EBO. Het regelt en past dynamisch de elektrisch boog aan en maakt het meest efficiënte gebruik van elektroden. De oplossing steunt op kunstmatige intelligentie om het smeltproces te optimaliseren. Het omvat ook een afsmeltcontrole-module met smeltprogramma's om nauwkeurige reproductie van het smeltproces te garanderen voor maximale ovenproductiviteit. De elektrodecontrole en haar add-on eenheden kunnen in elke systeemomgeving en architectuur worden geïntegreerd. Er zijn drie basale regelsystemen voor de procescontrole in de EBO: (i) het elektrodecontrolesysteem, (ii) het schuimende slak controlesysteem, en (iii) het conditie-gebaseerde schroot smeltsysteem.
Elektrodecontrolesysteem
Dit is het sleutelregelsysteem voor EBO. Benaderingen voor geautomatiseerde vermogenscontrole berusten normaal op evaluaties van de boogstroom en -spanning. Andere meettechnieken zijn vaak niet toepasbaar door de extreme omstandigheden in de ovenomgeving.
Het elektrodecontrolesysteem is een gesloten-lus elektrodecontrolesysteem. De basistaak is het controleren van de positie van de elektroden, specifiek het handhaven van het elektrisch werkpunt. De prestatie van deze basistaak beïnvloedt in de eerste plaats diverse cruciale prestatie-indicatoren (KPI's) van de staalsmeltwinkel, zoals specifiek elektrisch energieverbruik, elektrodeverbruik, en productiviteit. De prestatie is ook cruciaal voor het verminderen van spanning op de mechanische en hydraulische systemen alsook voor de beperking van netstoringen. Het is algemeen bekend dat de beste prestatie van deze basistaak wordt bereikt door impedantie-gebaseerde elektrodecontrole. Basale additionele functies voor het verminderen van overstroom, kortsluitingen, en elektrodestoringen zijn state-of-the-art en houden stilstandstijden op een minimum. Aanpassing aan de kenmerken van het actuatiesysteem is nodig voor optimale prestaties, namelijk de kenmerken van de hydraulische kleppen.
De bovenstaande basisfuncties van de elektrodecontrole beïnvloeden zeker de prestaties van de EBO. De prestaties van de oven hangen echter grotendeels af van de selectie van de elektrische werkpunten. Rekening houdend met het algemene ontwerp van de oven, worden operationele diagrammen opgesteld, ook wel smeltprofielen of vermogensprogramma's genoemd. Deze worden gebruikt voor het leveren van het elektrisch instelpunt van de oven, namelijk de transformatortap, reactortap, en impedantie-instelpunten. Deze diagrammen zijn normaal afhankelijk van de totale energie-invoer. Deze functionaliteit wordt gedekt door Niveau 2 systemen of vergelijkbare oplossingen. De selectie en volgorde van instelpunten in dit operationeel diagram heeft directe impact op de KPI's van de EBO.
Tegenwoordig worden add-on modules voor de elektrodecontrole gebruikt om de door de operationele diagrammen geleverde instelpunten aan te passen aan de werkelijke smeltcondities in de oven, namelijk door de thermische belasting van de watergekoelde panelen te evalueren. Optimalisatiemodules kunnen worden gebruikt om de vermogensinvoer in de oven te verhogen door de impedantie-instelpunten dynamisch aan de smeltvoortgang aan te passen. Normaal is de ovenoperator nog steeds verantwoordelijk voor verdere controle-acties gebaseerd op zijn subjectieve perceptie van geluidemissies en zijn visuele indruk van de oven.
Schuimende slak controlesysteem
Voor geautomatiseerde schuimende slak operatie bestaan diverse benaderingen die geluidsmetingen gebruiken. Het schuimende slak controlesysteem is een sensormysteem. Het is gebaseerd op structuurboren geluid en is een benadering om de hoeveelheid schuimende slak in de EBO te evalueren. Wat betreft trends en reproduceerbaarheid, heeft deze methode bewezen de echte schuimende slak situatie in de boogoven met succes te volgen. Figuur 2 toont het schuimende slak controlesysteem in de EBO.
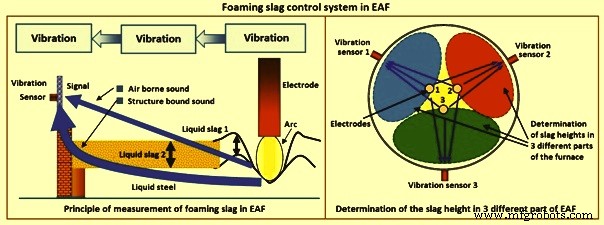
Figuur 2 Schuimende slak controlesysteem in EBO
Het schuimende slak controlesysteem evalueert de geluidsvoortplanting van de elektrisch bogen, waar het geluid ontstaat, naar de ovenmantel, waar de resulterende trilling wordt gedetecteerd door versnellingssensoren, ook wel structuurboren geluidssensoren genoemd. De elektrisch bogen dienen akoestische bronnen. Door de demping van de geluidsvoortplanting te berekenen, wordt de hoogte van de schuimende slak bepaald.
Het grote voordeel van deze methode is het bepalen niet alleen van een gemiddelde slakhoogte rond de elektroden, maar met name een specifieke hoogte in het complete gebied tussen elke elektrode en de ovenmantel. Het eendimensionale zicht wordt door het schuimende slak controlesysteem uitgebreid tot een tweedimensionale meting van de slakhoogteverdeling. Door de montage van drie sensoren tegenover de bijbehorende elektroden, kan de slakhoogte onafhankelijk in drie zones van de oven worden bepaald (Figuur 2). Daarom kan de ruimtelijke verdeling van de slakhoogte worden geëvalueerd en weergegeven in de visualisatie. Op de tijdsschaal wordt de slakschuiming verdeeld in verschillende periodes. De periodes worden bepaald door de specifieke energie-invoer. Ze worden gekenmerkt door verschillende referentieslakhoogte-instellingen.
Drie structuurboren geluidssensoren, elk toegewezen aan één elektrodesegment, worden gebruikt om signalen op te nemen. Ze worden gemonteerd aan de ovenmantel door drie adapterplaten te lassen op de panelen tegenover de respectievelijke fase/elektrode. De adapterplaat wordt gepositioneerd op ongeveer 800 mm boven het staalbadniveau. De sensoren worden verbonden met behulp van temperatuurschermende signaalkabels, die beschermd moeten worden tegen overmatige hitte en mechanische vernietiging. Om een gemakkelijke wissel van de ovenvat mogelijk te maken, worden de kabels verbonden met Harting stekkers of connector dozen die op of dicht bij de ovenvat gemonteerd zijn. Naast de structuurboren geluidssignalen, worden de stroomsignalen opgenemen met behulp van Rogowski spoelen. De hooggesamplede signalen worden doorgestuurd naar de data-acquisitie en berekeningsmodule.
Het schuimende slakniveau wordt berekend op basis van de combinatie van structuurboren geluid en stroomsignalen. Met de detectiemethode zijn bedienend personeel in een betere positie om de kwaliteit en reproduceerbaarheid van procescontrole in de schuimende slakfase met een hoge mate van nauwkeurigheid te controleren. Het proces kan op deze basis worden geoptimaliseerd wat betreft stabiliteit, procesduur, en stroomverbruik.
De uitstekende kans van de correcte ruimtelijke meting van de slakhoogte is het regelen van de koolstofinjectie door een individuele controle van de koolstofkleppen om een uniforme slakverdeling te bereiken. Voor de regeling van de koolstofinjectie is een regelsysteem gebaseerd op Fuzzy-algoritmen ontwikkeld. Het stelt in staat om eenvoudig passende regels voor de koolstofinjectie te implementeren die kunnen worden aangepast aan de specifieke situaties van de specifieke ovenconfiguratie. Aangezien de koolstofkleppen normaal niet ontworpen zijn voor continue analoge controle, wordt het uitgangssignaal getransformeerd in een pulsbreedtemodulatie, wat resulteert in een geschikte koolstoftoevoer.
De koolstof wordt in een gepulste modulatiemodus geïnjecteerd, waarbij pulsbreedte en frequentie worden geregeld door het schuimende slak controlesysteem om de juiste hoeveelheid koolstof van elk van de drie kleppen te injecteren. Hierdoor kan het schuimende slak controlesysteem precies de benodigde hoeveelheid koolstof voor elke klep toepassen om een meest uniforme, voldoende en stabiele slakhoogte te bereiken. Tijdens de eindperiode, waar de schuimende slak deels wordt uitgegoten, wordt de slakhoogte verlaagd en fluctueert deze.
Het schuimende slak controlesysteem zorgt ervoor dat de slakschuimniveaus uniform hoog zijn gedurende het schuimproces. Als resultaat wordt de energie-efficiëntie van de bogen verhoogd terwijl tegelijkertijd de hoeveelheid geïnjecteerde koolstof wordt verminderd. Het systeem biedt ook een betrouwbare basis voor gesloten-lus schuimende slak controle gebaseerd op het exact bepalen van het slakniveau en levert signalen voor het triggeren van de koolstof/zuurstof lansen of coherente burners geïnstalleerd in de oven.
Conditie-gebaseerd schroot smeltsysteem
Het conditie-gebaseerde schroot smeltsysteem regelt dynamisch de elektrische energie-invoer tijdens de schroot afsmeltperiode en deels ook tijdens de vlakke badperiode door direct te reageren op de toestand van het schroot en het smelt. Dit resulteert in een conditie-gebaseerde optimalisatie van het smeltproces.
Het conditie-gebaseerde schroot smeltsysteem gebruikt dezelfde hardware als beschreven voor het schuimende slak controlesysteem. Vergelijkbaar meet het systeem de geluidsvoortplanting van de elektrisch bogen naar de ovenmantel, waar de resulterende trilling wordt gedetecteerd door versnellingssensoren. Door de stroom van de drie bogen en de wandtrilling tegenover de elektroden te meten, worden twee verschillende conditie-gebaseerde statussignalen dynamisch berekend: (i) de afscherming van de panelen door schroot of slak, (ii) schroottoestand aan de boogbasis, met name het verschijnen van 'koude' zware schrootstukken.
Deze twee signalen ondersteunen de karakterisering van het smeltproces. Gecombineerd met additionele informatie over de oven, wordt een nieuwe conditie-gebaseerde controle van de elektrische energie-invoer gerealiseerd. De additionele informatie omvat de thermische belasting van de ovenpanelen, de specifieke energie-invoer, elektrische data, en verdere randvoorwaarden van het proces. Een regelaar regelt de secundaire spanning door de transformatortap te schakelen, berekent nieuwe individuele impedantie-instelpunten voor de drie fasen, en schakelt de serie reactantie. De regelaar maximaliseert de vermogensinvoer rekening houdend met de werkelijke wandafscherming en de thermische belasting.
Het hoofdkenmerk en voordeel van het conditie-gebaseerde schroot smeltsysteem is de mogelijkheid om een verlies van wandafscherming veel vroeger te detecteren vergeleken met de resulterende temperatuurstijging van de panelen, die voortkomt uit de verhoogde stralingsimpact. Deze voorsprong van ongeveer 60 seconden stelt het systeem in staat om te reageren door de vermogensrespectievelijk de straling van de drie bogen te herverdelen. Deze directe herverdeling matigt of vermijdt de thermische impact op de betreffende panelen.
De regelaar van het conditie-gebaseerde schroot smeltsysteem reageert op twee verschillende manieren op verlies van wandafscherming en thermische belasting van de panelen. Ten eerste, op lange termijn wanneer het verlies van afscherming en de verwachte of gemeten temperatuurstijging gedurende langere tijd duren of heel duidelijk zijn, wordt de transformator teruggetapt. Daarmee wordt de secundaire spanning aangepast. De transformatortap wordt verhoogd wanneer de smeltcondities dit toelaten, bijvoorbeeld bij hoge boogafscherming en lage paneltemperaturen.
De transformatortapschakeling wordt geactiveerd door een hysteresislus om onnodige schakeloperaties te vermijden. Ten tweede, op korte termijn, worden dezelfde invoersignalen geëvalueerd om de impedantie-instelpunten van de drie fasen individueel te controleren, wat resulteert in een asymmetrische elektrische ovenbediening. Op basis van de berekende afscherming en paneltemperatuur voorspelling of meting, berekent een fuzzy-regelaar een optimale stralingsvermogensverdeling. Met behulp van een nieuw ontwikkeld stralingsmodel en een analytisch elektrisch model, worden de corresponderende impedantie-instelpunten in een iteratieve lus berekend om de optimale stralingsverdeling zo goed mogelijk te voldoen. Zo kan een bijna directe herverdeling van het stralingsvermogen worden bereikt om de thermische impact direct te matigen of te vermijden.
Het hoofdvoordeel van het conditie-gebaseerde schroot smeltsysteem is het resulteren in een gladder en stabielere bediening met minder transformatortapschakeloperaties en een verhoogde energie-invoer wanneer dit door de smeltsituatie toegestaan is.
EBO Expert Systeem
Het EBO Expert Systeem is geconcipieerd als een geïntegreerde procescontrole supervisor. Het herkent automatisch afwijkingen van het verwachte gedrag en herstelt het smeltprogramma, werkend op de elektrische vermogensplanning, het chemische pakket, de slak en staal metallurgie. Apparatuurbeperkingen zijn geïntegreerd in de controle. Het EBO Expert Systeem fungeert als proces supervisor die basisautomatisering en technologische functies integreert om EBO-staalproductie op een effectieve en veilige manier mogelijk te maken, ondersteunend elke operatie van de laadfase tot de aftapprocedure. Vanwege de uitgebreide sensor- en camera-gebaseerde procesmonitoring, kunnen de nieuwe generatie machinepulten op een willekeurige positie worden geïnstalleerd en hoeven geen toegewezen ramen te hebben voor directe visuele terugkoppeling van het proces, wat de veiligheid van de operator en het procesbewustzijn verhoogt.
Het EBO Expert Systeem kan ook een aantal standalone technologieën integreren om de productieve tijd, benuttingfactor, en veiligheid verder te maximaliseren, via op afstand bestuurde mechatronische eenheden. Het EBO Expert Systeem is de laatste evolutie van het EBO-concept om elke fase van het smeltproces automatisch te controleren, van de elektrische vermogensplanning tot de verbrandingsoptimalisatie alsook de slak en staal metallurgie management voor elke operatie in de EBO-cyclus.
Het EBO Expert Systeem voert een pre-berekening van de complete hit uit, volgend de gedefinieerde smeltpraktijk. Het geeft een preview van het smeltproces en de staaltoestand bij aftappen en past automatisch het vermogensprofiel en materiaaltoevoegingen aan om het proces te optimaliseren. Het bepaalt het laadinstelpunt voor correct schrootbakken laden. De kosten-optimaliserende berekening selecteert de schrootsoorten en bepaalt de benodigde hoeveelheden alsook het totale bedrag DRI dat moet worden toegevoegd. Het bepaalt ook de slakvormende middelen met betrekking tot een gegeven minimum slakmassa en doelbasiciteit. Verder berekent het de kosten-geoptimaliseerde hoeveelheden legeringstoeslagstoffen voor de oven of de aftapladle.
Het EBO Expert Systeem bepaalt de hoeveelheid elektrisch benodigde energie voor het smelten van de voorbereide en geladen materialen en voor het verwarmen van het staalbad tot aftaptemperatuur, rekening houdend met de energie-invoer van geblazen zuurstof. Het EBO Expert Systeem biedt online monitoring van stroomverbruik en transmissie van voorspeld stroomverbruik gericht op preventie van piekbelasting en hoge tarieven. Voor ovens met continue DRI voederfaciliteiten, wordt de DRI voersnelheid dynamisch geregeld voor een constante staaltemperatuur, rekening houdend met de DRI temperatuur.
Het EBO Expert Systeem beschikt over een krachtige data mining engine die normaal ontwikkeld en specifiek aangepast is voor de controleapplicatie. Relevante datavariabelen worden verzameld en automatisch geclassificeerd in gestructureerde relaties. Uitgebreide statistische procesanalyses worden toegepast op een enorme hoeveelheid informatie, discriminerend tussen verwachte consistent gedrag en afwijkingen. Persistente afwijkingen van verwachte procescondities leiden tot continue optimalisatie van koolstofmonoxide verbranding en efficiënt gebruik van brandstof, door het smeltprofiel aan te passen aan de variable operationele condities. De geïntegreerde controle van het smeltproces als geheel, samen met de realtime tracking van de ovenvariabelen die relevante afwijkingen van verwachte procescondities omlijnen, biedt een significante kans om de energie-efficiëntie en productiviteit te verbeteren.
De realtime online rookgasanalyse, via het in-situ lasersysteem, bevordert de procesvolging en stelt verdere optimalisatie toe door een haalbare gesloten-lus controle werkend op brandstof en zuurstof nadoorstoking. Snelle reactie rookgasanalyse biedt de snelle terugkoppelingsinformatie voor de regeling van de zuurstofinjectie tijdens de raffinagefase, de staal decarburering controlerend en de badoxidatie tegelijkertijd beperkend.
De kern van het EBO Expert Systeem is het 'smeltmodel' dat automatisch afwijkingen van de procescontrole variabelen identificeert en corrigeert om verliezen of verspilling van beschikbare energiebronnen te vermijden. Het coördineert de data, in realtime verzameld door meerdere aanboordsensoren, en de berekende procesvariabelen gebaseerd op de vooraf ingestelde statische smeltprofielen. Het 'smeltmodel' coördineert een gesloten-lus controle geïntegreerd door het model voor de elektrische vermogens en het model voor het chemische pakket. Het beheert de interactie van de elektrische en chemische smeltprofielen om energiegebruik te optimaliseren, alsmede slak en staal metallurgie controle, met inbegrip van onder andere boogafscherming door schuimende slak management, nadoorstoking optimalisatie, elektrisch energieverbruik reductie, en zuurstof en koolstof verbruik optimalisatie. Figuur 3 toont de gesloten-lus controle van het smeltmodel expert systeem.
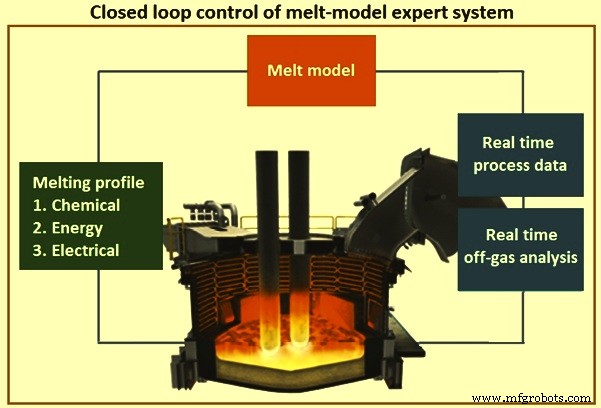
Figuur 3 Gesloten-lus controle van smeltmodel expert systeem
Het EBO Expert Systeem past zich aan continu veranderende operationele condities aan terwijl de prestaties van de EBO op topniveau worden gehouden. Het integreert het elektrodecontrolesysteem, het schuimende slak controlesysteem, en het conditie-gebaseerde schroot smeltsysteem.
De belangrijkste voordelen van het expert systeem zijn: (i) reductie van tap-naar-tap tijd met maximaal 10%, (ii) reductie van energieverbruik met maximaal 5%, (iii) reductie van legeringsmateriaalkosten met maximaal 5%, en (iv) verlaagde energiekosten door het vermijden van piektarieven.
Modellering van het EBO-staalproductieproces
Een procesmodel is een 'algoritme om het gedrag van een open of gesloten systeem te voorspellen'. Het stelt voorspellende controle en operatorassistentie toe, off-line procesoptimalisatie, verbeterd begrip van de onderliggende fysische verschijnselen, en de online schatting van parameters die niet direct door metingen kunnen worden bepaald. De term procesmodel verwijst naar deterministische modellen gebaseerd op fysische en thermodynamische relaties, en sluit dus puur statistische benaderingen uit.
Op dit moment maakt de meerderheid van de EBO-staalproductie gebruik van Niveau 1 en Niveau 2 automatiseringssystemen. Binnen deze automatiseringssystemen bestaat een vereiste voor procesmodellen. Tijdens de productiecyclus zijn een aantal belangrijke hoeveelheden onbekend of kunnen niet worden gemeten om fundamentele redenen, zoals: (i) de huidige (gemiddelde) temperatuur van het vaste materiaal (schroot, DRI, etc.) is niet observeerbaar, (ii) de huidige smelt- en slaktemperatuur zijn moeilijk te meten, (iii) de huidige massa van het smelt in de oven kan niet worden gemeten.
Het procesmodel (voor online en offline gebruik) is een belangrijk onderdeel van de EBO-proces- en operatie-optimalisatiecyclus (Figuur 4). De instrumentatie van de oven (wegen van schroot, DRI, etc.) levert continu meetdata tijdens de operatie die in het model worden ingevoerd. Om de capaciteit van de modellen om belangrijke parameters zoals smeltmassa en temperatuur te voorspellen te verbeteren, kunnen nieuwe of nauwkeurigere metingen worden geïmplementeer. Meer nauwkeurige data geeft betere mogelijkheden om het model te testen en verder te verbeteren. Zulke gedetailleerdere of nauwkeurigere modellen laten betere controle tijdens de operatie (online model) of de ontwikkeling van geoptimaliseerde procesoperatiemodi toe.
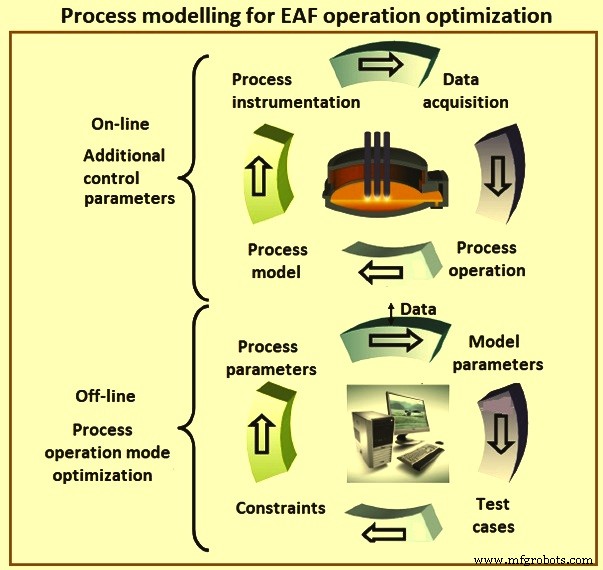
Figuur 4 Procesmodellering voor EBO operatie-optimalisatie
De instrumentatie van de EBO stelt kwantitatieve tijdsafhankelijke meting van de energie- en massainputen toe. Deze data kan worden gebruikt voor online of offline modellering van het afsmeltproces. EBO-procesmodellen hebben hun nut bewezen voor het verbeteren van procesbegrip en controle alsook hulpbron- en energie-efficiëntie door informatie te leveren die niet direct tijdens het proces kan worden gemeten door de extreme condities binnenin de oven.
Het gebruik van online procesmodellen kan dus de kennis over de huidige processtaat verbeteren en zo geoptimaliseerde procesoperatie ondersteunen door additionele invoerdata voor procescontrole te leveren. Bovendien kunnen deze modellen geëxtrapoleerde invoerdata gebruiken om toekomstige trends van de procesvariabelen te voorspellen. Dezelfde modellen kunnen offline gebruikt worden met echte of kunstmatige procesoperatiedata om de installatiebedrijfsvoering te optimaliseren of de impact van procesinnovaties te analyseren. Tijdens de installatie en optimalisatie van zo'n procesmodel rechtvaardigen en ondersteunen de vereisten van het model de implementatie van geavanceerde meetsystemen, bijvoorbeeld om nauwkeurige data over de energie- en massainputen in de oven te verkrijgen.
In het geval van complexe processen zoals het EBO-proces, zijn analytische modellen normaal moeilijker te ontwikkelen dan statistische modellen en bereiken ze misschien niet dezelfde mate van nauwkeurigheid. Ze staan wel extrapolatie toe en zijn overdraagbaar omdat de fysieke en thermodynamische beschrijving universeeler is.
De ontwikkeling van EBO-modellen begon in 1974 in eenvoudigere vormen en ze werden state-of-the-art in de daaropvolgende decennia. De modelontwikkelingen zijn in verschillende richtingen ondernomen, bijvoorbeeld: (i) bepaling van algemene proceskenmerken en procescontrole, (ii) CFD (computational fluid dynamics) modellering van het rookgassysteem of de warmteoverdracht binnenin de oven, en (iii) modellering van afsmelten en slakchemie en slakschuiming.
Modellering en optimalisatie van het EBO-proces vormt een complexe taak vanwege het grote aantal variabelen zoals de verschillende laadmaterialen, het aandeel van verschillende energiedragers, en de doelsamenstelling en temperatuur. De verschillende procesfasen, discontinu veranderingen tijdens het laden van materiaal en veel variaties van het proces met verschillende oventypes, grondstoffen, gewenste staalkwaliteiten, en operatiestrategieën hebben geleid tot de ontwikkeling van diverse modelleraanpakken. Een aantal modellen is ontwikkeld met verschillende benaderingen zowel voor het complete proces als voor lokale verschijnselen of enkele procesfasen.
Vanwege het brede bereik van verschillende toepassingen van EBO-modellering en de complexiteit van het proces, zijn talloze benaderingen toegepast om modellen voor het proces af te leiden. Er zijn puur statistische of data-gedreven modellen, inclusief neurale netwerken, gebruikt om bijvoorbeeld het stroomverbruik of het elektrische systeem van een EBO te evalueren. Een andere klasse modellen voor de evaluatie van EBO-energieverbruik gebruikt een statistische benadering gebaseerd op parameters die worden bepaald met behulp van fysieke relaties zoals de verwachte vermogenslevering door het gebruik van zuurstof of aardgas.
Procesmodellen zijn niet alleen ontwikkeld voor het complete proces, maar ook om specifieke verschijnselen binnen de EBO te beschrijven, bijvoorbeeld de warmteoverdracht bij de elektrisch boog, de reactie van geïnjecteerde koolstof met de slak, of de invloed en potentieel van energierawinning binnen het rookgassysteem. In sommige gevallen zijn deze vervolgens geïntegreerd in meer uitgebreide EBO-procesmodellen.
De procesmodellen zijn normaal gebaseerd op gelumpte zones zonder ruimtelijke discretisatie, behalve voor de schrootlading die in sommige modellen in meerdere zones wordt gediscretiseerd. Warmte- en massastromen worden tussen deze zones en de omgeving uitgewisseld en chemische reacties worden normaal overwogen binnen bepaalde zones. Energie- en massabalnsen worden vervolgens gebruikt om de temperatuur en samenstelling van elke zone te volgen. Hoewel de meeste van deze procesmodellen dynamisch zijn, zijn ook pseudo-dynamische benaderingen voorgesteld gebaseerd op vooraf gedefinieerde processtappen.
De modellen gebruiken verschillende benaderingen, maar hebben enkele belangrijke gemeenschappelijke eigenschappen: (i) de fysieke behoudswetten van massa, energie, en soorten worden afgeleid en opgelost, (ii) de algemene numerieke methode is het opzetten en oplossen van een stel niet-lineaire gewone differentiaalvergelijkingen (in de meeste gevallen wordt het kleine expliciete integratieschema gebruikt), (iii) de modellen hebben initiële waarden nodig en (in het algemeen tijdsafhankelijke) data voor de tijdsafhankelijke invoeren zoals elektrische invoeren, chemische invoeren en massaladingen (schroot, DRI, etc.).
Productieproces
- Fluke 772/773 Klemmeters: Een Moderne Aanpak Voor Automatisatie Lus Probleemoplossing
- Geavanceerde automatisering & modellering in continu staalgieten
- Geavanceerde automatisering, controle en modellering in basiszuurstofstaalbereiding
- Hoogpresterende automatisering, meting en controle voor hoogovens
- Geavanceerde Automatiserings- en Besturingssystemen voor Sinterinstallaties
- Geavanceerde Automatiserings- & Besturingssystemen voor Cokesovenoperaties
- DC Lichtboogoven: Efficiënte Enkele-Elektrode Stalenproductietechnologie
- Direct Gereduit Ijzer Benutten voor Efficiënte Elektrische Lichtboogoven Stalenproductie
- Geavanceerde Procesregelsystemen voor Industriële Efficiëntie
- Belangrijkste Elektrische Booglasprocessen en Toepassingen
- Elektrisch Booglaslassen: Typen, Apparatuur, Voor- en Nadelen