



Optimalisatie van staalkwaliteit: beheer van inslagdeeltjes en vooruitgang in schone staalproductie
Inslagdeeltjes zijn niet-metallische verbindingen en neerslagen die in staal vormen tijdens de productie en verwerking en dus bijproducten zijn van de staalbereiding die ontstaan uit verschillende chemieën en processen. Inslagdeeltjes kunnen wijd variëren in grootte en samenstelling, wat leidt tot een corresponderend wijd bereik aan effecten en vereist gespecialiseerde analytische apparatuur voor karakterisering.
Inslagdeeltjes bestaan uit glas-keramische fasen ingesloten in een staalmetaalmatrix. Inslagdeeltjesbeheer is gericht op het bevorderen van de verwijdering van inslagdeeltjes uit staal en het verminderen van hun schadelijke effecten op de kwaliteit en verwerking van staal. Het is een belangrijk aspect van de staalbereidingspraktijk. Echter, de aanwezigheid van bepaalde inslagdeeltjestypen kan ook gunstige effecten in het staal opleveren.
De bron, de verwijdering en de mechanische gevolgen van de inslagdeeltjes hangen af van hun typen en hun technisch ontwerp. De chemische samenstelling van de inslagdeeltjes en hun volumefractie worden bepaald door het beheer van de verschillende stappen in het productieproces zoals smelten, raffineren en gietoperaties. Daarom hangt de inslagdeeltjespopulatie af van de relatie tussen de toegepaste operationele parameters en de kenmerken van de te produceren staalkwaliteiten.
Evolutie van inslagdeeltjespopulatie in de kok
De evolutie van een inslagdeeltjespopulatie in de kok wordt beïnvloed door verschillende factoren, zoals het type en de groottedistributie van de moederinslagdeeltjes in de staalbereidingsoven bij aftapping, het zuurstofniveau bij aftapping, de hoeveelheid overgedragen slak van de staalbereidingsoven, het type, hoeveelheid en timing van synthetische slaktoevoegingen aan de kok, het type en timing van deoxideertoevoegingen en de timing en intensiteit van roeren in de kok. De vorm van inslagdeeltjes kan bolvormig, plaatvormig, dendritisch of polyedrisch zijn.
Bolvormige vorm is gewenst. Bepaalde inslagdeeltjes zoals MnS (mangaan-sulfide), oxy-sulfiden gevormd tijdens versterking in de ruimtes tussen de dendrietarmen, ijzer-aluminaten en silicaten zijn bolvormig. Plaatvormige vorm is ongewild. Aluminium-gedode stalen bevatten MnS in de vorm van dunne films gelegen langs de korngrenzen. Polyedrische inslagdeeltjes zijn niet erg schadelijk. De inslagdeeltjes hebben verschillende vormen die hieronder worden beschreven. Bolvormige vorm van inslagdeeltjes is het meest gewenst omdat hun effect op de mechanische eigenschappen van staal matig is. De bolvormige vorm van bolvormige inslagdeeltjes is het resultaat van hun vorming in vloeibare toestand bij laag aluminiumgehalte.
Plaatvormige inslagdeeltjes komen voor in stalen die gedoxideerd zijn met aluminium. Deze inslagdeeltjes bevatten MnS en oxy-sulfiden in de vorm van dunne films (plaatjes) gelegen langs de staalkorngrenzen. Dergelijke inslagdeeltjes vormen zich als resultaat van eutectische transformatie tijdens versterking. Plaatvormige inslagdeeltjes zijn niet gewenst. Ze verzwakken de korngrenzen aanzienlijk en veroorzaken nadelige effecten op de mechanische eigenschappen, met name in warme toestand (warmtekort).
Dendritische inslagdeeltjes zijn het gevolg van het gebruik van een overmatige hoeveelheid sterke deoxideerder (aluminium). Dit resulteert in de vorming van dendritische oxide- en sulfide-inslagdeeltjes (afzonderlijk en geagglomereerd). Deze inslagdeeltjes hebben een smeltpunt hoger dan dat van staal. Scherpe randen en hoeken van de dendritische inslagdeeltjes kunnen lokale concentratie van interne spanning veroorzaken, wat de duktiliteit, zwaarte en vermoeidheidssterkte van het staal aanzienlijk vermindert.
Polyedrische inslagdeeltjes vormen zich wanneer de morfologie van dendritische inslagdeeltjes wordt verbeterd door toevoeging (na diepe deoxidatie door aluminium) van kleine hoeveelheden zeldzame aarden (cerium, lanthanum) of aardalkali-elementen (calcium, magnesium). Omdat hun vorm zich nader tot de bolvormige vorm, veroorzaken polyedrische inslagdeeltjes minder effect op de staaleigenschappen dan dendritische inslagdeeltjes.
Er zijn micro-inslagdeeltjes (grootte 1 micrometer tot 100 micrometer) en macro-inslagdeeltjes (grootte groter dan 100 micrometer). Macro-inslagdeeltjes zijn schadelijk. Micro-inslagdeeltjes zijn gunstig omdat ze korngroei beperken, de strekkingsgrens en hardheid verhogen. Micro-inslagdeeltjes fungeren als kernen voor neerslag van carbiden en nitriden. Macro-inslagdeeltjes moeten worden verwijderd. Micro-inslagdeeltjes kunnen gebruikt worden om versterking te verbeteren door ze uniform in de matrix te disperseren.
Schadelijke effecten en staalzuiverheid
Schadelijke effecten van inslagdeeltjes zijn sterk afhankelijk van hun chemische samenstelling, volumefracties, dispersies en morfologieën. Normaal zijn grote, onbreekbare inslagdeeltjes met hoge smeltpunten de meest ongewenste. In vergelijking hiermee zijn kleine, breekbare inslagdeeltjes of die met lagere smeltpunten liever. De reden voor deze voorkeuren is dat inslagdeeltjes die lagere smeltpunten hebben of breekbaar zijn, waarschijnlijk vervormd, verpletterd tot kleinere inslagdeeltjes of verdwenen zullen zijn in opvolgende warm- of koudvormingsprocessen (effect van vormingsproces en reductieverhouding) of warmtebehandelingen die de stalen na gieten en versterkingsproces ondergaan.
Het mechanische gedrag van staal wordt in grote mate gecontroleerd door de volumefractie, grootte, distributie, samenstelling en morfologie van inslagdeeltjes en neerslagen, die als spanningsverhogers fungeren. De inslagdeeltjesgrootteverdeling is bijzonder belangrijk, aangezien grote macro-inslagdeeltjes het meest schadelijk zijn voor de mechanische eigenschappen. Soms wordt een catastrofaal defect veroorzaakt door slechts één enkel groot inslagdeeltje in een heel staaloplaad. Hoewel de grote inslagdeeltjes in aantal ver te boven gaan door de kleine, kan hun totale volumefractie groter zijn.
Schoon stalen zijn die stalen die beperkte inslagdeeltjes bevatten in termen van grootte, vorm, samenstelling, distributie en frequentie. Als gevolg hiervan zijn schoon stalen in staat om andere materialen te overtreffen en uit te blinken in toegepaste hoge spanningsstanden, zoals die gebruikt in transportuitrusting en andere toepassingen.
Staalzuiverheid is een belangrijke factor van staalkwaliteit en de vraag naar schonere stalen neemt elk jaar toe. Echter, de term 'schoon staal' wordt met voorzichtigheid gebruikt door metallurgen. Dit is vanwege: (i) de variërende zuiverheidseisen voor stalen voor verschillende toepassingen, (ii) variërende zuiverheid in stalen geproduceerd in verschillende operaties, en (iii) de normale interpretatie van de term 'schoon staal', die sommigen letterlijk interpreteren als de afwezigheid van inslagdeeltjes in het staal. Staalzuiverheid heeft implicaties vanuit zowel operationeel als productprestatie-oogpunt.
De steeds toenemende eisen aan hoge kwaliteit hebben de staalproducenten ertoe gedreven hoge aandacht te besteden aan de 'zuiverheidseisen' van de door hen geproduceerde staalproducten. Verschillende staalkwaliteiten worden geproduceerd door de staalproducent om te voldoen aan de diverse verwachtingen van de staalproducten. Het zuiverheidsniveau van het staal voor elke eis hangt af van het inslagdeeltjes-aantal, morfologie, samenstelling en groottedistributie van elke staalkwaliteit. Bijvoorbeeld bij vrijkopende of herzwavelde staal is het idee niet om de inslagdeeltjes volledig te verwijderen, maar ze te modificeren om de bewerkbaarheid te verbeteren. Daarom is een evenwichtige mening over het toelaatbare niveau van de inslagdeeltjes of zuiverheid voor elke staalkwaliteit werkelijk van groot technisch en economisch belang zowel voor de staalproducent als de staalgebruiker. In grote mate is de term 'schoon staal' te benadrukken om te voldoen aan de specificaties en eisen van de klant voor een toepassing met betrekking tot niet-metallische inslagdeeltjeskarakteristieken.
Met zuiverheidseisen die strenger worden en de ontwikkeling van nieuwe staalbereidingskwaliteiten, is het begrijpen van het inslagdeeltjesvormings- en evolutieproces en het ontwikkelen van methoden voor het verbeteren van hun verwijdering uit het vloeibare staal belangrijk. Inslagdeeltjesverwijdering wordt niet alleen begunstigd door een grote inslagdeeltjesgrootte, maar ook een hoge interfaciale energie tussen het inslagdeeltje en het staal en grote contacthoeken tussen het inslagdeeltje en staal in een staal-inslagdeeltje-gas systeem.
Schoon staal inslagdeeltjeseisen variëren afhankelijk van de staalkwaliteit en toepassing en het doel van inslagdeeltjestechniek is om de inslagdeeltjes die schadelijk zijn te reduceren en de vorming van die inslagdeeltjes te bevorderen die gunstige effecten hebben.
Vooruitgang in staalbereiding
Vooruitgang in staalbereiding gedurende de laatste decennia heeft geresulteerd in staalkwaliteiten met zeer lage onzuiverheidsniveaus. In de laatste jaren zijn nieuwe 'schone' en 'ultra-schone' stalen ontwikkeld en gecommercialiseerd door staalproducenten over de hele wereld, waarbij gereageerd wordt op de huidige en toekomstige marktvraag naar staal met aanzienlijk verbeterde mechanische eigenschappen (bijv. vermoeidheidssterkte en impactzwaarte) en een verbeterde corrosieweerstand. Deze stalen kunnen een extreem laag zuurstofgehalte (minder dan 10 ppm) en zwavelgehalte (minder dan 10 ppm) hebben. De drijvende kracht achter deze vooruitgang is de ontwikkeling van nieuwe stalen die hoog vereistende toepassingen kunnen tolereren, bijv. transmissiecomponenten voor de auto-industrie, en constructieonderdelen en buizen voor agressieve en corrosieve omgevingen.
Hoewel de huidige hoge-zuiverheidsstalen uitstekende mechanische eigenschappen en/of corrosieweerstand hebben, zijn deze vooruitgang in functionele eigenschappen ten koste gegaan van moeilijkere spanbreking en in sommige gevallen een aanzienlijk verminderde gereedschapslevensduur bij bewerkingsoperaties.
Bewerking van stalen met hoge zuiverheid is in het algemeen geassocieerd met hoog energieverbruik, verhoogde slijtage van snijgereedschappen en hoge productiekosten. Het is geschat dat meer dan 40% van de totale productiekosten om een autocomponent te produceren afkomstig is van verschillende bewerkingsoperaties. Daarom wordt het hoofdkwestie beoordeeld als het optimaliseren van de huidige staalkwaliteiten met betrekking tot de gecombineerde bewerkbaarheids- en prestatie-eisen. Daarom zijn inslagdeeltjes tot een bepaalde mate noodzakelijk voor een goede bewerkbaarheidsprestatie. Echter, de inhoud en de kenmerken van de inslagdeeltjes moeten nog steeds garanderen dat de hoge prestatie-eigenschappen van het staal verkregen kunnen worden.
Factoren die inslagdeeltjeskarakteristieken beïnvloeden
Belangrijke kenmerken van het secundaire staalbereidingsproces zijn productieproces, vloeibaar staal, kokrefraktariëren, additieven, slak, temperatuur, en de tijd en methode van behandeling. Dit zijn cruciale factoren die effect hebben op verschillende kenmerken van inslagdeeltjes zoals getoond in Figuur 1.
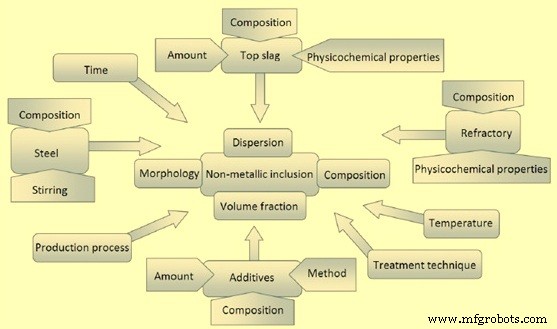
Figuur 1 Factoren die verschillende kenmerken van inslagdeeltjes beïnvloeden tijdens staalbereiding
Drie stadia van inslagdeeltjesvorming
Er zijn drie stadia in het proces van inslagdeeltjesvorming. Deze stadia zijn: (i) kernvorming, (ii) groei, en (iii) coalescentie en agglomeratie. In het stadium van kernvorming worden de kernen van de nieuwe fase gevormd als resultaat van oververzadiging van de oplossing (vloeibaar of vast staal) met de opgeloste stoffen (bijv. aluminium en zuurstof) door oplossing van de additieven (deoxidatie- of ontzwavelingsmiddelen) of afkoeling van het staal. Het kernvormingsproces wordt bepaald door oppervlaktespanning op de grens inslagdeeltje-vloeibaar staal. Hoe lager de oppervlaktespanning, hoe lager de oververzadiging nodig is voor vorming van de nieuwe fasekernen. Het kernvormingsproces is veel gemakkelijker in de aanwezigheid van een andere fase (andere inslagdeeltjes) in het vloeibare staal. In dit geval wordt de nieuwe fasevorming bepaald door de benettingshoek tussen een kern en het substraat-inslagdeeltje. Benettingsconditie (lage benettingshoek) is gunstig voor nieuwe fasekernvorming.
In het groeistadium vindt groei van de kernen plaats. Groei van een nieuw inslagdeeltje gaat door totdat het chemisch evenwicht is bereikt (geen oververzadiging). Groei van inslagdeeltjes in vast staal is een heel langzaam proces, waardoor een bepaald niveau van non-evenwichts oververzadiging behouden kan blijven.
Coalescentie en agglomeratie vinden plaats door de beweging van de vloeistof door thermische convectie of gedwongen roeren, wat botsingen van de inslagdeeltjes veroorzaakt, wat kan resulteren in hun coalescentie (samenvoegen van vloeibare inslagdeeltjes) of agglomeratie (samenvoegen van vaste inslagdeeltjes). Het coalescentie/agglomeratieproces wordt gedreven door het energievoordeel verkregen door de afname van de grensoppervlakte tussen het inslagdeeltje en het vloeibare staal. Inslagdeeltjes met hogere oppervlakte-energie hebben een grotere kans om te samensmelten bij botsing.
Inslagdeeltjesverwijdering uit vloeibaar staal
Inslagdeeltjesverwijdering uit het vloeibare staal omvat het opzwemmen naar het staal-slak-interface, scheiding van het staal en daaropvolgende absorptie in de slak. Het fundamentele mechanisme van inslagdeeltjesopzwemming in staal is de wet van Stokes voor opzwemming. Met deze vergelijking en voor een 20 micrometer grote bolvormige alumina-inslagdeeltje, is de geschatte tijd om een afstand van 2 meter op te drijven ongeveer 120 minuten. Deze opzwemmingstijd vermindert naarmate de inslagdeeltjesgrootte toeneemt en wordt verder verbeterd door argonroeren en de daaropvolgende hechting van de inslagdeeltjes aan de argongasbellen. Als voorbeeld, 100 micrometer grote alumina-inslagdeeltjes drijven in 5 minuten op. Argonroeren bevordert ook inslagdeeltjesgroei door botsing en daaropvolgende agglomeratie/coalescentie.
Grote inslagdeeltjes drijgen sneller op dan de kleinere. Grote inslagdeeltjes zijn normaal drijvend en als resultaat drijven ze gemakkelijk van het staal in de slakfase. Kleinere inslagdeeltjes die niet zo drijvend zijn, nemen een langere tijd om uit het staal op te drijven. De opzwemmende inslagdeeltjes worden geabsorbeerd door de slak. Het opzwemmingsproces kan geïntensificeerd worden door matig roeren. Hevig roeren resulteert in het breken van de grotere inslagdeeltjes in kleinere inslagdeeltjes. Gasbellen die door het vloeibare staal omhoog bewegen, bevorderen ook het opzwemmen en de absorptie van inslagdeeltjes door de slak.
Classificatie van inslagdeeltjes
Inslagdeeltjes worden geproduceerd in vloeibaar staal tijdens raffinage bij hoge temperaturen en/of door neerslag tijdens versterking. Inslagdeeltjes die tijdens staalraffinage bij hoge temperaturen worden geproduceerd, worden primaire inslagdeeltjes genoemd en inslagdeeltjes die tijdens versterking worden geproduceerd, worden secundaire inslagdeeltjes genoemd. Eenmaal inslagdeeltjes in staal gevormd zijn, blijven de kenmerken van de inslagdeeltjes zoals grootte, hoeveelheid, samenstelling en morfologie hetzelfde of veranderen/evolueren door fysico-chemische reacties in het vloeibare staal, tussen het vloeibare staal en de omringende slak en kokrefraktariëren, en door vervorming. Afhankelijk van hun uiteindelijke kenmerken, kunnen ze schadelijk zijn voor het gietproces, de mechanische eigenschappen van het staal verminderen en de oppervlakte- en algehele kwaliteit van het staalproduct verlagen. Inslagdeeltjes, waarvan de aanwezigheid de zuiverheid van staal definieert, worden geclassificeerd op chemische en mineralogische inhoud, op stabiliteit en op herkomst.
Volgens een traditionele classificatie kunnen de inslagdeeltjes in twee hoofdklassen worden onderscheiden als functie van hun herkomst. Deze klassen zijn: (i) endogene inslagdeeltjes, en (ii) exogene inslagdeeltjes. De endogene inslagdeeltjes vormen zich door neerslag binnen de vloeibare fase door de afname van de oplosbaarheid van de chemische soorten in de stalen. Deze klasse van niet-metallische inslagdeeltjes kan niet volledig uit het staal worden geëlimineerd, maar het verminderen van hun volumefractie en van de gemiddelde grootte moet onder strikte controle worden gehouden om de activering van de schadelijke fenomenen te voorkomen.
In tegenstelling hiertoe zijn de exogene inslagdeeltjes het gevolg van insluiting van niet-metallische materialen afkomstig van slak, refraktairfragmenten, of van opstijgende en bedekkende poeders gebruikt voor het beschermen van het staal en het voorkomen van hechten tijdens het staalgieten. De inslagdeeltjes behorende tot deze klasse kunnen gekenmerkt worden door grote groottes en hun herkomst kan niet direct herkenbaar zijn, hoewel hun aanwezigheid de micro-structurele integriteit van de stalen en de geassocieerde mechanische betrouwbaarheid sterk kan compromitteren. Aangezien de exogene inslagdeeltjes altijd procesgerelateerd zijn, kunnen ze worden geëlimineerd door het implementeren van geschikte verwerkingsprocedures.
Endogene inslagdeeltjes
Endogene inslagdeeltjes (ook bekend als inheemse inslagdeeltjes) treden op binnen het vloeibare staal, neerslagend tijdens afkoeling en versterking. De inslagdeeltjes behorende tot deze klasse zijn het resultaat van additieven aan het staal. Ze zijn deoxidatieproducten of neerslaginslagdeeltjes tijdens afkoeling en versterking van staal. Alumina (Al2O3) inslagdeeltjes in LCAK (laag koolstof aluminium gedood) staal, en silica (SiO2) inslagdeeltjes in silicium-gedood staal worden gegenereerd door de reactie tussen het opgeloste zuurstof en de toegevoegde aluminium- en siliciumdeoxideerders, typische deoxidatie-inslagdeeltjes.
Alumina-inslagdeeltjes zijn dendritisch wanneer gevormd in een hoge zuurstofomgeving (Figuur 2). Cluster-type alumina-inslagdeeltjes uit deoxidatie of reoxidatie (Figuur 2) zijn typisch voor aluminium-gedode stalen. Alumina-inslagdeeltjes vormen gemakkelijk driedimensionale clusters door botsing en aggregatie door hun hoge interfaciale energie. Individuele inslagdeeltjes in de cluster kunnen 1 micrometer tot 5 micrometer in diameter zijn. Voor botsing, breuk of aggregatie met andere deeltjes, kunnen ze in de vorm van bloemplaat of (geagglomereerde) polyedrische inslagdeeltjes zijn. Alternatief wordt aangenomen dat koraalachtige alumina-inslagdeeltjes het resultaat zijn van 'Ostwald-rijping' van oorspronkelijk dendritische of geclusterde alumina-inslagdeeltjes. Silica-inslagdeeltjes zijn normaal bolvormig vanwege het zijn in een vloeibare of glazen toestand in het vloeibare staal. Silica kan ook agglomereren tot clusters.
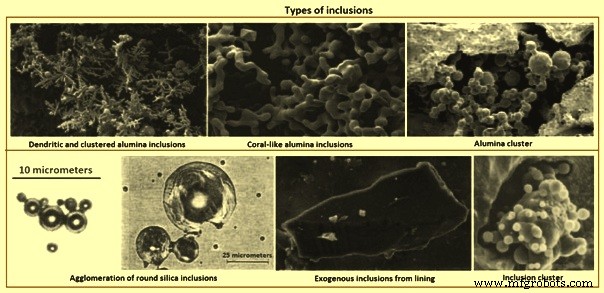
Figuur 2 Typen inslagdeeltjes
Neerslaginslagdeeltjes vormen zich tijdens afkoeling en versterking van het staal. Tijdens afkoeling wordt de concentratie van opgeloste zuurstof/stikstof/zwavel in de vloeistof groter terwijl de oplosbaarheid van die elementen afneemt. Dus inslagdeeltjes zoals alumina, silica, aluminiumnitride en sulfide precipitaten. Sulfiden vormen inter-dendritisch tijdens versterking en nucleeren frequent op oxiden die al in het vloeibare staal aanwezig zijn. Deze inslagdeeltjes zijn normaal klein (minder dan 10 micrometer).
Endogene inslagdeeltjes zijn typisch meer uniform verdeeld dan exogene inslagdeeltjes, die insluitingen zijn van materialen van refraktaire interfaces, slak of andere materialen in contact met het vloeibare staal. De endogene inslagdeeltjes zijn van nature optredend en kunnen dus alleen geminimaliseerd worden en niet volledig geëlimineerd. Primair en endogeen oxiden zoals alumina en magnesium-spinnel verstoppen ondergedompelde inlaatmonden en hun onregelmatige vormen fungeren als spanningsverhogers tijdens de vervorming en verminderen de staalmechanische sterkte.
Exogene inslagdeeltjes
Exogene inslagdeeltjes ontstaan uit ongewilde chemische en mechanische interactie van vloeibaar staal met zijn omgeving. Ze zijn normaal schadelijk voor breukgevoelige mechanische eigenschappen vanwege hun grote grootte en locatie nabij het oppervlak. De meerderheid van deze inslagdeeltjes wordt gevormd door reoxidatie waarbij vloeibaar staal, met 'vrije' deoxideerders (aluminium, silicium, mangaan of calcium) opgelost in het vloeibare staal, zuurstof opneemt door contact met de lucht tijdens gieten en transport door het gietstelsel. Daarnaast kunnen inslagdeeltjes worden gevormd door reactie van het vloeibare staal met gassen of waterverdamping van onvoldoende voorverwarmde overbrengingsvaten. Exogene inslagdeeltjes worden normaal per ongeluk insloten tijdens aftappen, gieten en versterking, wat resulteert in een willekeurige distributie door het gegoten staalproduct. Deze inslagdeeltjes fungeren als heterogene kernvormingsplaatsen voor neerslag van nieuwe inslagdeeltjes tijdens hun beweging in het vloeibare staal.
Exogene inslagdeeltjes ontstaan primair uit de toevallige chemische (reoxidatie) en mechanische interactie van vloeibaar staal met zijn omgeving (slakinslag en erosie van voeringrefraktarium). Bij bewerking produceren ze ratelen, wat gaten en groeven op het oppervlak van bewerkte secties veroorzaakt, frequente breuken, alsook overmatige gereedschapslijtage. Exogene inslagdeeltjes hebben de volgende gemeenschappelijke kenmerken.
- Grote grootte met inslagdeeltjes van refraktaire erosie is normaal groter dan die van slakinslag.
- Samengestelde samenstelling/meervoudige fase wordt veroorzaakt door de fenomenen: (i) door de reactie tussen het vloeibare staal en silica, FeO, en MnO in de slak en voeringrefraktarium met de gegenereerde alumina-inslagdeeltjes die op hun oppervlak kunnen blijven, (ii) als exogene inslagdeeltjes bewegen, kunnen ze door hun grote grootte deoxidatie-inslagdeeltjes zoals alumina op hun oppervlak insluiten, (iii) exogene inslagdeeltjes fungeren als heterogene kernvormingsplaatsen voor neerslag van nieuwe inslagdeeltjes tijdens hun beweging in het vloeibare staal, en (iv) slak- of reoxidatie-inslagdeeltjes kunnen reageren met de voeringrefraktariëren of losmaken van verder materiaal in het staal.
- Onregelmatige vorm, tenzij bolvormig van slakinslag of deoxidatieproduct silica. De bolvormige exogene inslagdeeltjes zijn normaal groot (groter dan 50 micrometer) en meestal meervoudig-fasig, maar de bolvormige deoxidatie-inslagdeeltjes zijn normaal klein en enkelvoudig-fasig.
- Klein aantal vergeleken met kleine inslagdeeltjes
- Sporadische distributie in het staal en niet goed gedispergeerd als kleine inslagdeeltjes. Aangezien ze normaal insloten in staal tijdens aftappen en versterking, is hun incidentie toevallig en sporadisch. Aan de andere kant drijven ze gemakkelijk op, dus concentreren ze alleen in gebieden van de staalsectie die het snelst versterken of in zones waar hun ontsnapping door opzwemming op een of andere manier belemmerd is. Als resultaat worden ze vaak nabij het oppervlak gevonden.
- Schadelijker voor staaleigenschappen dan kleine inslagdeeltjes vanwege hun grote grootte.
Een kwestie die de bron van deze inslagdeeltjes overstijgt is waarom zulke grote inslagdeeltjes niet snel opzwemmen zodra ze gevormd zijn. Mogelijke redenen zijn: (i) late vorming tijdens staalbereiding, overbrenging, of erosie in de metallurgische vaten waardoor onvoldoende tijd overblijft om op te stijgen voor het gieten, (ii) gebrek aan voldoende overhitte, en (iii) vloeistofstroom tijdens versterking induceert slakinslag van de kok, of re-insluiting van opgedreven inslagdeeltjes voordat ze volledig in de slak binnengedrongen zijn.
Exogene inslagdeeltjes zijn altijd praktijkgerelateerd en hun grootte en chemische samenstelling leiden frequent tot de identificatie van hun bronnen, en hun bronnen zijn hoofdzakelijk reoxidatie, slakinslag, voeringerosie en chemische reacties.
De meest voorkomende vorm van grote macro-inslagdeeltjes uit reoxidatie die in staal gevonden worden, zoals alumina-clusters, worden getoond in Figuur 2. Lucht is de meest voorkomende bron van reoxidatie, die op verschillende manieren kan optreden, zoals: (i) vloeibaar staal in het gietkanaal mengt met lucht van het bovenoppervlak bij het begin van gieten door de sterke turbulentie en oxidefilms op het oppervlak van het stromende vloeibare staal worden in het vloeibare staal gevouwen, zwakke vlakken van oxide-deeltjes vormend, (ii) lucht wordt in het vloeibare staal aangezogen bij de verbindingen tussen de kok en het gietkanaal, en tussen het gietkanaal en de kok, en (iii) lucht penetreert in het staal vanaf het bovenoppervlak van het staal in de kok, het gietkanaal en de kok tijdens gieten.
Tijdens deze soort reoxidatie worden deoxidatie-elementen, zoals aluminium, calcium en silicium etc., preferent geoxideerd en hun producten ontwikkelen zich tot inslagdeeltjes, normaal één tot twee ordes groter dan deoxidatie-inslagdeeltjes. De oplossing om dit type reoxidatie te voorkomen is om de blootstelling van lucht aan het gietproces te beperken door: (i) afscherming door inerte gasgordijn met een staalring-manifold of porieus refraktarium ring rond de verbindingen tussen de kok en het gietkanaal, en tussen het gietkanaal en de kok, (ii) purging van gas in het gietkanaal voor gieten, en in het gietkanaaloppervlak tijdens gieten, en (iii) controle van gasinjectie in de kok om oogvorming te voorkomen.
Een andere reoxidatiebron is silica, mangaanoxide en FeO in de slakken en voeringrefraktariëren. Door dit reoxidatiemechanisme groeien inslagdeeltjes binnen het staal naarmate ze zich de slak of voeringinterface naderen door de reactie SiO2/MnO/FeO+[Al] = [Si]/[Mn]/[Fe]+Al2O3. Deze reactie leidt tot grotere alumina-inslagdeeltjes met variabele samenstelling. Dit fenomeen beïnvloedt exogene inslagdeeltjes op twee manieren: (i) deze reactie kan het oppervlak van de voering eroderen en oneffen maken, wat het vloeistofstroomba nabij voeringwanden verandert en verdere versnelde afbraak van de voering kan induceren, (ii) een groot exogeen inslagdeeltje van gebroken voering of insloten slak kan kleine inslagdeeltjes, zoals deoxidatieproducten, insluiten en ook fungeren als heterogeen kern voor nieuwe neerslagen. Dit vercompliceert de samenstelling van exogene inslagdeeltjes.
Om reoxidatie van slak en voeringrefraktarium te voorkomen, is het handhaven van een laag SiO2, MnO en FeO gehalte heel belangrijk. Er is gerapporteerd dat hoge alumina- of zirconiabakstenen met lage vrije silica-niveaus geschikter zijn.
De staalbereidings- of overbrengingsoperaties omvatten turbulente menging van slak en metaal, met name tijdens overbrenging tussen vaten en produceren dus slakdeeltjes opgeschort in het staal. Slakinslagdeeltjes (10 micrometer tot 300 micrometer in grootte, bevatten grote hoeveelheden CaO of MgO, en zijn normaal vloeibaar bij de temperatuur van vloeibaar staal, dus bolvormig in vorm. Het gebruik van een 'H-vormig' gietkanaal en gieten door twee koken vermindert slakinslag tijdens de kokwisselperiode. De factoren die slakinslag in het vloeibare staal tijdens het continu gietproces beïnvloeden zijn: (i) overbrengingsoperaties van kok naar gietkanaal en van gietkanaal naar kok met name bij open gieten, (ii) virtelevorming aan het bovenoppervlak van het vloeibare staal met de virteel wanneer vloeibaar staal op laag niveau is kan op verschillende manieren vermeden worden zoals stoppen met gieten voor de aanvang van virtelevorming, (iii) emulsificatie en slakinslag aan het bovenoppervlak met name onder gasroeren boven een kritieke gasstroomsnelheid, (iv) turbulentie aan de meniscus in de kok, en (v) slakeigenschappen zoals interfaciale spanning en slakviscositeit. Als voorbeeld kan kokslak in vloeibaar staal insluiten door: (i) turbulentie aan de meniscus, (ii) virtelevorming, (iii) geïnduceerde emulsificatie door bellen die van het staal naar de slak bewegen, (iv) insugen langs de mondwand door het drukverschil, (v) hoge snelheidsstroom die slak van het oppervlak afschaart, en (vi) niveauschommeling.
De interfaciale spanning tussen het staal en het vloeibare gietpoeder bepaalt de hoogte van de staalmeniscus en de gemakkelijkheid van fluxinslag. Specifiek levert een interfaciale spanning van 1,4 N/m voor een kalk-silica-alumina slak in contact met zuiver ijzer een meniscushogte van ongeveer 8 mm op. De interfaciale spanning wordt gereduceerd tot een lage waarde door oppervlakte-actieve soorten zoals zwavel of door een interfaciale uitwisselingsreactie zoals de oxidatie van aluminium in staal door ijzeroxide in de slak. De zeer lage interfaciale spanning geassocieerd met een chemische reactie kan spontane turbulentie aan de interface verschaffen, door het Marangoni-effect. Zulke turbulentie kan een emulsie aan de interface creëren, wat ongewilde slakkorrels in het staal creëert.
Erosie van refraktariëren, inclusief putblokzand, losse vuil, gebroken refraktair bakstenen en keramische voeringdeeltjes, is een veel voorkomende bron van grote exogene inslagdeeltjes die typisch vast zijn en gerelateerd aan de materialen van de kok en het gietkanaal zelf. Ze zijn normaal groot en onregelmatig gevormd. Exogene inslagdeeltjes kunnen fungeren als plaatsen voor heterogene kernvorming van alumina en kunnen het centrale deeltje in beeld brengen, of aggregeren met andere inheemse inslagdeeltjes. Het voorkomen van refraktaire erosieproducten of mechanisch geïntroduceerde inslagdeeltjes kan de kwaliteit van anderszins heel schoon staal volledig belemmeren.
Voeringerosie treedt normaal op in gebieden van turbulente stroom, met name gecombineerd met reoxidatie, hoge giettemperaturen en chemische reacties. De parameters die voeringerosie sterk beïnvloeden, zijn hieronder gegeven.
- Sommige staalkwaliteiten zijn behoorlijk corroderend (zoals hoog mangaan en kwaliteiten die nauwelijks gedood zijn en hoge opgeloste zuurstofinhoud hebben) en aanvalen voeringbakstenen.
- Reoxidatiereacties, zoals dat het opgeloste aluminium in het vloeibare staal SiO2 in het voeringrefraktarium reduceert, FeO-gebaseerde inslagdeeltjes genererend die zeer reactief zijn en de voeringmaterialen benatten, leidt tot erosie van voeringrefraktarium in gebieden van hoge vloeistof turbulentie. De omvang van deze reactie kan gekwantificeerd worden door de siliciuminhoud van het vloeibare staal te monitoren. Deze zuurstof kan ook afkomstig zijn van koolstofmonoxide, wanneer koolstof in het refraktarium reageert met bindmiddelen en onzuiverheden.
- Baksteen samenstelling en kwaliteit heeft een significant effect op staalkwaliteit. Een staalfabriek heeft drie typen materialen aangepast (hoge Al2O3, Al2O3-SiC-C, en MgO-C met een slijtagesnelheid van 1,0, 0,34, 0,16 mm/oplaad respectievelijk) aan de slaklijn, waar het refraktarium geneigd is om beschadigd te worden door erosieve gietkanaalflux en slak, en de MgO-C baksteen toont de hoogste duurzaamheid onder de drie. Mangaanoxide aanvalt preferent de silica-bevattende delen van het refraktarium. Zeer hoge zuiverheid alumina en zirconia korrels kunnen aanval door mangaanoxide weerstaan.
- Snelle refraktaire erosie van hoog-mangaan stalen kan beperkt worden door: (i) gebruik van zeer hoge zuiverheid (duur) alumina of zirconia refraktariëren, en (ii) minimaliseren van zuurstof door het staal volledig te doden met een sterke deoxideerder zoals aluminium of calcium, en luchtabsorptie te voorkomen. Silica-gebaseerde gietkanaalvoeringen zijn slechter dan magnesia-gebaseerde gespoten voeringen. Hoge alumina refraktariëren zijn voorgesteld als de meest veelbelovende. Incorporeren van calciumoxide in de mondrefraktarium kan helpen door alumina-inslagdeeltjes aan de wand te verflussen, mits calciumoxidediffusie naar het interface snel genoeg is en monderosie geen probleem is. Monderosie kan tegengegaan worden door controle van mondrefraktariumsamenstelling (bijv. vermijden van natrium, kalium en silicium onzuiverheden), of bekleden van de mondwanden met zuiver alumina, boornitride, of ander weerstandsmateriaal. Het refraktarium aan het oppervlak van de afschermingswanden moet gekozen worden om reacties met het staal die inslagdeeltjes en verstopping creëren te minimaliseren.
- Overmatige snelheid van vloeibaar staal langs de wanden in het gietkanaal, zoals de inlaatzone. Een pad kan gebruikt worden om de bodem van het gietkanaal te beschermen tegen erosie, alsook het stroompatroon te controleren. Het is voorgesteld dat vloeibaar staalsnelheden boven 1 m/s gevaarlijk zijn met betrekking tot erosie.
- Overmatig contact of vultijd en hoge temperatuur verergeren erosieproblemen. Tijdens lange wachttijd in de kok kunnen de grotere inslagdeeltjes opzwemmen in de kokslak. Echter hoe langer het staal in contact is met de kokvoering, des te meer neiging is er voor kokerosieproducten. Oplossingen zijn gebaseerd op het ontwikkelen van hoogstabile refraktariëren voor een gegeven staalkwaliteit, het ontwikkelen van dichte, slijtvaste refraktairinzetstukken voor hoge stroomgebieden en het voorkomen van reoxidatie.
Chemische reacties produceren oxiden uit inslagdeeltjesmodificatie wanneer calciombehandeling onjuist wordt uitgevoerd. Het identificeren van de bron is niet altijd gemakkelijk, zoals bijv. inslagdeeltjes die calciumoxide bevatten, ook van insloten slak kunnen afstammen.
De agglomeratie van vaste inslagdeeltjes kan op elk oppervlak plaatsvinden, geholpen door oppervlaktespanningseffecten, inclusief op refraktarium en beloppervlakken. De hoge contacthoek van alumina in vloeibaar staal moedigt een inslagdeeltje aan om zich aan refraktarium te hechten om contact met staal te minimaliseren. Hoge temperaturen van 1.530 °C laten sinteren van alumina toe. Grote contacthoek en grotere inslagdeeltjesgrootte bevorderen de agglomeratie van inslagdeeltjes. Door botsing en agglomeratie neigen inslagdeeltjes in staal om te groeien met toenemende tijd en temperatuur. De numerieke simulatie van inslagdeeltjeskernvorming beginnend bij deoxideertoevoeging en groei door botsing en diffusie van nano-grootte tot micro-grootte is gerapporteerd. De fundamentele beginselen van alumina-sintering tot clusters, vereisen verder onderzoek, hoewel sommige studies fractale theorie hebben gebruikt om de clustermorfologie (kenmerken) te beschrijven.
Classificatie op basis van chemische samenstelling
Een andere classificatie van de inslagdeeltjes kan gebaseerd zijn op hun chemische samenstelling. De inslagdeeltjes kunnen synthetisch geclassificeerd worden als: (i) sulfiden, (ii) aluminaten, (iii) silicaten, (iv) oxiden, (v) nitriden, en (vi) complexe combinaties van twee of meer van deze inslagdeeltjestypen. De meerderheid van de inslagdeeltjes in stalen zijn oxiden en sulfiden aangezien de fosforinhoud erg klein is. Silicaten zijn zeer schadelijk voor stalen, met name als het later een warmtebehandeling moet ondergaan. Normaal zijn nitriden aanwezig in speciale stalen die een element met een hoge affiniteit voor stikstof bevatten.
Sulfide-inslagdeeltjes zijn FeS, MnS, Al2S3, CaS, MgS, Zr2S en anderen. De sulfiden zijn frequent het gevolg van de calciombehandeling toegepast om de oxide-inslagdeeltjes te modificeren, maar de kleine en fijn gedispergeerde CaS hoog-refractaire inslagdeeltjes kunnen schadelijk zijn voor het gietproces (gietmondverstopping) en voor de schadelijke invloed op staal. In tegenstelling hiermee worden de MnS niet-metallische inslagdeeltjes (frequent gemodificeerd door combinatie met CaS) benut voor het verbeteren van de snijgereedschapswerkbaarheid. In dit geval worden de MnS niet-metallische inslagdeeltjes bewust gevormd binnen de metaalmatrix om de spanning bros te maken tijdens het gereedschapswerk. Deze rol impliceert dat de volumefractie van de inslagdeeltjes significant moet zijn en dit aspect is de reden dat de toepassing van EN10247:2003 voor de schatting van de zuiverheid van zo'n klasse stalen wordt uitgesloten.
Aluminaat-inslagdeeltjes bestaan normaal uit calcium-aluminaten verkregen na de calciombehandeling van het vloeibare staal. Calcium-aluminaten zijn 12CaO·7Al2O3 (C12A7), 3CaO·Al2O3 (C3A) en CaO·Al2O3 (CA) bestaan in de vloeibare toestand, terwijl CaO·2Al2O3 (CA2) en CaO·6Al2O3 (CA6) vast zijn bij staalbereidingstemperaturen.
Silicaten zijn in staal aanwezig als een glas gevormd met zuiver SiO2 of SiO2 met toevoeging van ijzer, mangaan, chroom, aluminium en wolfram oxiden en ook kristallijne silicaten. Silicaten zijn de grootste groep onder niet-metallische inslagdeeltjes. In vloeibaar staal zijn niet-metallische inslagdeeltjes in vaste of vloeibare toestand. Het hangt af van de smelttemperatuur.
Oxide-inslagdeeltjes in vloeibaar staal worden meestal geproduceerd tijdens staaldeoxidatie, maar kunnen ook voortkomen uit reoxidatie en slak- of refraktaire inslag in het staal. Deze inslagdeeltjes kunnen een enkelvoudige of meervoudige fasen en samenstellingen hebben, bolvormige of onregelmatige vorm, en zijn of vast of vloeibaar in het staal afhankelijk van hun smelttemperatuur.
Oxide-inslagdeeltjes kunnen homogene of heterogene kernvorming hebben. Homogene kernvorming treedt op zonder de aanwezigheid van vreemde oppervlakken in het staal terwijl heterogene kernvorming op vreemde oppervlakken plaatsvindt. Bronnen van vreemde oppervlakken in vloeibaar staal kunnen insloten materialen, de omringende kokrefraktariëren, pre-bestaande inslagdeeltjes, en/of onopgeloste legeringen zijn. Voor de vorming van een stabiel oxide, moet de absolute bijdrage van de bulk vrije energie aan de totale energie groter zijn dan de interfaciale energie en dit treedt op op een kritieke oxidegrootte. Inslagdeeltjes kleiner dan deze kritieke grootte zijn onstabiel en lossen weer op in het vloeibare staal terwijl die groter dan deze grootte groeien. Voor de heterogene kernvorming verlaagt de aanwezigheid van een bestaand oppervlak de kritieke oxidegrootte en verlaagt dus de totale vrije energie die nodig is voor een stabiel oxide te produceren. Heterogene kernvorming is meer begunstigd vergeleken met homogene kernvorming.
Belangrijke inslagdeeltjeskarakteristieken zijn hun grootte, hoeveelheid, samenstelling en morfologie. Na een stabiel oxide in het staal geproduceerd is, groeien de inslagdeeltjes en kunnen ook hun samenstelling veranderen door reacties binnen het staal en tussen het staal en de omringende slak en kokrefraktariëren. Oxide-inslagdeeltjesgroei treedt op door diffusie van zuurstof en deoxideerder naar het inslagdeeltje, en door agglomeratie en coalescentie na botsing.
Oxide-inslagdeeltjes zijn FeO, MnO, Cr2O3, SiO2, Al2O3, TiO2 en anderen. Op mineralogische inhoud delen oxide-inslagdeeltjes in twee hoofgroepen: (i) vrije oxiden zoals FeO, MnO, Cr2O3, SiO2 (kwarts), Al2O3 (korund) en anderen, en (ii) spinnels die samengestelde oxiden zijn gevormd door tweewaardige en driewaardige elementen. Ferrieten, chromieten en aluminaten zijn in deze groep. Het fundamentele hulpmiddel voor de beschrijving van de chemische samenstelling van de oxide-inslagdeeltjes is het driedimensionaal fasediagram (CaO-SiO2-Al2O3), aangezien dit het hoofdsysteem is dat de vorming van deze niet-metallische verbindingen regeert. Deze klasse van niet-metallische verbindingen wordt gevormd door de deoxidatie-elementen toegevoegd aan het vloeibare staal voor het verwijderen van de zuurstofinhoud.
Samenstelling, grootte en distributie van neerslagoxiden worden in grote mate beïnvloed door de deoxideerders, condities van het vloeibare staal en het versterkingsproces. Aluminium is wijd geaccepteerd als deoxideerder in het staalbereidingsproces. De toevoeging ervan is heel handig en het reduceert effectief het zuurstofgehalte in vloeibaar staal tot lage niveaus. Echter, de meeste staalproblemen kunnen herleid worden tot alumina of aluminium-rijke oxiden. Vaste alumina-inslagdeeltjes in het vloeibare staal neigen tot snelle clustering door hun dendritische morfologie. De alumina-clusters drijven nauwelijks naar de top van het vloeibare staal vanwege hun hoge schijnbare dichtheid in het gezicht van oxide-clusters plus ingebed vloeibaar staal. Ze zijn schadelijk voor de gietbaarheid en kwaliteit van continu gegoten staal.
De aanvang van verstopping tijdens het gietproces begint wanneer een alumina-inslagdeeltje zich aan de mondwand hecht. Bepaalde typen refraktariëren, met name de grafiet-gestabiliseerde magnesia-refraktariëren, zijn gerapporteerd om agglomeratie van alumina-inslagdeeltjes te bevorderen. De hoge contacthoek tussen de alumina-inslagdeeltjes en het staal bevordert verder de neiging van de inslagdeeltjes om te agglomereren op refraktariëren. Daarnaast beïnvloedt de aanwezigheid van significante hoeveelheden alumina en MnS-inslagdeeltjes negatief de prestaties van staalproducten. In het algemeen kunnen oxide-inslagdeeltjes laagvlaktescheuring veroorzaken en de zwaarte, buigbaarheid en duktiliteit van stalen degraderen.
Wanneer aluminium aan vloeibaar staal wordt toegevoegd voor deoxidatie, reageert het aluminium met de zuurstof om dendritische alumina-inslagdeeltjes (alumina-galaxie) te vormen. Afhankelijk van grootte, kunnen de alumina-inslagdeeltjes gevormd als resultaat van deoxidatie verdeeld worden in macro-inslagdeeltjes en micro-inslagdeeltjes. Gedeeltelijke en volledige substitutie van titanium, zirconium en/of zeldzame aarden voor aluminium wordt steeds meer nastreven. Dit wordt gedaan om de gietbaarheid en kwaliteit van het continu gegoten staal te verbeteren door generatie van fijn gedispergeerde oxiden die effectief fungeren als heterogene kernvormingsplaatsen voor transformatie en neerslag. Daarom is controle van het aantal, grootte, samenstelling en distributie van inslagdeeltjes in staal van belang.
Nitride-inslagdeeltjes zijn ZrN, TiN, AlN, CeN en anderen die in legerd staal gevonden kunnen worden en sterke nitride-genererende elementen in hun inhoud hebben. De nitride-genererende elementen zijn titanium, aluminium, vanadium, cerium en anderen. De nitride-inslagdeeltjes worden normaal gevormd door titaniumnitride (TiN) en voeren een schadelijk effect uit verergerd door de eigenaardige hoekige vorm die de versterking van de spanningen vergroot die zich ontwikkelen aan de interface tussen het inslagdeeltje en de metaalmatrix. Wanneer TiN in grote aantallen aanwezig is, homogeen gedistribueerd, en in relatief kleine groottes, bevorderen ze de vorming van equiaxiale korrels die de mechanische sterkte van het gegoten staal verbeteren. Ook de aanwezigheid van een specifiek CaO·Al2O3·2SiO2 oxide (Anorthiet) in roestvrij staal 316L is gevonden om de levensduur van het bewerkingsgereedschap te verbeteren. Deze inslagdeeltjes, wanneer aanwezig, fungeren als smering door het bewerkingsgereedschapspunt te bekleden. Ze bevorderen ook het breken van bewerkingsspanen.
Voorbeelden van complexe combinaties van twee of meer van deze inslagdeeltjestypen zijn FeO·Fe2O3, FeO·Al2O3, FeO·Cr2O3, MgO·Al2O3, 2FeO·SiO2, FeS·FeO, MnS·MnO, Nb(C,N), V(C,N) en anderen.
Schade mechanismen van inslagdeeltjes
Drie hoofmechanismen zijn herkend aan de oorsprong van de inslagdeeltjes die gerelateerd zijn aan de schadelijke effecten die deze niet-metallische fasen uitoefenen tegen de metaalmatrix. Deze mechanismen beschouwen de inslagdeeltjes als: (i) kerelementen die het spanningsveld rond de inslagdeeltjes versterken, (ii) geperstitiseerde gasreservoirs die progressief migreren in de inslagdeeltjes een spanningsveld genererend rond de inslagdeeltjes, (iii) niet-metallische fasen die een residuele spanning genereren door de verschillende thermische uitdijingscoëfficiënt geassocieerd met de metaalfase en de glasachtig-keramische.
Het eerste mechanisme is geassocieerd met een duktil proces van kraakvorming dat ontstaat beginnend bij de interface tussen de inslagdeeltjes en het staal. Holtes zijn de voorlopers van kraken en op macroscopisch niveau produceert het coöperatieve schadelijke effect gerelateerd aan de holtes gevormd door een groot aantal inslagdeeltjes een afname van de uiteindelijke trekstrekkingwaarde. Deze relatie wijst erop dat de factoren die het zwaarte en de macroscopische duktiliteit van de stalen nadelig beïnvloeden zijn: (i) de toename van de volumefractie, (ii) de afname van de krommingsstraal, en (iii) de breuk van de niet-metallische inslagdeeltjes.
De coalescentie onder de gekernvormde holtes is heel gevaarlijk aangezien de holtes van aangrenzende inslagdeeltjes kunnen coalesceren om een grote kraak te vormen, dus de vorming van uitgerekte stroken van inslagdeeltjes vertegenwoordigt een extreme situatie. Daarom moeten inslagdeeltjes geconstituëerd door de bros keramische fasen die uitgerekte gebroken stroken kunnen vormen, zorgvuldig vermeden worden. Het is de moeite waard om op te merken dat het zojuist beschreven mechanisme gekenmerkt wordt door een duktil proces op microscopische schaal, maar zijn effect op macroscopisch niveau blijkt een afname van de zwaarte en van de duktiliteit.
Het tweede mechanisme is gerelateerd aan de hoogste oplosbaarheid getoond voor waterstof door de sulfiden. Daarom worden de inslagdeeltjes geperstitiseerde reservoirs die aan de metaalmatrix trekken en een spanningsveld opleveren dat opgeteld kan worden bij het door de externe kracht gevormde tijdens de dienst van het staal.
Het derde mechanisme treedt op als gevolg van de verschillende thermische uitdijingscoëfficiënt die het staal en de glasachtige en/of keramische structuren die de inslagdeeltjes kenmerken. De silicaten, de aluminaten, en normaal alle oxiden (behalve CaO en MgO) hebben een thermische uitdijingscoëfficiënt lager dan een van de staalmetaalmatrix, terwijl de sulfiden gekenmerkt worden door een tegenovergesteld gedrag. De schadelijke actie is door de residuele spanning gegenereerd op de interface tussen de inslagdeeltjes en de metaalmatrix.
Hoewel de grootte van het inslagdeeltje, des te groter is het schadelijke effect, dus om dit mechanisme te voorkomen is de beperking van de grootte van het inslagdeeltje een fundamenteel aspect terwijl de algehele volumefractie van de inslagdeeltjespopulatie geen significante rol speelt in dit mechanisme.
Stabiliteit van niet-metallische inslagdeeltjes
Op basis van stabiliteit zijn niet-metallische inslagdeeltjes of stabiel of onstabiel. Onstabiele inslagdeeltjes zijn die welke oplossen in verdunde zuren (minder dan 10% concentratie). Onstabiele inslagdeeltjes zijn ijzer- en mangaan-sulfiden en ook sommige vrije oxiden.
De vorming en de controle van de chemische samenstelling van de inslagdeeltjes omvatten de verschillende stappen van de productieprocessen en de industriële systemen waarlangs ze worden uitgevoerd. Het productieproces moet zorgvuldig geïmplementeerd worden in elke stap om problemen te voorkomen gerelateerd aan: (i) moeilijkheden tijdens de gietoperatie geassocieerd met gietmondverstopping tussen het gietkanaal en de kok (continu gietproces) en tussen de kok en de gietkolom (blokgieten), en (ii) schadelijk effect op de mechanische eigenschappen van het staal.
Vier hoofdbewerkingsmechanismen voor inslagdeeltjesverwijdering
Er zijn vier hoofdbewerkingsmechanismen voor de verwijdering van inslagdeeltjes uit het vloeibare staal. Het eerste mechanisme is de opzwemming van de inslagdeeltjes. Volgens de wet van Stokes, door de verschillen tussen dichtheden van niet-metallische inslagdeeltjes en vloeibaar staal, leidt opzwemming tot verwijdering van de inslagdeeltjes. Het is mogelijk om theoretisch de snelheid van inslagdeeltjesverwijdering door opzwemming te berekenen. Het tweede mechanisme is het gebruik van magnetische roering en argongasinjectie. Deze twee technieken helpen bij de verwijdering van niet-metallische inslagdeeltjes. Snelheid van inslagdeeltjesinsluiting door middel van argongasinjectie kan berekend worden.
Het derde mechanisme is de calciombehandeling. Calciombehandeling is een effectieve manier die de verwijdering van inslagdeeltjes uit het vloeibare staal kan faciliteren. Door calcium toe te voegen aan het vloeibare staal (meestal in vorm van calciumsilicië), is het mogelijk om ongesmolten aluminium-magnesium-rijke inslagdeeltjes (spinnels) te modificeren tot grote, isotrope en bolvormige calcium-aluminaten en calcium-sulfiden met lage smeltpunten. Dit helpt bij de verwijdering van vloeibare inslagdeeltjes. Echter, het kan een probleem worden als om welke reden dan ook sommige van deze grote calcium-aluminaten in het vloeibare staal blijven of vastzitten.
Het vierde mechanisme is het optimaliseren van de eigenschappen van de deklaag. Geoptimaliseerde eigenschappen van de deklaag kunnen de inslagdeeltjesverwijdering in de kokoven verbeteren. De drie bovengenoemde mechanismen faciliteren de beweging van de inslagdeeltjes uit de middelste of onderste delen van het vloeibare staal en brengen de inslagdeeltjes naar de kokbovenkant. Echter zonder een goede deklaag is het zeer waarschijnlijk dat deze inslagdeeltjes niet efficiënt kunnen worden verwijderd. Daarom, om een heel effectieve insluiting en absorptie van niet-metallische inslagdeeltjes middels deklaag te garanderen, is het noodzakelijk om een geoptimaliseerde vloeibare deklaag te hebben met een hoge absorptiecapaciteit voor inslagdeeltjes, juiste benettingseigenschappen en viscositeit.
Inslagdeeltjestechniek (Inclusion Engineering)
Vaste-fase inslagdeeltjes kunnen samen clusteren om monden en andere stroomregelsystemen die de stroom van vloeibaar staal regelen, te verstoppen, wat een bedreiging vormt voor de procesoperaties. Sommige inslagdeeltjessamenstellingen verminderen duktiliteit, vermoeidheidsweerstand of algehele zwaarte in stalen. De afwezigheid van inslagdeeltjes levert ook kwesties op omdat 'schone stalen' moeilijker te bewerken zijn, de levensduur van snijgereedschappen verminderen en hoger stroomverbruik vereisen voor bewerking. Het begrijpen van hun aard is van kritiek belang in staalbereidingsoperaties en 'inslagdeeltjestechniek' moet een operationele focus zijn tijdens het staalbereidingsproces.
De term 'inslagdeeltjestechniek' betekent het ontwerpen van de inslagdeeltjes om hun schadelijke effecten op de producteigenschappen te verlichten. Inslagdeeltjestechniek verwijst niet naar verwijdering van inslagdeeltjes, maar naar het modificeren ervan, ofwel in termen van chemische samenstelling of vorm, zodat schadelijke effecten van de inslagdeeltjes omgezet kunnen worden om de staaleigenschappen te verbeteren. Inslagdeeltjestechniek omvat ook distributie van inslagdeeltjes uniform in de matrix, zodat samengestelde eigenschappen in het product gegenereerd kunnen worden. In sommige gevallen worden bewuste pogingen gedaan om zeer fijn inslagdeeltjes te vormen (bijv. nitriden, en carbo-nitride inslagdeeltjes in verhardingsstaal). Dergelijke inslagdeeltjes kunnen vormen door reactie tussen wolfraam, titanium, aluminium met zuurstof, stikstof, zwavel of koolstof.
De aanpak voor het verminderen van het schadelijke effect van inslagdeeltjes is het afstemmen van het staalbereidingsproces om de aanwezigheid van macro-inslagdeeltjes te voorkomen terwijl de populatie, grootte, distributie en morfologie van de resterende micro-inslagdeeltjes in het staal gecontroleerd worden. De toepassing van nieuwe technologie en de kennis verkregen van eindgebruikers over de prestaties van staalproducten zijn waardevolle informatie voor gebruik in het ontwerp van een schone staal strategie. De wetenschap van inslagdeeltjesmodificatie en vormcontrole stamt uit de behoefte om de chemie van de inslagdeeltjes te veranderen om de prestaties van producten in het veld te verbeteren en de gietbaarheid tijdens continu gieten te waarborgen. Echter, macro-grote inslagdeeltjes moeten worden verwijderd. In alle andere gevallen, afhankelijk van toepassingen, kan inslagdeeltje gemodificeerd worden om hun schadelijke effecten te minimaliseren.
Wat betreft inslagdeeltjesmodificatie en vormcontrole, zijn de inslagdeeltjes van belang het endogene type, met name de inslagdeeltjes die voortkomen uit het deoxidatieproces en sulfidetype inslagdeeltjes. Oxiden en sulfiden zijn de twee predominante inslagdeeltjes in staal. De bronnen van oxiden en sulfiden zijn inherent aan het staalbereidingsproces. Zuurstof wordt gebruikt om te reageren met de onzuiverheidselementen (bijv. silicium, mangaan) en koolstof om chemische energie voor het smeltproces te genereren. Echter, een significant hoeveelheid van de zuurstof eindigt opgelost in het vloeibare staal. Het opgeloste zuurstof moet tijdens de raffinagestage verwijderd worden vanwege het schadelijke effect op de structurele integriteit van het afgeronde product. Sterke deoxideerders, zoals aluminium en silicium, worden normaal gebruikt om zuurstof uit het staal te zuiveren. Echter, aluminium-gedode stalen verstoppen routinematig gietkanaalputmonden en ondergedompelde inlaatmonden tijdens continu gieten door de resterende alumina-inslagdeeltjes die in het staal blijven.
Het element dat moet worden toegevoegd om de inslagdeeltjes te modificeren, moet aan drie eisen voldoen: (i) het moet een hoge chemische affiniteit hebben voor het inslagdeeltje, (ii) het moet in staat zijn de samenstelling te modificeren zodat het vloeibaar wordt, en (iii) het moet in staat zijn de vorm te modificeren, d.w.z. scherpe randen en hoeken van inslagdeeltjes tot bolvormig.
De vorming van de niet-metallische fasen wordt geregeerd door de thermodynamische relaties. Het oxidesysteem vertegenwoordigt het meest moeilijke om te bestuderen vanwege de aanwezigheid van verschillende oxidesoorten.
Bovendien maakt de invoeg van calcium met als doel de modificatie van de inslagdeeltjes het begrip van de interacties die in het staalbad plaatsvinden nog moeilijker. Een goede procedure voor de techniek van de inslagdeeltjes is gericht op het ontwikkelen van laag-smeltende niet-metallische oxiden om gietmondverstopping te voorkomen en een voorafgaand glazen structuur van de inslagdeeltjes tijdens de staalafkoeling en de opvolgende verhit om de plastische vervorming uit te voeren te handhaven om de vorming van keramische brosse fasen te voorkomen. De behoefte om de glazen structuur te stabiliseren maakt de vorming van het silicaatsysteem gebaseerd op de aanwezigheid van anorthiet en pseudo-wollastoniet interessant wat bijzonder gunstig blijkt te zijn.
De voorspelling en de techniek van de oxide-inslagdeeltjes kan gebaseerd worden op een krachtig en eenvoudig thermodynamisch model en kan in drie hoofstappen worden verdeeld: (i) berekening van het zuurstofpotentieel geassocieerd met de slak, (ii) evaluatie van de mogelijkheid van de ontwikkeling van de reacties om sommige zuivere niet-metallische verbindingen te creëren, en (iii) definitie van een hiërarchie van de verschillende reacties als functie van de geassocieerde zuurstofpotentialen op basis van de chemische samenstelling van het staal.
Duktiliteit neemt aanzienlijk af door toenemende hoeveelheden oxiden of sulfiden. Breukzwaarte neemt af wanneer inslagdeeltjes aanwezig zijn in hogere-sterkte lagere-duktiliteit legeringen. Vergelijkbare eigenschapsdegradering door inslagdeeltjes wordt waargenomen in testen die langzame, snelle of cyclische streksnelheden weerspiegelen, zoals kruip, impact en vermoeidingstesten. Inslagdeeltjes veroorzaken holtes, die kraken kunnen induceren. Grote exogene inslagdeeltjes kunnen problemen veroorzaken in de vorm van inferieure oppervlakte, slechte poleerbaarheid, verminderde corrosieweerstand, en in uitzonderlijke gevallen, slaklijnen en laminaties. Inslagdeeltjes verlagen ook de weerstand tegen HIC (waterstofgeïnduceerde kraken). De bron van de meeste vermoeidheidsproblemen in staal zijn harde en brosse oxiden, met name grote alumina-deeltjes boven 30 micrometer. Het verlagen van de hoeveelheid grote inslagdeeltjes door het zuurstofgehalte te verlagen tot 3 ppm tot 6 ppm heeft de levensduur van staalonderdelen zoals lagers met bijna 30 keer verlengd in vergelijking met stalen met 20 ppm zuurstof. Om deze problemen te voorkomen, moeten de grootte en frequentie van schadelijke inslagdeeltjes zorgvuldig gecontroleerd worden. Vooral mag er geen inslagdeeltjes in het gietwerk zijn boven een kritieke grootte.
Hoewel de versterkingsmorfologie van inslagdeeltjes belangrijk is in staalgietwerk, wordt de morfologie van inslagdeeltjes in gesmeed producten grotendeels gecontroleerd door hun mechanisch gedrag tijdens staalverwerking, d.w.z. of ze 'hard' of 'zacht' zijn ten opzichte van de staalmatrix. Het gedrag van verschillende typen inslagdeeltjes tijdens vervorming is schematisch geïllustreerd in Figuur 3. 'Draad' vorming, type (b) en (c), verhoogt de gerichtheid van mechanische eigenschappen, met name nadelig beïnvloedend de zwaarte en duktiliteit. De ergste inslagdeeltjes voor zwaarte en duktiliteit, met name in dikterichtingseigenschappen van platgewalst product, zijn die die vervormen met de matrix, zoals (d) in Figuur 3.
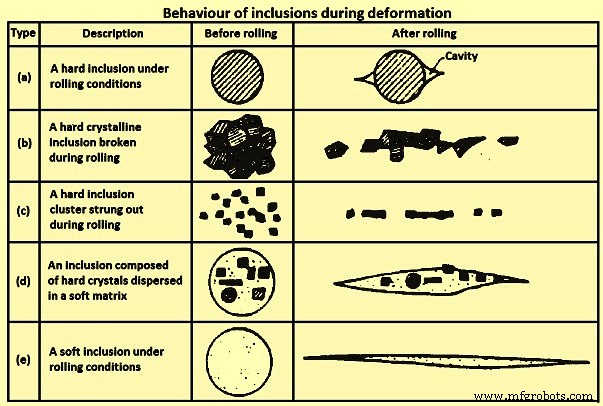
Figuur 3 Gedrag van inslagdeeltjes tijdens vervorming
Er is veel informatie beschikbaar over het effect van inslagdeeltjes op productprestaties en op de kinetische en thermodynamische fenomenen geassocieerd met inslagdeeltjisevolutie en -vorming. Met een zorgvuldige analyse van de beschikbare informatie is het mogelijk om een goede praktijk in elk stadium van het staalbereidingsproces te ontwikkelen voor schone staalproductie. Echter, het is niet mogelijk of zelfs noodzakelijk om alle inslagdeeltjes te elimineren, aangezien bepaalde inslagdeeltjes die schadelijk zijn voor stalen voor de ene toepassing volledig onschadelijk kunnen zijn wanneer aanwezig voor een andere toepassing. Daarom wordt verwacht dat stalen variërende graden van zuiverheid hebben afhankelijk van hun toepassing.
Een classificatie voor wat als een macro-inslagdeeltje beschouwd moet worden is niet gedefinieerd in enige standaard. Aan de andere kant kan deze informatie extreem moeilijk te leveren zijn, aangezien voor een ronde vorm inslagdeeltje een diameter van 14 micrometer tot 20 micrometer gevaarlijk kan zijn, maar voor hoekige inslagdeeltjes (bijv. TiN) het gevaarlijke niveau zelfs op een lager niveau kan worden gesteld (2 micrometer tot 4 micrometer) als gevolg van de hogere spanningsversterking geassocieerd met de hoekige vorm. De behandeling van dit aspect wordt verder gecompliceerd door het feit dat het gevaarlijkheidsniveau sterk kan worden beïnvloed door de configuratie van het niet-metallische systeem dat geregeerd wordt door de chemische samenstelling van de deelnemende fasen. Eén correcte techniek van de inslagdeeltjes kan toestaan om een sulfidenkroon genieteerd op een oxidekern te realiseren en deze systeemconfiguratie compenseert wederkerig de uitdijingscoëfficiënt van de niet-metallische fasen, benaderend die van de staalmetaalmatrix.
Calciombehandeling
Het proces van het verminderen van het schadelijke effect van micro-inslagdeeltjes door hun grootte, vorm en eigenschappen te controleren, staat bekend als inslagdeeltjesmodificatie. Een veelvoorkomende aanpak om oxide- en sulfide-inslagdeeltjes te modificeren om verstopping te voorkomen en eventuele negatieve effecten op de structurele integriteit van staal te minimaliseren, is door calciuminjectie tijdens secundaire raffinage van het staal. Figuur 4 geeft een schematische weergave van inslagdeeltjesmodificatie met calciombehandeling van staal.
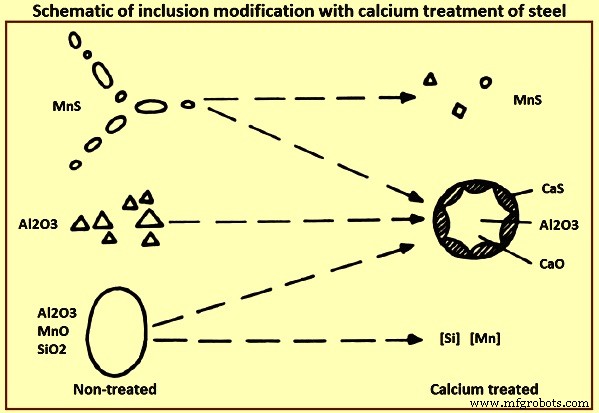
Figuur 4 Schematische weergave van inslagdeeltjesmodificatie met calciombehandeling van staal
Calcium heeft een sterke affiniteit voor zuurstof en kan daarom als deoxideerder worden gebruikt. Echter, het gebruik van calcium als deoxideerder wordt bemoeilijkt door het lage kookpunt van 1.439 °C, beperkte oplosbaarheid van 0,032% calcium in staal bij 1.600 °C, en een hoge dampdruk van 1,81 atmosferen bij 1.600 °C. Deze eigenschappen maken het moeilijk en niet-economisch om calcium als deoxideerder te gebruiken. Echter, combinaties van calcium en aluminium of mangaan/silicium deoxidatie vormen gemodificeerde primaire inslagdeeltjes met lagere activiteit en smeltemperaturen. Om deze reden wordt in de staalbereiding calcium aan staal toegevoegd meer als inslagdeeltjesmodifier dan als deoxideerder. De meeste staalkwaliteiten worden met calcium behandeld met behulp van Ca-Si legering of Ca-Fe(Ni) mengsel afhankelijk van de legeringsspecificatie. Normaal wordt deze behandeling effectief uitgevoerd na afsteltaevoegingen en argonspoeling.
De mate van inslagdeeltjesmodificatie in staal is een essentieel kenmerk in secundaire staalraffinage door calciombehandeling. Een deel van het toegevoegde calcium aan de smelt ondergaat reactie en blijft in de smelt als opgelost calcium in vorm van inslagdeeltjes of gaat naar de slak als slakbestanddeel. De rest ontsnapt het systeem in vorm van damp. Het is vitaal dat het toegevoegde calcium maximaal door het vloeibare staal wordt geconsumeerd om de calciuminjectie efficiënt en kosteneffectief te maken.
Het algemene effect van calciombehandeling op inslagdeeltjesmodificaties zijn: (i) mangaan-sulfiden worden in aantal en grootte verminderd en getransformeerd naar calcium-mangaan-sulfiden met variërende eigenschappen, (ii) aluminium-oxiden, die normaal hard, hoekig en frequent in clusters voorkomen, worden in aantal verminderd of volledig geëlimineerd en vervangen door complexe CaO-Al2O3 of CaO-Al2O3-SiO2 inslagdeeltjes, (iii) silicaten worden geëlimineerd en vervangen door CaO-Al2O3-SiO2 inslagdeeltjes, en (iv) complexe bolvormige CaO-Al2O3-SiO2 inslagdeeltjes worden gevormd, frequent omringd door sulfiderand.
Calcium wordt frequent gebruikt om aluminium-gedode stalen te behandelen om de vorming van vast alumina te voorkomen. Calciombehandeling verbetert effectief de gietbaarheid en kwaliteit van het continu gegoten staal, maar is beperkt voor alle staalproducten die ofwel hoge vermoeidheidsweerstand in dienst of hoge koudvormbaarheid in zeer dunne dikten nodig hebben. Dit is vanwege de aanwezigheid van de bolvormige calcium-aluminium-oxiden. Het aluminium, calcium en calcium-aluminium-oxiden zijn normaal verschillende tot tientallen micrometer in diameter.
Zeldzame aarden zoals cerium en lanthanum etc. zijn ook gebruikt om inslagdeeltjes te modificeren, maar ze zijn niet zo efficiënt als calcium door de trage opzwemming (vanwege hun gewicht) van de gemodificeerde inslagdeeltjes. Daarnaast corroderen lanthanum en cerium gemakkelijk de kokrefraktariëren. Wanneer calciombehandeling efficiënt wordt uitgevoerd, worden de volgende twee primaire doelen bereikt.
- De alumina- en silica-inslagdeeltjes worden omgezet in vloeibare calcium-aluminaat en calcium-silicaat, die bolvormig zijn door een oppervlaktespanningseffect. Deze verandering in inslagdeeltjessamenstelling en vorm staat bekend als inslagdeeltjesmorfologiecontrole.
- De calcium-aluminaat-inslagdeeltjes die in het vloeibare staal blijven, onderdrukken de vorming van MnS-draden tijdens versterking van staal. Deze verandering in de samenstelling en wijze van de neerslag van sulfide-inslagdeeltjes tijdens versterking van staal staat bekend als sulfidemorfologie of sulfidevormcontrole.
De conversie van inslagdeeltjes naar een bolvormige vorm speelt een significante rol op de scheidingssnelheid van inslagdeeltjes. Bijvoorbeeld, is waargenomen dat alumina-inslagdeeltjes niet-benattend zijn in vloeibaar staal en neigen tot een hogere scheidingssnelheid vergeleken met CaO-SiO2-Al2O3. Dit impliceert dat, door de alumina-inslagdeeltjes met calcium te modificeren, hun vermogen om te clusteren belemmerd wordt aangezien de vloeibare bolvormige inslagdeeltjes gevormd worden, en als resultaat worden ze benat door vloeibaar staal. Echter, de hoge dampdruk van calcium met de geassocieerde intense badroering bevordert botsing en coalescentie van de alumina-inslagdeeltjes in het vloeibare staal. Met de hulp van calciumdamp en de resulterende coalescentie van de alumina-inslagdeeltjes door botsing, wordt hun verwijdering uit het staal verbeterd vergeleken met de kleine niet-drijvende alumina-inslagdeeltjes die eerst op zichzelf moeten clusteren (gedwongen convectie) voordat ze van het vloeibare staal kunnen scheiden. Dit is waarom ongemodificeerde kleine alumina-inslagdeeltjes van het vloeibare staal scheiden en zich aan het refraktarium in het gietkanaal hechten pas goed na afloop van de raffinage in de kok.
Na effectieve calciombehandeling bevatten alle oxide-inslagdeeltjes normaal een bepaalde hoeveelheid calcium. Effectieve modificatie van oxide-inslagdeeltjes in staal hangt af van het opgeloste aluminium- en zuurstofgehalte van het staal voor calciombehandeling. Voor een essentiële inslagdeeltjesmodificatie is een calcium-ondergrens van 15 ppm tot 20 ppm nodig. Met een CaO-Al2O3-verhouding van 12:7, worden lage smeltpunten van 1.455 °C van calcium-aluminaat-inslagdeeltjes gevormd. Deze inslagdeeltjes bestaan in de vloeibare toestand bij staalbereidingstemperaturen.
Agglomeratie van alumina, calcium-aluminaat en CaS-inslagdeeltjes op gietkanaalmondrefraktariëren tijdens continu gieten kan resulteren in een voorbijgaande beëindiging van gieten door een volledig verstopte mond. Afhankelijk van de populatie van de inslagdeeltjes in het staal, kan volledige verstopping van de mond binnen minuten na aanvang van gieten optreden. Analyse van verstopte materiaal in de gietkanaalmond toont typisch de aanwezigheid van vaste calcium-aluminaat-inslagdeeltjes met samenstelling rijk in Al2O3 of CaO. Om verstopping tijdens continu gieten te voorkomen, is het belangrijk om te garanderen dat een laag zuurstofpotentieel bereikt wordt tijdens raffinage vóór calciombehandeling. De gietbaarheid van staal is aangetoond direct gerelateerd aan het zuurstofgehalte.
Wanneer de calciombehandeling effectief is, worden alumina-inslagdeeltjes omgezet in vloeibare calcium-aluminaten die bolvormig zijn. De calcium-aluminaat-inslagdeeltjes die in het staal blijven, onderdrukken de vorming van schadelijke MnS-inslagdeeltjes tijdens de versterking van staal door MnS-inslagdeeltjes te modificeren tot bolvormige CaS-inslagdeeltjes. Wanneer alumina gemodificeerd wordt tot calcium-aluminaat, is de reactiereeks met additionele calciumtoevoegingen Al2O3 naar CA6 naar CA2 naar CA naar C12A7. De aanwezigheid van vloeibare calcium-aluminaten, CA2, CA, C12A7 bij staalbereidingstemperaturen (rond 1.600 °C) resulteert in inslagdeeltjes die veel makkelijker opzwemmen dan de vaste alumina-inslagdeeltjes en ook de neiging tot blokkeren van kok- en gietmonden verminderen.
De praktijk is om calciumdragende middelen (CaSi, CaFe, CaAl, CaC, etc.) in het staal aan het einde van de staalraffinage in de vorm van poeder of draadinjectie door holle metalen buizen te introduceren. Ongeacht het calciumdragende middel dat gebruikt wordt, hangt de hoeveelheid calcium die voor behandeling in een gegeven gewicht staal nodig is, af van de alumina-inhoud, en de zuurstof- en zwavelniveaus van het staal. Een voldoende hoeveelheid calcium moet worden toegevoegd om te reageren met de alumina-inslagdeeltjes om calcium-aluminaat-verbindingen te vormen die vloeibaar zijn bij staalbereidingstemperaturen. Voor volledig gemodificeerde inslagdeeltjes zijn de evenwichtsreacties: (i) [Ca] + [O] = (CaO), (ii) [Ca] + [S] = (CaS), (iii) 7(Al2O3) + 12[Ca] + 12[O] = 12CaO·7Al2O3, en (iv) [MnS] + 2[O] + CaSi = (CaS) + (SiO2) + [Mn].
De reactie in vergelijking (iv) voor de neerslag van MnS in de bulk van het vloeibare staal is mogelijk in staal met een hoog zwavelgehalte. Figuur 5 toont het binaire fasediagram van CaO-Al2O3. De gehighlightte regio in de figuur toont de gewenste samenstelling van de calcium-aluminaat-inslagdeeltjes. Buiten de gehighlightte regio zijn de fasen vast bij staalbereidingstemperaturen. Deze fasen kunnen de prominente bestanddelen zijn bij over-injectie of onder-injectie van calcium. Terwijl MnS-inslagdeeltjes ongewild zijn in het staal, is de vorming van vaste CaS-inslagdeeltjes even ongewild. In termen van verstopping zijn vaste calcium-aluminaat of zuivere CaS-inslagdeeltjes net zo schadelijk als de alumina-inslagdeeltjes. Ze sinteren en agglomereren ook op mondrefraktariëren.
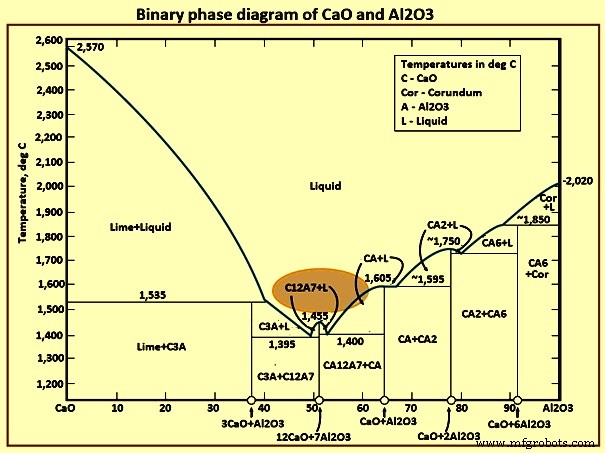
Figuur 5 Binaire fasediagram van CaO en Al2O3
De efficiëntie van calciombehandeling is afhankelijk van een aantal factoren, waaronder het type, de hoeveelheid en de injectiesnelheid van het calciumdragende middel dat voor de behandeling wordt gebruikt. Over het algemeen, door de alumina- en MnS-inslagdeeltjes te classificeren volgens hun samenstellingen en vormen, kan de efficiëntie van calciombehandeling als hieronder gegeven geëvalueerd worden.
- Klasse A inslagdeeltjes zijn aanwezig wanneer hoge niveaus van calcium aan het vloeibare staal zijn toegevoegd en zijn vloeibaar tijdens de verwerking. De onderling verweven sulfiden en alumina-fasen van deze inslagdeeltjes duiden erop dat beide fasen ongeveer op hetzelfde moment versterkten. De sulfidenfase neigt tot een CaS-samenstelling. De calcium-aluminaatfase is ofwel CaO·Al2O3 of 12CaO·7Al2O3. Dit duidt op de aanwezigheid van calcium-aluminaten met de laagste smeltpunten en hoge calciumniveaus.
- Klasse B inslagdeeltjes zijn het 'bulls-eye' type meest voorkomend in calcium-behandelde stalen. Het centrale, donkere aluminaatfase heeft eerst versterkt, en daarna neersloeg de buitenste sulfidenfase erop. In dit geval neigt de sulfidenfase tot (Ca, Mn)S. De calcium-aluminaat is van de CaO·Al2O3 of CaO·2Al2O3 samenstelling.
- Klasse C inslagdeeltjes zijn indicatief voor onvolledige calciombehandeling. Deze inslagdeeltjes hebben een ongemodificeerde MnS-fase, die vervormbaar is tijdens warm walzen. De centrale, donkere calcium-aluminaat neigt tot de CaO·6Al2O3 samenstelling, die het laagste calciumgehalte heeft en onvervormd blijft tijdens warm walzen.
- Klasse D inslagdeeltjes zijn alumina-achtige oxide-inslagdeeltjesclusters die wat calcium met zich mee kunnen hebben. Echter, er is niet genoeg calcium aanwezig om complete fluxing van de alumina-galaxie te resulteren.
- Klasse E inslagdeeltjes zijn MnS-inslagdeeltjes die aanwezig zijn wanneer zwavel niet volledig door calcium gebonden is.
- Klasse F inslagdeeltjes zijn inter-dendritische MnS-inslagdeeltjes die aanwezig zijn wanneer zwavel niet volledig door calcium gebonden is en het zuurstofpotentieel van het staal hoog is.
De eindresultaten van een geoptimaliseerde calciombehandeling zijn: (a) de alumina wordt gemodificeerd om vloeibare calcium-aluminaat te vormen, en zwavel wordt gebonden als CaS, wat neerslaat op de calcium-aluminaat-inslagdeeltjes, en (b) opzwemming van de inslagdeeltjes wordt verbeterd door de vorming en agglomeratie van bolvormige oxide- en sulfide-inslagdeeltjes.
Verschillende studies hebben geprobeerd de benodigde hoeveelheid calciumtoevoeging voor optimale zuiverheid te bepalen. Bijvoorbeeld, Ca/S-verhoudingen zijn gecorreleerd aan reductie van oppervlak in de Z-richting en impacts eigenschappen van staal. Deze aanpak kan niet gegeneraliseerd worden naar alle zwavelniveaus. Het acceptabele niveau van Ca/S-verhouding in stalen met lage zwavelniveaus kan meerdere keren hoger zijn dan in stalen met hogere zwavelniveaus, hoewel de absolute hoeveelheden calciumtoevoegingen in de lage-zwavel-bevattende stalen minder zijn dan die van de stalen met hogere zwavelniveaus. Een goede raffinagepraktijk in de kok en een efficiënte calciombehandeling resulteert in de meerderheid van de alumina-inslagdeeltjes die omgezet worden in vloeibare calcium-aluminaat terwijl de meeste zwavel gebonden is als CaS. Het CaS neerslaat op de calcium-aluminaat om de gewenste bulls-eye vorm te produceren.
Verbeteringen van staaleigenschappen zijn gerapporteerd voor calcium-behandeld staal. Deze omvatten: (i) verbetering van mechanische eigenschappen met name in transversale en dikterichting door MnS te modificeren tot onvervormde bolvormige (Ca-Mn)S of CaS, (ii) verbetering van staalbewerkbaarheid bij hoge snijsnelheid door vorming van beschermende film op het gereedschoppervlak die de levensduur van het hardmetaalgereedschap verlengt, (iii) verbetering van oppervlaktekwaliteit en poleerbaarheid, (iv) minimaliseren van laagvlaktescheuring in grote gebonden gelaste constructies en de gevoeligheid van staal voor herwarmkraken zoals in de warmtebeïnvloede zonen (HBZ) van lassen, en (v) verbetering van staalgietbaarheid door voorkomen of minimaliseren van gietmondverstoppingen.
Productieproces
- Hoe insluitsels de staalprestaties en -sterkte beïnvloeden
- Detecteren en controleren van insluitsels in continuaal gegoten staal voor superieure kwaliteit
- Inslagdeeltjes in staal: oorzaken, typen en beheersing in secundaire staalbereiding
- Schokbestendig Toolstaal: Kenmerken en Toepassingen
- Gereedschapstaalkwaliteiten Begrijpen: Eigenschappen en Toepassingen
- Toolstaal uitgelegd: sleuteleigenschappen & toepassingen in bouw & productie
- Toolstaal gedemystificeerd: samenstelling, productie en industriële toepassingen
- Toolstaal: typen, eigenschappen en belangrijke industriële toepassingen
- Gunna Engineering: Expert CNC-Bewerking voor Alle Belangrijke Metalen & Legeringen
- Inconel vs Roestvrij Staal: De juiste legering kiezen voor hoge-temperatuur, corrosievaste toepassingen
- 300, 400 En 500 Series Stalen Begrijpen: Samenstelling, Eigenschappen En Toepassingen