



Okuma G76 Fijnboor Cyclus – Precies Gatboren & Parameter Instelling
Okuma G76 Fijnboor Cyclus
G76 Fijnboor Cyclus
Programmering
G76 X__ Y__ Z__ R__ Q__ (I__ J__) P__ F__
Parameters
| Parameter | Beschrijving |
|---|---|
| X,Y | Coördinaatwaarden van gatpositie |
| Z | Gatbodem niveau |
| R | Punt R niveau |
| Q | Verschuivingsbedrag (zie uitleg hieronder) |
| I,J | Verschuivingsbedrag (zie uitleg hieronder) |
| P | Wachttijd op gatbodem |
| F | Voedsnelheid |
Bewerkingsvolgorde
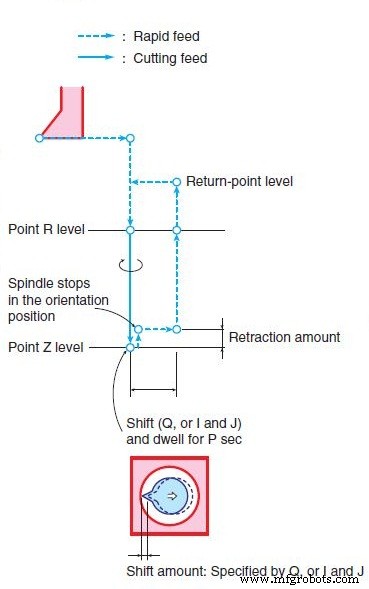
- Positionering langs X- en Y-as met snelhef
- Positionering naar punt R niveau met snelhef
- Boren naar punt Z niveau met gespecificeerde snijsnelheid met spindle voorwaarts draaiend
- Wachten op punt Z niveau voor P seconden, terugtrekken met bedrag ingesteld bij SHIFT DIRECTION AND AXIS IN G76, G87 van NC optionele parameter (VASTE CYCLUS), dan spindle stop in orientatiepositie. Daarna verschuift het gereedschap met het verschuivingsbedrag Q in de richting waar de snijplaat van de bewerkte binnenkant van het werkstuk wegbeweegt.
- Terugkeren naar terugkeerpuntniveau met snelhef
- Gereedschap verschuift terug in snijplaatrichting met het verschuivingsbedrag Q, dan start spindle met klokwijze draaiing.
Details
Terugtrekkingsbedrag op punt Z niveau
Het bedrag dat de Z-as omhoog terugtrekt vanaf het punt Z niveau wordt ingesteld bij SHIFT DIRECTION AND AXIS IN G76, G87 van de NC optionele parameter (VASTE CYCLUS).
Verschuivingsbedrag
a. Q wordt gebruikt om het verschuivingsbedrag op te geven als de cyclusas is vastgelegd als Z-as door de instelling bij SHIFT DIRECTION AND AXIS IN G76, G87 van de NC optionele parameter (VASTE CYCLUS). De waarde moet altijd positief zijn. De richting voor verschuivingsbeweging, +X, -X, +Y, of -Y, moet vooraf via een parameter worden ingesteld. Let op dat een Q-waarde modale data is en adres Q ook in G73 en G83 cycli wordt gebruikt. Een Q-waarde heeft prioriteit over I en J waarden.
b. I en J worden gebruikt om het verschuivingsbedrag op te geven wanneer het vlak wordt geselecteerd met G17, G18, of G19. De relatie tussen het vlak selecterende G-code en de te gebruiken adressen:
G17: I, J
G18: K, I
G19: J, K
Voor adressen I, J, en K worden alle waarden als incrementele waarden ingesteld. De verschuivingsrichting wordt altijd gedefinieerd in het machine coördinatensysteem.
c. Als het verschuivingsbedrag niet gespecificeerd is door Q, of I en J, treedt een alarm op.
CNC machine
- CNC Fanuc G76 draadcyclus beheersen: uitgebreide gids
- Taper draaien beheersen op Fanuc G76 CNC draaibanken
- Draadinfeed hoeken beheersen met Fanuc G76 draadcyclus
- Fanuc G76 Draadcyclus Beheersen: Complete Gids voor CNC-draaiers
- Efficiënt Meervoudig Draadsnijden op Fanuc CNC met de G76 Cyclus
- G76-draaicyclus onder de knie krijgen: CNC-draadsnijgids
- Moeiteloos CNC Draaien met Mach3 Turn G76 Gecodeerde Cyclus
- ECS G89 Boorcyclus met Wachttijd: Stap-voor-Stap Gids
- ECS G87 Boorcyclus met Terugtrekking – Volledig Overzicht & Instelling
- ECS G86 Boorcyclus met Spindle Stop Functie
- ECS G85 Boorcyclus – Geoptimaliseerde Gereedschap Terugkeer & Precieze Booring