



Anilam G172: Efficiënte Rechthoekige Profiel Freescyclus
Anilam G172 Rechthoekige Profiel Cyclus
Anilam G172 Rechthoekige Profiel Cyclus ruimt de binnen- of buitenprofiel van een rechthoek op.
Programmering
G172 Xn Yn Hn Mn Wn Zn An Rn Un Bn Sn In Jn Kn Pn
Parameters
| Parameter | Beschrijving |
|---|---|
| X | X coördinaat van het midden. Als geen coördinaat ingevoerd, centreert de CNC de kuip op huidige positie. |
| Y | Y coördinaat van het midden. Als geen coördinaat ingevoerd, centreert de CNC de kuip op huidige positie. |
| H | Absoluut Z positie voordat gefreesd wordt. Moet 0.1 inch (of 2 mm) boven oppervlak liggen. |
| M | Afgelengte van rechthoek. Verplicht. |
| W | Afgewerkte breedte van rechthoek. Verplicht. |
| Z | Absoluut diepte van afgewerkt profiel. Waarde verplicht. |
| A | 0 = Binnenkant, 1 = Buitenkant |
| R | Straal van de ramp bewegingen. Verplicht. |
| U | Hoekstraal instelling. Negatieve waarde keert snijrichting en start/eindpunten om. Optioneel. |
| B | Maximale Z-as toename per pass. Optioneel. |
| S | Resterend materiaal voor afwerkpass. Standaard: 0. Negatieve waarde laat materiaal zonder afwerkpass. Optioneel. |
| I | Z-as voedsnelheid. Optioneel. |
| J | Ruwe-pass voedsnelheid. Optioneel. |
| K | Afwerk-pass voedsnelheid. Optioneel. |
| P | Terugtrek hoogte. |
Werking
Bij uitvoering beweegt de CNC met snelhef naar Ramp #1 startpositie, snelhef naar H (Z StartHgt), en freest dan naar de diepte van de eerste snede.
De machine freest in het profiel langs Ramp #1, freest de rechthoek tot de M (Lengte) en W (Breedte) gespecificeerd, en ramp dan weg van het werk langs Ramp #2.
Bij binnenprofiel frezen toont het Grafisch Menu de ramp bewegingen.
Bij buitenprofiel frezen ramp het gereedschap in het profiel langs Ramp #1 en weg van het profiel langs Ramp #2, geïllustreerd in Figuur.
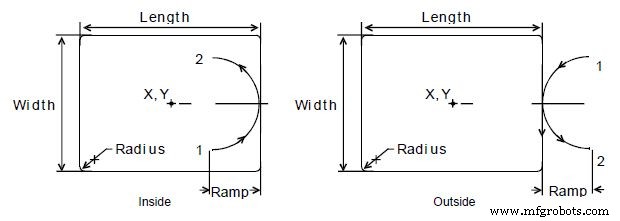
Binnen en Buiten Profiel Ramp Bewegingen
De Rechthoekige Profiel Cyclus compenseert automatisch voor gereedschapsdiameter. Activeer de juiste gereedschapsdiameter vóór de G172 blok.
Opmerkingen
Wanneer u een waarde invoert, voert de CNC het aantal passen uit dat nodig is om van H (Z Start HGT) naar Z (Z Diepte) te gaan, met snijdiepte B (Z Max.snede) per pas.
Wanneer u een S (Afwerk Materiaal) waarde invoert, laat de CNC het gespecificeerde materiaal op het profiel en de diepte voor een afwerkpass. De CNC freest de rechthoek tot de M (Lengte), W (Breedte), en Z (Z Diepte) afmetingen op de afwerkpass. Voer een negatieve S (Afwerk Materiaal) in om het afwerkmateriaal te laten zonder afwerkpass te maken.
Wanneer u geen J (Ruwe Voer) of K (Afwerk Voer) invoert, voert de CNC voer bewegingen uit met de huidige voedsnelheid. J (RuweVoer) controleert de voedsnelheid van de ruwfreescyclus. K (Afwerk Voer) controleert de voedsnelheid van de afwerkcyclus.
CNC machine
- Balanceren van Cycletijd en Oppervlakteafwerking: Productiviteit en Kwaliteit Optimaliseren
- CNC-bewerking Cyclus Tijd Berekeningen Meesteren voor Precisieproductie
- CNC Fanuc G76 draadcyclus beheersen: uitgebreide gids
- Fanuc G75 freescyclus beheersen voor precieze CNC operaties
- Complete Fanuc G-code Naslaggids – Alle Commando's Uitgelegd
- Fanuc G70 & G71 Ruw- en Afwerk Draaicyclus CNC Programma Voorbeeld
- Fanuc G92 Draadcyclus Beheersen: Eenvoudige Programmering & Precieze Controle
- G90 Draaicyclus Beheersen: Uitgebreide Gids voor CNC Ruwdraaien en Meer
- Haas G71 Ruwcyclus Programma Voorbeeld voor Binnenruwen
- Efficiënte kegeldraden met G92: Complete CNC-gids
- G74 Linkshandige en omgekeerde taphulpcyclus – Complete CNC-programmeergids