



Anilam G171 Cirkelvormige Profiel Cyclus – Efficiënte Binnen- & Buitencirkel Profilering
G171 Cirkelvormige Profiel Cyclus
Anilam G171 Cirkelvormige Profiel Cyclus ruimt de binnen- of buitenprofiel van een bestaande cirkel op.
Programmering
G171 Xn Yn Hn Dn Zn An Rn Bn Sn In Jn Kn Pn
Parameters
| Parameter | Beschrijving |
|---|---|
| X | X coördinaat van het midden. Standaard: huidige positie. Optioneel. |
| Y | Y coördinaat van het midden. Standaard: huidige positie. Optioneel. |
| H | Z absolute start (snelhef) hoogte (moet 0.1 inch of 2 mm boven oppervlak liggen). Snelhef uitgevoerd. Verplicht. |
| D | Afgewerkte diameter van cirkel. Negatieve waarde keert snijrichting en start/eindpunten om. Verplicht. |
| Z | Absoluut diepte van afgewerkt profiel. Verplicht. |
| A | Instelling voor snijden aan binnenkant (In) of buitenkant (Out). Selectie verplicht. 0=In, 1=Out. |
| R | Ramp afstand per pas. Optioneel. |
| B | Z-as toename per pas. Optioneel. |
| S | Resterend materiaal voor afwerkpass. Standaard: 0. Negatieve waarde laat materiaal zonder afwerkpass. Optioneel. |
| I | Z-as voedsnelheid. Optioneel. |
| J | Ruwe-pass voedsnelheid. Optioneel. |
| K | Afwerk-pass voedsnelheid. Optioneel. |
| P | Terugtrek hoogte. |
Werking
Bij uitvoering beweegt de CNC met snelhef naar Ramp#1 startpositie, snelhef naar H (StartHgt), freest dan naar de diepte van de eerste snede.
De machine freest in het profiel langs Ramp #1, freest de cirkel tot de gespecificeerde D (Diameter) en ramp dan weg van het werk langs Ramp #2.
Bij buitenprofiel frezen, ramp het gereedschap in het werk langs Ramp #1 en weg van het werk langs Ramp #2 zoals geïllustreerd in Figuur.
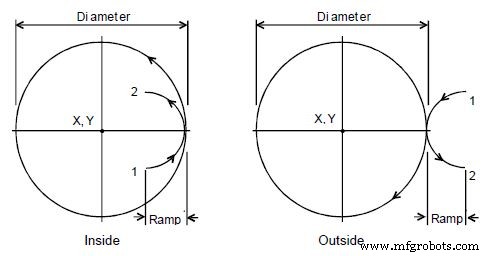
Ramp Positie voor Binnen en Buiten Profiel
De Cirkelvormige Profiel Cyclus compenseert automatisch voor gereedschapsdiameter. Activeer de juiste gereedschapsdiameter vóór de G171 blok.
Opmerkingen
Als u een Dieptesnede = B (Z Max.snede) invoert, voert de CNC het aantal passen uit dat nodig is om van H (Z Start Hgt.) naar Z (Z Diepte) te gaan, met snijdiepte B (Z Max.snede) per pas.
Wanneer u een S (Afwerk Materiaal) waarde invoert, laat de CNC het gespecificeerde materiaal op het profiel en de diepte voor een afwerkpass. De CNC werkt af tot de ingevoerde diameter op de afwerkpass. Voer een negatieve S (Afwerk Materiaal) in om het afwerkmateriaal te laten zonder afwerkpass te maken.
Als u geen J (Ruwe Voer) of K (Afwerk Voer) waarde invoert, voert de CNC voer bewegingen uit met de huidige voedsnelheid. J controleert voedsnelheid van de ruwfreescyclus. K controleert de voedsnelheid van de afwerkcyclus.
CNC machine
- Balanceren van Cycletijd en Oppervlakteafwerking: Productiviteit en Kwaliteit Optimaliseren
- CNC-bewerking Cyclus Tijd Berekeningen Meesteren voor Precisieproductie
- CNC Fanuc G76 draadcyclus beheersen: uitgebreide gids
- Fanuc G75 freescyclus beheersen voor precieze CNC operaties
- Complete Fanuc G-code Naslaggids – Alle Commando's Uitgelegd
- Fanuc G70 & G71 Ruw- en Afwerk Draaicyclus CNC Programma Voorbeeld
- Fanuc G92 Draadcyclus Beheersen: Eenvoudige Programmering & Precieze Controle
- G90 Draaicyclus Beheersen: Uitgebreide Gids voor CNC Ruwdraaien en Meer
- Haas G71 Ruwcyclus Programma Voorbeeld voor Binnenruwen
- Efficiënte kegeldraden met G92: Complete CNC-gids
- G74 Linkshandige en omgekeerde taphulpcyclus – Complete CNC-programmeergids