



Optimaliseren van Hoogovensontwerp voor Superieure Prestaties en Levensduur
Hoogoven en zijn Ontwerp
Het ontwerp van een hoogoven (HO) speelt een fundamentele rol in de betrouwbare operatie, metallurgische prestaties, volhoubare hoge productiviteit en lange campagne levensduur.
Het ontwerp van een moderne HO is doorgaans gebaseerd op het concept van een vrijstaande unit met een omringende gebouwstructuur, die toegang tot de oven biedt en ondersteuning voor het HO gas systeem. HO ontwerp moet voorzien in de optimalisatie van de lading en gasstroom met een overweging van de potentiële ruwe materialen en bedrijfsomstandigheden voor de oven gedurende zijn campagne.
HO ontwerp is vereist om de eigenschappen van de mantel, de koelelementen en refractaire voering te integreren om de goed gebalanceerde algehele operatie van het HO complex te garanderen. De keuze van de juiste refractarimaterialen en koelsystemen in elke zone van de HO is kritiek voor succesvolle, economische en, bovenal, veilige operatie van de HO.
Integratie van Apparatuur
Alle apparatuur die noodzakelijk is voor soepel HO operatie moeten geïntegreerd worden tijdens het ontwerpen van een hoogoven. De belangrijkste van deze apparatuur zijn bovenaf laadapparatuur, giethuis apparatuur (klei pistolen, taphoul boren, loop afdekmanipulators, kantelende loopvoor blik en slag, staafvervangers, en jack dam boren etc.), tuyère voorraden, diverse typen kleppen (bijv. hete blast kleppen, snort klep, afblaaskleppen, uiteenloop/verlichting kleppen, stroomcontrole kleppen, en isolatiekleppen etc.), diverse sondes (bijv. boven lading temperatuur sondes, en onder lading gas sondes etc.), mechanische ladinglijn recorders, verplaatsbare en vaste keel pantser, ladinglijn ontstekingslansen, en profielmeters etc.
Het ontwerp van HO moet voorzien in apparatuur die een bewezen reputatie heeft voor betrouwbaarheid, duurzaamheid, en hoge prestaties in de zware omstandigheden van de HO omgeving.
De operatie van een moderne HO is tamelijk complex en het heeft benodigde automatiserings- en controleapparatuur nodig voor monitoring van diverse controleparameters. Dit is erg nodig om de hoge productiviteitsniveaus te bereiken die verwacht worden van een moderne oven.
Het ontwerp van HO moet ook de snelle en nauwkeurige bouwbaarheid ondersteunen.
HO Profiel
HO profiel heeft een complexe configuratie die bestaat uit cilinders aangesloten op afgeknotte kegels en bestaat uit verschillende zones: hearth, bosh, buik, en schacht. De schacht is verder onderverdeeld in lagere schacht en bovenste schacht. In de hearth is er een dode laag vloeibaar metaal bekend als dode man zone. In elke zone zijn er mantel, koelelementen en refractarimaterialen. Het oven werkprofiel wordt vastgesteld naarmate een bepaald volume voering versleten is. Verschillende fysico-chemische processen vinden plaats binnen deze zones in de oven. De grootteverhoudingen van verschillende zones variëren met de oven nuttige volume maar meestal liggen ze binnen een acceptabel bereik.
De verhouding van totale ovenhoogte tot buikdiameter voor middelgrote en grote hoogovens daalt van ongeveer 3 tot 2,00 naarmate het oven nuttige volume toeneemt van 1000 m³ tot 5500 m³. De verhouding van oven buikdiameter tot oven hearth diameter varieert in het bereik van 1,09 tot 1,13 (ideaal zou het 1,05 tot 1,10 moeten zijn). De verhouding van diameter van oven top tot de diameter van de buik varieert meestal in het bereik van 0,62 tot 0,71.
Op dezelfde manier hangt de hoogte van verschillende zones voor middelgrote en grote ovens af van het nuttige volume maar varieert meestal binnen een bereik. De hoogte van de dode laag varieert in het bereik van 600 mm tot 1700 mm. De hoogte van de hearth neemt toe met het oven nuttige volume en ligt in het bereik van 3200 mm tot 5700 mm. Hoogte van de bosh is meestal in het bereik van 3000 mm tot 4000 mm. De hoogte van de buik in een HO is minimaal vergeleken met andere hoogtes en is meestal in het bereik van 2000 mm tot 3000 mm. Hoogte van de schacht in de HO is maximaal en varieert meestal in het bereik van 15 m tot 20,7 m. Hoogte van het bovenste cilindrische deel van de schacht varieert van 2,5 m tot 3 m. Totale hoogte van de oven varieert van 26 m tot 36 m. Effectieve hoogte van de oven sluit de hoogte van het bovenste cylindrische deel van de schacht uit en is meestal in het bereik van 23 m tot 33,5 m.
Hellingshoeken gemaakt door schacht met de buik en gemaakt door de bosh met de buik zijn belangrijke parameters en variëren meestal in de bereiken van 82,5 tot 85,5 graden en 79,2 tot 80,5 graden respectievelijk.
De effectieve hoogte van de oven is afhankelijk van de kwaliteit (sterkte) van cokes die beschikbaar is. De HO hoogte van 33,5 m is bijna de praktische limiet rekening houdend met normale sterkte van de beschikbare cokes. Daarom is elke toename in het effectieve volume te bereiken door toename in de dwarsdoorsnede afmeting van de oven terwijl de ovenhoogte praktisch hetzelfde blijft. Dit betekent reductie in de verhouding van totale hoogte tot de buikdiameter. Dit betekent ook verminderde hellingshoek gemaakt door de schacht en de buik. De hellingshoek gemaakt door de schacht en de buik kan gereduceerd worden tot de mate dat het de lineaire expansie van het ladingsmateriaal met de toename in temperatuur niet belemmert.
Ook het dwarsdoorsnede oppervlak van de hearth is afhankelijk van de intensiteit van koolstofverbranding. Dit is de koolstof vervat in de cokes (zowel HO cokes als notencokes) en hulpbrandstof en wordt bepaald door de koolstofinhoud van de totale per dag brandstofinvoer aan de oven gedeeld door het ovenvolume.
Met de toename in de ovendiameter, moet er een corresponderende toename in de hete blast druk zijn voor het waarborgen van centrumwerking van de oven. Dit noodzaakt hogere druk aan de oven top om een redelijke drukdifferentiel in de oven te handhaven voor soepel ladingbeweging.
Aantal tuyères in de HO is normaal tweemaal de diameter van de hearth in het lagere einde van de middelgrote oven en naarmate het ovenvolume toeneemt overschrijdt het en is het meer dan twee keer de hearth diameter.
Het ontwerpprofiel van een aantal Russische hoogovens is gegeven in Fig 1.
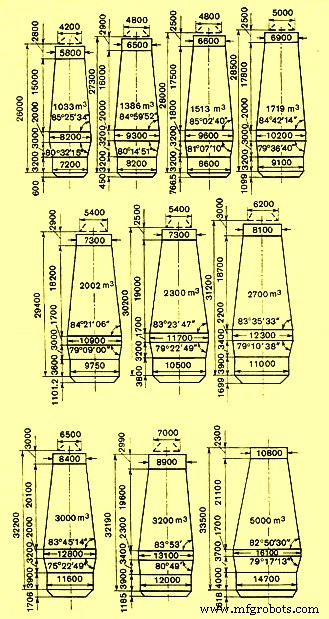
Fig 1 Ontwerpprofielen van Russische hoogovens
Kenmerken van HO Zones
De kenmerken van de verschillende zones van de HO zijn belangrijk en moeten overwogen worden tijdens het ontwerpen van de HO. Deze kenmerken worden hieronder beschreven.
- Dode man zone – Hoge temperaturen en drukken van de vloeibare gesmolten producten en de ovengassen
- Hearth zone – Hoge omgevingstemperaturen, continue beweging van de vloeibare gesmolten producten, chemische activiteit van de producten, druk en chemische activiteit van de gassen, intreding van vocht in de hearth
- Onderste deel van de bosh zone – Hoge omgevingstemperaturen, continue beweging van de ladingmaterialen, gassen, slagen, en vloeibaar ijzer, chemische activiteit van de slagen, druk van de lading en de gassen
- Bovenste deel van de bosh zone – Continue beweging van de ladingmaterialen en gassen, werking van zink (Zn) en verbindingen van alkalimetalen, en hoge temperaturen
- Onderste helft van de schacht zone – Continue beweging van de ladingmaterialen en gassen, werking van Zn, verbindingen van alkalimetalen, en hoge temperaturen
- Bovenste helft van de schacht zone – Continue beweging van de gassen en ladingmaterialen, werking van roet koolstof en Zn.
Het ontwerp van de HO refractarimaterialen moet rekening houden met deze omstandigheden die in de verschillende zones van de HO bestaan.
De hete blast betreedt de oven nabij de grens tussen de hearth en de bosh en vormt een zone waarin de cokes in de lading verbranding ondergaat. De verbranding van de koolstof van de cokes vindt plaats binnen een beperkt volume van de hearth. Het grootste deel van de warmte die door dit proces op zijn meest intensieve fase wordt gegenereerd, is geconcentreerd nabij de wanden van de oven. De temperaturen in het gebied onder de cokes verbrandingszone zijn 1500 °C tot 1650 °C aan de periferie van de oven en de relatie tot de hoeveelheid vloeibaar ijzer en slag die in dit deel van de oven is geaccumeerd en de hoeveelheid tijd genomen voor zijn transit is een belangrijk kenmerk. Echter, deze temperatuur is iets lager aan de periferie dan in het centrum van de oven, door het koeleffect van de bodem.
De gassen die de tuyère regio van de hearth verlaten hebben een temperatuur tot 2000 °C, terwijl de dalende materialen boven en onder de bosh op ongeveer 500 °C of zelfs lager zijn. Dit verschil is de reden voor de intensieve warmteoverdracht die in deze regio plaatsvindt, en het wordt vergezeld door abrupte temperatuurveranderingen. Zulke intensieve verhitting is niet mogelijk in het bovenste deel van de bosh regio en de schacht, aangezien alle beschikbare energie gebruikt wordt op directe reductie. Als resultaat verandert de temperatuur in de hoogterichting relatief weinig in het lagere deel van de schacht vergeleken met de bosh. De bovenste regio waarin intensieve verhitting optreedt is in het onderste deel van de cilindrische top van de oven en boven de schacht. De materialen die in de oven worden geladen hebben een temperatuur van ongeveer 30 °C, terwijl de gassen die in de oven tegenover deze materialenbeweging opstijgen een temperatuur hebben die vele malen groter is.
In zowel de hearth als de andere delen van de hoogoven, daalt de gastemperatuur 100 °C tot 250 °C gaande van de wanden naar het centrum deel van de oven.
Het vergroten van de horizontale afmetingen van de oven in de hearth en bosh verplaatst het maximum van gassnelheid naar het ovencentrum en verlaagt dus de gassnelheid in het perifeer gebied. Als resultaat daalt de temperatuur van deze regio samen met het effect van de hearth gassen op de voering.
Verder, voor de hoogoven om soepel te produceren, moeten het ontwerp en de productiviteit van de perifeer apparatuur en faciliteiten overeenkomen met de vereiste van de hoogoven en geïntegreerd zijn met het. De belangrijkste perifeer apparatuur en faciliteiten omvatten HO ladingmateriaal afhandeling, voorziening en laadfaciliteiten, luchtblazer en hete blast ovens voor voorziening van hete blast op passende temperatuur en druk, faciliteiten voor afhandeling HO gas en zijn reiniging, giethuis voor evacueren van heet metaal en vloeibare slag, heet metaal afhandelingsfaciliteiten, vloeibare slag granulatie en afhandeling van gegranuleerde slag, waterbehandelingsfaciliteiten.
Productieproces
- Hoogovenslak: Essentieel voor optimale ovenbedrijf
- Belangrijke ontwerpoverwegingen voor hoogovens en hun auxiliaire apparatuur
- Hoogpresterende automatisering, meting en controle voor hoogovens
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Optimaliseren van hoogovenproductiviteit: sleutelparameters en strategieën
- Optimalisatie van Hoogovensprocessen met Hoge-Aluminaslak
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- Optimalisatie van hoogovengietshuis operaties voor efficiëntie en betrouwbaarheid
- Verbetering van staalopverwarmingsrendement met oxy-brandstofverbranding en regeneratieve branders
- Optimalisatie van hoogovensoperaties voor verlengde campagneleven
- CO₂-Emissiereductie in Hoogoven-IJzerproductie