



Optimaliseren van hoogovenijzerproductie: De rol van gepulveriseerde koolinjectie
Hoogovenijzerproductie met gepulveriseerde koolinjectie begrijpen
Injectie van gepulveriseerde kool in de hoogoven (HO) werd initieel gedreven door hoge olieprijzen, maar tegenwoordig is het gebruik van gepulveriseerde koolinjectie (PKI) een standaardpraktijk in de HO operatie geworden, aangezien het voldoet aan de eis van het verlagen van ruwstoffenkosten, verontreiniging en ook voldoet aan de behoefte om de levensduur van verouderde cokesovens te verlengen. De injectie van de gepulveriseerde kool in de HO resulteert in (1) toename in de productiviteit van de HO, dat wil zeggen de hoeveelheid rood ijzer (RIJ) geproduceerd per dag door de HO, (2) verlaging van het verbruik van de duurdere cokerende steenkool door cokes te vervangen met goedkopere zachte cokerende of thermische steenkool, (3) hulp bij het handhaven van ovenstabiliteit, (4) verbetering van de consistentie van de kwaliteit van de RIJ en verlaging van het silicium (Si) gehalte, en (5) reductie van broeikasgasemissies. Naast deze voordelen, heeft het gebruik van PKI in de HO zich bewijzen als een krachtig instrument in handen van de ovenoperator om de thermische toestand van de oven veel sneller aan te passen dan wat mogelijk is door de ladinglaad van boven aan te passen.
Gepulveriseerde kool heeft in wezen twee rollen in de operatie van een HO. Het levert niet alleen een deel van de benodigde warmte voor het reduceren van het ijzererts, maar ook een deel van de reducerende gassen. Om de RIJ productie in een HO met de injectie van gepulveriseerde kool te begrijpen, is het noodzakelijk te begrijpen wat er binnen de HO gebeurt, alsook de chemische reacties en het belang van doorlatendheid binnen de oven en hoe de ruwstoffen deze parameter kunnen beïnvloeden.
Hoogoven werking
De HO is essentieel een counter-current bewegend bedoven met vaste stoffen (ijzererts, cokes en flux), en later vloeibare vloeistoffen, die de schacht afdaalt. Gepulveriseerde kool en zuurstof (O₂) verrijkte hete luchtblaas wordt geïnjecteerd op het tuyère niveau nabij de basis. De gassen die gevormd worden door de verschillende reacties die plaatsvinden, bewegen de oven schacht op, reducerend het ijzererts als het daalt.
De HO lading bestaat uit (1) ijzerhoudend ruwmateriaal (ijzerertslump, pellets, en agglomeraat) en flux (kalksteen, dolomiet, en kwarts), en (2) cokes. Deze ladingmaterialen worden afwisselend bovenaan de oven geladen. De materialen na het laden worden gedroogd en voorverhit door de gassen die de oven verlaten.
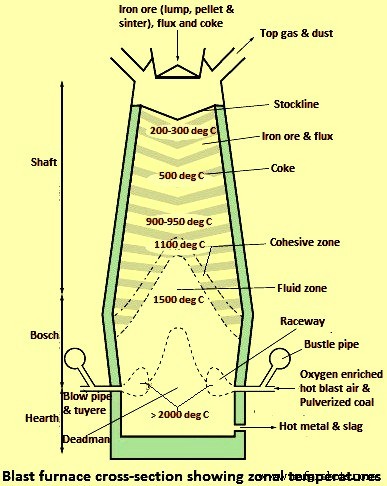
Naarmate de lading de oven afdaalt, wordt het verwarmd, en bij een temperatuur van ongeveer 500 °C, begint de indirecte reductie van het erts door de koolstofmonoxide (CO) en waterstof (H₂) in de opgaande gassen. De transformatie van hogere oxiden van ijzer tot ijzeroxide (FeO) begint in deze zone. Naarmate de lading verder daalt en wordt verwarmd tot een temperatuurniveau van ongeveer 900 °C tot 950 °C, vindt directe reductie van de ijzeroxide door vast cokes plaats. Het erts wordt gereduceerd door CO en H₂, en de gevormde koolstofdioxide (CO₂) wordt onmiddellijk door de cokes terug gereduceerd tot CO. Het netto effect is de reductie van het erts door de cokes. De reactiviteit van de cokes aan CO₂ is een belangrijke parameter aangezien het het temperatuurbereik bepaalt waar de overgang van indirecte naar directe reductie plaatsvindt.
Lager in de oven is een regio bekend als de cohesieve zone. Hier begint slag te vormen bij ongeveer 1100 °C. Initieel is het redelijk viskeus, en omringt de ijzeroxide deeltjes, wat verdere reductie voorkomt. Naarmate de temperatuur stijgt tot een niveau van ongeveer 1400 °C tot 1450 °C, smelt het en gaat reductie door. Deze regio is kritisch in termen van lading doorlatendheid.
De volgende zone in de HO is bekend als de vloeibare of actieve cokes zone. In deze zone stijgt de temperatuur tot ongeveer 1500 °C, het proces van smelten van het ijzererts en slag gaat door. Er is substantiële beweging in deze regio en de cokes voedt vanuit het naar de raceway. De raceway is het heetste deel van de HO, waar temperaturen tot 2200 °C kunnen oplopen. Het ontstaat wanneer hete luchtblaas door tuyères in de oven wordt geïnjecteerd. Gepulveriseerde kool wordt met de hete luchtblaas direct in de raceway geïnjecteerd. Verbranding en vergassing van de kool, en cokes vindt plaats, wat zowel reducerende gassen (CO en H₂) als de benodigde warmte genereert om het ijzererts en slag te smelten en de endotermische reacties te drijven.
De hete luchtblaas wordt verrijkt met zuurstof (O₂) om de gewenste vlamtemperatuur te handhaven en de verbrandingsefficiëntie te verbeteren. Een HO heeft veel tuyères (het aantal tuyères hangt af van de hearth diameter van de oven), elk met zijn eigen raceway, symmetrisch rond de omtrek gerangschikt. De diepte van elke raceway is normaal in het bereik van 1 meter (m) tot 2 m, afhankelijk van de kinetische energie van de hete luchtblaas.
Onverbrand materiaal verlaat de raceway en beweegt de oven op in de bosh en schacht regio's. Het vloeibare metaal en slag passeren de 'dode man' (stagnerend cokesbed) naar de hearth van de oven waar ze worden verzameld en periodiek verwijderd door de tapgat. De slag wordt vervolgens van het vloeibare ijzer afgeschept. Sommige ovens hebben afzonderlijke tapgaten voor de slag en ijzer. Het kan ongeveer 6 uur (h) tot 8 h duren voor de ruwstoffen om te dalen tot de hearth van de oven, hoewel cokes dagen, of zelfs weken, binnen de dode man kan blijven. Het vloeibare ijzer, aangeduid als RIJ, wordt getransporteerd naar de staalproductiefaciliteiten. De kwaliteitseisen van RIJ voor staalproductie zijn een consistente RIJ kwaliteit en een temperatuur die zo hoog mogelijk moet zijn.
Het hete gas dat de top van de oven verlaat, wordt top HO gas genoemd. Het wordt gekoeld, gereinigd, en wordt in de staalfabriek gebruikt als brandstofgas, waarvan het merendeel wordt gebruikt voor het verwarmen van hete blaas ovens. Figuur 1 toont de doorsnede van een HO met de verschillende zones samen met hun temperaturen.
Chemische reacties in de HO
De HO kan worden beschouwd als een counter-current warmte- en massa-uitwisselingsoven aangezien de warmte wordt overgedragen van de opgaande gas naar de HO lading en O₂ van de dalende lading naar het gas. De counter-current aard van de reacties maakt het algehele proces een zeer efficiënt proces. De chemische reacties die plaatsvinden binnen de HO zijn van complexe aard. De belangrijkste reacties die plaatsvinden binnen de oven worden hier beschreven.
De hoofdchemische reactie is de reductie van de ijzererts lading tot metallisch ijzer. Dit betekent simpelweg de verwijdering van O₂ uit de ijzeroxiden van de ertslading door een reeks chemische reacties die aangeduid worden als gasreductie of indirecte reductie. Deze reacties zijn als volgt:
3Fe₂O₃ + CO = 2Fe₃O₄ + CO₂ (begint bij ongeveer 500 °C)
3Fe₂O₃ + H₂ = 2Fe₃O₄ + H₂O
Fe₃O₄ + CO = 3FeO + CO₂ (vindt plaats in het temperatuurbereik van 600 °C tot 900 °C)
Fe₃O₄ + H₂ = 3FeO + H₂O
FeO + CO = Fe + CO₂ (treedt op in het temperatuurbereik van 900 °C tot 1100 °C)
FeO + H₂ = Fe + H₂O
De bovenstaande reacties zijn exotherm en genereren warmte. Op hetzelfde moment als de ijzeroxiden door deze reacties gaan, beginnen ze ook te verzachten en te smelten. Bij de hoge temperaturen nabij de vloeibare zone, reduceert koolstof (C) van cokes FeO om ijzer (Fe) en CO te produceren. Deze reactie, aangeduid als 'directe reductie', is sterk endotermisch, en de warmte die het drijft, wordt geleverd door de specifieke warmte in de hete raceway gassen.
FeO + C = Fe + CO
Verbranding en vergassing van kool, en cokes genereren de reducerende gassen (CO en H₂) die de oven opstroomen. Als kool en cokes de raceway binnengaan, worden ze ontbrand door de hete luchtblaas en verbranden onmiddellijk volgens de volgende reactie om CO₂ en warmte te produceren.
C + O₂ = CO₂
Aangezien de reactie plaatsvindt in aanwezigheid van overmaat C bij een hoge temperatuur, wordt de CO₂ gereduceerd door de volgende 'Boudouard of oplossingsverlies reactie' tot CO, wat een endotermische reactie is.
CO₂ + C = 2CO
Daarnaast wordt waterdamp (H₂O) geproduceerd tijdens verbranding gereduceerd volgens de volgende reactie, wat weer een endotermische reactie is.
H₂O + C = CO + H₂
Injectie van H₂ dragende kool versterkt indirecte reductie. H₂ is een effectiever reducerend gas dan C (directe reductie). De H₂ regeneratiereactie (H₂O + C = CO + H₂) is minder endotermisch en verloopt sneller dan CO regeneratie (Boudouard reactie). Hogere H₂ inhoud in de opwaarts bewegende HO gassen bevordert hogere snelheden van ijzerertsreductie, en verhoogt dus de productiviteit van de HO. Echter, een hogere H₂ concentratie kan ook leiden tot hogere hoeveelheden cokesfijnen in de oven schacht.
De kalksteen en dolomiet daalt in de oven en blijft vast terwijl het door de volgende calcinatiereacties gaat:
CaCO₃ = CaO + CO₂
(Ca,Mg)CO₃ = (Ca,Mg)O + CO₂
Deze reacties zijn endotermisch en beginnen rond 870 °C. De CaO (calciumoxide) en MgO (magnesiumoxide) helpen bij de verwijdering van zwavel (S) en zure onzuiverheden van de ertslading om de vloeibare slag te vormen. Het kan ook helpen S vrij te maken uit de cokes en kool te verwijderen.
Proceskwesties
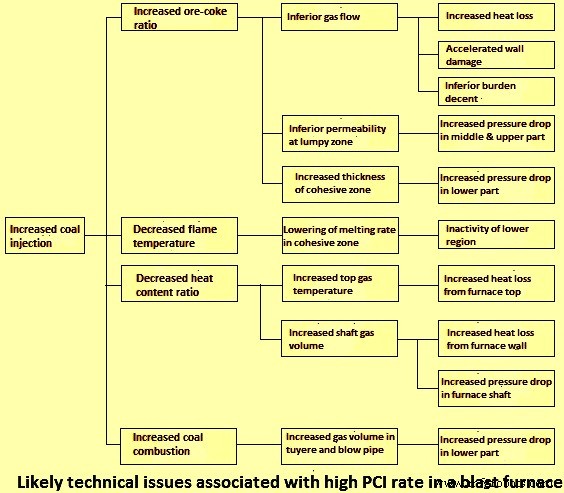
De stabiele operatie van een HO hangt af van de uniforme verdeling van de opgaande gasstroom en de onbelemmerde stroom van RIJ en slag naar de HO hearth. Daarom is handhaving van de doorlatendheid in de oven belangrijk voor de stabiele ovenoperatie, en dus de HO productiviteit. Het merendeel van de technische kwesties geassocieerd met toenemende snelheden van koolinjectie zijn een reactie op doorlatendheidseisen. Enkele van de kwesties essentieel geassocieerd met hoge PKI snelheden zijn weergegeven in Figuur 2.
Doorlatendheid binnen de oven wordt beïnvloed door de eigenschappen van de ertslading, cokes, en kool. Fijnen gegenereerd uit deze materialen kunnen accumuleren, wat zowel gas- als vloeistofstromen blokkeert. Onverbrand char uit kool en cokesfijnen, bijvoorbeeld, kunnen accumuleren in het vogelnest, een relatief compacte zone tussen de raceway en dode man, en rond de onderkant van de cohesieve zone. Dit kan resulteren in gasstroomfluctuaties en onstabiele operatie. Perifere gasstroom kan plaatsvinden wat leidt tot verhoogde warmtebelasting op de ovenwanden, met name in het lagere deel van de oven. Dit kan de levensduur van de ovenrefraktaire bekleding verkorten, wat de noodzaak voor een vroege kapitaalreparatie versnelt.
De efficiëntie van het HO proces hangt af van de snelheid van verwijdering van O₂ uit de ertslading. Hoe meer het gas O₂ uit de ertslading verwijdert, des te efficiënter is het proces. Daarom is intiem contact tussen het gas en de ertslading belangrijk. Voor de optimalisatie van dit contact, moet de doorlatendheid van de ertslaag zo hoog mogelijk zijn. De verhouding van de gas die door de ertslading stroomt en de hoeveelheid O₂ die uit de lading verwijderd moet worden, is ook in balans te brengen.
De doorlatendheid van een ertslaag wordt grotendeels bepaald door de hoeveelheid fijnen (minder dan 5 mm) binnen het. Het merendeel van de fijnen wordt normaal gegenereerd door agglomeraat, als het aanwezig is in de geladen lading, of van lump erts. Er zijn twee bronnen van fijnen, die (1) deel uitmaken van de ijzererts lading, en (2) gegenereerd door degradatie van de ertsladingmaterialen tijdens hun transport en lading, en binnen de ovenschacht.
Daarom is het belangrijk om de ladingmaterialen te ziefen om de fijnen te verwijderen voordat ze in de HO worden geladen. De voorkeursgroottes voor verschillende materialen zijn typisch 5 mm tot 30 mm voor agglomeraat, 8 mm tot 16 mm voor pellets en 10 mm tot 30 mm voor de ijzerertslump erts. De meeste HO's die tegenwoordig opereren bij hoge PKI snelheden, gebruiken een groot deel van voorbereide ertslading bestaande uit meer dan 80% agglomeraat en/of pellets.
In het geval waar fijnen gegenereerd worden door degradatie van de ertsladingmaterialen tijdens hun transport en lading, en binnen de ovenschacht, is het belangrijk om de degradatiekarakteristieken van de ladingmaterialen te controleren. Er zijn standaardtests voor het bepalen van de weerstand van de ijzerladingmaterialen tegen fysieke degradatie door impact en afschuring, en voor het meten van ontbinding tijdens reductie bij lage temperaturen.
Ertslading met een hoge reduceerbaarheid is gewenst. Er zijn standaardmethoden beschikbaar voor de bepaling van de reduceerbaarheid van de materialen die de ertslading vormen. Het is rather ongelukkig dat het verbeteren van reduceerbaarheid de degradatie en ontbinding van de ertsmaterialen kan verhogen. Lagere silica (SiO₂) en calciumoxide (CaO) gehaltes, en hogere alkaligehalten verhogen reduceerbaarheid maar verhogen ook ontbinding.
De doorlatendheid voor gasstroom wordt verminderd zodra het ladingmateriaal begint te verzachten en te smelten. Daarom is het essentieel dat de ladingmaterialen beginnen te smelten bij relatief hoge temperaturen zodat ze de gasstroom niet vertragen terwijl ze nog hoog in de schacht zijn. Een snelle overgang van de vaste naar vloeibare toestand is ook gewenst. Smelteigenschappen worden bepaald door de slagsamenstelling. Smelting van pellets en lump erts begint typisch in het temperatuurbereik van 1000 °C tot 1100 °C, terwijl basisch agglomeraat begint te smelten bij hogere temperaturen.
Verder moet de kwaliteit van de ladingmaterialen consistent zijn voor het waarborgen van stabiele operatie van de HO. Ook moet het verdeeld worden in de HO op een manier om soepel operatie met hoge productiviteit te bereiken.
Cokes heeft drie hoofdfuncties in een HO. Deze zijn (1) chemisch, (2) thermisch, en (3) fysiek. Vanwege zijn chemische functie, speelt het de rol van een reducerend middel. De verbranding ervan levert gassen om de ijzeroxiden, en andere oxiden zoals silica (SiO₂) te reduceren. Het levert ook C voor verkooling van de RIJ. Vanwege zijn thermische functie, verbrandt cokes in de raceway wat een warmtebron levert om het ijzer en slag te smelten, en ook de endotermische processen te drijven. Vanwege zijn fysieke functie, biedt cokes ondersteuning voor de ijzerlading op een doorlatende matrix, doorheen welke de gassen en vloeibare ijzer en slag kunnen stromen.
Kool bijdraagt aan de eerste twee functies maar niet aan de derde 'fysieke' functie. Hier moet de cokes doorlatendheid voor de ovengas in de regio boven de cohesieve zone, binnen de cohesieve zone, en voor gas en vloeibare producten in de bosh en hearth regio's waarborgen. De rol van cokes is bijzonder belangrijk in de cohesieve zone waar de verzachting en smelting van het ijzererts ondoorlatende lagen kan vormen, gescheiden door doorlatende cokeslagen of vensters. Verder vormt cokes in deze zone een sterk rooster dat een deel van het gewicht van de bovenliggende lading ondersteunt. Vanwege de fysieke functie van de cokes, is er een limiet aan de hoeveelheid kool die geïnjecteerd kan worden.
Een hoge en consistente kwaliteit van cokes is vereist om de fijngeneratie te verlagen wat kan leiden tot slechte doorlatendheid, onstabiele operatie van de HO, met resulterend lagere productiviteit. De snelheid waarmee de cokes degradeert en fijnen genereert naarmate het door de oven daalt, wordt voornamelijk gecontroleerd door de Boudouard reactie, thermische spanning, mechanische spanning en alkali-accumulatie, afhankelijk van zijn positie binnen de oven en ook op de operationele condities. Dus de volgende hoofd cokeseigenschappen zijn van belang:
- Koude sterkte (binnen de HO) – Koude sterkte bepaalt de weerstand tegen breuk en afschuring tijdens hantering. Scheuring en afschuringsmechanismen domineren fijngeneratie in het bovenste deel of de schacht van de oven, en deze mechanismen zijn vaak gerelateerd aan de koude sterkte van de cokes. Standaardtests voor het beoordelen van de mechanische degradatie (koude sterkte) van cokes zijn beschikbaar.
- Warme sterkte – Vanwege de warme sterkte van de cokes, is er behoud van structurele integriteit in de cokesklonters wanneer gereageerd met CO₂ bij hoge temperaturen. De reactie van cokes met CO₂ (Boudouard reactie) in de raceway bevordert de degradatie en de productie van fijnen. Daarnaast kan degradatie door impact met de hoge snelheid hete luchtblaas optreden. Cokes met lagere warme sterkte kan resulteren in vervormde raceway en cohesieve zones, en accumulatie van cokesfijnen in de dode man leidend tot doorlatendheidsproblemen. Daarom is de sterkte en stabiliteit van de cokesstructuur na reactie met CO₂ bij hoge temperatuur een belangrijke parameter. Twee indices worden gebruikt om een indicatie te geven van het potentiële gedrag van cokes bij hoge temperaturen. Deze zijn (1) de Cokes Reactiviteitsindex (CRI) en (2) Cokes Sterkte na Reactie (CSR). Deze worden bepaald met standaardtests.
- Chemische samenstelling – Met betrekking tot de chemische samenstelling, zijn de as, S (wat de S in de RIJ beïnvloedt) en alkaligehalten belangrijk. Alkaliën (en andere basische oxiden zoals ijzeroxiden) verhogen de reactiviteit van de cokes ten opzichte van CO₂ door hun katalytische effect, en verlagen de afschuuringseweerstand. Dus de cokes is gevoeliger voor degradatie. De as in cokes heeft normaal een nadelig effect op de prestaties van de HO.
- Gemiddelde grootte en grootteverdeling – Het ondigmaat materiaal moet uitgezeefd worden voor het laden om mogelijke doorlatendheidsproblemen te voorkomen. De grootteverdeling beïnvloedt direct de ovendoorlatendheid, zowel in het gebied van de schacht als de lagere delen van de oven. De gemiddelde gemiddelde grootte van geladen cokes is typisch in het bereik 20 mm tot 50 mm. Onder stabiele HO operatie, wordt het merendeel van de cokesfijnen binnen de oven verbruikt door de Boudouard reactie, RIJ verkooling en reactie met de slag, met slechts een kleine hoeveelheid die met het top HO gas meegaat.
Cokestarieven van onder de 300 kilogram per ton RIJ (kg/tRIJ) zijn state-of-the-art praktijk geworden in moderne HO's met PKI. De laagste waarden voor cokestarief die bereikt worden, liggen rond 240 kg/tRIJ. Het gebruik van notencokes wordt gangbaar, de hoeveelheid afhankelijk van lokale condities. Notencokes verhoogt de algehele C opbrengst van de HO. Het beschermt grove cokes tegen overmatige grootte degradatie aangezien het preferentieel in de schacht vergast wordt.
Emissies en milieukundige zorgen
Wereldwijd staat de ijzer- en staalindustrie voor het grootste aandeel aan CO₂ emissies (rond 27%) uit de productiesector. Dit is vanwege de energie-intensieve productie, de afhankelijkheid van kool als hoofddrager en het grote volume staalproductie. Ongeveer 60% van de wereldwijde staalproductie is via de HO route en ijzerproductie door HO's zijn een van de belangrijkste bronnen van emissies binnen een staalfabriek, aangezien het merendeel van het energieverbruik gerelateerd is aan het HO proces bij ongeveer 2,4 gigacalorie per ton (Gcal/t) tot 3,1 Gcal/t rauwe staal, inclusief de hete blaasovens. Aangezien CO₂ geassocieerd is met klimaatverandering, is de reductie ervan een belangrijk zorg. Hieronder worden de hoeveelheid, samenstelling en calorische waarde (CW) van het top HO gas, luchtemissies, en CO₂ emissies en hun reductie beschreven, evenals kort de vloeibare en vaste afvalstoffen.
Het hete vuile HO gas verlaat de top van de oven, onder druk, en passeert een gasreinigingsinstallatie (GRI) waar de deeltjes (voornamelijk onverbrand char, roet en cokesfijnen) en water worden verwijderd, en het HO gas wordt gekoeld. De hoeveelheid stof die verwijderd moet worden, neemt toe met toenemende koolinjectiesnelheden. Moderne GRI's zijn meervoudige-stap eenheden waar de grove deeltjes eerst worden verwijderd door zwaartekrachtscheiding (stofvangers of cyclonen), gevolgd door fijnverwijdering door natte scrubbers of natte electrostatische precipitatoren om een stofgehalte onder 10 milligram per kubieke meter (mg/m³) te bereiken. In sommige HO's wordt droge verwijdering van fijnen met luchtzakfilters ook toegepast. De moderne GRI's laten zelfs de geëxtraheerde stof sorteren in verschillende typen voor effectieve herbruik.
Het top HO gas bevat ongeveer H₂ – 4%, CO – 25%, en CO₂ – 20%, met de rest meestal stikstof (N₂). Het heeft een CW van ongeveer 810 kilocalorie per kubieke meter (kcal/m³), dat wil zeggen ongeveer 35% tot 40% van de energie-inhoud van de kool en cokes wordt onttrokken aan de HO in het HO gas. Het gereinigde HO gas wordt op verschillende plaatsen in de staalfabriek gebruikt, inclusief in de verwarming van blaaslucht in de hete blaasovens. De CW van het HO gas beïnvloedt het gebruik in downstream processen.
Moderne HO's worden normaal bediend bij hoge druk om de ovenproductiviteit te verhogen. In veel van de HO's wordt een top-druk herwinningsturbine gebruikt om elektriciteit op te wekken uit de druk die overblijft in het top gas. Het vermogensuitgang van de top-druk herwinningsturbine kan ongeveer 30% van de elektriciteitsvereiste voor alle apparatuur van de HO dekken, inclusief de blaaizers voor luchtblaas. De hoeveelheid, samenstelling en CW van het HO gas worden beïnvloed door de eigenschappen van de kool alsmede de operatiecondities. Bijvoorbeeld, HV kool heeft typisch een hogere H₂ inhoud en lagere CW dan LV kool, en kan dus HO gas genereren met een hogere H₂ inhoud en lagere CW. Het injecteren van HV kool verhoogt typisch de hoeveelheid stof in het HO gas vergeleken met LV kool. De hoeveelheid fijn stof in het HO gas is meestal hoger wanneer een zeer hoog VS (vluchtige stof) kool geïnjecteerd wordt. Het verhoogde koolstofhoudende materiaal in de fijn stof wordt geïdentificeerd als roet, afkomstig van de onvolledige verbranding van kool VS.
Er is slechts weinig informatie beschikbaar met betrekking tot de veranderingen in luchtemissies wanneer kool in een HO geïnjecteerd wordt. Het injecteren van kool veroorzaakt geen toename in de S inhoud van het HO gas wanneer kool met een S inhoud van ongeveer 0,8% in de HO geïnjecteerd wordt. Een studie voor de levenscyclusinventarisatie voor HO's heeft aangetoond dat zowel SO₂ als NO₂ emissies daadwerkelijk met ongeveer 22% en 16% respectievelijk afnemen wanneer de PKI snelheid toeneemt van 16 kg/tRIJ tot 116 kg/tRIJ.
De chloor (Cl) inhoudsbeperking voor kool (typisch tot onder 0,05%) is vanwege de corroderende eigenschappen van de gegenereerde chloorverbindingen, in het bijzonder chloorwaterstof (HCl) zuur. Chloor, gevormd in de raceway wanneer kool geïnjecteerd wordt, reageert met de gasvormige alkalien (uit de kool of cokesas) om alkalichloriden (NaCl en KCl) te vormen. Enkele HCl zuur en kleine hoeveelheden andere Cl verbindingen worden ook gegenereerd. Deel van het gegenereerde HCl zuur wordt door de kalksteen in de oven verwijderd. De alkalichloriden (ook gegenereerd uit het ijzererts) kunnen binnen de schacht circuleren wat agglomeraatontbinding veroorzaakt en dus, verhoogde fijne inhoud en verslechtering in oven doorlatendheid. De Cl verbindingen kunnen ook de refraktaire bekleding en de pijpleidingen in de GRI van de HO corroderen. Ze worden in het waswater in de scrubber verwijderd.
Thermodynamica en metallurgie van het HO proces concentreren de sporelementen afkomstig van kool, cokes en ijzererts in verschillende uitvoerstromen. De hoge vluchtige elementen, zoals cadmium (Cd) en kwikzilver (Hg), worden geabsorbeerd op de fijn stof en verlaten in de HO top gas. Ze worden in de GRI verwijderd (rond 75% Cd en 90% Hg). Cd en Hg gaan niet naar RIJ of slag. De minder vluchtige elementen, zoals zink (Zn) en koper (Cu), verdelen zich tussen het vloeibare metaal en slag. Het merendeel van het Zn uit alle invoerbronnen lost op in de RIJ vanwege de hoge druk in de HO, met ongeveer 70% dat in de RIJ en slag vertrekt. Lood (Pb) heeft een lagere verdampings temperatuur dan Zn, en kan in de HO accumuleren, wat de productiviteit verlaagt. Het merendeel van het lood (Pb) komt uit het ijzererts (agglomeraat, lump erts en pellets), gevolgd door de cokes. Het merendeel verlaat de HO geabsorbeerd op de fijn stof deeltjes van de ladingmaterialen en cokes, en wordt in de GRI in de scrubber verwijderd (boven 80%). De overdracht in RIJ wordt als van gering belang beschouwd. Slechts ongeveer 1% elk van Cd en Pb, en 5% van de Hg worden in de gasvormige metallische toestand geëmiteerd.
CO₂ emissies van HO's worden beïnvloed door een aantal factoren. Kleinere HO's neigen meer CO₂/tRIJ te emitteren dan de grote HO's vanwege hun lagere efficiëntie. Een grotere HO is normaal efficiënter aangezien de warmteverliezen lager zijn en het doorgaans economischer is om energie-efficiënte apparatuur te installeren. Het energieverlies voor een efficiënte HO is minder dan 10% van de totale energie-invoer. Bovendien beïnvloedt de kwaliteit van de ruwstoffen het energieverbruik en dus de CO₂ emissies. Bijvoorbeeld, lagere as kool produceert lagere hoeveelheden slag dan hogere as kool, en dus wordt een betere thermische efficiëntie bereikt aangezien minder energie nodig is om de as te smelten. Voor elke percentage toename in de as inhoud van de geïnjecteerde kool, is ongeveer 1,5 kg/tRIJ extra cokes nodig wat de C invoer verhoogt en dus, CO₂ emissies.
Cokeskwaliteit beïnvloedt de hoeveelheid van het reducerende middel (cokes, en kool) wat nodig is in de HO en daarom, de CO₂ emissies. Een 1% toename in cokesas verhoogt het slagtarief met 10 kg/tRIJ tot 12 kg/tRIJ, en de energievraag voor elke 10 kg/tRIJ slag is ongeveer 15 Mcal/tRIJ. Cokeskwaliteit hangt af van de kwaliteit van de kool gebruikt in de productie ervan en het verkokingsproces.
De kwaliteiten van ijzererts verschillen in hun chemische samenstelling en ijzerinhoud, wat de energie beïnvloedt die nodig is voor de reductiereactie om ijzer te produceren, en om het ijzererts te smelten. De chemische samenstelling van de gangue beïnvloedt de hoeveelheid kalksteen of kalk die toegevoegd moet worden om de benodigde basiciteit van de slag te bereiken. In totaal kunnen deze factoren een verschil van ongeveer 240 Mcal/t tot 480 Mcal/t maken in de energiebehoefte voor een HO. Echter, de kwaliteit van ijzererts verslechtert door de uiteenputting van hoge kwaliteit afzettingen. Daarom stijgen de energiebehoeftes voor ijzerproductie door deze factor.
PKI verlaagt de algehele CO₂ emissies van een staalfabriek vergeleken met alle-cokes operaties. Dit is voornamelijk omdat PKI de behoefte aan cokes vermindert en dus het energieverbruik en CO₂ emissies van de cokesovenbatterijen. De bespaarde energie is gemiddeld ongeveer 840 Mcal/t cokes vervangen. PKI kan ook het energieverbruik binnen de HO verlagen.
Een levenscyclusanalyse (LCA) studie evalueert de milieuprefformantie van producten en materialen van de winning van de ruwstoffen tot end-of-life en afvalverwijdering. De initiële fasen van een LCA omvatten het uitvoeren van een levenscyclusinventarisatie, wat de materialen, energie en emissies kwantificeert geassocieerd met een bepaald systeem. De ijzer- en staalindustrie heeft complexe stromen van energie en materialen, zowel binnen als buiten de staalfabrieken. Veel van de producten kunnen 'over de hek' verkocht worden en sommige kunnen over lange afstanden verzonden worden. Daarom kan het volledige productie-energiegebruik en CO₂ emissies aanzienlijk hoger of lager zijn dan de sitevoetafdruk suggereert. Bijvoorbeeld, het kopen van cokes en/of elektriciteit verlaagt CO₂ emissies op de locatie maar verhoogt de emissies elders. LCA resultaten zijn afhankelijk van waar de systeemgrenzen worden ingesteld.
De World Steel Association (WSA) heeft een LCA benadering gebruikt om hulpbronnengebruik, energie en milieumissies te kwantificeren geassocieerd met de productie van veertien staalindustrieproducten van de winning van ruwstoffen tot de poort van de staalfabriek ('cradle-to-gate'). De levenscyclusinventarisatie omvatte zowel de HO/basic zuurstofoven als elektrisch boogoven routes. Een levenscyclusinventarisatie voor HO's heeft ongeveer 6,5% CO₂ reductie getoond wanneer de PKI snelheid wordt verhoogd van 16 kg/tRIJ tot 116 kg/tRIJ. Er is een limiet, wel, op de hoeveelheid kool die geïnjecteerd kan worden. Een studie heeft aangegeven dat de maximaal snelheid kool die geïnjecteerd kan worden, ongeveer 250 kg/tRIJ is. Echter, volgens de WSA, verlaagt een toename van koolinjectie boven 180 kg/tRIJ niet de cokeshoeveelheid, en de additionele kool wordt gewoon vergast en produceert meer HO gas.
In een van de studies uitgevoerd door de LCA methodologie, wordt geschat dat de CO₂ reductie effecten van PKI 0,07 kg CO₂ is bij een injectiesnelheid van 0,1 kg/kg van RIJ.
Verschillende LCA studies tonen aan dat het injecteren van H₂-bevattende reducerende middelen, zoals kool, CO₂ emissies kan verlagen (vergeleken met alle-cokes operatie aangezien de H₂ inhoud van cokes slechts ongeveer 0,5% is). Verdere CO₂ reducties kunnen bereikt worden door de C invoer (cokes en kool) te verlagen. Maatregelen om dit te bereiken kunnen in de volgende twee groepen worden verdeeld:
- Die welke hogere efficiënte HO operatie bevorderen. Deze omvatten hogere blaastemperaturen, verbeterde schachtefficiëntie, en een lagere thermische reserve zone temperatuur. Echter, deze maatregelen verminderen ook de voorziening van top HO gas aan downstream processen. Minimalisatie van top HO gas productie verlaagt CO₂ emissies maar is misschien niet mogelijk op fabrieken waar benutting van het HO gas in downstream processen belangrijk is.
- Maatregelen die energiebesparing in het ijzerproductieproces bevorderen, zoals de reductie van HO warmteverlies, lading van metallisch ijzer, lagere slagsnelheid, en opereren met een lagere agglomeraatverhouding of pre-gereduceerd agglomeraat.
Bovendien verlaagt het recycleren van gedecarboniseerd HO gas naar de HO de CO₂ emissies. Deze technologie, algemeen aangeduid als top gas recycling (TGR), verwijdert eerst de CO₂ door een commercieel proces zoals 'Selexol', voor het opnieuw verwarmen en injecteren van het HO gas in de ovenschacht en/of door de tuyères. Het vereist het bedienen van de oven met een zuivere O₂ blaas om N₂ accumulatie door recycling te vermijden. De gevangen CO₂ kan ondergronds opgeslagen worden. Het HO gas, dat voornamelijk bestaat uit CO en H₂, verlaagt de C consumptie en verhoogt de HO productiviteit. ULCOS (Ultra-Low CO₂ Steelmaking), een consortium van 48 Europese bedrijven en organisaties, is deze technologie aan het pionieren. Pilotschaal testen van de technologie over een zes weken periode resulteerde in tot 76% reductie in CO₂ emissies, mits de gevangen CO₂ opgeslagen wordt.
Afvalwater en bijproducten
Staalproductie is een water-intensief proces, dat ongeveer 180 m³ tot 200 m³ water per ton staal verbruikt. HO verbruikt ongeveer 14 m³ tot 17,5 m³ water per ton RIJ, het merendeel waarvan gebruikt wordt voor koelingsdoeleinden (om de HO wanden en tuyères te koelen), en om de slag te kwelen. Water wordt verder gebruikt in de HO GRI. Afvalwater gegenereerd uit deze processen wordt behandeld voordat het gerecycled wordt met meer dan 90% van het water dat gerecycled wordt. De hoeveelheid en samenstelling van het afvalwater hangt deels af van de kwaliteit van de HO ruwstoffen. Bijvoorbeeld, hoge zout ruwstoffen kunnen significant hogere volumes waswater in de top HO gas scrubbers vereisen. Waterbehandelingsproces kan Cd en andere zware metalen in het afvalwater verwijderen voordat het gerecycled of gelost wordt.
Geïntegreerde ijzer- en staalproductie resulteert in ongeveer 450 kg tot 500 kg residuen en bijproducten per ton rauwe staal geproduceerd. Hiervan is meer dan 375 kg/t slag en ongeveer 60–65 kg/t stof en slib van rookgasreiniging en schil. Ongeveer 86% van alle residuen en bijproducten kan intern en extern gerecycled worden, na behandeling. De grove stof verwijderd uit het top HO gas door droge scheiding kan intern gerecycled worden. Het slib met de fijne deeltjes uit de HO GRI wordt typisch gestort. In sommige fabrieken wordt het ook gerecycled via de agglomeratiefabriek.
Verschillende vormen van slag worden geproduceerd afhankelijk van de methode gebruikt om de vloeibare slag te koelen. Deze omvatten lucht gekoelde slag, geëxpandeerde ofgeschuimde slag, gepelletiseerde slag, en gegranuleerde slag. Het merendeel van de slag kan verkocht worden, met slechts een kleine hoeveelheid die gebruikt wordt voor storting (minder dan 10%). Dus HO slag wordt beschouwd als een bijproduct eerder dan een afvalstof. De slag kan gebruikt worden in cementproductie, wegbouw, als bouwmateriaal, en voor speciale doeleinden. De mogelijke toepassingen hangen af van de eigenschappen en vorm van de slag.
De samenstelling van de slag hangt af van de kwaliteit van de HO ruwstoffen. Het wordt gevormd uit het ganguemateriaal in het ijzererts, en de as uit de cokes en kool. Het bestaat voornamelijk uit silicaten en alumino-silicaten van Ca (calcium) en Mg (magnesium), samen met andere verbindingen van S, Fe (ijzer), Mn (mangaan), en andere sporelementen.
De hoeveelheid slag gegenereerd neemt toe met stijgende injectiesnelheden en toenemende as en S inhoud van de reducerende middelen. S in de slag komt voornamelijk uit de kool. Echter, de S wordt effectief vastgelegd binnen de slag. Het is slechts eventuele S aanwezig op het oppervlak dat potentiëel leachable is. De sporelementen zijn waarschijnlijk ook binnen de slag vastgelegd.
Productieproces
- Optimalisatie van Hoogovensoperaties met Nootscokes: Efficiëntie en Kostenvoordelen
- Optimaliseren van Hoogovenefficiëntie met Geplette Steenkoolinjectie
- Voorkomen van Onregelmatigheden in Hoogovenoperatie: Bewezen Strategieën
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- IJzerproductie optimaliseren: De chemie van hoogovensmelterij
- Hoogovenschacht Refractaire Voering: Bescherming van Schillen voor Continu Bedrijf
- Cokesovengas-injectie: verhoging van hoogovenefficiëntie en CO2-reductie
- CO₂-Emissiereductie in Hoogoven-IJzerproductie
- Directe Injectiesystemen: Werking en Belang voor Moderne Motoren
- Indirecte Injectie in Motoren: Hoe Het Werkt en Waarom Het Belangrijk Is
- Multi-Punt Brandstofinjectie (MPFI): Functie, Componenten & Prestaties