



Warmwalzen van bandstaal en voorkoming van veelvoorkomende defecten
Warmwalzen van bandstaal: principes en processen
Warmwalzen is een van de belangrijkste industriële vormgevingsoperaties voor metalen. Bij het warmwalzen van bandstaal worden staalplaten (slabs) in warmwalzers omgezet tot warmgewalste banden. Net als alle warmwaloperaties betreft het een plastische vervorming van het slabmateriaal door drukracht die wordt uitgeoefend door een set walsen. De dwarsdoorsnede van het slab wordt verkleind; het materiaal wordt tussen een paar walsen geperst, waardoor de dikte afneemt en de lengte toeneemt. Warmwalzen gebeurt bij hoge temperaturen (1100–1300 °C voor de slabs, 700–900 °C in de laatste afwerkstand) om grote vervormingen mogelijk te maken en boven de bovenste kritieke temperatuur te blijven voor een uniforme, equiaxiale ferrietkorrelstructuur. Een voordeel is dat warmgewalste banden vrij zijn van resterende spanningen, maar oxydatieschil (scale) gaat er meestal mee gepaard, wat de dimensionele nauwkeurigheid mindert ten opzichte van koudgewalste banden.
Doel en kinematica
Het doel is de dikte van het slab te verlagen met een toename van de lengte en minimale breedtevergroting. Het materiaal in het midden van de band wordt in breedterichting begrensd door de onvervormde schouders aan weerskanten van de walsen; dit heet vlakke toestand (plane strain). Hierdoor wordt de verticale compressie omgezet in utrekking in walsrichting.
Fundamentele concepten
- De boog van contact tussen walsen en materiaal is deel van een cirkel.
- De wrijvingscoëfficiënt is in theorie constant, in de praktijk variërt hij langs de contactboog.
- Het materiaal vervormt plastisch tijdens walsen.
- Het volume blijft constant (in de praktijk een lichte afname door poriësling).
- De waalsnelheid wordt constant verondersteld.
- De uitrekking geschiedt alleen in walsrichting, geen breedte-uitrekking.
- De dwarsdoorsnede normaal op de walsrichting wordt niet vervormd.
Hoofdvariabelen
De walskracht en het proces worden beïnvloed door: (i) walsdiameter, (ii) vervormingsweerstand van het materiaal (metallurgie, temperatuur, vervormingssnelheid), (iii) vloeispanning, (iv) wrijving tussen walsen en band, (v) voor- en achterspanning in het bandvlak.
Krachten en geometrische relaties
Figuur 1 toont de krachten en geometrie. De band met dikte h₀ komt met snelheid v₀ binnen, verlaat de walsopening met dikte h_f en snelheid v_f. Uit volumebehoud volgt b·h₀·v₀ = b·h_f·v_f, dus v₀/v_f = h_f/h₀. De snelheid neemt dus stapsgewijs toe van in- naar uitgang.
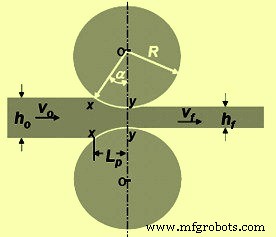
Krachten op de contactoppervlakte
Op elk punt van de contactoppervlakte werken twee krachten: een radiale kracht P_r en een tangentiële wrijvingskracht F. Tussen het instroomvlak en het neutraal punt beweegt de band langzamer dan de walsoppervlakte; F trekt het metaal in de walsen. Aan de uitstroomzijde van het neutraal punt beweegt de band sneller; F werkt dan tegengesteld en weerstaat de levering.
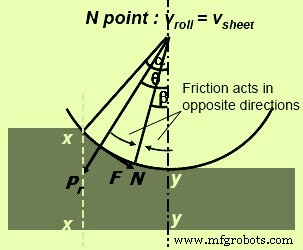
De radiale kracht P_r heeft een verticale component P (walsbelasting). De specifieke walsdruk p = P / (b·L_p), met b de bandbreedte en L_p de geprojecteerde lengte van de contactboog.
Verdeling van de walsdruk
Figuur 3 toont de drukverdeling langs de contactboog. De druk stijgt tot een maximum in het neutraal punt en daalt daarna. De piek is niet scherp, wat aangeeft dat het neutraal punt een gebied is, geen lijn. Het oppervlak onder de kurve is evenredig met de walsbelasting; het geschraagde deel vertegenwoordigt de kracht om wrijving te overwinnen, de gestippelde lijn AB de kracht voor homogene compressie.
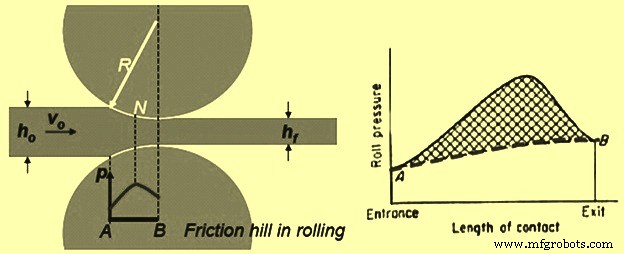
Inbijtconditie
Om het materiaal in de walsopening te trekken, moet de wrijvingskrachtcomponent groter of gelijk zijn aan de horizontale component van de normale kracht: F cos α ≥ P_r sin α → μ = tan α (met μ de wrijvingscoëfficiënt). Als tan α > μ, kan het materiaal niet ingebeten worden; als μ = 0, is walsen onmogelijk. Vrije inbijting vereist μ > tan α. Verhoging van μ kan door riffelen van de walsen, grotere walsdiameters of dunner materiaal.
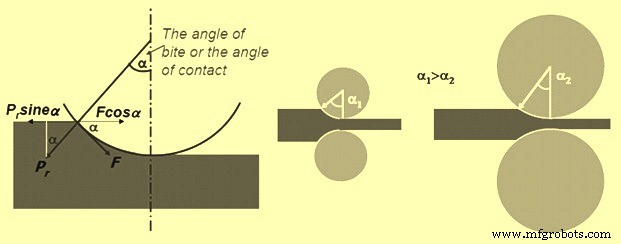
Wrijving en walsbelasting
Zonder wrijving is de walsbelasting P = p·b·L_p, met p de vloeispanning in vlakke toestand. In de praktijk is wrijving essentieel om het materiaal in te trekken, maar verhoogt de walsbelasting, geeft een steile "wrijvingsheuvel" en vergroot de neiging tot randraken. Voor warmwalzen is μ ongeveer 0,2 tot "sticky" conditie. De walskracht stijgt met grotere walsstraal of grotere diktereductie. Onder een kritische minimumdikte stijgt de weerstand zo sterk dat verdere reductie onmogelijk wordt; dunne banden vereisen kleinere werkrollen, ondersteund door grote achterrollen.
Elastische vervormingen van de walsen en walzers
Onder hoge walskrachten ontstaan twee elastische vervormingen: (i) de walsen buigen door hun lengte heen (diktevariatie over de breedte), (ii) de walsen vervellen in de contactzone (vergroting van de krulstraal). De gehele walzer vervormt elastisch ("walzerveen"), waardoor de uitgewaaide band dikker is dan de ingestelde walsopening. Precieze diktecontrole vereist de elastische constante van de walzer (1–3 GN/m voor schroefgeladen, ~4 GN/m voor hydraulisch geladen walzers).
Kroning, kambering en correctie
Walsbuiging zorgt voor dikker midden en dunner randen (kroon). Daarom worden walsen gekamberd (lichte convexe vorm, ca. 0,5 mm op de diameter) zodat ze onder belasting plat worden. Thermische uitrekking van de walsen (midden warmer dan randen) beïnvloedt ook de kamber. Kamber kan gecorrigeerd worden door: (i) buigen van werkrollen met externe kracht, (ii) laterale verschuiving van werkrollen, (iii) gevormde walsprofielen, (iv) rotatie van de werkrolas ten opzichte van de achterrol in het horizontale vlak.
Walsvervelling vergroot de contactlengte en dus de walskracht. Om de walskracht te verlagen: kleinere walsdiameter, lagere wrijving, of toepassen van tractiespanning (voor- of achterspanning). Achterspanning is bijna tweemaal zo effectief als voorspanning. Tractiespanning verlaagt de compressieve vloeispanning in dwarsrichting (Tresca-criterium).
Spreiding en bandvormcontrole
Spreiding (breedtevergroting) treedt op bij lage breedte/dikte-verhoudingen. Verminderen door lagere wrijving, grotere walsstraal/dikte-verhouding, bredere banden of kantwalsen (edger rolls).
Controle van banddikte en -dwarsdoorsnede is een uitdaging. Röntgen- of gammastraalsensoren meten continu de dikte; terugkoppeling regelt de walsopening en bandspanning.
De warme band wordt opgerold om de toenemende lengte te beheersen en snelheidsverschillen tussen dikke en dunne secties te vermijden.
Waldefecten bij warmgewalste banden
Oppervlaktekwaliteit is een topprioriteit. Defecten ontstaan in verschillende fasen:
- Productie en gieten vloeistaal: inclusies, blaasgaten, schurft, oxydelijnen, gaten, longitudinale, transversale en randscheuren.
- Opwarmen van slabs: schilvorming, thermische scheuren, hangnagels, splinters, schil, walsindrukken, krassen.
- Walsproces zelf: verdere creatie en evolutie van defecten.
Defecten uit het gegoten slab
- Porositeit, kaviteiten, blaasgaten sluiten meestal tijdens walsen.
- Longitudinale strengertjes van niet-metallische inclusies of perlitebandering (gerelateerd aan smelt/solidificatie) kunnen tot laminatie leiden, wat de sterkte in dikterichting drastisch verlaagt.
Defecten ontstaan tijdens walsen
Vormproblemen: dikteuniformiteit en vlakheid
Moderne diktecontrolesystemen regelen dikte over de breedte goed. Vlakheid is moeilijker te meten. Vormproblemen zijn ergst bij dunne banden: breukfouten in het walsopeningprofiel geven grotere interne spanningen en dunne banden buigen sneller. Milde vormproblemen kunnen gecorrigeerd worden door rek- of buigrichting.
Walzerveen (Mill spring)
De band is dikker dan vereist door elastische vervorming van de walsen. Te voorkomen door stijvere walsen (hogere elastische modulus, 1–4 GN/m).
Walsvervelling en vlakheid
Walsvervelling verhoogt de walsdruk en laat de walsen sneller vervormen dan het materiaal. Vlakheid hangt af van walsbuiging; buiging zorgt voor golvende banden. De walsopening moet perfect parallel zijn. Een utrekkingsverschil van 1 op 10.000 kan al golving veroorzaken.
Effecten van walsbuiging
Buigende walsen → dunne randen, dikker midden. Randen strekken meer dan het midden → randen onder compressie, midden onder spanning → golving aan de randen, "reißverschluss"-scheuren (zipper cracks) in het midden door hoge trekkracht.
Kambering kan dit voorkomen, maar werkt maar voor één specifieke walskracht. Hydraulische stempels corrigeren elastische vervorming over een bereik van condities en voorkomen oneffen walsverslijt.
Oneffen kamber
- Te weinig kamber (dikker midden): randen strekken plastisch meer → residuale compressie aan randen, trekking in middenlijn → middenlijnscheuring, vervorming, randscheuring of kreukelende randen.
- Te veel kamber (dikkere randen): midden strekt meer lateraal → residuele compressie in midden, trekking aan randen → randscheuren, middenscheuring, middenlijkrimpeling.
Dunne banden zijn gevoeliger voor walsopeningdefecten → golving/knikken. Correctie door rolrichting of rekrichting onder spanning.
Laterale vervorming en randscheuren
Wrijving is hoogst in het midden → minst spreiding in midden → afronding van bandenden. Randen onder trekkende vervorming → randscheuren. Sterke beperking van het midden → middenscheuring (centre split).
Niet-homogene vervorming over de dikte
Secundaire trekkrachten aan de rand door uiteenlopende vloeistroom → randscheuren. Te voorkomen door kantwalsen.
Kantdefecten (Edging defects)
Door inhomogene vervorming in dikterichting. Bij lichte reductie op dik slab: alleen oppervlakte vervormt → randen hol → overhangend materiaal niet gecomprimeerd in volgende pas → trekkracht → randscheuren (waargenomen bij initiële afbraak als h/L_p > 2). Bij zware reductie: midden zet meer lateraal uit → getoonde randen → secundaire trekkrachten → randscheuren.
Alligatoring
Door niet-homogene stroom over de dikte: oppervlakte onder trekking, midden onder compressie (grotere spreiding in midden). Treedt op bij grotere laterale spreiding in midden dan oppervlakte, gecombineerd met metallurgische zwakte langs middenlijn.
Oppervlaktefouten
Door hoge oppervlakte/volume-verhouding. Slippen door verkeerde walspositionering. Vlokken/koelscheuren aan randen bij extreem grofkorrelige slabs. Krassen door gereedschap/handling. Diktevariatie door walsbuiging of waalsnelheid.
Productieproces
- Dunne Bram Gieten & Walzen: Verbetering van Plat Product Productie
- Belangrijkste Kenmerken van een Modern Warmbandwalzwerk voor Hoge Prestaties
- Optimalisatie van hete luchtgeneratie met regeneratieve hete blastovens
- Universele (I/H) Profielen: Ontwerp, Walsen en Toepassingen
- Warmbandwalserij staalwalsen: Van herverhitting tot wikkelen
- Premium walswalzen & walswinkel – Expert oplossingen voor prestaties en duurzaamheid
- Giettekortkomingen: Types, Oorzaken en Bewezen Oplossingen
- Veelvoorkomende letselfouten: oorzaken, herkenning en oplossingen
- Walserij uitgelegd: typen walserijen en veelvoorkomende metaaldefecten
- Warm vs. koud walsen: metalen vormgevingsprocessen begrepen
- Walserijen Begrepen: Types, Processen en Toepassingen