



Optimalisatie van hete luchtgeneratie met regeneratieve hete blastovens
Generatie van hete blast en hete blastovens
Een hete blastoven is een installatie die continu hete blast (voorgeluchte lucht) levert aan een hoogoven. Voordat de blastlucht naar de hoogoventuyères wordt geleid, wordt deze voorgehit door het door te laten lopen door regeneratieve hete blastovens die voornamelijk worden verwarmd door verbranding van hoogovengas (BO-gas). Op deze manier wordt een deel van de energie van het topgas als gevoelige warmte aan de hoogoven teruggegeven. Deze additionele thermische energie die als warmte aan de hoogoven wordt teruggegeven, verlaagt de behoefte aan hoogovencokes aanzienlijk en vergemakkelijkt de injectie van hulppbrandstoffen zoals gepulveriseerde kolen als vervanging voor dure metallurgische cokes. Dit verbetert de efficiëntie van het proces. Een additioneel voordeel van de lagere brandstofbehoefte is een toename van de productiesnelheid van rauw ijzer. Al deze factoren hebben een significante invloed op de verlaging van de kostprijs van rauw ijzer.
Geschiedenis van hete blastovens
Het gebruik van hoogovens dateert uit de vroege vijfde eeuw v.Chr. in China. Pas in 1828 werd de efficiëntie van hoogovens gerevolutioneerd door ze voor te verwarmen met hete ovens in combinatie met het proces, een innovatie van James Beaumont Nielson, vroeger werkvoorman bij de gaswerken van Glasgow. Hij ontving het systeem van het voorverwarmen van de blast voor een oven. Hij ontdekte dat door de temperatuur te verhogen tot 300 °F (149 °C), hij de brandstofverbruik kon reduceren van 8,06 ton naar 5,16 ton, met verdere reducties bij hogere temperaturen. In 1860 werd het gezamenlijke gebruik van hete ovens met hoogovens verder getransformeerd door Edward Alfred Cowper door het hergebruiken van het topgas van de hoogoven in plaats van vast brandstof te ontvangen zoals bij eerdere ontwerpen.
Vroegere ontwerpen van hete ovens die met hoogovens werden gebruikt, werden oorspronkelijk boven op de oven geplaatst in plaats van ernaast, wat de huidige indeling is. Ze gebruikten afvalwarmte van de hoogoven, afgeleverd via gietijzeren buizen, aan de hete oven om de koude blastlucht voor te verwarmen. Een groot probleem met het gebruik van gietijzeren buizen was de vorming van scheuren in de buizen. Dit werd opgelost door de buizen te elimineren en vuurvast materiaal te gebruiken. Dit stimuleerde ook het ontwerp van de indeling van de hete oven bij de hoogoven naar het gebruik van twee tot vier hete ovens in serie naast de hoogoven geplaatst. Hierdoor kon de ene blastoven worden verwarmd door hoogovengas terwijl de andere zijn warmte afgaf om de blastlucht voor te verwarmen. Toen de blastlucht de oven binnenkwam, werd deze voorverhit door hete stenen en verliet de oven als hete blast. Cambria Iron Works was het eerste bedrijf in de VS dat in 1854 regeneratieve ovens gebruikte. Deze ovens bestonden uit ijzeren mantels met vuurvast binnenschot en bevatten meerdere doorgangen van vuurvast materiaal voor de blast. Een typische oven van dit ontwerp had ongeveer 186-232 m² verwarmingsoppervlak. In 1870 ontwierpen en produceerden Whitwell Stoves grotere ovens met verwarmingsoppervlakken van ongeveer 8546 m², die 454-566 °C hete blast aan de hoogoven konden leveren. Dit waren ook de eerste ovens die hexagonale vuurvaste schakelstenen, gietijzeren schakelsteunnen en half-elliptische verbrandingskamers gebruikten om de verdeling van gas door de schakelstenen te verbeteren.
Kenmerken van een moderne hete blastoven
De calorische waarde van hoogovengas is niet hoog genoeg om de hoge vlamtemperatuur te bereiken die vereist is voor de hogere blasttemperaturen van 1000 °C tot 1200 °C. Daarom wordt het hoogovengas voor de ovens normaal verrijkt door toevoeging van een brandstof met een veel hogere calorische waarde, zoals cokesovengas, om de hoge vlamtemperatuur te verkrijgen. Echter, veel moderne hoogovens zijn uitgerust met hete blastovens die branders hebben ontworpen voor het gebruik van uitsluitend hoogovengas.
Hete blastovens van een moderne hoogoven hebben de volgende kenmerken:
- Bereiking van hoge verbrandingsefficiëntie – zelfs bij bedrijf met uitsluitend hoogovengas.
- Minder warmtestraling van de ovenlichaam.
- Lage bouwkosten.
- Lange ovenslevensduur – verwachte levensduur van een moderne oven is ongeveer 40 jaar.
- Volledige eliminatie van spanningcorrosiescheuring.
- Lage concentratie onverbrande CO boven het oppervlak van de schakelstenen.
De meeste hoogovens zijn uitgerust met drie hete blastovens, hoewel in enkele gevallen er vier zijn. De ovens zijn hoge, cilindrische staalconstructies met isolatie en bijna volledig gevuld met schakelstenen waar warmte wordt opgeslagen en vervolgens overgedragen aan de blastlucht. Elke oven is ongeveer even groot in diameter als de hoogoven, en de hoogte van de kolom schakelstenen is ongeveer 1,5 keer zo hoog als de werkhoogte van de hoogoven. Bij moderne hoogovens is de verhouding van ovenformaat tot ovengrootte nog groter. Als voorbeeld: een typische nieuwe hoogoven heeft een kuiperdiameter van 9,75 m en een werkhoogte van 25,9 m, en is uitgerust met drie ovens waarbij elke oven een binnendiameter van 10,36 m en een schakelhoogte van 40 m heeft.
Afbeelding 1 toont de typische doorsnedeweergaven van een conventionele tweepass hete blastoven. Zoals in de figuur te zien is, neemt de ovaalvormige verbrandingskamer ongeveer 10% van het totale doorsnedeoppervlak van de oven in beslag. Hij strekt zich uit van de bodem van de oven tot ongeveer 4 m onder de top van de ovenkoepel. Een stevige baksteen scheidingsmuur scheidt de verbrandingskamer van de rest van de oven, die gevuld is met schakelstenen die rusten op een staalrooster ondersteund door staalkolommen.
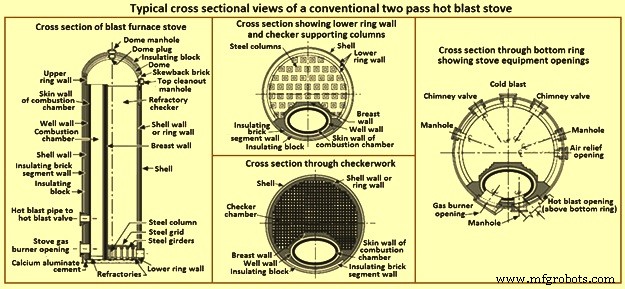
Fig 1 Typische doorsnede van een conventionele hete blastoven
Er is een isolerende bekleding net binnenin de staalmantel. Deze is normaal erg dik aan de kant nabij de verbrandingskamer. De verbrandingskamer is volledig omgeven door een baksteen putmuur, die bekleed is met super duty vuurvast stenen met 50% tot 60% alumina. Bij zeer hoge blasttemperaturen boven de 1200 °C zijn de gehele verbrandingskamer en de koepel bekleed met dit type stenen. Ook de bovenste 8 m tot 10 m van de schakelstenen zijn normaal van super duty stenen.
Echter, voor nieuwere ovens zijn silica vuurvast materialen de keuze voor verbeterde stabiliteit door de eliminatie van uitzettingsbewegingen in de bovenste structuur tijdens de bedrijfsvoering. Silica vuurvast materialen hebben een additioneel voordeel ten opzichte van alumina vuurvast materialen, omdat ze bestand zijn tegen stofoplaging. Om deze zeven worden normaal zeven lagen silica schakelstenen bovenin de schakelshaft geïnstalleerd, in alumina-gebaseerde ovens.
Bij het opbouwen van de koepelbekleding worden boogstenen gebruikt en wordt een ruimte voorzien tussen de steen en de koepel om uitzetting van de ringmuur waar het aan ondersteund wordt toe te staan. In sommige ovens is er een verspringing in de staalkonstructie aan de top van de ringmuur zodat de koepelstenen onafhankelijk kunnen worden ondersteund.
Traditionele halfbolvormige koepels, hoewel simpel in vorm, hebben een natuurlijke instabiliteit met een neiging voor het bovenste deel van de koepel om eerst in te vallen. Daarom hebben sommige hoogovens een omgekeerde catenovormige koepel. Deze koepel heeft een statisch gebalanceerde vorm en kan worden gebouwd met een minimum aan speciaal gevormde stenen. Aangezien de paddenstoelkoepel vuurvast materialen ook uitzetten en samentrekken, stelt een gescharnierd steunkonstruatie deze bewegingen toe zonder kracht op de structuur uit te oefenen.
Met betere gasreinigingsinstallaties die tegenwoordig beschikbaar zijn, is het mogelijk om schakelstenen met kleinere rookgasaanvullingen te gebruiken zonder gevaar van verstoppingen met vuil. Met kleinere kanalen zijn de warmteoverdrachtscoëfficiënten beter omdat de verhouding van verwarmingsoppervlak tot schakelgewicht groot is en meer schakelgewicht in de beschikbare ruimte geïnstalleerd kan worden. Echter, met de kleinere kanaalopeningen werd het heel belangrijk om de schakelstenen correct op te bouwen zodat de kanalen perfect aansluiten. Verstoorde kanalen verhogen de drukval door de ovens aanzienlijk en verhinderen effectief gebruik van alle warmteopslagcapaciteit.
De brander voor de hoogovenoven bevindt zich nabij de bodem van de verbrandingskamer. Bij de meerderheid van hete blastovens zijn de branders extern ten opzichte van de verbrandingskamer. Er is een brander afsluitklep tussen de brander en de oven die gesloten is om de brander te isoleren wanneer de oven op blast staat, maar open wanneer de oven wordt verwarmd. Het gas en de verbrandingslucht worden deels gemengd in de metallische brander, maar door hun hoge snelheid door de brander vindt de ontbranding waarschijnlijk pas binnenin de oven plaats. Het mengsel van gas en lucht botst op de doelmiddelmuur direct tegenover de branderopening en maakt vervolgens een 90 graden bocht.
De verbranding gaat door terwijl de gas opwaarts stroomt door de verbrandingskamer. Wanneer een oven vanaf de koude toestand moet worden opgewarmd, wordt normaal een ontsteker gebruikt om de verbranding te starten, maar tijdens normale bedrijfsvoering is de restwarmte in de doelmiddelmuur voldoende om ontbranding te veroorzaken.
In verschillende moderne hete blastovens worden keramische branders gebruikt. Deze branders, met hun mengkamer, worden binnenin de verbrandingskamer geïnstalleerd en de verbranding geschiedt omhoog in verticale richting in plaats van horizontaal zoals bij de conventionele metallische brander. Met dit type brander zijn afsluitkleppen vereist in zowel de gashoofdleiding als de verbrandingsluchtkanaal. Deze kleppen moeten de blastdruk kunnen weerstaan. De keramische branders hebben bepaalde voordelen vanwege hun speciale ontwerpkenmerken.
De poort waar de hete blastlucht de oven verlaat, bevindt zich aan de kant van de verbrandingskamer meestal 4 m tot 7 m boven de brander. Tussen de oven en de hete blast-hoofdleiding bevindt zich een watergekoelde hete blastklep die voorkomt dat de hoge druk lucht in de hoofdleiding tijdens het verwarmen in de oven binnenkomt. De hete blastklep bevindt zich meestal op een korte afstand van de oven om de hoeveelheid straling die het ontvangt van de verbrandingsgassen te reduceren. In verschillende hoogovenbedrijven wordt de koude menglucht die gebruikt wordt voor het regelen van de temperatuur van de hete blast, gemengd met de hete lucht van de oven aan de ovenkant van de klep. Dit om te voorkomen dat de klep blootgesteld wordt aan lucht met de maximumtemperatuur die in de ovenkoepel bereikt wordt. Sommige hoogovens hebben een centrale enkele koude blast mengopening die zich in de hete blast-hoofdleiding bevindt tussen de dichtstbijzijnde oven en de oven zelf.
Het centrale systeem heeft het voordeel van minder thermische cycli van de hete blast-hoofdleiding bij de hogere temperatuursystemen. De meeste hete blastkleppen zijn van het schuif- of paddenstoeltype en hebben een diameter van 1,2 m tot 2,0 m.
Het opnieuw verwarmen van de oven vereist instrumentatie in het koepelgebied, de schakelvuurvast stenen en het rookgasafvoergebied op minimaal. Er is een opening in de koepel van de hete blastoven waar een thermokoppel of een stralingstype temperatuursensor meestal wordt ingevoegd. Dit instrument dient om de hoeveelheid gas en lucht tijdens het verbrandingsproces te regelen. De temperatuurmeetinstrumenten in de koepel, schakelstenen en rookgasgebied worden ook gebruikt om de vuurvast stenen te beschermen tegen oververhitting.
In de plenumkamer onder het rooster dat de schakelstenen ondersteunt, zijn er openingen naar de schoorsteen en naar de koude blast-hoofdleiding. Over het algemeen zijn er twee schoorsteenkleppen, variërend in grootte van 1,5 m tot 2,0 m in diameter, die open gaan wanneer de oven wordt verwarmd zodat de verbrandingsproducten naar de ovenschoorsteen worden afgezogen. Wanneer de oven op blast staat (de blastlucht verwarmen), zijn de schoorsteenkleppen gesloten. De zitplaatsen van de klep zijn zo gerangschikt dat wanneer de oven op blast staat, de druk in de oven de zitplaatsen samenhoudt om lekkage te voorkomen. Wanneer de oven van blast moet worden gehaald en op verwarming gezet, wordt een afblaasklep geopend om de druk te verlagen. Vanwege de noodzaak om de oven snel te depressuriseren, moet de lucht met een zeer hoge snelheid uitstromen. Daarom zijn de afblaaskleppen uitgerust met dempers om het geluidsniveau binnen acceptabele grenzen te houden.
De koude blastklep is van het type dat gesloten wordt gehouden door de druk in de koude blast-hoofdleiding. Voordat deze klep geopend kan worden, worden de kleine poorten in de klepschijf geopend om de oven onder druk te zetten en de druk aan beide kanten van de klep te equaliseren.
Bij verschillende moderne hoogovens zijn de ovens uitgerust met verbrandingskamers volledig extern aan de ovenmantel. Deze ovens hebben externe metallische branders gesitueerd nabij de top van de oven.
Het voordeel van dit ontwerp is dat de gehele ovenmantel met schakelstenen gevuld kan worden. Bovendien is het thermische patroon in de oven veel meer symmetrisch en zijn er veel minder spanningen die de bakstenen kunnen vervormen en laten scheuren. Er zijn echter veel spanningssignalen problemen geweest die scheuringen in het staalwerk van de verbindingssectie tussen de verbrandingskamer en de oven hebben veroorzaakt. Als gevolg hiervan zijn frequente reparaties aan het staalwerk op deze locatie vereist.
Luchtnetwerk
Tussen de hete blastovens en de hoogovenblower bevindt zich de koude blast-hoofdleiding. Deze is onbekleed omdat de temperatuur van de koude blast meestal 150 °C tot 250 °C is, wat de temperatuur is die ontstaat door de compressiewarmte bij de blower. Aan het ovende van de hoofdleiding bevinden zich de koude blastkleppen voor de ovens en de mengleiding uitgerust met een vlinderklep. Om een constante hete blasttemperatuur aan de hoogoven te handhaven, regelt een thermokoppel in de hete blast-hoofdleiding deze vlinderklep in de mengleiding en verdeelt de hoeveelheid lucht die aan de oven wordt geleverd en de hoeveelheid die eromheen wordt geleid.
Wanneer een opgewarmde oven voor het eerst op blast gaat, is de temperatuur van de verwarmde lucht veel hoger dan de gewenste hete blasttemperatuur, dus een Significant deel van de lucht moet de oven omzeilen. Naarmate warmte uit de oven wordt gehaald en de temperatuur daalt, wordt de mengleiding vlinderklep geleidelijk gesloten en wordt meer lucht door de oven gedwongen. In sommige automatische ovenwisselsystemen wordt de positie van de regelklep gebruikt als het signaal dat een ovenwissel initieert.
De koude blast-hoofdleiding is ook uitgerust met een snorklep, meestal gevestigd nabij de hoogoven, die geopend wordt wanneer het nodig is om de blastdruk snel te verlagen. Dit blaast de koude blastlucht naar de atmosfeer en houdt een positieve druk op de koude blastleiding zodat gas uit de oven niet terug naar de blower kan stromen. Vanwege de snelle ontlading van lucht wanneer de snorklep opent, is deze ook doorgaans uitgerust met een demper.
Voor het genereren van de blastlucht zijn veel hoogovens uitgerust met centrifugaal turbo blowers met drie of vier trappen. Voor zeer grote hoogovens worden doorgaans twee blowers geleverd die parallel werken. Echter, bij zeer grote hoogovens kan een axiale blower efficiënter worden gebruikt.
Op installaties waar de blast verrijkt wordt met zuurstof, wordt de zuurstof normaal bij atmosferische druk toegevoegd aan de inlaat van de turbo blower of kan onder druk in de koude blast-hoofdleiding worden toegevoegd. Vocht wordt in de koude blast-hoofdleiding toegevoegd wanneer dit vereist is voor blast vochtcontrole.
De blastbuis, die het hete blastssysteem verbindt met de tuyère, past in een gefreesde spherische zetel aan de basis van de tuyère. De tuyèrekoeler en de tuyère zijn watergekoeld. In moderne hoogovens met blasttemperaturen van 1000 °C tot 1200 °C zijn de waterkanalen van de tuyèrelichaam ontworpen om de water snelheid boven 20 m/sec te houden en de waterkanalen van de tuyèreneus zijn ontworpen om de water snelheid boven 27,5 m/sec te houden voor het verbeteren van de warmteoverdrachtsnelheid. Meestal is de neus van de blastbuis ook watergekoeld, hoewel dit bij oudere hoogovens niet gedaan werd. De hulppbrandstof injectielans gaat door de wand van de blastbuis en blaatst de brandstof meestal iets naast de middellijn en ongeveer 50 mm achter de neus van de blastbuis. Bij het gebruik van gepulveriseerde kolen als tuyèrebrandstof is de plaatsing van de injectielans nog kritischer om aanboting aan de binnenkant van de tuyère te voorkomen en voor betere verbranding van de gepulveriseerde kolen.
De blastbuis wordt stevig tegen de tuyère gehouden door spanning in de trekstang, die de tuyèrefornuis verbindt met de kuipmantel. De trekveer aan het einde van de trekstang staat beperkte beweging toe naarmate de blastbuis uitzet en samentrekt met veranderingen in blasttemperatuur. De blastbuis zelf is een gelegeerd staalbuis met vuurvast binnenschot om te voorkomen dat het metaal te heet wordt.
Aan de achterkant van de tuyèrefornuis op de middellijn van de blastbuis en tuyère is een kleine opening waar een staaf door kan worden gestoken voor het schoonmaken van materiaal uit de blastbuis. De opening wordt gesloten door een dop die geopend kan worden wanneer nodig maar gasdicht is wanneer gesloten. In deze dop, een tuyèredop genaamd, zit een glasbedekt kijkglas waarmee de operator het interieur van de oven direct voor de tuyère kan inspecteren. Het bovenste deel van de fornuis is verbonden door een zwenkwervel met de vuurvast beklede mondstuk van de ganshals waaraan het geklemd zit door klauwen en sleutels die in zeten van hangbalken passen. Elke ganshals is op zijn beurt verbonden door flenzen en bouten met een nek die radiaal uitsteekt van de binnendiameter van de buspijp. De buspijp is een grote, circulaire, vuurvast beklede en geïsoleerde buis die de oven omcirkelt boven mantelniveau en de hete blast van de hete blast-hoofdleiding verdeelt over elke tuyèreaansluiting.
Ovenbedrijf
Deze dagen, met het gebruik van goed voorbereide lading en goede controle van ladingverdeling, is de bedrijfsvoering van hoogovens veel meer uniform. Daarom worden hoogovens normaal zeer dicht bij de maximum hete blasttemperatuur bediend die de ovens kunnen handhaven of die de specifieke ladingmaterialen kunnen accepteren zonder vroege smelting en slechte ladingbeweging te veroorzaken. Met hogere blasttemperatuur is de hoogovenbedrijfsvoering efficiënter omdat een groter percentage van de verbruikte warmte geleverd wordt door de gevoelige warmte van de hete blast en minder brandstof in de hoogoven nodig is. In de bedrijfsvoering van het hete blastssysteem wordt het keramische schakelwerk van de ovens opgewarmd door de verbranding van hoogovengas soms aangevuld met cokesovengas, en vervolgens wordt de lucht van de blowers door de ovens geleid en door het hete schakelwerk opgewarmd. In de verwarmingscyclus worden de ovens verwarmd tot de temperatuur van de uitlaatgassen aan de schoorsteenkleppen een vastgestelde maximumtemperatuur van ongeveer 400 °C tot 450 °C heeft bereikt, terwijl tegelijkertijd voorzichtig wordt opgelet dat de ovenkoepels niet oververhit worden. Tijdens de verwarmingscyclus wordt de temperatuur aan de koepel van de oven geregeld zodat deze een maximum niet overschrijdt, wat primair wordt bepaald door het type vuurvast materiaal dat gebruikt wordt voor de bekleding van de koepel. Als de koepeltemperatuur dit maximum bereikt voordat de schoorsteentemperatuur zijn maximum bereikt, wordt overmaat lucht door de brander toegevoegd om de vlamtemperatuur te verlagen en de koepel te beschermen tegen oververhitting terwijl de verbranding wordt voortgezet tot de schoorsteengastemperatuur zijn limiet bereikt. Echter, als de koepeltemperatuur niet snel genoeg stijgt om zijn maximum toelaatbare temperatuur te bereiken op het moment dat de schoorsteengastemperatuur zijn maximum bereikt, wordt het hoogovengas meestal verrijkt met een brandstof met hogere calorische waarde om een snellere verwarmingssnelheid te verkrijgen.
Nadat de oven is opgewarmd, is hij klaar om op blast te gaan. Dit wordt gedaan door eerst de gas- en luchttoevoer aan de brander af te sluiten en vervolgens de brander afsluitklep en de schoorsteenkleppen te sluiten. De koude blastklep wordt dan zo geopend dat de binnenkomende lucht de oven tot een druk brengt die gelijk is aan de blastdruk zonder de blastdruk excessief te verlagen. In sommige moderne hoogoveninstallaties worden de blowerbesturingen tijdens een ovenwissel omgeschakeld van constant volume besturing naar constant druk besturing. In zo'n systeem versnelt de blower zodat de oven snel gevuld en onder druk gezet kan worden zonder een waarneembare daling van de blastdruk te veroorzaken.
Nadat de oven gevuld is, wordt de mengklep (die de hoeveelheid koude lucht regelt die om de oven heen wordt geleid om te mengen met de zeer hete lucht van de oven om de gewenste hete blasttemperatuur te produceren) ingesteld op ongeveer de juiste opening. De hete blastklep wordt dan geopend om de oven op blast te zetten en, zodra de oven op blast staat, past de hete blast temperatuurregelaar de mengklep opening automatisch aan om de gewenste hete blasttemperatuur te handhaven.
De hete blastoven na gebruik, wordt dan van blast gehaald door eerst de koude blastklep en dan de hete blastklep te sluiten. De afblaasklep wordt dan geopend om de oven te depressuriseren en, na depressurisering, worden de schoorsteenkleppen geopend en de afblaasklep gesloten. Vervolgens wordt de brander afsluitklep geopend, en de luchttoevoer aan de brander aangezet. Ten slotte wordt de gasafsluitklep geopend om de gewenste gasstroomsnelheid te verkrijgen.
Bij moderne hoogoveninstallaties zijn de ovenkleppen gemotoriseerd en is het klepwisselen geautomatiseerd zodat slechts ongeveer drie minuten nodig zijn voor een ovenwissel. Met de kortere wisseltijd kan de verwarmingstijd worden verlengd zodat hogere blasttemperaturen gebruikt kunnen worden en een grotere efficiëntie verkregen kan worden. De automatische ovenwisselcyclus kan geïnitieerd worden door de ovenwacht een knop in te drukken wanneer de wissel vereist is of door een volledig automatisch elektronisch signaal. Dit signaal kan gebaseerd zijn op de mate van de mengklep opening (bijvoorbeeld wanneer de mengklep 85% gesloten is), op de koepeltemperatuur, of puur op een tijdscyclus.
Typisch zijn hoogovens uitgerust met drie hete blastovens, en elke oven blijft ongeveer één uur op blast. Dus de hoeveelheid warmte die uit de oven wordt gehaald terwijl hij op blast staat, moet in de verwarmingsperiode terug in de oven gebracht worden, wat simpelweg tweemaal de blasttijd min tweemaal de ovenwisseltijd is. Bij sommige ovens zijn er vier ovens. Met de extra oven hoeft de verbrandingssnelheid niet zo hoog te zijn omdat de verwarmingscyclus driemaal de blastcyclus is min tweemaal de ovenwisseltijd. Een ander voordeel van de extra oven is dat als er een probleem is met de ovenapparatuur, de ovens één voor één gerepareerd kunnen worden zonder de bedrijfsvoering van de oven aanzienlijk te beïnvloeden. Afbeelding 2 geeft een typische indeling met drie hete blastovens.
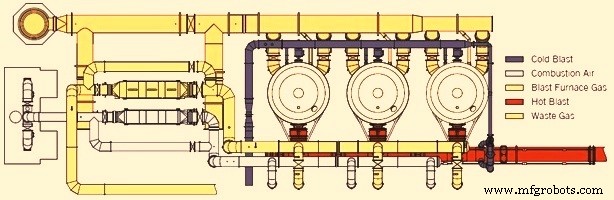
Fig 2 Typische indeling met drie hete blastovens
Productieproces
- Luchtballonnen: Van de Gebroeders Montgolfier tot Modern Vliegen
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Hoe Cokesovengas Gegenereerd en Gebruikt Wordt in IJzerproductie
- Optimaliseren van hoogovenproductiviteit: sleutelparameters en strategieën
- Optimalisatie van Hoogovensprocessen met Hoge-Aluminaslak
- Stoomturbine Technologie: Drijfveer van Efficiënte Energieopwekking
- Optimalisatie van hoogovengietshuis operaties voor efficiëntie en betrouwbaarheid
- Walschil: Ontstaan, Transport en Praktische Toepassingen in Staalfabricage
- Warmtepomp voor- en nadelen: Wat u moet weten
- Warm vs. koud walsen: metalen vormgevingsprocessen begrepen
- Gecomprimeerde Lucht & Stikstofsystemen: Efficiëntie in de Metaalindustrie