



Universele (I/H) Profielen: Ontwerp, Walsen en Toepassingen
Universele profielen zijn ook bekend als parallelle flange profielen of brede flange profielen. De doorsnede van een universeel profiel is ofwel I- of H-vormig. H-vormige profielen worden ook aangeduid als universele kolommen. Het horizontale deel van de doorsnede van een universeel profiel staat bekend als flenzen, terwijl het verticale element de steeg wordt genoemd. H-profiel heeft bredere flenzen dan I-profiel. Universele profielen worden meestal gewalst uit constructiestalen en worden gebruikt in de bouw en civiele techniek. Het universele profiel heeft het meest efficiënte doorsnedeprofiel omdat het grootste deel van het materiaal ver van de neutrale as ligt, wat een hoog tweede moment van oppervlakte oplevert, wat de stijfheid verhoogt, dus weerstand tegen buiging en doorbuiging.
Verschil tussen H- en I-Profielen
H-profielen hebben gelijke of bijna gelijke breedte en hoogte en zijn meer geschikt om verticaal georiënteerd te worden om axiale belasting te dragen zoals kolommen in hoogbouw, terwijl I-profielen significant dieper zijn dan ze breed zijn en meer geschikt zijn om buigbelasting te dragen zoals balken in vloeren.
Wanneer een balk buigt, is de bovenkant van de balk onder druk en de onderkant onder trekking. Deze krachten zijn het grootst aan de allerbovenste en alleronderste. Aangezien een universeel profiel een hogere hoeveelheid materiaal aan de boven- en onderkant heeft en minder materiaal in de steeg, biedt het een structurele doorsnede die stijf is met gebruik van het minste materiaal.
Hoewel I-profielen uitstekend zijn voor eenrichtingsbuiging in een vlak parallel aan de steeg, presteren ze niet zo goed bij tweerichtingsbuiging. Deze profielen tonen ook weinig weerstand tegen draaien en ondergaan doorsnede-vervorming onder torsionele belasting. Voor torsie-gedomineerde problemen, worden doosprofielen en andere typen stijve profielen gebruikt in voorkeur boven I-profielen.
Het vergroten van de diepte van de balk verhoogt de buigsterkte met de derde macht van de diepte, dus universele profielen bieden veel stijfheid. Echter, de steegdikte mag niet te klein zijn om knikken te voorkomen.
De steeg van een universeel profiel weerstoot schearkrachten, terwijl de flenzen het grootste deel van het buigmoment weerstaan dat de balk ervaart. I-vormige profielen zijn ontworpen om hoge belasting over grote spannen te dragen. Ze zijn een zeer efficiënte vorm voor het dragen van zowel buig- als schearlasten in het vlak van de steeg. De dikke flenzen en dunne steeg verdelen het materiaal efficiënt om de hoge buigbelasting van balktoepassingen te weerstaan. Echter, I-vormige doorsnedes hebben een verminderde capaciteit in de transversale richting, en zijn ook inefficiënt in het dragen van torsiebelasting.
H-profiel is een hoog-presterende profielstaal door het voordeel van geoptimaliseerde doorsnede-oppervlakteverdeling en redelijke verhouding van sterkte tot gewicht. Met de kenmerken van brede flens en dunne steeg, heeft H-profiel een hoog doorsnedeweerstandsmoment, hoge buigweerstand en uitstekende mechanische eigenschappen. H-profielen zijn doorgaans zwaarder dan I-profielen en nuttig als ondersteuningen voor stutmuur en dergelijke. Ze kunnen ook als balkprofielen worden gebruikt waar hoofdfreedte van belang is. Vanwege hun uitstekende eigenschappen worden H-profielen wijd gebruikt voor balken, kolommen en andere architectonische elementen, alsook in paalfunderingen, bruggen en andere civiel-technische werken.
Universele profielen verschillen van gewalste staalprofielen die ook getapte flange profielen genoemd worden. De flenzen van universele profielen zijn parallel en hebben constante dikte terwijl die van profielen getapt zijn en dus variërende dikte hebben. Profielen hebben vanwege variërende dikte flenzen getapte ringers nodig voor verbinding.
H-profielen hebben gelijke of bijna gelijke breedte en diepte, terwijl I-profielen significant dieper zijn dan ze breed zijn. Universele profielen worden geproduceerd uit constructiestalen ofwel door fabricatie meestal met staalplaten of door walzen. Vergelijking van de doorsnedes van verschillende typen profielen is in Fig. 1.
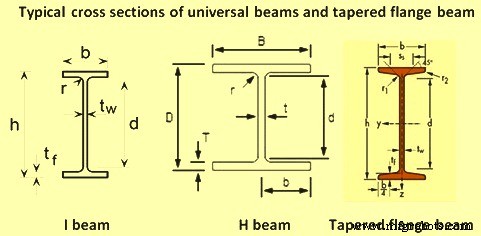
Fig. 1 Vergelijking van de doorsnedes van verschillende typen profielen
Walsen van Universele Profielen
Conventioneel worden universele profielen zoals andere constructieprofielen geproduceerd door walzen van staalblommen in universele standen (Fig. 2). Recenter zijn balkblanken met doorsnedes in de vorm van een bot (dog-bone) continu gegoten, waardoor bepaalde fasen in de primaire walzing overgeslagen worden. Voor I-profielproductie is het meest recente proces continu gieten en walzen van balkblanken met dunne flens (bijv. met dikte minder dan 50 mm), om parallelle flens profielen met dunne steeg te produceren.
Conventionele Universele Profielwalserij
Het conventionele productieproces voor het walzen van het universele profiel omvat verwarmen van de blom, walzen tot juiste contour en afmetingen, koud zagen tot lengtes die afgehandeld kunnen worden, afkoelen tot atmosferische temperatuur, rechtzetten, zagen tot bestelde lengtes, inspecteren, en verzenden.
De verwarmen van de blom voor grote profielen gebeurt in een van twee typen ovens, de duw-oven of continue loopbalkoven. De duw-oven diende bijna alle oudere universele profielwalserijen, terwijl de recente trend is om loopbalkovens te gebruiken vanwege een groot aantal voordelen. Normaal hebben universele profielwalserijen één of twee continue loopbalkovens.
Een typische walserij voor de productie van universele profielen heeft een twee-hoog omkeerbare afbraakstand waarin de initiële vormgeving wordt bereikt, gevolgd door een groep van drie standen, in trein gerangschikt, waar het walsproces wordt voltooid.
H-profielen werden initieel gewalst op twee-hoog walserijen en drie-hoog walserijen en vier-rol universele standen werden gebruikt voor afwerkwalzen. Echter, de flenzen waren niet zo goed gewalst als de steeg en de profielen waren in grootte beperkt. Toch was er een aanzienlijke vraag naar profielen van grotere diepte met dunne stegen en grotere flenzen met weinig of geen tapering. Deze vraag stelde de trend van de universele profielwalserijen.
De samenstelling van een normale universele profielwalserij om universele profielen te walzen bestaat uit een hoge-druk water ontschalder om schil van de verwarmde blommen te verwijderen, een twee-hoog omkeerbare afbraakwalserij met multi-nut rollen samen met manipulatoren aan beide kanten van de walsstand, een tongzaag om het kopstuk van het materiaal te zagen, een universele ruwwalsstand, een kantenwalsstand, een enkelpas universele afwerkstand, een hete zaag, een maatstop, twee afkoelbedden, een 7-9 rollen rotatie-rechtzetter, inspectiebed samen met een gagpers voor herrechtzetting van het profiel indien nodig, een stapelmachine, een labelmachine, een koude zaag, en een bindmachine samen met rollengangen voor materiaalverplaatsing in de walserij. De typische walserij-indeling voor zo'n walserij is in Fig. 2.
De universele ruw- en kantenwalserijen zijn omkeerbare meervoudige-pas walserijen die in tandem lopen door computersnelheidsmatching. De universele ruwwalsstand is normaal een vier-rol stand met twee aangedreven horizontale rollen en twee niet-aangedreven verticale rollen. De kantenwalsstand is meestal een twee-hoog, enkel-nut stand. De universele afwerkstand heeft ook twee aangedreven horizontale rollen en twee niet-aangedreven verticale rollen.
Na walzen ondergaat het universele profiel afwerkfasen zoals hete zagen voor het zagen van het profiel tot afkoelbedlengte. Er zijn normaal twee zagen bestaande uit één stationaire zaag en een reizende zaag. Afkoelbed heeft doorgaans een combinatie van loopbalken en transportketens voor materiaalverplaatsing. In sommige walserijen worden water sproeiers ook op de boven- en onderkant van de gezagde profielen gebruikt voor afkoeling voordat ze naar het afwerkgebied worden verplaatst.
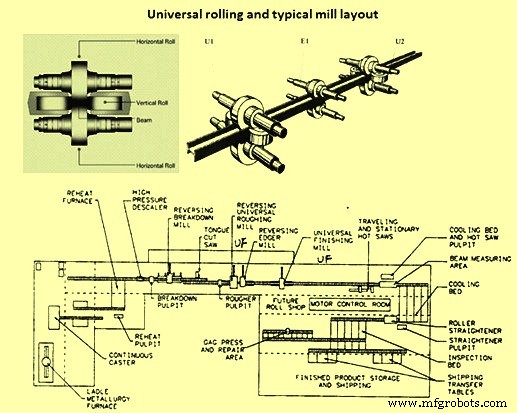
Fig. 2 Walzen van universeel profiel in universele stand en typische walserij-indeling
Moderne Universele Profielwalserij
Moderne universele profielwalserij is normaal gebouwd met continue universele standen om continu gegoten plaat of balkblok te walzen. De walserij is normaal uitgerust met automatische diktecontrole (AGC) systeem. De flensdikte voor het gegoten balkblok is minder dan 50 mm.
De plaat of balkblok wordt meestal verwarmd met een continue loopbalk herverwarmsoven. Veel herverwarmsovens hebben vier verwarmingszones en een capaciteit van ongeveer 250 ton per uur. Moderne herverwarmsovens zijn volledig computergecontroleerd en kunnen warme of koude platen of balkblokken accepteren voor lading.
Een complete walserijtrein bestaat meestal uit één afbraak- of ruwwalsstand, één universele stand groep met universele stand U1, kantenstand E1, universele stand U2 (Fig. 2) en één universele afwerkstand. Er is een hoge-druk water ontschalder voor de ruwstand. Apparatuur omvat ook hete en koude zaagfaciliteiten, één rollerrechtzetter, inspectiebed samen met een gagpers, afwerkmachines, rollendraai- en werkplaatsapparatuur. Alle apparatuur is verbonden met rollengangen voor de verplaatsing van walsmateriaal. In de afwerkzijde is er kettingoverbrenging op sommige plaatsen. Moderne universele profielwalserijen hebben normaal een jaarlijkse capaciteit van 1 miljoen ton of meer.
De ruwwalsstand is vaak een omkeerbare stand. Aangezien dunne plaat of het balkblok met dunne flens gegoten wordt en dient als invoerformaat, zijn minder passen vereist dan conventionele walspraktijk. Het staal wordt gewalst tot de grootte past voor de universele stand van de profielwalserij.
Typische profielwalserij universele stand groep bestaat uit een universele ruwstand met verticale en horizontale rollen, een horizontale kantenstand en een universele afwerkstand met horizontale en verticale rollen (Fig. 2). Om zwaardere platen als startmateriaal te kunnen gebruiken om de opbrengst te verbeteren, wordt doorgaans voldoende ulooptafel-lengte voorzien.
Normaal passeert het gevormde walsmateriaal na de afbraakstand voorwaarts en achterwaarts door de walserij, de universele ruwstand vermindert de dikte van zowel de centrale steeg als de twee flenzen terwijl de kantenrollen alleen contact maken met de flenstops om hun lengte te controleren. De universele afwerkstand blijft open tot de laatste pas wanneer haar vier rollen een goede oppervlakte-afwerking aan het profiel geven en goede dimensionale tolerantie garanderen.
De hoogte van de lagere horizontale rollen op beide universele standen kan worden aangepast alsook de bovenste rollen. Dit zorgt ervoor dat de steeg in het midden van de flenzen kan worden gevormd. Alle rollen in de drie standen worden automatisch gepositioneerd door computercontrole geprogrammeerd voor de verschillende profielvormen en maten die vereist zijn.
De walserijen zijn ook uitgerust met het automatische hydraulische diktecontrole (AGC) systeem. Dit biedt verbeterde dimensionale tolerantie en hoge flexibiliteit in de profielformaten.
Producten zoals H-profielen, wiens doorsnedevorm niet rechthoekig is, kunnen ook door walzen worden geproduceerd. Hier wordt kalibratiewalzen uitgevoerd in de ruwfase. De materialen worden gewalst door kalibratierollen om dezelfde doorsnedevorm te verkrijgen als die van de rollen. Na het produceren van een bijna H-vorm door kalibratiewalzen, wordt het product afgewerkt door een universele walserij en een kantenwalserij. Een H-vormige doorsnede wordt gevormd wanneer het materiaal door vier rollen gaat, wat de universele walserij, die uitgerust is met een paar verticale rollen en een paar horizontale rollen, geschikt maakt voor het walzen van H-profielen. De kantenwalserij is uitgerust met kalibratierollen, en heeft de functie van het aanpassen van de flensbreedtes van producten.
In de universele walserij kunnen variaties van flensdikte en steegdikte gemakkelijk worden gemaakt door de walskloof aan te passen. Echter, wanneer producten met verschillende steeghoogtes en flensbreedtes moeten worden gewalst, is het noodzakelijk om exclusieve rollen voor deze formaten te gebruiken, wat rollenwisseling noodzakelijk maakt. In het bijzonder, aangezien de steeghoogtes bepaald worden door de som van de breedte van de horizontale rollen en de flensdikte, is het tot nu toe nodig geweest om hetzelfde aantal horizontale rolformaten te hebben als product steeghoogtes. Ontwikkeling om dit probleem op te lossen heeft geresulteerd in recente walserijen en walstechnieken die in staat zijn de steeghoogtes aan te passen door één rol met wisselbare breedte zonder rollen te wisselen.
Productieproces
- IoT-integratie: Arduino Op afstand Besturen via Windows 10 UWP Apps
- Dunne Bram Gieten & Walzen: Verbetering van Plat Product Productie
- De toepan: sleutel tot kwaliteit bij continu staalgieten
- Balkblank giettechnologie: Efficiënte staalbalkproductie vooruitgang
- Optimalisatie van hoogovengietshuis operaties voor efficiëntie en betrouwbaarheid
- Optimaliseren van Hoogovensontwerp voor Superieure Prestaties en Levensduur
- Slag Begrijpen: De Cruciale Rol in Hoogovensijzerproductie
- CNC-machines: efficiëntie en precisie in de industriële engineering ontgrendelen
- Freesmachines begrijpen: typen, functies en toepassingen
- Warm vs. koud walsen: metalen vormgevingsprocessen begrepen
- Walsen begrepen: hoe walserijprocessen metaal vormgeven