



Geoptimaliseerde staalschroot sortering & voorbereiding voor duurzame recycling
Staalschroot en schroot sorterings- en voorbereidingsprocessen
Recycling van staalschroot krijgt verhoogde impuls dezer dagen door de focus van een opkomende milieu-initiatief aangezien het verhoogde verbruik van schroot de behoefte aan additionele hwinning van grondstoffen reduceert en dus de milieu-impact reduceert. Recycling van staalschroot is ook een onderdeel van wijze beheer van ijzerhulpbronnen. Herwinning van 1 metrische ton staal uit schroot bewaart ijzererts, kolen, en kalksteen. Volgens de wereldstaalvereniging, gebruikt de geïntegreerde staalbereidingsroute, gebaseerd op de hoogovens (BF) en basis zuurstofoven (BOF), 1.400 kg ijzererts, 800 kg kolen, 300 kg kalksteen, en 120 kg gerecycled staal om 1.000 kg ruw staal te produceren en de elektrisch boogoven (EAF) route gebruikt gemiddeld 880 kg gerecycled staal gecombineerd met varierende hoeveelheden andere bronnen (DRI, warm metaal, en gegotineerd ijzer), 16 kg kolen en 64 kg kalksteen, om 1.000 kg ruw staal te produceren. Gemiddeld bewaart herwinning van 1 ton staal uit schroot een geschatte 1.030 kg ijzererts, 580 kg kolen, en 50 kg kalksteen. Staalschroot recycling bespaart ook de energieverbruik. In de productie van staal, wordt 99,9% van gesmolten schroot verbruikt in de productie van nieuw staal terwijl verwaarloosbaar milieuschadelijk afval geproduceerd wordt.
Staalschroot wordt geclassificeerd in drie hoofdcategorieën namelijk (i) eigen schroot, (ii) nieuw schroot, en (iii) oud schroot afhankelijk van wanneer het schroot wordt in zijn levenscyclus.
Eigen schroot (Home scrap)
Eigen schroot is de intern gegenereerde schroot tijdens de fabricatie van de nieuwe staalproducten in de staalfabrieken. Het is ook bekend als runaround schroot en is het materiaal in de vorm van afsnijsel of afkeuring gegenereerd binnen een staalfabriek tijdens het proces van de productie van ijzer en staal. Deze vorm van schroot verlaat zelden het staalfabriek productiegebied. In plaats daarvan, wordt het teruggekeerd naar de staalsmeltoven op locatie en opnieuw gesmolten. Deze schroot heeft bekende fysieke eigenschappen en chemische samenstelling. Technologische vooruitgang heeft de generatie van eigen schroot significant gereduceerd.
Nieuw schroot (New scrap)
Nieuw schroot (ook wel prompt of industriële schroot genoemd) wordt gegenereerd van productie-eenheden die betrokken zijn bij het fabriceren en maken van staalproducten. Schroot accumuleert wanneer staal geknipt, getrokken, geëxtrudeerd, of bewerkt wordt. Het gietproces produceert ook schroot als overtollig metaal. Nieuw schroot omvat dergelijke items als draaiwervels, afsnijsel en afstampingen overgebleven wanneer onderdelen gemaakt worden van ijzer en staal tijdens de productieprocessen. Het wordt meestal snel teruggetransporteerd naar staalfabrieken via schrootverwerkers en handelaren of direct terug naar de staalfabriek voor herverhitting om opslagruimte en voorraadbeheerkosten te vermijden. De aanbod van nieuw schroot is een functie van industriële activiteit. Wanneer activiteit hoog is, wordt meer hoeveelheid nieuw schroot gegenereerd. De chemische samenstelling en fysieke kenmerken van nieuw schroot is goed bekend. Deze schroot is typisch schoon, wat betekent dat het niet gemengd is met andere materialen. In principe heeft nieuw schroot geen grote voorbehandeling nodig voordat het gesmolten wordt, hoewel knippen tot maat nodig kan zijn.
Oud schroot (Old scrap)
Oud schroot is ook bekend als post-consumer schroot of verouderde schroot. Het is staal dat weggegooid is toen industriële en consumenten staalproducten (zoals auto's, apparaten, machines, gebouwen, bruggen, schepen, blikjes, en spoorwegwagens en goederenwagens etc.) hun nuttige leven gediend hebben. Oud schroot wordt verzameld na een consumentencyclus, ofwel apart of gemengd, en het is vaak tot een zekere mate gecontamineerd, afhankelijk van zijn oorsprong en de verzamelingssystemen. Aangezien de levensduur van veel producten meer dan tien jaar kan zijn en soms zelfs meer dan 50 jaar (bijvoorbeeld producten van bouw en constructie), is er een accumulatie van ijzer- en staalproducten in gebruik sinds de productie van het staal op grote schaal is begonnen. Aangezien het oude schroot vaak materiaal is dat jaren of decennia in gebruik is geweest, zijn chemische samenstelling en fysieke kenmerken meestal niet goed bekend. Het is ook vaak gemengd met andere afval. Vanwege deze redenen is oud schroot de moeilijkste en duurste vorm van staal om te hergebruiken. Incorporatie in gerecyclede producten kan reinigen, sorteren, verwijderen van coatings, en andere voorbereiding vereisen voordat gebruik.
Het grote aantal bronnen en vormen van staalschroot vereist het gebruik van talrijke schroot sorterings- en voorbereidingsprocessen om de contaminanten te verwijderen en/of andere waardevolle materialen te herwinnen (d.w.z. non-ferro metalen) voor het binnengaan van het staalbereidingsproces.
Processen voor sortering en voorbereiding van staalschroot
Eigen schroot heeft nauwelijks voorbereiding nodig behalve dat de grotere stukken van de schroot wellicht gelanst of gas geknipt moeten worden om de maat geschikt te maken voor het laden in de staalsmeltoven. Hetzelfde is ook waar voor substantiële hoeveelheid van het nieuwe schroot. Echter sommige van het nieuwe schroot kan verwerking nodig hebben.
Grote items zoals schepen, auto's, apparaten, spoorwegwagens en goederenwagens, en constructiestaal moeten geknipt worden om ze te laten laden in de staalsmeltoven. Dit kan gedaan worden met scharen, handhouden snijbranden, crushers of shredders. Handmatig sorteren betreft duidelijk de verwijdering van componenten van de schroot met de hand. Het is het meest geschikt wanneer diverse bijlagen van de schroot verwijderd moeten worden (bijv. radiatoren van geschrotte auto's, plastic eindtanks van radiatoren etc.). De scheiding van metallen van non-metallen wordt ook vaak handmatig bereikt.
Mechanische processen
De mechanische processen die normaal ingezet worden om de staalschroot voor te bereiden omvatten namelijk (i) pressen, (ii) briketteren, (iii) scheren, en (iv) schredderen (Fig 1). Chemische processen worden ook in bepaalde gevallen gebruikt.
- Pressen – In het pressproces wordt het schrootmateriaal gecomprimeerd in een krachtige mechanische of hydraulische pers, om dichte, kubieke blokken te produceren genaamd ballen. In de pers, wordt losse schroot wat een hoog oppervlak en lage dichtheid heeft (bijv. draaibank wervels) gecomprimeerd. Een pers is een zwaar stuk verwerkingsapparatuur dat tot drie hydraulische stampers gebruikt om de schroot te comprimeren die hogere dichtheid vereist voor laden in de staalsmeltoven. Met 600 pk, kan de grootste pers drie afgeplatte auto's zonder motoren nemen en in minder dan twee minuten een bal produceren van gewicht 2,5 ton en een maat van 1 m x 0,5 m x 2 m. De voordelen van het pressproces zijn (i) meer gewicht kan op een vrachtwagen geladen worden wat de transportkosten reduceert, (ii) meer materiaal kan in een gegeven ruimte opgeslagen worden, (iii) hanteren en opslaan van de schroot wordt gemakkelijker, sneller, en systematisch wat op zijn beurt de kosten van hanteren en opslaan van de schroot reduceert, en (iv) een dichtere ovenlading wordt verkregen.
- Briketteren – In een briketteringsmachine, wordt klein schroot gecomprimeerd in zakken als het tussen twee tegenrotatie trommels passeert. Compressie kan met warmte geassisteerd worden afhankelijk van het materiaal.
- Scheren – In het scheerproces wordt het schrootmateriaal op lengte geknipt door een krachtig mes van een scheermachine. De hydraulische guillotine schaar snijdt zware stukken staal waaronder I-profielen, scheepsplaten, buizen, en kanten van goederenwagens. Scharen variëren in grootte van 300 ton tot meer dan 2000 ton kopkracht. De goedkoopste scheermachine is een alligator schaar wat zware smeltschroot van 200 mm in dikte kan knippen. Grotere scharen zijn nog krachtiger.
- Schredderen – Het wordt gebruikt voor staalschroot wat andere materialen kan bevatten (glas, plastic, rubber, non-ferro metalen, etc.) zoals auto's en huishoudelijke apparaten. Geverifieerde staalhammers of messen, aangedreven door elektrische motoren van enorme kracht, reduceren het object tot kleine stukken wat dan gesorteerd kan worden, voornamelijk door magneten die het staalschroot verwijderen en alle andere materialen laten. Shredders hebben meestal hoge kapitaal- en operationele kosten en zijn alleen gerechtvaardigd wanneer grote hoeveelheden staalschroot beschikbaar zijn op regelmatige basis om de shredder machine te voeden voor verwerking. Shreddermachines zijn ook bekend als fragmentizers. Ze kunnen bulk schroot reduceren tot vuistgrote stukken met behulp van massive hammermolen. Een medium-grootte shredder gebruikt 36 hamers van ongeveer 120 kg elk om de schroot tot stukken te stampen. Hoewel de predominante grondstof voor de shredder auto-lichamen zijn, kunnen 'witte goederen' (huishoudelijke apparaten zoals kookplaten, wasmachines, droogkasten, en koelkasten) en andere grote items ook geschredderd worden. Afhankelijk van de grootte, kan een shredder van 1500 ton tot meer dan 20.000 ton schroot per maand verwerken. Het schredderproces produceert drie typen materialen namelijk (i) ferro metaal (ijzer en staal), (ii) lichte fractie shredder residu, en (iii) zware fractie shredder residu. De twee residu fracties, ofwel enkel of gezamenlijk, worden vaak aangeduid als shredder residu (SR). 'Shredder fluff' is de term gegeven aan de lage dichtheid of lichte materialen, die verzameld worden tijdens het schredderproces voor cycloon lucht scheiding. De ferro metalen worden herwonnen door de shredder operator met magnetische scheiding. De SR zware fractie bevat primair aluminium, roestvrij staal, koper, zink en lood. De non-ferro en ferro metalen worden herwonnen uit de SR zware fractie. Zware media scheiding en wervelstroom scheiding zijn de technologieën primair gebruikt om het metallische materiaal uit de SR zware fractie te herwinnen.
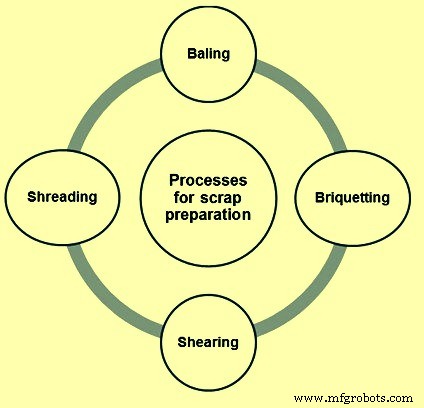
Fig 1 Processen voor voorbereiding van staalschroot
Magnetische scheiding
Magnetische scheiding wordt gebruikt wanneer een grote hoeveelheid ferro schroot van andere materialen gescheiden moet worden. Permanente magneten en electromagneten worden in dit proces gebruikt. Het laatstgenoemde kan in- en uitgeschakeld worden om items op te pakken en neer te zetten. Het magnetische scheidingsproces kan van het band-type of het trommel-type zijn. In het trommel type proces, is een permanente magneet gelokaliseerd binnenin een roterende dop. Materiaal passeert onder de trommel op een band. Een band scheider is vergelijkbaar behalve dat de magneet gelokaliseerd is tussen katrollen waaromheen een continue band reist. Het magnetische scheidingsproces heeft enkele beperkingen. Het kan ijzer en staal niet van nikkel en magnetische roestvrij stalen scheiden. Ook, samengestelde onderdelen die ijzer bevatten worden verzameld wat de staalsmelting kan besmetten. Handmatig sorteren wordt vaak in combinatie met magnetische scheiding gebruikt om deze incidenten te vermijden.
Wervelstroom scheiding
Wervelstroom scheidingsproces wordt gebruikt om non-ferro metalen van afval en SR te scheiden. Het proces volgt over het algemeen het primaire magnetische scheidingsproces, en het exploiteert de elektrische geleiding van non-magnetische metalen. Dit wordt bereikt door een magnetische stroom door de voerstroom te laten passeren en afstotende krachten te gebruiken die interacteren tussen het magnetische veld en de wervelstromen in de metalen. Een hellende ramp scheider vertegenwoordigt de eenvoudigste toepassing van het proces. Het gebruikt een reeks magneten op een hellende plaat bedekt met een non-magnetisch glijoppervlak zoals roestvrij staal. Wanneer een voer van gemengde materialen de ramp afgedaald wordt, glijden non-metaal items recht naar beneden, terwijl metalen zijdelings afgebogen worden door de interactie van het magnetische veld met de geïnduceerde wervelstroom. De twee stromen worden dan apart verzameld. Variaties van het wervelstroom scheidingsproces omvatten de roterende schijf scheiding, waarin magneten gerangschikt zijn rond een roterende as. Er is ook een ander proces dat een transporter gebruikt met een kopkatrol uitgerust met magneten. Beide processen vertrouwen op de varierende trajecten van materialen ofwel beïnvloed of onbeïnvloed door magnetische velden, om de scheiding te maken.
Zware media scheiding
Herwinning van recycleerbare materialen wordt vaak bereikt met behulp van een zwaar-medium scheiding (HMS) voor de herwinning van non-ferro metalen uit shredder residu. Dit proces gebruikt een medium normaal bestaande uit fijn gemalen magnetiet of ferrosilicium en water. Door de relatieve verhoudingen van de vastestoffen te variëren, kan het specifieke gewicht van het medium aangepast worden. Het specifieke gewicht van het medium is typisch halverwege tussen de dichtheden van de twee materialen die gescheiden worden. Eenmaal gescheiden, worden de producten/materialen toegestaan af te drogen, en het medium wordt herwonnen en dan teruggekeerd naar het proces. Elk medium nog aan het product/materiaal hechtend wordt verwijderd door een water spuit. De resulterende oplossing wordt door magnetische scheiders geleid om het medium te herwinnen. Het effluent wordt dan hergebruikt als spuitwater. Het HMS proces wordt over het algemeen uitgevoerd in een open bad om een scheidingskracht gelijk aan de zwaartekracht te bereiken. Voor kleinere deeltjes, neigen de krachten van medium viscositeit te werken tegen de scheidingskracht. In deze gevallen, worden cycloon scheiders gebruikt wat een scheiding resulteert bij verschillende malen de zwaartekracht.
Scheiding op fysieke en chemische kenmerken
Scheiding op fysieke en chemische kenmerken gebruikt kleur, dichtheid, magnetisch, vonk, chemische en spectroscopische testen. Schrootmaterialen worden typelijk geïdentificeerd door bekwame operators (sorteerders) met behulp van een beperkt aantal fysieke en chemische testen. Deze testen vertrouwen op objectherkenning door kleur, schijnbare dichtheid, reactie met chemische reagentia, chemische analyse, magnetische eigenschappen, aard van vonkpatroon wanneer geschuurd door een slijphoed, en spectrografische analyse.
Fysieke eigenschappen zoals kleur, dichtheid en relatieve hardheid kunnen gebruikt worden om bepaalde klassen van materialen snel te scheiden. Bijvoorbeeld, koper en geelkoper kunnen geïdentificeerd worden door kleur, terwijl lood herkend kan worden door zowel zijn dichtheid als relatieve zachtheid. Differentieren tussen legeringen van gelijke graden en samenstellingen kan moeilijk zijn. In dergelijke gevallen, worden magnetische testen, vonktestmethode, en chemische en spectroscopische analyse vaak gebruikt. Magnetische testen kunnen ook gebruikt worden aangezien ijzer, nikkel en kobalt ferromagnetisch zijn, alsook laag-gelegeerde roestvrij stalen. Daarom, hoewel magnetische testen niet gebruikt kunnen worden om te differentieren tussen legeringen, kan het legeringen classificeren in hun series.
Vonktesten omvatten het slijpen van een legering op een slijphoed. De kleur en lengte van de vonk kan gebruikt worden om de legering te identificeren. Er is een spectrometer die de spectra analyseert die afgegeven worden door de vonk en vergelijkt het met standaarden om de legering te identificeren, maar deze eenheid is niet echt draagbaar en daarom niet wijd gebruikt. Echter ervaren vonktest operators kunnen het materiaal differentieren door de kleur en lengte van de vonken te observeren.
Verschillende optische en X-stralen spectrometers worden gebruikt om de samenstelling van legeringen te identificeren. Thermo-elektrische testen omvatten het gebruik van het Seebeck effect om materialen te identificeren. Deze thermo-elektrische apparaten bevatten twee meetstiften gemaakt van hetzelfde metaal, een verwarmd en een op omgevingstemperatuur. Wanneer ze contact maken met de schroot, wordt een potentiaalverschil gegenereerd wat karakteristiek is voor het geteste metaal. Chemische vlekken testen worden ook gebruikt waarbij reagentia zoals zuren op het metaal gedropt worden en de reactie geobserveerd. Kwantitatieve chemische analyse wordt normaal gedaan om de exacte samenstelling van de legering te bevestigen.
Ontcoatingsprocessen
Deze processen zijn ook bekend als schroot zuiveringsprocessen en zijn effectief voor de verwijdering van tramp elementen uit de schroot. Veel tramp elementen opgelost in staalsmelten, bijv. koper, tin, antimoon, en lood, worden niet geoxideerd in de aanwezigheid van ijzer tijdens het staalbereidingsproces vanwege hun lage affiniteit voor zuurstof. Dit betekent dat deze elementen niet verwijderd kunnen worden uit een staalschroot smelt door een gangbaar pyrometallurgisch proces, zoals het het geval is met silicium, mangaan en aluminium die geoxideerd worden en opgelost in slak. Om tramp elementen te verwijderen, is schroot vereist om voorbehandeld te worden bij lagere temperaturen terwijl het in de vaste toestand blijft. Voorbehandeling van schroot in vaste toestand heeft vaak het voordeel dat de tramp elementen in zuivere toestand aanwezig zijn, ofwel vermengd met het ferro deel van de schroot of bestaand aan schrootoppervlakken, een feit wat hun verwijdering moet vergemakkelijken.
Verschillende staalproducten worden gebruikt met coating van ander metaal op hen. Voorbeelden zijn gegalvaniseerde bladen, tinplaat etc. Het is essentieel dat de staalschroot gegenereerd van dergelijke gecoate producten ontdaan wordt van het coatingmateriaal voordat het verwerkt wordt in de staalsmeltovens. Er zijn momenteel een aantal processen gebruikt in de industrie voor ontcoating van de staalschroot.
Ontzinken proces voor staalschroot
De hoofdbron van zink is gegalvaniseerd staalblad schroot. Het zink gecoate schroot inbegrepen in de lading resulteert in afgifte van zinkoxide in de rookstof. Vanwege zijn hoge dampdruk (71 kg/cm² bij 1600°C) verdampt het meeste zink tijdens het staalbereidingsproces. Een zinkbalans voor een EAF toont aan dat 97,9% van de zinkinput ontsnapt met de rook, met slechts 2% overgebleven opgelost in staal en 0,1% in de slak. Hoewel de verwijdering van zink op het schroot smeltstadium niet problematisch is, is het nuttig als de ontzinking van zink gecoate schroot gedaan wordt op een schroot voorbehandeling stadium om de problemen geassocieerd met het recyclen van grote hoeveelheden gegalvaniseerd schroot te vermijden.
De verwijdering van zink met thermische methoden wordt over het algemeen uitgevoerd door gebruik te maken van een van de volgende methoden.
- De gegalvaniseerde onderdelen worden verhit tot een hoge temperatuur (hoger dan 900°C) waarop het zink verdampt.
- De gegalvaniseerde onderdelen worden verhit tot een temperatuur voldoende om de coating verbrokkeld te maken wat vervolgens door abrasie verwijderd wordt.
- De gegalvaniseerde onderdelen worden verhit en de verwijdering van de coating wordt vervolgens gedaan door kogelstraal.
Zink verwijdering kan ook uitgevoerd worden met chemische technieken waarin ammoniak loging of kaustische soda gebruikt wordt om de zinkcoating van gegalvaniseerd schroot op te lossen.
Een continu proces voor de elektrolytische ontzinking van proceschroot uit de auto-industrie werd ontwikkeld door Hoogovens (Nederland) en een proefinstallatie is in Frankrijk bedreven. Gegalvaniseerd schroot wordt gedoopt in een warme kaustische oplossing waar zink oplost terwijl staal onbeïnvloed blijft. Na het verlaten van de ontbindingsreactor wordt het ontzinkte schroot gewassen en gecomprimeerd. De zinkverrijkte oplossing wordt gecirculeerd naar elektrolysecellen waar het zink elektrolytisch herwonnen wordt door neerslag op katodenplaten. De hoge verwerkingskosten en de additionele transportkosten zijn nadelen van het proces. Echter, met name voor nichemarkten bepaald door een regionale combinatie van een grote aanbod van zink-gecoate proceschroot en een vraag naar betrouwbare staalbereidingsgrondstof, biedt dit ontzinkingsproces een echte directe recyclingoplossing. Verschillende andere methoden van ontzinken van de schroot zijn recent ook onderzocht. Deze omvatten thermische behandeling, behandeling met Cl2-O2 gasmengsels en mechanische na-behandeling na thermische behandeling.
Ontinnen proces voor staalschroot
Tin, wat een lager smeltpunt heeft, veroorzaakt zwakke zones in het hete staal, leidend tot 'hot shortness' en andere problemen. Tin dragend schroot (bijv. voedselblikjes en auto lagers) in staalrecycling beïnvloedt de oppervlakte kwaliteit van de staalproducten omdat tin segregeert naar de korrelgrenzen en oppervlakte schorren veroorzaakt tijdens bewerking. Enkele van de processen die gebruikt worden voor ontinnen van tinplaat schroot omvatten elektrolytische en alkalische ontinnen.
De elektrolytische ontinnen van tinplaat schroot is al langere tijd een gecommercialiseerd proces. Tinplaat schroot wordt in bundels geperst met een dichtheid die hoger is dan 1,2 t/m³. De bundels die dienen als anoden in het elektrolytische proces worden gedoopt in een kaustische soda bad bij een temperatuur van 85°C. Tin wordt op een staal kathode als een sponsmateriaal neergeslagen wat vervolgens afgeschraapt wordt, in grote pillen geperst voor zijn afvoer naar de tinindustrie. Na ontinnen, kan de residuele tininhoud die in de schroot bereikt kan worden zo laag als 0,02%. Elektrolytische ontinnen is economisch efficiënt alleen als de ontinnen eenheid een jaarlijks schroot verwerkingscapaciteit heeft die hoger is dan 30.000 t schroot. Ook, elektrolytische ontinnen is geschikt voor nieuw schroot, maar is problematisch voor oud schroot.
De tin coating op tinplaat kan niet verwijderd worden door mechanische behandeling (bijv. door schredderen). In het temperatuurbereik van 400°C tot 550°C, is de sulfidering van de coating met reactieve gassen met een zwavelpotentieel en de daaropvolgende verwijdering als een verbrokkeld sulfide fase met succes toegepast op laboratoriumschaal. Op dit moment is het onmogelijk om tin van staalschroot smelten onder industriële condities te verwijderen. Op het laboratorium, werd tin met succes verwijderd door behandeling met Ca-bevattende slakken onder reducerende condities alsook door vacuümbehandeling van staalsmelten bij een druk van 1 kg/m².
Ontkoperen proces voor staalschroot
Koper kan niet verwijderd worden uit schroot-gebaseerde staalsmelten door een conventionele raffinagemethode. Verschillende benaderingen om de Cu inhoud van staal te reduceren zijn voorgesteld, namelijk, verbetering van schroot sortering, verwatering van gecontamineerde lading door direct gereduceerd ijzer alsook mechanische of chemische schroot voorbehandeling gericht op onzuiverheidsverwijdering. Significante onderzoeksinspanningen zijn gemaakt om pyrometallurgische ontkoperingstechnieken te ontwikkelen. Het is op laboratoriumschaal bevestigd dat koper verwijderd kan worden door behandeling met sulfidenfluxen maar een meer belovende methode is de behandeling van staalsmelten bij gereduceerde druk van de gasfase. Deze methode wat bestaat uit de selectieve verdamping van koper is met succes getest op laboratoriumschaal. Op dit moment worden onderzoeken uitgevoerd om de shredder operatie te optimaliseren met betrekking tot de koperinhoud van de shredder schroot. Voorlopige resultaten tonen aan dat de koperinhoud gecontroleerd kan worden door de graad van de shredder's roosteropening te variëren. Wat betreft sortering van schroot, is gevonden dat koper het meest effectief verwijderd wordt door handmatig uithalen.
Verbranding
Verbrandingsproces wordt vaak gebruikt voor de verwijdering van de brandbare materialen inclusief olie, vet, verf, smeermiddelen en lijmen.
Recente staalschroot sorteringstechnologieën
Enkele van de recent ontwikkelde schroot sorteringstechnologieën worden hieronder beschreven.
Draagbare optische emissie spectrometers
Draagbare optische emissie spectrometers evolueren als belangrijke tools voor de on-site sortering en identificatie van metalen in de staalschroot. Hun analytische precisie en nauwkeurigheid, hoewel niet zo goed als laboratorium geïnstalleerde spectrometers, zijn meer dan adequate voor het sorteren van mengsels en de meeste graad verificatie eisen. Een draagbare spectrometer is in staat om verschillende typen staal te scheiden naast het scheiden van ten minste 90% tot 95% van de individuele graden die elk type staal opmaken.
Kleur sorteringsproces
Kleur sorteren is een van de eerste geautomatiseerde sorteringsprocessen die industriëel gebruikt wordt, en het werd ontwikkeld door de Huron Valley Steel Corporation (HVSC), wat de ter wereld grootste non-ferro schroot sorterer is. Over het laatste decennium heeft HVSC deze technologie gebruikt om zink, koper, geelkoper en roestvrij staal te sorteren. Kleur sorteren is gebaseerd op computer beeldanalyse, waar de kleur van elk metaalstuk gedetecteerd wordt. Stukken wier kleur binnen een gespecificeerd bereik valt, worden automatisch uit het voermateriaal uitgeleid. Om dit goed te laten werken, wordt een singleermechanisme gebruikt om een ketting-achtig profiel van schrootdeeltjes voor de beeld detector te produceren.
HVSC's kleur sorteringsproces heeft zich bewijs geleverd als zeer nauwkeurig, met metaalzuiverheden van meer dan 98% producerend. Deze zuiverheid is mogelijk omdat deze sorteermethode onafhankelijk is van deeltjesgrootte en vorm. De technologische vooruitgang van computers over het laatste decennium heeft de snelheid van real-time beeldanalyse aanzienlijk verhoogd. Vanwege de vooruitgang van industriële kleur sorteringsmachines over de laatste paar jaren, is de capaciteit om effectief verschillende metalen met lichte kleurvariaties te sorteren dramatisch verbeterd.
Proces gebruikmakend van laser geïnduceerde breakdown spectroscopie
Laser-geïnduceerde breakdown spectroscopie (LIBS) is een schroot sorteringsproces wat de werkelijke chemische samenstelling van elk stuk schroot op een snelle en economische manier bepaalt om de hoogst mogelijke kwaliteit van de schroot te bereiken. LIBS technologie werd voor het eerst ontwikkeld door het Los Alamos Nationaal Laboratorium in de vroege jaren 1980 voor een wijd bereik aan toepassingen. Echter, het was pas in de vroege jaren 1990 dat dit proces geïmplementeerd werd voor de analyse van vaste metaalstukken in een gezamenlijk project met Metallgesellschaft. De resultaten van dit project toonden de praktische aspecten van dit proces om de elementaire samenstelling van metaalschroot nauwkeurig te bepalen. Echter, de focus van hun project was op de identificatie van het matrix element en niet op de complete spectrale analyse van alle elementen in de schroot. Hoewel het proces veel voordelen heeft, heeft LIBS zijn beperkingen. Het grootste nadeel is dat het oppervlak van de schroot vrij moet zijn van verf, smeermiddelen, of lijmen, aangezien de pulslaser alleen een diepte van dertig angstrom of minder op het oppervlak van het metaal kan penetreren.
X-stralen kunnen ook gebruikt worden in plaats van een laser om het oppervlak van de schroot te verlichten. X-stralen fluorescentie (XRF) is gebruikt voor legering identificatie, en een aantal commerciële apparaten, zowel draagbaar als handhouden, zijn al beschikbaar.
Productieproces
- Detecteren en controleren van insluitsels in continuaal gegoten staal voor superieure kwaliteit
- Inslagdeeltjes in staal: oorzaken, typen en beheersing in secundaire staalbereiding
- Optimalisatie van staalkwaliteit: beheer van inslagdeeltjes en vooruitgang in schone staalproductie
- Levenscyclusanalyse van staal: duurzame industriële groei stimuleren
- IJzererts-pellets & pelletiseren: Uitgebreid overzicht en procesgids
- Opverwarmingsovens: Typen, Functies en Industriële Toepassingen
- De toepan: sleutel tot kwaliteit bij continu staalgieten
- Gereedschapstaalkwaliteiten Begrijpen: Eigenschappen en Toepassingen
- Toolstaal gedemystificeerd: samenstelling, productie en industriële toepassingen
- Uitgebreide Gids voor Moderne Bewerkingsprocessen & Technieken
- Roestvrij staalkwaliteiten: typen, eigenschappen en toepassingen