



Veelvoorkomende Gietdefecten & Discontinuïteiten: Oorzaken & Preventie
Diep duiken in oppervlakte-, inclusie-, vorm-, giet- en afkoeldefecten
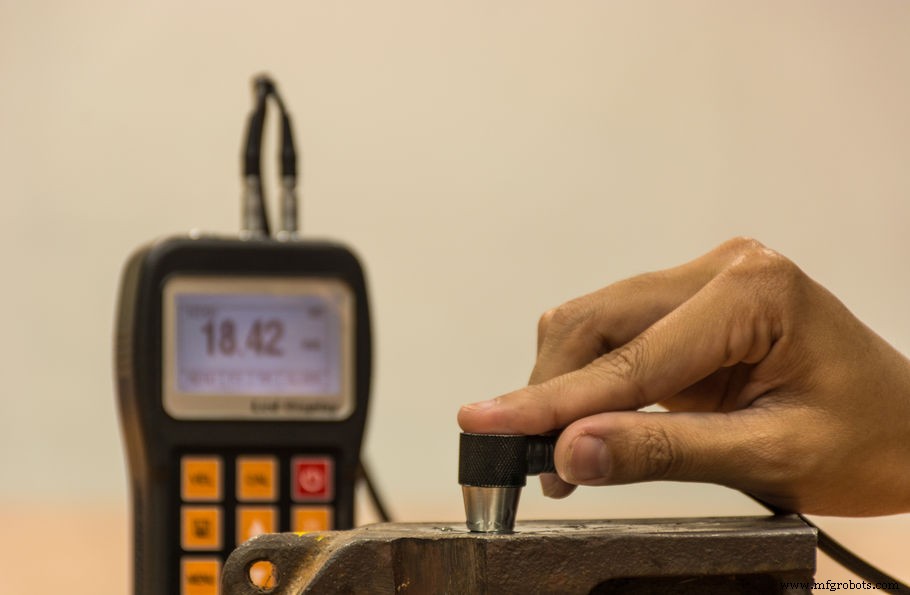
Metaalgieten in gietereien is een complex proces. Testmethoden zijn aanwezig om gietstukken te inspecteren op kwaliteitsborging. Deze inspectiemethoden helpen potentiële gietdefecten te identificeren. Als andere productieprocessen is gieten kwetsbaar voor verschillende typen defecten, of het nu zandgieten of verloren was gieten is. Defecten in gieten vertegenwoordigen ongewenste afwijkingen in het metaalgietproductieproces. De verschillende typen defecten omvatten oppervlaktedefecten, inclusiedefecten, vorm- en gietdefecten, en afkoeldefecten.
Oppervlaktedefecten
Oppervlakte gietdefecten zijn zichtbaar voor een inspecteur. Deze omvatten erg ruwe of oneffen oppervlakken; "aderen" of "rattenstaarten" veroorzaakt door scheuring van de vorm bij hoge temperaturen; "olifantenhuid", gerimpeld door snelle afkoeling; verbrand zand; en strippingsdefecten. Strippingsdefecten zijn vlokken metaal op het oppervlak veroorzaakt door gas dat in de vorm vastzit.
Inclusiedefecten
Slakinclusie
Slakinclusie is een defect waarbij niet-metallische materialen zakjes of lintvormige insluitsels in het gietstuk creëren. Slak is een belangrijk deel van het smeltproces in de ovens, noodzakelijk voor goedkwaliteit gietstukken, omdat chemische processen in silica- en calcium-gebaseerde slakken de viscositeit van het metaal veranderen. Tijdens het gieten moet de gietereiarbeider de slak echter uit de vorm houden. Net voor het gieten wordt slak vaak afgeschuimd, maar niet alle slak wordt in dit stadium gevangen. De spruit of toeloopen van de vorm moeten ook gevormd zijn om het op te vangen. Fouten op elk moment in dit proces kunnen slak toelaten het metaal te besmetten. Verder kan oxidatie van het metaal een probleem zijn voor metalen die lang bij hoge temperaturen zijn gebleven; slak kan zich in de vorm vormen. Oxiden zijn niet de enige slak: carbiden, sulfiden of nitriden kunnen ook schuld zijn.
Zandinclusie
Zandinclusie is zeer veelvoorkomend. Het wordt in kleine hoeveelheden aan oppervlaktedieptes verwacht voor alle zandgietstukken. Echter, te veel zandinclusie kan een gietstuk ruïneren. Bij dit defect raakt zand uit de vorm in het metaal gevangen.
Als er veel zandinclusie aan het oppervlak is, kan dit duiden op de behoefte aan een vormwassing, of een ander vormsysteem. In gietereizand dat voor stabiliteit gebakken is, heeft de vorm misschien te lang in de oven gezeten en is broos geworden. Een betere keuze zou geen-bak vormgeving of verloren was gieten kunnen zijn. Dit defect kan ook duiden op onvoldoende binder, of niet de juiste soort binder, om een sterke schil te creëren. Een andere mogelijkheid is dat het zand onvoldoende was ingedampt.
Vorm- en Gietdefecten
Ondergiet of Misrun Defecten
Deze gietdefecten gebeuren wanneer niet voldoende vloeibaar metaal is toegevoegd om de vorm te vullen. Soms worden open risers gebruikt om te beoordelen wanneer een vorm vol is: als ze verkeerd geplaatst zijn, kan het gietstuk te kort gegoten zijn. Soms worden misruns veroorzaakt door vroege bevriezing tijdens het gieten. Bij misruns is een deel van het gietstuk incompleet, meestal met een afgeronde rand waar het metaal bevroor voordat het de vormwand bereikte.
Opgeheven Vorm of Drijvende Kern Defect
Dit type defect zorgt ervoor dat het gietstuk de verkeerde afmetingen heeft. Vloeibaar metaal oefent druk uit, en als de kern niet gestabiliseerd is of de vorm niet goed afgespannen, kunnen ze oplijven, het gietstuk vervormend.
Flash Defect
Flash aan naden is veelvoorkomend in gietstukken maar moet verwijderd worden. Flash is een dunne huid gecreëerd wanneer vloeibaar metaal tussen gesloten naden op de vorm zipt. Als er instabiliteit in de vorm is, kan flash erg genoeg zijn om het gietstuk te vervormen.
Vorm Mismatch of Vorm Shift Defect
Dit kan gebeuren als de kop en trek, of boven- en onderkant van de vorm niet uitgelijnd zijn wanneer deze gesloten wordt. Het resulterende gietstuk is vaak komisch, omdat de boven- en onderdelen van de vorm scheef zitten.
Zandinstabiliteits Defect
Zandinstabiliteit, onvoldoende indamping, of problemen met de gietereizandmengsel kunnen leiden tot verlies van detail op een gietstuk. Dit probleem kan fijn detail beïnvloeden, zoals letters of decoraties, of kan leiden tot golvende randen over het hele gietstuk.
Koude Naad of Koude Sluiting
Deze gebeuren wanneer de temperatuur van de vorm of van het vloeibare materiaal te laag is. In plaats van snel door de vorm te vloeien, vertraagt een deel van de metaalstroom en begint te harden. Deze bevriezingsbult wordt een obstakel waar de rest van het metaal omheen zwiert: als een rots in de rivier, is er vaak een verstoring aan de stroomafwaartse kant van het obstakel. De zichtbare ronde lip van de koude naad creëert een permanente discontinuïteit in het oppervlak van het gietstuk. Dit defect is zichtbaar op het oppervlak, en is soms klein genoeg om afgeschuurd of gevuld te worden, maar een koude sluiting of naad kan diep genoeg gaan om de structurele integriteit van het gietstuk te bedreigen.
Koude Schoten
Koude schoten worden op dezelfde manier veroorzaakt door het voortidige bevriezen van een deel van het metaal. Ze lijken op kleine ijzeren ballen of druppels die, opgeschort, in het materiaal om hen heen vastzitten.
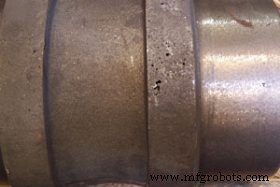
Pijngaten en Blaasgaten of Gasporositeit
Dit kan veroorzaakt worden door gas in de vorm die door het vloeibare metaal duwt, wat gaten of bellen achterlaat bij afkoeling. Opgesloten gas kan veroorzaakt worden door de condities van de vorm, als deze niet porieus genoeg is om gas te laten ontsnappen. Roestige, waterstofrijke ladingen schrootmetaal zijn geneigder tot pijngaatdefecten omdat ze meer waterstof meebrengen. Gasporositeit verschilt van krimpporositeit, hoewel beide kleine gaten in het gietstuk achterlaten en in hetzelfde metaalstuk gevonden kunnen worden. Gasporositeit neigt ertoe regelmatige, bellenvormige pijngaten dichtbij de bovenkant van de vorm te laten.
Afkoeldefecten
Krimpporositeit
Krimpporositeit wordt veroorzaakt door onvoldoende volume metaal in de vorm. Als het metaal afkoelt en krimpt, blijven kleine gaten over doorheen het gietstuk. Deze gaten zijn meestal getand, in vergelijking met de gladde drijvende pijngaten veroorzaakt door gas.
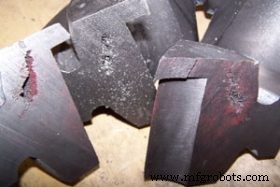
Krimpgaten
Deze lijken op krimpporositeit in het sens dat er niet genoeg metaal is om de ruimte te vullen als het gietstuk afkoelt en krimpt. Echter, dit defect neigt ertoe een ernstiger structureel probleem te zijn. Vaak verschijnen deze krimpgaten als grote, getandte scheuren in het centrum van een volume metaal. Gietstukken koelen van buiten naar binnen, en dus kan de holte zich vormen in de laatste plek die afkoelt. Dat is niet universeel het geval: krimpdepressies zichtbaar aan de buitenkant van het gietstuk kunnen verschijnen afhankelijk van de infrastructuur van toeloopen, loopkanalen en risers die het gietstuk ondersteunen. Deze depressies zijn normaal niet getand of open, maar eerder plekken waar het metaal ingedoken lijkt vergeleken met de beoogde vorm. Een object dat onder veel krimp lijdt, kan worden opgelost door het gietontwerp te wijzigen, door wanden te taperen en hoeken glad te maken, extra risers in het model te plaatsen, of door te veranderen waar de toeloopen uitkomen.
Afkoeldefecten (Chilling)
Afkoeldefecten kunnen gebeuren als de vorm te koud is, of het gietstuk te snel uit het zand gehaald wordt. Snel bevriezen kan het oppervlak van gietstukken extreem bros maken, alsof ze aan de lucht geanimeerd waren. Als het defect mechanisch maar niet structureel is, kan aanlaten van het gietstuk het kunnen redden, door de brosheid door warmtebehandeling te verwijderen.
Hete Scheuren of Scheuren
Hete scheuren of scheuren kunnen ook ontstaan bij te snelle afkoeling. Deze zijn gelijk aan krimpgaten maar zijn meer lintvormige gaten in het metaal veroorzaakt door snelle krimp. Gietstukken met hete scheuren of scheuren zullen mechanisch onderpresteren.
Afkoelvervorming
Dit is een veelvoorkomend defect in erg lange, dunne gietstukken, maar kan ook in andere vormen gebeuren. Bij dit defect buigt het metalen gietstuk weg van de beoogde vorm tijdens afkoeling, wat ertoe leidt dat het buiten de gespecificeerde toleranties valt.
Inspectie
Dimensietolerantie of oppervlakteafwerkingsproblemen kunnen vaak met visuele inspectie en meting gezien worden. Tests voor mechanische eigenschappen kunnen ook eenvoudig uitgevoerd worden. Sommige van de andere problemen, zoals porositeit en krimpgaten, zijn intern voor het gietstuk. Testmethoden zijn beschikbaar om interne problemen op te sporen zodat een gietstuk niet onverwacht faalt onder belasting.
Als u vragen of informatieverzoeken heeft met betrekking tot gietdiensten of projecten, neem dan contact op met onze deskundige verkoopmedewerkers.
Productieproces
- Veelvoorkomende Defecten in Continu Gieten van Staal: Oorzaken en Preventie
- Warmwalzen van bandstaal en voorkoming van veelvoorkomende defecten
- Giettekortkomingen: Types, Oorzaken en Bewezen Oplossingen
- Patronenmaken: Preciëze Was- en Houtpatronen voor Metalen Gieten
- 5 metaalschaarfouten en strategieën om ze te elimineren
- Veelvoorkomende CNC-bewerkingsdefecten en bewezen controlemaatregelen
- Vier Belangrijke Gieterijprocessen Uitgelegd
- Temperatuurcontrole in drukgieten beheersen voor optimale kwaliteit
- Expert harszand gieten: Geavanceerde capaciteiten & nauwkeurige processen
- Niet-verbruikbare Vormgieten Begrijpen: Typen, Voordelen En Toepassingen
- Permanente mold gieten uitgelegd: proces, typen en voordelen