



Dunne Bram Gieten & Walzen: Verbetering van Plat Product Productie
Voor de productie van plat producten wordt vloeibaar staal doorgaans in de vorm van brammen gegoten, meestal in de dikterange van 150-350 mm in continue bramgietmachines. Deze brammen worden geïnspecteerd, gescarfd en vervolgens opgewarmd in bramopverwarmingsovens tot de waltemperaturen voordat ze gewalst worden tot warmgewalste rollen in semi-continue of continue warmstrookmolens. Ontwikkeling van dunne bram gieten en walzen (TSCR) technologie is een stap vooruit om het aantal processtappen in de productie van warmgewalste rollen (HRC) te verminderen. Oorspronkelijk werd TSCR-technologie ontwikkeld met als primaire doel de investerings- en productiekosten te verlagen, maar tegenwoordig is het een van de veelbelovendste productieroutes om staal als leidend materiaal in technologische toepassingen te handhaven en wordt het beschouwd als een technologie die een hoge graad van volwassenheid heeft bereikt. Gietsnelheid van 6,0 m/min voor bramdikte van 50/55 mm is tegenwoordig gangbaar.
Initieel werden alleen commerciële kwaliteit gewone koolstofstalen gegoten via de dunne bramgietroute. Maar tegenwoordig kunnen de meeste staalkwaliteiten, inclusief laag-, middel- en hoogkoolstofstalen, HSLA (hoge sterkte lage legering) staalkwaliteiten, buisleidingstaalkwaliteiten, en staalkwaliteiten voor auto-toepassingen inclusief IF (interstitieel vrij) graden, gegoten worden via de dunne bramgietroute. Deze technologie heeft een paradigma-shift in staaltechnologie van gieten en walzen teweeggebracht. Dunne bram gieten en walzen technologie werd mogelijk gemaakt door diverse verbeteringen in giet- en walzprocessen: (i) ontwerp van de kokil, (ii) hydraulische kokiloscillatie, (iii) gebruik van elektromagnetische remmen (EMBR), (iv) gebruik van hogedruk ontschiller en rol zijgeleiding (edger) in de molen, (v) dynamische vloeibare kern reductie (LCR), (vi) kokilpoederkwaliteit, en herontworpen SEN, en (vii) water sproeikoeling.
Hoofdvoordelen van TSCR
De belangrijkste voordelen van TSCR-technologie ten opzichte van dikke bramgieten en warmwalzen zijn: (i) vermindering van kapitaalkosten, (ii) vermindering van personeel, (iii) vermindering van benodigde vloerruimte, (iv) verbetering van de opbrengst van eindproduct uit vloeibaar staal, (v) vermindering van specifiek brandstofverbruik, en (vi) vermindering van specifiek stroomverbruik.
Geschiedenis
De implementatie van het TSCR-concept behaalde geen succes tot de middelste jaren '80 vanwege de talloze technologische uitdagingen. De eerste doorbraak werd in oktober 1985 behaald door SMS Schloemann-Siemag toen de eerste dunne bram van 50 mm dikte gegoten werd in een pilotplant in Kreuztal-Buschhutten. Dit succes werd behaald met een gepatenteerde trechtervormige kokil en een geoptimaliseerde ondergedompelde instroominlaat (SEN). SMS noemde deze technologie 'Compact Strip Production (CSP)'. De eerste CSP-plant werd eind 1987 besteld en in juli 1989 in werking gesteld bij Nucor Steel, Crawfordsville, Indiana. Binnen enkele dagen na ingebruikname was er een grote breakout in de gietmachine door onervaren operators, wat de snelle acceptatie van deze technologie belemmerde. Bijna tegelijkertijd was het In-line Strip Production (ISP) proces in intensive ontwikkeling door Mannesmann Demag en Arvedi groep. Ontwikkeling van ISP startte in 1988 op basis van een Arvedi-Mannesmann octrooi. In 1992 werd de prototype ISP-plant gebouwd door Arvedi op zijn Cremona-werken, waar de meeste ontwikkeling plaatsvond. In 1994-95 voltooid de prototypeplant de eerste ontwikkelingsfase. Later, op basis van ISP-technologie, heeft Acciaieria Arvedi een nieuw dunne bramgieten/eindeloos walzenproces ontwikkeld onder de merknaam Arvedi ESP. Met dit proces wordt 0,8 mm dikke strook geproduceerd. Voest Alpine (VAI) van Oostenrijk (nu Primetals Technologies) en Danieli van Italië hebben ook dunne bramgiet- en walztechnologieën ontwikkeld. VAI's technologie heet Continuous Thin Slab Casting and Rolling Technology (CONROLL) en produceert brammen tot 125 mm dikte. Het is meer van middelmatige dikte brammen. Danieli's technologie heette Continuous flexible Thin Slab Rolling (fTSR) en produceert brammen in het diktebereik van 70-90 mm. Implementatie van TSCR-technologieën kreeg een grote boost nadat China en India hun staalproductie massaal uitbreidden. Vandaag is een drievoudige TSCR-plant op basis van CSP-technologie geïnstalleerd bij ESSAR, Gujarat, India (nu ArcelorMittal Nippon Steel India Limited).
TSCR-proces heeft een extrem dynamische ontwikkeling doorgemaakt met betrekking tot output per plant, beschikbaarheid, conversiekosten, bereik van geproduceerde staalkwaliteiten, near-net-shape afmetingen, strookgeometrie, kwaliteitsparameters, en oppervlaktekenmerken. Vandaag wordt TSCR-technologie niet alleen gebruikt voor stalen in de lagere en middelkoolstofrange, maar ook voor roestvrije ferritische en austenitische graden en korrelgeoriënteerde siliciumstalen. De upstream stadia en downstream warmstrookverwerkingsfaciliteiten hebben ook verdere ontwikkeling doorgemaakt, met plant engineering en technologie die zich aanpassen aan de producten van de CSP-plant, bijvoorbeeld warmstrookdikten tot ca. 1 mm.
Metallurgische en Andere Belangrijke Kenmerken van TSCR-proces
Tijdens verwerking van staal in TSCR-proces van gietbak tot wikkelaar zijn er diverse metallurgische en andere belangrijke kenmerken:
- Snelle solidificatie van de dunne bram verfijnt de dendritische structuur. Correctie in dendritische structuur helpt tot een meer homogene structuur.
- Niet-metallurgische insluitingen zijn klein en bolvormig, behouden hun vorm tijdens warmwalzen en dragen bij aan isotrope eigenschappen (zoals zwaartekracht en buigbaarheid).
- Alle toegevoegde micro-legeringselementen blijven in oplossing. Door de hoge temperatuur van de gegoten bram voor warmwalzen wordt voortijdige uitvalling vermeden.
- Voor het minimaliseren van gietmoeilijkheden in het peritectische gebied, wordt de koolstofinhoud van veel micro-gelegerde stalen beperkt tot tussen 0,05% en 0,06%. Deze beperking ten goede komt zwaartekracht en lasbaarheid.
- De hoge temperatuur van de bram tijdens buigen en ontbuigen minimaliseert de neiging tot transversale krakken.
- De temperatuur in de equalisatieoven hangt af van het micro-legeringselement en is ontworpen om het micro-legeringselement in oplossing te houden.
- Directe oplading is de hoofdfactor die energieverbruik tijdens warmwalzen vermindert.
- Bij walzen van dunne brammen overschrijdt de deformatie in de initiële passes vaak 50%. Zware deformatie bij hoge temperaturen is essentieel om grove austenitische korrels (boven 1000 micrometer) te verfijnen door herkristallisatie.
- De verfijning en uniformiteit van austenitische korrels is een voorwaarde voor een fijn ferrietstructuur tot 4-5 micrometer.
- Versnelde afkoeling op de uitlooptabel en onderkoeling van het austeniet verfijnt het ferriet verder.
Het productieproces en typische temperatuurevolutie in het TSCR-proces is in Afbeelding 1 weergegeven.
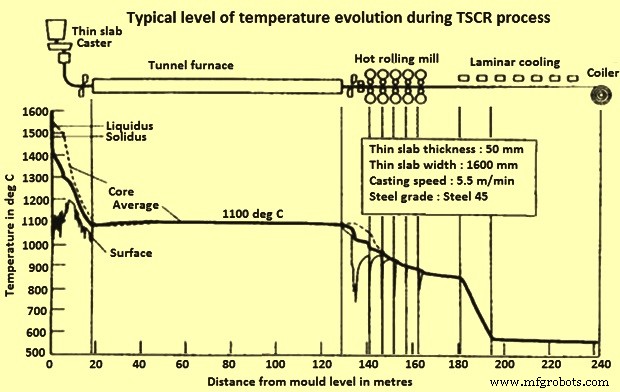
Figuur 1: Typische temperatuurevolutie tijdens TSCR-proces
Snellere solidificatie in TSCR levert meer uniforme fijne structuren. Fijn secundaire dendrietarmafstand (SDAS), bereikt door snelle solidificatie bij gieten, bevordert een meer homogene structuur met minder micro-segregatie dan conventioneel gieten. Micro-segregatie is de scheiding tussen de dendrietarmen waar de minimum oplosmiddelconcentratie in het centrum van de dendrietarmen zit en de maximum concentratie tussen de armen. SDAS is een maat voor de non-homogeniteit in bram continue gieten. In dunne bramgieten wordt 'vloeibare kern reductie' (LCR) systeem gebruikt. LCR stelt in staat de dikte van de streng onder de kokil te verminderen terwijl de kern nog in vloeibare fase is. Doorgaans kan het eerste segment in het strenggeleidingssysteem aangepast worden om de gewenste reductie in strengdikte te verkrijgen. De verschillende TSCR-processen worden hieronder beschreven.
Compact Strip Production (CSP)
Het basisconcept in CSP-technologie is het bereiken van maximale kostenefficiëntie door de drie processtappen te koppelen: (i) gieten, (ii) temperatuurequalisatie, en (iii) warmwalzen. Het vloeibare staal na staalbereiding wordt in de gietbak van de continue gietmachine (CCM) gegoten. In deze technologie wordt het vloeibare staal gegoten in bram van de gewenste dikte van 50-90 mm. De bram wordt dan geschaard tot de juiste lengte en getransporteerd naar de tunnel- of equalisatieoven normaal ingesteld op 1150 °C. Op dit punt toont de bram een austenietkorrelgrootte van 500-1000 micrometer. Na 20 minuten verblijftijd in de oven verlaat de bram de oven en wordt afgeschaard. De hete dunne bram gaat dan in de afwerkingsmolen bij ca. 1000 °C. De bram wordt gewalst tot warmstrook (dikte 0,8 mm tot ca. 16 mm, breedte 800-1880 mm) tijdens het passeren van de afwerkingsmolen van 5, 6 of zelfs 7 standen. De warmstrook na walzen gaat naar de uitlooptabel (ROT) waar het laminaire afkoeling ondergaat tot dewikkeltemperatuur. Vervolgens wordt het gewikkeld tot kamertemperatuur. Het schema van het CSP-proces is in Afbeelding 2 weergegeven.
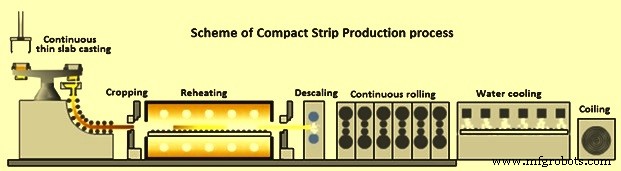
Figuur 2: Schema van Compact Steel Production proces
De hoofdelementen van CSP-proces zijn: ladebeker, kokil, strenggeleidingssysteem, knijproleenheid, pendulumschaar, verwarmingsoven met overbrengwagen om twee gietstanden te verbinden, walzmolen met 5-7 standen, strookoeling en wikkelaars. Het proces heeft flexibele instelling van de bramdikte tijdens gieten door vloeibare kern reductie, wat aanpassing aan eindstrookdikte en gietdikte en gietsnelheid mogelijk maakt. Warme strippen van 1 mm dikte kunnen comfortabel warmgewalst worden door deze technologie. CSP gebruikt profiel- en vlakheidscontrolsysteem met de bekende CVC-technologie voor aanpassing. Capaciteiten van één-streng plant zijn tot 1,5 Mton/jaar, twee-strengen tot 3 Mton/jaar, en drie-strengen tot 4 Mton/jaar. De schematische lay-out van de drie-streng CSP-plant is in Afbeelding 3 en verschillende concepten van CSP-planten in Afbeelding 4.
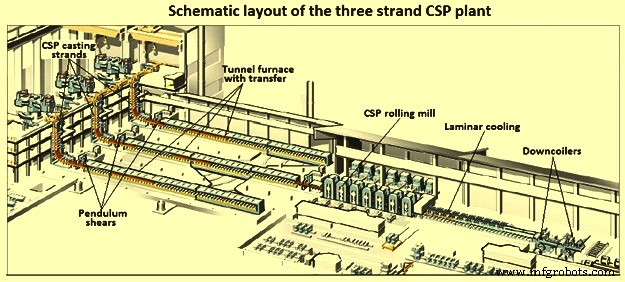
Figuur 3: Schematische lay-out van de drie-streng CSP-plant
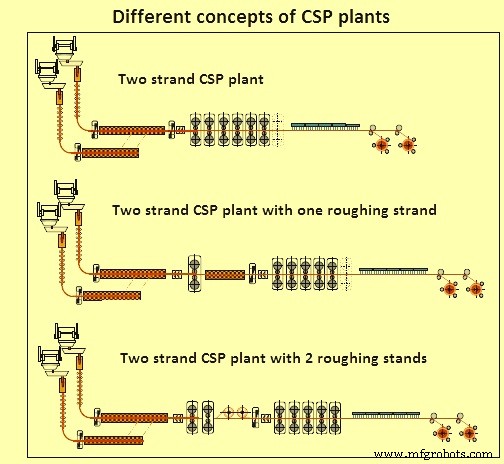
Figuur 4: Verschillende concepten van CSP-planten
Het hart van het CSP-proces is de gepatenteerde trechtervormige 1100 mm lange chroom-zirconium-koper kokil (Afbeelding 5). De voeding van het vloeibare staal gebeurt via een SEN in de nauwe kokilhole door de inlaat van de kokil in vorm van een trechter te vervaien. Deze trechter eindigt ongeveer in het midden van de kokillengte, waarna de brede zijwanden van de kokillen parallel zijn en gescheiden door een dikte gelijk aan de dunne bramdikte. De zijkanten van de kokilwand zijn getaperd om de krimp van het solidifierende staal te compenseren. Vanwege de snelle solidificatie van de dunne bram is het noodzakelijk om strenggeleiding over een lengte van ca. 4,5-5 m te bieden zelfs bij hoge gietsnelheid van 6 m/min.
Vergeleken met het oorspronkelijke ontwerp heeft de CSP-gietmachine opmerkelijke ontwikkelingen doorgemaakt met betrekking tot configuratie van de trechtervormige kokil, lengte van de strenggeleiding, technologische regellussen, en flexibiliteit in doorvoer en gietdikte. In de nu operationele gietinstallaties is de strenggeleidingslengte verhoogd van ca. 6,0 m naar 9,7 m (Afbeelding 5). Deze ontwikkeling werd geïmplementeerd terwijl het verticale concept met al zijn apparatuur- en metallurgische voordelen behouden bleef. Een beslissende stap was de verdere ontwikkeling van de kokil van U-frame ontwerp naar dubbele-frame of O-frame kokil. Deze innovatieve kokil is in het midden bevestigd, terwijl de stabiliteit van de gehele structuur aanzienlijk toeneemt. De frame heeft laterale ramen om de joch te accommoderen als een elektromagnetische rem (EMBR) wordt gebruikt.
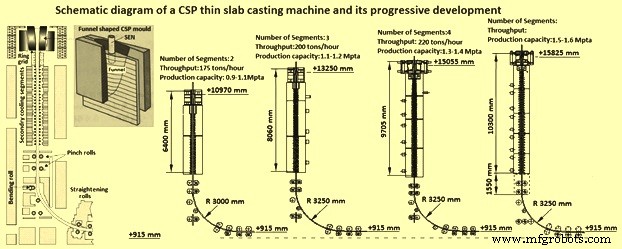
Figuur 5: Schematisch diagram van een CSP dunne bramgietmachine en haar progressieve ontwikkeling
De technologische regellussen van de CSP-gietmachine werden systematisch uitgebreid met het oog op maximale operationele betrouwbaarheid en optimale productkwaliteit. Dit betreft voornamelijk kokilniveauregeling, hydraulische kokiloscillator, vloeibare kern reductie (LCR), meting van warmtestroomdichtheid in de kokil en vroege breakout-detectie, alsook dynamische controle van eindige solidificatie om een hoge braminvoertemperatuur in de tunneloven te garanderen. De directe koppeling van gieten en walzen creëert additioneel potentieel met betrekking tot doorvoercapaciteit en eindafmetingen. LCR stelt de optimale bramdikte in om grenwaarden, maximale doorvoercapaciteit, of de vereiste vormgraad te bereiken tijdens het gieten.
De ontwikkeling van CSP-walzmolen is voortgeschreden om de marktvraag te bevredigen. De beste oplossing voor het voldoen aan diverse eisen en een breed bereik van eindproducten is de compacte walzmolenlay-out met zes of zeven standen, afhankelijk van productmix. Om minimum eindstrookdikten tot 0,8 mm te bereiken, worden verschillende braminvoerdiktes gebruikt en de werkrol-diameters en rolmaterialen geoptimaliseerd zodat twee of drie verschillende werkroldiameters gebruikt worden. De CVC (continu variabele kroon) technologie, die zich al in conventionele warmwalzmolens bewezen heeft, is verder verbeterd met de ontwikkeling van CSP-afwerkingsmolens. Het resultaat is het zogenoemde 'CVC Plus' proces, dat een aanzienlijk breder aanpassingsbereik voor profielcontrole van tot 190% van de CVC-instellingsbereik kenmerkt.
Het gebruik van efficiëntere tussenstands-koelsystemen stelt ferrietwalzen van ultralaag koolstofstalen en thermomechanisch walzen van HSLA-stalen in staat. Een vliegende schaar voor een rotorkwikkelaar en/of twee afwikkelaars biedt de mogelijkheid van semi-eindeloos walzen van dunne strook. Snelle koelsystemen na de laatste stand of in het achterste deel van de koellijn bieden meer flexibiliteit in het implementeren van temperatuur-tijdcurven om specifieke strookeigenschappen te bereiken en multi-fasen stalen te verwerken.
De mogelijkheid om af te walzen tot einddikten van minder dan 1,5 mm is een bijzonder kenmerk van het CSP-proces, en technologiepakketten zijn specifiek hiervoor ontwikkeld. Afhankelijk van invoerdiktes, temperatuurevolutie, reductieverdeling en walsnelheid, kunnen minimum einddikten tot 0,8 mm bereikt worden bij austenitische afwerktemperaturen.
Vergeleken met conventionele warmstrookproductie zijn de bereikbare diktes tot 50% dunner, afhankelijk van de staalkwaliteit. Dit verhoogt de eisen aan de CSP-walzmolen, vooral wat kracht- en energievraag, rolsljet voornamelijk in de late standen, en strookvlakheid betreft. Rolspleet smering wordt toegepast om slijtage te minimaliseren, rolscheidingskracht en moment te verminderen, en het strookoppervlak te verbeteren. Voor vlakheidsmeting en -controle worden gesegmenteerde lusputten in verschillende molen geïnstalleerd die niet alleen de tussenstandsspanning detecteren, maar ook de strookspanningsverdeling over de breedte, en die de werkrolbuigfunctie activeren voor vlakheidscontrole.
Ondanks deze maatregelen is het voor zeer dunne strook moeilijk om hoge strookvlakheid te bereiken zodra de strook is afgekoeld. Strook, hoewel nog vlak op de uitlooprollentafel omdat het onder spanning staat, kan randgolving tonen tijdens later afwikkelen. Randmaskering werd ontwikkeld om de vlakheid van de afgekoelde strook te beschermen. Verstelbare leidingsplaten onder de laminaire stroom koelgroepen houden water van de strookranden af en laten de vlakheid verbeteren van 250 I-eenheden tot 25 I-eenheden (I-eenheden is een exacte kwantitatieve vlakheidsmeting. Het is een dimensieloos getal dat zowel de hoogte als de piek-tot-piek lengte van een herhalende golf incorporeert).
De regellussen geïnstalleerd doorheen een CSP-walzmolen worden constant bijgewerkt naar de actuele technologische status. Ze dienen niet alleen om de walsstrategie te bepalen, de passschema te berekenen en de walzmolen voor in te stellen, maar vooral om de vereiste eindproductparameters te bereiken zoals profiel, contour en vlakheid, de massastroom te monitoren, de molen te controleren om de gevraagde einddikte te bereiken, en minimum toleranties van deze parameters te waarborgen. De mechanische eigenschappen van de eindstrook worden significant beïnvloed door de afwerktemperatuur enwikkeltemperatuur alsook de koelstrategie. Geschikte fysieke procesmodellen zijn ontwikkeld en aangepast aan steeds stijgende producteisen.
Warmgewalste strook geproduceerd middels CSP-technologie, met name strook in de lagere dikterange tot 0,8 mm, heeft begonnen de ontwerp van downstream technologische processtappen zoals beitsen en galvaniseren te beïnvloeden. Een typisch voorbeeld van een gecombineerde plantconfiguratie is de warmstrook beits- en galvaniseringslijn bij Wuppermann in Nederland in 2000 in werking gesteld, die warmstrook in het diktebereik van 0,8-3,0 mm beitst en galvaniseert. Het is ook mogelijk om een of twee koudwalzstanden in verwerkingslijnen van dit type te integreren.
In-line Strip Production (ISP) Proces
Het ISP-proces produceert warmgewalste rol tot afwerkdiktes van 1 mm. Een van de meest opvallende kenmerken is de algehele compactheid van de plant. Met een lijnlengte van slechts 180 m van vloeibaar staal tot warmgewalste rol, wordt het algemeen erkend als de kortste strooklijn ter wereld. Deze kenmerkt is het resultaat van drie significante ISP-proceskenmerken: (i) continue gieten met vloeibare kern reductie tijdens bramsolidificatie, (ii) directe koppeling tussen staalgieten en initiële bramwalzing, en (iii) het gebruik van een compacte inductieverhitter gecombineerd met twee spoeloven, in plaats van lange tunnelovens aan de inlaatkant van de warmwalzmolen.
Het vloeibare staal wordt gegoten in een multi-bucking kokil met servo-hydraulische oscillatie en een uitvoerdikte van 70 mm. De bram ondergaat zachte reductie terwijl het de 5,2 m straal gietmachine afdaalt, om te emerge bij een snelheid van 5,5 m/min en een maximum dikte van 55 mm. De gietbakmonding is ontworpen om homogene schilgroei en het gieten van lange reeksen te garanderen.
Onmiddellijk na verlaten van de gietmachine gaat de bram in een 3-standen ruwwalzmolen voor reductie tot een 10-18 mm dikke overbrengstaf, die dan op lengte gesneden wordt door een dwars pendulumschaar. Vloeibare kern reductie stelt de productie in van een homogene staalbram van hoge zuiverheid, vrijwel vrij van segregatie en met goede korrelverfijning om betere mechanische eigenschappen aan het eindstaal te geven. Ook levert de combinatie van vloeibare kern reductie met de directe instap van de bram in de ruwwalzmolen energiebesparing op ten opzichte van conventionele onderbroken walssequenties.
Na doorloop van een inductieverwarmingsoven om de staaltemperatuur met 150-250 °C te verhogen, bereikt de overbrengstaf de 'Cremona-oven'. Deze unit bestaat uit twee wikkelaars in geïsoleerde kamers, of dozen, en terwijl de ene wikkelaar een overbrengstaf aanneemt en wikkelt die uit de inductieoven komt, wikkelt de andere de vorige overbrengstaf af om de warmwalzmolen te voeden.
Hoewel de gasgestookte Cremona-oven de giet- en ruwwalzfase van de afwerkingsmolen ontkoppelt, is het een dynamische buffer in die het staal in-lijn houdt en het temperatuurprofiel homogeniseert voor warmwalzen, en dus bijdraagt aan hoge productiviteit en efficiëntie. De resulterende warmstrookranden verlengen werkrolcampagnes op de afwerkingsmolen tot 150 km.
Het staal wordt op hoge druk ontschaald voordat het een 5-standen warme molen binnenkomt uitgerust met werkrolverschuiving en -buiging plus automatische diktecontrole op alle 4-hoog standen. Een moleninvoerdikte van 20 mm of minder stelt Arvedi in staat om warmgewalste strook tot 1 mm in een enkele pas te produceren met hoge profiel- en dikteprecisie, een kroonniveau van 1-3%, lage oppervlakteroughness en goede koude deformeerbaarheid.
Bij deze lagere dikte zijn lengteafwijkingen over de strook beneden of gelijk aan één 'I' eenheid. Uiteindelijk passeert de gewalste strook een laminaire waterstroom koeltafel voor afwikkeling. Een hoog niveau van procescontrole en automatisering is een integraal kenmerk van de gehele plant. Rookgasemissies zijn 1,0 mg/Nm³, en totale waterrecirculatie op de locatie vermijdt vloeistofafvoeren.
De dimensionele toleranties van de warmgewalste strook zijn vergelijkbaar met die van koudgewalst product, met 1-1,2 mm dikte rol een vlakke transversale waarde tonend wanneer gemeten 25 mm van de strookrand. Dit proces is schematisch weergegeven in Afbeelding 6.
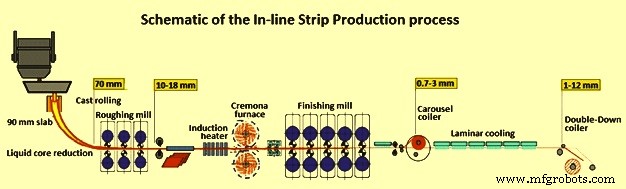
Figuur 6: Schematisch van In-line Strip Production proces
Dunne Bram Gieten en Walzen Technologie van Danieli
De eerste generatie proces of dunne bram gieten en walzen proces van Danieli bestond uit flexibele dunne bramgieten (fTSC) unit verbonden met dunne bramwalzen unit (fTSR) door een tunneloven. De fTSC unit kon bram van 60 mm dikte gieten. De gietmachine was van verticale gebogen ontwerp, met trechterkokil met zachte reductie en luchtmistkoeling. De walzmolens bestond uit een afwerkingsmolen met 6-7 walzstanden in clusterconfiguratie. Dit proces is schematisch weergegeven in Afbeelding 7.
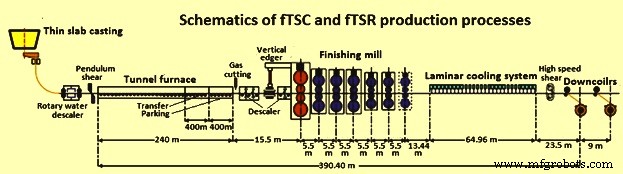
Figuur 7: Schema's van fTSC en fTSR proces
Door continue procesontwikkeling heeft Danieli twee verschillende lay-outconcepten ontwikkeld en onder deze concepten het dunne bramgieten en walzenproces benoemd als 'Quality Strip Production (QSP)' en 'Quality Strip Production Endless (QSP-E)' (Afbeelding 8).
In de QSP is de plant met één of twee gietstrengen verbonden met de walzmolen door lange tunneloven(s), die de functie hebben van heropwarmen en equaliseren van bramtemperatuur alsook het garanderen van voldoende buffertijd in het geval van zowel geplande stoppingen van de molen (bijv. werkrolwisseling) als onvoorziene onderbrekingen van materiaalstroom. In de laatste jaren, dankzij een progressieve toename van de massastroom door verhoogde gietsnelheden geërfd van de laatste generatie dunne brengietmachines die op ultra-hoge snelheden opereren, en in combinatie met de betrouwbare introductie van inductieverhittingstechnologie ter vervanging van tunneloven, was het mogelijk om de QSP-E configuratie te ontwikkelen. Deze configuratie resulteerde in extrem compacte planten specifiek gewijd aan de productie van ultradunne diktes. Dit is mogelijk gemaakt door de toepassing van het eindeloze walsproces (d.w.z. de directe en ononderbroken verbinding tussen gieten en walzen), om de bekende problemen van strookinvoeren bij productie van dunne diktes in rol-naar-rol modus te overwinnen.
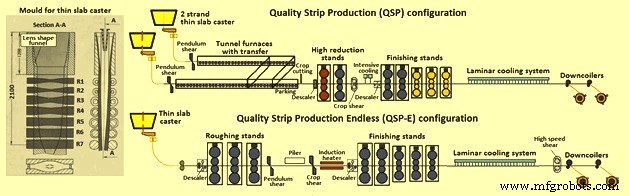
Figuur 8: QSP en QSP-E processen
QSP-planten kunnen worden bediend met 2 gietstrengen wat het mogelijk heeft gemaakt om de mix van dunne bram staalkwaliteiten drastisch te verbreden en de plantproductiviteit wel boven 3 Mton/jaar op te voeren. Deze planten waren initieel bedoeld voor de toepassing van rol-naar-rol walzen en daarna voor het semi-eindeloze proces om dunner diktes onder 1 mm te walzen. Het QSP-E concept maakte het mogelijk om de productie van ultradunne diktes in eindeloze modus te optimaliseren, maar met weinig flexibiliteit in de productie van meer gesofistikeerde graden door de starre koppeling tussen gieten en walzen.
In het geval van eindeloos walzen, is de gietmachine eigenlijk gedwongen om altijd op zeer hoge gietsnelheden te draaien, wat niet voor alle staalkwaliteiten metallurgisch mogelijk is. Bovendien heeft het eindeloze proces zich als economisch competitief bewezen alleen voor de productie van rollen met strookdikte onder 1,5 mm, maar zodra de strookdikte toeneemt, wordt de vermogensvraag van de inductieverwarmers om door te gaan met opereren excessief hoog, wat het economisch noodzakelijk maakt om terug te keren naar rol-naar-rol modus.
In een continue inspanning om bestaande processen en technologieën te verbeteren en hun huidige beperkingen te overwinnen, heeft Danieli een nieuw concept in TSCR-planten ontwikkeld. Dit concept heet Danieli Universal Endless (DUE). DUE-concept kan in een enkele productielijn alle winnende kenmerken verenigen die tot nu toe met verschillende benaderingen zijn ontwikkeld, terwijl de beperkende factoren van elk van hen worden geëlimineerd.
De DUE-lay-out kenmerkt: (i) hoge productiviteit door een ongekende combinatie van bramdikte en snelheid, (ii) hoge productieflexibiliteit, in staat om in rol-naar-rol, semi-eindeloos en eindeloos walsmodus te opereren, (iii) hoge operationele flexibiliteit, door de aanwezigheid van de tunneloven en relevante buffertijd, (iv) dekt het volledige spectrum van staalkwaliteiten geproduceerd voor plat producten, inclusief de meest gesofistikeerde gewalst via thermomechanisch walzen (API pijpleiding graden) of temperatuurgecontroleerd walzen (multi-fase producten) alsook de graden die matige gietsnelheden vereisen zoals peritectische, elektrische stalen en hoge koolstofgraden, die kraakgevoelig zijn, en (v) dekt het volledige spectrum van geometrische strookafmetingen, variërend van 0,8 mm ultradunne diktes, geproduceerd in eindeloze modus, tot 25 mm dikke strippen. Dit alles in combinatie met een onverslaanbare transformatiekost, lager dan elk ander proces momenteel beschikbaar.
CONROLL Technologie
Het CONROLL-proces produceert 70-80 mm dikke bram door een rechte kokil met parallelle zijkanten maar voert geen strengdikte reductie uit. Hoge gietsnelheden in het bereik van 2-4 m/min en breedte van 800-1600 mm zijn mogelijk. De gietmachine is verbonden met de walzmolen via een rolherd heropwarmingsoven die de bramtemperatuur equaliseert tot 1120 °C. De walzmolen kan vier, vijf of zes afwerkingsstanden omvatten, afhankelijk van productmix en vereiste afwerkdikte. De walzmolen bestaat uit een hydraulisch schaarmechanisme, hoge druk water ontschiller, laminaire strookoelingssysteem, en een afwikkelaar. Eindstrookdikte is in het bereik van 1,8-20 mm.
CONROLL-technologie werd in april 1995 geïnstalleerd bij Armco's Mansfield. Armco adopteerde deze technologie omdat deze specifiek voor roestvrij staal was ontworpen. Geproduceerde staalkwaliteiten omvatten koolstofstaal, roestvrij staal graden 400 series 409 en 430, een klein percentage HSLA graden, hooggelegeerde staalkwaliteiten en siliciumstalen.
TSP Technologie
Tippins Incorporated van VS werkte samen met gietmachinebouwer Samsung Heavy Industries van Zuid-Korea om TSP-technologie te ontwikkelen. Deze technologie is geschikt voor laag koolstof tot hoge koolstof graden stalen, roestvrije stalen, HSLA stalen, siliciumstaal, API staalkwaliteiten, en trekkwaliteit staal. Een van de sterktes van de molen is de veelzijdigheid. Het kan rol of discrete platen produceren, wat een breed bereik van breedtes en diktes mogelijk maakt. Het gieten van intermediaire dikte brammen heeft voordelen. De bram is dun genoeg om de noodzaak voor een aparte ruwwalzmolen te elimineren en dik genoeg om goede kwaliteit te behouden. De intermediaire dikte stelt grotere brambreedte, verminderde heropwarmingstijd en dus verminderde schilvorming ten opzichte van 50 mm dunne brammen in staat.
Na gieten worden brammen direct naar heropwarmingsoven gestuurd om de bram te equaliseren tot de juiste waltemperatuur. De typische houdtijd om een bram te verwarmen tot 1250 °C is 12-13 minuten. Eenmaal de strook gereduceerd tot 20-25 mm dikte, wordt het in de wikkelaaroven gewikkeld om strooktemperatuur te behouden. De strook wordt dan heen en weer door de walzmolen teruggewalst. Totaal drie platte ruwwals passes en zes wikkel afwerkings passes zijn doorgaans vereist om afwerkdiktes tot 1,5 mm te bereiken.
Productieproces
- De toepan: sleutel tot kwaliteit bij continu staalgieten
- Balkblank giettechnologie: Efficiënte staalbalkproductie vooruitgang
- Geavanceerde secundaire koeltechnieken voor optimale continue gieting
- Universele (I/H) Profielen: Ontwerp, Walsen en Toepassingen
- Giettekortkomingen: Types, Oorzaken en Bewezen Oplossingen
- Geavanceerde draaicentra & CNC-machinetechnologie
- Warm vs. koud walsen: metalen vormgevingsprocessen begrepen
- Zandgieten revolutioneren met Stratasys FDM-technologie
- ABB Robotics ontvangt Shanghai Overheid Award voor R&D-innovatie
- Lost-foam gieten: voordelen, nadelen en wanneer toe te passen
- Titaniumlegering lostwasgieten: precisie, efficiëntie en materiaalkeuze