



Geoptimaliseerde Salamander Tapping voor Kapitaalreparaties van Hoogovens
Salamander Tapping voor Kapitaalreparaties van Hoogovens
Een salamander omvat alle vloeibare en verstarde materialen in de hearth van een hoogoven onder de taphole. De salamander bevat vloeibaar ijzer en slak en mengsels van vast ijzer, slak en cokes/koolstof. Tijdens normale bedrijfsvoering bevat de ovensbod en hearth de 'dode man' en de salamander.
Wanneer de hoogoven herovoerd moet worden, is het noodzakelijk dat de oven volledig leeggehaald wordt door alle bestanddelen van de bodem en de hearth te verwijderen. Het is ook wenselijk om deze bestanddelen te verwijderen tijdens gedeeltelijke herovoering of tijdens reparaties van de taphole. Dit biedt veiligere werkomstandigheden tijdens deze gedeeltelijke reparaties en voorkomt schade aan de hearthrefractaire stoffen door cyclische afkoelings- en opwarmingsbewegingen. De verwijdering van alle bestanddelen van de bodem en de hearth wordt meestal uitgevoerd door salamander tappen. De salamander tapping wordt meestal op het laagst mogelijke niveau uitgevoerd waar vloeibaar ijzer in de hearth van de hoogoven verwacht kan worden.
Salamander tapping van een hoogoven is de laatste tapping nadat de oven is afgeblazen om het laatste vloeibare ijzer uit de hearth te laten lopen. Vanwege de zeldzaamheid van het voorkomen vertegenwoordigt salamander tapping in de meeste staalwerken een gespecialiseerde klus die veel voorbereiding vereist.
Een verstarde salamander is normaal moeilijk te verwijderen, vooral als er titanium in zit. Een grote hoeveelheid vaste salamander kan het kritische pad van de kapitaalreparaties met dagen of zelfs weken vertragen. Voor de verwijdering van de verstarde salamander is vaak zuurstof-lansing en zelfs explosieven nodig. Deze verwijderingsmethoden veroorzaken ook gezondheids- en veiligheidsrisico's.
De tapping van de vloeibare salamander wordt doorgaans direct na het afblazen van de oven uitgevoerd. Het is belangrijk de opbrengst tijdens de salamander tapping te maximaliseren om de hoeveelheid resterende vast stof in de oven te minimaliseren. Een succesvolle salamander tapping levert normaal een schone hearth aan het kapitaalreparatieteam. Dit minimaliseert niet alleen vertragingen maar draagt ook bij tot veiligere werkomstandigheden tijdens de refractaire demontage. Een schone hearth motiveert ook het kapitaalreparatieteam.
Totale verwijdering van de hearthinhoud voor succesvolle salamander tapping vereist voorbereiding en monitoring in de hoogoven om de temperatuur en vloeibaarheid te verhogen. Deze activiteiten moeten gekoppeld worden aan het gebruik van beproefde boor- en lanstechnieken.
Vanwege de normale constructie van een hoogoven en zijn giethuis, moet de salamander taphole ergens dicht onder de giethuisvloer in een moeilijk bereikbaar gebied, vol met leidingen, kabels, enz. gepositioneerd worden. Deze moeilijk bereikbare gebieden kunnen ook gevaarlijk zijn voor de mensen die de salamander boren of lansen, vanwege onvoldoende of slecht bereikbare vluchtroutes.
De nadruk op veiligheid en milieu is de drijvende kracht om het proces van salamander tapping te verbeteren. Hoewel het afvoeren van zoveel mogelijk vloeibaar ijzer uit de hearth het hoofddoel is, zijn andere belangrijke aspecten: (i) locatie van de salamander taphole, (ii) milieuaspecten van salamander tapping, en (iii) tappen van het maximum aan vloeibare salamander ijzer.
Het is nodig de beste positie van de salamander taphole te lokaliseren. In het verleden was de exacte positie van de salamander meestal onbekend, door gebrek aan informatie over het interieur van de hoogovenhearth en dus over de positie van de slijtlijn. Zonder of met onvoldoende data van thermokoppels was het moeilijk de optimale positie te bepalen om de salamander taphole te boren of lansen. Professionele ervaring was leidend om de boorlocatie en -hoek te bepalen om de salamander te raken. Meer dan een keer moesten meerdere gaten geboord en gelanst worden voordat de salamander geraakt werd en begon te tappen.
Deze dagen zijn moderne hoogovenhearths steeds meer uitgerust met dichte thermokoppellijsten, waardoor thermische berekening van de positie van de slijtlijn, en dus van de salamanderpositie, mogelijk is geworden. Verdichting van de thermokoppellijst heeft de berekeningsnauwkeurigheid verbeterd. Nu is het gissen van de locatie waar de salamander geraakt kan worden vervangen door het weten waar de boor de slijtlijn raakt en vandaar de salamander verwacht wordt. Een additioneel voordeel van een nauwkeurigere locatie is de mogelijkheid om de engineering van de omgeving van de salamander tapping te verbeteren.
De geïmproviseerde salamander tapping in het verleden resulteerde niet alleen in veel vonkend ijzer, maar ook in grote rookwolken. Met groeiende aandacht voor milieuaspecten zijn deze donkere wolken steeds meer ongewenst. De verbeterde schatting van de slijtlijnpositie maakte gedetailleerdere engineering van de salamander tapping mogelijk en de mogelijkheid om stofafscheidingssystemen aan de salamander taphole te introduceren. Tijdelijke afzuigkappen en kanalisatie worden nu ontworpen, gebouwd en aangesloten op het bestaande stofafscheidingssysteem, zodat een salamander tapping niet meer vervuilend is dan een reguliere tapping. Dit elimineert de enorme rode rookwolken, die ook het zicht op de tapping belemmeren.
In het verleden werden salamanders getapt na het afblazen en nadat de hoogoven volledig van blast was genomen. Als gevolg had de salamander alleen zijn eigen ferrostatische druk als dryvende kracht om uit de oven te komen. Niet volledig doorboren van de salamander taphole in het vloeibare en lansen van het laatste deel, resulteert in een ongedefinieerde taphole-diameter en soms in langzaam lopende tappings. Deze langzame tappings kunnen ook vertraagd worden door een verlaagde gietijzertemperatuur van de salamander, veroorzaakt door het effect van het hearthkoelsysteem tijdens de wachttijd tussen het einde van het afblazen en de start van de salamander tap. Nu is het gebruikelijk om een bepaalde blastdruk op de oven te houden als additionele dryvende kracht om meer vloeistof af te voeren.
Er zijn diverse voorwaarden voor een succesvolle salamander tapping. Deze omvatten: (i) een maximaal verhouding tussen vloeibare en vaste salamander, (ii) lage viscositeit/hoge temperatuur van de vloeistoffen, (iii) correcte instelling van de salamander tapping hoek(en) en hoogte(en), (iv) goede afblasresultaten, en (v) efficiënte uitvoering van de daadwerkelijke salamander tapping activiteiten.
De voorbereidingen voor de salamander tapping starten 3 tot 6 maanden voor het afzetten van de hoogoven voor de kapitaalreparaties en omvatten de daadwerkelijke salamander tapping activiteiten en proceswijzigingen. De proceswijzigingen moeten resulteren in gunstige condities voor optimale salamander tapping. Een van de hoofddoelstellingen betreft het smelten/vervloeistoffen van de bestaande vaste salamander en het vergroten van de vloeibaarheid voor soepel stromen. De vloeibaarheid van de vloeistoffen neemt toe met de temperatuur en kan tijdens het tappen gecontroleerd worden. Ook de siliciumgehalte van het gietijzer kan gemonitord worden omdat het een redelijk goede indicatie geeft van de thermische toestand van de hearth. De bodem- en hearthrefractaire stoffen moeten direct blootgesteld worden aan de vloeistoffen voor effectieve salamander tapping.
De thermische toestand van de hearth kan ook gemonitord worden door analyse van belangrijke thermokoppelemetingen. Salamander vervloeistoffing verhoudt zich basis tot het verhogen van de thermische toestand van de hearth. Het omvat alle activiteiten die hieraan bijdragen, en hogere thermokoppelemetingen weerspiegelen een toename van de thermische toestand. Het vervloeistoffingsproces wordt bepaald door zowel lokale gietijzerstroom als temperatuur, maar stroom is het belangrijker van de twee. De focus moet dus gericht zijn op het beïnvloeden van de gietijzerstroom in de hearth. Dit is meestal geen standaardpraktijk in hoogovenbedrijf.
Salamander vervloeistoffing is dus in wezen het tegenovergestelde van hearthbescherming voor campagneverlenging. Typische vervloeistoffingsmethodologieën voor de salamander omvatten: (i) reductie van de bodem- en zijwandkoeling, (ii) nastreven van hogere productiviteit in de hoogoven, (iii) strikte implementatie van tappen met afwisselende taphaten, (iv) verhogen van het siliciumgehalte in het gietijzer, (v) doseren van groter cokes, (vi) verwijderen van TiO₂ uit de lading.
Het aantal taphaten dat nodig is voor een succesvolle salamander tapping is een belangrijke beslissing. Normaal hangt dit aantal af van de diameter van de hearth. Als duimregel: meestal wordt één taphole overwogen bij hearthdiameter < 9 meter, twee taphaten bij diameter 9-12 meter, en drie taphaten bij diameter > 12 meter.
Meerdere hoeken en hoogtes worden gedefinieerd bij elke salamander tappingpositie. Over het algemeen vergroten meerdere posities de opbrengst omdat de kans op succes toeneemt en de afvoering verbetert. De bepaling van het juiste aantal salamander tappingposities is een afweging tussen kosten en risico's, dus een voorafgaande beoordeling van condities kan ook meerdere posities voorkomen. De positie van de tappingpunt(en) om de omtrek wordt normaal bepaald door toegangscondities, runner-indeling(en) en ladle/zandbedposities.
Normaal worden meerdere posities geprefereerd omdat boren simultaan op twee posities met twee teams kan beginnen om tijd te besparen. Vaak blijkt de opbrengst op één positie nul, terwijl die op de andere positie groot is. Dit kan veroorzaakt worden door lokale interne obstakels/barrières die soepel effusie van vloeistoffen verhinderen. Meerdere posities verminderen dus het risico op lage/nul opbrengsten.
De correcte instelling van de salamander tapping hoeken en hoogtes is normaal een compromis tussen theoretische berekeningen en overwegingen, en praktische limieten. Structurele elementen op de site zoals leidingen en kabels kunnen toegangcondities en de hoogte(s) van de ladlebaan(s) de selectie van de meest optimale theoretische salamander tapping hoogte belemmeren.
Meestal is het gangbare praktijk om ten minste drie sets van toenemende hoeken en hoogtes bij elke omtrekspositie te bepalen. De verticale afstand tussen de startpunten is normaal ongeveer 300 mm.
Het gehele salamander tappingproces wordt normaal binnen 24 uur uitgevoerd. Over het algemeen wordt een 'go-stop' criterium gevolgd om vertragingen te voorkomen. Als voorbeeld: maximaal 4 uur wordt toegekend aan boren en lansen van één gat, ongeacht succes. Dit vereist gespecialiseerde en ervaren teams. De verticale afstand tussen gaten moet ongeveer 300 mm zijn om te verzekeren dat de gaten niet samenvloeien, aangezien effusie van vloeistoffen de diameter van het 'succesvolle' gat vergroot. Een typische boordiameter is ongeveer 80 mm, die tijdens tapping kan toenemen tot meer dan 200 mm. De minimale afstand tussen twee gaten zorgt ervoor dat de gaten intact blijven. De lengte van de salamander tapping wordt normaal beperkt tot drie meter om verstoppingen tijdens tapping te voorkomen. Er is kans op verstoppingen als de lengte hoger is dan drie meter.
Boormethodologieën
Er is een grote verscheidenheid aan boorapparatuur. Basis zijn twee typen bekend: (i) monorail-gemonteerd type, en (ii) runner handmatig type. Meestal wordt het handmatige type boorapparatuur voorkeur gegeven om de flexibiliteit in het instellen van hoek(en) en hoogte(en) te maximaliseren terwijl de kosten geminimaliseerd worden. Er zijn verschillende typen handmatige boorapparatuur zoals rotsboor en kernboor. Een kernboortype, dat beter uitgelijnd kan worden en een verhoogde nauwkeurigheid heeft, wordt meestal geprefereerd. De stuur- en bedieningseenheid van de booreenheid bevindt zich normaal buiten de runner om de veiligheid te maximaliseren. De booreenheid is gemonteerd op een kleine rail, die 'gehaakt' of gelast is aan de mantel en gesteund wordt door de runner.
De salamander tapping activiteiten omvatten: (i) verwijderen van plaat, (ii) installeren van dammen, (iii) uitharden van de dammen, (iv) opstellen van boorapparatuur, (v) salamander boren, (vi) zuurstof-lansen, (vii) salamander tapping.
De salamander tapping activiteiten staan normaal op het kritische pad van de kapitaalreparaties en moeten normaal binnen 24 uur uitgevoerd worden. De duur wordt voornamelijk bepaald door het aantal omtreksposities en bijbehorende teams. Herhaald boren en zuurstof-lansen kunnen nodig zijn.
De typische duur voor de bovenstaande activiteiten is beperkt tot 12 uur. Soms wordt pre-boren tijdens de pre-uitval praktijke, maar dit draagt normaal niet bij aan versnelling van de salamander tapping activiteiten tijdens de kapitaalreparaties. Installatie van dammen aan de runner/mantel-interface en daaropvolgende uitharding kan elimineren als een correct ontwerp wordt toegepast en bijbehorende werkzaamheden tijdens de pre-uitval worden uitgevoerd.
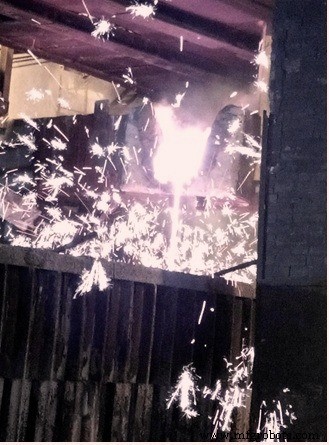
Salamander tapping is een kritieke activiteit tijdens een kapitaalreparatie van een hoogoven. Een succesvolle salamander tapping die resulteert in een hoge opbrengst van vloeistoffen verwijderd voor kwetsen en een laag gewicht van vaste resten, voorkomt lange vertragingen en verbetert gezondheids- en veiligheidscondities tijdens de demontage van de refractaire stoffen. Het is daarom belangrijk om te verzekeren dat alle beschikbare technieken en ervaringen onderzocht en benut worden. Fig. 1 toont de lagere salamander tapping bij Hoogoven 2 van Visakhapatnam Steel Plant.
Productieproces
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Optimalisatie van Hoogovensoperaties met Nootscokes: Efficiëntie en Kostenvoordelen
- Optimaliseren van Hoogovenefficiëntie met Geplette Steenkoolinjectie
- Voorkomen van Onregelmatigheden in Hoogovenoperatie: Bewezen Strategieën
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- Geoptimaliseerde bovenaf laadsystemen voor hoogovens: efficiëntie en veiligheid
- IJzerproductie optimaliseren: De chemie van hoogovensmelterij
- Hoogovenschacht Refractaire Voering: Bescherming van Schillen voor Continu Bedrijf
- Droge Granulatie van Hoogovenslak: Energieherwinning & Duurzaamheid Versterken
- Belangrijkste factoren die cokesverbruik in hoogoven beïnvloeden
- Optimaliseren van Hoogovensontwerp voor Superieure Prestaties en Levensduur