



Hoogoventuyères en Tuyère Stocks: Ontwerp, Functie en Prestaties
Hoogoventuyères en Tuyère Stocks
De hoogoven (HO) heeft als doel het winnen van gietijzer (vloeibaar ijzer) uit ijzererts, sinter en/of pellet, cokes en geïnjecteerde brandstof. Dit doel wordt bereikt door een stroom warm verrijkte lucht (warme blastlucht) door de erts- en cokeslading te laten stromen die naar beneden gaat in de interne kolom van de HO. De warme blastlucht en hulpbrandstof worden in de hoogoven geïnjecteerd via tuyères die rondom de omtrek van de HO zijn aangebracht.
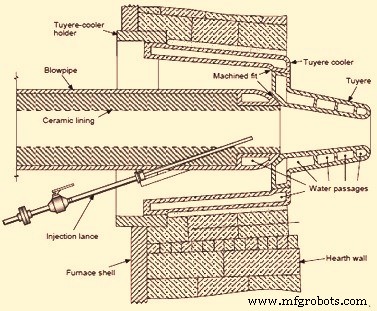
De bovenste zone van de hearthwand van de hoogoven bevat de openingen voor de tuyères die gebruikt worden om de warme blastlucht in de oven te brengen. De ovenmantel in de tuyèrezone bevat door staal versterkte openingen waarin gekooelde koperen (Cu) elementen zijn geïnstalleerd, zoals getoond in Fig. 1. De staalversterkingen in de mantel heten tuyère koelerhouders. De grote Cu koeler die binnenin de gefreesde binnenkant van de koelerhouder wordt geïnstalleerd, heet de tuyère koeler. De Cu koeler die daadwerkelijk de warme blastlucht in de oven introduceert, heet de tuyère. Deze wordt geïnstalleerd binnen een gefreesde, binnenste zitvlak op de tuyère koeler. De blaaspijp is onderdeel van de tuyère stock luchtverdelingsleiding, die de warme blastlucht van de buspipe levert en die met de tuyère verbindt om de warme blastlucht in de oven te leiden. De tuyèreborstmuren zijn meestal van koolstofsteen en de koeling is doorgaans extern met mantelkoelkanalen aan de buitenkant van de mantel. Sommige ovens hebben interne staven in de tuyèreborst tussen de tuyèrekoelers als koelontwerp voor de tuyèreborst. Fig. 1 toont ook de indeling van de tuyère koelerhouder, die in de opening van de staalmantel past, de tuyère koeler die in de houder past en de tuyère die binnenin de koeler past. De contactoppervlakken waar de tuyère en de koeler elkaar raken, zijn gefreesd om een luchtdichte pasvorm te geven.
De Tuyèrezone en Raceways
In de tuyèrezone penetreert de warme blast door de tuyères in de cokes, wat fysieke verbrandingszones creëert die raceways genoemd worden. Een tuyère raceway is een soort holte tussen de tuyèreneus (einde van blaaspijp) en de dode man op de bodem van de HO met een vorm die doet denken aan een opwaarts gebogen peer. Warme lucht blaast in de HO door de blaaspijp. De gasstroom vormt de holte. De lengte van de holte is de racewaydiepte. De racewaydiepte bepaalt de grootte en vorm van de dode man van de HO. Dus beïnvloedt het de gasstroom en warmteuitwisseling. In de raceway reageert de koolstof (C) in de cokes en geïnjecteerde brandstof met zuurstof (O₂) in verschillende stappen, wat resulteert in boshgas bestaande uit CO, H₂, N₂ en geringere hoeveelheden SiO, H₂S, COS, Ar, enz. De fysieke warmte van de warme blast en de oxidatie van C zijn de belangrijkste warmtebronnen in het hoogovenproces.
De warme blastlucht voor het HO-proces wordt geleverd door de luchtblazers. Ze blazen buitenlucht in de warme kokers, waarbij de temperatuur stijgt tot ongeveer 200 °C. Wanneer deze koude door de warme kokers passeert, wordt de koude lucht opgewarmd en stijgt de temperatuur tot ongeveer 1.200 °C tot 1.250 °C. Het warme blastluchtsysteem bestaat uit 3 tot 4 warme kokers die parallel of in combinatie werken. De kokers leveren warme blastlucht aan de buspipe, de grote diameter cirkelvormige buis die de hoogoven omcirkelt boven het mantelniveau. De buspipe is intern met refractaire stoffen uitgekleed om de buitenste staalmantel te isoleren en te beschermen tegen de hoge temperatuur lucht binnenin. De buspipe heeft als doel de warme blastlucht van de warme kokers te verdelen naar de bodem van de hoogoven via een aantal zuigers genaamd tuyères HO. De hoofduitrusting van deze set zijn de rechte buizen, de blaaspijpen, de tuyèrekoelers en de tuyères zelf. Zowel de tuyères als de tuyère stocks zijn integraal onderdeel van het warme blastsysteem van de hoogoven.
Tuyère Stocks
Tuyère stocks verbinden de buspipe met de tuyères. Het doel van tuyère stocks is warme blastlucht in de hoogoven te voeren. Tuyère stocks worden normaal vervaardigd uit ketelkwaliteit/legeringsstaalplaat en zijn uitgekleed met refractair materiaal, meestal een gietmassa. Elke tuyère stock is de montage van ganshals, expeditiebelg, verbindingsbuis, elleboog, kijkgat, blaaspijp, bevestigingsinrichting en spanningsinrichting. De tuyère stocks passen zich aan de relatieve bewegingen tussen het warme blastleveringssysteem en de hoogoven aan. Alle componenten van de tuyère stock zijn meestal flensverbonden. De blaaspijp, die het warme blastsysteem met de tuyère verbindt, past normaal in een gefreesde sferische zit aan de basis van de tuyère.
De hoofcomponenten van de tuyère stock zijn stevig verbonden met de gepolijste kegelvormige oppervlakken door middel van de consequent naaste indeling van het volgende deel in het vorige. Dus de gesloten kegelvormige oppervlakken bieden de lekvrije integriteit van de verbinding. Een storing van de operationele verwarmingscyclus alsook enige lekkage van een van de verbindingen in de tuyère stock resulteert in verbranding van de konstruktieve elementen en storingen.
Elke tuyère stock heeft normaal een tweevoudige belg-indeling in moderne ovens, en elke belgeenheid articuleert met ongeveer +/- 3 graden. De sferische neus op de blaaspijp stelt relatieve beweging tussen blaaspijp en tuyère toe. De blaaspijpen zijn meestal geschikt voor gebruik met verschillende typen brandstofinjektie.
De tuyère stocks zijn normaal ontworpen voor lange levensduur. Ze passen zich aan de relatieve bewegingen tussen het warme blastleveringssysteem en de oven aan. Ze zijn ontworpen voor lange levensduur en eenvoudige afhandeling.
Tuyère stocks zijn doorgaans ontworpen om verbindingen en buigingen te minimaliseren voor verbetering van de levensduur van de refractaire uitkleding en minimalisatie van drukverlies. Het gebruik van een horizontaal verbindingssysteem, verbonden door middel van snellelosse kegelvormige klieven, vergemakkelijkt snelle en eenvoudige verwijdering van blaaspijp en elleboog. Tuyère stocks zijn ook ontworpen om kenmerken te hebben zoals: (i) aanpassing voor potentiële verschuivingen van koelringkanalen en tuyères met hun cardanverbindingen, en (ii) aanpassing volgens de veranderende parameters van warme blastlucht.
De speciale kenmerken van tuyère stock omvatten normaal: (i) sferisch refractair gewricht, (ii) belgeneenheid met sferisch lager, (iii) brandstofinjectielans-aansluiting, (iv) elleboog met kijkopening, (v) belgeneenheid verbonden door trekkstaven met sferische lagers, (vi) horizontale flens op elleboog voor snelle wisseling met klieven, (vii) fysieke stappen voor beperking van de beweging tot +/- 3 graden, en (viii) down-leg met sferisch refractair gewricht om maximale beweging toe te staan.
In sommige hoogovens is de neus van de blaaspijp watergekoeld, hoewel in de meeste ovens dit niet het geval is. De brandstofinjectielans gaat door de wand van de blaaspijp en loopt de brandstof meestal iets uit het centrum en ongeveer 50 mm achter de neus van de blaaspijp uit. Sommige hoogovens zijn uitgerust met dubbele injectiesystemen die twee openingen in de blaaspijp hebben om meerdere tuyèrebrandstoffen te faciliteren. In het geval van gepulveriseerde koolstof als tuyèrebrandstof, is de plaatsing van de injectielans kritischer om aanstoting op de binnenkant van de tuyère te voorkomen en voor betere verbranding van de koolstof.
De blaaspijp wordt stevig tegen de tuyère gehouden door spanning in de trekkstang, die de tuyère stock met de hearthmantel verbindt. De trekkveer aan het einde van de trekkstang stelt beperkte beweging toe als de blaaspijp uitdijt en inkrimpt met veranderingen in warme blasttemperatuur. De blaaspijp is in buisvorm en met refractair materiaal uitgekleed om te voorkomen dat het oppervlak te heet wordt.
De blaaspijp is een integraal onderdeel van het warme blastsysteem van een hoogoven. Gepositioneerd tussen de buspipe down-leg en tuyère, is de blaaspijp doorgaans een twee-deels component, bestaande uit een elleboog en een kegelsectie, en typisch geconstrueerd met een buitenste staalmantel uitgekleed met een tweekomponenten refractair systeem. Ideaal is een blaaspijp ontworpen om de doorstroming van O₂-verrijkte blast voor lange periodes bij temperaturen en Drukken van meer dan 1150 °C en 3,5 kg/cm² respectievelijk te weerstaan. De operationele omgeving en locatie verergeren ook de tragiek van een blaaspijpstoring, aangezien blaaspijpstoringen vaak catastrofaal zijn. Gevolgen van onbeheerste, plotselinge blaaspijpstoringen zijn verhoogde veiligheidsrisico's, activsschade en productieverlies.
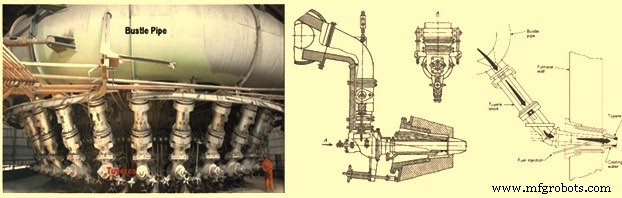
Aan de achterkant van de tuyère stock op de centrumlijn van de blaaspijp en tuyère is een kleine opening door waar een staaf kan worden ingevoegd voor het schoonmaken van materiaal uit de blaaspijp. De opening wordt gesloten door een kap die geopend kan worden wanneer nodig maar gasdicht is wanneer gesloten. In deze kap, een tuyèrekap of wicket genoemd, zit een glasbedekt kijkgat dat de operator toestaat het interieur van de oven direct voor de tuyère te inspecteren. Het bovenste deel van de stock is verbonden door een zwenkgewricht met de refractaire uitgeklede zuiger van de ganshals waaraan het geklemd zit door lugs en sleutels die in zitten van hangstaven passen. Elke ganshals is op zijn beurt verbonden door flensen en bouten met een nek die radiaal uitsteekt van de binnenste diameter van de buspipe. De buspipe is een grote, cirkelvormige, refractaire uitgeklede en geïsoleerde buis die de oven omcirkelt boven mantelniveau en de verwarmde blast van de warme blast hoofdleiding verdeelt naar elke tuyèreaansluiting. De algemene indeling van de buspipe, tuyère stocks en blaaspijp is getoond in Fig. 2.
Tuyères en Tuyèrekoelers
Tuyères zijn kleine buizen die warme lucht van de buspipe in de hoogoven laten binnengaan. Ze zijn speciaal vormgegeven zuigers door waar warme blastlucht in de hoogoven wordt geïnjecteerd. Ze zijn van koper en meestal watergekoeld omdat ze direct blootstaan aan de oventemperatuur. Ze zijn rondom de hoogoven geplaatst. Er zijn vier typen tuyères die in hoogovens gebruikt worden: (i) enkelluchtruim tuyères, (ii) dubbelleuchtruim tuyères, (iii) meervoudige luchtruim tuyères, en (iv) spiraalluchtruim tuyères. Dubbelleuchtruim tuyères zijn de meest gebruikte tuyères.
De tuyère, tuyèrekoeler en blaaspijp werken in de zwaarste temperatuurcondities. De tuyèrekoeler wordt in de borst van de ovenuitkleding geplaatst. De zuiger is gekoppeld met de tuyère die al 250 mm tot 350 mm diep in de lijf van de hoogoven zit.
De eerste tuyères werden in 1740 gebruikt in de hoogoven van het Nevyanskiy-fabriek. Het gebruik van tuyères in de hoogovenpraktijk kreeg wijdverspreide acceptatie aan het begin van de twintigste eeuw. Sindsdien is het tuyèreontwerp iets veranderd, hoewel de productietechniek constant verbetert.
De tuyères zijn van koper. Vroeger waren de traditionele tuyères gemaakt van geperste koperplaten, wanddikte tot 8 mm. Deze dagen worden hoogoventuyères meestal gemaakt van centrifugaal gegoten koper, wat de maximale operationele levensduur van de tuyère waarborgt door middel van de hoge fabricagekwaliteit die de hoogste materiaalhomogeniteit en afwezigheid van microporiën garandeert. Deze methode is echter iets duurder dan tuyèreproductie door middel van vacuümgieten. De laatste wordt ook soms toegepast in de productie van tuyères en heeft een lagere omzettingskost, maar er is mogelijkheid van lichte niet-homogeniteit van het materiaal. In ieder geval heeft de gietmethode van tuyèreproductie de toepassing van de gelaste konstruktie van tuyères bijna vervangen vanwege de lagere operationele capaciteit ondanks de lagere productiekost die ook geassocieerd is met de holle koper tuyèrekoeler gieting. De tuyèrekoeler wordt ook door middel van gieten geproduceerd en is van koper (minder vaak van brons). Het wordt in de borst van de ovenuitkleding gemonteerd en vastgezet door de flens met additionele letseling aan de hearthmantel.
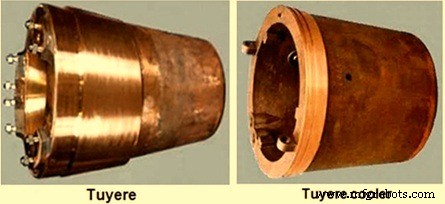
De tuyèrekoeler en de tuyère zijn watergekoeld. Op moderne hoogovens die warme blasttemperaturen van ongeveer 1200 °C benutten, zijn de tuyèrelichaam waterpassages ontworpen om de waterstroomsnelheid boven 20 m/s te houden. En de tuyèreneus waterpassages zijn ontworpen om de waterstroomsnelheid boven 28 m/s te houden om de warmteoverdrachtssnelheid te verbeteren. Fig. 3 toont tuyère en tuyèrekoeler.
De hoogoventuyère wordt gekoeld door water toegevoerd met een snelheid van 15-25 m³/uur direct aan het interne vlak van de tuyère. De verwarmingstemperatuur van het afvoerkelwater mag 15 °C niet overschrijden. De druk van het koelwater toegevoerd aan het vlak van de tuyère en tuyèrekoeler mag 5 tot 10 kg/cm² niet overschrijden. Het gebruik van koper (met een zuiverheid van minimaal 99,5%) als konstruktiemateriaal stelt effectieve warmteverwijdering van de kegelvormige lichaam van de tuyère toe die in extreem hete condities werkt.
Vvoornamelijk gemaakt van gegoten koper, met watergekoelde kanalen, is de tuyère het toestel dat toestaat verwarmde lucht in de verbrandingsraceway van de hoogoven te blazen. Blootgesteld aan een harde en turbulente operationele omgeving, is het tuyèregebied dynamisch en complex, met verbrandingsgassen, vloeibare oxiden (slakken), vloeibaar ijzer, cokes, gepulveriseerde koolstof, char en temperaturen die frequent 2.200 °C overschrijden. Hoewel erkend als een sleutelcomponent, is een onverwoestbare tuyère voor hoogoven nog niet ontwikkeld. Slecht tuyèrebetrouwbaarheid is geen recent fenomeen.
Ondanks dat het de dominante ijzerproductieroute is, en na meerdere eeuwen ontwikkeling, lijden hoogovens nog steeds onder tuyèrestoringen. Een tuyèrestoring introduceert een toestand die alle operators proberen te vermijden, typisch ovenonstabiliteit, verhoogde kosten en brandstofverbruik, verloren productiviteit, en verhoogde veiligheids- en milieurisico's.
De duurzaamheid van hoogoventuyères beïnvloedt de economie van het hoogovenproces. Onvoldoende duurzaamheid verhoogt de kosten voor tuyèremateriaal zelf, enerzijds, en leidt anderzijds tot frequente reparaties en stilstanden en dus tot een vermindering van de hoogovenopbrengst.
Erkend als een kritieke component, wordt tuyèrebetrouwbaarheid vaak gevolgd als een sleutelprestatie-indicator (KPI) in hoogovenbedrijf. Een overzicht van tuyèreprestaties wijst vaak op hoge storingssnelheden en vindt dat ongeplande stilstanden om tuyères te vervangen routine geworden zijn.
Wanneer een tuyère faalt, mag hoogdrukwater, dat de tuyère koelt, de hoogoven binnengaan. Deze waterinlaat zet een keten van gebeurtenissen in gang die de ovenbedrijfsvoering verstoort. Dit omvat ovenonstabiliteit, verhoogde brandstof- en materiaalkosten, verloren productiviteit, en verhoogde veiligheids- en milieurisico's. In het extreme kan een tuyèrestoring leiden tot de vernietiging van de hoogoven met onheilspellende veiligheidsgevolgen.
Initieel, voor het avontuur van waterkoeling, gingen veel tuyèrestoringen over een tuyère 'ijzeren'. Met de uitvinding van warme blast in 1828, evolueerde het tuyèreontwerp om uiteindelijk waterkoeling te omvatten. Aan het einde van de 19e eeuw werden de voordelen van een watergekoelde tuyère in de industrie geaccepteerd, evenals de herkenning van het effect van een storing. Gerapporteerde effecten van tuyèrestoringen zijn: (i) lagere graden ijzer (hogere zwavel en lager silicium), (ii) uitgekoelde hearths, (iii) explosies, (iv) 'wild gas' voor de kokers (waarschijnlijk hoge waterstofgehalten), (v) verhoogde veiligheidsrisico's (tuyères wisselen tijdens blast), (vi) verhoogde kosten, en (vii) productieverlies. In 1918 waarschuwde J.E. Johnson Jr. in zijn tekst over hoogovenprincipes operators voor de '...verderfelijke werking van water op de bedrijfsvoering van de oven...', terwijl hij ook de warmteverlies kwantificeerde in termen van brandstof voor een lekkage (0,12 m³/uur lekkage overeenkomend met 2% verlies in hearthwarmte). Bijna 100 jaar later is tuyèrebetrouwbaarheid nog steeds een onderwerp van belang en een modern kwestie.
Pogingen om tuyèrebetrouwbaarheid te verbeteren, blijven hoogovenoperators en tuyèrefabrikanten uitdagen. Naarmate hoogovens zijn ontwikkeld om hogere productiviteit te draaien, bij lagere cokesraten voornamelijk door gepulveriseerde koolstofinjektie, heeft onderzoek naar de oorzaken van tuyèrestoringen zich gericht op lading, operationele praktijken, tuyèreontwerp en productiedefecten.
Vaak zijn oorzaken van tuyèrestoringen zichzelfsprekend. Erosie, abrasie en hete metaalbranden zijn allemaal gemakkelijk te herkennen bij een summiere visuele inspectie. Meer detail is echter nodig om de analyse te voltooien. Door sneden van gefaalde tuyères te maken, worden giet- en productiedefecten duidelijk.
Voorkomen van tuyèrestoringen is een van de belangrijkste taken van ijzerproducenten omdat het essentieel is om stabiele bedrijfsvoering en hoge productiviteit te behouden. Een langlevende tuyère is in Japan ontwikkeld. De kenmerken van deze tuyère zijn: (i) drukval is laag (energiebesparing) en waterstroomsnelheid is hoog (hoge koelcapaciteit) omdat de structuur van de tuyère excentrisch is, (ii) de tuyère is gecoat met sommige keramische materialen om te beschermen tegen uitbranding en abrasie aan het buitenoppervlak, en (iii) de tuyère is ontworpen voor eenvoudige reparatie, wat de onderhoudskosten zou verlagen.
Schade aan hoogoventuyères wordt essentieel veroorzaakt door thermische overbelasting, mechanische werking en tuyèrekonstruktie- en productiedefecten. Veel studies zijn in het verleden uitgevoerd over de thermische belasting en mechanische aanval op tuyères en verschillende concepten zijn ontwikkeld over het verloop van hoogoventuyèrevernietiging; bijvoorbeeld is de mogelijkheid aangegeven dat het tuyèremateriaal kan worden vernietigd door direct contact met het hete metaal door ijzerafzettingen onder de tuyère.
De mechanische abrasie op de tuyères is toe te schrijven aan de vastestoffen die voor de tuyères bewegen. Het feit dat de abrasie op het bovenste deel van de tuyèreneus groter is dan op het onderste deel, bevestigt deze veronderstelling.
Naast dergelijke effecten, veroorzaakt door de hoogovenbedrijfsvoering, zijn konstruktie-, materiaal- en productiedefecten gegeven als oorzaak van tuyèreschade. Koelwatercircuits die geen goede warmteoverdracht toelaten, tellen als konstruktiedefecten. Gietdefecten en afwijkingen van het ontwerp zijn productiedefecten die herkend kunnen worden door niet-destructieve testen. Met verbeterde koelwatercircuits, zoals al vervat in een geavanceerde tuyèrekonstruktie, is veel verbeterde tuyèreduurzaamheid verkrijgbaar.
Om de tuyèreslijtage te verminderen, zijn verschillende beschermende lagen geprobeerd. Metaaloxiden, in het bijzonder zirconiumoxide, berylliumoxide en aluminiumoxide, zijn veelvuldig gebruikt. Nikkel of nikkellegeringen worden gezegd geschikt te zijn als tussengelegen lagen. Diffusieprocessen leiden ook tot een weerstandsende beschermende laag. Wat betreft de werking en het succes van beschermende lagen voor levensduurverlenging, zijn er tot enige mate contradictorische uitspraken.
De mechanische abrasie op de tuyères is toe te schrijven aan de vastestoffen die voor de tuyères bewegen. Het feit dat de abrasie op het bovenste deel van de tuyèrneus groter is dan op het onderste deel, bevestigt deze veronderstelling. Recente studies over de bewegingen voor de tuyères wijzen ook op deze mogelijkheid van abrasieve slijtage van de tuyères.
Naast dergelijke effecten, veroorzaakt door de hoogovenbedrijfsvoering, zijn konstruktie-, materiaal- en productiedefecten gegeven als oorzaak van tuyèreschade. Koelwatercircuits die geen goede warmteoverdracht toelaten, tellen als konstruktiedefecten. Gietdefecten en afwijkingen van het ontwerp zijn productiedefecten die herkend kunnen worden door niet-destructieve testen. Met verbeterde koelwatercircuits, zoals al vervat in een geavanceerde tuyèrekonstruktie, kan veel verbeterde tuyèreduurzaamheid verkregen worden.
Om de falenanalyse van tuyères met betrekking tot productiedefecten te vergemakkelijken, worden vaak elektrische geleidingstesten uitgevoerd. Gericht op het veelvoorkomende falenpunt, wordt de geleidbaarheid van de gieting gemeten over de letsellijn. Volgens de wet van Wiedemann-Franz is elektrische geleidbaarheid evenredig met thermische geleidbaarheid. Elektrische geleidbaarheden van slechts 16% International Annealed Copper Standard (IACS) worden soms waargenomen. Bij de buitenste omtrekkersletsels, waar storingen het meest voorkomen, is de thermische geleidbaarheid van de letselzone meestal slechts ongeveer een derde van de thermische geleidbaarheid van zuivere koper. Dit vormt een zwak punt waar de gieting niet voldoende gekoeld wordt en simpelweg opsmelt tot eventuele storing. Verhoging van de elektrische geleidbaarheidsspecificaties en meer rigoureuze testen is nodig bij tuyèrefabrikanten aangezien deze parameter een significante rol speelt in tuyèreprestaties.
Productieproces
- Hoogovenslak: Essentieel voor optimale ovenbedrijf
- Belangrijke ontwerpoverwegingen voor hoogovens en hun auxiliaire apparatuur
- Hoogpresterende automatisering, meting en controle voor hoogovens
- Inductieoven-staalmaking: efficiënte elektrische smelttechnologie
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Optimalisatie van Hoogovensoperaties met Nootscokes: Efficiëntie en Kostenvoordelen
- Optimaliseren van hoogovenproductiviteit: sleutelparameters en strategieën
- Optimalisatie van Hoogovensprocessen met Hoge-Aluminaslak
- Voorkomen van Onregelmatigheden in Hoogovenoperatie: Bewezen Strategieën
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- CO₂-Emissiereductie in Hoogoven-IJzerproductie