



Japans IJzerproductie: Hoogoven Inzichten & Dissectiestudies
Hoogoven IJzerproductie en Dissectiestudies in Japan Begrijpen
Hoogoven (HO) ijzerproductie is de meest levensvatbare manier om ruw ijzer (RI) te produceren, hoofdzakelijk vanwege de bewezen prestaties, flexibele rauwwatergebruik en hoge thermische energiebesparing. Er zijn geen definitieve data voor de oorsprong van HO-ijzerproductie. Echter, belangrijke procesontwerpen en herontwerpen werden in ijzerproductieovens in Europa al in de 14e eeuw geïmplementeerd. Sindsdien heeft de HO-route gedomineerd als voorkeursproces boven alternatieve ijzerproductiemethoden.
Sinds de oorsprong heeft het HO-ijzerproductieproces, om levensvatbaar te blijven, doorlopende evolutionaire ontwikkelingen ondergaan om een hoog-efficiënt proces te worden. De belangrijkste ontwikkelingen tot nu toe omvatten: (i) faciliteitmodernisering, (ii) verhoogde ovenproductiviteit, (iii) verminderde cokestarief, (iv) verlengde ovencampagnelevensduur, en (v) materialenflexibiliteit en verbeteringen. De technologische vooruitgang die de economie, efficiëntie en milieuvriendelijkheid verbeterde, omvat: (i) diverse procesbeheer- en controle-praktijken, (ii) centrum cokes laden, (iii) hoge oventopdruk operaties, (iv) ovenbedrijf met zuurstof (O₂) verrijking, (v) substitutie van dure cokes met alternatieve supplementaire koolstofbronnen zoals gepulveriseerde kolen, aardgas, olieën en kunststoffen, en (vi) vele meer. De technologische ontwikkeling heeft de HO geleid van een kleine productie-eenheid die grote hoeveelheden brandstof verbruikte naar de huidige staat waarin ovens ontworpen om 10.000 ton RI per dag te produceren, in diverse landen gangbaar zijn. Ondanks deze dramatische toename in grootte en output, zijn veel reacties binnen de oven nog steeds onbekend.
Moderne HO Bedrijf
Moderne HO's opereren voornamelijk op sinter, pelletten, sinter/gekalibreerd ijzererts, of sinter/pellet giet. Het type en de kwaliteit van deze materialen hangen af van de individuele exploitatiefilosofie, waardoor de productie- en reductiekarakteristieken van deze materialen van supreme belang zijn voor het HO-proces.
Ontwikkeling van het HO Proces
De ontwikkelingen in het HO-proces zijn geleidelijk geïntroduceerd en uiteindelijk standaard bedrijfspraktijken geworden. De grote ontwikkelingen kunnen in benaderende chronologische volgorde worden opgesomd: (i) effectief gebruik van voorbereide gietten, (ii) blast injectanten, (iii) hoge topdruk, (iv) hoge blasttemperatuur, en (v) verbeterde controle van gietverdeling. Gelijktijdig met deze ontwikkelingen was er een geleidelijke toename in fysieke grootte van de HO.
Gebruik van Voorbereide Gietten
De eerste voorbereiding van gietmaterialen was slechts het sizen van de ijzererts geladen in de oven. Nauwere sizing verbeterde de doorlatendheid van de oven, waardoor meer wind geblazen kon worden, wat de HO-output verhoogde. Bovendien nam de efficiëntie van de reductiereacties toe door verwijdering van grotere ertsklonters, wat het cokestarief verlaagde.
Sinteren van ijzererts vóór laden was de tweede belangrijke stap in gietvoorbereiding, maar sinteren was oorspronkelijk ontwikkeld om afval ijzerhoudende materialen zoals HO-rookstof, walschaal en ertsfijnen in bruikbare HO-voeding om te zetten. Dit concept veranderde snel na de succesvolle toepassing van zelf-fluxerende sinter in de jaren '50, waardoor fluxen uit de HO-gietlading konden worden verwijderd en via de sinter geïntroduceerd. Dit leidde ook tot verlaging van het cokestarief en verhoging van de HO-productiviteit. De huidige situatie is dat sinter nu een vast gietcomponent is in moderne HO-installaties en nog steeds continu onderzocht wordt om de eigenschappen verder te verbeteren.
De uputting van gemakkelijk beschikbare hoogwaardige ijzererts maakte het noodzakelijk voor leveranciers hun product te upgraden door beneficiatie gevolgd door productie van hoogwaardige ijzerertspelletten uit het concentrate. Dit proces kreeg brede acceptatie, wat resulteerde in giet geladen in HO-ovens met hoog ijzergehalte en laag gangue-gehalte, wat leidde tot verdere productietoename gekoppeld aan een daling van het cokestarief. Een andere verbetering die met pelletten wordt geclaimd is dat de gietdoorlatendheid toename door nauwere sizing. Echter, het gebruik van pelletten is niet universeel en in verschillende landen worden HO's voornamelijk op sintergiet bedreven met pelletten en/of gekalibreerd ijzererts die een klein aandeel bijdragen aan de totale lading. Er zijn zelfs meningen dat een hoge sinterverhouding essentieel is voor stabiele bedrijfsvoering van grote HO's omdat sinter superieure hoge-temperatuur en betere verdelingseigenschappen heeft, aangezien pelletten gemakkelijk rollen, wat controle van verdeling bemoeilijkt. Ook door het gebruik van sinter in de HO wordt de cokesbrijis gegenereerd in de cokesovenfabriek binnen de staalfabriek verbruikt.
Blast Injectanten
Er zijn drie injectanten die normaal in de HO gebruikt worden: (i) stoom, (ii) O₂, en (iii) hulbrandstoffen. Injectanten beïnvloeden de vlamtemperatuur, d.w.z. de temperatuur van de vlam in de verbrandingszone van de tuyere. Stoom en hulbrandstof verlagen de vlamtemperatuur, terwijl O₂ deze verhoogt. De theoretische vlamtemperatuur kan berekend worden en is uiterst belangrijk voor soepel bedrijf en verhoging van productiviteit met grote hoeveelheden O₂ en hulbrandstof. Een lage vlamtemperatuur voorkomt reacties in de oven en leidt tot ovenverkoeling. Een hoge vlamtemperatuur kan de doorlatendheid schaden door expansie van de smeltzone en verdamping van alkaliën en silica (SiO₂) in de giet. Voor soepel bedrijf is het noodzakelijk de theoretische vlamtemperatuur te controleren door de hoeveelheden injectanten te variëren.
De drie injectanten apart bekeken: stoom reageert met cokes om waterstof (H₂) te produceren wat de reductiemate van gietmaterialen verhoogt, dus het brandstofverbruik verlaagt. Hulbrandstoffen zijn de hoofdinjectanten. Het type hulbrandstof hangt af van lokale omstandigheden. Injectie van hulbrandstof levert extra H₂ en koolstofmonoxide (CO) in de HO, wat de reductiegraad van de giet verhoogt, wat zorgt voor een daling van het cokestarief. Het is essentieel om complete verbranding van hulbrandstof bij de tuyere te waarborgen, aangezien onvolledige verbranding de ovendoorlatendheid kan schaden, wat nadelige effecten op de ovenbedrijfsvoering heeft. Onvoldoende verbranding kan gecontroleerd worden door voldoende overtollige O₂ in de blast te voorzien.
Zuurstofinjectie verhoogt de hoeveelheid overtollige O₂ en de vlamtemperatuur, wat de daling van de vlamtemperatuur door stoom- en hulbrandstofinjectie tegengaat. Het is ook nuttig om de hoeveelheid boshgas te verminderen, wat de kanalisering van gas in de HO en de mate van overstroming en lading minimaliseert. Overstroming veroorzaakt onregelmatige ovenbedrijfsvoering. Lading is de situatie waarin vloeibare slak wordt voorkomen om te dalen door de opwaartse gassnelheid. Uiteindelijk wordt het gewicht van de slak voldoende om de gasstroom te overwinnen om te dalen. Wanneer de verhouding O₂ in de blast geleidelijk verhoogd wordt, daalt het volume gas geproduceerd per ton RI, wat een daling in de hoeveelheid warmteoverdracht van de gassen aan de vastestoffen in de schaft veroorzaakt, resulterend in een daling van de schafttemperatuur. Ook versnelt de productiviteitstoename door O₂-verrijking de gietdaalsnelheid, wat resulteert in minder tijd voor warmteoverdracht. Als gevolg treden gietmaterialen de hoge-temperatuurzone binnen zonder voldoende voorverhit te zijn, wat de oven verkoelt en slipping en hanging van de giet veroorzaakt.
De praktijk van injectanten vereist zorgvuldige controle met betrekking tot drie limieten: (i) limiet in warmteoverdracht tussen gassen en vastestoffen, (ii) limiet van theoretische vlamtemperatuur, en (iii) limiet van complete verbranding van de hulbrandstof. Controle binnen deze limieten levert lage brandstofverbruik en hoge productiviteit op.
Hoge Topdruk
Het voordeel van hoge topdruk is dat het de gassnelheid in de oven verlaagt, waardoor meer tijd voor gasreductie ontstaat, wat resulteert in daling van het brandstofverbruik. Stofverliezen nemen ook af omdat de lagere gassnelheid onvoldoende is om de grovere stofdeeltjes te transporteren. Alternatief kan meer wind geblazen worden en dus productiviteit verhoogd worden terwijl dezelfde gassnelheid in de oven gehandhaafd wordt, waardoor kanalisering, overstroming en lading voorkomen worden. Het hoofdnadeel is dat om de verhoogde gasdruk te accommoderen, stevige constructie nodig is doorheen de HO-apparatuur van stoven, door buspijp, ovenwanden, oventop, en gasreinigingsinstallatie, wat duur is. Zeker de HO-top alleen heeft een speciaal ontwerp nodig om de gasdruk in het ladingsysteem te equaliseren en slijtage van de oventopladingsapparatuur te voorkomen. Een ander nadeel is het energieverlies in het hoge-druk topgas, hoewel de topgasherstelturbine een deel van deze energie kan herwinnen.
Hoewel er issues zijn met de toepassing van hoge topdruk vanuit engineering oogpunt, vereist de bedrijfsvoering van grote HO's het gebruik ervan om (i) het brandstofverbruik te verlagen, en (ii) hogere productiviteit van de oven toe te staan.
Hoge Blasttemperatuur
De lucht die de HO via de tuyeren binnenkomt, wordt verwarmd door de verbranding van de cokes, en dus, hoe heter de binnenkomende lucht, hoe minder cokes verbruikt worden in verdere verbranding binnen de tuyere regio. Voorverhitting van de lucht is niet nieuw. Inderdaad, meer dan een eeuw geleden bestonden HO-stoven. Echter, het is pas relatief recent dat temperaturen boven 1300 °C bereikt zijn. De bereiking van hogere temperaturen is te danken aan wijzigingen in het stovenontwerp: (i) vergroting van het verwarmde oppervlak van het schekwrk door vervorming van de steenvorm, (ii) gebruik van hogere kwaliteit refractairen die hogere temperaturen weerstaan, en (iii) voorziening van externe verbrandingskamers die ook het verwarmde oppervlak vergroten.
Verbeteringen in de Gietverdeling
Controle van de verdeling van gietmaterialen is belangrijk voor verbetering van gasbenutting en verlaging van brandstofverbruik. Juiste verdeling is ook nodig om de vorm van de cohesieve zone van de HO te controleren, wat de productie maximaliseert en de gasstroom aan de ovenwand minimaliseert, wat de ovenlevensduur verlengt.
Naarmate de ovenvergrootte, kon de verdeling van gietmateriaal die een stabiele gasverdeling binnen de HO zou moeten bieden, niet gehandhaafd worden met conventionele ladingsapparatuur door verschillen in opstapelingshoek, dichtheid en vorm. Deze problemen zijn deels opgelost door het installeren van beweegbare pantser om de verdeling van materiaal te controleren wanneer het de ladingsbel verlaat. De ontwikkeling van het bell-less top en Gimble top ladingsystemen, die over een roterende glijbaan beschikken die de lading nauwkeurig kan verdelen over elke positie op de ovenstoklijn, hebben in grote mate bijgedragen aan de oplossing van dit probleem.
IJzererts Sinter
In veel HO's is sinter het grootste component van de HO-gieten. De chemische samenstelling van de sinter hangt af van de andere componenten die de ovengiet vormen. Normaal varieert de sinter van gefluxde (CaO/SiO₂ ~1,2) tot super-gefluxde (CaO/SiO₂ ~1,7–2,2). Gefluxde sinter wordt doorgaans gebruikt wanneer het merendeel van de ovengiet sinter is. Super-gefluxde sinter wordt gebruikt wanneer de rest van de giet zuur is, wat de slakchemie balanceren om een acceptabele slaksamenstelling te geven. Sinter is extreem heterogeen door de aard van het sinterproces.
Structuur van de Sinter
De fluxen, gemengd met het ijzererts, reageren tijdens sinteren, smelten en vallen de ertsdeeltjes aan. Volledige agglomeratie van kleine ertsdeeltjes kan optreden, maar over het algemeen ondergaan de grotere deeltjes alleen oppervlakte-aanval. Tijdens afkoeling treedt uitvalling van verschillende fasen op binnen de slakmatrix, het algehele resultaat zijnde een mengsel van ver van een evenwichtstoestand afwijkende fasen en een heterogeen materiaal wiens fasen afhangen van de segregatie van componenten in de initiële menging, bijv. waar kalkdeeltjes bestonden vóór sinteren, wordt een kalkrijke regio gevormd. Over het algemeen hangen de aanwezige fasen af van de hoeveelheid fluxmiddelen toegevoegd. Zelf-fluxerende sinter bestaat voornamelijk uit hematiet en magnetiet met kleine hoeveelheden calciumferrieten, geproduceerd door een reactie tussen ijzererts en kalk. De term 'ferrieten' verwijst hier naar de gecombineerde hoeveelheden van de verschillende ferrietsoorten die geproduceerd kunnen worden, afhankelijk van de basiciteit en de ertsdeeltjes in de reactiezone. Naarmate de basiciteit toeneemt, neemt het aandeel ferrieten toe.
In sinter zijn de ferrieten normaal verontreinigd met SiO₂ en Al₂O₃ (alumina) en het product heet SFCA (silico-ferriet van calcium en alumina). De SFCA voldoet normaal aan een algemene formule 'n1(Fe₂O₃)·n2(SiO₂)·n3(Al₂O₃)·5CaO', waar de som van n1, n2, n3 ongeveer 12 is. De calciuminhoud is redelijk constant op ~15%. In de praktijk zijn de ferrieten in sinters meestal 7Fe₂O₃·2SiO₂·3Al₂O₃·5CaO en 9Fe₂O₃·2SiO₂·0,5Al₂O₃·5CaO.
Reductie van Sinter
Het type en de hoeveelheid ferrieten in sinter spelen een belangrijke rol in de reductie-eigenschappen. De reduceerbaarheid van de ferrieten is niet constant, maar varieert van soort tot soort. Het aandeel ferrieten neemt toe naarmate de sinterbasiciteit stijgt. Echter, de reduceerbaarheid volgt niet dezelfde trend. Tussen basiciteitsbereiken van 1,0–1,5 stijgt de reduceerbaarheid door toename van ferrieten van het type CaO·2Fe₂O₃ en CaO·FeO·Fe₂O₃. Bij basiciteit 1,4–1,5 daalt de reduceerbaarheid door een daling in het aandeel hematiet en verdwijnen van CaO·2Fe₂O₃ gekoppeld aan het verschijnen van de relatief niet reduceerbare 2CaO·Fe₂O₃. De toename van basiciteit boven 1,5 toont weer een opwaartse trend door het verschijnen van CaO·Fe₂O₃ en CaO·FeO·Fe₂O₃.
Het reductiegedrag van ferrieten is complex: ze moeten decomponeren voor reductie van het ijzeroxide. Tijdens reductie worden eerst de hogere ijzeroxiden en ferrieten, rijk in ijzeroxide, gereduceerd tot alleen di-calciumferriet en wustiet overblijven. Het gas valt dan de di-calciumferriet aan volgens de reversibele reactie 2CaO·Fe₂O₃ + 3H₂ = 2CaO + 2Fe + 3H₂O. De bevrijde CaO reageert direct met wustiet volgens 2CaO + 3FeO = 2CaO·Fe₂O₃ + Fe. De reactie gaat dan verder per eerdere vergelijking. Echter, microfoto's tonen aan dat wustiet niet aan de gasgrens aanwezig is, dus een diffusieproces tussen de twee reacties moet plaatsvinden. Studies tonen aan dat aan de oxide-oppervlakte de di-calciumferriet eerst gereduceerd wordt. Het bevrijde ijzer scheidt zich in de oxide-fase en het calcium diffuseert naar binnen en reageert met wustiet en weer scheidt ijzer zich af of diffuseert in Fe₃O₄.
IJzererts Pelletten
Tijdens de productie van ijzerertspelletten wordt het ijzererts beneficiëerd door vergruizing en verwijdering van het gelibereerde ganguemateriaal. Over het algemeen wordt kwarts toegevoegd bij de productie van zuur pelletten voor verbeterde pellet-eigenschappen. De meerderheid van de geproduceerde pelletten is van het zuur type, d.w.z. zonder intentionele substantiële fluxtoevoeging. Bij de productie van zuur pelletten worden groene pelletten gebrand bij ~1300 °C in een oxideerende atmosfeer. Dit bevordert binding van deeltjes door: (i) sinteren van hematietkorrels, (ii) oxidatie en daaropvolgende sintering van magnetietkorrels, en (iii) slakbinding. De laatste wordt veroorzaakt door smelting van kleine sporen gangue en bentoniet, gebruikt in het pelletiseringsproces om voldoende groene pelletsterkte te waarborgen. Deze slakfase bestaat essentieel uit kalk, silica, ferric oxide en kleine sporen alkaliën, magnesia, alumina, etc.
Een indicatie van de chemische samenstelling van de slakfase kan verkregen worden door de CaO-SiO₂-Fe₂O₃ fasendiagram te raadplegen. Een punt van aandacht is dat evenwichtsdiagrammen voorzichtig gebruikt moeten worden omdat in de meeste processen reacties zelden in evenwicht zijn, niettemin zijn dergelijke diagrammen nuttige hulpmiddelen. Er treedt weinig tot geen reactie op tussen kwartskorrels en hematiet tijdens branden, dus zuur pelletten bestaan uit hematiet, kwarts, een slakfase, en in sommige gevallen, als onvoldoende gebrand is, magnetiet afkomstig van eventuele magnetieterts in de pelletmengsel.
Zuur pelletten worden in sommige HO's in de ovengiet gebruikt. Het gebruikte bedrag hangt af van de toegepaste bedrijfspraktijk. Bij HO's die volledig op zuur pelletten als bron van ijzer-eenheden opereren, wordt de flux (kalksteen en dolomiet) nodig voor het slakvormingsproces in de HO als deel van de giet geladen.
Gefluxde Pelletten
Op dit moment is het gebruik van gefluxde pelletten preferabel. In gefluxde pelletten worden de fluxen in de pellet geïncorporeerd, waardoor de noodzaak om ze apart in de oven te laden vervalt. Gefluxde pelletten kunnen geproduceerd worden met kalktoevoeging als flux, of dolomiet. Naarmate de basiciteit van de pelletten toeneemt door fluxtoevoeging, vindt een verandering in de microstructuur plaats. Bij kalk-gefluxde pelletten heeft de toevoeging van kalk invloed op de slaksamenstelling en -hoeveelheid, ook de hoeveelheid hematiet. De toevoeging van kalk creëert de mogelijkheid van een reactie tussen hematiet en kalk om calciumferrieten CaO·Fe₂O₃ of 2CaO·Fe₂O₃ te produceren, afhankelijk van de kalkconcentratie. Bij gefluxde pelletten is de brandtemperatuur lager dan die van zuur pelletten om formatie van overmatige slak te vermijden.
Bij gefluxde pelletten kan men verwachten hematietkorrels omgeven door calciumferrieten veroorzaakt door de chemische reactie door kalk. In sommige gevallen kan de oorspronkelijke hematietkorrel volledig geconverteerd worden tot calciumferrieten, wat duidelijk afhangt van de oorspronkelijke hematietkorrelgrootte. Het effect van kalk op de slakfase is tweevoudig: (1) algemene toename in hoeveelheid slak, (2) verandering in basiciteit. De exacte samenstelling hangt natuurlijk af van de hoeveelheid reagrerende fasen, maar de mogelijkheden kunnen afgeleid worden uit het CaO-Fe₂O₃-SiO₂ fasendiagram. Een van de issues met gefluxde pelletten is hun relatief slechte reduceerbaarheid. Dit tekortkoming van kalk-gefluxde pelletten heeft geleid tot productie van pelletten gefluxd met dolomiet in plaats van kalk.
De toevoeging van magnesia aan ijzeroxide resulteert in een vaste-stof reactie tussen de twee en een toename in smelttemperatuur. Daarom produceren dolomiet-gefluxde pelletten magnesio-ferrieten MgO·Fe₂O₃ of (Mg·Fe)O·Fe₂O₃. De kwarts kan niet volledig geabsorbeerd worden in dolomiet-gefluxde pelletten omdat smelting tussen magnesia en silica niet optreedt bij de brandtemperatuur en alleen reacties die in vaste-stof plaatsvinden kunnen optreden.
Reductiemechanismen geassocieerd met zuur pelletten kunnen uitgelegd worden door gasreductie, reactiekinetica, en directe reductie. Bij gasreductie, naarmate O₂ uit het ijzeroxide verwijderd wordt, volgen zuur pelletten een reductiepad van hematiet naar magnetiet naar wustiet (bij temperaturen >560 °C) naar metallisch ijzer. Deze faseveranderingen worden voorgesteld door reversibele gasreacties, met CO als reducerend middel. De vergelijkingen zijn: 3Fe₂O₃ + CO = 2Fe₃O₄ + CO₂, Fe₃O₄ + CO = 3FeO + CO₂, Fe₃O₄ + 4CO = 3Fe + 4CO₂, en FeO + CO = Fe + CO₂.
Het mechanisme van hematietreductie is uitgebreid bestudeerd en het is opgemerkt dat de reductie van hematiet niet in discrete stappen plaatsvindt (naar magnetiet, dan wustiet, etc.), maar reductie produceert een bovenaf chemische structuur, mits de reductiepotentieel van het gas hoog genoeg is, d.w.z. de structuur bestaat uit een hematietdeeltje, omgeven door een laag magnetiet, dan wustiet en tenslotte een outerlaag van metallisch ijzer. Wustiet is niet-stoichiometrisch, d.w.z. het heeft tekort aan ijzerionen. Deze vacatures zijn de belangrijke defecten in het reductiegedrag van ijzeroxiden omdat ze diffusie van ijzer door het ijzeroxiderooster mogelijk maken. De verwijdering van O₂ uit wustiet produceert een opvulling van de ijzerionenvacatures aan de oxide-oppervlakte.
De oppervlaktereductie zet een diffusie van vacatures en elektrondetecten van het interieur van het oxide naar het reactie-interface in gang. Met de reductie van wustiet reageert de inwaartse stroom van metallische ionen met de magnetietlaag, wat de magnetiet reduceert. De reactie vindt dan plaats en de cyclus herhaalt zich geleidelijk, de magnetiet reducerend.
De kinetica van de reductie van ijzeroxiden is uitgebreid bestudeerd, maar er bestaan conflicterende meningen over de snelheidsbepalende stap. Het proces van gasreductie van ijzeroxiden vereist veel stappen: (i) diffusie van het reagerende gas van de bulk gasfase door de grenslaag, (ii) diffusie van het gas door de productlaag naar het reactie-interface, (iii) adsorptie van het gas op het reactie-interface, (iv) chemische reactie op het interface, (v) desorptie van het productgas van het reactie-interface, (vi) diffusie van de gasreactieproducten weg van het reactie-interface naar het deeltjesoppervlak, en (vii) diffusie van het productgas door de grenslaag in de bulk gasfase.
Hoewel er groot conflict bestaat over de snelheidsbeperkende stap of stappen, voldoet de reductie van ijzeroxiden doorgaans aan de vergelijking afgeleid door McKewan: K₁ = Kw/do = ro[1 – (1 – R)¹ᐟ³]/t, waar K₁ de snelheid van vooruitgang van het hematiet/magnetiet interface in mm/minuut is, Kw de snelheidsconstante in g/mm²/minuut, do = dichtheid van de zuivere ijzeroxidesfeer in g/mm³, ro de straal van de ijzeroxidesfeer in mm, R de fractionele conversie van hematiet naar magnetiet, en t de reactietijd in minuten. Er wordt geclaimd dat omdat de reductiesnelheid van ijzeroxiden aan deze vergelijking voldoet, de snelheidsbeperkende stap de chemische reactie is.
Hills gebruikte massatransportprincipes om aan te tonen dat een reactie gecontroleerd door massa-overdracht en diffusie alleen de specifieke kenmerken kan hebben die vaak gebruikt worden om een chemisch gecontroleerde reactie te identificeren, met name de lineariteit van [1 – (1 – R)¹ᐟ³] met tijd. Hills postuleerde dat de reactie gecontroleerd wordt door beide processen van: (i) gasdiffusie door de productlaag en (ii) transport door de grenslaag extern aan het deeltje. Een vorm van Hills' snelheidsvergelijking kan uitgedrukt worden als 3[1 – (1 – R)²ᐟ³] – 2R(1 – Bm) = C₂·t, waar R de fractionele reductie is, t de reductietijd in seconden, Bm = DE/Kg·ro, Bm is de modulus voor massa-overdracht, d.w.z. de verhouding van de diffusieweerstand binnen de productlaag en massa-overdrachtsweerstand buiten het deeltje, DE is de diffusiecoëfficiënt in de productlaag in mm²/s, Kg is de massa-overdrachtscoëfficiënt naar het oppervlak van de reagerende sfeer in mm/s, en ro is de straal van de sfeer in mm. C₂ is een constante voor een reductiereactie en hangt af van de ijzeroxidesfeer eigenschappen en omgevingsomstandigheden.
Bij reductie bij temperaturen van 800 °C en hoger, leidt een temperatuurstijging van gasreductie tot een stijging van de reactiesnelheid, mits smelting van de deeltjes niet optreedt. Een toename in porositeit produceert ook een stijging in reductiesnelheid.
Het mechanisme van directe reductie van ijzeroxiden met koolstof (C) is uiterst belangrijk in de HO en het is gevonden dat directe reductie alleen in waarnembare hoeveelheden optreedt bij temperaturen boven 900 °C. De directe reductiereactie kan eigenlijk gesplitst worden in vergelijkingen FeₓOᵧ + C = FeₓOᵧ₋₁ + CO. De reductie door gas is CO + FeₓOᵧ = FeₓOᵧ₋₁ + CO₂. In deze reacties is x = 1, 2 of 3 en y = 1, 3 of 4. De oplossingsverlies (Boudouard) reactie CO₂ + C = 2CO levert CO voor de gasreactie. Aangezien de directe reductiereactie eigenlijk via een indirecte reductiereactie plaatsvindt, wijst dit erop dat de directe reductie van vaste oxiden in het HO-proces geen belang heeft ten aanzien van de reactievoortgang.
De situatie met vloeibare ijzeroxiden die met C reageren is natuurlijk heel anders: het contactoppervlak tussen vloeibaar oxide en vast C is veel groter dan dat van vast oxide en vast C. Ook diffusie van reagerende en productsoorten in de vloeistof is veel sneller dan in vaste toestand. Deze effecten leiden tot veel hogere reactiesnelheden in vloeibaar oxide/vast C systemen dan in vast oxide/vast C systemen. Hoe hoger de reactietemperatuur, des te groter de reductiegraad. Er is gevonden dat de snelheidsbeperkende stap voor reductie van FeO-rijke slakken verandert met de mate van reductie. Nucleatie van gereduceerd ijzer en chemische reactie aan het C/vloeibaar interface lijken de snelheidsbeperkende stap te vormen tot een hoge reductiegraad bereikt is. Bij hogere reductieniveaus is de langzaamste stap de diffusie van O₂ door de slakgrenslaag.
Invloed van Alkali op Reductie
Alkali hercirculeert binnen de HO door verdamping in de hoge-temperatuurzone en daaropvolgende depositie op de giet en cokes in de koelere regio's. Het gedeponeerde alkali daalt dan met de giet en cokes om uiteindelijk te verdampen. De aard van dit hercirculerende effect is dermate dat redelijk hoge niveaus van alkali binnen de HO kunnen accumuleren, wat de reductie van de gietmaterialen kan beïnvloeden. Alkali toevoegingen veranderen de reductiesnelheid van zuur en basische pelletten. Er is opgemerkt dat er een optimaal niveau van alkali toevoegingen is, boven welke de reductiesnelheid daalt door uitgebreide slakvorming. Ook dolomiet-gefluxde pellettonen tonen een daling in reductiesnelheid wanneer er alkivaporen in het reducerende gas zijn. Verder is het type alkali belangrijk, d.w.z. natriumhydroxide (NaOH) is een betere promotor van de reductiereactie dan natriumchloride (NaCl) voor dezelfde concentratie van het natriumkation.
De toename in reductiesnelheid die optreedt wanneer alkali aan het ijzeroxide wordt toegevoegd, wordt veroorzaakt door de verhoogde zwelling die een groter oppervlak blootstelt aan het reducerende gas. Daarnaast veroorzaakt alkali niet-oppervlakte gerelateerde chemische reductie, wat betekent dat het oppervlak van wustiet continu blootgesteld is aan het reducerende gas in plaats van afgeschermd te zijn door een laag metallisch ijzer. Niet-oppervlakte gerelateerde chemische reductie wordt veroorzaakt door de incorporatie van alkalikationen in het wustietrooster wat in-homogenisatie in de wustietactiviteit veroorzaakt, wat de nucleatiegedrag van ijzer wijzigt, leidend tot niet-oppervlakte gerelateerde chemische reductie. Pelletzwelling wordt doorgaans beschouwd als een symptoom van excessieve alkaligehalte.
Gietgedrag in de HO
In de levensduur van het HO-proces is een aanzienlijke hoeveelheid kennis over de reductiekarakteristieken van ijzeroxiden, pelletten en sinters opgebouwd, tot reactietemperaturen van ~1000 °C. Bij temperaturen daarboven is heel weinig bekend over de optredende reacties of hun effect op de eigenschappen van HO-gietmaterialen. Zelfs met de grote hoeveelheid informatie over gietmateriaalgedrag tot 1000 °C, is het niet gemakkelijk toe te passen voor de eenvoudige reden dat interne inspectie van de HO tijdens bedrijf uiterst moeilijk is. De belangrijkste 'tools' voor het verkrijgen van monsters uit opererende HO's zijn gaspalen, temperatuurpalen, en gietpalen, hoewel hun nuttige dekking slechts een heel klein volume van de HO is.
Het is eerlijk om te stellen dat correlaties tussen materiaalgedrag tijdens reductie en HO-proces redelijk zijn vastgesteld. Als voorbeeld, het is bekend dat materialen die een grote mate van fysieke grootte-afbraak tonen tijdens lage-temperatuur reductie, een daling in ovendoorlatendheid in de praktijk veroorzaken en hoog reduceerbare gietmaterialen het brandstofverbruik verlagen. Ook pelletten die uitgebreid zwellen tijdens reductie leiden tot verlies van ovendoorlatendheid.
Dissectiestudies
Een grote doorbraak betreffende het gedrag van materialen binnen de HO kwam met het waterkwitchen van diverse opererende ovens en de methodische dissectie en studie van hun inhoud. De verdeling van de giet binnen de HO hangt af van de ladingsvolgorde, ladingsgewichten, gietcomponenten, en ovenbedrijf en resulteert in elke oven die op een andere manier opereert. Fig. 1 toont de interne structuur in Kukioka HO nr. 4. De erts- en cokeslagen worden gehandhaafd tot de verzachtings-smeltzone of cohesieve zone bereikt wordt. Het begin van de cohesieve zone tijdens de dissectieprocedure is bepaald door de verhoogde fysieke weerstand tegen verwijdering van het materiaal door mechanische middelen. De cohesieve zone is waar de materialen beginnen te verzachten en uiteindelijk te smelten. De ontdekking dat de cohesieve zone niet in één regio van de oven zit, maar verdeeld is in een redelijk geometrische vorm, was een van de grote inzichten in de reacties die binnen de HO tijdens bedrijf optreden.
Het is gevonden dat de structuur van de cohesieve zone varieerde afhankelijk van de ovenbedrijf. Als voorbeeld toont Fig. 1 ook de structuren in drie verschillende ovens. Hirohata HO nr. 1 toont verzachte lagen met een 'donut'-vorm gerangschikt in een omgekeerde 'V' structuur, terwijl Kukioka HO nr. 4 een 'W'-vormige cohesieve zone heeft. Higashida HO nr. 5 onthult een vervormde omgekeerde 'V' veroorzaakt door onregelmatige ovenbedrijf vóór de kwichtingoperatie.
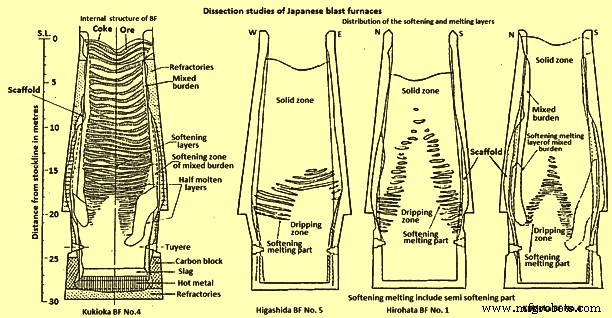
Fig. 1 Dissectiestudies van Japanse hoge ovens
Reductieniveaus
De studie van de mate van reductie in elke gietlaag van Hirohata HO nr. 1 en Kukioka HO nr. 4 heeft interessante kenmerken opgeleverd. Een van de interessante kenmerken is het feit dat zeer weinig reductie optreedt tot de giet de cohesieve zone bereikt, waar reductie snel verloopt. Een van de grote problemen met waterkwichten is de mogelijke reoxidatie van het gietmateriaal tijdens de afkoelperiode en laboratoriumtesten werden uitgevoerd om de mate van reoxidatie te bepalen die zou kunnen optreden. Een studie werd gedaan om de reoxidatie van sinter in het laboratorium te meten, onder dezelfde afkoelcondities als tijdens kwichten van een HO, met een reeks verschillende initiële reductieniveaus. Een andere studie gebruikte een andere techniek met gietmaterialen van verschillende reductiegraden gekoeld van drie verschillende temperaturen (400 °C, 800 °C en 1000 °C) met een afkoelsnelheid van 200 °C per uur in een stikstof (N₂) atmosfeer. In deze studie is gevonden dat hoewel de reductietemperaturen en -graden verschillend waren, de finale reoxidatiegraad ongeveer constant was op 20–25%, d.w.z. de reoxidatie nam toe in proportie tot de initiële reductiegraad. Bij temperaturen onder 300 °C trad geen reoxidatie op. Het resultaat van deze experimenten is dat de reductieniveaus gecorrigeerd moesten worden, bijv. van 10–30% naar 15–40%. Deze gecorrigeerde niveaus waren in overeenstemming met de reductieniveaus gevonden in Russische dissectiestudies op een N₂-gekwichte oven.
Temperatuurprofielen
De temperatuur-isothermen binnen de ovens werden geschat door een combinatie van verschillende methoden. In één methode werden 'Tempil' pelletten in talrijke grafiethouders geladen vóór het uitblazen van de ovens. Deze techniek liet schatting van de temperatuur in het bereik 200–1800 °C toe, maar een probleem was dat er geen methode was om de verdeling van de grafiethouders binnen de HO te controleren. De andere methoden waren: meting van de mate van cokesgrafitisering, dus temperatuurschatting tussen 1200–1700 °C; meting van de cokeselektrische weerstand, wat temperatuurschatting toeliet tussen 1100–1700 °C; en tenslotte meting van de graad van ijzerertsfusie om temperaturen te schatten in het bereik 900–1400 °C.
Door de isothermen te vergelijken met de verdeling van de verzachtings-smelt gietlagen (Fig. 1 en Fig. 2), is gevonden dat de cohesieve zone bestaat over een temperatuurbereik van ~1100–1500 °C voor HO's die voornamelijk op sintergieten opereren.
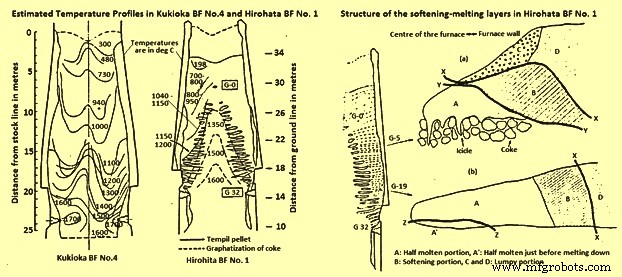
Fig. 2 Geschatte temperatuurprofielen in Kukioka HO nr. 4 en Hirohata HO nr. 1 en structuur van de verzachtings-smeltlagen in Hirohata HO nr. 1.
Gietlaagstructuur Binnen de Cohesieve Zone
Het type structuur van een individuele gietlaag in de cohesieve zone hangt af van de positie van de laag binnen de HO. Twee lagen uit Hirohata HO nr. 1 zijn getoond in Fig. 2. Laag G-5 ligt nabij de top van de cohesieve zone, terwijl laag G-19 nabij de basis van de cohesieve zone ligt. Laag G-5 heeft vier verschillende zones, waarvan twee korrelvormige of granulatie delen (C en D). Laag G-19 daarentegen bevat slechts één korrelvormig deel, D. Naast de duidelijke vormverschillen is het andere hoofdverschil de vervanging van de 'ijsstekers' in laag G-5 door een half-gesmolten deel net voor smelting, A in laag G-19.
Zoals eerder gezien vindt een substantiële hoeveelheid reductie plaats in de cohesieve zone, wat bewijs is door de reductiedata voor elk deel zoals gegeven in Tabel 1 en Tabel 2. De cijfers zijn aan de lage kant, omdat reoxidatie, veroorzaakt door het waterkwichten, zeker heeft plaatsgevonden. De reden voor het hoge reductieniveau van deel C wordt toegeschreven aan de iets lagere reductietemperatuur tijdens contact met cokes.
| Tabel 1 Reductiegraad van de gietmaterialen in de verzachtings-smeltlagen van Hirohata HO nr. 1 | ||||
| Verzachtings-smeltlaag | Deel* | Reductiegraad % | ||
| Sinter | Ertsklont | Pellet | ||
| G-5 | A | 65,6 | 65 | 79,3 |
| C | 72,8 | 68,2 | 81,2 | |
| D | 11,5 | 12,3 | 14,6 | |
| G 19 | D | 35,4 | 36,6 | 41,3 |
| * B: Verzachtingsdeel, C en D: Korrelvormig deel | ||||
| Tabel 2 Reductiegraad van de pelletten in het korrelvormige deel | ||
| Verzachtings-smeltlaag | Bemonsteringspositie (afstand van de grens*) (m) | Gemiddelde waarde van de reductie van de monsterpelletten (%) |
| G3 | 2 | 12,7 |
| 0,2–0,3 | 23,1 | |
| G10 | 1 | 14,1 |
| 0,2–0,3 | (55)** | |
| G12 | 1,3 | 13,9 |
| 0,9 | 14,3 | |
| 0,5 | 12,3 | |
| * Tussen het korrelvormige en verzachtingsdeel | ||
| ** De waarde van de gereduceerde pellet zonder reoxidatie | ||
De dikte van de verzachtings-smeltlagen in Hirohata HO nr. 1 varieerde van 400–500 mm voor de bovenste lagen, tot 70–100 mm voor lagen nabij de basis van de cohesieve zone. De afnemende dikte is te wijten aan compactie, veroorzaakt door de druk uitgeoefend door het gewicht van materiaal boven de laag en ook door een natuurlijke uittrekking van materiaal door de toename in ovendiameter naarmate het materiaal daalt. In de verzachtingsdelen waren ijzerertsgranules in contact met elkaar gecombineerd. Sinterdeeltjes in de lagen deformeerden nauwelijks, in tegenstelling tot pelletten, die tekenen van deformatie vertoonden.
Het proces van pelletmetallisatie kan plaatsvinden in een van drie modi: (i) het metallisch ijzer is uniform verdeeld binnen een pellet, (ii) een metallische schil wordt gevormd, met een wustietkern achterlatend, en (iii) wustiet binnen de pellet reageert om een slak te vormen en beweegt naar de metallische ijzerschil, met een centrale kaviteit achterlatend. De reden voor deze drie mogelijke modi is niet verbonden met de verdeling binnen de verzachtings-smeltlaag, maar kan te wijten zijn aan verschillen tussen de pelletten of oneffen gasstroom in de verzachtings-smeltlaag.
Het is gevonden dat het half gesmolten deel bestond uit hooggecompacteerd metallisch ijzer en een kleine hoeveelheid slak. Eventuele kalksteen of olijfijn aanwezig bleven ongeslaagd. De ijsstekers strekken zich uit in de cokesgaten en bestaan uit een metallische schil met een holle binnenkant, met kleine slakdruppels die aan het ijzer hechten. Hoe hoger de verzachtings-smeltlaag in de oven, des te groter de lengte van de ijsstekers, bijv. niveau G-1 produceerde ijsstekers van verschillende honderden millimeters lengte, terwijl de lagere lagen ijsstekers van slechts 10–20 mm produceerden.
De structuur van de verzachtings-smeltlagen in Kukioka HO nr. 4 was in essentie identiek aan die beschreven voor Hirohata HO nr. 1, behalve dat dunner gietlagen de structuur minder distinct maakten en de ijsstekers kleiner waren.
Slaksamenstelling Veranderingen
De grote chemische verandering van de slakfase in de verzachtings-smeltlagen is een daling in de FeO-inhoud naarmate de slak naar beneden trilt van het smeltdeel. Hoewel grote verschillen gedetecteerd werden door röntgenmicroanalyses van slakken in deel A, variërend van 2–20% FeO, afhankelijk van de locatie, was de FeO-inhoud van de slak direct vóór scheiding van de verzachtings-smeltlaag slechts 2–3%. Het type slak was niet significant verschillend van dat in het normale sinterproduct, maar in de ertsgranules werd een aanzienlijke hoeveelheid fayaliet geproduceerd. Daling van de slak resulteert in een geleidelijke verandering in samenstelling. De geleidelijke toename in de CaO/SiO₂ verhouding wordt toegeschreven aan fluxering met kalksteen en een daling in SiO₂-inhoud, veroorzaakt door SiO₂-reductie. De stijging in Al₂O₃ wordt gecreëerd door de incorporatie van cokesas in de dalende slak.
Metalsamenstelling Veranderingen
Overweging van de veranderingen in metalsamenstelling naarmate het de oven afdaalt: de koolstofinhoud van het metaal in het half-gesmolten deel van de verzachtings-smeltlaag is ~0,2% in het bovenste deel en 0,35–0,57% in het onderste deel. De bron van C in deze half-gesmolten lagen wordt toegeschreven aan de verkoolingswerking van CO, behalve voor het metaal in contact met cokes. Vergelijkbare trends zijn zichtbaar in de lagen in Kukioka HO nr. 4. De stijging in C-inhoud van de ijsstekers wordt toegeschreven aan het metaal in direct contact met cokesdeeltjes. Twee distincte processen zijn geïdentificeerd die opereren voor de scheiding van metallisch ijzer van de lagen. Het eerste mechanisme is via de ijsstekers die zich vormen bij 1350–1400 °C en in het cokesbed druipen. Reductie van de aanwezige ijzeroxiden in de ijsstekers verloopt snel om metallisch ijzer te produceren. Het tweede proces treedt op in lagen waarin geen ijsstekers vormen. In deze situatie wordt het metallisch ijzer verkoold door de onderliggende cokes tot het een C-niveau bereikt waarbij smelting kan optreden bij de betrokken temperatuur. In dit geval is de smelttemperatuur ~1500 °C.
De vraag naar het mechanisme van silicium-opname door het metaal binnen de oven is onderwerp geweest van aanzienlijke discussie. Studies in de experimentele HO in Luik, België, uitgerust met bemonsteringssonden, vonden dat het siliciumniveau geleidelijk stijgt van de smeltzone naar de hearth, zodanig dat 75% van de uiteindelijke RI-silicium bereikt is wanneer het metaal het tuyere-niveau bereikt. De Japanse dissectiestudies aan de andere kant onthullen dat het siliciumniveau van het metaal op tuyere-niveau ver boven dat van de getapte RI ligt. Een verklaring voor deze discrepantie kan zijn dat silicium-opname heeft plaatsgevonden tijdens het waterkwichten van de Japanse ovens. Tijdens experimenten om de kans op silicium-opname tijdens kwichten te bepalen, is gevonden dat silicium-opname van eventuele aanwezige slak een mogelijkheid kan zijn. Dit moet in gedachten gehouden worden bij het analyseren van de Japanse dissectiedata.
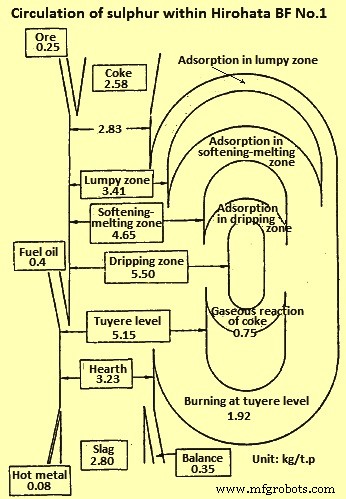
Fig. 3 Circulatie van zwavel binnen Hirohata HO nr. 1
Grootteverdeling
De verandering in fysieke grootte van de gietcomponenten tijdens hun daling werd bepaald uit de gekwichte oven data en een van de grote problemen met dit deel van de studie was dat afbraak van materiaal optreedt tijdens de kwichtingsoperatie. Degradatie van sinter bereikt een maximum bij temperaturen van 400–600 °C en neemt toe met de retentietijd. Bij reductieniveaus boven 30% treedt zeer weinig degradatie op. Schatting van het afkoelpatroon van Kokura HO nr. 2 toont aan dat de gietmaterialen voor een lange tijd blootgesteld zijn aan condities die tot aanzienlijke afbraak leiden. Het effect van de waterkwichtingsoperatie op de degradatie van sinter was berekend. Deze berekening geeft aan dat de sinterdegradatie toeneemt met de tijd na uitblazen en aanzienlijke degradatie optreedt in de regio rond het midden van de schacht.
Dit toegepast op een centrum-werkende oven (centrum-werkend betekent dat de meerderheid van de gasstroom opwaarts langs de centrale as van de oven stroomt), is opgemerkt dat de degradatie van sinter in de centrale zone van de oven, waar de reductiegraad hoog is, voornamelijk veroorzaakt wordt door de reductieprocessen tijdens bedrijf. De situatie in de periferiezone is dat de reductiegraad laag is en in deze situatie wordt de afbraak voornamelijk veroorzaakt door de lange verblijftijd van materialen rond 500 °C tijdens het uitblazen van de oven. Dit geïllustreerd met de dissectieresultaten voor de centrum-werkende Hirohata HO nr. 1. Een ander factor in het handhaven van de grootte van de gietmaterialen is dat in de centrale regio van Hirohata HO nr. 1, scheuren als ze gegenereerd worden, onmiddellijk smelten door de hoge temperaturen en de snelle reductie die plaatsvindt. Degradatie is doorgaans een probleem met maximale zorgen bij sinters. Onderzoek van de grootteverdeling van pelletten onthulde dat ze nauwelijks gepulveriseerd waren en hun oorspronkelijke vorm behielden.
Invloed van Gasstroom
Om verder te bewijzen dat de bepaling van de vorm van de cohesieve zone door de gasstroom binnen de oven wordt bepaald, werden kernmonsters genomen uit Hirohata HO nr. 1 en Kukioka HO nr. 4 en hun doorlatendheid bepaald. Vervolgens werd hun doorlatendheid gerelateerd aan gasstroom en gassnelheidsverdelingsprofielen opgesteld. Deze profielen kunnen direct gerelateerd worden aan de verdeling van de verzachtings-smeltlagen. De gasstroom in het onderste deel van de HO is snel, 7–9 m/s, maar vertraagt aanzienlijk in de verzachtings-smeltlagen tot 2–4 m/s, wat de slechte doorlatendheid van de verzachtings-smeltlagen aangeeft. Naarmate de gas de schaft opstijgt, daalt de snelheid van nature door de daling in gastemperatuur.
Cohesieve Zone Controle
Het is aangetoond dat de vorm van de cohesieve zone varieert van HO tot HO en veel aandacht moet worden gegeven aan de controle ervan. De controle van de cohesieve zone is zeer afhankelijk van gietverdeling. Voor maximale productiviteit, ten koste van brandstofverbruik, moet een sterke centrum-werkende profiel worden toegepast, maar als het brandstofverbruik geminimaliseerd moet worden, dan moet een minder centrum-werkende praktijk worden gevolgd. Inderdaad, dit is heel zichtbaar bij het vergelijken van een sterke centrum-werkende oven, zoals Hirohata HO nr. 1, met een matige centrum-werkende oven, zoals Kukioka HO nr. 4. Dit punt kan goed uitgelegd worden door productiviteit te relateren aan de hoogte van de cohesieve zone boven de tuyeren (Fig. 4). Hoe hoger de positie van de cohesieve zone in de oven, des te groter de productiviteit, hoewel ten koste van een toename in brandstofverbruik.
Een ander punt betreffende controle van de cohesieve zone is het effect op de refractaire voering. Als de ovenswandtemperatuur te hoog is, dan is refractaireslijtage aanzienlijk en kan men een verminderde levensduur van de HO verwachten. Dus, voor het handhaven van de refractairedikte, is het nodig de cohesieve zone te controleren zodat de wandtemperaturen op minimaal niveau worden gehouden.
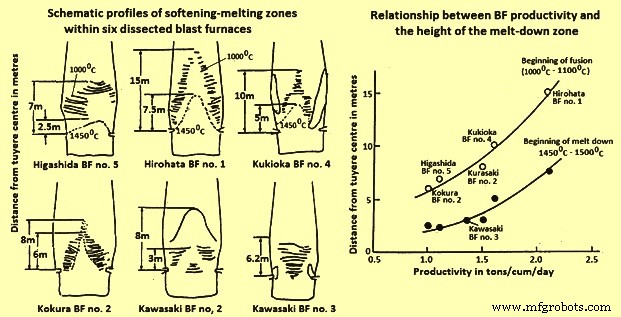
Fig. 4 Schematische profielen van verzachtings-smeltzones en relatie HO-productiviteit en hoogte van de smeltzone
Smeltprocessen
De rol van S in het smeltproces wordt bepaald door het Fe-S-O fasendiagram. Er is een noodzaak van een reactie tussen vast metallisch ijzer en wustiet in de giet met gasvormige S, in de opgaande gassen. Deze fasen reageren om een eutecticum te vormen van chemische samenstelling 24% S, 9% O₂, en 67% Fe, met een smeltpunt van 915 °C. Eenmaal gevormd, wint deze vloeistof temperatuur naarmate het de oven afdaalt, vloeibare vast ijzer en wustiet oplossend wat een verandering in vloeistofsamenstelling langs een pad veroorzaakt tot op een bepaald punt, de vloeistof splitst in twee geconjugeerde vloeistoffasen. Verdere temperatuurstijgingen veroorzaken dat het eerste deel van de vloeistof meer vast ijzer oplost, de samenstelling langs een pad verplaatsend, terwijl het tweede deel meer ijzeroxide oplost en langs een andere samenstellingspad beweegt. Dus zijn er twee fasen: (i) een vloeibaar metaalfase, en (ii) een vloeibare slakfase. De aanwezigheid van silica in het systeem verandert dit mechanisme niet appreciëbel. In feite verplaatst het de mischbaarheidskloof. Daarom vindt de scheiding van de nascente vloeistof in vloeibaar metaal en vloeibare slakfasen plaats bij lagere temperaturen.
Eenmaal gevormd gaan de twee vloeistoffen hun eigen weg. Het vloeibare metaal dat vast ijzer, C en S oplost wordt de finale metaalfase. De slak tijdens haar daling lost alumina, silica en kalk op uit de cokesas, gietgangue en fluxen om de finale slakfase te vormen. Een studie heeft ook aangetoond dat de aanwezigheid van waterstofsulfide in een CO/N₂ gasmengsel het smeltpunt van ijzererts sinters en pelletten verlaagt door de vorming van de vloeibare Fe-S-O fase.
Alkalien worden ook verondersteld nauw geassocieerd te zijn met het initiële smeltproces in de HO. Studie met betrekking tot de verdeling van alkali toont aan dat het alkali geconcentreerd is in de verzachtings-smeltlagen. De reden is dat alkalieverbindingen, inherent in de giet en cokes geladen in de oven, gereduceerd worden en bij temperaturen boven 800–900 °C verdampen, als metaal element of als cyanide, en in de verzachtings-smeltlagen geweeid worden waar ze concentreren. Naarmate de verzachtings-smeltlagen dalen, verdampt het alkali en gaat de cyclus door.
Productieproces
- Hoogpresterende automatisering, meting en controle voor hoogovens
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Optimaliseren van hoogovenproductiviteit: sleutelparameters en strategieën
- Optimalisatie van Hoogovensprocessen met Hoge-Aluminaslak
- IJzerproductie optimaliseren: De chemie van hoogovensmelterij
- FASTMET & FASTMELT: Geavanceerde ijzerproductietechnologieën voor efficiënte metaalproductie
- Optimalisatie van hoogovengietshuis operaties voor efficiëntie en betrouwbaarheid
- Optimaliseren van Hoogovensontwerp voor Superieure Prestaties en Levensduur
- Optimalisatie van hoogovensoperaties voor verlengde campagneleven
- CO₂-Emissiereductie in Hoogoven-IJzerproductie
- Bewerking Onder de Loep: Processen, Gereedschappen en Toepassingen