



Gecombineerd Blaasproces: Verbeterde Menging & Kwaliteit in Converter Stalenproductie
Gecombineerd Blaasproces in Converter Stalenproductie
Onhomogeniteiten in chemische samenstelling en temperatuur ontstaan in het vloeibare staal tijdens de zuurstof (O₂) blasting in de boven geblazen converters vanwege het gebrek aan menging in het vloeibare staalbad. Er is een relatief dode zone direct onder de straalcaviteit in de converter. De noodzaak om het stalenproductieproces in de boven geblazen converter te verbeteren heeft geleid tot de ontwikkeling van het gecombineerd blaasproces.
Het gecombineerd blaasproces, ook bekend als het boven- en onderblaasproces of gemengd blaasproces, wordt gekenmerkt door zowel een bovenblaas lans als een methode om roeren vanaf de bodem te bereiken. De configuratieverschillen in gemengd blazen liggen principally in de bodemtuyeren of ontdoende elementen. Deze variëren van volledig gekoelde tuyeren, tot ongekoelde tuyeren, tot doorlatende elementen. De noodzaak van het bodemroeringsysteem is noodzakelijk voor de productie van een reeks hoogwaardige eisende staalsoorten en is essentieel voor het proces om economisch te zijn. Daarom moet de goede functionaliteit van het roeren over de gehele campagne van de basische zuurstofconverter (BOF) gewaarborgd zijn. Fig. 1 toont bovenblaas en gecombineerd blaas stalenproductieprocessen.
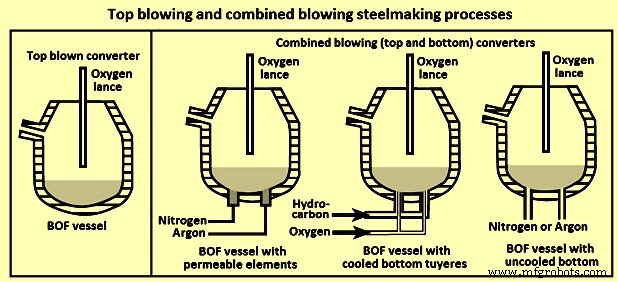
Op dit moment wordt de boven- en onder gecombineerd geblazen converter algemeen gebruikt in primaire stalenproductieplanten. In de gecombineerd geblazen converter, worden de roering en de menging van het bad gedwongen door de boven geblazen O₂-stralen en de bodem inerte gasstromen, wat een hoge mengings-efficiëntie voor het bad kan bereiken. In zeldzame gevallen wordt O₂ ook van de bodem geïnjiceerd met concentrische dubbele buis tuyeren samen met ommantelingsgassen om de temperatuur aan de tuyere-uitlaat en de slijtage van de bodem te controleren. Echter, aangezien inerte gas ontdoening doorgaans hogere controle van slijtage, levensduur van de ontdoende elementen en de bodem biedt, zijn de meeste converters uitgerust met bodemroering met gas ontdoende propfen.
De eerste gecombineerd blaaspraktijk die commercieel geaccepteerd was, was het LBE (Lance Bubbling Equilibrium) proces ontwikkeld door ARBED-IRSID. Dit proces is veel nauwer gerelateerd aan het BOF-proces in die alle O₂ wordt geleverd vanaf de bovenlans. Het gecombineerd blaasaspect wordt bereikt door een set poreuze elementen geïnstalleerd in de bodem van de converter doorheen welke argon (Ar) of stikstof (N₂) wordt geblazen. In het LBE-proces wordt N₂-gas typisch bijna exclusief gebruikt voor het merendeel van de blasting in het bereik van 3 normale kubieke meter per minuut (N m³/min) tot 11 N m³/min. Echter in het latere deel van de blasting, wanneer N₂-opname een probleem kan creëren, wordt Ar-gas gebruikt voor roeren. Daarnaast wordt Ar bijna exclusief gebruikt als het inerte gas voor na-blaas roeren, op dit moment wordt de snelheid verhoogd tot 10 N m³/min tot 17 N m³/min. Fig. 2 toont een LBE-converter met bodemblaaselement.
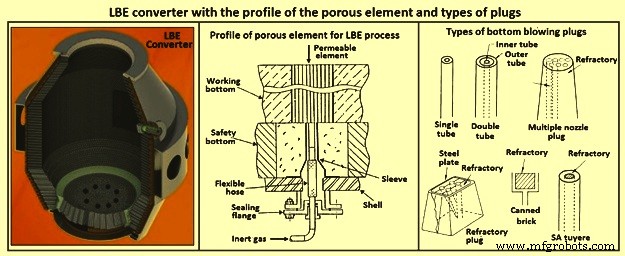
In het gecombineerd blaasproces wordt de bodemroering uitgevoerd met inerte gassen zoals N₂ en Ar die uitgebreid worden gebruikt om de mengcondities in de BOF te verbeteren. De inerte gassen worden aan de bodem van de oven geïntroduceerd door middel van doorlatende elementen (LBE-proces) of tuyeren. In een typische praktijk wordt N₂-gas door tuyeren of doorlatende elementen in de eerste 60 % tot 80 % van de O₂-blasting geïntroduceerd, en wordt Ar-gas ingeschakeld in de laatste 40 % tot 20 % van de blasting. De snelle evolutie van CO in het eerste deel van de O₂-blasting voorkomt N₂-opname in het staal. Het profiel van een poreus element wordt getoond in Fig. 2.
Configuraties van bodempropf / mondstuk
De initiële ontwikkeling van gecombineerd blazen is gebaseerd op basis van drie typen bodempropfen gebruikt voor bodemblaas. Ten eerste, is er een refraktair element dat zich gedraagt als poreuze propfen. Deze unit is gemaakt van gecompacteerde stenen met kleine sleuven. Als de meeste tuyeren, heeft het voldoende gasdruk nodig om staalpenetratie te voorkomen. Deze unit is meer penetrerend dan poreuze propfen. Ten tweede, wordt een ongekoelde tuyere gebruikt om grote hoeveelheden inerte gassen per mondstuk te introduceren. Dit resulteert in lokale zware roering, die makkelijker de opbouw kan penetreren. Lucht of O₂ kan niet gebruikt worden omdat er geen koelmiddel is en de gegenereerde warmte de tuyere levensduur te kort maakt om praktisch te zijn. Derde type is een volledig gekoelde tuyere. Hier kan ofwel inerte gas of O₂ geblazen worden, wat zeer sterke roering veroorzaakt en bijna geen problemen met het penetreren van bodemopbouw. In alle gevallen wordt de gasleiding door de oventrunnions geleid met behulp van rotatieverbindingen of afdichtingen om volledige rotatie van de oven toe te staan. Verschillende typen van de bodemblaaspropfen ontwikkeld voor het gecombineerd blazen zijn getoond in Fig. 2.
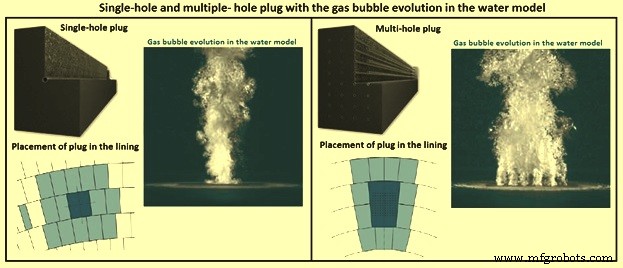
Huidige stand van ontwerpen van de propfen gebruikt voor de bodemblaas van het inerte gas zijn gebaseerd op single-hole plug (SHP) ontwerpen en multi-hole plug (MHP) ontwerpen. Deze propfontwerpen zijn gevestigd als wijd geaccepteerde state-of-the-art ontwerpen voor de bodemblaaspropfen. Zowel SHP als MHP ontdoende propfen worden ontworpen met stroomsnelheid geoptimaliseerde buisdiameters en aantal buizen. Echter, de MHP's voor inerte gas bodemontdoening zijn populairder. Beide typen van de ontdoende propfen met SHP en MHP ontwerpen zijn gebaseerd op magnesia-koolstof (MgO-C) refractaria en ze worden normaal gemaakt van 100 % hoge graad gesmolten magnesiet, hoge graad graafiet, geoptimaliseerde korrelgrootteverdeling, en soms met additieven.
Efficiënte ontdoening tot het einde van de BOF-bekledingcampagne is het doel van alle gas ontdoende propfen in BOF-winkels en wordt beïnvloed door het toegepaste bereik van gasstroomsnelheden, het verstopping potentieel, en de slijtagesnelheid onder specifieke procescondities. De hoogste veiligheidsstandaard is een essentiële vereiste voor de bodemontdoening.
Verstoppingspotentieel
De verminderde beschikbaarheid van de ontdoende propfen door bodemopbouw is vaak de reden voor lage ontdoingsefficiëntie. Dit verhoogt de kosten van de de-oxidatie middel, verlaagt de opbrengst, en leidt tot een minder efficiënt blaasproces. De hoofgronden voor verstopping zijn bodemopbouw door erg kleverige slag of hoge slagspatting frequenties, problemen met de inerte gastoevoer of niet-adequate ontdoende propfontwerp. Terwijl de hoge gasstroomsnelheid door een SHP kan helpen om slagverstoppingspotentieel te verminderen bij lage slagspatting snelheden, veroorzaken hoge slagspatting snelheden met potentiële bodemopbouw of onvoldoende inerte gastoevoer eerder diepe infiltratie van een SHP met een zeer lage waarschijnlijkheid van heropening. De ontdoingsefficiëntie van een MHP wordt echter verhoogd door talloze buizen met een stroomsnelheid geoptimaliseerd aantal, diameter en rangschikking. De heropeningssnelheid van een MHP wordt regelmatig gerapporteerd en is niet geneigd tot fluctuaties in gasdruk en inerte gastoevoer.
Veiligheid
De hoogste veiligheidsstandaarden worden doorgaans gegeven voor de MHP-ontwerpen. De gasbuizen worden direct in de MgO-C steen geperst. Als de gastoevoer aan de MHP wordt verminderd of nul is om welke reden dan ook, geldt staalinfiltratie slechts enkele millimeters in de ontdoende propf. Het risico op staaldoorbraak door de MHP is geminimaliseerd.
Ontdoende kenmerken en slijtagesnelheid
Het stroomregime van een SHP is in de overgangszone tussen bellen en jetten of volledig in de jetzone, wat resulteert in grote gasvolumes boven de enkele buis en daaropvolgende verval in kleinere gasbellen met een grote grootteverdeling. Dit stroomregime wordt in het algemeen gekenmerkt door verhoogde slijtagesnelheden, bijv. 0,4 mm/hit tot 0,7 mm/hit. Het MHP-ontwerp biedt een veel meer geschikte gasbelverdeling boven de ontdoende propf met een hoger aandeel kleine gasbellen. Het hogere specifieke oppervlak van de kleine gasbellen verhoogt de gasontdoening en metallurgische efficiëntie. De slijtagesnelheid is doorgaans lager als gevolg van verminderde terug-aanval fenomenen en turbulentie bij lagere gassnelheden. Fig. 3 toont SHP en MHP met de gasbel evolutie in het watermodel.
Proces van gecombineerd blazen
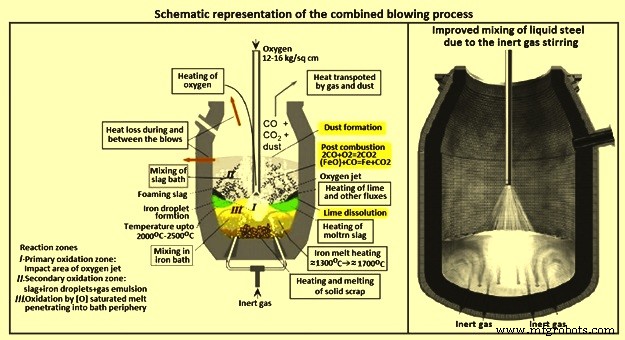
In het gecombineerd staalproductieproces wordt de O₂ die nodig is om het staal te verfijnen, geblazen door de boven gemonteerde lans terwijl het inerte gas (N₂ of Ar) dat nodig is voor het bodemroeringsproces, in de smelt wordt geïntroduceerd door bodemroerstenen om de procescondities te verbeteren door geoptimaliseerde menging. De stroomsnelheid en het type roergas hangt af van de procesfase en staalsoort. Een snellere en betere benadering van het metaal-slag evenwicht wordt bereikt door de bodemroering. Evenwicht en mengtijd hangen af van type, aantal, locatie van roerders, en stroomsnelheid. Sterkere roering verschuift het thermodynamisch evenwicht naar de gewenste richting en vermindert de mengtijd. Een overschakeling van N₂ naar Ar is normaal vereist, afhankelijk van de finale staalchemie. De klepstation als het centrale deel van het bodemroeringssysteem stelt individuele stroomcontrole per individuele ontdoende propf toe.
Net als in het bovenblaasproces, wordt O₂ geïnjiceerd door multi-gaten lans in het vloeibare staalbad in het gecombineerd blaasproces. Metaaldruppels worden gegenereerd als resultaat van straalimpact en de scherende actie van de gasstroom uit de impactregio waar de straal het metaaloppervlak raakt en de gassen omhoog worden afgebogen. Dit effect van straal-vloeistof interactie wordt beschreven in termen van drie modi: (i) dimpling, (ii) splashing, en (iii) penetreren.
De hoeveelheid ijzerdruppels die in het gas en de slag gespoten worden, beïnvloedt de metallurgische opbrengst, refractaire slijtage en de voortgang van decarburering. Er is een effect van gas- en vloeistofeigenschappen op de diepte van de depressie van het bad en de kritische diepte markeert het begin van spatten. Het spatten neemt toe tot een bepaalde straalmomentum waarna het afneemt. De richting van spatten is afhankelijk van de lansmondstukhoek, lanshoogte, profiel van de straalcaviteit geschat van zijn diepte en diameter en overlap van de O₂-straal.
Veel experimenten zijn uitgevoerd om de lanspuntte te wijzigen om spatten of spuwen in de BOF-converter te controleren. Het belang van een goed ontwerp van mondstukdiameters en hellingshoeken is noodzakelijk voor een optimale drukverdeling van de O₂-straal. Verschillende studies hebben getoond dat het bovenblaas met bodemroering van het converterbad superieure prestaties geeft dan alleen het bovenblaas in BOF-converter wat betreft spatten en spuwen.
Verschillende methoden van bodemblaas voor roering zijn aangepast. Een keramische propf met ingebedde meerdere kleine pijpen of meerdere sleuven wordt in de bodemtuyeren gebruikt. De roering wordt uitgevoerd met speciale refraktaire roerelementen of door kleine, onbeschermde tuyeren die in de converterbodem gerangschikt zijn.
Het proces van bodemblaas verhoogt effectief de badhoogte, en toont verschillende refractaire slijtageprofielen vergeleken met de slijtageprofielen verkregen in de boven geblazen BOF-converter. Slijtage van de tuyeren en omringende gebieden is vaak ernstig in dit type proces, en vereist het gebruik van erosiebestendige hoge dichtheid materialen om de turbulente stroom van vloeibaar staal te weerstaan.
Het gecombineerd blaasproces gebruikt dure gassen (O₂, Ar, en N₂) en de nauwkeurige meting en totalisatie van deze gassen helpen de economische bedrijfsvoering en de strakke kwaliteitscontrole door deze waarden te gebruiken in de generatie van dagelijkse rapporten voor managementcontrole. Om het converterbad te roeren, wordt Ar of N₂-gas geïnjiceerd door een aantal roerpropfen in de converterbodem. De totale stroom en type gas voor elke sequentiestap zijn vooraf bepaald uit het geladen menu voor de huidige blasting. De totale stroom wordt gelijkmatig verdeeld over een aantal controllers, één voor elke roerpropf om een gelijke verdeling te handhaven, en wordt de controller remote set-point. De gemeten stroom is massa-gecompenseerd voor temperatuur en druk voor elke roerpropf en gastype en ingevoerd in de controlemodule. De 4-20 mA controle-uitgang moduleert dan de kleppositie.
Als de roerpropf bedekt is met zware slag, neemt de downstream druk toe. In het geval het verder stijgt dan een vooringestelde limiet, verandert de controle van stroomcontrole naar drukcontrole en de klep reageert dan op een ander controle-algoritme. Bij vermindering van druk (minder dan een hysterese waarde), keert de controle terug naar stroomcontrole. Wisseling tussen controlemodi moet automatisch zijn, aangezien de niet-actieve lus de uitgang van de actieve lus volgt.
Voor optimalisatie van gasverbruik en de stroomcontrolebereik, wordt een additionele inlaatdrukcontrole geïnstalleerd. De combinatie van drukcontrole in de voederlijn en individuele stroomcontrole in de roerlijnen handhaaft constante stroomsnelheden van de individuele roerders, wat verstopping van poreuze propfen door viscieuze slag vermijdt. Geschikte instrumentatie voorziet de operator van een indicatie van de poreuze propfconditie. De procesbetrouwbaarheid is zeer belangrijk. Fail-safe filosofie wordt doorgaans geboden voor de voederlijnen (gasoverschakeling in het geval van lage inlaatdruk) alsook individuele stromen (fail-safe open in het geval van media en stroomstoring). De schematische weergave van het gecombineerd blaasproces is getoond in Fig. 4.
Het converter bodemroeringssysteem wordt gecontroleerd via een PLC (programmeerbare logische controller) geïnstalleerd ofwel als een zelfstandige unit met individuele HMI (human machine interface) station of voorzien voor integratie in nieuwe of bestaande netwerken. De bediening vereist flexibiliteit. Afhankelijk van de geselecteerde staalsoort, volgt de software roerpatronen (set-point parameter tabellen) voor Ar en N₂ stroomsnelheden tijdens de complete hit als een functie van de totale geblazen O₂-hoeveelheid. De set-point wijzigingen en controleacties vinden plaats in automatische modus zonder operatorinteractie, gebaseerd op veldsignalen.
Tijdens tappen, deslaggen, en laden, moeten vooraf gedefinieerde stroomsnelheden gewaarborgd worden voor verminderde refractaire slijtage en hoge levensduur van de poreuze propfen. Het ontwerp van de roerpropfen is om lange levensduur te garanderen door lage erosiesnelheid, geavanceerde spalling-weerstand, en flexibele propflengte.
De positionering van de roerpropfen ten opzichte van de O₂-stralen is zeer belangrijk voor de effectiviteit van het bodemroeringssysteem. Voor de optimalisatie van de locatie van de roerpropfen zijn de te overwegen punten: (i) impact van de O₂-stralen onder verschillende procescondities (zoals lanspuntontwerp en variabiliteit van lanshoogte etc.), (ii) aspectratio van smelthoogte tot converterdiameter, en (iii) invloed op refractaire slijtage. Gebruik van de meest recente CFD (Computational Fluid Dynamics) simulaties wordt normaal gemaakt om de locatie van de roerpropfen te optimaliseren door de complexe condities in de BOF-converter te overwegen.
De meest recente ontwikkeling in het gebied is de gepatenteerde wisselende roertechnologie. In de wisselende roerpraktijk, worden groepen roerelementen gecontroleerd met afwisselend hoge en lage roergasstroomsnelheden. Statistische evaluatie van procesresultaten over verschillende campagnes, na implementatie van deze technologie in een BOF-winkel, heeft getoond dat er potentieel is om de Ar-kosten met 30 % te verminderen zonder negatieve invloed op de metallurgische resultaten.
Metallurgische effecten van gecombineerd blazen
Ontdoenpatronen, met name aantal propfen, stroomsnelheden en het soort en de kwaliteit van ontdoende gassen, hebben een opvallende invloed op de BOF-metallurgie. Die parameters moeten strikt gecoördineerd worden anders kan het proces buiten controle raken en de beoogde metallurgische resultaten niet bereikt worden. De volgende zijn de metallurgische effecten van het gecombineerd blazen.
Koolstof/Zuurstof (C/O)
Als resultaat van bodemontdoening worden de kinetiek voor decarburering verbeterd en dus lagere koolstof (C) niveaus aan het einde van de blasting zonder over-oxidatie van het staalbad bereikt. De indicator voor een efficiënte ontdoeningsprestatie is het [C] x [O] product, wat vergeleken met een boven geblazen bediende converter veel lager is en in het gemiddelde bereik van 0,002 % tot 0,0025 %. Vanwege het verfijningsproces zijn er non-evenwichtscondities in het vloeibare staalbad existent en ook tussen slag en vloeibare staalbad.
Met een geschikt bodemontdoeningsprogramma, kunnen de reacties dichter bij het evenwicht aan het einde van de blasting worden gedreven en dus het decarbureringseffect versterkt. De duur van na-roering versterkt dat effect additioneel. Voor het nastreven van laagste C-niveaus, is de C-inhoud van de refractaire bekleding ook een significante parameter.
In referentie tot een boven geblazen bediende converter zijn opgeloste [O] inhoud bij gelijke [C] niveaus bij tappen lager wat resulteert in een minimalisatie van de de-oxidatie middelverbruik in de pan. Er is ook de kans om de dure RH (Ruhrstahl Heraeus) ontgasingsbehandeling vrij te maken of te besparen door de laagste verfijnde niveaus bij tappen.
IJzeropbrengst
Bodemontdoening, ruw ijzer samenstelling ([Si] gehalte), de slagpraktijk, en de blaasprogramma's beïnvloeden het FeO-niveau in de slag en dus het chemische reactiepotentieel tussen slag en bekleding en het effect van na-roering. Een BOF met bodemontdoeningssysteem wordt gekenmerkt door lagere ijzerinhoud in slag en ook lagere slagvolumes in vergelijking met een boven geblazen BOF-converter. Ook het FeO-niveau in slag bij tappen is afhankelijk van de opgeloste C in het staalbad.
Mangaan (Mn)
De Mn-opbrengst bij gelijke C-niveaus bij tappen is hoger dan een conventioneel boven geblazen BOF-proces. In deze connectie is minder Fe-Mn nodig voor de secundaire metallurgie legering afhankelijk van de staalsoorten. Dus de aanpassing van Mn-niveaus is beter controleerbaar.
Fosfor (P)
Bodemontdoening wordt gekenmerkt door een betere opnamecapaciteit van P₂O₅ in de slag en snellere kalkontbinding. Volgens de gespoten vloeibare ijzerdruppels tijdens het verfijningsproces in de BOF-converter, met name tijdens de harde blaasfase, is de temperatuur van de gevormde slag hoger dan het smeltbad. Dit resulteert in zwakkere condities voor defosforing. Door ontdoening wordt de slagtemperatuur aanzienlijk verlaagd door de uitstekende badroering en de betere temperatuurevenwicht tussen slag en staalbad.
Invloed van na-roering
Het hoofddoel van na-roering is enerzijds de realisatie van laagste C- en P-niveaus bij tappen en anderzijds de snelle en nauwkeurige aanpassing van de taptemperatuur (koelingseffect). Ontdoeningstijd en intensiteit zijn de twee beslissende parameters voor het bereiken van bepaalde elementniveaus. Na-roering versterkt het decarbureringseffect significant door de opgeloste C en O₂ in het staalbad dichter bij het evenwicht te brengen. Na-roering veroorzaakt afkoeling van het vloeibare staalbad versterkt door additionele lading van BOF-slag. Dat betekent een verbetering van de P-verdeling met factor drie en een daling van het P-niveau bij tappen tot 0,005 %.
Invloed van ontdoende propf rangschikking en aantal propfen
Het ontdoeningssysteem beïnvloedt de evenwichtscondities in het staalbad tijdens het verfijningsproces en dus de metallurgische resultaten. Bodemontdoening stelt in staat om dichter bij het evenwicht te komen of het zelfs te benaderen aan het einde van de blasting. Het effect van decarburering en defosforing is aanzienlijk verbeterd. Voor de effectiviteit van de ontdoening is de parameter Rp vastgesteld. Rp beschrijft de verhouding van de conditie actueel tot de conditie evenwicht. Als het evenwicht bereikt is, is de parameter Rp één. Een toename van het aantal propfen betekent verbeterde badroering en dus hogere waarden van Rp dichter bij één. Fig. 5 toont het gevolg van verschillende propfrangschikkingen en aantallen op de evenwichtsbenadering (gedefinieerd door de ontdoeningsparameter Rp).
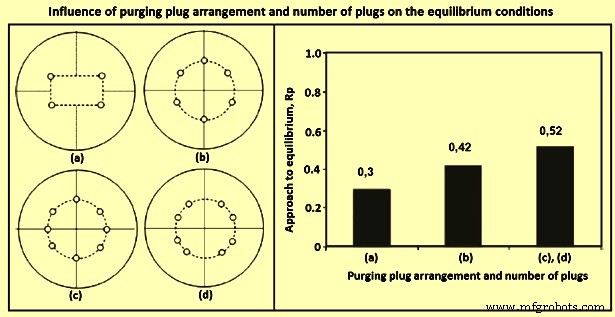
De indicator voor badroering of menging is de relatieve mengtijd. Een verminderde mengtijd betekent een verbeterde badmenging / kinetiek en dus een versnelling van de chemische reacties (verkorting van reactiewegen). Een verdere parameter voor de beschrijving van de badkinetiek is de mengenergie. De mengenergie omvat de lanshoogte, geometrie, blaaspraktijk, het badniveau van het vloeibare metaal en voor de boven geblazen converter met bodemontdoeningssysteem de ontdoeningstroomsnelheden ook.
De sleutel voor een succesvol werkend bodemontdoeningssysteem zijn primair het ontdoeningspatroon, aantal propfen, slijtagesnelheden en de beschikbaarheid van elke propf. De ontdoende propfrangschikking is bijna irrelevant en slechts een ontwerpelement.
Invloed van ontdoeningsintensiteit
Het niveau van de ontdoeningsintensiteit speelt een beslissende rol voor het bereiken van laagste [C] x [O] producten en ijzerverliezen in het staalbad. Een minimum niveau van ontdoening leidt tot een aanzienlijke afname van het [C] x [O] product, met name onder een ingestelde stroomsnelheid van 0,06 N m³/t min.
Bedrijfsvoordelen
Een bovenblaasproces met bodemontdoeningssysteem weerspiegelt zich ook in minder turbulente verfijning en dus verminderde overspuiting met als gevolg hogere opbrengsten. Verder is het totale O₂-verbruik ongeveer 2 % en de taptemperatuur gemiddeld 10 °C lager vergeleken met het conventionele BOF-proces. Dit is het resultaat van de betere badroering en gehomogeniseerde condities van het staalbad. De geladen kalkhoeveelheid wordt met ongeveer 10 % tot 15 % verminderd in vergelijking met een bovenblaas bediende converter.
Ideaal schakelpunt van N₂ naar Ar
N₂-niveaus bij tappen worden flexibel aangepast tijdens het verfijningsproces door het schakelpunt van N₂ naar Ar en de bijzondere ontdoeningstroomsnelheden te verschuiven. De normale praktijk is voor lagere N₂-stroomsnelheden bij verfijningsstart en een significante toename van de Ar-ontdoeningsintensiteiten na schakeling. Daarom is het wenselijk voor het realiseren van laagste [C] x [O] producten, een intensieve ontdoening bij het laatste derde van de verfijningsperiode voldoende.
Normaal, tot 25 % van het verfijningsproces heeft gastype en ontdoeningsintensiteit geen invloed op het N₂-niveau in het staalbad. Een ontdoening met Ar in deze verfijningsfase is niet kosteneffectief en zonder doel. Ar is duurder dan N₂. Voor het nastreven van laagste N₂-niveaus, is het noodzakelijk om van N₂ naar Ar te schakelen tussen 25 % en 50 % van de blaastijd. Een vertraagde schakeling, met name boven 50 % van de verfijning, veroorzaakt zeer hoge N₂-niveaus bij tappen.
Invoering van bodemblaas verhoogt de spatting aanzienlijk, met name in het lagere deel van de converter. Tegelijkertijd vermindert dit metaalverliezen en schedelvorming van de kegel. Het succes van het gecombineerd blaasproces hangt af van de effectiviteit van de bodemroerapparaten. Deze apparaten moeten betrouwbaar zijn, effectieve roering veroorzaken, een redelijk lange levensduur hebben, en niet geblokkeerd raken tijdens converterbedrijf.
Slagspatting en gecombineerd blazen
Slagspatting is een bewezen techniek gebruikt voor het verhogen van de levensduur van de BOF-campagnes tot zeer hoge niveaus. Na tappen, wordt de slag in de converter met N₂ op verschillende gebieden van de bekleding gespoten gedurende een periode van 2 minuten tot 5 minuten. Er zijn ook praktijken zoals slagcoating en slagwassing. Deze praktijk houdt een kleine hoeveelheid vloeibare slag in de converter na tappen. De slag wordt verrijkt met dolomiet of rauwe dolomiet. Daarna wordt de converter verschillende keren geroerd om de bodem en de angrenzende gebieden met een dunne laag slag te bedekken. Heet patchen en gieten zijn andere maatregelen om de levensduur van de refractaire bekleding van de converter te verbeteren.
Slagspatting werkt het beste met een roomachtige en kleverige slag. Maar kleverige slag veroorzaakt dat de bodem van de converter opgebouwd wordt met lagen slag wat een vrije evolutie van de gasstraal van de tuyeren/propfen belemmert of ze volledig blokkeert. Dit is normaal geen storing van het bodemroeringssysteem zelf maar het resulteert in een aanzienlijke verslechtering van de metallurgische resultaten door een ongunstige verdeling van het gas.
Met een slaglaag die de bodemroerelementen bedekt, is effectieve bodemroering niet mogelijk omdat het gas niet met een gerichte straalstroom geïnjiceerd kan worden. Het kruipt eerder tussen bekleding en slaglaag tot het een scheur vindt om te ontsnappen. In dit geval kan het belangrijke roereffect niet volledig tot stand worden gebracht. Met extreem dikke lagen slag, kan het gas zelfs langs het vat naar de bovenste kegel of mond kruipen, wat geen roereffect en geen metallurgisch effect laat zien. Dit fenomeen is getoond in Fig. 6. Het is geverifieerd door gebruik van aardgas, identificeerbaar door een vlam. Het werd gedetecteerd dat aardgas ontsnapte op de beschreven gebieden. De linkerkant van Fig. 6 toont de situatie van een slaglaag die net de bodem bedekt. De rechterkant toont de situatie met een slaglaag die bodem, onderste knokkel, en vat bedekt zoals gecreëerd in het geval van intensieve slagspatting.
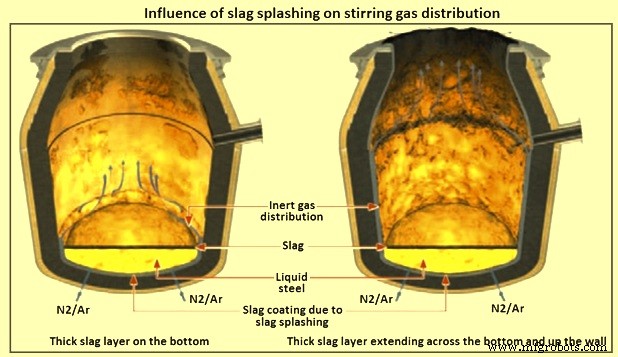
Het kan gezien worden dat in extreme gevallen, de inerte gassen noch contact hebben met de smelt noch met de slag. Daarom is het noodzakelijk om de bodemdikte op een regelmatige basis te controleren en vroege tegenmaatregelen te starten om de functie van het bodemroeringssysteem te handhaven.
Voordelen van gecombineerd blazen
De fundamentele redenen voor het implementeren van een bodemontdoeningssysteem zijn enerzijds om de metallurgische resultaten te verbeteren en anderzijds om een hoogwaardige economische O₂-staalproductie te garanderen tegen de laagste kosten. De belangrijkste voordelen van gecombineerd blaasconverter ten opzichte van bovenblaas in een BOF-converter zijn: (i) versnelling van de blaascyclus resulterend in verkorting van tap-naar-tap tijd, (ii) kortere en snellere vorming van slag en verbeterde interactie tussen slag en staalbad (betere condities voor schrot/flux toevoeging smelting, hogere schrot/ruw ijzer verhouding), (iii) vermindering in de herblazingen en verhoogde raakpercentage in samenstelling en temperatuur, (iv) verbeterde staalbad homogenisatie / roering en temperatuurverdeling, (v) verhoogde nauwkeurigheid in het bereiken van specifieke samenstelling, (vi) verbeterde procescontrole (hogere nauwkeurigheid voor taptemperatuur en elementniveaus), (vii) verbeterde staal- en flux-toevoegingsopbrengsten (minder slagvolume en lager verlies van ijzer aan slag en smeltstof), (viii) minder spatten en spuwen, en overspuiting, (ix) lagere (FeO), [P] niveaus en [Mn] oxidatie, dus lager verbruik van O₂, (x) lagere ijzeroxide in slag, (xi) verbeterde blaasefficiëntie door de sterk geïntensieve smeltroering, (xii) lagere eindige O₂-inhoud in staal dus lagere hoeveelheid de-oxidatiemiddelen (ferrolegeringen en aluminium) nodig, (xiii) verbeterde staalkwaliteit, aangezien inerte gas blazen aan het einde van de procedure de concentratie van gassen in het metaal vermindert, en (xiv) verhoogde refractaire bekledingslevensduur door het vermijden van oververhit FeO-rijke slag.
De nadelen van het gecombineerd blazen zijn: (i) converterapparatuur voor het gecombineerd-geblazen proces is ingewikkelder, wat de kosten van de winkel verhoogt, maar dit wordt meer dan gecompenseerd door de bovenstaande voordelen, (ii) hoge kosten van Ar-gas wat in veel gevallen geprobeerd wordt ten minste deels te vervangen door N₂, (iii) beschikbaarheid van bodemroermondstukken of propfen is vaak minder dan 100 % door strengere slijtage van de propfen vergeleken met de andere converterbekleding.
Productieproces
- Geavanceerde automatisering, controle en modellering in basiszuurstofstaalbereiding
- Groene staalproductie: De industrie revolutioneren voor een koelere planeet
- HIsmelt: geavanceerde directe smelting voor vloeibaar ijzerproductie
- CAS-OB-proces: geavanceerde secundaire staalproductie met argon- en zuurstofbehandeling
- Geavanceerde Cryogene Luchtscheiding: Efficiënte Winning van Stikstof en Zuurstof
- Geavanceerde Procesregelsystemen voor Industriële Efficiëntie
- De Chemie Achter Basic Oxygen Furnace Staalproductie
- Precisie kunststof spruitgieten: Efficiënte productie van duurzame componenten
- CNC-tappen uitgelegd: precisie draadvorming voor kwalitatieve montage
- Uitgebreid overzicht van staalproductietechnieken
- Het Extrusieproces Begrijpen: Toepassingen, Materialen en Technieken