



Geavanceerd Argon-Zuurstof-Ontkoolingsproces (AOD) voor Premium Roestvrij Staal & Hoogwaardige Legeringen
Het Argon-Zuurstof-Ontkoolingsproces (AOD) is een cruciaal veredelingsproces voornamelijk gebruikt bij de productie van roestvrij staal en andere hoogwaardige legeringen zoals siliciumstalen, gereedschapsstalen, nikkel-basislegeringen en kobalt-basislegeringen die oxideerbare elementen zoals chroom en aluminium bevatten. Het AOD-proces werd in 1954 uitgevonden door de Lindé-afdeling van The Union Carbide Corporation, die in 1992 Praxair werd. Een AOD-converter is weergegeven in Figuur 1.
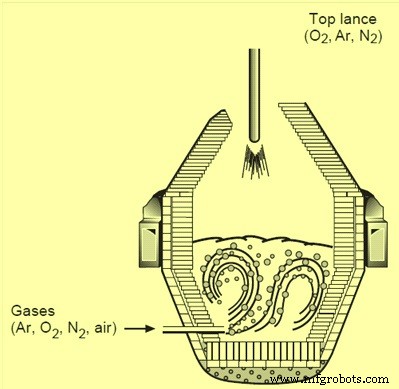
Figuur 1: AOD-converter
Tegenwoordig wordt meer dan 75% van het wereldwijde roestvrij staal geproduceerd met behulp van het AOD-proces. De populariteit komt doordat het proces hogere metallurgische opbrengsten combineert met lagere grondstofkosten. Het biedt een economische manier om roestvrij staal te produceren met minimale verlies van kostbare elementen. Het AOD-proces maakt deel uit van een duplexproces waarbij schroot of onbewerkte grondstoffen eerst worden gesmolten in een lichtboogoven (EAF) of inductieoven (IF). Het vloeibare metaal wordt vervolgens geontkoold en verfijnd in een AOD-converter tot een koolstofgehalte van minder dan 0,05%.
Het kenmerk van de AOD-converter is dat zuurstof voor de ontkooling wordt gemengd met inerte gassen zoals argon of stikstof en via ondergedompte tuyères wordt geïnjecteerd. Deze argonverdunding van zuurstof minimaliseert ongewilde oxidatie van kostbare elementen in specialiteitsstalen, zoals chroom. Andere voordelen zijn extreme nauwkeurigheid in chemische samenstelling (tot 0,01% koolstof en lager), snelle ontzwaveling tot minder dan 0,001%, en loodverwijdering tot minder dan 0,001%. Het resultaat is een schoner metaal met verhoogde productiviteit.
Werkingsprincipe van het AOD-proces
Het AOD-proces gebruikt een verdundingstechniek voor de ontkooling van het staalbad. De injectie van inerte gas (argon of stikstof) verlaagt de partiële druk van CO in het bad, waardoor een hoger chroomgehalte in evenwicht kan zijn met lagere koolstofgehalten. De roerenergie van de gasinjectie via de ondergedompte tuyères en de vorming van koolstofmonoxide diep in het metaalbad maken de converterprocessen tot een van de meest intens geroerde metallurgische reactoren. De intieme gas-metaalcontacten en uitstekende slak-metaalmenging vergemakkelijken de verfijningreacties.
Drie Hoofdstappen van AOD-verfijning
- Ontkooling (Decarburisatie)
- Reductie
- Eindchemie en temperatuurcorrectie
1. Ontkooling
De input voor het AOD-proces is de output van het EAF- of IF-proces. Het vloeibare staal, dat het grootste deel van het benodigde chroom en nikkel bevat voor de eindchemie, wordt getapt bij 1500–1600 °C uit de EAF of IF in een transportladel. Het vloeibare metaal wordt overgebracht naar de AOD-converter, die kan worden gedraaid zodat de zijmontage tuyères boven het badniveau komen tijdens het laden.
Na overbrenging van het vloeibare staal (ijzer, chroom, koolstof, nikkel) uit de EAF/IF naar de AOD-converter, wordt hoog-koolstof ferrochroom toegevoegd en start de blaasfase met een mengsel van inerte gas (argon, stikstof) en zuurstof. In de initiële fase wordt een zuurstof-argon verhouding van 5:1 tot 3:1 geblazen via de zijtuyères. Deze verhouding daalt naarmate de ontkooling vordert. Door de argonverdunding kan de ontkooling plaatsvinden bij een lagere temperatuur. Wanneer de koolstof daalt tot 30% van de oorspronkelijke waarde, wordt de verhouding gewijzigd in 2:1. Het grootste voordeel van het verdundingsproces treedt op bij een verhouding van 1:1: oxidatie van koolstof gaat door, maar oxidatie van chroom wordt beperkt door de zeer lage zuurstofpotentieel van de gasmengsel. De blaasfase wordt voortgezet om een koolstofgehalte van 0,09% tot 0,012% te bereiken.
Procesgassen worden geïnjecteerd via ondergedompte tuyères in de zijwand of bodem van de converter. Zijwandinjectie levert maximale roerenergie voor optimale menging. Bodeminjectie verbetert de slijtvastheid in de tonsectie. Het aantal en de positionering van tuyères hangt af van convertergrootte, heat-grootte, gasstroomsnelheden en legeringstypes.
Het gasregelsysteem levert procesgassen aan met nominale snelheden van 1,0–3,0 Nm³/min/ton. Het systeem regelt de stroomsnelheden nauwkeurig en monitort de geïnjecteerde gashoeveelheid, zodat de operator het proces kan sturen en de totale geïnjecteerde zuurstof kan meten.
Ontkooling treedt op wanneer opgeloste koolstof de gevormde chroom- en ijzeroxiden reduceert. De reacties zijn:
3O₂ (g) + 4Cr = 2Cr₂O₃
Cr₂O₃ + 3C = 2Cr + 3CO (g)
Ontkooling vindt plaats op het oppervlak van stijgende bellen gevormd door geïnjecteerd inerte gas of op het oppervlak van chroomoxide deeltjes die gereduceerd worden en CO genereren.
Tijdens de ontkooling worden toevoegingen gedaan voor de gewenste eindchemie: hoog-koolstof ferrochroom, roestvrij staalschroot, koolstofstaalschroot, nikkel, ijzer, hoog-koolstof ferromangaan, en molybdeenoxide. Deze toevoegingen dienen ook om de badtemperatuur te controleren, aangezien koolstof- en chroomoxidatie exotherm zijn. De badtemperatuur wordt doorgaans onder 1720 °C gehouden. Totale legeringstoevoegingen bedragen 5–30% van het tapgewicht. In de finale blaasfase wordt de zuurstof-argon verhouding gewijzigd naar 1:3 tot 1:2 om de koolstof naar de gewenste waarde (<0,03%) te brengen.
2. Reductie
In de reductiestap worden reductietoevoegingen geladen en geroerd met inerte gas voor een bepaalde tijd. Het reductiemengsel bestaat uit siliciumlegeringen (ferrosilicium of chroom-silicium) en/of aluminium voor de reductie van metallische oxiden uit de slak, en fluxmiddelen zoals kalk, dolomietkalk en fluoriet. Het bad wordt vervolgens 5–8 minuten geroerd met inerte gas.
Cr₂O₃ + 2Si = 3Cr + 2SiO₂
Bij sommige roestvrij stalen is extra siliciumtoevoeging nodig om de specificaties te halen. Zorgvuldige slakmanipulatie is essentieel. Niet gereduceerd chroomoxide belandt in de slak en kan een complexe spinel vormen. De effectiviteit van de reductie hangt af van slakbasiciteit, samenstelling, temperatuur, mengcondities en dissolutiekinetica van vaste toevoegingen.
Kalk en/of dolomietkalk worden meestal net voor de zuurstofblaas toegevoegd om de overbrengingslak en silicium in het metaal te fluxen. Tijdens de zuurstofblaas oxideert silicium vóór koolstof. Soms worden kalk en dolomietkalk voor het einde van de blaas toegevoegd om het bad af te koelen en het volume van reductietoevoegingen te verminderen. Slakfluxertoevoegingen bedragen typisch 3–7% van het totale badgewicht.
De vorming van een hoog-basische slak en de verlaging van het zuurstofpotentieel in het metaalbad zijn ideale omstandigheden voor zwavelverwijdering. Bijvoorbeeld: met een startzwavel van 0,03%, een reductiebehandeling van 2–3 kg aluminium/ton, 2–3 kg fluoriet/ton, eindslakbasiciteit van ~1,7 en temperatuur van 1700 °C, kunnen eindzwavelgehalten van 0,003–0,005% worden bereikt.
De blaasduur wordt bepaald door de startkoolstof- en siliciumgehalten van het warm metaal. De ontkoolingstijd bedraagt 20–35 minuten in moderne converters (start 1,5–2,5% C, doel 0,04% C). Meestal wordt de converter horizontaal gedraaid en een monster genomen bij ~0,1% C.
Zwavelverwijdering is een slak-metaal reactie tijdens de reductiefase. Fosfor, dat oxidiserende omstandigheden vereist, kan niet in de converter worden verwijderd.
Stikstofcontrole
Stikstofcontrole is een gas-metaal reactie. Afhankelijk van de eindstikstofspecificatie kan in de initiële ontkoolingsfasen stikstof als inerte gas worden gebruikt. Na bereiking van een bepaald koolstofgehalte wordt stikstof vervangen door argon om argonverbruik en kosten te reduceren. Na de wisseling wordt stikstof uit het bad verwijderd door geëvolueerd CO en argon. Vluchtige elementen met hoge dampdruk (lood, zink, bismuth) worden tijdens de ontkooling verwijderd.
Dubbele slakpraktijk voor ultra-laag zwavel
De vorming van hoog-basische slak en lage zuurstofactiviteit in het vloeibare staalbad bevorderen zwavelverwijdering. De reactie is:
S(bad) + CaO(slak) = CaS(slak) + O(bad)
Kalktoevoegingen verdunden de zwavel in het bad. Aluminium of silicium kan worden toegevoegd om zuurstof te verwijderen. Bij een startzwavel van 0,03%, 2–3 kg Al/ton, 2–3 kg fluoriet/ton, basiciteit ~1,7 en 1700 °C, daalt zwavel naar 0,003–0,005%. Voor extra lage zwavelgehalten wordt na de reductie de slak afgetapt, een nieuwe basische slak toegevoegd, en het metaal met fluxen gemengd. In moderne praktijken is 0,001% of lager eenvoudig haalbaar met deze dubbele slakmethode. Na bereiking van de zwaveldoelen wordt de slak verwijderd en is het metaal klaar voor tappen.
3. Eindchemie en temperatuurcorrectie
Ideaal is de chemie nu binnen specificaties voor tappen. Zo nodig worden kleine correcties aangebracht. Na tappen wordt de ladel vaak geroerd voor homogenisatie en temperatuurgelijkheid, samen met inclusievlotering. Dit gebeurt in een ladel met roerfaciliteiten, met of zonder ladeloven. Na ladelbehandeling is het staal klaar voor gieten.
In de vroege AOD-dagen werd de converter gekanteld voor toevoegingen, monsters en temperatuurmeting. De wens om productiviteit te verhogen heeft geleid tot continue lading tijdens blaas- en reductiefase. Moderne instrumentatie kan monsters en temperaturen meten met een speciale sub-lans met de converter in staande positie.
AOD-converter Constructie
De AOD-converter is een peervormig vat met basisch refractair voering en een verwijderbare kegelvormige dop. Het kenmerk is zijgeblazen; bij stikstof-tolerante graden kan ook een zuurstof-stikstofmengsel worden gebruikt. Omdat vloeibare roestvrije stalen geen schuim vormen en zij-/bodemgeblazen zijn, zijn de afmetingen kleiner dan bij een vergelijkbare BOF-converter. Typische interne volumes: 0,4–0,8 m³/ton badgewicht.
Converters die in een kraanladel tappen, hebben vaak een afgeknotte kegeldop voor kranbenadering. Converters die in een ladelwagen tappen, hebben een concentrische BOF-dop. Een hoge-productieshop heeft typisch drie wisselbare converters voor 100% beschikbaarheid: één in de kantelbare trunnion-ring, een tweede nieuw gevoerde converter bij de voorverhittingsstation, en een derde bij de hervoeringstation. Wisseling duurt minder dan een uur.
Tuyères en Gasinjectie
AOD-converters hebben tuyères in de zijwand of bodem. Deze bestaan typisch uit een koperen buis met een roestvrije stalen buitenbuis. Een annulus tussen de buizen fungeert als koelkanaal (shroud) waar koelgas een beschermende accretie ('paddenstoel') vormt aan de tuyère-top. Procesgassen (zuurstof/inert mengsels) blazen door de binnenste annulus. Speciale ontwerpen normaliseren de stroom in de annulaire opening. Tuyère-afmetingen en aantal hangen af van procesparameters; meestal 2–9 tuyères per vat.
Zijwandtuyères zijn ondergedompd tijdens verwerking. Bij rotatie van het vat komen ze boven het bad; procesgassen kunnen dan worden afgesloten en een kleine koelstroom beschermt de tuyères. Bodemgeblazen converters hebben 2–4 tuyères met diverse configuraties afhankelijk van benodigde stroomsnelheden.
Modificaties: Topblaaslans en Vacuüm (AOD-VCR)
Een grote wijziging is het gebruik van een topblaaslans naast zijtuyères. De lans kan zuurstof injecteren voor verhoogde ontkooling en/of post-combustie, of gemengde gassen blazen. Een lans in de vroege ontkoolingsfase verkort de heat-tijd en verhoogt productiviteit (ton/uur). Meeste recente installaties bevatten een top lans.
Een andere modificatie is AOD-VCR: toepassing van vacuüm op de converter om argon- en siliciumverbruik en procesduur te reduceren bij lage-koolstof graden.
AOD-converter Refractairen
Hoge temperaturen aan de tuyère-top en extreme badagitatie stellen hoge eisen aan refractairen. Terwijl BOF-refractairen maanden tot jaren meegaan, duren roestvrij converter campagnes dagen tot weken. Refractaire kosten zijn een significant deel van de operationele kosten.
Twee basiskeuzes: magnesiet-chromiet en dolomiet. De keuze hangt af van bedrijfsvoering, produktspecificaties en economie.
- Magnesiet-chromiet: hoge slijtvastheid, maar hogere eenheidsprijs. Chroomopname uit de steen is mogelijk. De stenen zijn zowel zuur als basisch; strikte slaksamenstellingen zijn vereist om snelle slijtage te voorkomen.
- Dolomiet: meestal goedkoper, geen chroomopname. Diepe ontzwaveling is gemakkelijker omdat zeer basische slakken gebruikt kunnen worden zonder schade aan de stenen.
Converters worden gezoneerd per dikte en steenkwaliteit om voeringlevensduur te maximaliseren en kosten te minimaliseren. Hoge slijtagegebieden (tuyèrewand, slaklijn, overbrengingspad) krijgen dikkere, hogere kwaliteit voering.
Productieproces
- Zuurstoftankproductie: Van Grondstoffen tot Kwaliteitsborging
- Zuurstof: Van oude ontdekking tot moderne industriële krachthuis
- Geavanceerde automatisering, controle en modellering in basiszuurstofstaalbereiding
- HIsmelt: geavanceerde directe smelting voor vloeibaar ijzerproductie
- Precisie kunststof spruitgieten: Efficiënte productie van duurzame componenten
- CNC-tappen uitgelegd: precisie draadvorming voor kwalitatieve montage
- Staal Warmtebehandeling: Verharden, Aanlassen, Normaliseren voor Duurzame Messers
- Wrijflassen: Technieken, Voordelen en Toepassingen
- Gaslassen: Technieken, Toepassingen, Voors en Tegen
- Het Extrusieproces Begrijpen: Toepassingen, Materialen en Technieken
- Oxybrandersnijden Uitgelegd: Proces, Voordelen en Nadelen