



Optimaliseren van Slak Slopping in Basische Zuurstofovens voor Superieure Staalkwaliteit
Staalproductie in basische zuurstofoven (BOF) is een batchproces waarin staal gemaakt wordt uit vloeibaar ijzer. De concentratie van elementen zoals koolstof (C), mangaan (Mn), en fosfor (P) hebben een impact op de staalkwaliteit. Voor het gieten van het staal, moet het op een vooraf gedefinieerde temperatuur zijn. Om de vooraf gedefinieerde temperatuur en samenstelling te bereiken, wordt zuurstof (O2) in de refractaire beklede converter geblazen die het vloeibare ijzer bevat. De O2 oxideert de verschillende elementen binnen het bad wat een temperatuurstijging en een reductie in de concentratie van de ongewenste elementen veroorzaakt. De gevormde vloeibare oxiden drijven naar de top van het bad vormend een slaklaag. Om het BOF staalproductieproces effectief te maken, is een significante slakvolume nodig in het vat. Echter, het slakvolume is begrensd door de beperkte grootte van de converter.
De snelle reactiesnelheden in de converter zijn te danken aan de extremed grote oppervlakte beschikbaar voor de reacties. Wanneer O2 in het metaalbad geïnjiceerd wordt, ontstaat een enorme hoeveelheid gas die een emulsie vormt met de vloeibare slak en met metaaldruppels afgeschoren van het badoppervlak door de botsing van de O2-straal. De gevormde gasvormige oxiden zoals koolstofmonoxide (CO) en koolstofdioxide (CO2) rijzen door deze slaklaag het schuimend makend.
De slakschuimvorming vindt plaats nabij het midden van de O2-blazingsperiode en er is een afname in de absorptie van ijzeroxide (FeO) door de slak. Dit valt bijna samen met de periode van maximum ontkoolingssnelheid. Daarom wordt de maximum schuimhoogte bereikt kort voor de eerste helft van de blasting (rond 35%) door het hoge volume gas gegenereerd door ontkooling en de hoge schuimbareheid van de slak op dat moment.
Karakteristieken van het BOF-proces
Het kenmerkende karakteristiek van het staalproductieproces in de BOF is de vorming van multi-gefase schuim, bestaande uit vloeibare slak, metaaldruppels, vaste 'tweede fase' deeltjes zoals onopgeloste fluxen, en procesgassen. Dit is omdat (i) de hoge-snelheid O2-straal het smelt botst, een aanzienlijk deel van het smelt in de vorm van metaaldruppels in het bovenste deel van de converter uitwerpt, (ii) de klonterige fluxen in batches worden toegevoegd, wat resulteert in een trage fluxoplossing, en dus een trage vloeibare slakvorming, (iii) de vloeibare slak, onopgeloste fluxen en metaaldruppels vormen een meer of minder viskeuze emulsie, die de procesgassen op de weg naar boven naar de vatmond onderschept, en (iv) een groot deel van de procesgassen wordt binnen de emulsie zelf gevormd door de reactie tussen de koolstof (C) in metaaldruppels en FeO in de vloeibare slak. Om het BOF staalproductieproces effectief te maken, is een groot volume schuim (gas-metaal-slak emulsie) nodig in de converter. Deze gas-metaal-slak emulsie, getoond in figuur 1, is begrensd door de beperkte grootte van de converter. Als het volume van de emulsie toeneemt boven de vatcapaciteit, dan wordt een deel van de slak uitgegooid door de converterkeel.
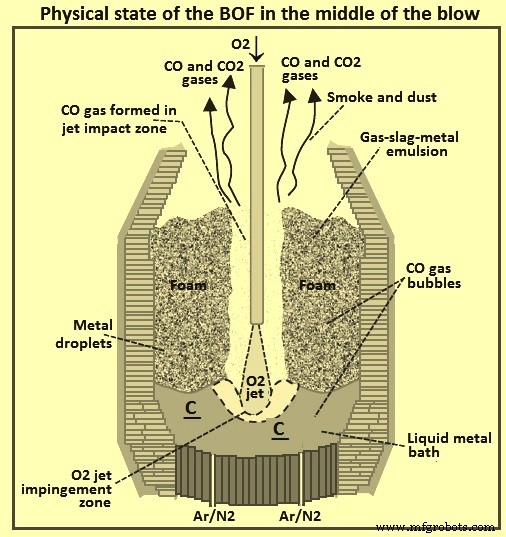
Figuur 1 Fysieke toestand van de BOF in het midden van de blasting
Slakschuiming is gunstig omdat het het raffinageproces op verschillende manieren ondersteunt, bijvoorbeeld door een verhoogde oppervlakte voor raffinagereacties te bieden, het vloeibare metaalbad te beschermen tegen direct contact met de atmosfeer, de refractaire voering te beschermen tegen extreme verbrandingseffecten, en het medium te vormen voor na-verbranding en warmteoverdracht. Aan de andere kant, kan slakschuiming nadelig en gevaarlijk worden wanneer gevormd in enorme hoeveelheden, en overflow uit de mond van het vat, wat slopping van het bad wordt genoemd.
De uitwerping van slak uit de converter heet de slopping wat visueel geïdentificeerd wordt als verschijning waarbij uit de vlammende converter het stuk smelt en slak uitgegooid worden door de keel van de converter tijdens een blastingproces. Slopping is een onregelmatig fenomeen. Zware slopping kan vergezeld gaan door grote uitwerping van stof. De gevolgen van de slopping omvatten opbrengstverlies, onderbrekingen van de continue productie, milieuverontreiniging, gezondheids- en veiligheidskosten, en schade aan rookgaskappen en convertermond. Verder, wanneer de slopping plaatsvindt, wordt de staalproductie gestopt voor het schoonmaken van de uitgegooide slak van het gebied onder de converter en op de convertermond. Dit verhoogt de converter hittestijd en heeft dus een nadelig effect op de converterproductiviteit. De slopping stoort ook de warmtebalans van de converter wat de eindtemperatuur van het vloeibare staal na voltooiing van de blasting beïnvloedt. Aan de andere kant, als slakschuiming voorkomen of beperkt wordt tot subtiele hoeveelheden, neigen de stofgeneratie en warmteverlies van de converter via straling toe te nemen.
Traditioneel is het de verantwoordelijkheid van de operator om de converter visueel te monitoren, en de noodzakelijke correctieve acties te ondernemen om gevaarlijke slopping incidenten te voorkomen. Aangezien het van groot belang is om het proces zonder onderbrekingen te drijven voor een opbrengst met vereiste kwaliteit en kwantiteit, is de noodzaak om slakschuim van uitwerping uit de converter te onderdrukken significant.
De eisen voor een toename in productie en een afname in het voorkomen van slopping lijken tegenspraak te zijn. Terwijl een toename in productie bereikt kan worden door de O2-blazingsnelheid te verhogen, verhoogt dezelfde toename in de O2-blazingsnelheid de gasgeneratiesnelheid binnen de converter. Onder steady state condities, verhoogt een toename in gasgeneratiesnelheid de schuimhoogte en de kans op het voorkomen van slopping.
Initieel is begrepen dat de slopping optreedt door twee hoofdfactoren nl. (i) de evolutie van slak met kenmerken zoals lage basiciteit, hoge viscositeit, en lage oppervlaktespanning, en (ii) ontkooling aangemoedigd door hoge badtemperatuur en verhoogde ijzerinhoud in slak. Echter, het slopping fenomeen is complexer, dynamischer en afhankelijk van veel procesvariabelen. De procesvariabelen die slopping veroorzaken omvatten (i) gewelddadig verloop van smelting, (ii) slakviscositeit, (iii) slakoppervlaktespanning, (iv) slakdichtheid, (v) grootte van de gasbellen gegenereerd in het ontkoolingsproces, (vi) zwakke of onstabiele circulatie van smelting, (vii) converter werkende voering hoogte, volume, en vorm, (viii) lanshoogte boven het bad, (ix) O2-stroomsnelheid door de lans, (x) slijtage van lanspunt gat, (xi) chemie van het warm metaal (HM) en het schrot, en (xii) ontkoolingssnelheid. Er zijn nog meer procesvariabelen die niet erg gemeenschappelijk zijn. Het grote aantal procesvariabelen die de slopping incidenten in de BOF converter beïnvloeden, verklaren de redenen voor de algemene overtuiging dat slopping incidenten chaotisch van aard zijn en onvoorspelbaar. De persistentie van slopping problemen heeft geleid tot een zoektocht naar manieren om een geschikt schuimvolume te handhaven terwijl slopping voorkomen wordt. Helaas heeft dit zich als een tamelijk uitdagende taak bewezen.
Slakschuiming
Slakschuiming is gunstig omdat het het raffinageproces op veel manieren ondersteunt, bijvoorbeeld door een verhoogde oppervlakte voor raffinagereacties te bieden, het vloeibare metaalbad te beschermen tegen direct contact met de atmosfeer, de refractaire voering te beschermen tegen extreme verbrandingseffecten, en het medium te vormen voor na-verbranding en warmteoverdracht. Aan de andere kant, kan slakschuiming nadelig en gevaarlijk worden wanneer gevormd in enorme hoeveelheden, en overflow uit de mond van de converter.
De procesvariabelen die schuiming in de BOF beïnvloeden zijn slaksamenstelling, oppervlakte gas snelheid, badtemperatuur, belgrootte, slakbasiciteit, slakdichtheid, slakviscositeit, en slakoppervlaktespanning. Oppervlakte gas snelheid wordt normaal gemeten in (meter per seconde (m/s) en is de ware gas snelheid vermenigvuldigd met het volumefractie van het gas.
De samenstelling van slak is een van de belangrijkste procesvariabelen die de schuiming beïnvloeden, die zich gedurende de blasting ontwikkelt, over het algemeen ten gunste van schuiming. Dit is te danken aan het feit dat de fysico-chemische eigenschappen van de slak zoals de dichtheid, viscositeit, oppervlaktespanning, en basiciteit, variëren met de samenstelling van de slak. De schuiming bij dergelijke hoge oppervlakte gas snelheden als aangetroffen in O2 staalproductie (nl. groter dan 1 m/s), wordt de vloeistof opgehouden door de gasstroom. Er wordt betoogd dat in deze situatie de leegte fractie (VF) sterk afhangt van de oppervlakte gas snelheid, terwijl zwak afhankelijk van de fysische eigenschappen van slak en vloeistof. Verder worden de vorming en het bestaan van deze gashouding bepaald door de zwaartekracht en de sleepkrachten op de vloeistof uitgeoefend door het gas.
Slakschuim wordt gevormd wanneer de geïnjiceerde en gegenereerde gassen door de raffinagereacties gevangen worden door de slak tijdens het proces. Voor slakschuimen, wordt de hoeveelheid gas gevangen door de slak gemeten door de VF of de gasfractie, en de VF varieert over het algemeen in het bereik van 0,7 tot 0,9. Figuur 2 toont een typische schuimkolom met verschillende schuimlagen volgens de VF. Het gecombineerde effect van de ontwikkelende fysische eigenschappen van slak tijdens de blasting is ten gunste van schuimstabilisatie, en wanneer samengevallen met de hoge snelheid van ontkooling in de eerste helft van de blasting, neemt het volume van de slakschuim snel toe.
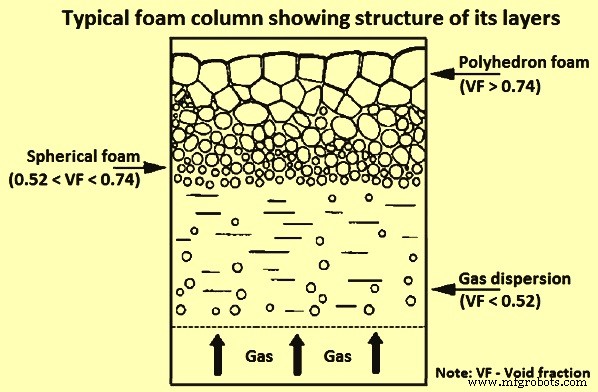
Figuur 2 Typische schuimkolom met structuur van zijn lagen
De schuimindex is een indicatie van de mate van schuiming en is de verhouding tussen de schuimhoogte en de oppervlakte gas snelheid. Daarom is de eenheid van de schuimindex tijd wat normaal in het bereik van 0,6 seconden tot 1,3 seconden is. Dus kan de schuimindex worden geïnterpreteerd als een maat van de tijd die het duurt voor de procesgassen om verticaal door de schuim te passeren. Met een constante O2-toevoersnelheid kan de gassnelheid verondersteld worden redelijk constant te zijn tijdens de hoofdontkoolingsperiode van de blasting, nl. de schuimhoogte is direct evenredig met de schuimindex.
Een heel belangrijke eigenschap met betrekking tot de schuimindex is de schijnbare viscositeit van de emulsie. Hoe hoger de schijnbare viscositeit, hoe hoger de schuimindex. Het voor de hand liggende gevolg is dat een verhoogde schijnbare viscositeit automatisch leidt tot een verhoogde schuimhoogte, en met een voldoende hoge schijnbare viscositeit, begint de schuim uiteindelijk over de converter te stromen, nl. slopping treedt op. Een parameter die de schijnbare viscositeit sterk beïnvloedt is de aanwezigheid van vaste deeltjes. Volgens een studie, het verhogen van de fractie van vaste deeltjes met slechts 10%, leidt tot een 50% toename in schijnbare viscositeit en ten minste een equivalente toename in schuimhoogte.
Gasgeneratie
Volgens de schuimindex expressie, speelt de gasgeneratiesnelheid een belangrijke rol in de vorming en groei van de schuim. Het gas is een product van het ontkoolingsproces. Het verloopt (i) door directe oxidatie aan het metaaloppervlak in de hete plek volgens de vergelijking [C] + 1/2O2(g) = CO(g), (ii) in de schuim, indirect door ijzeroxide te reageren met metaaldruppels volgens de vergelijking [C] + (FeO) = CO(g) + {Fe} waar de (FeO) een product is van oxidatie van ijzer (Fe) door zuivere O2 volgens vergelijking {Fe} + 1/2 O2(g) = (FeO), en (iii) in het smelt, door reactie tussen opgeloste O2 en C volgens de vergelijking [C] + [O] = CO(g).
Ontkooling volgens de reactie onder (i), en ook de oxidatie van Fe volgens de tweede reactie onder (ii), begint onmiddellijk en gaat door gedurende de blasting, hoewel in het eerste geval met een afnemend tempo, door de continue afname van de C-inhoud aan het metaaloppervlak. De snelheid van Fe-oxidatie is meer constant, maar de resulterende FeO-inhoud van de slak daalt uiteindelijk door een verhoogd verbruik volgens de eerste reactie onder (ii). Aan het einde van de blastingperiode begint de FeO-inhoud in de slak weer te stijgen aangezien de participatie van FeO in het ontkoolingsproces wordt verminderd door de lage C-inhoud van het smelt. Aan het aller einde van de blasting is de controlerende ontkoolingsreactie de reactie in het smelt tussen C en opgeloste O2 volgens de reactie onder (iii). Daarom is de ontkoolingssnelheid aan het einde van de blasting afhankelijk van massa-overdracht van C van de lagere naar de bovenste deel van het smelt en van opgeloste O2 in de tegenovergestelde richting. De principe reacties betrokken bij de ontkooling van het smelt in de BOF converter worden in figuur 3 getoond.
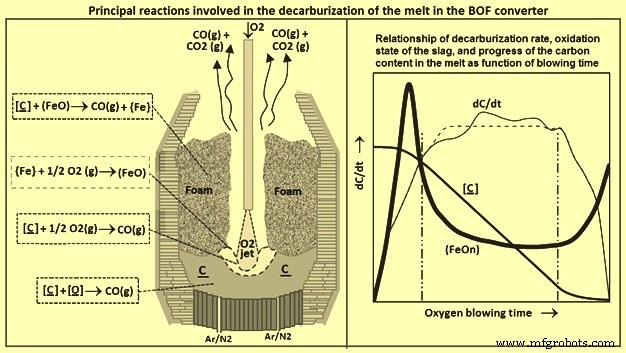
Figuur 3 Principe reacties betrokken bij de ontkooling van het smelt in de BOF converter
Zoals getoond in de rechterkant van figuur 3, wordt de maximum ontkoolingssnelheid, en dus de maximum gasgeneratiesnelheid, bereikt 25% tot 30% in de blasting, en verloopt voor een groot deel binnen de schuim volgens de eerste reactie onder (ii). De snelheid is redelijk constant met het niveau afhankelijk van de beschikbaarheid van FeO en de toelevering van metaaldruppels uitgegooid uit de O2-botsingszone. Op ongeveer 80% van de blasting daalt de gasgeneratiesnelheid snel af door een lage C-inhoud in het smelt.
Blazingregimes
In de praktische werking van staalmaken in een BOF converter, is het bereiken van een perfecte balans van O2 toegevoerd aan het bad en slak respectievelijk geen makkelijke taak. Twee termen worden gebruikt om een afwijking van een gebalanceerde O2-toestand in de converter te beschrijven. Deze termen zijn (i) harde blasting, en (ii) zachte blasting. De 'harde blasting' (hardere impact van de O2-straal op het metaaloppervlak) staat voor het geval wanneer de O2-lans dichter bij het bad is, wat ontkooling in de hete plek bevordert volgens de reactie onder (i) hierboven en later in het bad volgens de reactie onder (iii), wat resulteert in een onder-geoxideerde slak. De 'zachte blasting' (zachtste impact van de O2-straal op het metaaloppervlak) staat voor het geval wanneer de O2-lans verder van het bad is, wat de toelevering van O2 aan de slak verhoogt volgens de tweede reactie onder (ii) hierboven, wat resulteert in een verminderde ontkoolingssnelheid en een over-geoxideerde slak. In een ideale procesituatie met de lans op een optimale positie boven het metaaloppervlak, balanceert de verse O2 toegevoegd aan de slak het verbruik van FeO voor de ontkooling van uitgegooide metaaldruppels. De ontkoolingssnelheid is hoog maar gecontroleerd, wat stabiele schuim creëert die een groot deel van het convertervolume boven het bad vult, wat de voeringsslijtage en schedelvorming minimaliseert. Opbrengst evenals blastingresultaat met zo'n ontkoolingssnelheid is goed.
Als de lans te diep gepositioneerd is, is de toelevering van O2 aan de slak niet genoeg om het verbruik van FeO voor de ontkooling van uitgegooide metaaldruppels te balanceren en wordt de slak van O2 ontdood. De ontkooling is nog steeds hoog door een meer intense harde contact tussen de O2-straal en het bad. Bij lagere FeO-inhoud, schuimt de slak niet all. In plaats daarvan, wordt de emulsie viskeus en krimpt. Een verminderde emulsiehoogte leidt niet alleen tot een gemakkelijke doorgang van procesgassen door kanalisering maar ook een geïntensiveerd spuwen, wat druppels hoog op en uit de converter stuurt. Meer spuwen leidt tot verminderde opbrengsten en leidt ook tot schedelvorming van de lans, de converterkegel, en de mond. Een ander effect van harde blasting is een verhoogde snelheid van bodemslijtage.
Als de lans te hoog is, wordt het O2-niveau in de slak verhoogd, niet alleen door een zachtere contact tussen O2 en metaalbad, maar ook door een langzamere verbruik van FeO in de slak aangezien minder metaaldruppels uit het bad uitgegooid worden. Daarom is de ontkoolingssnelheid lager, wat de schuimhoogte verlaagt en de voeringsslijtage bevordert. Een minder diepe impact van de O2-straal vermindert de badmenging, wat dode zones creëert en bodemopbouw veroorzaakt.
Het fenomeen van slopping
De combinatie van een lage ontkoolingssnelheid en een over-geoxideerde slak kan worden vergeleken met een tijdsbom. De beschrijvende term gebruikt is 'hyper-reactieve condities' welke overmaat O2 en C niet reageren door slechte menging. In deze toestand, trigger elke kleine verandering in condities een drastische toename in de gasgeneratie en schuimgroei, leidend tot gewelddadige slopping.
Slopping is de algemene term gebruikt wanneer, door excessieve schuimgroei, de schuim niet binnen de converter kan worden ingehouden en de schuim de buitenkant van de converter afstroomt met een tempo afhankelijk van de oxidatietoestand van de slak. Het tempo is langzaam in het geval van een dikke onder-geoxideerde slak en snel in het geval van een vloeibare over-geoxideerde slak. De vermijding van de slopping heeft een strakke controle nodig op de slaksamenstelling, en dus de oxidatietoestand van de schuim. Als de slak onder-geoxideerd is, wordt de schijnbare viscositeit te hoog, wat optreedt als de FeO-inhoud aan het begin van de hoofdontkoolingsperiode te laag is. Dit resulteert in 'droge', zeer viskeuze schuim tijdens het midden deel van de blasting. Als de slak over-geoxideerd is, wordt de gasgeneratiesnelheid, en dus de gassnelheid binnen de schuim, te hoog.
De slopping oorzaken kunnen in twee groepen worden ingedeeld afhankelijk van het type nl. (i) statisch of (ii) dynamisch. Statische oorzaken zijn gerelateerd aan de pre-blasting operationele condities, zoals het ontwerp van de converter en het volume en kenmerken van slak, de kwaliteit van de ladingsmaterialen, vooral HM en schrot, blaspaterns die de positionering van de O2-lans controleren, tijd van toevoegingen en O2-stroom. De dynamische oorzaken zijn gerelateerd aan typen blasting, zoals afwijking van blaspaterns en de mate van agitatie aan de bodem van de converter. De slopping kan optreden door de excessieve groei van de gas-slak-metaal emulsie. De schuim kan uitstromen afhankelijk van de graad van oxidatie van de slak, nl., het kan langzaam gebeuren in het geval van een dichte en laag-geoxideerde slak, en snel in het geval van een hoog geoxideerde slak.
De lage siliciuminhoud in het HM kan een toename in de slopping aan het begin van de blasting veroorzaken, door de vorming van een slaklaag dik genoeg om het bad te beschermen van de O2-straal. In deze situatie treedt de slopping op door het zeer snelle verbranden van het Si (silicium), wat de start van de ontkoolingsfase anticipeert, en dus kan de slopping gewelddadig zijn, zelfs de vorming van schedelvorming op de lans genererend. In dit geval voor de preventie van slopping, wordt normaal de ontkoolingssnelheid verlaagd door het niveau van de lans te verhogen of de O2-stroomsnelheid te verlagen of beide en fluxen toe te voegen om de vorming van de slak te versnellen. De lage Si-inhoud kan ook de verwijdering van P en S (zwavel) beïnvloeden door het verminderde volume van de slak.
Slopping kan ook aanwezig zijn wanneer Si-inhoud in het HM hoog is, aangezien het slakvolume toeneemt en ook de Fe-inhoud van de slak. Een oplossing in dit geval bestaat uit de adequate toevoeging van kalk tijdens de blasting, het vermijden van lage basiciteiten, het aanpassen van de snelheid van ontkooling door de O2-stroom te verminderen tijdens de eerste fase van de blasting en het kiezen van een blaspaterns die een grote hoeveelheid FeO in de slak in deze stap voorkomt, zodat excessieve ontkooling niet optreedt.
Preventie van slopping
Alle methoden van controleren van de slopping kunnen worden gecategoriseerd als ofwel on-line of off-line methoden. In on-line controle methoden, worden correcties gemaakt tijdens de blasting in reactie op een 'real-time' signaal wat aangeeft of de hit op het punt staat te sloppen. Aan de andere kant, in off-line controle methoden, worden de correctieve acties genomen vóór de blasting start en zijn ze gebaseerd op verleden ervaring van hoe diverse operationele condities slopping in eerdere blasting hebben beïnvloed.
Off-line methoden voor het controleren van slopping zoeken het aantal hitten dat slopt te verminderen door ofwel te elimineren of het effect van factoren die gevonden zijn om slopping te veroorzaken te minimaliseren. De factoren die gerapporteerd zijn als oorzaken van slopping zijn (i) Si-inhoud van het HM boven 1,2%, (ii) mangaan (Mn) inhoud van HM buiten het bereik van 0,5% tot 0,9%, (iii) laden meer dan de ontworpen capaciteit van de converter, (iv) gebruik van fluorspaat om kalkoplossing te versnellen, (v) gebruik van ijzeroxide (ijzererts, sinter etc.) als koelmiddel, (vi) gebruik van een nieuw gestichte oven aangezien het een laag intern volume van de converter heeft, (vii) het ontwerp van de O2-lans, en (viii) blazen met de hoger boven het staalbad dan normaal. Aangezien de operationele condities variëren van BOF-winkel tot BOF-winkel, zijn sommige van deze factoren meer een probleem in de ene BOF-winkel dan in de andere BOF-winkel.
Een verscheidenheid aan acties kan off-line controle van slopping vormen, bijvoorbeeld, het beperken van de doel Mn-inhoud van het HM voor de BOF, en het regelmatig controleren (kalibreren) van de lans-tot-bad scheiding. Aangezien de problemen verschillen, variëren off-line controle praktijken van BOF-winkel tot BOF-winkel. Off-line controle praktijken kunnen vaak slechts tot een beperkte mate geïmplementeerd worden omdat ze soms in conflict zijn met andere aspecten van staalfabrieksoperaties.
Slopping in een converter tijdens het O2 staalproductieproces wordt beschouwd als kostbaar, gevaarlijk en onvoorspelbaar. Hoewel de slopping verwacht wordt wanneer extreme schuiming van slak optreedt tijdens het proces, kan het exacte moment van de slopping nauwelijks voorspeld worden wanneer het proces in werking is. De traditionele methode van het voorkomen van een slopping incident is door de converter te observeren, zodra de tekens van slopping zichtbaar zijn, correctieve acties handmatig te ondernemen. Echter, deze aanpak van het controleren en minimaliseren van het voorkomen van slopping is bewezen minder effectief. De reden is dat, zodra de slopping tekens zichtbaar zijn, de slopping al begonnen is en de schade al geleden is door de converter en andere apparatuur, gelijktijdig met een opbrengstverlies. Verder, als de operator minder attent is om een of andere reden of minder ervaren en minder bewust van correctieve acties, is de schade en het verlies uitgebreid. Daarom zijn de attentiviteit en het ervaringsniveau van de operator cruciale factoren, zelfs wanneer een gecomputeriseerd controlsysteem in gebruik is.
Het volgende stadium van het identificeren van de start van slopping is de ervaring van akoestiek en lichtintensiteit gedrag van de converter in de situatie, en verschillende modellen zijn ontwikkeld afhankelijk van de akoestische en lichtintensiteit signalen om elke slopping te voorspellen. De slopping in een staalproductieconverter kan voorspeld worden door beeldverwerking van de in-oven omgeving verkregen via een beeldvezelkoppeling. De geluidssignalen van de converter worden gebruikt om de dynamische schuiming te bestuderen, en de voorgestelde correctieve actie voor het wijzigen van de lanshoogte. Geluidssignalen vastgelegd van een microfoon in de uitlaatgasafvoering zijn gebruikt om het slakniveau in de converter te schatten. Naast geluid en beeldanalyse, worden intelligente computationele technieken zoals fuzzy logica, genetische algoritmen en neurale netwerken, lans trillingsanalyse, en microgolfmethode ook gebruikt om de slopping in de converter te controleren.
De slakschuim onderdrukkingstechnieken zijn in gebruik om de excessieve schuiming tijdens het proces van O2 blazen in de converter te controleren. Een veelvoorkomende techniek is het bestrooien van koolstofhoudende materialen zoals cokes op de schuimende slak. Uit de Röntgenfluoroscopie is gebleken dat deze cokesdeeltjes de coalescentie van schuimbellen bevorderen wat de schuim dan destabiliseert. Echter, de grootte van de deeltjes moet groter zijn dan de schuimbellen, aangezien de schuim gestabiliseerd wordt wanneer de deeltjes kleiner zijn dan de schuimbellen. Andere methoden in gebruik omvatten injectie van aluminiumpoeder, het wijzigen van de lanshoogte en het manipuleren van de gasstroomsnelheden.
Echter, zelfs al zijn de preventie, voorspelling, en mitigatie van slopping een langdurig kwestie in staalproductie, is het essentieel voor kostenefficiënte staalproductie met hoge kwaliteit, optimale converterontwerp, en minimaal milieu-impact. Verder zijn de hierboven genoemde technieken, die afhankelijk zijn van de on-line fysieke metingen van de opererende converter, indirect, laag in nauwkeurigheid en betrouwbaarheid, vooral bij hoge temperaturen.
De inspanningen om een systeem voor slopping waarschuwing en mitigatie te ontwikkelen zijn gericht op drie grote gebieden nl. (i) modellering van slopping en zijn potentieel om te voorkomen, (ii) meetapparaten die de aanvang van slopping detecteren, en (iii) mitigatiemaatregelen ondernomen in real-time om de ontwikkeling van volledig uitgegroeide slopping incidenten te voorkomen.
Een voorbeeld van de eerste groep is de resultaten gepresenteerd in een studie, waar een optimale blaasprofiel berekend is gebaseerd op de initiële samenstelling van het smelt. Een vergelijkbaar systeem gebaseerd op een berekening van het slopping potentieel voor elke hit is ontwikkeld in een andere studie.
Voorbeelden van de tweede groep omvatten een microgolfmeter die gebruikt is voor het meten van het slakoppervlakkeniveau ten opzichte van de convertermond, gebruik van een detectiesysteem met O2-lans trillingsmetingen, en het toepassen van radiogolven voor de slakdieptemetingen.
Een veelbelovende richting van verschillende studies op het slopping fenomeen in de converter is om on-line meetapparaten voor vroege slopping detectie te combineren en het te gebruiken voor het initieren van procesinterventies om slopping te mitigeren. Uitgebreide studies van slakvorming zijn uitgevoerd met dit doel. Om inzicht te krijgen, zijn verschillende soorten empirische vergelijkingen voorgesteld die de verandering in schuimhoogte beschrijven. Een model met een fysieke achtergrond is afgeleid door gebruik te maken van resultaten van koude en warme modelexperimenten. Het gebied van dynamische modellering van slakschuiming wordt nog verder getrokken door de resultaten van deze experimenten. Op basis van een fysiek model, is een systeem voor controle van dynamische schuiming ook ontwikkeld. Een water model van het converterproces wordt gebruikt om de resultaten te valideren. De aanpak wordt ook verder verfijnd.
In een van de studies, wordt slopping gedetecteerd door een combinatie van de sonische meter en gasanalyse. Een ander systeem dat het idee van het combineren van verschillende metingen gebruikt is gepresenteerd in een andere studie, waar adaptieve filtering en veranderingdetectie algoritmen gebruikt worden om een on-line alarmsysteem te construeren dat waarschuwingen aan de operator geeft.
Camera voor slopping detectie
Voor evaluatiedoeleinden, is een objectieve manier van kwantificeren van slopping verkiesbaar. In een van de studies, noteerde een persoon met een stopwatch de tijden voor slopping waarnemingen tijdens de blasting. VCR (video-cassette recorder) camera's zijn gebruikt terwijl een poging om IR (infrarood) camera apparaten te gebruiken onsuccesvol is geweest door softwareproblemen.
Voor de experimenten beschreven in het vervolg, is een camerasysteem on-site geïmplementeerd om het proces te monitoren. Wanneer slopping optreedt, valt vloeibaar metaal van de top van de converter op de vloer onder de converter. De camerapositie maakt het mogelijk om beelden van de vallende slak vast te leggen. Elk frame in de videosequentie wordt gesegmenteerd met grijswaarde drempelwaarde. Een helderheidsconstante of drempelwaarde wordt bepaald om het vloeibare metaal van de donkere achtergrond te scheiden. De verhouding tussen heldere en donkere beeldpixels geeft een indicatie van hoe ernstig het slopping incident is. Deze verhouding wordt gemiddeld over een bemonsteringsperiode van 2 seconden en in real-time opgeslagen samen met andere procesgegevens in de database.
De sonische meter voor slopping detectie
Sinds het begin van de jaren 1970, is een apparaat genaamd sonische meter in veel converterwinkels gebruikt voor indirecte monitoring van slakschuimniveau. Het basisidee is dat als het schuimniveau toeneemt, de geluidsemissie van de converter onder blasting afneemt bij bepaalde frequentiebanden. Het sonische meter signaal wordt meestal door de operator gebruikt voor het monitoren van slakniveauveranderingen maar het is ook gebruikt als een controller invoer.
Een waarschuwingsysteem voor slopping detectie
Het idee van het combineren van sleutelmetingen met geavanceerde signaalverwerking is ontwikkeld. Een systeemidentificatiemodel wordt bijgewerkt door recursieve parameterschatting, en wordt gebruikt om vroege waarschuwingen aan de operator te geven bij de aanvang van slopping. Het systeemidentificatiemodel wordt gevoed met de afgaasstroomsnelheid alsook de CO-inhoud in de afgaas. Het sonische meter signaal wordt gebruikt als een uitvoersignaal van het model. Het systeem is getoond redelijk goed te werken op een beperkt aantal ladingen.
Het waarschuwingsysteem is verder verfijnd, waar de CO-inhoud gewijzigd is ten gunste van een drukmeting vanwege moeilijkheden voortvloeiend uit tijdsvertragingen in de afgaasanalyse. Een microfoon in de uitlaatgasafvoering (eigenlijk dezelfde als gebruikt door de sonische meter) levert hoge resolutie audiogegevens aan een slakschuimhoogte schatter gebaseerd op de intensiteit van het signaal bij bepaalde frequenties.
Productieproces
- Zuurstoftankproductie: Van Grondstoffen tot Kwaliteitsborging
- Zuurstof: Van oude ontdekking tot moderne industriële krachthuis
- Hoogovenslak: Essentieel voor optimale ovenbedrijf
- Geavanceerde automatisering, controle en modellering in basiszuurstofstaalbereiding
- Optimalisatie van refraktaire voering voor maximale beschikbaarheid in basische zuurstofovens
- Magnesiumoxide: sleutel tot verlenging BOF-voering levensduur en corrosiereductie
- Granulatie van Hoogovenslak in de Gietkamer: Procesoverzicht
- Optimalisatie van Hoogovensprocessen met Hoge-Aluminaslak
- Efficiënt Gasherwinning- en Reinigingssysteem voor Basiszuurstofovens
- DC Lichtboogoven: Efficiënte Enkele-Elektrode Stalenproductietechnologie
- Basiszuurstof-Staalproductie: Hoe 's Wereldsleidende Staalproces Werkt