



Slakschuiming in Basische Zuurstofovens: Oorzaken, Effecten en Beheersing
In basische zuurstofoven (BOF) staalproductie wordt een supersonische zuurstof (O2) straal geïnjiceerd op het oppervlak van het warme metaalbad. De onzuiverheidselementen in het bad zoals koolstof (C), silicium (Si), mangaan (Mn), en fosfor (P) worden geoxideerd en uit het bad verwijderd in de vorm van CO (koolstofmonoxide), CO2 (koolstofdioxide), SiO2 (silica), MnO (mangaanoxide), P2O5 (fosforpentoxide), en ijzeroxiden door de geïnjiceerde O2. De gasvormige oxiden, bevattende 90% CO en 10% CO2, ontwijken de oven via de top met kleine hoeveelheden ijzeroxide (FeO) en kalk (CaO) stof. De overige vloeibare oxiden lossen op met de toegevoegde fluxen vormend de vloeibare slak die de raffinage van het bad verder vergemakkelijkt.
Schuiming is een belangrijk fenomeen dat veelvoorkomend is wanneer gas door een vloeibare vloeistof wordt geblazen. Het is gunstig in de BOF staalproductie omdat het het raffinageproces op verschillende manieren ondersteunt. Het biedt een verhoogde oppervlakte voor de raffinagereacties en beschermt het vloeibare metaalbad tegen direct contact met de atmosfeer. Het verbetert de kinetiek van de reacties, warmteoverdracht, en energie-efficiëntie van het proces. Het vormt het medium voor na-verbranding en warmteoverdracht. Het beschermt de refractaire voering tegen extreme verbrandingseffecten door een schild voor de refractair te bieden en dus de levensduur van de refractaire voering te verlengen. Het fungeert als een put voor de oxiden van onzuiverheden zoals Mn, Si, en P, die geoxideerd zijn uit het vloeibare bad. Bovendien voorkomt slakschuiming dat het vloeibare bad oxideert en stelt controle van de samenstelling in. Het fungeert ook als een thermische isolator tussen het warme bad en de omgeving en voorkomt dus grote energieverliezen. Echter, de schuiming van slak in de BOF staalproductie wordt beschouwd als een fenomeen dat gecontroleerd moet worden tot een beperkt volume om de voordelen te krijgen.
Er zijn basis twee vereisten voor schuiming van slak. Deze zijn (i) reacties of processen die kleine gasbellen genereren, en (ii) geschikte slakeigenschappen om de bellen als stabiele schuim te behouden. Normaal geneigen gassen voortkomend uit chemische reacties de slak te schuimen met kleinere bellen, terwijl de injectie van gasfasen zoals O2 en Ar (argon) etc. resulteert in grotere bellen en minder stabiele schuimen.
Schuimvorming in de BOF
Schuimen zijn een veelvoorkomende verschijning in de BOF die geproduceerd worden door het vangen van de gassen in de slaklaag. Met de voortgang van de blasting, neemt de hoeveelheid slak evenals de gegenereerde gassen toe, en consequent neemt de slakschuiming ook toe. Slakschuiming kan nadelig en gevaarlijk worden wanneer gevormd in enorme hoeveelheden, en overflow uit de mond van de converter, wat slopping van het bad wordt genoemd. Daarom moet slakschuiming goed gecontroleerd worden voor een continu en efficiënt productieproces. Dus is een grondige begrip van schuimen en het schuimingsproces nodig om het proces te optimaliseren door de slakschuiming te minimaliseren.
Slak is het niet-metaal materiaal geproduceerd uit de producten van oxidatiereacties (SiO2, MnO, P2O5, en FeO) en oplossende fluxen (kalk en gekalcinde dolomiet) tijdens het staalproductieproces. Slak kan ook oxideverbindingen, opgeloste gassen, opgeloste refractaire voering en vaste deeltjes van onopgeloste fluxen of uitgevlokte oxiden/oxideverbindingen bevatten.
Slak heeft een lage dichtheid en drijft dus op het vloeibare metaal. De hoofdeis van de slak in de BOF staalproductie is om te functioneren als een put voor de oxiden van de geoxideerde en verwijderde onzuiverheden om te verzamelen. Verder helpen de samenstelling en temperatuur van deze slakput de voortgang van raffinagereacties in de converter. De andere voordelen van het hebben van een slaklaag in de opererende converter omvatten het afschermen van het metaalbad van de omgevingslucht, het vertragen van de oplossing van de refractaire voering van de converter, en het controleren van de badtemperatuur.
Slaksamenstelling (meestal in het systeem van CaO–MgO–SiO2–FeO–Al2O3) beïnvloedt direct de viscositeit, thermische geleiding, dichtheid en andere eigenschappen, wat een impact heeft op het vermogen van de slak om onzuiverheden uit het vloeibare bad te verwijderen. Slak is over het algemeen hoog in viscositeit en laag in dichtheid, wat ervoor zorgt dat slak op het bulk metaalbad drijft. Als resultaat van zijn fysische eigenschappen heeft slak de capaciteit om de gasbellen geproduceerd door de chemische reacties en geïnjiceerde O2 te vangen, en slakschuim te produceren.
De slakschuim (figuur 1) wordt geproduceerd als het CO-gas gegenereerd en in de slak gevangen wordt. De ontkooling van het staal is de bron voor het genereren van de schuim. Als de O2-straal het badoppervlak treft, worden metaaldruppels afgerukt door de hoge impuls en komen in de schuim terecht creërend een emulsie van slak, gas en metaaldruppels. In de emulsie heeft de slak veel metaaldruppeloppervlakte om te reageren met, wat de kinetiek van de reacties verbetert. Het proces wordt verwacht aanzienlijk langer te zijn als er geen emulsie is geweest. De emulsie is van groot belang voor het proces en het is belangrijk om een juiste slaksamenstelling te hebben om de schuiming onder controle te houden, met een noch te hoge noch te lage schuimingsniveau. De verblijftijd bepaalt de mogelijke reactietijd tussen de slak en de bewegende druppel in de emulsiefase.
De gasgeneratiesnelheid speelt een belangrijke rol in de vorming en groei van de schuim. Het gas is een product van het ontkoolingsproces. Het verloopt (i) door directe oxidatie aan het metaaloppervlak in de hete plek volgens de vergelijking [C] + 1/2O2(g) = CO(g), (ii) in de schuim, indirect door ijzeroxide te reageren met metaaldruppels volgens de vergelijking [C] + (FeO) = CO(g) + {Fe} waar de (FeO) een product is van oxidatie van ijzer (Fe) door zuivere O2 volgens vergelijking {Fe} + 1/2 O2(g) = (FeO), en (iii) in het smelt, door reactie tussen opgeloste O2 en C volgens de vergelijking [C] + [O] = CO(g).
Ontkooling volgens de reactie onder (i), en ook de oxidatie van Fe volgens de tweede reactie onder (ii), begint onmiddellijk en gaat door gedurende de blasting, hoewel in het eerste geval met een afnemend tempo, door de continue afname van de C-inhoud aan het metaaloppervlak. De snelheid van Fe-oxidatie is meer constant, maar de resulterende FeO-inhoud van de slak daalt uiteindelijk door een verhoogd verbruik volgens de eerste reactie onder (ii). Aan het einde van de blastingperiode begint de FeO-inhoud in de slak weer te stijgen aangezien de participatie van FeO in het ontkoolingsproces wordt verminderd door de lage C-inhoud van het smelt. Aan het aller einde van de blasting is de controlerende ontkoolingsreactie de reactie in het smelt tussen C en opgeloste O2 volgens de reactie onder (iii). Daarom is de ontkoolingssnelheid aan het einde van de blasting afhankelijk van massa-overdracht van C van de lagere naar de bovenste deel van het smelt en van opgeloste O2 in de tegenovergestelde richting. De principe reacties betrokken bij de ontkooling van het smelt in de BOF converter worden in figuur 1 getoond.
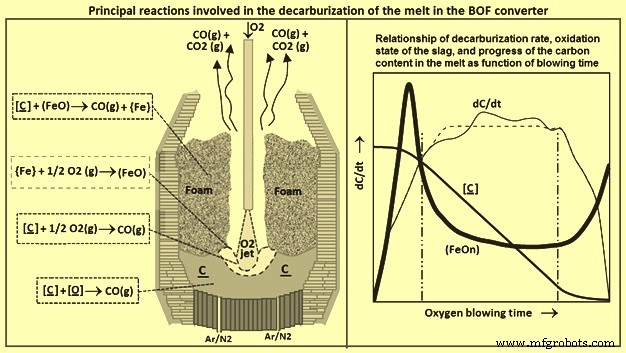
Figuur 1 Principe reacties betrokken bij de ontkooling van het smelt in de BOF converter
Zoals getoond in de rechterkant van figuur 1, wordt de maximum ontkoolingssnelheid, en dus de maximum gasgeneratiesnelheid, bereikt 25% tot 30% in de blasting, en verloopt voor een groot deel binnen de schuim volgens de eerste reactie onder (ii). De snelheid is redelijk constant met het niveau afhankelijk van de beschikbaarheid van FeO en de toelevering van metaaldruppels uitgegooid uit de O2-botsingszone. Op ongeveer 80% van de blasting daalt de gasgeneratiesnelheid snel af door een lage C-inhoud in het smelt.
Slakschuim is gunstig voor het staalproductieproces in termen van de grote oppervlakte gevormd en de bescherming geboden tegen direct contact van het smelt met de atmosfeer. Normaal evolueren de fysische eigenschappen van slak ten gunste van schuiming tijdens de blasting, en wanneer samengevallen met hoge gasproductiesnelheden van chemische reacties, kan slakschuiming oncontroleerbaar worden en de converter overlaten creërend een slopping incident. Slopping is een nadelig incident, en de gevolgen ervan omvatten opbrengstverlies, gezondheids- en veiligheidskosten, schade aan apparatuur en milieuverontreiniging.
De procesvariabelen die schuiming in de BOF beïnvloeden zijn slaksamenstelling, oppervlakte gas snelheid, badtemperatuur, belgrootte, slakbasiciteit, slakdichtheid, slakviscositeit, en slakoppervlaktespanning. Oppervlakte gas snelheid wordt normaal gemeten in meter per seconde (m/s) en is de ware gas snelheid vermenigvuldigd met het volumefractie van het gas.
De samenstelling van slak is een van de belangrijkste procesvariabelen die de schuiming beïnvloeden, die zich gedurende de blasting ontwikkelt, over het algemeen ten gunste van schuiming. Dit is te danken aan het feit dat de fysico-chemische eigenschappen van de slak zoals de dichtheid, viscositeit, oppervlaktespanning, en basiciteit, variëren met de samenstelling van de slak. De schuiming bij dergelijke hoge oppervlakte gas snelheden als in BOF staalproductie aangetroffen (nl. groter dan 1 m/s), wordt de vloeistof opgehouden door de gasstroom. Er wordt betoogd dat in deze situatie de leegte fractie (VF) sterk afhangt van de oppervlakte gas snelheid, terwijl zwak afhankelijk van de fysische eigenschappen van slak en vloeistof. Verder worden de vorming en het bestaan van deze gashouding bepaald door de zwaartekracht en de sleepkrachten op de vloeistof uitgeoefend door het gas.
Slakschuim wordt gevormd wanneer de geïnjiceerde en gegenereerde gassen door de raffinagereacties gevangen worden door de slak tijdens het proces. Voor slakschuimen, wordt de hoeveelheid gas gevangen door de slak gemeten door de VF of de gasfractie, en de VF varieert over het algemeen in het bereik van 0,7 tot 0,9. Figuur 2 toont een typische schuimkolom met verschillende schuimlagen volgens de VF. Het gecombineerde effect van de ontwikkelende fysische eigenschappen van slak tijdens de blasting is ten gunste van schuimstabilisatie, en wanneer samengevallen met de hoge snelheid van ontkooling in de eerste helft van de blasting, neemt het volume van de slakschuim snel toe.
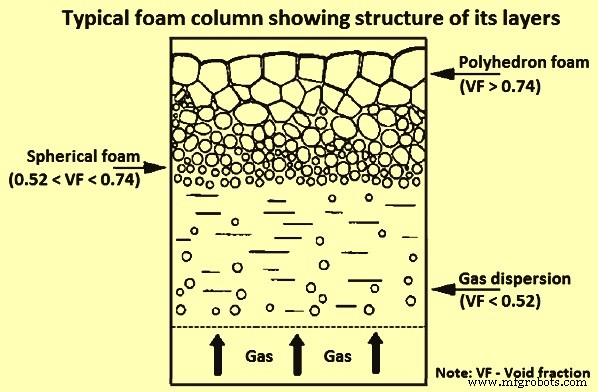
Figuur 2 Typische schuimkolom met structuur van zijn lagen
De schuimindex (FI) is een indicatie van de mate van schuiming en is de verhouding tussen de schuimhoogte en de oppervlakte gas snelheid. Daarom is de eenheid van de FI tijd wat normaal in het bereik van 0,6 seconden (s) tot 1,3 s is. Dus kan de FI worden geïnterpreteerd als een maat van de tijd die het duurt voor de procesgassen om verticaal door de schuim te passeren. Met een constante O2-toevoersnelheid kan de gassnelheid verondersteld worden redelijk constant te zijn tijdens de hoofdontkoolingsperiode van de blasting, nl. de schuimhoogte is direct evenredig met de FI.
Een heel belangrijke eigenschap met betrekking tot de FI is de schijnbare viscositeit van de emulsie. Hoe hoger de schijnbare viscositeit, hoe hoger de FI. Het voor de hand liggende gevolg is dat een verhoogde schijnbare viscositeit automatisch leidt tot een verhoogde schuimhoogte, en met een voldoende hoge schijnbare viscositeit, begint de schuim uiteindelijk over de converter te stromen, nl. slopping treedt op. Een parameter die de schijnbare viscositeit sterk beïnvloedt is de aanwezigheid van vaste deeltjes. Volgens een studie, het verhogen van de fractie van vaste deeltjes met slechts 10%, leidt tot een 50% toename in schijnbare viscositeit en ten minste een equivalente toename in schuimhoogte.
Het effect van slaksamenstelling op de schuiming was het onderwerp van een experimentele studie, met een CaO-SiO2-FeO slak in het temperatuurbereik van 1.250 °C tot 1.400 °C. De slak werd bevatten in een alumina crisjioen, en argon (Ar) gas werd geïnjiceerd om de slak te laten schuimen. De waargenomen resultaten over het effect van verschillende parameters op de slakschuiming werden uitgedrukt met FI, wat eerst gebruikt werd voor aqueous systemen. De FI heeft de betekenis van gemiddelde reistijd van gas door de schuimlaag en kan worden uitgedrukt door vergelijking FI = delta h/delta Vg, en Vg = Qg/A. Hier is delta h de verandering van slakhoogte, en Vg is de oppervlakte gas snelheid, Qg is de gasstroomsnelheid, en A is de doorsnede-oppervlakte van de container. De FI werd waargenomen te veranderen tussen 0,3 s tot 56 s voor metallurgische slakken met verschillende samenstellingen. De bovenstaande relatie werd beschouwd als geldig wanneer de VF van de schuim onafhankelijk is van de schuimhoogte. De mate van slakschuiming is sindsdien vaak gedefinieerd door gebruik van de FI.
Een andere methode om de FI te berekenen kan worden uitgedrukt als 'snelheid van verandering van schuimvolume = snelheid van gasgeneratie of injectie - snelheid van volume verandering door belbarsting'. Daarom kan de FI ook worden uitgedrukt in de vorm van vergelijking FI = 1/k.e, waar, 'k' de snelheidsconstante is voor belverval, en 'e' is de gemiddelde VF. Echter, deze definities van de FI zijn voor een steady state systeem, dat een bijna constante gasstroomsnelheid en chemische samenstelling heeft. Echter, om de schuimende BOF slak te verklaren, is een dynamische FI nodig die rekening houdt met de dynamische aard van de gasgeneratie en de slaksamenstelling, wat vertegenwoordigd wordt door FI(d) = f(r).FI waar f(r) = (snelheid van gasgeneratie + snelheid van verandering van slakvolume)/ snelheid van verandering van slakvolume. De FI is een eigenschap van de slak die met de tijd verandert gedurende de blasting en die door een maximum gaat.
In een andere studie is aangetoond dat de FI gerelateerd is aan de fysische eigenschappen van slak. Deze relatie toont dat de FI toeneemt met de toename van slakviscositeit, terwijl het afneemt met de toename van dichtheid en de oppervlaktespanning van de slak.
Effect van oppervlakte gas snelheid op slakschuiming
Het effect van oppervlakte gas snelheid op de schuiming van CaO-SiO2-FeO slak, waar de schuim geproduceerd werd door injectie van Ar gas, is bestudeerd. Het is waargenomen dat de schuimhoogte lineair toeneemt met de toenemende oppervlakte gas snelheid.
In de smelt-reductieprocessen, opereren de converters rond 0,3 m/s tot 3,0 m/s van oppervlakte gas snelheden. De schuim waargenomen bij lage oppervlakte gas snelheden is anders dan die waargenomen bij hoge gassnelheden. De schuim bij hoge oppervlakte gas snelheid (nl. hoger dan 1 m/s) is de uitgezette slak, waar het gehele volume van vloeistof uniform wordt uitgezet in een turbulente en roerende methode. De mengselhoogte en de VF van deze uitgezette slak nemen toe met toenemende oppervlakte gas snelheid, en het instort onmiddellijk met het stoppen van de gasstroom. Aan de andere kant, de schuim geproduceerd bij lage oppervlakte gas snelheden (nl. 0,01 m/s tot 0,1 m/s) is als zeep schuim, en deze schuim instort geleidelijk met het stoppen van de gasstroom. Deze waarnemingen zijn geldig voor hogere oppervlakte gas snelheden typisch voor de smelt-reductieprocessen, wanneer er geen onopgeloste oxiden zijn die de viscositeit van de slak wijzigen.
Aan de andere kant, in een van de studies, werd voorgesteld dat de schuiming bij dergelijke hogere oppervlakte gas snelheden als aangetroffen in BOF staalproductie (nl. hoger dan 1 m/s), de vloeistof wordt opgehouden door de gasstroom. Er wordt betoogd dat in deze situatie de VF sterk afhangt van de oppervlakte gas snelheid, terwijl zwak afhankelijk van de fysische eigenschappen van slak en vloeistof. Verder worden de vorming en het bestaan van deze gashouding bepaald door de zwaartekracht en de sleepkrachten op de vloeistof uitgeoefend door het gas.
Effect van slaksamenstelling op slakschuiming
De samenstelling van slak is een van de belangrijkste factoren die de schuiming beïnvloeden, die zich gedurende de blasting ontwikkelt, over het algemeen ten gunste van schuiming. Dit is te danken aan het feit dat de fysico-chemische eigenschappen van slak zoals de dichtheid, viscositeit, oppervlaktespanning, en basiciteit, variëren met de samenstelling van de slak.
In een van de studies is opgemerkt dat de toevoeging van P2O5 de FI lichtjes verlaagt, terwijl de toevoeging van S de FI marges verlaagt. De FI wordt gevonden om significant te dalen met de toevoeging van CaF2 (calciumfluoride), terwijl het notable toeneemt met de toevoeging van MgO. Deze waarnemingen zijn gemaakt in de studie voor een CaO-SiO2-FeO slak bij 1.400 °C, waar de Ar gas injectie de schuim geproduceerd heeft. In deze studie is ook waargenomen dat de FI toeneemt met de toenemende deeltjesconcentratie.
Het effect van de toevoeging van FeO en MgO op de FI van CaO-SiO2-FeO-MgO slak is het onderwerp van een andere studie. De FI is waargenomen te dalen met toenemende FeO-inhoud tot ongeveer 20% van FeO-massa in de slak en daarna constant te blijven tot een massa-concentratie van ongeveer 32% FeO in de slak. MgO (magnesiumoxide) toevoeging heeft ook een vergelijkbare trend getoond als die van FeO door de schuimindex te verlagen met de toevoeging aan een 35%CaO-35%SiO2-30%FeO slak.
Bij het analyseren van de FI-evolutie met de samenstelling van slak, is het effect van de toevoeging van MnO en P2O5 op de FI ook de overweging waard. Het effect van MnO en P2O5 toevoeging aan de CaO-SiO2-30FeO-MgO-verzadigde slak respectievelijk is het onderwerp van een studie. Het is waargenomen dat de FI lichtjes daalt met toenemende MnO in de slak, terwijl het toeneemt met de toevoeging van P2O5 tot 3% en daarna daalt met verdere toevoeging van P2O5.
Effect van temperatuur op slakschuiming
Het verhogen van de temperatuur van slak is waargenomen om de schuimindex van 35%CaO-35%SiO2-30%FeO-10%MgO slak te verlagen tijdens een studie uitgevoerd in het temperatuurbereik van 1.400 °C tot 1.550 °C. Deze waarneming kan worden toegeschreven aan de positieve temperatuurcoëfficiënt van oppervlaktespanning en de negatieve temperatuurcoëfficiënt van viscositeit. Het effect van oppervlaktespanning en de viscositeit op de schuiming van de slak is zo dat toename in oppervlaktespanning de schuim destabiliseert terwijl de toename in viscositeit de schuim stabiliseert. Daarom verlaagt het gecombineerde effect van de bovenstaande twee eigenschappen de FI met de toename van temperatuur.
Effect van belgrootte op slakschuiming
De algemene waarneming is dat de slakschuiming omgekeerd evenredig is met de grootte van de bellen. Met andere woorden, schuim bestaande uit grotere bellen instort eerder vergeleken met dat bestaande uit kleinere bellen. Deze waarneming is onder onderzoek gesteld in een studie door Ar gas te injecteren door een multi-orifice zuigmond in een bad smeltende type slak. De schuiming van dezelfde slak door de bellen gegenereerd van inter-faciale reacties is bestudeerd. De gemiddelde beldiameter van bellen geproduceerd van de enkelvoudige orifice zuigmond is 13,5 mm, terwijl die van de multi-orifice zuigmond rond 7,5 mm is. Het is waargenomen dat de gemeten schuimhoogte wanneer de gasinjectie door de multi-orifice zuigmond was, ongeveer 70% groter was dan die gemeten wanneer de gasinjectie was door een enkelvoudige orifice zuigmond. De grotere bellen geproduceerd door injectie van Ar gas door de enkelvoudige orifice zuigmond, waren van polyhedrale vorm. Aan de andere kant, toen de bellen geproduceerd zijn van de CO gegenereerd door de interfaciale reacties, werden de bellen waargenomen als fijn spherische gasbellen, en de geproduceerde schuim was relatief meer stabiel. Echter, in beide gevallen, was de grootte van de bellen omgekeerd evenredig met de FI (figuur 3).
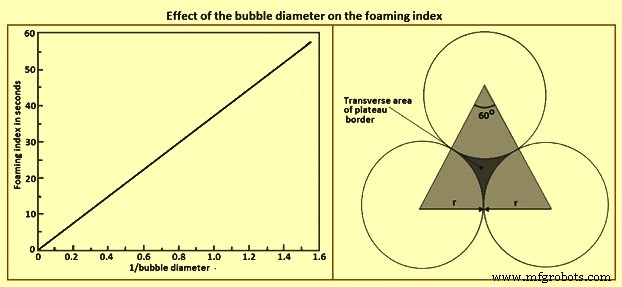
Figuur 3 Effect van de beldiameter op de FI
Deze waarneming is verklaard door het feit dat het vergroten van de belgrootte de drainage vergroot. Het is gezien dat het dwarsdoorsnede-oppervlak van de plateaugrenzen zoals getoond in figuur 3 de drainage-snelheid beïnvloedt. Met andere woorden, het dwarsdoorsnede-oppervlak is groter voor grotere bellen wat de drainage vergelijkt met die voor kleinere bellen vergroot. Deze invloed van beldiameter op de FI toont de omgekeerde proportionaliteit tussen de belgrootte en de FI, ondanks de verschillende graad van invloed. Echter, in de BOF staalproductie, wordt de slakschuim voornamelijk geproduceerd door CO-gas in de slaklaag te vangen, en in dit geval zijn de snelheid en hoeveelheid van CO-productie, turbulente vloeistofstroom, en oppervlaktespanning de primaire effecten op de grootte van de bellen.
Effect van slakbasiciteit op slakschuiming
In een studie uitgevoerd op de CaO-SiO2-FeO slakken om de factoren die schuiming beïnvloeden te onderzoeken, werd het effect van basiciteit van de slak op de schuiming bestudeerd. De waarnemingen gemaakt in de studies zijn dat de FI door een minimum gaat met toenemende basiciteit. Er is een initiële daling van de FI met de toenemende basiciteit wat te danken is aan de dalende viscositeit en toenemende oppervlaktespanning, aangezien ze een negatief effect hebben op de FI. De CaO-samenstelling bij de minimum FI verwijst naar die van de liquidus-samenstelling, wat uitvlokt als overschreden. Dus, na de liquidus-samenstelling, leidt verdere toevoeging van CaO tot uitvlokking van vaste 2CaO.SiO2 deeltjes, wat de viscositeit verhoogt en daarmee de schuim stabiliseert.
Effect van slakdichtheid op slakschuiming
Dichtheid is een andere belangrijke fysische eigenschap, die een aanzienlijk effect heeft op de schuiming van slakken. Zoals getoond in figuur 4, neemt de dichtheid van slakken toe met de accumulatie van slakcomponenten zoals FeO, MnO, en MgO, en daalt met toenemende SiO2 en temperatuur.
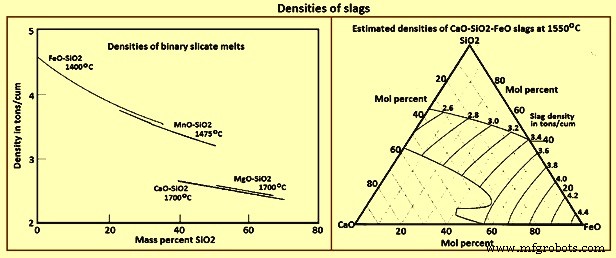
Figuur 4 Dichtheden van slakken
Daarom daalt de FI met de accumulatie van FeO, MnO, en MgO, en neemt toe met toenemende SiO2-inhoud in de slak. Verder wordt FeO ook beschouwd als in staat om de viscositeit te verlagen met zijn toenemende inhoud in de slak. Deze omgekeerde proportionaliteit tussen de FI en de slakdichtheid wordt in diverse studies getoond en het is duidelijk dat de schuimindex daalt met toenemende slakdichtheid, ondanks de verschillende graad van invloed gevonden in verschillende studies.
Effect van slakviscositeit op slakschuiming
Slakviscositeit en de evolutie ervan tijdens de blasting spelen ook een significante rol in slakschuiming. De viscositeit van een slak wordt voornamelijk bepaald door de netwerkvormers zoals SiO2, en de toevoeging van metaaloxiden, zoals FeO, MgO, MnO, en CaO, breekt de netwerkstructuren en verlaagt de slakviscositeit.
Het is de algemene waarneming dat de slopping optreedt in de eerste paar minuten van de blasting tijdens het BOF staalproductieproces. Dit is vanwege de toenemende slakviscositeit door lagere temperatuur en de aanwezigheid van onopgeloste kalkdeeltjes aan het begin van het proces, tegelijkertijd met de hoge snelheid van ontkooling. Verder, als het slakpad, onder de liquidustemperatuur van de slak gaat, precipiteren tweede-fase deeltjes. Deze tweede-fase deeltjes, die kleiner in grootte zijn vergeleken met de schuimbellen, verhogen de viscositeit van de vloeibare slak wat de schuim stabiliseert. Echter, het schuimvolume neemt toe met de toename van viscositeit alleen tot een kritische viscositeitswaarde, waarna het gas begint door de slak te kanaliseren zonder te schuimen. In diverse studies is getoond dat de FI toeneemt met de toenemende slakviscositeit.
Basisaal is het effect van viscositeit op de drainage en barsting van belfilms in de schuim. De toename in viscositeit stabiliseert de schuim door de dikte van belfilms te vergroten om de belcoalescentie te vertragen en door de neerwaartse stroom van de vloeistof (nl. vloeistof drainage) van de films door de plateaugrenzen te verminderen.
Effect van slakoppervlaktespanning op slakschuiming
De oppervlaktespanning van een vloeistof bestaat vanwege de cohesieve krachten uitgeoefend op de moleculen aan het vloeistofoppervlak door andere moleculen in de vloeistof. Als resultaat is oppervlaktespanning verantwoordelijk voor de vorming van druppels en voor het vertragen van vloeistofmoleculen om de vloeistof te verlaten. In het geval van BOF staalproductie, wordt de vorming van slak/metaal emulsie en schuim beïnvloed door de slakoppervlaktespanning. Bovendien wordt de massa-overdracht tussen slak en metaal ook in aanzienlijke mate beïnvloed door de slakoppervlaktespanning. De oppervlaktespanning van zuiver vloeibaar ijzer is ongeveer 1,8 N/m bij 1.550 °C, wat ongeveer 25 keer hoger is dan die van water. Aan de andere kant, de oppervlaktespanning van zuiver vloeibare oxiden en slakken is zeer laag, variërend tussen 0,20 N/m en 0,70 N/m.
De oppervlaktespanning van slakken neigt te variëren met de temperatuur en de samenstelling van de slak. De niet-metalen zoals S, P, O2, en N2 (stikstof) zijn oppervlakte-actief met verschillende krachten in vloeibaar ijzer. Aan de andere kant, de oxiden inclusief SiO2, P2O5, en MnO, verlagen de oppervlaktespanning van de slak, terwijl Al2O3 (alumina) de oppervlaktespanning lichtjes verhoogt.
Interfaciale spanning tussen metaal en slak is ook een belangrijke factor in het BOF staalproductieproces, vergelijkbaar met de oppervlaktespanning. Daarom beïnvloedt de interfaciale spanning de vorming van metaal/slak emulsie en massa-overdracht tussen metaal en slak vergelijkbaar met het gedrag van oppervlaktespanning. Wanneer de interfaciale spanning aan het slak/metaal interface laag is, wordt het raffinageproces aangemoedigd via het assisteren van de interfaciale massa-overdracht en schuim/emulsie vorming, wat gunstig is. Echter, lage interfaciale spanning kan ook de inperking van slakdruppels door het vloeibare metaal aanmoedigen, en de sterke hechting tussen de slak en het metaal, wat de fysieke scheiding van slak van metaal moeilijker maakt bij de aftapfase.
Verschillende elementen toegevoegd aan het vloeibare ijzer uitoefenen verschillende niveaus van invloed op de interfaciale spanning tussen het vloeibare metaal en slak. In het algemeen, bijna alle toegevoegde elementen verlagen de interfaciale spanning van vloeibaar ijzer. In BOF staalproductie, worden O2 en S beschouwd als de sterkste oppervlakte-actieve elementen in metaal, die de interfaciale spanning aanzienlijk verlagen. Verder worden FeO en MnO beschouwd als de oppervlakte-actieve oxidecomponenten in slak die de interfaciale spanning tussen het metaal en slak verlagen.
Om een bad smeltende slak te laten schuimen, is de aanwezigheid van een oppervlakte-actief component zoals P2O5, CaF2, Fe2O3 (ferrijoxide), V2O5 (vanadiumpentoxide), en Na2O (natriumoxide) essentieel. Oppervlakte-actieve verbindingen als dergelijke hebben de capaciteit om de viscositeit te verlagen, en het meest belangrijk kunnen de oppervlaktespanning van de slak verlagen, wat de slak in staat stelt de gassen te vangen en schuim te produceren.
Eén aspect van de invloed van oppervlakte/interfaciale spanning is zijn capaciteit om de grootte van de bellen te bepalen die gegenereerd worden aan het slak/metaal interface. Daarom verhoogt het verhogen van slakoppervlaktespanning en slak/metaal interfaciale spanning de diameter van de bellen, wat de schuim destabiliseert. Aan de andere kant, de schuim wordt gestabiliseerd door kleine bellen geproduceerd wanneer de oppervlaktespanning van het metaal verhoogd wordt. Verder ervaren de bellen van een al geproduceerde schuim verhoogde drainage van hun films met de toename van oppervlaktespanning. Dit is door de verhoogde zuiging van de vloeistof in de films naar de plateaugrenzen als de kromming van de belfilms toeneemt met de toenemende oppervlaktespanning.
Productieproces
- Zuurstoftankproductie: Van Grondstoffen tot Kwaliteitsborging
- Zuurstof: Van oude ontdekking tot moderne industriële krachthuis
- Hoogovenslak: Essentieel voor optimale ovenbedrijf
- Geavanceerde automatisering, controle en modellering in basiszuurstofstaalbereiding
- Optimalisatie van refraktaire voering voor maximale beschikbaarheid in basische zuurstofovens
- Magnesiumoxide: sleutel tot verlenging BOF-voering levensduur en corrosiereductie
- Energy Optimizing Furnace (EOF): High-Tech Stalenproductietechnologie
- Granulatie van Hoogovenslak in de Gietkamer: Procesoverzicht
- Optimalisatie van Hoogovensprocessen met Hoge-Aluminaslak
- Efficiënt Gasherwinning- en Reinigingssysteem voor Basiszuurstofovens
- Basiszuurstof-Staalproductie: Hoe 's Wereldsleidende Staalproces Werkt