



Effectieve Afgifte Strategieën voor Direct GereDUCEerd IJzer en Warm Transport
Afgifteopties voor Direct GereDUCEerd IJzer en het Warme Transport
De twee hoofmethoden voor het produceren van direct gereDUCEerd ijzer (DRI) zijn (i) gasgebaseerd proces in een verticale schachtoven en (ii) steenkoolgebaseerd proces in een rotatieoven. In beide processen vinden de reductiereacties in vaste toestand plaats en de maximale oventemperaturen liggen in het bereik van 850 °C tot 1050 °C.
Productie en Afgifteopties
In het steenkoolgebaseerde proces wordt het geproduceerde DRI gemengd met char dat gescheiden moet worden van DRI. Daarom wordt DRI-char mengsel gekoeld in een rotatiekoeler en vervolgens wordt char van DRI gescheiden door het magnetische scheidingsproces. In het geval van verticale schachtovenprocessen, aangezien char niet samen met DRI aanwezig is, zijn er drie afgifteopties beschikbaar. Deze zijn koud DRI (CDRI), warm gebriketteerd ijzer (HBI), en warm DRI (HDRI).
De meeste verticale schacht DRI ovens zijn gebouwd voor de productie van CDRI. In deze ovens wordt het na reductie geproduceerde DRI in het onderste deel van de oven gekoeld tot ongeveer 50 °C. CDRI wordt tijdelijk opgeslagen in silos voor passivering voordat het naar een nabijgelegen staalsmeltwinkel wordt getransporteerd voor later gebruik. CDRI heeft de eigenschap van zelfontbranding en heeft speciale voorzorgsmaatregelen nodig tijdens transport en opslag zoals vereist door de Internationale Maritieme Organisatie (IMO). CDRI is het meest geschikte materiaal voor continue lading in de EAF.
HBI wordt nu al meer dan 30 jaar geproduceerd. Het is de gewenste methode om DRI voor te bereiden voor opslag en het te transporteren met zeevaartuigen. Voor de productie van HBI wordt warm DRI uit de verticale schachtoven afgetapt bij een temperatuur van ongeveer 700 °C. Het warme DRI wordt naar briketteringsmachines gezonden om het in kussenvormige briketten te comprimeren met typische afmetingen van 30 mm x 50 mm x 110 mm. HBI is 50% dichter dan CDRI en daardoor is de neiging tot re-oxidatie van HBI sterk gereduceerd. Dit stelt HBI in staat om opgeslagen en afgehandeld te worden zonder speciale voorzorgsmaatregelen zoals erkend door de IMO. HBI kan getransporteerd en afgehandeld worden met schrotteafhandelingsapparatuur en kan gemakkelijk in batches in de EAF geladen worden. HBI kan ook continu in een EAF geladen worden met speciaal ontworpen systemen.
HDRI wordt uit de verticale schachtoven afgetapt bij een temperatuur van ongeveer 700 °C en in warme toestand getransporteerd naar de staalsmeltwinkel voor directe lading van DRI in een elektrische boogoven (EAF) in warme toestand. Het laden van warm DRI in EAF direct vanuit een verticale schacht DRI oven heet warm laden.
Voordelen van Warm Laden
Warm laden biedt twee grote voordelen. Zij zijn reductie in energieverbruik en verbetering in de productiviteit van EAF. Op dit moment hebben de meeste staalsmeltwinkels over de hele wereld warme ladingsystemen voor de EAF. Feitelijk hebben staalsmeltwinkels vandaag de dag voedingssystemen voor EAF die in staat zijn om te kiezen tussen koude of warme materialen. De energiebesparing treedt op bij het laden van HDRI vanwege de mindere vereiste van energie in de EAF voor het verwarmen van de DRI tot de smelttemperatuur. De duimregel is dat het elektriciteitsverbruik wordt verminderd met ongeveer 20 kWh/tCS voor elke 100 °C toename in de laadtemperatuur van DRI. Dus, de minimale besparing bij het laden van warm DRI boven 600 °C in de EAF is 120 kWh/tCS. Een additioneel voordeel van de elektriciteitsbesparing is reductie in elektrodeverbruik, aangezien er een lineaire relatie is. De besparing in het elektrodeverbruik van de orde van 0,5 tot 0,6 kg/t vloeibaar staal wordt verwacht.
De toename in productiviteit van EAF door warm DRI laden is significant omdat het gebruik van warm DRI de tap-to-tap tijd en dus de hitte duur vermindert. Vergeleken met het laden van koud DRI, wordt een productiviteitstoename van tot 20% bereikt met warm DRI laden. Gebruik van HDRI resulteert ook in reductie in specifiek refraktair verbruik. De besparing in het refraktair verbruik is van de orde van 1,8 tot 2 kg/t vloeibaar staal.
Er zijn ook milieuvoordelen van warm DRI laden. Het behouden van de gevoelige warmte in de DRI in plaats van het dissiperen naar de atmosfeer verlaagt de totale emissies op twee manieren. Ten eerste vermindert de lagere elektriciteitsvraag de centrale emissies per ton geproduceerd staal. Ten tweede, voor die EAFs die koolstofinjectie gebruiken, resulteren gereduceerde energievereisten in de EAF in minder CO2-uitstoot.
Transport van HDRI
Het transport van HDRI is op verschillende manieren kritisch. De moeilijkheid met het transport van HDRI is niet alleen dat het materiaal warm is, maar ook dat het in een niet-oxidiserende atmosfeer moet worden gehouden. Dit is een kritieke eis aangezien de transportmethode van HDRI van de DRI schachtoven naar de EAF in staat moet zijn om HDRI te leveren zonder de kwaliteit van de DRI nadelig te beïnvloeden. Het moet ook maximale operationele flexibiliteit bieden. Daarnaast moet het systeem betrouwbaar, onderhoudsvriendelijk en eenvoudig te bedienen zijn.
Er zijn vier alternatieven die commercieel beschikbaar zijn voor het transport van HDRI. Elk van deze alternatieven heeft zijn beste toepassing, afhankelijk van factoren als transportafstand, componentrangschikking en transportcapaciteiten. Deze vier alternatieven worden hieronder beschreven.
HYTEMP Proces
Dit proces is ontwikkeld door Tenova HYL en geïnstalleerd in de Ternium Monterrey Plant in 1998 en is een pneumatisch transportproces voor het transport van HDRI. Het systeem werkt door een transportgas (ofwel een inert gas of het procesgas zelf) te gebruiken om de HDRI door een pneumatische buis naar een opslagbin boven de EAF te vervoeren. Het transportgas wordt uit het circuit verwijderd en teruggerecycleerd naar de DR-centrale en HDRI wordt geladen in de opslagbin voor continue voeding naar de EAF. In dit systeem is er geen mechanisch onderdeel. De fijn deeltjes uit de DR schachtoven worden meegetransporteerd met het klonterige materiaal en dempen de transportlijn. Deze fijne deeltjes worden ook in de EAF geladen samen met DRI klonten in de EAF, wat de opbrengst verhoogt. Het systeem is schematisch weergegeven in Fig 1.
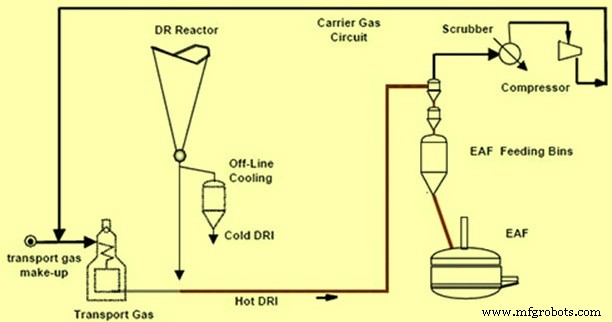
Fig 1 Schema voor HYTEMP proces
HOTLINK Proces
Dit proces gebruikt voornamelijk zwaartekrachttransport en werd gepioneerd door Midrex. Dit proces gebruikt dezelfde technologie als gebruikt voor zwaartekrachtvoeding van HDRI voor HBI productie. De HDRI uit de DRI schachtoven wordt uitgegoten in een opslagbin buiten en boven de staalsmeltwinkel. Van deze opslagbin wordt HDRI direct zwaartekrachtgevoed naar de EAF. HOTLINK modules zijn uitgerust om eventuele storingscondities via de opslagbin aan te pakken. Dit systeem levert HDRI aan de EAF volgens de vraag van de EAF. HOTLINK proces wordt gebruikt wanneer de afstand tussen de DRI schachtoven en de EAF minder dan 40 meter is. Het proces is schematisch weergegeven in Fig 2.
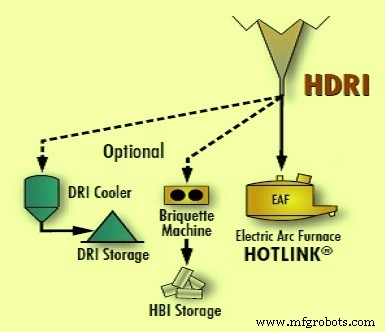
Fig 2 Schema van HOTLINK proces
Warm Transportband Systeem
Waar de staalsmeltwinkel niet angrenzend is aan de DRI schachtoven (meer dan 40 m maar minder dan 100 m), wordt een geïsoleerd mechanisch transportband gebruikt voor het transport van HDRI naar de staalsmeltwinkel. In dit geval wordt DRI uit de DRI schachtoven op een volledig ingehaalde en geïsoleerde transporteerder gedumpt, ontworpen om temperatuurverlies te minimaliseren en deoxidatie te voorkomen. De transporteerder heeft speciaal gevormde bakken die een vergelijkbare vorm hebben als emmers (Fig 3). De gesloten kap van de transporteerder bevat een inertingssysteem. De transporteerder biedt betrouwbare operatie tegen redelijke kosten. De HDRI wordt gevoed aan een van twee HDRI bakken boven de EAF. Wanneer een van deze bakken HDRI naar de EAF afvoert, wordt de tweede bak gevuld met de HDRI door de transporteerder. De schematiek van het warme transportband systeem is weergegeven in Fig. 4.
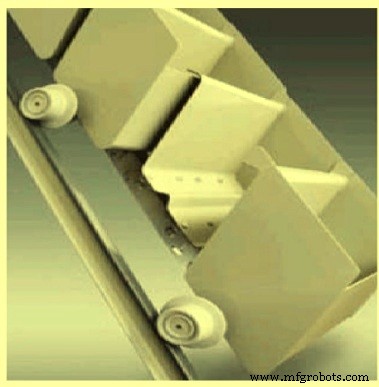
Fig 3 Warm DRI transporteerder
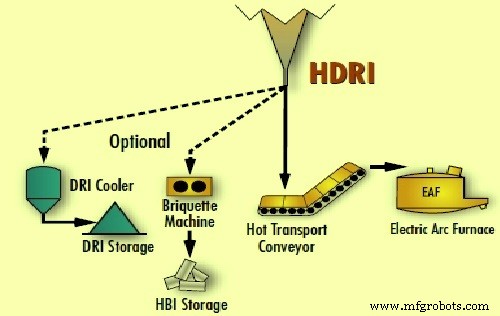
Fig 4 Schema van warm transportband systeem
Transport met Warme Transportvaten
Wanneer de afstand tussen de DRI schachtoven en EAF meer dan 100 meter is of één DRI schachtoven twee of meer staalsmeltwinkels moet voeden, kan het transport van HDRI gedaan worden met het gebruik van geïsoleerde vaten, normaal met een capaciteit van 60 tot 90 ton. Van de DRI verticale oven wordt het vat gevuld door een buis met een luchtdichte afdichting. Nadat één vat gevuld is, wordt de buis gesloten en begint een ander vat te vullen, het gevulde vat wordt naar de staalsmeltwinkel getransporteerd ofwel op rails of op vrachtwagens. Essar Steel heeft het gebruik van warm transportvat in de jaren '90 gepioneerd. Schematiek van transport van HDRI met warm transportvat is weergegeven in Fig 5.
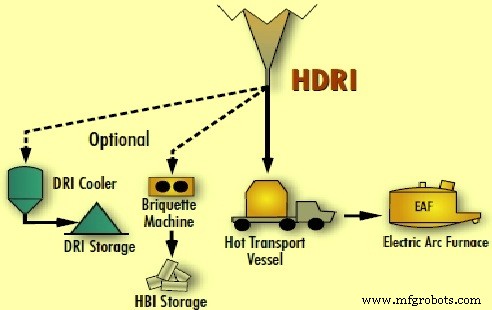
Fig 5 Schema van transport van warm DRI met warm transportvat
Productieproces
- Direct Gereduceerd IJzer (DRI): productietechnieken en industriële processen
- FINEX-proces: Geavanceerde vloeibare ijzerproductie met ijzererts-fijnen & non-coking kool
- Direct Gereduit Ijzer Benutten voor Efficiënte Elektrische Lichtboogoven Stalenproductie
- Walschil: Ontstaan, Transport en Praktische Toepassingen in Staalfabricage
- Optimalisatie van Energie-efficiëntie in IJzer- & Staalproductie
- Optimaliseren van Hoogovensontwerp voor Superieure Prestaties en Levensduur
- IJzerertsgeologie & Exploratie: Bewijzen strategieën voor succesvolle prospektering
- Optimalisatie van Sintertechnologie en Machine-ontwerp voor IJzerertsproductie
- Varkensijzer: Sleuteleigenschappen, samenstelling en industriële toepassingen
- Warm vs. koud walsen: metalen vormgevingsprocessen begrepen
- Revolutionair thermo-elektrisch koelsysteem verbetert prestaties van computers en batterijen