



Direct Gereduit Ijzer Benutten voor Efficiënte Elektrische Lichtboogoven Stalenproductie
Gebruik van Direct Gereduit Ijzer in Elektrische Lichtboogoven
Stalenproductie door de elektrische lichtboogoven (LBO) heeft een zeer goede flexibiliteit met betrekking tot de selectie van ladingsmaterialen. Het traditionele ladingsmateriaal voor het LBO-proces is 100% koud schroot, maar naarmate de kwesties rondom schroot zoals de beschikbaarheid en kwaliteit, marktprijsfluctuaties en beperkingen opgelegd door schroot bij het maken van sommige staalkwaliteiten door restelementen en stikstofniveau etc. zijn toegenomen, hebben LBO-operators de zoektocht naar alternatieve ijzerbevattende ladingsmaterialen geïntensiveerd.
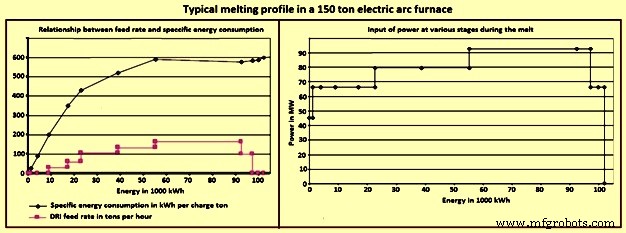
Direct gereduit ijzer (DGI) zoals varkensijzer en vloeibaar ijzer is een van de alternatieve ijzerladingsmaterialen die in varierende percentages in het LBO-stalenproductieproces gebruikt is. DGI-gebruik kan duidelijke effecten hebben op het smeltproces. Energieverbruik, productiviteit en opbrengst worden beïnvloed door DGI-chemie, percentage DGI gebruikt in het schrootmengsel en operationele praktijken. DGI wordt gebruikt als schrootvervanging in het LBO-stalenproductieproces. Afbeelding 1 toont een typisch smeltprofiel met DGI in de ladingmix in een 150 ton LBO.
De normale voordelen geassocieerd met het gebruik van DGI in het LBO-stalenproductieproces zijn: (i) constante grootte en afmetingen, (ii) bekende samenstelling, (iii) bijna afwezigheid van tramp-elementen, (iv) zuiverheid, of de afwezigheid van niet-metalische stoffen leidend tot betere productiviteit en energieverbruik, (v) gemakkelijk gebruik in de LBO, aangezien DGI in een LBO geladen kan worden samen met schroot, met emmers of door continue voeding, (vi) betere beschikbaarheid vergeleken met laag-rest schroot, (vii) beschikbaarheid van de geassocieerde koolstofinhoud die energie oplevert tijdens het stalenproductieproces, (viii) gemakkelijke schuimslak-generatie, (ix) directe lading in het geval van het gebruik van hete DGI met hete DGI die het energieverbruik met zoveel als 16% tot 20% vermindert door gebruik te maken van de energiewaarde van de DGI bij temperaturen hoger dan 600°C, (x) gemakkelijke hanteer en opslag met de mogelijkheid van voeden zonder het ovendak te openen door continueel voedingssysteem resulterend in stabiele staalbadoppervlakte wat het risico op elektrodebreuken vermindert, (xi) mogelijkheid van mengen van DGI met schroot wat betekent dat goedkopere schrootkwaliteiten gebruikt kunnen worden, en (xii) milieuvriendelijker aangezien het problemen van gevaarlijke verontreinigingen zoals lood (Pb) of cadmium (Cd) in LBO-stof vermijdt, en de mogelijke vorming van dioxines en furanen vermindert.
Historisch was het gebruik van DGI in LBO beperkt tot de productie van hoge kwaliteit lage-rest stalen met de verwachte hogere kosten door de specifieke energie (kWh/ton), tap-naar-tap tijd, fluxverbruik, verhoogd FeO in de slak, opbrengstverlies, en hogere refractaire en elektodeslijtage. Dit is het geval geweest omdat DGI gebruikt werd zonder de inherente en unieke eigenschappen te identificeren en begrijpen en praktijken dienovereenkomstig aan te passen.
Verbeterde LBO-operaties en DGI-gebruik
LBO-operaties zijn aanzienlijk verbeterd sinds eind jaren zeventig – begin jaren tachtig. Stalenproductie in LBO's heeft significant geprofiteerd van het optimaliseren van praktijken, het verder verhogen van het gebruik van chemische energie, en met het gebruik van DGI op een juiste manier. De ontwikkelde praktijken met betrekking tot het gebruik van DGI hebben gedemonstreerd dat DGI-gebruik het energieverbruik, opbrengsten, productiviteit, en bovenal de exploitatiekosten kan verbeteren. Verder stelt DGI met hogere koolstofinhoud de LBO-stalenproductie in staat om substantiële financiële en technische voordelen te oogsten. Het gebruik van hoge koolstof, hete DGI kan resulteren in verbeterde operationele mogelijkheden, gekoppeld met kosteneffectieve productiviteit.
De hoofpparameters die de operatie van de LBO beïnvloeden zijn: samenstelling van grondstoffen (% gangue / chemie, metallisatie, % koolstof, % fosfor, en energie-inhoud), operatieve praktijken (vermogensprofielen, schuimslak, en smeltpraktijken), en ovenontwerp (hiel, zuurstofgebruik en tools, AC/DC etc.). Niet-metalische stoffen die met DGI meekomen (meestal in het geval van DGI geproduceerd door rotatieoven) hebben ook een nadelig effect op LBO-stalenproductie. Zonder aandacht voor deze factoren, kan het gebruik van DGI in de LBO-stalenproductie een nadelige impact hebben op de operationele parameters van de LBO.
DGI is het product dat geproduceerd wordt door de directe reductie van ijzererts of andere ijzerhoudende materialen in de vaste toestand door gebruik te maken van niet-cokerende steenkool of aardgas. Processen die DGI produceren door reductie van ijzererts onder het smeltpunt van het ijzer zijn normaal bekend als directe reductieprocessen. De reducerende middelen are koolstofmonoxide (CO) en waterstof (H₂), afkomstig van gereformeerd aardgas, syngas, of steenkool. Ijzererts wordt meestal in pellet- en/of lump-vorm gebruikt. Zuurstof (O₂) wordt verwijderd uit het ijzererts door chemische reacties gebaseerd op H₂ en CO voor de productie van hoog gemetaliseerd DGI.
In het directe reductieproces, wordt het vaste metalen ijzer (Fe) direct verkregen uit vast ijzererts zonder het erts of het metaal te smelten. Directe reductie kan gedefinieerd worden als reductie in de vaste toestand bij O₂-potentialen die reductie van ijzeroxiden toelaten, maar niet van andere oxiden (Al₂O₃, MnO, en SiO₂ etc.), tot de corresponderende elementen. Aangezien reductie in de vaste toestand is, is er zeer weinig kans dat deze elementen oplossen (bij lage thermodynamische activiteit) in het gereduceerde ijzer, dus de oxiden die stabieler zijn dan ijzer blijven in essentie ongereduceerd. DGI heeft een poreuze structuur.
DGI wordt in veel vormen geproduceerd. Deze zijn: lump, pellets, hot briquetted iron (HBI), fines, en cold briquetted iron (CBI). HBI en CBI zijn verdichte vormen van DGI. Wanneer DGI uit de oven in koude toestand (temperatuur rond 50°C) ontladen wordt, dan is het product bekend als koude DGI (KDGI) en wanneer DGI in hete toestand (temperatuur rond 650°C) ontladen wordt voor gebruik in hete toestand in stalenproductie, dan is het product bekend als hete DGI (HDGI).
Ijzerinhoud in de DGI is in twee vormen. Een is in metalen vorm wat bekend is als metalen ijzer, Fe (M), en de tweede vorm van ijzer die aanwezig is in residuele ijzeroxiden, Fe (O). Het totale ijzer, Fe (T), in DGI is de som van deze twee ijzercomponenten. Metalen ijzer is de totale hoeveelheid ijzer, ofwel vrij of gecombineerd met koolstof (als cementiet) aanwezig in DGI. De chemische en fysieke eigenschappen van DGI geproduceerd door de verschillende processen variëren normaal.
De kwaliteit van de DGI is belangrijk aangezien het parameters van stalenproductie beïnvloedt zoals opbrengst, fluxverbruik, slakhoeveelheid, energieverbruik, en koolstof, zuurstof en grondstof voedsnelheden. De kwaliteit van DGI is afhankelijk van: (i) kwaliteit van invoermaterialen voornamelijk ijzererts/pellets en brandstof/reductant wat de gangue-materialen/verontreinigingen in de DGI bepaalt, (ii) productieproces wat de koolstofinhoud in de DGI bepaalt, en (iii) procesparameters wat de metallisatie van de DGI bepaalt.
Een lage graad van metallisatie betekent dat meer FeO in de LBO gereduceerd moet worden. Aan de andere kant, resulteert een hoge metallisatiegraad in minder CO-generatie en lagere badroering in de LBO, wat de warmteoverdrachtsefficiëntie vermindert en dienovereenkomstig de energiebehoefte van de oven verhoogt. De beste resultaten worden verkregen wanneer de metallisatie van DGI tussen 94% en 96% ligt.
Er zijn twee redenen om DGI als onderdeel van de ladingmix in de LBO-stalenproductie te gebruiken. Deze zijn: (i) restcontrole, en (ii) niet-beschikbaarheid van premium schroot. De niet-beschikbaarheid van het premium schroot creëert druk op de LBO-operators om te schakelen naar lagere-kwaliteit schrootbronnen, zoals verouderd schroot, als bron van ijzereenheden. Het probleem met verouderd schroot is de kwaliteit. Verder heeft de groei in LBO-stalenproductie geleid tot een onvermijdelijk snellere omloop van schroot en, als resultaat, tot verhoogde verontreiniging van schroot door andere elementen. Resten zoals chroom (Cr), nikkel (Ni), molybdeen (Mo), koper (Cu), en tin (Sn), variërend van 0,15% tot 0,75% afhankelijk van het type schroot, hebben nadelige effecten op sommige mechanische eigenschappen van het staal. Daarom wordt het gebruik van uitsluitend schroot-gebaseerde stalenproductie in LBO's voor de productie van kwaliteitsstalen, alsook laagkoolstof staalproducten, doorgaans vermeden.
Een ander probleem geassocieerd met uitsluitend schroot-gebaseerde LBO-stalenproductie is stikstof. De stikstofinhoud van LBO-stalen is hoger dan die van basiszuurstofoven-stalen. Als resultaat hebben stalen geproduceerd in de uitsluitend schroot-gebaseerde LBO-stalenproductie normaal slechte verouderingseigenschappen wat ze praktisch ongeschikt maakt, bijvoorbeeld, voor dieptrektoepassingen.
Voor de productie van hoge kwaliteit speciale staalkwaliteiten van schroot met variërende kwaliteit en chemische samenstelling, is de naleving van hoge zuiverheidsniveaus soms alleen bereikbaar met de verdunning van ongewenste tramp-elementen zoals Pb, Cu, Cr, Ni, Mo, en Sn met hoog zuiverende substitutiematerialen zoals DGI. Het tramp-elementenniveau daalt lineair wanneer het DGI-percentage in de LBO-ladingmix toeneemt. De duimregelvergelijking voor het berekenen van totale tramp-elementen in vloeibaar staal op het moment van tappen is: 'percentage (Cr + Ni + Cu + Sn) = 0,3225 − 0,001174 x percentage DGI.'
Ook met de toename van het DGI-percentage in de ladingmix, tonen stikstofniveaus een soortgelijke reductie met goede slakschuiming. De stikstofreductie stelt LBO's in staat om veel speciale stalen te produceren. Verder wordt DGI ook gebruikt voor economische hoge-kwaliteit staalproductie met zeer lage fosfor- en waterstofinhoud.
DGI heeft een hoge bulkdichtheid, wat groter is dan die van de meeste typen staalschroot. De dichtheid is hoger dan die van de slak in de oven, wat de smelting aan de slak/metaal-interface vergemakkelijkt. Het overgebleven FeO in de DGI reageert met de koolstof in het vloeibare metaalbad om de schuimslak te verbeteren wat het refractair afschermt van de elektrische boog. Echter, DGI-voedsnelheid is een belangrijke parameter van het LBO-proces die gecontroleerd moet worden. De optimale voedsnelheid hangt af van de DGI-chemische samenstelling, de badtemperatuur, en de roerenergie geleverd door de zuurstof-koolstof injectoren en de bodemroerplugs. DGI-voedsnelheden in de meeste DGI-geladen ovens liggen in het bereik van 27 kg/min MW tot 35 kg/min MW.
De koolstofinhoud van de DGI is belangrijk met betrekking tot het gebruik ervan in de LBO-stalenproductie. Koolstof in DGI kan in elementaire vorm aanwezig zijn of het kan aanwezig zijn als een combinatie van zowel de elementaire als de gebonden vorm. De gebonden vorm van koolstof in DGI is ijzercarbied (Fe₃C) wat een stabiele verbinding van ijzer en koolstof is. Normaal is ongeveer twee-derde van de koolstof in DGI aanwezig als ijzercarbied, en de balans is in de vorm van elementaire koolstof. Wanneer de koolstof in de gebonden vorm is, dan is er geen verlies van de niet-gebonden C door verbranding in de LBO-atmosfeer. Tabel 1 geeft typische specificatie van gas-gebaseerde DGI.
| Tabel 1 Typische specificatie van gas-gebaseerde DGI | |||
|---|---|---|---|
| Basis - Fe in ijzererts/pellet – 65,5% tot 68% | |||
| Nr. | Parameter | Eenheid | Bereik |
| 1 | Metallisatie | % | 92,0-96,0 |
| 2 | Fe (Totaal) | % | 86,1-93,5 |
| 3 | Fe (Metalen) | % | 81,0-87,9 |
| 4 | Koolstof | % | 1,0-4,0 |
| 5 | Zwavel | % | 0,001-0,03 |
| 6 | Fosfor als P₂O₅ | % | 0,005-0,09 |
| 7 | Gangue | % | 3,9-8,4 |
| 8 | Typische grootte | mm | 4-20 |
| 9 | Schijnbare dichtheid | ton/m³ | 3,4-3,6 |
| 10 | Bulkdichtheid | ton/m³ | 1,6-1,9 |
Opmerking: Resten zijn ongereduceerde oxiden zoals silica, mangaanoxide, alumina, kalk, en magnesia.
Het wordt normaal gezien dat in de gas-gebaseerde DGI, de koolstofinhoud van de DGI over het algemeen meer is dan de stoichiometrische vereisten nodig om de FeO-inhoud overgebleven in het DGI-product te reduceren. De overmaat koolstof heeft een significant impact op de FeO-inhoud van de slak en op de slakschuiming die nodig is voor een efficiënt LBO-stalenproductieproces. In het geval van negatieve overmaat koolstof, is de benodigde toevoeging van antracietsteenkool voor FeO-reductie gunstig laat in het LBO-stalenproductieproces. Echter, niet alle FeO wordt gereduceerd tot Fe aangezien een deel van de FeO altijd in de ovenslak bestaat. Dit betekent dat de praktische hoeveelheid overmaat koolstof van DGI die beschikbaar is voor verbranding in het LBO-staalbad meer is dan de overmaat koolstof berekend voor DGI-reductie. Deze term heet brandbare koolstof en gedefinieerd door de vergelijking: 'Brandbare koolstof = koolstof in DGI – stoichiometrische koolstof x (FeO in DGI – FeO in slak).
De brandbare koolstof reageert met de zuurstof geïnjiceerd in het LBO-staalbad om warmte in het staalbad vrij te maken en ook CO-gas bij te dragen voor de slakschuiming. Met toenemende brandbare koolstof in de LBO, daalt de stikstofinhoud van het getapte staal ook. Overmaat koolstof uit de DGI verlaagt de invoer van antracietsteenkool wat een grote bron is voor de opgeloste stikstof in het LBO-bad (0,1% N₂) naast geïnfiltreerde lucht. Een tweede voordeel verkregen uit de koolstof in DGI is door de energietische voordelen van het ijzercarbied. Fe₃C levert energie op door de exothermische reacties verkregen tijdens de dissociatie in het staalbad (-0,4 kWh/kg C), in tegenstelling tot de endothermische oplossing van koolstofdeeltjes in het staalbad (0,62 kWh/kg C).
Metallurgische Opbrengst en Hoeveelheid Slak
De metallurgische opbrengst van het vloeibare staal wordt beïnvloed tijdens LBO-stalenproductie met de toevoeging van DGI in de LBO-lading. Het is gezien dat de metallurgische opbrengst daalt wanneer het DGI-percentage in de LBO-ladingmix toeneemt. Dit is voornamelijk door de toename in het slakvolume.
Het slakvolume neemt toe naarmate het DGI-percentage in de LBO-ladingmix toeneemt. De duimregelvergelijking voor de slakhoeveelheid is: 'Slakhoeveelheid (kg/ton vloeibaar staal) = 127 + 2,43 x percentage DGI'. Volgens deze duimregelvergelijking leidt een 10% toename van DGI in de LBO-ladingmix tot een toename in slakgewicht van 24,3 kg. Het slakgewicht hangt voornamelijk af van de inhoud en samenstelling van de gangue in de DGI en de basiciteit van de slak.
Slakchemie en -volume beïnvloeden de opbrengst in de LBO. Met DGI in de LBO-lading, moet de operator voorzichtig zijn met de slak zodat goede schuiming plaatsvindt met het minimum volume van de slak bij de vereiste basiciteit. Vanwege de endothermische reductiereactie van FeO door koolstof, (FeO + C = Fe + CO), en het hogere slakvolume dat ontstaat door DGI-gebruik, neemt het elektrische energieverbruik van de LBO normaal toe met toenemend percentage DGI in de metalen lading. Normaal neemt het elektrische energieverbruik min of meer lineair toe met de toename in het percentage DGI in de LBO.
Elektrisch Energieverbruik
Elektrisch energieverbruik (kWh per ton vloeibaar staal) tijdens LBO-stalenproductie neemt toe wanneer er een toename is in het DGI-percentage in de LBO-ladingmix. Volgens de duimregel, met elke toename van 10% in DGI-percentage leidt tot een toename in elektrisch energieverbruik van 14,5 kWh/ton vloeibaar staal onder bepaalde condities.
Veel factoren neigen het elektrische energieverbruik te verhogen bij gebruik van DGI in de LBO-stalenproductie. Met goede slakschuiming, verbruikt een LBO dat 100% koud schroot smelt en zonder andere energie-invoeren typisch energie in het bereik van ongeveer 400 kWh/ton tot 435 kWh/ton vloeibaar staal. Voor vergelijkingsdoeleinden, heeft een LBO met een ladingmix bestaande uit 98,2% DGI met zeer goede slakschuiming een gemiddeld energieverbruikniveau van 635 kWh/ton vloeibaar staal bereikt.
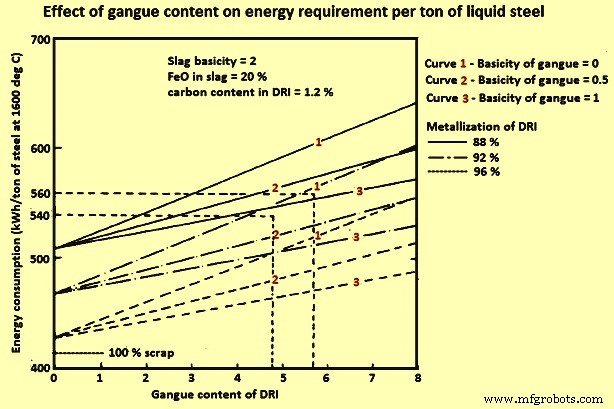
DGI-metallisatie beïnvloedt energieverbruik. Lagere metallisatieniveau van DGI betekent hoger FeO-niveau. Chemische reductie van FeO is een endothermische reactie. Reductie van één ton FeO tot Fe heeft ongeveer 800 kWh nodig bij stalenproductietemperaturen. Toenemende niveaus van SiO₂ in de DGI verhogen de elektriciteitsbehoefte. SiO₂ vereist de toevoeging van kalk om de basiciteitsverhouding te handhaven. Smelten van één ton slak heeft ongeveer 530 kWh energie nodig. Toenemende hoeveelheden SiO₂ hebben toenemende hoeveelheden CaO nodig om de basiciteitsverhouding te handhaven. Zowel de SiO₂ in de DGI als gebrand kalk verbruiken energie tijdens het smeltproces. Afbeelding 2 toont de relatie tussen de gangue-inhoud van DGI en het energieverbruik per ton vloeibaar staal. Verder zijn er een aantal additionele factoren die het stalenproductieproces beïnvloeden. Deze omvatten opbrengst, kalkbehoefte, en de zuurstof- en koolstofinjectiebehoeftes.
Fosfor- en zwavelinhouden kunnen een negatief effect hebben op energieverbruik door kalkvereisten. Het CaO in de kalk absorbeert fosfor uit het bad. Als de LBO bediend wordt bij een constant FeO-percentage, dan is de enige manier om meer fosfor te verwijderen door meer kalk toe te voegen. Toename van de hoeveelheid kalk resulteert in verhoogd energieverbruik en Fe-opbrengstverlies. Efficiënte zwavelverwijdering vereist het gebruik van een reducerende slak. LBO's opereren typisch met een basische oxidiserende slak. Hoewel het mogelijk is om enige zwavel uit de LBO te verwijderen door de hoeveelheid kalktoevoeging te verhogen, resulteert dit in verhoogd energieverbruik en is niet erg effectief.
Gecarburiseerd DGI heeft een positief effect op het energieverbruik als hoog-volume zuurstof beschikbaar is om in het bad te injecteren. Energieverbruik kan verminderd worden met 2 kWh/Nm³ tot 4 kWh/Nm³ zuurstof, als het geïnjiceerd wordt met het juiste hoeveelheid koolstof en een goede schuimslak geproduceerd wordt.
Laden van hete DGI bespaart energie maar oxidatie is een kwestie. Het transporteren van hete DGI direct vanuit de DGI-module moet onder een afgedichte stikstof- of procesgasatmosfeer gebeuren voordat het in de LBO geladen wordt.
Effect van DGI-toevoeging in LBO-lading op Stroom-aan Tijd
De stroom-aan-tijd neemt toe wanneer het DGI-percentage in de LBO-ladingmix toeneemt. De duimregelvergelijking voor het berekenen van de stroom-aan-tijd is: 'LBO stroom-aan-tijd = 46,36 + 0,1320 x DGI-percentage. De substitutie van staalschroot met DGI verhoogt de tijd die nodig is voor het smelten van de LBO-lading (stroom-aan-tijd). Dit wordt toegeschreven aan de lagere smeltsnelheid van DGI veroorzaakt door het FeO dat gereduceerd moet worden. Bovendien, het hebben van een zure slak veroorzaakt door de SiO₂ en Al₂O₃ bevattende gangue-materialen in de DGI. Het is ook duidelijk dat het specifieke verbruik van kalk en dolomiet toeneemt om de juiste slakbasiciteit te beheren nabij (CaO/SiO₂) gelijk aan 2. Vanwege het toenemende slakvolume door de toename van DGI in de metalen lading, is weer langere smelttijd nodig om de slak in oplossing te brengen en dienovereenkomstig is er hoger elektrisch energieverbruik, en dit is ook de reden voor toenemende kalk, totale fluxverbruik en dan slakhoeveelheid.
Effect van Metallisatie op Opbrengst en Andere Parameters
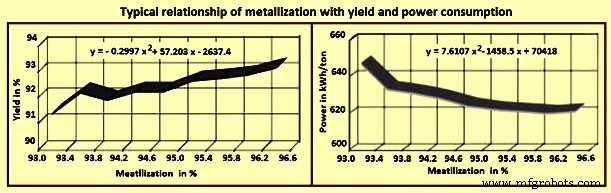
Vloeibaar staal opbrengst van DGI is een functie van de metallisatiesnelheid, totale gangue-inhoud en koolstofinjectie- en toevoegingspraktijken. Een typische lading DGI kan 93% totaal ijzer bevatten met 86% metalen ijzer voor een metallisatie van 92%. Als 100% reductie van het FeO mogelijk is, dan geeft de DGI-lading een vloeibaar staal opbrengst van 93%. In de praktijk is dit resultaat niet haalbaar in de LBO. Als hogere opbrengsten gewenst zijn, dan moet de DGI een hogere metallisatie hebben. Verder, naarmate de metallisatie daalt, heeft het een negatieve invloed op alle parameters. Afbeelding 3 toont typische relatie van metallisatie met opbrengst en energieverbruik ervaren in een LBO.
Effect van DGI-percentage in de Ladingmix op Kalk en Totale Flux
DGI bevat normaal silica als de hoofdbestanddeel van gangue samen met lage niveaus van andere verontreinigingen zoals zwavel en fosfor. Volgens de concentraties van deze componenten in de DGI en de verhouding van DGI in de metalen lading, variërende hoeveelheden kalk moeten aan de LBO toegevoegd worden om de silica te verkoken en de zwavel en fosfor te verwijderen tot de toelaatbare niveaus van deze elementen voor de kwaliteit van het te produceren staal.
De totale kalkverbruik neemt toe met de toename van het DGI-percentage in de LBO-ladingmix. Volgens de duimregel, is er een toename in kalkverbruik van 2,6 kg/ton vloeibaar staal met elke 10% toename van DGI in de ladingmix. De duimregelvergelijking voor het berekenen van totale fluxverbruik (in kg per ton vloeibaar staal) is: 'Fluxverbruik (kg/t) = 45,31 + 0,2416 x DGI-percentage.'
Laadmethodologie
Met het verhoogde gebruik van DGI in LBO-stalenproductie, hebben laadmethoden veranderd. Met een eigen DGI-fabriek, is het percentage DGI in de LBO-lading normaal hoog in dergelijke fabrieken. In dergelijke fabrieken wordt directe aanvoer aan de LBO gedaan via een continulaadsysteem naar een vijfde gat in het dak van de LBO. Onveranderlijk zijn er opslagbakken of grote opslaghallen om DGI-aanvoer te accepteren wanneer de LBO-winkel uitvalt voor onderhoud of vertragingen of wanneer voorraden nodig zijn voor DGI-fabriekstilstanden. Afbeelding 4 toont verschillende laadpraktijken die gevolgd worden met DGI-gebruik in LBO-stalenproductie.
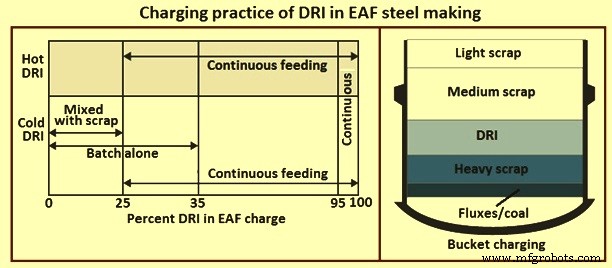
Continue voeding wordt meestal boven de 25% toegepast om de voedsnelheid af te stemmen op vermogen en chemische energie-invoer en om 'ijsberg' of 'ferroberg' vorming te voorkomen. Preventie van ferrobergen wordt deels bepaald door de voedsnelheid en het beschikbare vermogensinput.
Emmerladen wordt gebruikt in de LBO's die normaal minder dan 25% tot 30% DGI in de ladingmix gebruiken, hoewel het beter is om continu DGI te laden. DGI in de emmer helpt ladingsverdichting alsook het verlagen van resten in vloeibaar staal. Emmerladen vermijdt de kosten van een continulaadsysteem. DGI wordt normaal bovenop zwaar schroot of bundels geladen (Afbeelding 4) om de verdichting van de lading te maximaliseren, en de rest van de emmer wordt geladen volgens de locatiespecifieke praktijk. DGI wordt normaal verdeeld over emmers in meervoudige-emmer ladingen, met meer in de laatste emmer om de smeltverfijning te verbeteren waar de lagere % C en verhoogde O₂-inhoud kan compenseren voor gebrek aan O₂-invoercapaciteit en afblazen aan het einde van de hitte minimaliseren. Als een enkele-emmer laadpraktijk gebruikt wordt, wordt DGI in meerdere lagen ingevoerd. DGI wordt hoger opgeladen (derde en voorlaatste lagen) in de emmer om DGI door de bodem van de emmer te vallen te voorkomen.
Het dak door een vijfde gat is de voorkeur voor DGI en is definitief efficiënter bij het gebruik van meer dan 30% DGI. Continue laden vergemakkelijkt coördinatie van de voedsnelheid met het vermogensinput en fluxvoeding om slakcontrole (schuimhoogte, en viscositeit etc.) te garanderen en ferrobergen te voorkomen, wat optreedt wanneer koude DGI te snel geladen wordt.
Continu laden van hete (600°C) DGI kan het benodigde energie met zoveel als 16% tot 20% verminderen. Continue voeding vermindert het LBO-energievereiste aanzienlijk aangezien het gesloten-deur-operatie mogelijk maakt. Dit ontkent warmte- en tijdsverliezen van dakzwenk(en) en laden, ook de potentiële stikstofopname voortvloeiende van luchtingang wanneer het dak open is. Hete lading DGI verlaagt het vermogensvereiste met 20 kWh/100°C tot 30 kWh/100°C. Er zijn veel verschillende hete laadmethoden. Een methode is hete lading door het vervoeren van de DGI van de DGI-fabriek naar de LBO in geïsoleerde vrachtwagens. Een andere methode gebruikt een pneumatisch transportsysteem met zwaartekrachtvoeding door het vijfde gat. Verschillende fabrieken maken gebruik van transportbanden of directe zwaartekrachtvoeding. Een benchmarkstudie gebaseerd op gepubliceerde data van 150 LBO's toont aan dat sommige LBO's die HDGI laden, de energieverbruik van schroot-gebaseerde LBO's evenaren.
Productieproces
- Optimalisatie van elektrisch boogoven-operaties: Automatisering en modellering
- Direct Gereduceerd IJzer (DRI): productietechnieken en industriële processen
- Optimalisatie van Hoogovensoperaties met Nootscokes: Efficiëntie en Kostenvoordelen
- Optimaliseren staalproductie: hot metal gebruik in elektrisch boogovens
- DC Lichtboogoven: Efficiënte Enkele-Elektrode Stalenproductietechnologie
- Effectieve Afgifte Strategieën voor Direct GereDUCEerd IJzer en Warm Transport
- Gedompelde boogovens: De motor van de moderne staalproductie
- Optimalisatie van hoogovenoperaties met ijzerertspellets
- Belangrijkste ontwerpkenmerken van een AC-bogoven voor efficiënte staalproductie
- Belangrijkste Elektrische Booglasprocessen en Toepassingen
- Elektrisch Booglaslassen: Typen, Apparatuur, Voor- en Nadelen