


Industriële fabricage
Productieproces
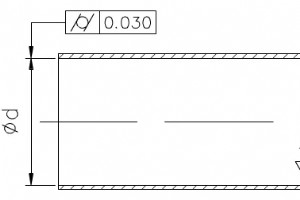
Bij snijden vervormen dunne wanden door snijkracht → ovale of taille vorm (midden klein, uiteinden groot). Thermische vervorming door slechte warmteafvoer. Kwaliteit moeilijk te garanderen. Delen moeilijk te spannen/klammen en te bewerken. Speciale dunwandige huls en asbescherming noodzakelijk. Pro
Weerstand tegen slijtage en indentatie = cruciale eigenschappen van metalen. Hardheid = maat hiervoor, beslissend bij materiaalkeuze. Om geschikte hardheid te garanderen: oppervlakteverharding (case hardening). Oppervlakteverharding = techniek verbetering duurzaamheid/uitstraling metaaloppervlak doo
In CNC-bewerking = tijd van mespunt snijden werkstuk tot mespunt geschropt of werkelijke lengte bewerkt oppervlak. Mesbewerkingstijd = hoofdevaluatie-index toolfabrikanten voor levensduur. Algemene tool levensduur: 15-20 min continu bewerking per snijde. Gemeten in lab onder ideale omstandigheden. P
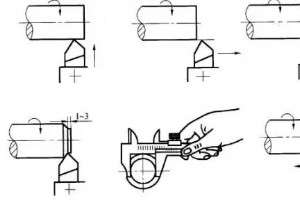
Bewerkingsnauwkeurigheid = mate waarin werkelijke geometrische parameters (afmeting, vorm, positie) na bewerking overeenkomen met ideale parameters op tekening. Hogere overeenkomst = hogere nauwkeurigheid. In bewerking: diverse factoren maken perfecte overeenkomst onmogelijk → afwijking = bewerkings
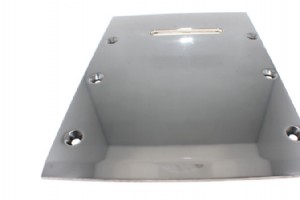
Polijsten = mechanisch, chemisch of elektropolijsten om ruwheid te verlagen voor glad/glanzend oppervlak. Wijzigt oppervlak met tools/abrasieven/media. Geen verbetering dimensionele/nauwkeurigheid, doel: glad oppervlak of spiegellans, soms delusteren (matting). Mechanisch polijsten = handmatig, enke
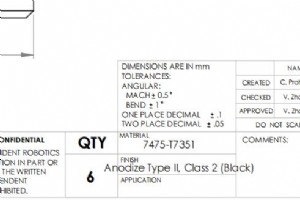
In het brede concept van industriële ontwerp is technische tekening een onmisbare vaardigheid voor fysieke productie. Technische tekeningen gebruiken gestandaardiseerde taal en symbolen om alle informatie voor productie nauwkeurig en visueel over te dragen. Minimale ruimte voor persoonlijke interpre
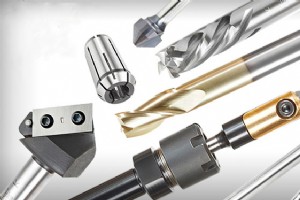
In het bewerkingsproces worden vaak situaties tegengekomen die moeilijk te verwerken zijn met standaardgereedschappen, waardoor de productie van niet-standaardgereedschappen zeer belangrijk is voor de bewerking. Het gebruik van niet-standaardgereedschappen in metaalbewerking is meest voorkomend bij
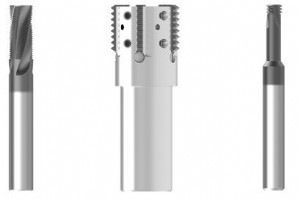
Waarom Een Draadfrees Voor Grote Diameter Draadgaten? Traditioneel tappen, koudvormtappen of draadfrezen mogelijk. Draadfrees is eerste keuze bij grote gaten (≥1–1,5) of kegelpijpen. Redenen: Grotere tappen kosten $1000+. Speciale maten nog duurder. Geen standaard maat beschikbaar. Initiële investe
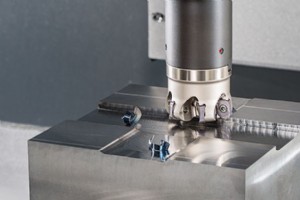
Rostvrij staal is veelvoorkomend maar moeilijk te bewerken. Met de juiste snijvaardheden is het minder lastig dan gedacht. Kenmerken frezen roestvrij staal: sterke hechting/smelting aan snijden → span kleeft aan tanden → slechtere snijvoorwaarden. Tegenloopfrezen: tanden glijden eerst over verharde
Trapsgewijze vormen (stappen) slijpen op een vlakslijpmachine is niet moeilijk. Let op: stappen kunnen vanuit twee richtingen geslepen worden. Keuze criterium: efficiëntie. Afbeelding toont: zelfde deel, andere richting → andere efficiëntie. Welke richting kies jij? 01. Extra Lange Werkstukken: Sli
EDM (eroziesparkbewerking) is populair voor extreme geometrieën die frezen niet kan, en uitblinkt in harde materialen (titaan). Trekvormend vervaardigingsproces met elektrische ontladingen. Twee typen: zink-EDM (sinker) en draad-EDM (wire). Vergelijking, toepassingen, voordelen. Wat Is Zink-EDM? Oo
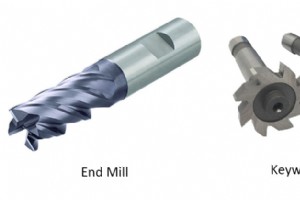
Velen verwarren eindfrezen en sleutelgatfrezen. Hoewel overlappende toepassingen, zijn ze niet uitwisselbaar. Hier het verschil en hoe te kiezen. Verschil Tussen Eindfrees En Sleutelgatfrees 1. Verschillend Gebruik Eindfrezen: vlakke of cilinderoppervlakken, diameter tolerantie ruimer. Sleutelgatfr
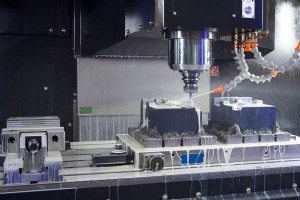
Ondanks diverse verwerkingstechnieken blijft CNC-bewerking veel gebruikt. Gebruikers vragen zich af: waarom blijft er bewerkingstoeslag op CNC-onderdelen? De dikte van de metaallaag die per bewerking wordt verwijderd = bewerkingstoeslag tussen processen. Voor draaiende oppervlakken (buitenmantel, ga
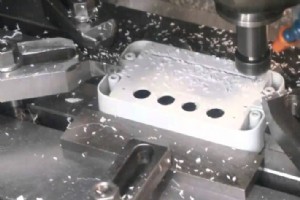
Bewerkingscentrum = frees-, boor-, draaimachine gecombineerd. Hoge productiviteit. Geen speciale spanklemmen: span vastzetten, gereedschapsdata instellen → kortere cyclus. Oneindig variabele spindel/voeding → optimale snijparameters. Uitvoering: vlakfrezen, schouderfrezen, kopiërfrezen, kaviteitsfre
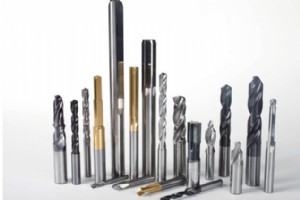
Gereedschapsselectie is kern in CNC-bewerking: beïnvloedt machine-efficiëntie en deelkwaliteit. CNC-gereedschappen zijn voorwaarde voor hogere efficiëntie. Hieronder prestatie-eisen en selectiemethodes. Prestatie-eisen Aan CNC-gereedschappen CNC-machines: hoge precisie, hoge efficiëntie, geconcentr
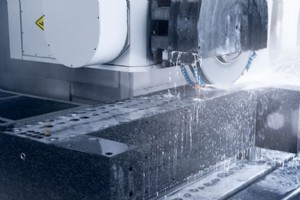
1. Wat Is Slijpen? Slijpen verwijdert overtollige laag van werkstukoppervlak door snijwerking van abrasief gereedschap, zodat oppervlakkwaliteit voldoet aan eisen. Veelvoorkomende vormen: cilinder-, inwendig-, centreless-, draad-, vlak- en profielslijpen. 2. Wat Is Een Abrasief Gereedschap? Samenst
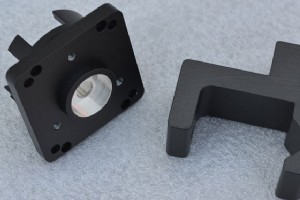
Aluminiumlegeringen zijn relatief zacht. Lichtgewicht en goed bewerkbaar, maar onvoldoende sterk voor zware mechanische toepassingen. Hard anodiseren versterkt aluminium: verhoging hardheid en corrosiebestendigheid, goed controleerbaar. Hierdoor breder toepasbaar. Wat Is Hard Anodiseren? Oppervlakt
Robots zijn overal: films, luchthavens, voedselproductie, zelfs fabrieken die robots maken. Met toenemende vraag en dalende kosten worden ze industrieel standaard. Een basisproductiemethode voor robotonderdelen is CNC-bewerking. Verschillende robottyps: gelinkte arm (veel gewrichten), SCARA (bewegin
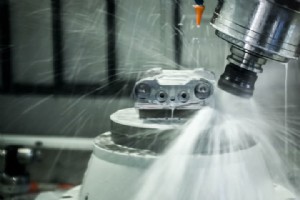
Een CNC-bewerkingscentrum heeft meestal geen speciale spanklemmen nodig. Werkstukwissel: programma oproepen, span vastzetten, gereedschapsdata laden → productiecyclus sterk verkort. Combinatie van frees-, boor- en draaifuncties → procesconcentratie, hogere productiviteit. Continu variabele spindelsn
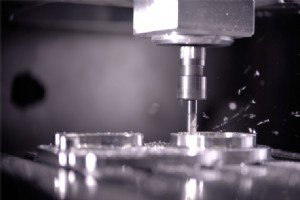
Aluminiumprecisieonderdelen zijn populair door lage gewicht en mooie uitstraling, steeds vaker in industrie en consumentengoederen. Technologische vooruitgang drijft de vraag naar diversiteit en kwaliteit. Aluminium CNC-fabrikanten vatten proceskennis en aandachtspunten samen. 1. Kies Een Geschikte
Productieproces

Afstemmen van Schottky-barrières en contacttypen in grafene-MoTe₂ van der Waals heterostructuren via rek en elektrische velden

Ontwerp en simulatie van instelbare metasurface kleurfilters met aluminium en lithiumniobaat
De beste productieblogs van 2019: Onze Top 5 keuzes & 5 eerbetooningen

Expert tips voor veilige en efficiënte grondstofhantering

