



De cruciale rol van maatgesneden snijgereedschappen in precisiebewerking
In het bewerkingsproces worden vaak situaties tegengekomen die moeilijk te verwerken zijn met standaardgereedschappen, waardoor de productie van niet-standaardgereedschappen zeer belangrijk is voor de bewerking.
Het gebruik van niet-standaardgereedschappen in metaalbewerking is meest voorkomend bij frezen, daarom richt dit artikel zich voornamelijk op de productie van niet-standaardgereedschappen voor frezen.
Omdat de productie van standaardgereedschappen gericht is op het snijden van gangbare metalen of niet-metalende onderdelen met een breed bereik en grote hoeveelheden, kan het bij oververhitting van het werkstuk en toename van hardheid, of bij roestvrij staal, heel gemakkelijk leiden tot opbouwen aan het mes. Er zijn ook gevallen waarin de geometrie van het werkstukoppervlak zeer complex is, of de te bewerken oppervlakte hoge ruwheidseisen stelt; standaardgereedschappen kunnen dan niet voldoen aan de bewerkingsbehoefte. Daarom is het tijdens de bewerking noodzakelijk om gerichte ontwerpen uit te voeren op het gereedschapsmateriaal, de geometrie van de snijde, de geometrische hoeken, etc., wat kan worden ingedeeld in twee categorieën: speciale bestelling en niet-speciale bestelling.
1. Niet-aangepaste gereedschappen lossen voornamelijk twee problemen op: afmetingen en oppervlakteruwheid.
1. Afmetingsproblemen
Men kan een standaardgereedschap kiezen met een afmeting die lijkt op de vereiste afmeting, en dit kan worden opgelost door opnieuw te slijpen, maar twee punten moeten in acht worden genomen:
- Het afmetingsverschil mag niet te groot zijn, doorgaans niet meer dan 2 mm, want als het verschil te groot is, verandert de groovevorm van het gereedschap, wat direct de spanruimte en de geometrische hoek beïnvloedt.
- Als het een freesmes met een mesgat is, kan het op een gewone werktuigmachine worden geslepen, met lage kosten. Als het een sleutelgatfrezen zonder mesgat is, kan dit niet op een gewone machine gebeuren, maar vereist een speciale vijf-as-machine. De kosten voor her-slijpen zullen dan ook hoger zijn.
2. Oppervlakteruwheidsprobleem
Dit kan worden bereikt door de geometrische hoek van de snijde te veranderen. Bijvoorbeeld, het vergroten van de rake-hoek en clearance-hoek verbetert de oppervlakteruwheid van het werkstuk aanzienlijk. Echter, als de stijfheid van de gebruikersmachine onvoldoende is, kan de snijde blind worden en de oppervlakteruwheid verbeteren. Dit aspect is zeer complex en vereist een analyse van de bewerkingsplaats voordat een conclusie getrokken kan worden.
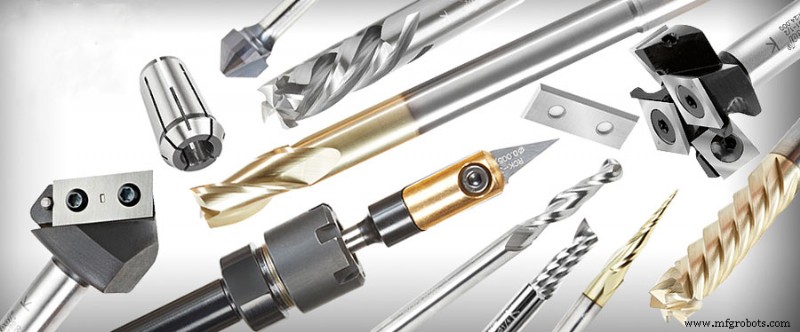
2. Gereedschappen die aangepast moeten worden, lossen voornamelijk drie problemen op: speciale vorm, speciale sterkte en hardheid, speciale spantolerantie en spanafvoereisen.
1. Het werkstuk heeft speciale vormvereisten.
Bijvoorbeeld, het benodigde gereedschap moet verlengd zijn, de eindtand omgekeerd, of er zijn speciale kegelhoekvereisten, schachtstructuurvereisten, snijdelengte-afmetingscontrole, etc. Als de vormvereisten van dit type gereedschap niet erg complex zijn, is het eigenlijk eenvoudig op te lossen. Het enige waar op gelet moet worden is dat de verwerking van niet-standaardgereedschappen moeilijker is en naar hoge precisie streeft. Omdat hoge precisie hoge kosten en hoog risico betekent, zou het onnodige verspilling veroorzaken voor de productiecapaciteit van de fabrikant en de eigen kosten.
2. Het werkstuk heeft speciale sterkte- en hardheidsvereisten
Als het werkstuk oververhit is, de sterkte en hardheid hoog zijn, kan het algemene gereedschapsmateriaal niet bewerken, of het mes bouwt slecht op. Dan is het noodzakelijk om speciale eisen te stellen aan het gereedschapsmateriaal. De algemene oplossing is om hoogwaardige gereedschapsmaterialen te kiezen, zoals kobaltbevattende hoge-snelheidsstaal gereedschappen met hoge hardheid voor aangebrande en aangelaten werkstukmaterialen, hoogwaardige hardmetaal gereedschappen die hogere hardheid kunnen bewerken, en zelfs frezen in plaats van slepen kan vervangen. Natuurlijk zijn er ook speciale gevallen. Bijvoorbeeld bij het bewerken van aluminiumonderdelen, kan het ongeschikt zijn om een bepaalde superhard gereedschap op de markt te gebruiken. Hoewel aluminiumonderdelen doorgaans zacht zijn en als makkelijk te bewerken beschouwd worden, is het materiaal voor harde gereedschappen eigenlijk een soort aluminium-hoge-snelheidsstaal. Dit materiaal is inderdaad harder dan gewone hoge-snelheidsstaal, maar bij het bewerken van aluminium veroorzaakt de affiniteit tussen aluminiumelementen een verhoogde slijtage van het gereedschap. Op dat moment, als men hoge efficiëntie wil bereiken, kan men kiezen voor kobalt-hoge-snelheidsstaal.
3. Het werkstuk heeft speciale eisen aan spantolerantie en spanafvoer.
Dan moet een kleiner aantal tanden en een diepere spangoot worden gebruikt, maar dit ontwerp kan alleen worden gebruikt voor materialen die gemakkelijker te bewerken zijn, zoals aluminiumlegeringen.
Bij het ontwerp en de verwerking van niet-standaardgereedschappen zijn er veel aandachtspunten: de geometrie van het gereedschap is relatief complex, en tijdens warmtebehandeling is het gereedschap vatbaar voor buigen, vervorming of lokale spanningsconcentratie, wat bij het ontwerp vermeden moet worden. Voor delen die vatbaar zijn voor spanningsconcentratie, bij delen met grote diameterveranderingen, moet een afschuining of trapontwerp worden toegepast.
Als het een slank stuk is met een relatief grote lengte en diameter, moet tijdens het warmtebehandelingsproces na iedere aanharding en aanlating gecontroleerd en gestraakt worden om de vervorming en lopen te controleren. Het gereedschapsmateriaal is relatief broos, vooral hardmetaal, wat ertoe leidt dat het gereedschap breekt bij grote trillingen of groot bewerkingsmoment. Vaak veroorzaakt dit geen grote schade, omdat het gereedschap vervangen kan worden als het breekt, maar bij de verwerking van niet-standaardgereedschappen, omdat de vervangingsmogelijkheid niet groot is, zal een gebroken gereedschap een reeks problemen veroorzaken, zoals leveringsvertraging, etc., wat grote verliezen voor de gebruiker oplevert.
Productieproces
- Waarom backlogs cruciaal zijn: Sleutel tot efficiënte onderhoudsplanning
- Optimale draaigereedschappen & snijvloeistoffen selecteren voor aluminiumlegeringen
- De cruciale rol van Design for Manufacturing (DFM) in hardwaresucces
- Staalmaterialen & Pon Gereedschappen: Kracht, Duurzaamheid en Prestaties
- Premium draaigereedschappen voor elke metaalbewerkingstoepassing
- Carbide Snijgereedschappen: Eigenschappen, Toepassingen en Voordelen
- Draaibank Operaties & Snijgereedschapskeuze Beheersen
- Medische freestechniek: Expert advies over snijgereedschappen voor precisie & succes
- Hoogpresterende snijgereedschappen voor precisiebewerking
- Waarom Bovenloopkraaninspecties Cruciaal Zijn voor Veiligheid & Betrouwbaarheid
- Essentiële Draaibank Snijgereedschap Typen Voor Precisiebewerking