



Patronenmaken: Preciëze Was- en Houtpatronen voor Metalen Gieten
Was- of houtpatronen voor metalen gieten
In het metalen gieten zijn patronen de objecten die gebruikt worden om verbrandbare modellen te creëren. Een enkel patroon kan tot duizenden modellen produceren.
Er zijn verschillende typen patronen, maar ze vallen in twee hoofdcategorieën: herbruikbare patronen voor zand- of gipsgieten, die indrukken maken in veel modellen, of verbrandbare patronen voor lost-wax gieten (investment casting), die vernietigd worden voordat het gieten plaatsvindt tijdens het maken van het model. Voor beide typen patronen is de zorg van de patronenmaker niet alleen het repliceren van het gewenste object, maar ook het helpen sturen van het metaal in het model met de juiste snelheid en op de juiste plaats. Metaalafkoeling is een kristallisatieproces, en hoe het model gevuld wordt, kan de bevriezingsrichting beïnvloeden, wat belangrijk kan zijn voor de sterkte van het eindobject.
Elk gietpatroon heeft ondersteuning nodig
Het systeem van kanalen om metaal naar alle delen van het gietstuk te voeden, is ondersteunende infrastructuur die, wanneer goed ontworpen, gietfouten zal verminderen. Deze elementen omvatten:
- De gietbeker is een getapte ingang in het model. Het helpt de stroom van metaal te controleren, evenals het vangen van slakken tijdens het gieten.
- De sprue, soms de "down-sprue" genoemd, is het hoofdkanaal van de gietbeker naar het model. Het is de rivier van metaal die het gietstuk vult.
- Loopkanalen (runners) zijn kanalen die vloeibaar metaal laten vloeien van het ene gebied van het model naar het andere.
- Poorten (gates of in-gates) zijn de toegangsgaten tot het gietstuk zelf. Grote poorten zijn nodig voor snel afkoelende metalen, en kleinere poorten voor langzaam afkoelende.
- Risers zijn grote reservoirs van vloeibaar metaal die deel uitmaken van het model, maar niet van het gietstuk. Ze kunnen "blinde risers" zijn, volledig begraven in het model om moeilijke gebieden van het gietstuk te voeden, of open risers die met metaal vullen – en de gietereiarbeider kunnen laten weten dat het model vol is. Risers hebben een groter volume metaal dan elk deel van het gietstuk, zodat ze het langst heet blijven. Door zwaartekracht voeden risers continu vloeibaar metaal in het afkoelende gietstuk om gaten of krimp te voorkomen.
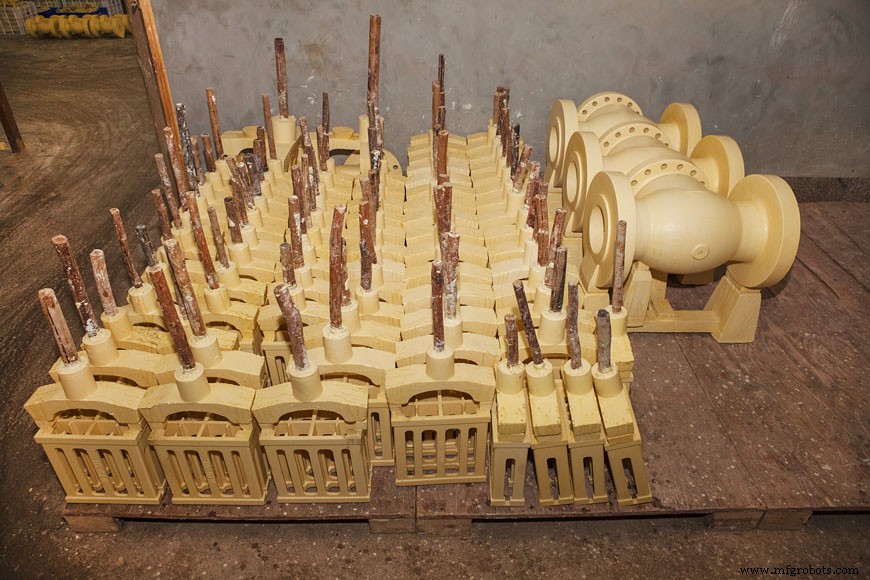
Investment casting patronen
Investment casting patronen komen vaak in één stuk voor die het eindmetaalproduct nabootsen – hoewel loopkanalen ingebouwd kunnen zijn voor verwijdering na het gieten.
Deze patronen worden twee keer gemodelleerd. Een replica patroon wordt gebruikt om een model te maken van rubber, metaal of hars. Uit dit model wordt een patroon gegoten van een materiaal dat kan smelten of verdampen – meestal was. Deze gegoten patronen worden gecoat met een hars of keramisch granulaat, bestaande uit zand en een bindmiddel, dat uithardt tot een schil.
Nadat het schilmodel volledig uitgehard is, wordt het gegoten patroon verwijderd door smelting of verdamping. Het nu lege model kan met vloeibaar metaal gevuld worden. Het wordt gebroken nadat het gietstuk is afgekoeld.
Zandgietpatronen
Er zijn een paar variaties voor zandgietpatronen, maar wat ze gemeen hebben is dat ze allemaal gemaakt zijn van een hard materiaal dat gebruikt kan worden om honderden modellen te maken wanneer ze in gietereizand worden geperst. Hout is de basis van de meeste zandgietpatronen, meestal van een hardhout dat de hitte en vochtigheid van de gieterei kan weerstaan. Deze kunnen gebruikt worden voor honderden gietstukken, maar gaan uiteindelijk vervormen of scheuren. Ze zijn echter relatief goedkoop te maken, en kunnen zeer grote gietstukken produceren.
Als een houten patroon op zich te snel zou vervormen, kan het in plaats daarvan gebruikt worden om een model te maken voor een sterker patroon dat minder snel zal vervormen. Vezelversterkte harsen of gegoten metaalpatronen kunnen gemaakt worden van het originele houten patroon. Metaalpatronen kunnen ook door bewerking gemaakt worden. Deze processen zijn duurder, en de grootte van het gietstuk kan beperkt zijn, dus ze worden alleen in sommige situaties gebruikt.
Of het nu hout, hars of metaal is, zandgietpatronen smelten niet weg na het maken van het model. Patronenmakers moeten weten hoe ze ze kunnen onttrekken zonder de holle vorm die ze gemaakt hebben te beschadigen.
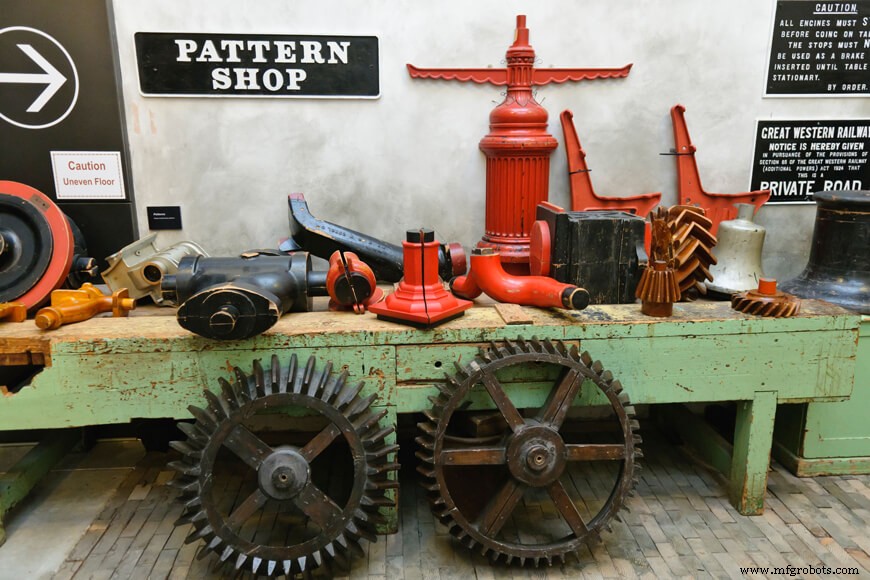
Platrugpatronen kunnen in de drag (onderhelft) van een zandmodel geperst worden. Vaak wordt een ongemodelleerde cope (bovenhelft) op de drag geklikt, wat de "platrug" van het gietstuk vormt om te helpen bij gieten en afkoelen; het bevat de sprue om het metaal te leiden.
Patronen die geen plat rug hebben, worden vaak "gesplitst". Dit stelt elk deel van het patroon in staat om in de boven- en onderhelft van het zandmodel geperst te worden en daarna intact te worden verwijderd zonder het model te beschadigen. De verschillende delen van het model worden samengebracht en stevig samengeklikt om de holle vorm te creëren die het gietstuk zal maken.
Losse patronen lijken het meest op het object dat ze zullen maken, zelfs als ze gesplitst zijn: ze vangen de details van het object dat ze gieten, maar ze bevatten niet het metaalvoedingssysteem voor het model. Als dit het geval is, zal de modelmaker de risers, poorten en sprues met de hand in het zand snijden. Als het patroon deze kanalen bevat, heet het een "gated pattern".
De delen van het patroon kunnen ook aan beide zijden van een plaat bevestigd worden, om het makkelijk te maken om beide kanten van het model tegelijk te persen. Dit heet een "match-plate pattern", en is erg handig voor fabrieken met een hoge productiesnelheid. Soms monteren geautomatiseerde fabrieken elk deel van het patroon op hun eigen plaat, zodat er individuele cope-patroon- en drag-patroonplaten zijn.
Zandgietpatronen kunnen ook gebruikt worden om het zand uit te snijden, in plaats van een vorm in te drukken. Een "sweep pattern" draait een mes met een gevormd profiel om een as, holland een model uit. Het is handig om sweep-patronen te zien als een draaibank die negatieve ruimte vormgeeft: de gietobjecten die ze maken, zullen symmetrie rond een centrale as hebben.
De zorgvuldige kunst van toelaten
Patronen zijn niet hetzelfde als initiële modellen van een ontwerp. Ze zijn een productieprototype dat de dynamica van metaalfabricage weerspiegelt.
Kastenmakers en timmerlieden zijn vaak degenen die in een gieterei terechtkomen om houtpatronen te maken. Hoewel ze in de eerste plaats houtbewerkers zijn, moeten ze het gedrag van metalen begrijpen. Een goede patronenmaker weet hoe het patroon aangepast moet worden om te compenseren voor hoe metaal afkoelt en welke afwerkingsstappen nodig kunnen zijn voor het onderdeel.
Krimptoelaat is een correctie om de solidificatiekrimp van het metaal en zijn contractie tijdens afkoeling te compenseren. Deze toelaten variëren met het type metaal en de grootte van het gietstuk. Typische toelaten voor gietijzer zijn 1/10 tot 5/32 in/ft; voor staal, 1/8 tot 1.4 in/ft; en voor aluminium, 1/16 tot 5/32 in/ft. Deze toelaten omvatten ook een maattolerantie voor het proces, zodat het gietstuk dimensioneel correct is.
Waspadonenmakers moeten zich bovendien bewust zijn dat het wasvormproces ook een krimptoelaat vereist. Patroon-, sprue- en machinewassen hebben allemaal verschillende krimpsnelheden bij standaard gietttemperaturen. Daarom moet de waspatronenmaker een model creëren dat rekening houdt met zowel was- als metalenkrimp, waar de houtpatronenmaker voor zandgieten zich alleen om het metaal hoeft te maken.
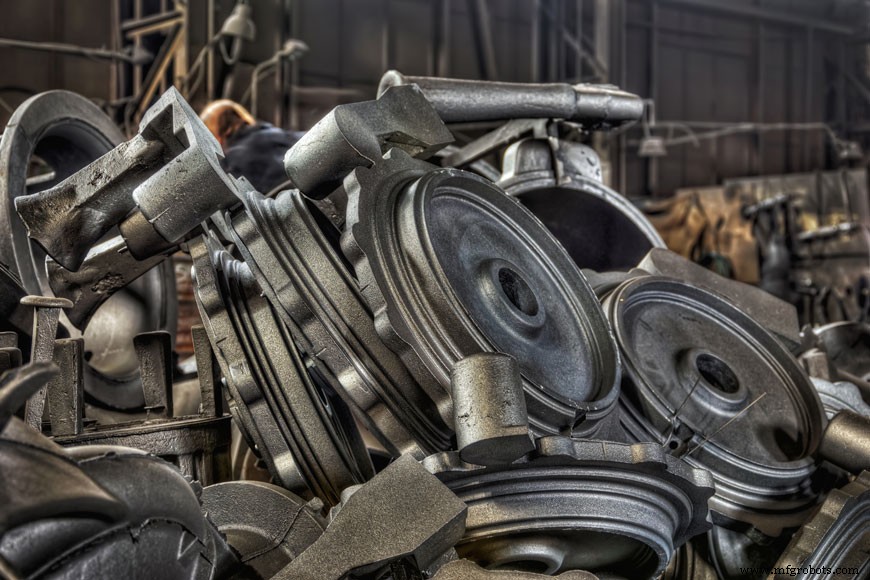
Machinetoelaat ("machining allowance") is nodig als het gegoten object na uitschudden verder verfijnd wordt. De toelaat moet voldoende materiaal bieden zodat bewerking het object niet te klein maakt. Soms helpt het weten dat er machinaal afgewerkt zal worden, een houtpatronenontwerper bij het beslissen waar de risers geplaatst moeten worden: het voorraadmetaal kan gespannen worden terwijl het gietstuk bewerkt wordt.
Vervormingstoelaat is een kunstmatige aanpassing die aan een patroon wordt gemaakt wanneer het gebruikte metaal vervormt tijdens afkoeling. Als de verplaatsingshoeken bekend zijn, kan het patroon gemaakt worden om te compenseren. Deze wijziging heet een "camber" en kan het originele patroon vervormd laten lijken.
Uittrekttoelaat (draft allowance) is een aanpassing die alleen voor zandgietpatronen nodig is, niet voor investeringspatronen. Patronenmakers moeten ervoor zorgen dat hun patronen uit het zand kunnen worden gehaald zonder de vorm die ze achterlaten te vernietigen. Dit wordt gedaan door de wanden van het model af te takelen, net als emmers voor zandkastelen meestal afgetakeld zijn. Scherpe hoeken en rechte randen hebben meer kans om te kruimelen wanneer het patroon uit de modelstof wordt getrokken.
Het schilderen van het houten patroon
Houten patronen worden vaak geschilderd. Tijdelijke patronen krijgen misschien maar één laag, maar permanente patronen krijgen doorgaans drie lagen verf. Een schellak of lak helpt het patroon uit het model te glijden, weshalb het nuttig is zelfs bij een patroon bedoeld voor éénmalig gebruik. Moderne verf met grafiet maakt dit proces nog gladder.
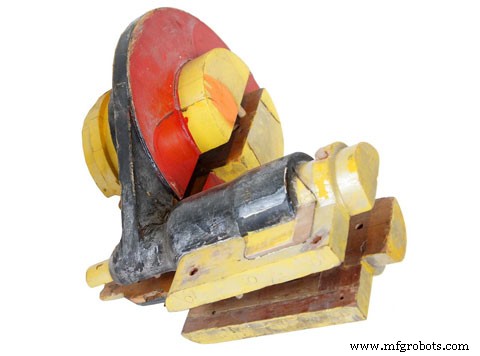
Verf helpt ook het patroon te beschermen tegen hitte en vochtigheid, vooral als het opgeslagen moet worden. De verf op een patroon moet drijp- en scheurvrij zijn: elke onregelmatigheid in het oppervlak van het patroon wordt in het gietstuk vastgelegd. Een verfdruppel op de verkeerde plaats kan kruimeling in het model veroorzaken.
Traditioneel was de verf op gietpatronen gekleurd gecodeerd, met kleuren die de afwerkingsstappen aanduiden die voor het gietstuk nodig zouden zijn. Hoewel de standaarden niet meer universeel toepasbaar zijn, zijn er nog gietereiën die dit basiskleursysteem gebruiken.
Rood – Geeft aan dat geen bewerking nodig is op dit oppervlak van het eindgietstuk.
Geel – Geeft aan dat dit oppervlak bewerkt moet worden op het eindgietstuk.
Zwart – Geeft aan dat het oppervlak een kern nodig heeft, en waar de positie van de kern kan liggen.
Helder vernis of ongeschilderd – Geeft aan scheidingslijn of verbinding op het gietstuk.
Opslaan en hergebruik van patronen
Een patroon kan een lang leven hebben in een gieterei, gebruikt om honderden of duizenden gietstukken te maken. Vaak worden deze patronen tussen productieruns opgeslagen, en de noodzaak en organisatie voor het bijhouden van een "bibliotheek" van patronen is een van de zorgen van een gieterei. De patronen moeten op een droge plaats met goede luchtstroom worden opgeslagen, maar de kosten van opslag en verzekering betekenen dat als de productieruns klein en infrequent zijn, het misschien makkelijker is om de patronen te vernietigen en opnieuw te maken – of ze naar de oorspronkelijke ontwerper te sturen. Een patroon dat buiten de gieterei opgeslagen is, is misschien niet goed verzorgd en zal misschien nooit meer een solide gietstuk produceren. Historisch gezien was het vernietigen van patronen een riskant proces, aangezien het patroon de meest getrouwe vastlegging van een ontwerp kon zijn.
Het kwestie van patroonopslag is dus een balans van zorgen. Grootte en frequentie van productieruns moeten afgewogen worden tegen de consistentie van een onderdeel over tijd. De opkomst van rapid prototyping en computergestuurd ontwerp heeft deze dynamiek veranderd. Patronen worden digitaal ontworpen en opgeslagen, en prototypes kunnen 3D-geprint worden, dus er is minder risico om ze te vernietigen. Daarom zullen een gieterei en hun klant beslissen na bepaling wat economischer is: het patroon langdurig opslaan of het opnieuw creëren wanneer nodig.
Een onbezongen kunst
Patronenmakers zijn technici en kunstenaars die prototypes nemen en ze zorgvuldig aanpassen aan de eisen van productie en de eigenschappen van metaal. Met gespecialiseerde ervaring kunnen ze aanpassingen voorstellen om het ontwerp efficiënter te maken. Het gebruik van CAD-programma's en voorspellende algoritmes helpt de moderne patronenmaker bij het bepalen van mogelijke fouten in metalen gieten, wat helpt de foutpercentages te verlagen, maar patronenmakers brengen nog steeds een menselijk oog en een vaste hand in het proces.
Of een project nu zand- of investment gegoten wordt, het begon zijn leven als een patroon.
Productieproces
- Veelvoorkomende Gietdefecten & Discontinuïteiten: Oorzaken & Preventie
- Binnen de Metaalgieterei: Complete Rondleiding van Model tot Product
- Kernvorming in de Gieterei: Precisie en Complexiteit bij Zandgieten
- Zwaartekrachtgieten: Eenvoud, superieure kwaliteit en snellere productie
- Investeringsgieten: De Betrouwbare Gietmethode voor Precieze Metaalcomponenten
- Metaalgieten Onder de Knie: Van Vloeibaar Metaal tot Klaar Onderdeel
- Niet-verbruikbare Vormgieten Begrijpen: Typen, Voordelen En Toepassingen
- Shell mold gieten ontrafeld: een 6-stappenproces voor precisiegieten
- Permanente mold gieten uitgelegd: proces, typen en voordelen
- De Vier Primaire Methoden Van Permanente Mould Gieten
- Wasmicrogieten: Precisie en kosteneffectieve productie ontgrendeld