



Veelvoorkomende Defecten in Continu Gieten van Staal: Oorzaken en Preventie
Defecten in Continu Gegoten Stalen
Continu gieten (CC) is het proces dat vloeibaar staal omzet in een vast product voornamelijk in de vorm van plaat (zowel dik als dun), bloem of blokken. Het is een van de progressieve staalverwarings technologieën die een gegoten product van een gewenste doorsnede in oneindige lengte produceert. Het CC proces vereist strikte naleving van bedrijfsprocedures, technologische normen, en geavanceerde productie- en controle technieken. Ondanks deze maatregelen kan het optreden van defecten in het CC product niet volledig uitgesloten worden. De vorming en het type defecten hangt af van de status van de CC machine apparatuur, de vorm en grootte van het gegoten product, de staalkwaliteit, de technologische omstandigheden van gieten zoals giet temperatuur en snelheid, de gietvorm oscillatie en koeling, de kwaliteit en eigenschappen van het gietpoeder etc.
Een defect in een CC product kan gedefinieerd worden als een afwijking in de uiterlijk, vorm, afmeting, macrostructuur, en/of chemische eigenschappen wanneer vergeleken met de specificaties gegeven in de technische standaarden of enige andere normatieve documenten in kracht. Defecten worden na gieten in het CC product gedetecteerd door visuele inspectie van hun oppervlak op de koelbedden, door de oppervlakte kwaliteit opnieuw te controleren door visuele inspectie op de inspectiebedden, of door de chemische analyse en de macrostructuur van de testmonsters in de laboratoria te controleren.
Invloed van Defecten en Oorzaken
De defecten in CC producten gegenereerd tijdens het solidificatie- en afkoelproces leiden tot verlies of afwijking van primair materiaal voor verdere verwerking of verkoop. Om deze verliezen te voorkomen, is het nodig om de oorzaken van het optreden van defecten te analyseren voor preventieve actie door adoptie van preventieve metallurgische technologieën en constructieve oplossingen. Ook is het nodig om defect product te segregeren en te verwijderen van het primair materiaal.
Een defect is niet altijd het gevolg van een unieke enkele oorzaak. Vaak is het defect het resultaat van meerdere interagerende oorzaken die afhangen van een variabel aantal parameters. Vergelijkbare defecten kunnen een of meer verschillende redenen hebben, terwijl verschillende defecten een of meer gemeenschappelijke oorzaken kunnen hebben.
Defecten van de CC producten worden gevormd tijdens het productieproces door diverse factoren waaronder materiaal gerelateerde factoren, giet snelheden en temperaturen, gietvorm oscillatie, gietpoeder, scheidingscoëfficiënt van oploselementen, fasetransformatie, en mechanische en thermische spanningen. Mechanische spanningen worden gecreëerd door wrijving, ferrostatische druk, buigen en rechtzetten operaties, en walzdruk. Thermische spanningen zijn ten gevolge van niet-uniforme koeling in de gietvorm en/of secundaire zone. Controleren van waterflux die het oppervlak van de straat beïnvloedt en minimaliseren van herverhitting van de straat kan de thermische spanningen verlagen.
Materiaal gerelateerde factoren omvatten delta naar gamma fasetransformatie, hoge zwavel en laag mangaan/zwavel verhouding, hoge zuurstofpotentieel van vloeibaar staal, hoge oververhitting, en aanwezigheid van inclusies in het vloeibare staal. In transformatie van delta (ferriet) naar gamma (austeniet), vinden volume veranderingen en vervormingen plaats, die de snelheid van warmteoverdracht van de gesolidificeerde schil naar de gietvorm verminderen. Dit resulteert in een niet-uniforme dikte van het gesolidificeerde staalschil. Stalen met een koolstofgehalte van 0,09% tot 0,15%, de zogenaamde periektische stalen, zijn vatbaar voor de vorming van defecten meestal longitudinale kruiken.
Hoge giet snelheden verminderen de dikte van de uitkoelzone, wat in extreme omstandigheden kan breken. Het verzwakken van de uitkoelzone wordt ook ondersteund door de aanwezigheid van grove niet-metallische deeltjes en oscillatiemerkken. Hoge giettemperaturen (hogere oververhitting) verhogen de oppervlaktetemperaturen van de straat. De gevormde huid wordt oververhit en dan worden thermische en trekkingsspanningen gecreëerd, wat de vorming van kruiken en defecten van de huid veroorzaakt.
De temperatuur van gieten van vloeibaar staal moet boven de liquidus temperatuur worden gehandhaafd. Het verschil tussen de giettemperatuur en de liquidus temperatuur heet oververhitting. Oververhitting van vloeibaar staal speelt een belangrijke rol in de defectvorming en het is nodig om het te controleren.
Mechanische vervormingen ontstaan ten gevolge van onvoldoende smering en tijdens rechtzetten van de straat. Ze werken in de longitudinale en transversale richtingen. Thermische spanning werkt in de transversale richting wanneer de straat snel wordt afgekoeld en dit is de oorzaak van de vorming van de defecten.
Regelmatige oscillatie van de gietvorm voorkomt dat het vloeibare metaal vastzit aan de gietvorm. Bij een lage oscillatiefrequentie van de gietvorm, kan de huid breken, of oppervlakte kruiken en oscillatiemerkken kunnen gevormd worden. Defectvorming kan vermeden worden door een verhoogde oscillatiefrequentie van de gietvorm en een gestabiliseerde gietsnelheid.
Classificatie van Defecten
Er zijn diverse defecten die op een CC product kunnen worden gevonden. De defecten in de CC producten ontstaan tijdens het proces van continu gieten van staal kunnen geclassificeerd worden als (i) oppervlakte defecten, (ii) interne defecten, (iii) vorm defecten, (iv) mechanische defecten, en (v) afwijkingen van de voorgeschreven chemische samenstelling van staal.
Oppervlakte defecten kunnen longitudinale middenvlak en hoekkruiken, transversale middenvlak en hoekkruiken, en diepe oscillatiemerkken zijn. Interne defecten kunnen middenkruiken, drievoudige punkkruiken, centrumlijnkruiken, diagonaalkruiken, centrumsegregatie en porositeit, gietflux inclusie, en blaasgaten zijn. Vorm defecten zijn rhomboïdaliteit en longitudinale depressie ovaliteit.
Oppervlakte defecten in CC producten hebben dure, tijdrovende oppervlakte slijping nodig, en in ernstige gevallen, zelfs degradatie of afkeuring. De herstelplaats is vaak een knelpunt in het proces, en de kosten verbonden aan het verwijderen van deze defecten door slijpen is ook hoog.
De kruiken zijn openingen gevonden op het CC product oppervlak met variabele lengte en diepte en kunnen zich soms uitstrekken over het hele CC product op één straat of zelfs op de volledige hitte. De kruiken zijn niet altijd recht. Ze zijn soms onderbroken en vervolgd verder in een zigzag manier. Rekening houdend met de richting waarop ze worden gevormd, worden de kruiken longitudinale, transversale of ster kruiken genoemd.
Beschrijving van Specifieke Defecten
- Longitudinale kruiken – Zij worden gevormd in de richting van onttrekking van het staal. De aanwezigheid van dit defect veroorzaakt afkeuring van het CC product. Longitudinale kruiken ontstaan voornamelijk door (i) oneffen primaire koeling in de gietvorm, (ii) turbulente stroom van vloeibaar staal en een meniscus niveau variatie in de gietvorm, (iii) niet-uniforme of zeer intensieve secundaire koeling, (iv) variantie in thermische geleidingscoëfficiënt langs de gietvorm lengte ongelijke, gevorderde slijtage van de gietvorm, (v) gieten van vloeibaar staal met hoge oververhitting, (vi) hoge gietsnelheid, en (vii) gebruik van gietpoeder met onjuiste kenmerken.
- Transversale kruiken – Deze kruiken verschijnen meestal door de spanningen op de longitudinale richting van de straat. Normaal worden deze kruiken geslepen binnen de toegestane voorgeschreven grenzen mits ze niet diep zijn. Transversale kruiken verschijnen door (i) de thermische spanningen, (ii) variatie in de meniscus niveau variatie, (iii) aanwezigheid van segregatie aan de bodem van oscillatiemerk, en (iv) wrijving van de straat in de gietvorm.
- Hoekkruiken – Deze zijn kruiken aanwezig in de rand van het gegoten staalproduct. Ze verschijnen door hoge temperatuurvariaties in het vloeibare staal, hogere aluminiuminhoud in het staal, hogere zwavelniveau in het staal, niet-uniforme randtemperatuur, overmatige wrijving in de randen tijdens gieten vanwege niet-uniforme verdeling van gietpoeder, en lagere oververhitting van het staal.
- Ster kruiken – Deze kruiken zijn zeer fijn en veroorzaakt door het kwetsbare karakter van de straat bij hoge temperaturen. Ze zijn alleen zichtbaar op schaalvrij oppervlak. Het oppervlak wordt meestal lokaal geslepen om het defect te verwijderen. Intensieve lokale koeling en aanwezigheid van koper aan de austenitische korrelgrens veroorzaken ster kruiken. Om ster kruiken in het gegoten product te vermijden is het nodig om te hebben (i) correcte correlatie tussen de spuitstroom en de gietsnelheid, (ii) een uniforme laag gesmolten gietpoeder tussen de straat en de gietvorm, (iii) gematigde secundaire koeling van de straat voor het vermijden van toename van de thermische spanning.
- Depressies – Dit zijn lokale vervormingen in het gegoten oppervlak. Depressies kunnen longitudinal of transversaal zijn. Longitudinale depressies lijken op ondiepe grachten georiënteerd langs de lengte van het gegoten product. Ze ontstaan door oneffen warmteoverdracht in de gietvorm. Deze depressies kunnen gecontroleerd worden door uniforme koeling in de gietvorm, door centreren van de vloeibare staalstraal in de gietvorm, door controleren van de fluctuaties van het gietvorm staalniveau, gebruik van een gietpoeder met geschikte viscositeit en smeltkenmerken, en door regelmatig monitoren van de graad en uniformiteit van de gietvorm slijtage. Transversale depressies kunnen cyclisch optreden langs de straatlengte. De periektische stalen met lage koolstof en hoge mangaan inhoud en de roestvrije stalen zijn gevoelig voor dit defect. De transversale depressies kunnen veroorzaakt worden door de fluctuaties in het gietvorm niveau, grote hoeveelheid gietpoeder, en door de turbulente staal het sub-meniscus niveau. Deze depressies worden gecontroleerd door het controleren van het gietvorm staalniveau, het hebben van een juiste gietvorm taper, gebruik van een gietpoeder met geschikte viscositeit en smeltkenmerken, en juiste positionering van de invoer mond en zijn ondersteuning.
- Blaasgaten – Dit zijn gatjes in het uiterste oppervlak van het gegoten product en zijn vaak geassocieerd met inclusies. Ze worden veroorzaakt door aanwezigheid van gassen in het staal, vocht en kwaliteit van het gietpoeder, variatie in het gietvorm niveau, aanwezigheid van vocht in de gietkruik refractaire voering. Blaasgaten worden gecontroleerd door voldoende deoxidatie van staal, gebruik van droog gietpoeder, gebruik van gietpoeder compatibel met de staalkwaliteit, temperatuur en gietsnelheid, controle van gietvorm niveau fluctuaties, controle van mond dompeldiepte, vermijden van hoge oververhitting en vermijden van slag schuiming rond de mond.
- Onderbrekingen in de fysieke continuïteit van het gegoten product – Dit defect treedt op wanneer er een pauze is in het gietproces. Het treedt vaak op wanneer er een wisseling van hitte is tijdens sequentiële operatiemodus. Dit defect wordt veroorzaakt door een korte onderbreking van het gietproces en treedt op wanneer er een plotselinge verandering in gietsnelheid is veroorzaakt door de variaties van staaltemperatuur in de gietkruik, door de variaties van staalniveau in de gietvorm, verstoppingen van de mond door hoge alumina niveaus, of door de variaties van gietmodus. De correctieve maatregelen zijn handhaven van een constante gietsnelheid, een smal bereik van temperatuursvariatie in de gietkruik, en staalniveau in de gietkruik binnen de voorgeschreven grenzen.
- Slagvlekken defecten – Dit defect wordt veroorzaakt door de penetratie van gietkruik slag in het gegoten product. Het wordt veroorzaakt door hoog niveau van slag in de gietkruik, stijging in de actieve zuurstofpercentage in het staal, daling van staalniveau in de gietkruik resulterend in slag die de gietvorm binnenkomt, en hoge viscositeit van gietpoeder.
Enkele van de gietdefecten in een plaat en een blok is weergegeven in Fig 1
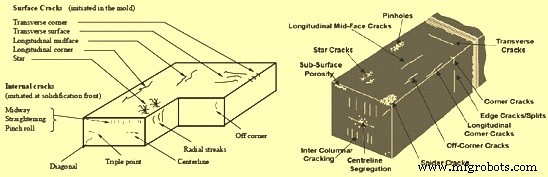
Fig 1 Enkele gietdefecten in plaat en blok
Productieproces
- Detecteren en controleren van insluitsels in continuaal gegoten staal voor superieure kwaliteit
- Optimaliseren van Continu Gieten met Luchtmistkoeling: Efficiëntie & Kwaliteit
- Premium continu gietmouldpoeders voor superieure staalproductie
- De toepan: sleutel tot kwaliteit bij continu staalgieten
- Essentiële Gids voor Continu Gieten van Staal: Proces & Voordelen
- CI Gieten uitgelegd: Samenstelling, kleur en scheurpreventie
- AMPCO® 25 Continu gegoten: Hoogpresterende legering voor precisiematrijzen
- AMPCO® 18 Continu-gegoten Legering – Superieure Sterkte, Moeidheid & Warmtebehandelbare Eigenschappen
- AMPCO® 22 Continu Gegoten – Duplexlegering met Uitzonderlijke Hardheid, Compressie- & Slijtweerstand
- AMPCO® 21 Continu Gegoten: Hoog Slijtvaste Legering
- AMPCO® 18.23 Continu-gegoten brons: Superieure sterkte & slijtvasteheid