



4 CNC Freesdefecten & Hun Oorzaken: Een Praktische Gids
Gepost op 26 augustus 2020 | Door WayKen Rapid Manufacturing
CNC frezen is een van de meest gebruikte methoden voor het verwerken van onderdelen wanneer je een hoog-precisiecomponent nodig hebt. Moderne CNC-freestools bieden geweldige mogelijkheden voor het creëren van vrijvormige complexe oppervlakken snel. Ze zijn ook uitgegroeid tot hoge-precisiemachines, zodat je spiegellijke oppervlakteafwerkingen kunt krijgen als je ze correct gebruikt. Bewerking is een vak dat je je hele leven leert, en er zijn veel issues die je werkstuk of zelfs je snijgereedschap kunnen ruïneren als je niet weet hoe je ze kunt voorkomen. We hebben de meest voorkomende defecten in een CNC-gefreesd werkstuk op een rijtje gezet met de bijbehorende oplossingen.
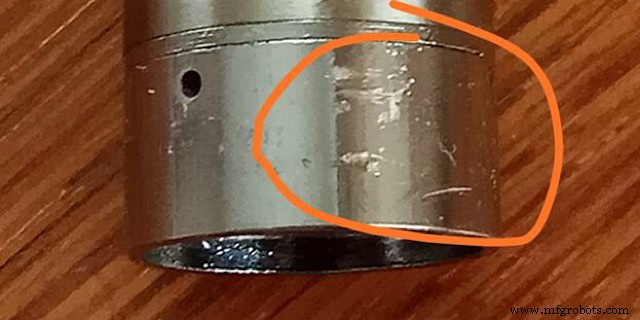
1. Denten van de Spanning na CNC Frezen
Defect
Bij het bewerken van messing, koper, brons of aluminiumlegeringen kun je soms merken dat het onderdeel denten heeft waar het tijdens het CNC-freesproces gespannen was.
Oorzaak
Dit komt door overmatige spankrachten in je gereedschapping. Als je gereedschapping handmatig is, betekent dat dat je een sleutel moet nemen en de schroeven op de spannen en vastzetten vast moet draaien, is de oplossing eenvoudig. Je kunt gewoon earlier stoppen met vastdraaien of een speciale sleutel kopen die aangeeft hoe groot de spankracht is op elk moment, zodat je de spankracht beter kunt controleren. Echter, veel CNC-machines zijn uitgerust met pneumatische of hydraulische cilinders voor constante spankrachten. Die zijn meestal groter dan handmatige spankrachten.
Oplossingen
De goedkope oplossing om denten te voorkomen in onderdelen gespannen door pneumatische en hydraulische gereedschapping is vrij simpel. Je moet een intermediaire staalplaat maken en deze tussen je werkstuk en de gereedschappingspannen leggen. De plaat verdeelt de druk op het werkstuk gelijkmatig en vergroot het contactoppervlak. Dat voorkomt vervormingen. Zelfs als de spankracht nog steeds te groot is, zullen de denten op de plaat zitten en niet op het werkstuk.
Een andere oplossing is het kopen van speciale spankoppen en spannen die zachter zijn en zelfs als vervorming optreedt, het werkstuk niet beschadigen. Als je meer oplossingen wilt weten voor verschillende denten, bezoek onze kerntechnologiepagina: aluminium CNC-bewerking.
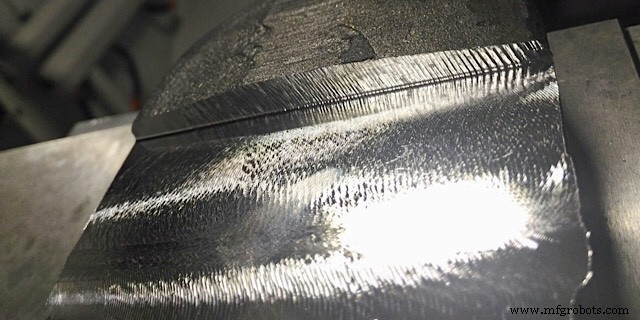
2. Variërende Oppervlakteafwerking op een Enkel Oppervlak
Defect
Een van de veelvoorkomende problemen bij CNC-frezen betreft de oppervlakteafwerking. Er zijn diverse oorzaken voor een slechte of variërende oppervlakteafwerking op een werkstuk.
Oorzaken
De eerste reden is trilling (chatter). Dat verwijst naar overmatige trilling in de machinetool of de snijder. Als resultaat krijg je een oneffen, vernield oppervlak in plaats van een gladde. Er zijn een paar redenen voor trilling, de eerste is een bot gereedschap. Een bot snijder vervormt het werkstuk veel meer voordat het span van het hoofdstuk loskomt. Dit resulteert in toegevoegde snijkrachten en de snijrand die dieper in het deel gaat naarmate de vervorming opbouwt en dan het span abrupt afbreekt, wat een klein gat achterlaat. Een aantal van die op het oppervlak maakt de afwerking veel lager.
Een andere reden is de CNC-freesstrategie. Er zijn twee typen freesstrategieën: opwaarts (climb) en conventioneel. De eerste strategie is wanneer de richting van de freesrotatie overeenkomt met de richting van de werktafelvoeding. Bij opwaarts frezen gaat het gereedschap met een slag in het werkstuk en verlaat het langzaam met minimaal materiaal (aan het oppervlak dat na bewerking ontstaat). Dat resulteert in een geweldige oppervlakteafwerking. Conventioneel frezen treedt op wanneer de rotatie- en voedingsrichtingen tegenovergesteld zijn. Dan gaat het gereedschap het werkstuk binnen vanaf het afgewerkte oppervlak. Door lichte trillingen en procesvariaties kan het gereedschap het afgewerkte oppervlak licht beschadigen. Dat is genoeg om de eindafwerking te veranderen. Nieuwe freeswerkers gebruiken vaak per ongeluk beide strategieën door de frees heen en weer te laten bewegen. Dit resulteert in een oppervlak met beide typen afwerking. Gladder op één pad en ruwer op de volgende.
De laatste reden voor een foutieve oppervlakteafwerking is een slechte keuze of gebrek aan koelmiddel. Veel mensen onderschatten de rol van koel- en smeringsmiddelen en negeren ze of gebruiken de simpelste en goedkoopste. In werkelijkheid kan het gebruik van een passend koelsmeermiddel de kwaliteit van het oppervlak met een hele klasse doen stijgen. Het omgekeerde is natuurlijk ook mogelijk. Gebrek aan koeling en smering leidt tot oververhitting, kortere gereedschapslevensduur.
Oplossing
Om de oppervlakteafwerking zo glad mogelijk te houden, moet je het snijgereedschap onderhouden, de juiste strategie gebruiken, en attent zijn op het koelmiddel. Over het algemeen is het veel beter voor het gereedschap om altijd aan één kant in het werkstuk te gaan en aan de andere kant uit te komen.
3. Brandsporen op het Oppervlak van het Werkstuk
Defect
Een veelvoorkomend defect voor zo'n fout resulteert in brandsporen langs het oppervlak van het bewerkte deel. De brandsporen betekenen dat het werkstuk oververhit is.
Oorzaak
Verkeerde snijparameters kunnen resulteren in werkstukdefecten. Een slecht gekozen combinatie van voeding en snelheid kan leiden tot aanzienlijke schade aan het werkstuk, het snijgereedschap, en zelfs de machinetool zelf.
Oplossing
Eén manier om het probleem op te lossen is de verhouding snijsnelheid tot voeding te verlagen. Het bewerkingsproces wordt langzamer en de temperatuur lager. Een andere manier is de koelsnelheid van het proces te verbeteren. In sommige extreme gevallen, zoals titanium dat warmte slecht geleidt, zijn beide methoden nodig.
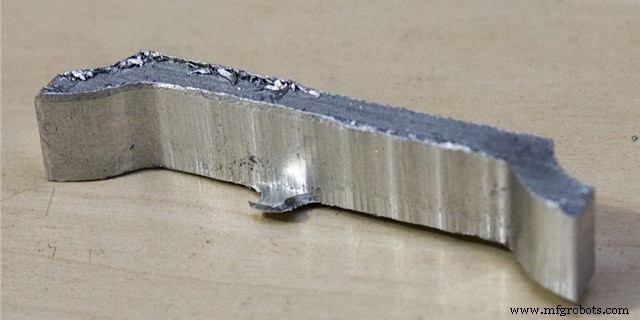
4. Graten (Burrs)
Defect
Graten zijn overgebleven materiaal dat na het snijproces overblijft. De meest voorkomende graten vormen zich aan de onderste randen van het onderdeel tijdens boren of frezen. Ze komen vaker voor bij materialen met goede plastische eigenschappen en lage hardheid.
Oorzaak
De laatste laag van het materiaal vervormt vaak en beweegt weg van het snijgereedschap en het wordt onmogelijk om te verwijderen met het deel in dezelfde positie. Het vervormde materiaal blijft op het deel als een dunne laag aan de randen. Het is scherp en moet verwijderd worden.
Oplossing
Deburren is een proces om de graten te verwijderen en is eigenlijk een heel hoofdstuk van de werktuigbouwkunde en bewerking. Er zijn meerdere manieren om graten te verwijderen. De eenvoudigste manier is handmatig deburren, maar er zijn ook geavanceerde deburrtechnieken zoals thermisch en vibratoir deburren.
Conclusie
Zoals je ziet, is CNC-frezen een complex vak. Mensen beheersen het decennialang en maken nog steeds soms fouten. Je kunt je onderdeel gemakkelijk ruïneren na veel tijd en geld geïnvesteerd te hebben in frezen en materiaalaankoop. Een veel betere optie is om professionele CNC-freesoppervlakken te bestellen. Een groep gekwalificeerde freeswerkers die elke dag op dezelfde machine werken, is zeker je onderdeel zonder defecten of vlekken te verwerken.
Jouw Benodigde CNC Freesoplossingen
Bij WayKen hebben we een in-house omgeving van extreme nauwkeurigheid gecreëerd. Ook gewaarborgd dat onze ISO 9001 gecertificeerde CNC-freesdiensten je belangrijke projecten kunnen ondersteunen wanneer je je CAD-bestand uploadt voor gratis offertes. Als je meer wilt weten, aarzel niet om contact op te nemen met ons team: info@waykenrm.com.
Als je geïnteresseerd bent in meer CNC-freestips, hier zijn enkele gerelateerde artikelen voor je:
Bewerkingsprojecten door CNC Frezen
CNC Frezen in de Productie van Auto-onderdelen
CNC machine
- Giettekortkomingen: Types, Oorzaken en Bewezen Oplossingen
- Veelvoorkomende CNC-bewerkingsdefecten en bewezen controlemaatregelen
- CNC-freesmachines & methoden: precisie & automatisering
- CNC Draaien vs. Frezen: Belangrijkste Verschillen & Toepassingen
- CNC-Frezen Beheersen: Precisie Metaalbewerking Uitgelegd
- CNC-bewerking & graveren: Expert overzicht van centra, frezen & precisiemachines
- CNC-freesnauwkeurigheid meesteren: bewezen stappen voor precisie-onderdelen
- CAM-componenten: precisie & efficiëntie drijven in CNC-bewerking
- CNC Draaien & Frezen: Precisiebewerking Essentiëls voor Moderne Productie
- CNC-frezen vs draaien: belangrijkste verschillen uitgelegd
- CNC-frezen vs handmatig frezen: belangrijkste verschillen & wanneer welke te kiezen