



CNC-freesdefecten: Oorzaken, symptomen en praktische oplossingen
Wanneer u hoogprecisie onderdelen moet produceren, is CNC-frezen een van de meest gebruikte bewerkingsmethoden. Moderne CNC-frezen bieden enorme mogelijkheden voor het snel creëren van vrije complexe oppervlakken. Ze zijn ook uitgegroeid tot hoge-precisie machines, dus als u ze correct gebruikt, kunt u een spiegelachtige oppervlakte-afwerking verkrijgen.
Het is normaal om enkele werkstukdefecten in CNC-frezen te zien. Dit verlaagt de kwaliteit van het eindproduct. Hier zijn enkele voorbeelden van veelvoorkomende defecten in CNC-werkstukfrezen, en passende oplossingen om deze defecten te repareren.
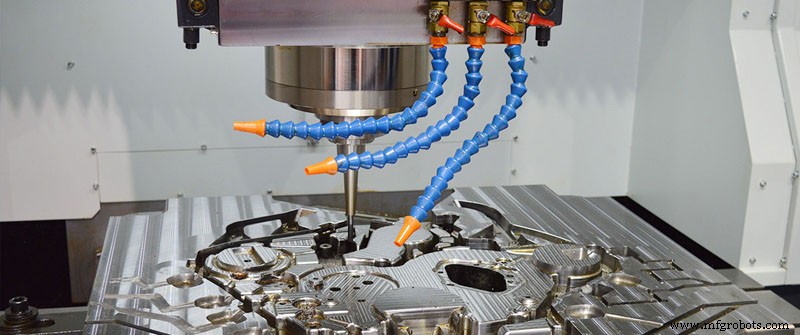
Brandmerken op het oppervlak van het werkstuk
Defect
Een veelvoorkomend defect veroorzaakt door CNC-freesfouten zijn brandmerken op het oppervlak van het werkstuk. Branden kunnen optreden wanneer het werkstuk oververhit raakt. Het defect op het werkstuk kan op de hoek of rand van het materiaal liggen. Het manifesteert zich als freessporen op het oppervlak, ruwe randen of verheven merken. Bovendien slijt het gereedschap sneller dan normaal.
Oorzaak
Het invoeren van verkeerde snijparameters kan defecten veroorzaken. Vooral het kiezen van een ongeschikte combinatie van voorschub en snelheidsverhouding op de frees. Het veroorzaakt meestal schade aan het werkstuk en schade aan het snijgereedschap. Een andere reden is dat het verkeerde gereedschap voor de klus is geselecteerd. De grootte, kwaliteit en afmetingen van het gereedschap moeten geschikt zijn voor het werkstuk.
Oplossing
We kunnen dit defect gemakkelijk repareren door de snijsnelheid en voorschubverhouding te verlagen. Dit vertraagt het hele bewerkingsproces, waardoor de warmte die op het oppervlak van het werkstuk wordt gegenereerd, vermindert. Of we kunnen de koelsnelheid van het werkstuk tijdens het frezen verhogen. Beide helpen de kans op brandmerken op het werkstuk te verminderen. In sommige extreme gevallen, zoals titaan, dat slechte warmtegeleiding heeft, zijn beide methoden noodzakelijk.
Gaten achtergelaten door gereedschappen na CNC-frezen
Defect
Bij het bewerken van messing, koper, brons of aluminiumlegering, kunt u soms opmerken dat de onderdelen gaten hebben tijdens CNC-frezen. Dit is te wijten aan hun lagere hardheid vergeleken met andere zware metalen.
Oorzaak
Dit wordt veroorzaakt door extreme spankracht in het gereedschap. Als uw gereedschap handmatig is, betekent dit dat u de sleutel moet pakken en de schroeven op de klem en vastzetting moet aandraaien, de oplossing is eenvoudig. Echter, voor handmatige klemmen die de spankracht niet correct kunnen meten. Andere freesmachines gebruiken pneumatische of hydraulische cylinders om deze spankracht te genereren, en ze zijn meestal groter dan handmatige spankrachten.
Oplossing
Een goedkope oplossing om gaten in onderdelen die geklemd worden door pneumatische en hydraulische gereedschappen te voorkomen, is heel eenvoudig. U moet een intermediaire staalplaat maken en deze plaatsen tussen het werkstuk en de vastzetting. De plaat wordt gebruikt om de druk gelijkmatig over het werkstuk te verdelen en het contactoppervlak te vergroten. Dit voorkomt vervorming. Zelfs als de spankracht nog steeds te groot is, zullen de gaten op de plaat zijn in plaats van op het werkstuk.
Een andere oplossing is het kopen van speciale spannen en vastzettingen die zachter zijn, die het werkstuk niet beschadigen zelfs bij vervorming.
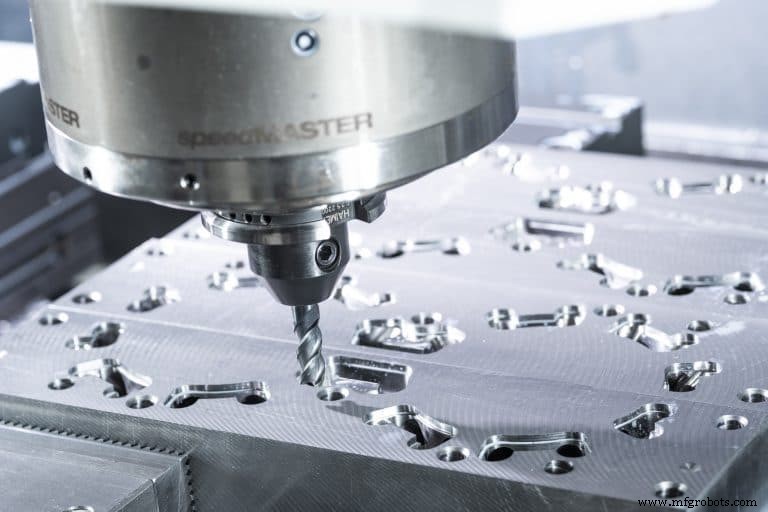
Varierende oppervlakte-afwerking op één oppervlak
Defect
Een van de veelvoorkomende problemen bij het gebruik van CNC-frezen is de oppervlakte-afwerking. Er zijn veel redenen voor slechte oppervlakte-kwaliteit of verandering van het werkstuk.
Oorzaak
De eerste oorzaak is ratelen. De term verwijst naar extreme trilling in de werktuigmachine of het gereedschap. Als resultaat krijgt u een oneffen oppervlak in plaats van een glad oppervlak. Er zijn een paar redenen voor ratelen, de eerste is stomp. Voordat de spanen van het hoofdonderdeel worden verwijderd, kan een stomp mes het werkstuk veel vervormen. Dit zal de snijkkracht laten toenemen, en met de opbouw van vervorming, zal de snijrand dieper in het deel penetreren, en dan zal de spaan plotseling breken, wat een klein gat achterlaat. Een aantal van die op het oppervlak maakt de oppervlakte-afwerking veel lager.
Een andere reden is de CNC-freesstrategie. Er zijn twee freesstrategieën: opwaarts en conventioneel. De eerste strategie is dat de gereedschapsrotatie richting consistent is met de tafel voedingsrichting. Bij opwaarts frezen wordt het gereedschap in het werkstuk geïmpacteerd, en verlaat langzaam het werkstuk met de minst hoeveelheid materiaal (oppervlak gecreëerd na bewerking). Dit kan een goede oppervlakte-afwerking produceren. Wanneer de rotatierichting en de voedingsrichting tegengesteld zijn, vindt conventioneel frezen plaats. Op deze manier treedt het gereedschap het werkstuk binnen vanaf het afgewerkte oppervlak. Vanwege lichte trilling en procesveranderingen, kan het gereedschap het afgewerkte oppervlak licht beschadigen. Echter, dit is genoeg om de eindoppervlakte-afwerking te veranderen. Nieuwe monteurs gebruiken deze twee strategieën vaak per ongeluk door heen en weer te bewegen met planningsgereedschappen. Dit resulteert in een oppervlak met twee typen oppervlakte-afwerking. Het is gladder op één pad en ruwer op het volgende pad.
De laatste reden voor slechte oppervlakte-afwerking is onjuiste selectie of gebrek aan koelmiddel. Veel mensen onderschatten de rol van koelmiddelen en smeermiddelen, en negeren ze of gebruiken de eenvoudigste en goedkoopste smeermiddelen. In feite kan het gebruik van geschikte koelmiddelen de kwaliteit van het hele oppervlak verbeteren.
Oplossing
Om de oppervlakte-afwerking zo hoog mogelijk te maken, moet u het snijgereedschap onderhouden, het gereedschap scherp houden, de juiste strategie gebruiken, en letten op het koelmiddel. Over het algemeen is het beter dat het gereedschap altijd aan één kant het werkstuk binnenkomt en aan de andere kant verlaat.
Gratiën
Defect
In het CNC-freesproces laat de freesmachine resterend materiaal op het werkstuk achter. Dit resterende materiaal heet graat. Ze worden meestal gevormd langs de onderrand van het werkstuk tijdens frezen of boren. Daarnaast is het ook veelvoorkomend in zachtere materialen met lage hardheid en sterke plasticiteit.
Oorzaak
De laatste laag materiaal wordt vaak vervormd en verwijderd van het snijgereedschap, en kan niet worden verwijderd wanneer het onderdeel in dezelfde positie is. Het vervormde materiaal blijft als een film aan de randen. Het is scherp en verlaagt de esthetische waarde van het eindonderdeel.
Oplossing
We verwijderen graten van werkstukken door deburren. Er zijn verschillende manieren om graten te elimineren. Een eenvoudige manier om graten te elimineren is het handmatig te doen. We gebruiken gereedschappen zoals slijpkoppen, vijlen of schuurpapier om graten op het werkstuk te polijsten en te verwijderen. Deze eenvoudige optie vereist niet veel technische kennis, maar kan de klus klaren. Alternatief is er een geavanceerde deburring-technologie, die een betere klus doet dan een handmatig proces. Deze omvatten thermische en trillingsdeburting.
Gereedschapswisselmerken tijdens CNC-frezen
Defect
In gewone bewerking en hogesnelheidsbewerking moet het gereedschap worden vervangen. Als u niet let op de relevante aanpassing van de parameters tijdens de gereedschapswisseloperatie, zullen duidelijke sporen verschijnen, wat de uiterlijk van het werkstuk ernstig beïnvloedt.
Oplossing
Wanneer de bodem of zijde afgewerkt is gefreesd, is het een veelvoorkomend fenomeen dat de gereedschapsmerk verschijnt. Veel mensen denken dat dit een onvermijdelijke fout is. In feite is het volledig te vermijden. Om dit probleem op te lossen, bij de bewerking van het werkstuk, moet de afwerking van de ingeschoven hoeken worden vervangen door kleine gereedschappen. Vanwege de kracht en zwaai tijdens de bewerking, is het gemakkelijk om merken op de hoeken te produceren.
Conclusie
Zoals u kunt zien, is CNC-frezen een complex proces. U hebt de juiste partners nodig om geweldige resultaten te bereiken. SANS bewerking is uw beste keuze voor uw kleine-seriehoeveelheid projecten. Stuur uw tekeningen voor gratis offerte.
Productieproces
- Freesmachine: Onderdelen, werking en toepassingen
- Giettekortkomingen: Types, Oorzaken en Bewezen Oplossingen
- CNC Frezen & Bewerken Uitgelegd: Belangrijke Toepassingen en Voordelen
- Slug Pulling in Ponsoperaties Voorkomen: Oorzaken & Oplossingen
- Veelvoorkomende CNC-bewerkingsdefecten en bewezen controlemaatregelen
- CNC-freesmachines & methoden: precisie & automatisering
- CNC Draaien vs. Frezen: Belangrijkste Verschillen & Toepassingen
- CNC Draai- en Freesmachines Begrijpen: Functies, Voordelen en Toepassingen
- Belangrijkste componenten van CNC-machinesystemen: een uitgebreide gids
- Grote-onderdelen bewerken: Belangrijkste uitdagingen en oplossingen
- Drie Veelvoorkomende Oorzaken van Elektrische Motor Storing & Hoe Ze Op Te Lossen