



Kwaliteitsborging bij Gieten: Uitgebreide Inspectie en Testmethoden
Gietdefecten opsporen door destructieve en niet-destructieve tests
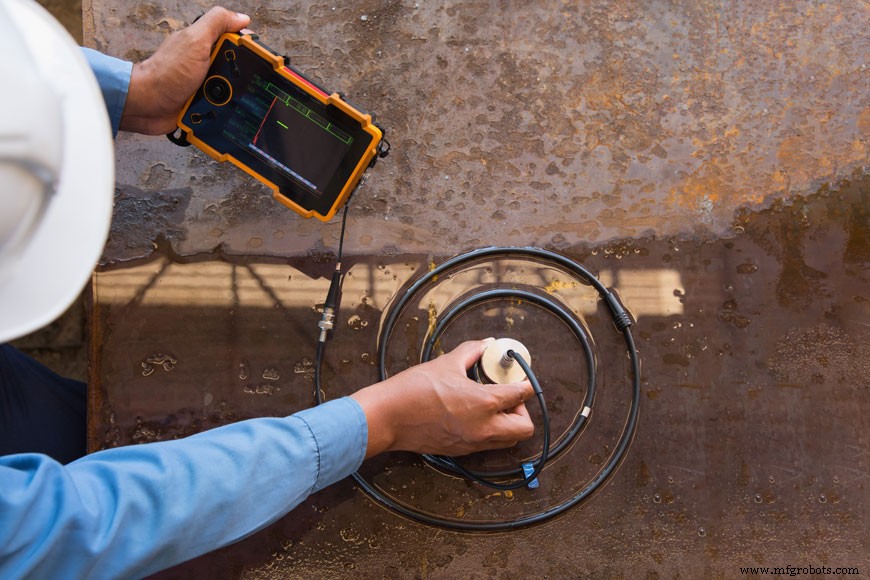
Elke stap in het metaalgietproces, van modelmaken tot warmtebehandeling, wordt zorgvuldig uitgevoerd om problemen met de geluidskwaliteit, oppervlakteafwerking, mechanische eigenschappen en eindafmetingen van het afgeronde gietstuk te vermijden. Toch moeten zelfs gietstukken die met nauwkeurigheid gemaakt zijn, geïnspecteerd worden voor kwaliteitscontrole. Kleine problemen kunnen onverwacht opduiken, en veel gietstukken hebben mechanische eisen die door een verborgen defect kunnen worden ondermijnd. Gietinspectie stelt gietereien en klanten in staat om vertrouwd te zijn in een kwaliteitsgietstuk.
Gietinspectiemethoden staan er om te zorgen dat verborgen defecten geïdentificeerd worden tijdens het productieproces. Veelvoorkomende gietdefecten zijn oppervlaktedefecten, inclusiedefecten en afkoeldefecten.
Destructieve Tests
In elke productieloot kiest de gieterei een paar monsters en onderwerpt ze aan destructieve tests. Het gietstuk wordt gesneden, en de eigenschappen van het metaal nauwkeurig geïnspecteerd. De tester zoekt naar inclusies, porositeit en krimp. Hoewel het destructief testen van één gietstuk niets garandeert over de andere gietstukken in de loot, geeft het wel een indicatie van de algehele kwaliteit van het proces. Radiografische en ultrasonische technologieën hebben het belang van destructieve tests verminderd, maar het wordt nog steeds gebruikt om de kwaliteit te inspecteren en evaluaties over een loot te maken.
Niet-Destructieve Tests (NDT)
Niet-destructieve tests worden uitgevoerd door gietereiarbeiders, klanten en NDT-technici om de interne en externe geluidskwaliteit van een gietstuk te verifiëren zonder het gietstuk te beschadigen.
Visuele Inspectie
Deze methode gebruikt het menselijk oog om oppervlaktedefecten, scheuren, gasontwikkeling, slak- of zandinclusies, misruns, koude sluitingen en vormfouten te identificeren.
Dimensionele Inspectie
Deze inspectie wordt uitgevoerd om te zorgen dat een onderdeel voldoet aan dimensionele eisen/toleranties. Dit kan handmatig of met een coördinaatmeetmachine (CMM) die tasten gebruikt voor zeer nauwkeurige metingen.
Vloeistof Dye Penetrant Inspectie (LPI)
Vindt minuscule scheuren, poriën of andere oppervlakteimperfecties in alle typen metaalgietstukken die moeilijk met het blote oog te zien zijn. De tester reinigt het gietstuk eerst om deeltjes grit of stof te verwijderen die de vloeibare kleurstof kunnen tegenhouden in scheuren in het metaal.
Eenmaal schoon en droog, badt de tester het gietstuk in een penetrantoplossing. Verschillende typen LPI gebruiken verschillende oplossingen, maar over het algemeen is het een fel gekleurde olie met hoge capillaire werking en lage viscositeit, wat betekent dat het vrij in scheuren in het gietstuk zal lopen. Deze kleurstof blijft voor een "verblijftijd" zodat het in onzichtbare scheuren kan werken.
Na voldoende tijd om de vloeistof haar werk te laten doen, wordt het overtollige van het oppervlak verwijderd. Dit wordt over het algemeen gedaan door zacht af te veegen met een vochtige doek, zorgvuldig om het gietstuk niet te overstroomen wat de kleurstof in de scheuren zou kunnen verwijderen.
De tester brengt vervolgens een speciaal developer aan en de gietdefecten worden duidelijk zichtbaar.
Magnetische Deeltjes Inspectie (MPI)
MPI lijkt op LPI in dat het gebruikt wordt om kleine scheuren en gaten op het oppervlak of ondiepe onderlaag van een gietstuk te vinden. Echter, dit proces kan alleen gebruikt worden in gietstukken gemaakt van ferromagnetisch metaal dat een magneetveld kan creëren – metalen zoals ijzer, kobalt, nikkel en enkele van hun legeringen. Het gietstuk wordt gemagnetiseerd, meestal met elektromagneten, om de test te starten.
Een magneetveld is sterker in metaal dan in lucht. Waar er discontinuïteiten zijn zoals scheuren of gaten in het oppervlak of de naaste onderlaag van een gietstuk, zal het geïnduceerde magneetveld verstoord worden.
Zeer diepe scheuren zullen vaak niet genoeg magneetverstoring aan het oppervlak creëren om op deze manier gevonden te worden.
Om de verstoringen te vinden, wordt het gietstuk besproeid met een stof of vloeistof die kleine deeltjes ijzeroxide of een andere stof bevat die reageert in een magneetveld. Deze gesproeide deeltjes zullen zich verzamelen nabij de randen van verstoringen, de plekken waar de magneetflux laag is, uitlijnd. Daarom kan het gebruik van magneten en magnetische poeder gebruikt worden om verstoringen te tonen waar er meer lucht is dan metaal, in scheuren of boven gaten. De MPI methode wordt gebruikt om gietstukken te inspecteren en wordt ook in het veld gebruikt om metaalmoeidheid in al operationele buizen en constructies te testen. Het kan spanningscheuren detecteren die onzichtbaar zijn voor het blote oog.
Ultrasonische Test (UT)
Deze test vindt defecten door hoge frequentie akoestische energie in een gietstuk te zenden, in een technologie zoals de ultrasounds die medisch personeel gebruikt. Geluidsgolven reizen door een gietstuk tot ze de tegenoverliggende oppervlak of een interface of defect raken. Elk obstakel reflecteert de geluidsgolven, die terugkaatsen en worden opgenomen voor een analist om te bekijken. Het patroon van de energiedeflectie kan de locatie en grootte van een intern defect aangeven. Deze niet-destructieve test kan ook gebruikt worden om wanddikte te onderzoeken, en het nodule-aantal van sferoïdegrafiet. Uiterst kleine fouten kunnen met UT op grote diepten gevonden worden, wat een grote mate van nauwkeurigheid en vertrouwen toelaat. Een ervaren technicus kan zelfs schattingen maken over de aard van een legering door te kijken naar de akoestische handtekening van een onbekend metaal.
Ultrasonische tests vereisen kennis en ervaring voor een nauwkeurige interpretatie van resultaten. Het deel moet gereinigd zijn van losse schil en verf, en mag niet te onregelmatig, klein of dun zijn. In de meeste gevallen moet een oppervlak dat met ultrasound onderzocht wordt, nat zijn, en vaak wordt water gebruikt: als het oppervlak roest, dan kan een antifreezoplossing met roestremmers gebruikt worden.
Radiografische Inspectie (Röntgen)
Röntgenstralen creëren beelden als die in een ziekenhuis die gebroken botten tonen. De spookachtige beelden geproduceerd door gietstuk Röntgen tonen donkere plekken waar krimpgaten, de kleine breuken en scheuren van hittestress, of de pijngaatjes van porositeit zitten. Deze beelden helpen een ervaren metaalbewerker te beslissen of de mechanische eigenschappen van het gietstuk gecompromitteerd zijn door krimp, inclusies of gaten en of ze reparabel zijn voordat gietstukken verzonden worden.
Tijdens het radiografische inspectieproces wordt een gietstuk blootgesteld aan straling van een röntgenbuis. Het gietstuk absorbeert een deel van de straling, en het overige deel van de straling belicht de radiografische film. Dichtere delen van het gietstuk weerstaan de stralingspenetratie, dus de film wordt in minder mate belicht in die gebieden, wat de film een lichtere uitstraling geeft. Minder dichte delen van het gietstuk laten meer straling door, wat resulteert in grotere filmbelichting. Elke ruimte in het gietstuk werpt daarom een "schaduw" op de finale röntgenfoto, veroorzaakt door straling die er gemakkelijker doorheen gaat, en de röntgenfoto beeldt elke scheur, holte of inclusie als een donker gebied op de film.
Na voltooiing van gietinspecties door de gieterei, wordt het geïnspecteerde en geaccepteerde gietstuk soms zoals het is gebruikt. Veelvoorkomende oppervlakte-onregelmatigheden of discontinuïteiten maken niet uit voor het gebruik van een anderszins klank product. Soms kan afwerking geobserveerde problemen oplossen. Het gietstuk kan terug naar warmtebehandeling, of door naar verdere verwerking, wat onder andere kan omvatten: schilderen, roestpreventieve oliën, andere oppervlaktebehandeling zoals warm galvaniseren, en bewerken. Eindvoorbereidingen kunnen ook electrodeponeren van geplateerde metalen of poedercoating voor cosmetische of operationele eisen omvatten.
Productieproces
- Kwaliteitszekering in MRO-materialenmanagement onder de knie krijgen
- Kwaliteitsbeheersing: Strategieën voor Consistent Excellentie
- Giettekortkomingen: Types, Oorzaken en Bewezen Oplossingen
- Precisie Gieten Uitgelegd: Proces, Voordelen en Toepassingen
- Google lanceert Visual Inspection AI om defecten en downtime te reduceren
- Hoe Kwaliteitsmanagement Groei Aandrijft bij Allen Inspection Services
- Veelvoorkomende gietfouten in de metallurgie: oorzaken en preventie
- Laskwaliteit testen: 10 veelvoorkomende defecten & detectietips
- Niet-Destructieve Testen van Gietstukken: Kwaliteit en Betrouwbaarheid Zekerstellen
- Precisie Warmtebehandeling voor Aluminiumgietstukken: Sterkte en Duktiliteit Verbeteren
- Belangrijkste kwaliteitsinspectiestandaarden voor CNC-bewerkingsexcellentie