



Metallurgie van Walserijwalsen: Ontwerp, Materialen en Prestaties
Walsen zijn implementen of gereedschappen gebruikt in walserijen om de dwarsdoorsnede van het te walsen materiaal te reduceren. Ze zijn hoogbelaste gereedschappen en onderworpen aan slijtage. Ze zijn nodig voor zowel het walsen van profielen als platproducten. In het recente verleden heeft de walsertechnologie zich dramatisch verbeterd en gewijzigd, maar de walsen zijn altijd het meest kritieke onderdeel van de walserijen gebleven. Het gewicht van walsen kan variëren afhankelijk van het type en de grootte van de walserij en het type wals. Tijdens walsen staat de wals onder hoge belasting en het contactoppervlak tussen de wals en het te walsen materiaal lijdt slijtage.
Afhankelijk van het profiel van het gewalste product, kan de walslichaam glad (vlak) zijn voor het walsen van platen (platen of banden) of gekierde voor het walsen van gevormd materiaal (profielen). Walsen hebben twee hoofdbestanddelen: (i) walslichaam en (ii) walshals. Er zijn twee halsen, een aan elke kant. Het lichaam is het deel dat in direct contact komt en het metaal van het werkstuk deformeert. Een paar gekierde walsen met walsvat en walshals is weergegeven in Fig 1.
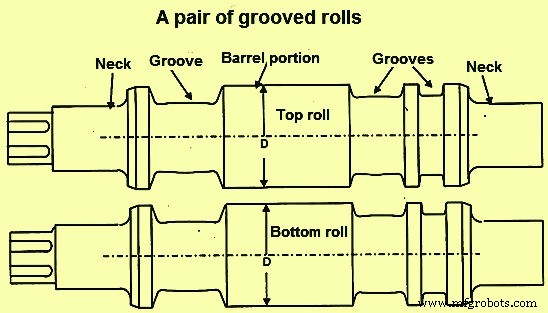
Fig 1 Een paar gekierde walsen
Walsen moeten alle typen spanningen, belasting van normale en afwijkende walscondities in de walserij en de spanningen die veranderen met walslijtage tijdens walsen, opvangen. Walsen moeten het zware werk van reductie tijdens warm en koud walsen uitvoeren.
Walsontwerp moet rekening houden met twee absolute verschillende eisen: (i) maximale sterkte voor het opvangen van scheidingskrachten, drehmoment en hoge druk tussen de walsen, en (ii) maximale slijtvasteheid in het contactgebied tussen de wals en het te walsen materiaal. Walsen mogen niet breken, uitspuiten, of slijten en moeten goede prestaties leveren zonder problemen. Walsen worden regelmatig gemachineerd voor herstel van het gewenste walsprofiel en om het versleten, brandgekraakte en vermoeide oppervlak te elimineren.
Specificaties en Kwaliteitsmaatstaf
Er zijn specificaties voor walsen, maar de uiteindelijke maatstaf voor walskwaliteit is de prestatie van de walsen. De kosten van walsen per getonne gewalst staal is een beslissende factor.
Verschillende typen walsen en typen walserijen zijn weergegeven in Fig 2.
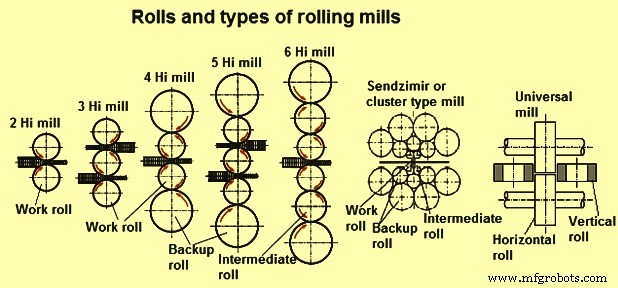
Fig 2 Walsen en typen walserijen
Behalve normale walsbelasting en wrijvingskrachten, ervaren walsen verschillende veranderingen in walscondities onder normaal walsen. Elke keer dat het materiaal de walsen binnenkomt, creëert het een impact. Daarnaast moeten walsen verschillende afwijkende walscondities tegenkomen die kunnen ontstaan door: (i) fout van de walserijoperator, (ii) defecte materialen met interne defecten die de walsen binnengaan, (iii) stroomuitval, (iv) mechanische problemen van materiaaltransport naar de walsen, (v) problemen in de waterkoelsystemen. Tijdens dergelijke afwijkende walscondities, die min of meer zeer veelvoorkomend zijn in walserijen, treedt walschade vaak op die zowel de walserij als het gewalste product beïnvloedt.
De spanningen en hun verdeling in een wals door de belasting van het walsproces zijn zeer complex en variëren wijd. Sommige spanningen hebben hoge gradienten loodrecht op het walsoppervlak zoals Hertziaanse druk of thermische spanningen tijdens walsen van heet materiaal en goede walskoeling, terwijl sommige spanningen simpelweg als resultaat van statische belasting beschouwd kunnen worden zoals drehmoment van de aandrijvingsmotor. Echter alle typen spanningen kunnen tot walschade leiden. Slijtage van de wals is een ander belangrijk aandachtspunt.
Het belangrijke aspect verbonden met walsen is het optimaliseren van de verschillende eigenschappen zoals sterkte, slijtvasteheid en veiligheid tegen brandkraken alsook alle soorten schade die meestal plaatsvindt tijdens walsafwijkingen. Het optimalisatieproces omvat basis: (i) kiezen van de juiste samenstelling, warmtebehandeling en het fabricageproces. De zuiverheid van de wals en veiligheid tegen walsstoring is belangrijk en betekent het ontwikkelen van de juiste microstructuur en het controleren van het niveau van de residuale spanningen.
Ontwikkeling van Materialen voor Walsen
In de negentiende eeuw werden niet-gelegerd grijze ijzer (geïdentificeerd door diverse C-equivalenten en verschillende afkoelsnelheden - zandgieten of koudgieten) en gesmede staal gebruikt als materialen voor walsen. De gietijzerkwaliteiten varieerden van zacht-hard, half-hard, en helder-koud. Bij helder-koud walsen had het vat een wit ijzer (vrij van grafiet) laag terwijl de walskern en de hals van grijze ijzer waren. Later werden gegoten staalwalsen ontwikkeld met een C-gehalte tot 2,4%, met en zonder grafiet.
Rond 1930 werden 'indefinite chilled double pour' (ICDP) walsen ontwikkeld voor warm walsen in platwalserijen. ICDP walskwaliteiten werden in de late jaren '90 gewijzigd en verbeterd met carbide verbeterde walsprestaties. Rond 1950 werd knorpelig ijzer materiaal voor walsen ontwikkeld. Het knorpelige ijzer materiaal was ofwel niet-gelegerd ofwel vaak gelegerd met Cr (chroom), Ni (nijkel), en Mo (molybdeen) om goede slijtvasteheid en sterkte tegelijkertijd te verkrijgen. Het gebruik van hoog-Chroom ijzer (C- 2-3%, Cr- 15-20%) en later hoog-Chroom staal (C- 1-2%, Cr- 10-15%) voor walsen resulteerde in het gebruik van nieuwe materialen met hoge slijtvasteheid.
In 1985 vonden hoog-snelheid gereedschapsmaterialen gebruik voor walsen. Deze materialen zijn geëvolueerd tot de zogenoemde 'semi tool steel grades'. Voor het walsen van draad, werd hoog-tech gesinterd wolframcarbide materiaal ontwikkeld voor de walsen. Voor het koudwalsen van staal, werden gesmede staalwalsen ook ontwikkeld om hogere harddieptenachting na warmtebehandeling te bieden door verhoging van de Cr-gehalte van 2% tot 5% en met het gebruik van inductieverhitting. Werkrollen worden na slijpen en straalbehandeling verchroomd voor het verkrijgen van langere levensduur van de benodigde oppervlakteruwheid.
Op dit moment worden de verschillende groepen kwaliteiten van walsmaterialen gebruikt volgens microstructuur: (i) hypo-eutectoïde staal, (ii) hyper-eutectoïde staal (ADAMITE), (iii) grafietende hyper-eutectoïde staal, (iv) hoog gelegerd staal zoals hoog-Chroom etc., (v) knorpelig ijzer, (vi) indefinite koud gegoten ijzer, ICDP, en (vii) speciale materialen zoals gesinterde carbiden, keramieken etc.
Productie van Walsen
Walsen kunnen geproduceerd worden door: (i) gieten, (ii) smeden, (iii) sinteren of warm isostatisch pressen, en (iv) andere methoden. Alle methoden hebben hun voordelen, nadelen en limieten voor productie. Deze limieten kunnen veroorzaakt worden door: (i) walsafmetingen, (ii) walsamenstelling, (iii) vereiste hardheid of slijtvasteheid, (iv) productiekosten.
Er zijn overlappende gebieden waar walsen gemaakt met verschillende technologieën beschikbaar zijn maar er is geen algemene regel dat walsen gemaakt met de ene technologie beter zijn dan walsen gemaakt met een andere technologie. De eindbeslissing over de keuze van de walsen hangt meestal af van de kosten van de walsen per getonne gewalst staal. Laaggeprijsde walsen mogen niet beter zijn en kunnen uiteindelijk counterproductief zijn.
Om walsfabricage commercieel aantrekkelijk te maken terwijl walsen beschikbaar worden voor klanten tegen redelijke prijs, moeten walsfabrikanten expertise hebben in: (i) begrip van de walsapplicatie (belasting, snelheid, walskoeling etc.), (ii) keuze van optimale materiaal, (iii) productie van zuivere walsen zonder defecten, (iv) keuze van adequate warmtebehandeling (sterkte, hardheid, residuele spanningen etc.), (v) vermogen om de wals te machineeren om te voldoen aan specificaties en tekeningen, (vi) vermogen om aan te passen aan veranderingen in walsertechnologie alsook walsfabricagetechnologie.
De controle van de walsfabricagetechnologie is cruciaal dan de technologie zelf. De walsfabricageprocedure moet altijd onder controle zijn. De verhouding van walskosten tot getonnen gemateriaal daalt door: (i) betere walserijtechnologie, en (ii) betere walsprestaties. Niet door lagere walskosten. Laaggeprijsde walsen zijn uiteindelijk counterproductief.
Walsen en Walsmateriaaleigenschappen
Er zijn diverse materiaaleigenschappen die van belang zijn voor walsfabrikanten en walsgebruikers. Deze worden hieronder beschreven.
Fysische Eigenschappen
Belangrijke fysische eigenschappen van walsmaterialen voor stabiele walsen: (i) Young's modulus, (ii) Poisson's ratio, (iii) thermische uitzettingscoëfficiënt, (iv) warmteleidbaarheid, (v) warmteoverdrachtscoëfficiënt. Young's modulus en Poisson's ratio zijn nodig om de grenzen voor elastische en plastische transformatie te kennen. Thermische uitzettingscoëfficiënt is een functie van temperatuur en normaal een constant getal voor een klein temperatuurbereik. Warmteleidbaarheid is altijd voor het materiaal waaruit de wals gemaakt is. Warmteoverdrachtscoëfficiënt is van groot belang en wordt sterk beïnvloed door het oppervlak van de walsen en het te walsen materiaal.
Hardheid
Hardheidsmeting is snel en goedkoop en er zijn goede correlaties tussen hardheid en andere mechanische eigenschappen ten minste voor hetzelfde type materialen (dezelfde samenstelling, microstructuur). Echter, bij walsen zijn correcte hardheidsmetingen moeilijk te verkrijgen en de lineaire relatie van hardheid met andere eigenschappen is altijd tot een zekere mate beperkt. Dit is omdat walsmaterialen een grote variatie in samenstelling en structuren hebben. Hardheidsmetingen zijn bij walsen meer verwarrend dan nuttig. De meningen van walsfabrikanten en walsgebruikers over hardheidsmetingen zijn altijd verschillend.
Alleen oppervlaktehardheid kan in een wals niet-destructief gemeten worden. Deze tweedimensionale meting wordt doorgaans beschouwd als representatief voor het driedimensionale volume achter het oppervlak. Maar in de wals bestaat een hardheidsgradiënt door macroscopische en microscopische variaties door gieten (dalende solidificatiesnelheid met toenemende afstand van het oppervlak) en warmtebehandeling (dalende afkoelsnelheid met toenemende afstand van het oppervlak tijdens afschrikken in relatie tot tijd-temperatuur-transformatiecurves). Verder worden hardheidsdieptes beïnvloed door de samenstellingen en de warmtebehandelingsmethoden.
Walsoppervlak is ook vatbaar voor diverse dingen. Er kan onzorgvuldige behandeling, oxidatie, corrosie, werkverharding, lokale aanlating door branden tijdens slijpen, en ontkoolstofing door warmtebehandeling zijn. Al dit kan positieve of negatieve microscopische gradienten aan het oppervlak van de walsen veroorzaken wat op zijn beurt effect heeft op de walshardheid.
Residuale Spanning
Walsen hebben normaliter residuale spanningen. Deze zijn tweedimensionaal aan het oppervlak en driedimensionaal in het volume. Aan het oppervlak is de radiale spanning nul en de longitudinale spanning (axiaal) ook nul aan de vateind. Aan het hoofddeel van het vat zijn axiale en circumferentiële (tangentiële) gelijk in teken en grootte. Aan de centrumlijn, dicht bij de axiale zone van de wals, zijn tangentiële en radiale spanningen gelijk in grootte en teken. Hier is de verhouding van longitudinale tot tangentiële/radiale spanning gegeven door de verhouding van walsdiameter tot lengte. Welke spanning de materiaalsterkte van de wals overschrijdt, veroorzaakt een spontane breuk van de wals. De breuk kan loodrecht op de axiale richting zijn als de longitudinale spanning te hoog is, of de breuk kan in axiale richting optreden als de tangentiële/radiale spanning te hoog is.
Residuele spanning heeft hoge impact op de sterkte van de walsen. Drukspanning verhoogt de vermoeidheidssterkte, reduceert kraakvoortplanting, en reduceert schuifspanning aan het walsvatoppervlak en werkverharding. Trekkende residuele spanning kan walsbreuk veroorzaken. Druk- en trekkende residuele spanningen in een wals compenseren elkaar over de dwarsdoorsnede van de wals. Het juiste niveau van residuele spanningen is vereist om in walsen te controleren.
Vermoeidheidssterkte
Belangrijk omdat veel storingen in walsen door vermoeidheid ontstaan. Vermoeidheid treedt op door de wisselende belasting alsook door de rotatie en de buigspanningen. Kerben en brandkraken hebben grote impact op de vermoeidheidssterkte.
Voor homogene staal heeft de buigvermoeidheidssterkte een lineaire relatie met hardheid tot een limiet en daarbuiten daalt de vermoeidheidssterkte. Er zijn diverse factoren die vermoeidheid beïnvloeden maar het materiaal wordt steeds brosser en gevoeliger voor kerben, en een kleine toename in de spanning helpt een kraak te initiëren die voortplant onder herhaalde belasting. Bij heterogene materialen zoals grijze ijzer, grafietende gegoten staal, of hyper-eutectoïde staal, is de vermoeidheidssterkte lager dan die van homogene staal van dezelfde hardheid.
Rotatiebuigvermoeidheidswaarden zijn altijd hoger dan de trek/druk vermoeidheidssterkte. Daarom is rotatiebuigen de meest algemene reden voor vermoeidheidsstoringen bij walsen.
Slijtsterkte
Slijtage is van principieel belang bij walsen. Echter, er zijn veel parameters die walslijtage beïnvloeden. Deze parameters kunnen zijn: (i) materiaalgerelateerd zoals samenstelling, microstructuur, hardheid etc., (ii) eigenschappen van tegenoverliggend te walsen materiaal, (iii) slijtcondities zoals mate van glijden, druk, snelheid, temperatuur, koelsysteem etc., (iv) interactieve agenten zoals water, smeermiddelen en allerlei corrosieve agenten. Al deze parameters kunnen wijd variëren.
In walserijen vindt slijtage voornamelijk plaats in de gebieden van hoogste wrijving, namelijk tussen de wals en het te walsen materiaal. Slijtage is doorgaans niet uniform verdeeld over het vat van de ene naar de andere kant. Ook wordt het walsoppervlak beïnvloed door de wisselende temperaturen tijdens elke rotatie wat brandkraken kan veroorzaken. Een andere factor die walslijtage beïnvloedt is de walskoeling. Koelagentia kunnen materialen bevatten die slijtage bevorderen.
De slijtvasteheid van de walsen kan verbeterd worden door keuze van de juiste kwaliteit van het walsmateriaal. De invloed van de hardheid van het walsmateriaal op de slijtvasteheid is slechts marginaal. De inhoud van C en legeringselementen en de microstructuren zijn belangrijkere parameters voor slijtvasteheid.
Wrijvingskracht
In de walserij worden de wals en het te walsen materiaal allebei samengedrukt door dezelfde belasting. Daarom is voor de beweging van het te walsen materiaal tussen de walskloof een kracht nodig. De hoeveelheid kracht hangt af van de oppervlaktecondities (vorm, ruwheid etc.) alsook van de wrijvingscoëfficiënt tussen het walsmateriaal en het te walsen materiaal. De situatie in de walskloof is enigszins gecompliceerd.
Continu walsen zonder of met alleen minimale spanning vereist hoge wrijving tussen walsen en het te walsen materiaal. Als wrijving laag is, treedt glijden op. De kritische parameters van walscondities om glijden te vermijden zijn de inbijthoek en de walsnelheid. Hoe hoger de snelheid, hoe lager de inbijthoek. Als de inbijthoek te hoog is voor de walsnelheid, dan moet ofwel de walsnelheid verlaagd worden ofwel het walsoppervlak gewijzigd worden om wrijving te verhogen. Het ragen van het walsoppervlak of een brandkraakpatroon is nuttig voor het verbeteren van de wrijving.
Productieproces
- De Deegroller: Van Etrusken tot Moderne Vakmanschap
- Sushi Roll: Vakmanschap, Geschiedenis en Moderne Productie
- Rollende Alarmrobot: Een Slim, Mobiel Wakker-systeem Aangedreven door Raspberry Pi en Google Calendar
- Gietkruik metallurgie: Optimale staaloverdracht voor continu gieten
- Geavanceerde Ladelmetaalurgie: Precisieverfijning voor Hoogwaardig Staal
- Staalwalsen: Precisieproductieproces Uitgelegd
- Optimalisatie van walsprofielontwerp voor nauwkeurige staalprofielen
- Precisie Koudwalsen van Staal: Verbetering van Dikte, Afwerking & Prestaties
- Warmbandwalserij staalwalsen: Van herverhitting tot wikkelen
- Bankschroef Freesboormachines Uitgelegd: Kenmerken, Gebruik en Voordelen
- Vormbewerkingen van Materialen: Kernprocessen & Mechanica