



Precisie Koudwalsen van Staal: Verbetering van Dikte, Afwerking & Prestaties
Koudwalsen van Stalen
Het primaire doel van koudwalsen van stalen is om de dikte van warmgewalste staalbanden (normaal in het bereik van 1,5 mm tot 5 mm) te reduceren naar dunne diktes (meestal in het bereik van 0,12 mm tot 2,5 mm) die normaal niet bereikt kunnen worden tijdens warmwalsen in een warmbandwalserij. Naast diktereductie wordt koudwalsen uitgevoerd voor het verbeteren van de oppervlakteafwerking van stalen, voor het verbeteren van de dichtetoleranties, voor het aanbieden van een reeks 'tempers', voor het verbeteren van de fysieke kenmerken, en voor het voorbereiden van de band voor oppervlaktecoating.
Koudwalsen maakt de koudgewalste bladen een aanzienlijk verbeterd product. Koudgewalste staalproducten bieden goede controle van dikte, vorm, breedte, oppervlakteafwerking, en andere speciale kwaliteitskenmerken die voldoen aan de behoefte aan hoog ingenieursmatige eindgebruikersapplicaties. Om aan de verschillende eindgebruikerseisen te voldoen, zijn koudgewalste bladen metallurgisch ontworpen om specifieke attributen te bieden zoals hoge vormbaarheid, dieptrekbaarheid, hoge sterkte, hoge ingedrukte weerstand, goede magnetische eigenschappen, lasbaarheid, emailleerbaarheid, en verfbaarheid etc.
Procesprincipes
Koudwalsen van warmgewalste staalbanden wordt onder de rekristallisatietemperatuur uitgevoerd, normaal bij kamertemperatuur. In het koudwalsproces wordt meestal geen warmte toegepast aan de warmgewalste band voor het walsen. Echter, wrijvingsenergie aan de contactoppervlakken van de band die gewalst wordt, wordt omgezet in warmte. Deze warmte kan de temperatuur van de band die gewalst wordt in een snell adiabatisch proces verhogen tot een niveau van 50 °C tot ongeveer 250 °C.
Tijdens het koudwalsproces is de reductie in dikte te wijten aan de plastische deformatie die plaatsvindt door middel van dislocatiebeweging. Staal wordt gehard door de opbouw van deze dislocaties. Dit verhoogt de sterkte en verwerkingsverharding tot 20%. Deze dislocaties verminderen de duktiliteit van het koudgewalste staal waardoor het onbruikbaar wordt voor vormgevingsoperaties. Om de duktiliteit te herstellen, moeten koudgewalste stalen een aanlaasproces ondergaan voor het verlichten van de spanningen die zich opgebouwd hebben binnen de microstructuur tijdens het koudwalsproces.
De dikte van de warmgewalste band is belangrijk daar de eigenschappen van het finale koudgewalste en aangebrande product beïnvloed worden door het percentage koude reductie. Dit betekent dat de dikte van elke warmgewalste rol zorgvuldig gecontroleerd wordt om de koudwalserij een specifieke dikte te geven om de juiste percentage koude reductie te bereiken. Onder andere dingen beïnvloedt het percentage koude reductie het vormgedrag van het product na aanlaten.
Door koudwalsen worden dieptrek kwaliteit, extra dieptrek kwaliteit en extra dieptrek plus kwaliteit stalen geproduceerd om aan de dieptrekeisen voor automobieltoepassingen in de downstream industrie te voldoen.
Vier Stappen van Koudwalsen van Gewone Koolstofstalen
- Beizen – In deze stap wordt de schil gevormd op het oppervlak van de warmgewalste staalband verwijderd, aangezien het niet verwijderen ervan verschillende nadelige effecten heeft op verdere verwerking van staal tijdens koudwalsen. Deze stap wordt in detail beschreven in een apart artikel.
- Koudwalsen van gebeizde band – Het wordt uitgevoerd voor reductie van de dikte van de warmgewalste staalband.
- Aanlaten – Na koudwalsen wordt aanlaten van koudgewalste band uitgevoerd voor het verlichten van de spanningen die zich opgebouwd hebben binnen de microstructuur tijdens het koudwalsproces. Deze stap wordt in detail beschreven in een apart artikel.
- Temper walsen of skin pass walsen van aangebrande band – Het wordt uitgevoerd om de gewenste mechanische eigenschappen, vorm en oppervlakteruwigheid, en afwerking te geven aan de koudgewalste banden.
Koudwalsen van Gebeizde Band
Koudwalsen van gebeizde warmgewalste band wordt bereikt door de staalband te verwerken door een walserij die een instap eind rol heeft voor het ontrollen van de gebeizde warmgewalste rol en een uitstap eind rol voor het oppoelen van de koudgewalste band. Tussenin zitten een of meer (normaal tot 6 st.) walserij standen voor het uitvoeren van de koude reductie. Elke walserij stand heeft verticaal gestapelde rollen die aangedreven worden door grote motoren om hoge compressieve spanningen in de band te brengen. Walserij standen kunnen 2-hoog, 4-hoog of zes-hoog zijn. 4-hoog standen zijn meer wijdverspreid gebruikt omdat ze maximaal voordeel geven over de andere twee typen.
Enkele of twee standen koudwalserijen zijn normaal keerwalserijen. Een keerwalserij is waar het staal de walserij binnenkomt van de ene kant, doorloopt naar de andere kant en dan terugkomt door de walserij weer. Tijdens elke doorloop door de walserij wordt de richting van rolbeweging omgekeerd. In deze operatie van de keerwalserij wordt de gebeizde band heen en weer doorgegeven tussen mandrilen aan elke kant van de enkele of twee stand walserij. De band wordt in dikte verminderd op elke doorloop tot de finale vereiste dikte bereikt is.
Meerstands walserijen (normaal drie tot zes standen) zijn meestal continue tandems walserijen. Warmgewalste gebeizde band wordt ingevoerd in de tandem koudwalserij vanaf een instap eind rol en progressief in dikte verminderd met een vooraf ingesteld percentage in elke stand om de finale gewenste dikte te bereiken als de band de laatste stand verlaat. Na de laatste stand wordt de band weer opgerold in de oproller.
Voor walsen van hooglegerde en roestvrije stalen, wordt een Z-walserij of Sendzimir walserij gebruikt die werkt met een zeer kleine diameter werkrol, normaal ongeveer 50 mm, ondersteund door een aantal rollen (6 tot 20 in aantal) in een piramidevormige stapel. Deze rolopstelling stelt extrem hoge krachten toe om door de werkrol te worden uitgeoefend en toch de werkrol van extreme buiging te bewaren. De opneemrol op de Sendzimir walserij oefent ook een spanning uit op de rol als deze door de walserij komt. De combinatie van hoge druk en spanning maakt de walserij in staat om materiaal dun en plat te walsen.
Typische reductie van warmgewalste band in koudwalserij kan variëren van 50% tot 90%. De reductie in elke stand of doorloop moet uniform verdeeld worden zonder ver onder de maximale reductie voor elke doorloop te vallen. Normaal wordt het laagste percentage reductie genomen in de laatste doorloop om betere controle van platheid, dikte en oppervlakteafwerking te ermöglichen.
Koudwalsen vermindert de dikte van de band door compressie binnen de rollen. Aan de invoerkant hebben de aandrijvingen van de rollen een corresponderende energievoorziening nodig. Vanwege de hoge toegepaste rolkrachten, wordt de band opgewarmd door de vormwarmte tot een niveau van maximaal 250 °C. Om de rollen en ook de gewalste band te koelen, worden gesmeerd en gekoold door olie, water of emulsies. Voorbeelden van walsoliën zijn vetolie, mineralenolie of palmolie; water-vrije walsoliën moeten flitspunten hebben boven de 300 °C. De hoofredenen voor smeren zijn de reductie van rolkrachten en rolmomenten, de reductie van gereedschapslijtage en de verbetering van het bandoppervlak.
Moderne koud tandem walserijen zijn in staat om gebeizde warmgewalste banden te walsen tot een minimum dikte van 0,12 mm bij een walsnelheid van tot 2500 m/min. Continue tandem walserijen kunnen een capaciteit hebben van tot 2,5 miljoen ton per jaar.
Moderne Kenmerken van Continue Tandem Koudwalserijen
- Hydraulisch afschroefsysteem om constante roldruk en/of constante rolpositie te handhaven.
- Geautomatiseerd hydraulisch automatische diktecontrole (HAGC) systeem. Het systeem handhaaft automatisch en consistent extreem strakke toleranties door de hele lengte van elke rol, ongeacht de snelheid.
- Continu variabele kroon (CVC) systeem en verbeterd verschuivingssysteem
- Kantvalcontrolesysteem
- Online bandmeting en inspectiesystemen
- Droog bandsysteem na laatste stand om de hoeveelheid residuale olie op de band te minimaliseren
Na koudwalsen is de band sterk koudvervormd en niet heel nuttig voor de meeste toepassingen. Het moet aangebrand worden om het staal zacht te maken, en het meer vormbaar te maken.
Typisch schematisch van een 5-stand tandem koudwalserij is getoond in Afbeelding 1.
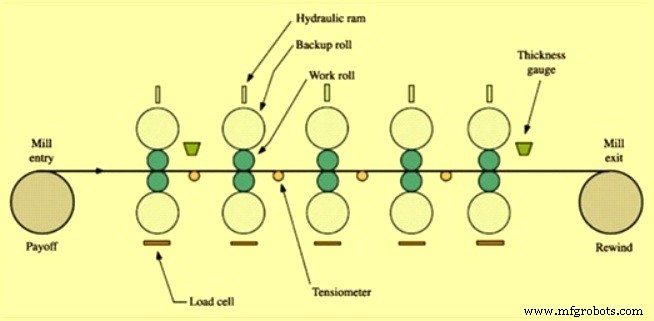
Afbeelding 1: Typisch schema van een 5-stand tandem koudwalserij
Temper Walsen of Skin Pass Walsen van Aangebrande Band
Koudgewalste rollen na verwijdering uit de aanlaasoven zijn in hun dode zachte toestand en ondergaan daarom een skin pass walsen of temper walsen in een skin pass walserij. Dit betreft een gecontroleerde lichte reductie van het koudgewalste staalblad en wordt uitgevoerd om de volgende redenen:
- Bandplatheid is een belangrijke eigenschap voor organisaties die verdere verwerking uitvoeren. Dit komt omdat goede platheidswaarden probleemloze operatie van hun installaties en apparatuur toelaten. Skin passen verbetert staalblad platheid.
- Om rekken van staal te minimaliseren
- Om vervorming te minimaliseren
- Skin passen zorgt ervoor dat het onstabiele strekkingsgebied, bekend als de Lüders banden, getransformeerd wordt in een gedefinieerde strekgrens. Dit dient om de vloeistofgedrag tijdens de dieptrekoperatie te verbeteren en ongewenste spanningslijnen te voorkomen.
- Om gewenste staaloppervlakte textuur te verkrijgen. Het instellen van de gewenste ruwheid van het bandoppervlak verbetert de opbrengst van het dieptrekproces evenals de hechting van verf.
- Om gewenste mechanische eigenschappen te verkrijgen
- Om dikte-onregelmatigheden in staal te corrigeren
Temper walsen geeft een kleine hoeveelheid koude reductie, typisch in het bereik van 0,25% tot 1,0%. Temper walsen resulteert in een oppervlak dat glad is en het strekkingsverschijnsel (excessieve rekken en rimpelen in volgende operaties) wordt geëlimineerd. Dit maakt het staal duktiler voor verdere vormgevings- en rekoperaties. Na temper walsen wordt het koudgewalste blad geolierd met roestpreventieve olie.
Een enkele skin pass walserij is een onafhankelijke walsfaciliteit die meestal volgt na de batch aanlaasfase en kan zeer flexibel geïmplementeerd worden. Deze walserij kan zowel harde band als ultra zachte band verwerken. Het biedt ook de perfecte afwerking voor koudgewalste staalband.
Een speciaal geval wordt vertegenwoordigd door wat bekend is als de DCR walserij, of DCR temper walserij. DCR staat voor 'Double cold reduction'. Deze twee-stand faciliteit combineert diktereductie in de eerste stand met skin passen in de tweede stand. Het is ook mogelijk om beide standen voor skin passen te gebruiken. In dit geval worden de staaleigenschappen, zoals een gedefinieerde strekgrens, ingesteld in de eerste stand terwijl in de tweede stand de gewenste oppervlaktekenmerken overgedragen worden aan de band.
Skin pass walserijen kunnen ook direct in lijn geïnstalleerd worden in de uitgangssectie van een continue aanlaaslijn. De band kan in de proceslijn voltooid worden en dit heeft verschillende voordelen aangezien de inspanningen en uitgaven voor rolafhandeling aanzienlijk worden verminderd.
Koudgewalste band kan in verschillende toestanden geproduceerd worden zoals skin gerold, kwart hard, half hard, en vol hard afhankelijk van hoeveel koudvervorming is uitgevoerd. Deze koudvervorming (hardheid) wordt vaak temper genoemd, hoewel dit niets te maken heeft met warmtebehandeling temper.
Kwart harde bladen kunnen gebogen worden (loodrecht op de walsrichting) op zichzelf zonder breuk. Half harde bladen kunnen 90 graden gebogen worden terwijl vol hard 45 graden kan gebogen worden. Dus deze materialen kunnen gebruikt worden in toepassingen die grote hoeveelheden buigen en vervorming involveren, zonder breuk.
Productieproces
- Rollende Alarmrobot: Een Slim, Mobiel Wakker-systeem Aangedreven door Raspberry Pi en Google Calendar
- Koude beitel: definitie, toepassingen en voordelen
- Durabor® 30MnB5 – Premium vergietbaar boorstaal voor superieure hardheid en uniforme microstructuur
- Durabor® 20MnB5 – Geavanceerd Aanhardbaar Boerstaal voor Superieure Hardheid en Prestaties
- Durabor® 22MnB5: Hoogpresterend afkoelbaar boorstaal
- Durabor® 28MnB5: Hoogpresterend afkoelbaar boorstaal voor superieure hardheid
- AuAg20Cu10: Premium 0% Koudbewerkte Goud-Zilver-Koper Legering voor Duurzame Contacttoepassingen
- 30% Koudvervormd Goud (Au): Verbeterde Sterkte, Duktiliteit &legeringspotentieel
- Goud (Au) 50% Koudvervormd: Verbeterde Sterkte & Vielzijdige Legeringsmogelijkheden
- Goud (Au) – 0% Koudbewerkt: Puur, Onveranderd Metaal
- 10% Koudbewerkt Goud (Au): Premium Kwaliteit en Verbeterde Bewerkbaarheid