



Walswalzen Storingen en Defecten: Oorzaken, Symptomen en Preventie
Walsen zijn wisselende onderdelen van een walserij die gebruikt worden om de dwarsdoorsnede en vorm van het te walsen materiaal te reduceren. Ze zijn hoogbelaste onderdelen en onderworpen aan slijtage. Ze worden gebruikt in zowel platproduct- als langproductwalserijen. De walsen zijn het meest kritieke onderdeel van de walserij en de prestaties hangen sterk af van de kwaliteit en prestaties van de walsen.
Walsen werken in zware omstandigheden en vereisen een optimale combinatie van eigenschappen zoals slijtvasteheid en zwaarte. Tijdens walsen staan walsen onder hoge belasting en het contactoppervlak tussen wals en materiaal lijdt slijtage. Walsen moeten ook in staat zijn mechanische en thermische fluctuaties te weerstaan waar ze tijdens walsen aan blootstaan. Daarom hebben walsen een beperkte campagneduur. Na afloop van de campagneduur moeten walsen gewisseld worden voor voortzetting van het walsen. De toestand van het oppervlak is een van de criteria voor walswisseling.
Uit de walserij genomen walsen worden in de walsdraai-/slijpwerkplaats gedresseerd en klaargemaakt voor een nieuwe walscampagne. Walsen worden afgekeurd wanneer hun diameter de minimum afkeurdiameter bereikt.
Walserijen vragen steeds vaker walsen die vorm en profiel langer kunnen behouden om de lengte van walscampagnes te verlengen. Normaal gesproken is de levensduur van walsen beperkt door geplande afkeuring. Ondanks zorgvuldige aandacht van de walsenleverancier en tijdens de bedrijfsvoering, treden afwijkingen en walsstoringen in dienst op. Een walsstoring is een grote ramp: niet alleen leidt het tot gedeeltelijke of totale verlies van de walsen, maar ook tot verwijdering van resulterende kabels in de walserij, stilstand van de walserij en schade aan walserijapparatuur. Al dit beïnvloedt de walserijprestaties negatief. Walsstoringen moeten dus vermeden worden.
Oorzaken van Walsafwijkingen en -storingen
Er kunnen verschillende redenen zijn voor walsafwijkingen en -storingen. Sommige zijn toe te rekenen aan de walsenfabrikant, andere aan de walserij. Storingen kunnen ook door een combinatie van beide ontstaan.
Redenen toerekenbaar aan de walsenfabrikant: interne defecten zoals non-uniforme hardheid, overmatige residuale spanningen, onredelijke microstructuur, lage materiaalsterkte, structuurtransformatie leidend tot interne spanning, of losse krimp die effectief belastingoppervlak vermindert. Ongepast koelsysteem dat thermische spanningen in de wals veroorzaakt leidend tot vatbreuk. Walsafwijkingen kunnen ook walsbreuk veroorzaken. Andere redenen: onredelijk ontwerp van walsen en walskieren, overmatige enkelpasdeformatie, diepe brandkraken, vermoeidheid en uitspuiting.
Walsdefecten en Afwijkingen
Naaldgaten en Porositeiten
Defecten die op het oppervlak of suboppervlakkig kunnen verschijnen. Gaten kunnen cirkelvormig of onregelmatig zijn, met of zonder glanzend interieur. Ze zijn willekeurig verdeeld over de walsvat van koudgegietene walsen. Een glanzend interieur wordt vaker gezien bij suboppervlakkige defecten en duidt op vastzittend gas zonder blootstelling aan lucht voor oxidatie. Het gas kan afkomstig zijn van de vormbekleding of zelfs van brandkraken in de koude vorm. Alternatieve oorzaken van gelijkaardige defecten (porositeit): gebrek aan inter-dendritische voeding tijdens solidificatie of gasontwikkeling uit de smelt. In sommige gevallen bij statisch gegoten ijzeren walsen zijn de gaten 'opgevuld' met residuale vloeistof en zichtbaar als harde plekken met cirkelvormige omtrek. Dit veroorzaakt oppervlakte-kwaliteitsproblemen maar zelden, zo niet nooit, catastrofale storingen. Deze defecten worden als walsfout beschouwd.
Niet-Metallische Insluitingen
Een walsafwijking. Kunnen van verschillende grootte en uiterlijk zijn. Mogelijke bronnen: slagin sluiting of vloeistofdeeltjes uit de vorm of gietapparatuur. Dit is een walsafwijking die oppervlakte-kwaliteit beïnvloedt maar normaal geen massive walsstoringen veroorzaakt.
Harde en Zachte Plekken
Oppervlakte- en/of suboppervlakte-defecten. Verschijnen als cirkelvormige of halfcirkelvormige, witte of grijze plekken in het vatzijdemateriaal en zijn harder of zachter dan het omringende basismetaal. Ze verschijnen normaal niet als gelokaliseerde enkele defecten maar beïnvloeden over het algemeen een groot deel van de walslichaam. Deze voorkomen is beperkt tot centrifugale gietwalsen waarvoor verschillende verklaringen mogelijk zijn. Harde plekken tonen een concentratie van gesegregeerde ijzercarbiden; zachte plekken tonen carbidgewdepleteerde of grafietverrijkte gebieden. Een oorzaak is waarschijnlijk het segregatie-effect door een gasbel, gedreven door centrifugaalkracht, door het vatzijdemetaal net voor de finale solidificatie. Het gas ontstaat door plotselinge decompositie van het kristalwater in het bindmiddel van de bekledingsmateriaal. Andere redenen kunnen gerelateerd zijn aan overmatige trilling van de vorm tijdens centrifugaal gieten wat segregatie beïnvloedt tijdens solidificatie aan het vast/vluchtd grenseffekt. Dit is een walsafwijking die oppervlaktemerking van het te walsen materiaal kan veroorzaken maar geen zware storingen in dienst.
Walshardheidsvariaties
Bij walsen zijn correcte hardheidsmetingen moeilijk te verkrijgen en de lineaire relatie van hardheid met andere eigenschappen is altijd tot een zekere mate beperkt. Dit komt doordat walsmaterialen een grote variatie in samenstelling en structuren hebben. Hardheidsmetingen zijn bij walsen meer verwarrend dan nuttig. De meningen van walsenfabrikanten en -gebruikers over hardheidsmetingen zijn altijd verschillend.
Alleen oppervlaktehardheid kan niet-destructief gemeten worden. Deze tweedimensionale meting wordt doorgaans beschouwd als representatief voor het driedimensionale volume achter het oppervlak. Maar in de wals bestaat een hardheidsgradiënt door macroscopische en microscopische variaties door gieten (dalende solidificatiesnelheid met toenemende afstand van het oppervlak) en warmtebehandeling (dalende afkoelsnelheid met toenemende afstand van het oppervlak tijdens afschrikken in relatie tot tijd-temperatuur-transformatiecurves). Verder worden hardheidsdieptes beïnvloed door samenstellingen en warmtebehandelingsmethoden.
Ook is walsmateriaal extreem hard en daardoor sterk beïnvloed door werkverharding (op de draaibank of slijpmachine) en aanlaaien (op de slijpmachine). Hardheid heeft impact op slijtvasteheid. Maar het is ook niet correct dat alles verbetert met hogere hardheid. Andere parameters hebben een hogere impact op walsprestaties zoals samenstelling, microstructuur en residuele spanningen.
Verder is er een hardheidsvariatie op het walsoppervlak omdat het oppervlakteoppervlak van een walsvat vrij groot is. Na enige walscampagne in de walserij kan de non-uniformiteit van hardheid toenemen omdat het centrumgedeelte van de wals, in contact met het hete te walsen materiaal, aangebrand wordt wat een daling van de hardheid veroorzaakt.
Residuale Spanningen
Walsen hebben normaliter residuale spanningen. Deze zijn tweedimensionaal aan het oppervlak en driedimensionaal in het volume. Aan het oppervlak is de radiale spanning nul en de longitudinale spanning (axiaal) ook nul aan de vateind. Aan het hoofddeel van de vat zijn axiale en circumferentiële (tangentiële) spanningen gelijk in teken en grootte. Aan de centrumlijn, dicht bij de axiale zone van de wals, zijn tangentiële en radiale spanningen gelijk in grootte en teken. Hier is de verhouding van longitudinale tot tangentiële/radiale spanning gegeven door de verhouding van walsdiameter tot lengte. Welke spanning de materiaalsterkte van de wals overschrijdt, veroorzaakt een spontane breuk. De breuk kan loodrecht op de axiale richting zijn als de longitudinale spanning te hoog is, of in axiale richting als de tangentiële/radiale spanning te hoog is.
Residuele spanning heeft hoge impact op de sterkte van de walsen. Drukspanning verhoogt de vermoeidheidssterkte, reduceert kraakvoortplanting, en reduceert Schuifspanning aan het walsvatoppervlak en werkverharding. Trekkende residuale spanning kan walsbreuk veroorzaken. Druk- en trekkende residuale spanningen in een wals compenseren elkaar over de dwarsdoorsnede. Het juiste niveau van residuale spanningen moet gecontroleerd worden in walsen.
Walsbeschadiging Door Enkele Belasting en Thermische Breuk
Walsbeschadiging kan ook veroorzaakt worden door één enkele belasting. Wanneer de wals in de walserij geplaatst wordt en het walsen begint, verhit het walsoppervlak tot een gemiddelde temperatuur die stabiliseert na enige waltijd. Tijdens deze periode bestaat een temperatuurgradiënt in de wals met heter buiten en kouder binnen. Door deze gradiënt heeft het buitenste deel meer thermische uitzetting dan het binnenste deel. Dit creëert thermische spanning in de wals met drukspanning buiten en trekkingsspanning binnen. De thermische trekkingsspanning telt op bij de residuele trekkingsspanning en als de totale trekkingsspanning de materiaalsterkte bereikt, ontstaat een kraak: het startpunt voor walsstoring. Hoe lager de initiële temperatuur van de wals bij plaatsing in de walserij, hoe hoger het risico op thermische breuk.
Bij thermische breuk is het vat gebroken met radiaal georiënteerde breuklijnen wier oorsprong op of nabij de as van het vat ligt. De breuk is loodrecht op de walsas en treedt meestal dicht bij het centrum van de vatlengte op. Thermische breuk gerelateerd aan het maximum temperatuurverschil tussen oppervlak en as van het walsvat. Het temperatuurverschil kan geïnduceerd worden door een hoge verhitssnelheid van het walsoppervlak door slechte walskoeling of zelfs een uitval van walskoeling of een hoge doorvoer aan het begin van de walscampagne. Dit temperatuurverschil tussen de buitenzone en het binnenste deel initieert thermische spanningen die superimponeren op de bestaande residuale spanningen. Voorbeeld: een temperatuurverschil van 70°C tussen buitenoppervlak en as van de wals veroorzaakt additionele thermische spanningen in longitudinale richting van ~1.100 kg/cm² tijdens de kritieke fase na opstart van de walscampagne. Zodra de totale longitudinale trekkende spanningen in de kern de uiteindelijke sterkte van het kernmateriaal overschrijden, wordt een plotselinge thermische breuk geïnduceerd. Dit kan een walserijfout of een walsfout zijn.
Er zijn eigenlijk drie factoren belangrijk voor thermische breuk: (i) thermische gradiënt, (ii) sterkte en integriteit van kernmateriaal, (iii) residuale spanningen. Lager de sterkte van kernmateriaal, hoger het risico op thermische breuk.
Residuele spanning heeft hoge impact op thermische breuk. Residuele spanningen zijn altijd drukspanning buiten en trekkingsspanning in het binnenste deel van de wals. Deze spanningen zijn verminderd in alle gebieden waar kieren in de wals gefreesd zijn maar blijven hoog in de gebieden tussen de kieren. Wanneer deze walsen opwarmen tijdens het walsproces wordt thermische spanning toegevoegd aan residuele spanning en wanneer de totale trekkingsspanning (maximaal tussen de kieren) de sterktegrenzen van het materiaal bereikt, treedt thermische breuk op tussen de kieren.
Mechanische en Fysieke Beschadiging van Walsen
Walsen kunnen ook mechanische schade oplopen. Mechanische schade kan plaatsvinden door lokale mechanische overbelasting. Het is redelijk gebruikelijk enige inperkingen, blauwe plekken, indrukken op de walsen te vinden. Dit gebeurt wanneer vreemd materiaal samen met het te walsen materiaal de walsen binnenkomt. Schade treedt op wanneer de hardheid van het vreemde materiaal hoog is of de grootte groot genoeg om een diepe indruk te veroorzaken. Bij diepe walsindruk wordt het noodzakelijk de walsen te machineslijpen.
Fysieke schade van de walsen kan van verschillende typen zijn:
Afschilfering (Peeling)
Een van de afwijkingen in walsen. Tijdens walsen vormt zich een dunne laag oxide op het walsoppervlak binnen de walsbreedte. Gedeeltelijke verwijdering van slechts deze oxidelaag heet afschilfering. Herkenbaar als zilveren circumferentiële strepen van basismateriaal, gemengd met blauw/zwart oxidestrepen die nog aan het walsoppervlak hechten. De oxidelaag groeit als functie van de walsoppervlaktetemperatuur bij verlaten van de walsbeet en blootstellingstijd aan lucht bij verhoogde temperatuur. Deze oxidelaag wordt blootgesteld aan wisselende schuifspanningen door het verschil in oppervlaktesnelheid van het te walsen materiaal en de wals. Zodra de vermoeidheidssterkte van deze oxidelaag overschreden is, begint afschilfering van deze laag. Afschilfering wordt gekenmerkt zolang alleen de oxidelaag afgeschuurd wordt terwijl het basismateriaal intact blijft en de schuifkrachten weerstaat. Het optreden hangt af van walscondities inclusief oppervlaktetemperatuur van te walsen materiaal (bepaalt sterk aard en hardheid van schilfering), walsreductie, walskoeling en lengte van de walscampagne. Afschilfering van de wals is een walserijkarakteristiek.
Blauwe Plekken of Mechanische Merkingen
Lokale indrukken op het walsvat gecombineerd met warmte-geïnduceerde blauwe plekken, brandkraken en drukbarsten binnen of buiten de walsbreedte. Voornamelijk zichtbaar op de werkrollen van de achterste afwerkstanden van de walserijen. Veroorzaakt door lokale extreme overbelasting gerelateerd aan kabels, gevouwen en/of koude uiteinden van te walsen materiaal, vreemde voorwerpen of dikke schilferingsdeeltjes die door de walskloof zijn gegaan. Al deze afwijkingen, bij hoge wals snelheden, kunnen hoge druk alsmede deformatie en wrijvingswarmte creëren. Deze condities kunnen lokale oppervlakteschade op de walsen creëren. Ze voortkomen uit walserijafwijkingen als het walsproces uit controle raakt.
Banding
Een walsafwijking. Het zijn sterk afgeschilferde heldere gebieden die op de werkrol verschijnen, georiënteerd in circumferentiële richting en vaak in vorm van banden met een zeer ruw oppervlak. Banding verschijnt typisch op ICDP (indefinite chilled double pour) werkrollen in de vroege afwerkstanden van warme walserijen, zelfs na korte campagnetijden. Banding is ook mogelijk bij hoog-chroom werkrollen na langere looptijden in dezelfde kritieke standen en posities. Door wisselende wrijvingskrachten in combinatie met wisselende thermische belasting die de warme vermoeidheidsschuifsterkte van het vatzijdemateriaal overschrijden, ontwikkelen en voorts schuiven oppervlakte-parallele kraken binnen de diepte van primaire brandkraken tot de brandgekraakte gebieden van de wals afgeschoren worden. Zodra het walsoppervlak lokaal verslechterd is, worden pieken van schuifkrachten geïnduceerd wat leidt tot een zeer snelle ontwikkeling van afgeschilferde banden om het walsvat. De verwijderde laag heeft een diepte van ~0,1-0,2 mm wat min of meer correspondeert met de diepte van de primaire brandkraken. Deze verschijning is voornamelijk gerelateerd aan walserijcondities.
Lassen van Te Walsen Materiaal
Vindt plaats op het walsvat voornamelijk op de werkrollen van de achterste afwerkstanden bij walsen van dunne maten. Hoge specifieke walsdruk in combinatie met lage walstemperatuur zijn basisvoorwaarden voor lassen van te walsen materiaal aan het walsoppervlak. In het bijzonder walsafwijkingen zoals kabels, krimpen en gevouwen uiteinden van te walsen materiaal veroorzaken extreme hoge drukken die het kleven van materiaal aan de wals bevorderen. Zo wordt verhoogde plastische deformatie van het walsoppervlak in de vorm van indrukken, of zelfs uitspuiting, geïnduceerd in deze overbelaste gebieden waar zware warmteontwikkeling brandkraken of blauwe plekken toevoegt. Verkeerde keuze van walskwaliteit voor de laatste afwerkstanden kan leiden tot catastrofaal kleven. Deze schade wordt veroorzaakt door walserijcondities.
Circumferentiële Golfvormige Krassen
Kunnen op het vatuoppervlak verschijnen samenvallend met de rand van het te walsen materiaal in platwalserijen. De omvang hangt af van de variatie in breedte van het te walsen materiaal vóór een walswisseling. Dit uiterlijk wordt typisch waargenomen op werkrollen uit de vroege afwerkstanden. Veroorzaakt door verhoogde weerstand tegen deformatie van de rand van het te walsen materiaal gecombineerd met hoge reductiesnelheden in de vroege afwerkstanden. Als de rand van het te walsen materiaal aanzienlijk kouder is dan het centrum en harde schilfering op de rand aanwezig is, dan veroorzaakt hogere specifieke belasting verhoogde gelokaliseerde slijtage op het walsoppervlak. Dit is meer voorafgaand bij walsen van roestvrij staal met hooggelegerde walskwaliteiten. Dit is een walserijgerelateerde verschijning.
Walshalsbreuk Door Drehmomentopbouw
Soms door afwijkingen in de walserij bouwt zich een groot drehmoment op door de aandrijvingsmotoren. De grote momentopbouw vindt plaats omdat de motoren altijd de sterke en krachtige component van de walserij zijn. Door de opbouw van het enorme drehmoment treedt walshalsbreuk op omdat de walshals meestal het zwakste deel van het hele systeem is. Bij walshalsbreuk toont deze een typische structuur van een snelle, brosse barsting met het gebroken gebied normaalgeneigd op 45 graden ten opzichte van de axiale richting. Vermoeidings-torsionele storingen van walshalsen zijn zeldzaam tijdens normaal walsen.
Dwarsdoorsnede Breuk van de Hals
Het journaal van de wals kan een dwarsdoorsnede breuk lijden. Het begint doorgaans aan de bodem van de radius aangrenzend aan het vat. Het breukvlak volgt de radius en gaat vervolgens in de zijkant van het vat, en schuurt een deel van het vateindvlak af. Onder schokbelasting kan de piekbelasting de uiteindelijke buigsterkte van het kernmateriaal overschrijden en treedt breuk op, meestal op het meest belaste dwarsdoorsnedegebied. Als een wals verkeerd behandeld is door vallen of verkeerd gebruik van de hengel tijdens walswisseling, kunnen walshalsen ofwel barsten of vaker breken door breuk. Het feit dat een stuk van het vat aan het journaal zit duidt op een misbruikstoring. Dit is een walserijfout.
Buigbreuk van het Journaal
De breuklijnen starten van buitenaf en spreiden zich over de hele dwarsdoorsnede, met name startend in het keerrondingsgebied en vaak na vermoeidheidskraakvoortplanting. Deze storing ontstaat door hoge buigbelasting die ofwel de uiteindelijke buigsterkte of de vermoeidheidssterkte van het journaal overschrijdt. Het is doorgaans beperkt tot 2-Hi werkrollen van elke kwaliteit in warme walserijstanden. Dit soort breuk kan veroorzaakt worden door: (i) hoge walsbelasting gecombineerd met een zwak walsontwerp, (ii) walsafwijkingen met extreme buigkrachten, (iii) onvoldoende walskwaliteit wat journaalsterkte betreft, (iv) kerbeffect als gevolg van te kleine keerradius, circumferentiële kieren, en vermoeidheidskraken geïnduceerd door corrosie etc. Dit is een walserij- of walsfout.
Journaalstoring Door Aandrijvingseinde Drehmoment
Bij journaalstoring van aansturingseinde drehmoment is het breukvlak geneigd tot de walsas en kan een complete afschuivingsbreuk tonen, die vaak een kegelvormige breuk vormt. Dit type breuk treedt op aan de aandrijvingseinde geïnitieerd vanaf de zwakste sectie, vaak de splitringgat, voortplantend naar het centrum van de hals, of vanaf de wortel van de spaandeindradius. Dit gebeurt wanneer het drehmoment op de aandrijvingseinde de torsionele sterkte van het journaalmateriaal overschrijdt. De sterkte van het journaal wordt ook beïnvloed door het kerbeffect van scherpe radialen, bv. in de splitringgat, of andere spanningsverhogers zoals radiale boorgaten. De belasting kan normaal zijn voor het ontwerp en de bedrijfsvoering van de walserij, in welk geval het walsmateriaal geüpgraded moet worden, of de belasting kan in overmaat zijn ten opzichte van standaard walserijbedrijf, wat op zijn beurt hoger is dan de torsionele weerstand van het walsmateriaal. Overbelasting kan ervaren worden door diverse condities zoals: (i) walserijstilstand door een kliever, (ii) walsafwijkingen zoals lassen van te walsen materiaal, verkeerde voorinstelling van de walskloof, (iii) incorrecte aandrijvingas montage, ofwel door de walserij, ofwel door incorrecte machining van het aandrijvingseinde. Dit is doorgaans een walserijfout.
Journaalstoring Door Versleten en Geblokkeerde Lagers
Slijtsporen of diepe krassen kunnen op het journaal in het lagergebied verschijnen, ofwel langs de as of in circumferentiële richting. Er kunnen ook indrukken en insluitingen van fragmenten van walschilfering of andere vreemde materialen zijn. Andere schade kan oxidatie en erosie van het geschreven oppervlak onder het lager omvatten. Rotatiemerkingen en brandkraken kunnen zichtbaar zijn in het lagergebied en in extreme gevallen thermische breuk van de hals kan resulteren. Kraken kunnen ook voortplanten van de olie-injectiegaten. Onvoldoende, beschadigde of zelfs ontbrekende afdichtingen toelaten intreding van water, schilfering en andere vreemde deeltjes in de ruimte tussen de binnenste lagerring en het journaal. De diepe krassen langs de as worden veroorzaakt door puin tussen lager en journaal dat in het oppervlak graaft wanneer het lager verwijderd wordt voor walslijpen. Vette viscositeit die te laag is en verkeerde vrijloop tussen lager en journaal samen met vreemde deeltjes kunnen oppervlakteschade en slijtage veroorzaken wanneer de binnenste lagerring om het walsjournaal beweegt door micro-glijden. Dit kan zelfs koude lassen en cohesie tussen journaal en lager plus verstopping van smeringgaten induceren. Het resultaat kan hoge wrijvingsbelasting, brandkraken door de geproduceerde warmte en een geblokkeerd lager omvatten. Overmatige slijtage op het journaal, gebrek aan smering, elliptische machining of incorrecte montage van de halsring of elk ander gebrek aan afdichting kan toelaten dat walskoelwater onder het lager penetrateert en corrosie veroorzaakt. Dit is een walserijfout.
Brandkraken
Brandkraken zijn thermoschokkraken die vormen onder een zeer scherpe afkoelsnelheid op het walsoppervlak. Wanneer het verwarmde walsoppervlak met een thermische gradiënt loodrecht op het walsoppervlak tijdens de rotatie van de wals gekwetst wordt door het koelwater, bouwt zich oppervlakte trekkingsspanning op. Wanneer de trekkingsspanning de trekkingsterkte van het walsmateriaal bereikt, worden kraken (brandkraken) geïnitieerd. Deze kraken vormen zich alleen onder trekkingsspanning.
Een brandkraakpatroon op het oppervlak van walsen gebruikt voor warm walsen met waterkoeling van walsen is redelijk normaal. Het helpt de walsbeet te verbeteren. Echter, brandkraken kunnen zich ontwikkelen tot diepere kraken die walsstoring door uitspuiting veroorzaken. Het brandkraakpatroon is afhankelijk van de sterkte van het walsmateriaal. Hoe hoger de sterkte van het walsmateriaal, hoe wijder het brandkraaknetwerk en dieper de brandkraken. Het ergste type brandkraken treedt op wanneer de walserij stopt met het hete materiaal tussen de walsen en de waterkoeling aan blijft. Het effect is erger in de ruwwerkgroep van standen. Bij een plotselinge walserijstilstand met grote kabel is het noodzakelijk de walskoeling direct te stoppen en de wals op normale wijze af te laten koelen zonder kwetsen om diepe brandkraken te vermijden. Ook bij een plotselinge stilstand met grote kabel is het raadzaam het walsoppervlak te inspecteren op diepe kraken voordat de walserij opnieuw wordt gestart.
Er zijn doorgaans drie typen brandkraken: (i) band brandkraken, (ii) ladder brandkraken, (iii) gelokaliseerde brandkraken.
Band Brandkraken
Corresponderen met de breedte van het te walsen materiaal en de contactboog tussen werkrol en te walsen materiaal. De uiterlijk is de gebruikelijke mozaïektype, maar van groter maasformaat dan een conventioneel brandkraakpatroon. Bij een walserijstilstand kan het te walsen materiaal gedurende een aanzienlijke tijd in contact blijven met de werkrollen. De temperatuur van het walsoppervlak stijgt snel in het contactgebied en warmte penetreert dieper in de walslichaam. De geïnduceerde thermische spanningen overschrijden de warme vloeigrenze van het walsmateriaal. Wanneer het te walsen materiaal verwijderd wordt en de walsen getild, koelt het walsoppervlak af en door de krimp van dit gelokaliseerde gebied begint het oppervlak te kraken. De ernst van de kraken hangt af van de contacttijd en de afkoelsnelheid. Dit is een walserijfout.
Ladder Brandkraken (Fig 1)
Liggen binnen een circumferentiële band op het vat van de wals. Dit zijn longitudinale georiënteerde kraken die voortplanten in radiale vlakken. Dit type brandkraken kan geïnitieerd worden door gebrek aan koeling, bijv. door geblokkeerde koelduizen. Door duidelijke warmtepenetratie in de walslichaam zijn deze brandkraken veel dieper dan gebruikelijke brandkraken. Dit is een walserijfout.
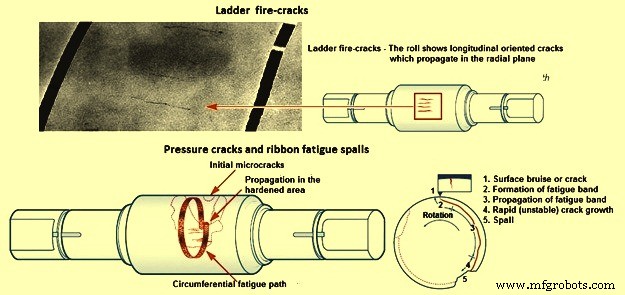
Fig 1 Ladder brandkraken en drukbarsten op de walsen
Gelokaliseerde Brandkraken
Het vat toont lokale gebieden van brandkraken, soms samen met indrukken of zelfs lokale uitspuiting. Deze kraken treden op wanneer de combinatie van mechanische en thermische spanningen binnen deze lokale gebieden de vloeigrenze van het vatzijdemateriaal overschrijdt en worden vergroot tijdens daaropvolgende afkoeling. Walserijafwijkingen zoals een blauwe plek door impact, lassen van te walsen materiaal, krimpen (knijpen) van rand of staarteind van te walsen materiaal zijn mogelijke redenen voor dit soort schade. De combinatie van brandkraken en drukbarsten maakt deze schade erg gevaarlijk want het kan lintvermoeidheid induceren (Fig 1) of zelfs direct uitspuiting. Dit is een walserijfout.
Walsvermoeidheid
Walsen worden ook beschadigd door vermoeidheid. De schade door vermoeidheid kan aan het oppervlak of suboppervlak beginnen. Het probleem van vermoeidheid in walsen kan ontstaan door hoge belasting in de walserijen. Typisch voorbeeld van vermoeidheidsstoringen zijn de vaten van de profielwalserijwalsen (Fig 2). Corrosievermoeidheid kan ook een probleem zijn. Bij corrosievermoeidheid is er helemaal geen veilige bedrijfsvoering en er is geen vermoeidheidsgrens. Corrosievermoeidheid kan gereduceerd worden door de nominale spanningen te reduceren door optimalisatie van het walsontwerp en hoge residuele drukspanningen. Een ander punt verbonden met corrosievermoeidheid is dat er helemaal geen veilige bedrijfsvoering is en er geen vermoeidheidsgrens is. Corrosievermoeidheidsbreuk is door wisselende spanning en tijd.
Soms, na een koelprobleem in de walserij, toont de wals enkele circumferentiële brandkraken, die met enige diepte de dwarsdoorsnede van de wals echt reduceren, en door hoge belasting kan de wals breken onder de conditie van lage-cyclische vermoeidheid.
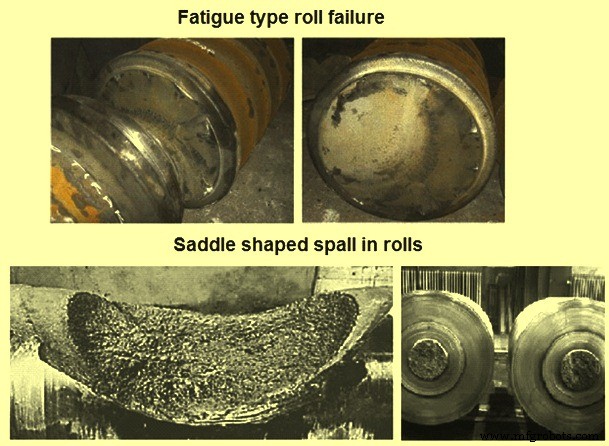
Fig 2 Vermoeidheidstype walsstoring en zadelvormige uitspuiting in walsen
Uitspuiting (Spalling)
Uitspuiting kan een andere reden zijn voor walsstoring. Er zijn twee verschillende soorten uitspuitingen in walsen. Een begint aan een initiële oppervlaktekraak terwijl de andere soort begint aan het suboppervlak. Oppervlaktekrakken worden normaal veroorzaakt door lokale overbelasting, en alle typen walsafwijkingen inclusief abnormale walscondities. Wanneer de plastische deformatie op het walsoppervlak groter is dan wat het walsmateriaal toelaat, begint een kraak.
Uitspuitingen die fatale walsschade zijn, neigen ertoe te gebeuren met relatief laag aantal omwentelingen. Dit betekent kraakinitiatie, kraakvoortplanting, en finale uitspuitingstoring kunnen zich in één enkele walscampagne ontwikkelen.
Er zijn vijf typen uitspuitingen: (i) zadelvormige uitspuitingen, (ii) drukbarsten en lintvermoeidheid uitspuitingen, (iii) schil/kern interface-bindingsgerelateerde uitspuitingen, (iv) uitspuitingen door onvoldoende schildiepte, (v) vateind uitspuitingen.
Zadelvormige Vermoedigheidsuitspuitingen (Fig 2)
Ontstaan in het kernmateriaal onder de schil/kern interface en breken uit naar het vatuoppervlak. Variabele intensiteit van vermoeidheidslijnen zichtbaar in de diepe gebieden van de uitspuiting wijzend op de voortplantingsrichting van de kern naar het vatuoppervlak. Deze uitspuitingen treden op in werkrollen met vlasgrafiet ijzerkern en zijn voornamelijk gelokaliseerd in het centrum van het vat. Uitspuiting wordt veroorzaakt door hoge cyclische belasting door grote reducties bij walsen van dunne maten en harde materialen. Deze belasting induceert hoge wisselende spanningen op het kernmateriaal, boven de vermoeidheidsgrens, en veel microkraken beginnen te vormen wat een progressieve verzwakking van het kernmateriaal veroorzaakt. In de volgende fase voegen deze microkraken zich samen en voortsplanten naar en door de schil naar het vatuoppervlak wat leidt tot de grote en typische zadelvormige uitspuiting. Hoge residuele trekkende spanningen die thermisch geïnduceerd zijn in de kern tijdens fabricage bevorderen dit type walsschade.
Drukbarsten en Lintvermoedigheidsuitspuitingen (Fig 1)
Initieel wordt één of meer drukbarsten gevormd in een gebied van lokale overbelasting, op of nabij het vatuoppervlak. Zo'n kraak is meestal georiënteerd parallel aan de walsas maar voortsplant in een niet-radiale richting. In de volgende fase voortsplant een vermoeidheidskraak, als een kattentong-vormig breukband, progressief in circumferentiële richting min of meer parallel aan het vatuoppervlak. De voortplantingsrichting is tegengesteld aan de rotatierichting van de wals. Voortplanting ontwikkelt zich binnen het werkoppervlak van de wals, geleidelijk toenemend in diepte en breedte gevolgd door een grote oppervlakteuitspuiting van het overliggende vatuoppervlak. Hoge lokale belasting aan vooraan, kabels of dubbeling van het eind van het te walsen materiaal overschrijdt de schuifsterkte van het vatzijdemateriaal en initieert de kraak. Vervolgend walsen vermoeidt het materiaal en de kraak voortsplant tot een massive spontane uitspuiting treedt op.
Schil/Kern Interface-Bindingsgerelateerde Uitspuitingen
Bij dubbel gegoten walsen scheidt een groot gebied van vatzijdemateriaal van de kern volgende de zwak gebonden interface tot een gebied van volledige metallurgische binding bereikt is. Op dit punt voortsplant de breuk snel naar het vatuoppervlak resulterend in een grote uitspuiting. Tijdens het gieten van een wals is het doel om volledige metallurgische binding tussen de schil en het kernmetaal te bereiken. Onthechting van de schil van de kern tijdens bedrijfsvoering wordt begunstigd door elke reden die de sterkte van de binding reduceert zoals: (i) residuen van oxidelaag tussen schil en kern, (ii) aanwezigheid van vloeistof of slak aan de interface, (iii) overmaat van carbiden, micro-porositeiten, grafietvlakken of niet-metallische insluitingen zoals sulfiden etc. Andere redenen voor scheiding van schil en kern kunnen extreme lokale overbelasting tijdens walserijafwijkingen zijn die een lokale onthechting initieeren wat doorgroeit door vermoeidheidskraakvoortplanting volgende de schil/kern interface tot een kritieke grootte bereikt is. Dit leidt tot een spontane secundaire grote uitspuiting. Dit soort schade kan gebeuren zelfs als er geen metallurgisch defect in de bindingszone is. Overmatige radiale trekkende spanningen in de bindingszone door abnormale verwarmingscondities (uitval van walskoelsysteem, kliever etc.) kunnen ook een reden zijn voor scheiding van schil en kern. Dit is normaal een walsfout als bindingsdefecten aanwezig zijn.
Uitspuitingen Door Onvoldoende Schildiepte
Treden op wanneer de interface tussen het vatzijdemetaal en de kern volledig gelast is maar de diepte van de schil onvoldoende is om de afkeurdiameter te bereiken. Het kernmateriaal dat meer grafiet en minder legering bevat is veel zachter dan het vatzijdemateriaal en toont zich als grijskleurig. Omdat de interface de solidificatiefront van het vatzijdemetaal volgt, zijn de gebieden van zacht kernmateriaal die op het vatuoppervlak verschijnen, vlekkerig en niet continu. De schildiepte hangt af van een aantal factoren die het centrifugale gietproces controleren zoals metaalgewicht, giettemperaturen, en tijdbasis etc. Het is wanneer één van deze kritieke parameters niet is voldaan dat onvoldoende schildiepte verkregen wordt. Dit is een walsfout.
Vateind Uitspuitingen
Oppervlakte- en/of suboppervlaktekrakken en geassocieerde uitspuitingen vormen op het werkrolvat in platwalserijen rond 100-300 mm vanaf het einde van het vat in circumferentiële richting. Deze kraken strekken zich uit naar het vrijboord van het vatuoppervlak. In extreme gevallen kunnen deze kraken in de halsradius binnenkomen. Dit gekraakte eind kan aan het walslichaam blijven of uitbreken als een grote uitspuiting. Overmatige druk op het einde van het werkrolvat, versterkt door positieve werkrolbuiging, gebrek aan vateind relief van de achterste rol, slechte vorm van de band, dikke randen (hondsbeen vorm) of verkeerde opsteltprocedure induceert een lokale overbelasting die de schuifsterkte van het werkrolmateriaal overschrijdt. Overmatige slijtageprofielen door lange campagnes kunnen gelokaliseerde overbelasting aan de vateinden veroorzaken wat de initiële kraak bevordert. Vervolgend walsen voortsplant de kraak, verlaat aan het vrijboord en storing treedt op. Dit is een walserijfout.
Schade van Staalwals Door Waterstof
Waterstof (H₂) kan twee typen problemen in staalwalsen veroorzaken. Een is specifieke vermoeidheid getoond door het ontstaan van één of meer ronden kraken loodrecht op de longitudinale richting van walsen en conisch in beide richtingen groeiend. Het duurt lang voordat deze vermoeidheid zichtbaar wordt. De kraken werken niet echt als spanningsverhogers door buigen. De kraken liggen min of meer in het spanningsvrije gebied en het is alleen de thermische spanning die echt wisselt van campagne tot campagne. Deze walsen zijn jarenlang in dienst tot het probleem zichtbaar wordt. Waargenomen is dat deze verschijnselen altijd beginnen in het bovenste vateind, bovenste hals, waar waterstof concentreert tijdens solidificatie en waar tijdens primaire afkoeling in dat volume en waar de ferriet-austeniet transitie laatste plaatsvindt. Het is echt een progressieve vermoeidheidssituatie, echter de enige spanningen in dit gebied zijn gerelateerd aan residuele en thermische spanning en het aantal belastingwisselingen is zeer klein. Maar uiteindelijk blijkt H₂ actief.
Het tweede H₂-gerelateerde probleem is dat vertraagde brosse breuk onverwacht gebeurt, zonder enige walsbelasting op de wals. Soms gebeurt dit wanneer walsen nog op voorraad zijn, zelfs jaren na levering. Dit fenomeen is goed bekend. Het materiaal wordt bros door H₂ en wanneer aan een belasting onderworpen, spoedig of later (afhankelijk van de H₂-inhoud en de spanning) begint de wals te desintegreren zonder enige teken van deformatie, nergens in het breuktopografiegebied wat alleen scheidingvlakken toont.
H₂ is kritisch voor staal alleen zolang de atomen van H₂ opgelost zijn in de microstructuur en kunnen bewegen door vrije diffusie. Zodra twee atomen combineren tot H₂-gas en aanwezig zijn in kaviteiten of porositeit, is het gas niet meer schadelijk. Krimpkaviteiten zijn de vallen voor het vangen van H₂. Daarom wordt H₂-gerelateerde storing normaliter niet gevonden in walsen met grote krimpkaviteiten. Aangezien gegoten walsen altijd ten minste micro-kaviteiten hebben, is de draagbare H₂-inhoud veel hoger dan bij gesmede walsen.
Productieproces
- Dunne Bram Gieten & Walzen: Verbetering van Plat Product Productie
- Walschil: Ontstaan, Transport en Praktische Toepassingen in Staalfabricage
- Universele (I/H) Profielen: Ontwerp, Walsen en Toepassingen
- Warmbandwalserij staalwalsen: Van herverhitting tot wikkelen
- De walsproces in lange-producten walserijen onder de knie krijgen
- Grondslagen van staalwalsen: van gieten tot eindproducten
- Premium walswalzen & walswinkel – Expert oplossingen voor prestaties en duurzaamheid
- Roll Pin Ponzen: Belangrijke Toepassingen & Industriële Gebruik
- Begrip van Mill-Turn en Turn-Mill: Gedetailleerde Gids
- Freesmachines begrijpen: typen, functies en toepassingen
- Warm vs. koud walsen: metalen vormgevingsprocessen begrepen